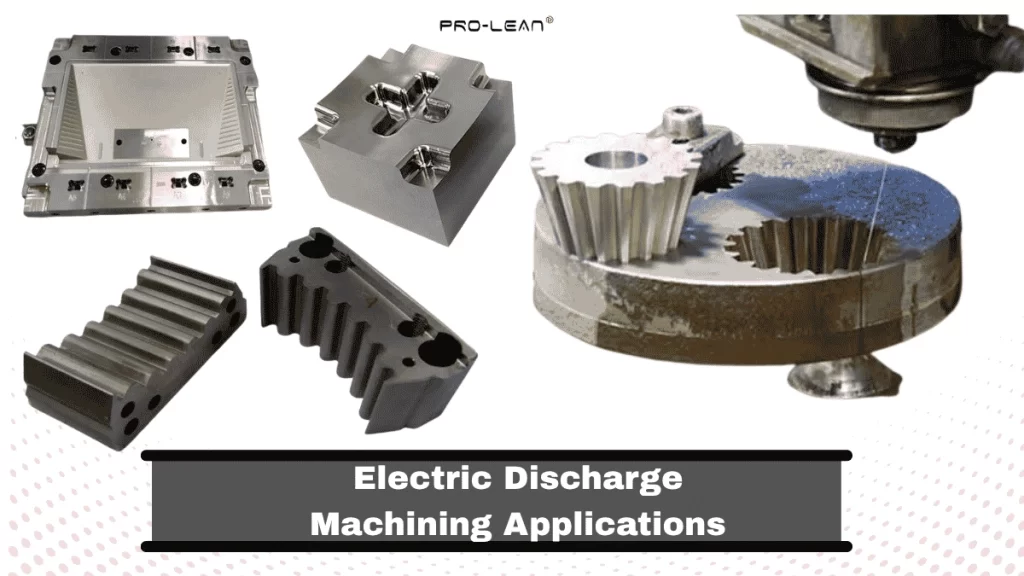
Applicazioni della lavorazione a scarica elettrica
Lavorazione a scarica elettrica L'elettroerosione (EDM) taglia, modella e microfora materiali elettricamente conduttivi utilizzando una scarica controllata sotto un mezzo dielettrico. Viene scelta quando il taglio convenzionale è limitato dall'elevata durezza e dalle geometrie complesse, poiché l'elettroerosione rimuove il materiale tramite scariche elettriche controllate e può lavorare materiali induriti e caratteristiche delicate. Tra le applicazioni comuni dell'elettroerosione si annoverano stampi, iniettori di carburante, ingranaggi di precisione, strumenti chirurgici e pale di turbina.
L'elettroerosione viene utilizzata per tagliare fori profondi, cavità, angoli acuti, fori curvi, fessure, nervature e varie micro-caratteristiche che sono difficili o impossibili da creare con i tradizionali processi di lavorazione CNC. Pertanto, trova ampio impiego nella lavorazione di precisione in diversi settori, consentendo la realizzazione di componenti complessi, tolleranze ristrette, finiture accurate e la sagomatura di metalli temprati.
Le sezioni successive approfondiranno le applicazioni della lavorazione per elettroerosione, il meccanismo del processo e come è possibile sfruttare questa tecnologia per il proprio progetto.
Lavorazione a scarica elettrica: come funziona questa lavorazione senza contatto?
Funzionamento dell'elettroerosione nella produzione
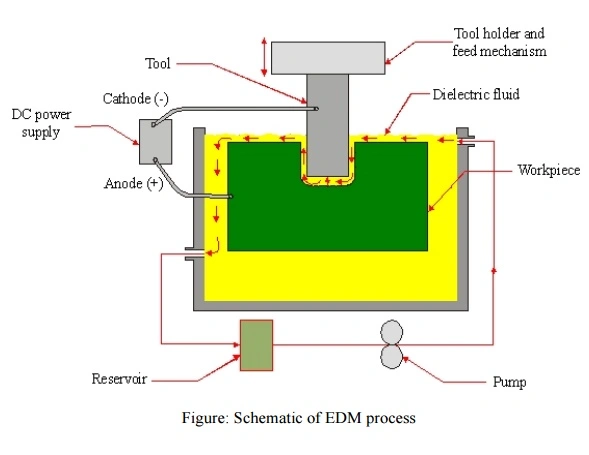
L'elettroerosione (EDM) è un processo di lavorazione sottrattiva non convenzionale, in cui un utensile (elettrodo/filo) rimuove il materiale da pezzi conduttivi utilizzando scintille elettriche controllate all'interno di un mezzo dielettrico. Ciò significa che non vi è contatto diretto tra l'elettrodo e il pezzo. È molto meno sensibile alla durezza del pezzo rispetto al taglio convenzionale, ma la lavorabilità dipende comunque dalle proprietà elettriche e termiche, dalla composizione del materiale, dal lavaggio e dai parametri di processo.
Quando la corrente passa attraverso l'elettrodo, crea uno spazio con il pezzo in lavorazione e produce calore estremo (plasma), che fonde ed erode il materiale. La temperatura del canale del plasma di scarica può essere ~ 20,000 ° C o anche più alta. Questa alta temperatura porta anche il sicurezza delle scariche elettriche preoccupazioni.
Analizziamo i componenti coinvolti nel processo di lavorazione mediante elettroerosione.
- Generatore di impulsi: Regola la temporizzazione e la forma dell'impulso di tensione/corrente.
- Elettrodo: Agisce come uno strumento, che ha la forma dell'inverso di una cavità o di un filo continuo.
- Sistemi di servo-avanzamento e controllo del gioco: Questi componenti analizzano il feedback della tensione di gap e riposizionano l'elettrodo.
- Fluido dielettrico: Il dielettrico inizialmente isola lo spazio tra gli elettrodi; sotto l'azione di un campo elettrico sufficientemente intenso, si ionizza e forma un canale di plasma conduttivo. Inoltre, raffredda la zona di lavorazione e rimuove i detriti erosi.
- Pompa e filtro: Questi dispositivi vengono utilizzati per riutilizzare il fluido dielettrico e rimuovere le impurità dal fluido prima di reintrodurlo nel sistema.
Come viene generata una scintilla elettrica nell'elettroerosione?
Quando l'elettrodo si avvicina al pezzo in lavorazione, l'alimentatore pulsato aumenta la differenza di potenziale attraverso lo stretto spazio tra gli elettrodi. Il campo elettrico ionizza il fluido dielettrico. Gli elettroni emessi dal catodo accelerano attraverso lo spazio e collidono con le molecole dielettriche neutre. In questo modo, il catodo perde elettroni e ioni. Una volta che la densità di ioni/elettroni è sufficientemente elevata, lo spazio diventa conduttivo, formando uno stretto canale di plasma, chiamato "scintilla".
Tipi di lavorazione tramite elettroerosione
Le principali tipologie di lavorazione per elettroerosione sono l'elettroerosione a tuffo, l'elettroerosione a filo, l'elettroerosione per fori e l'elettroerosione per fori di piccole dimensioni.
Elettroerosione a tuffo o a tuffo
Elettroerosione a filo o a tuffo
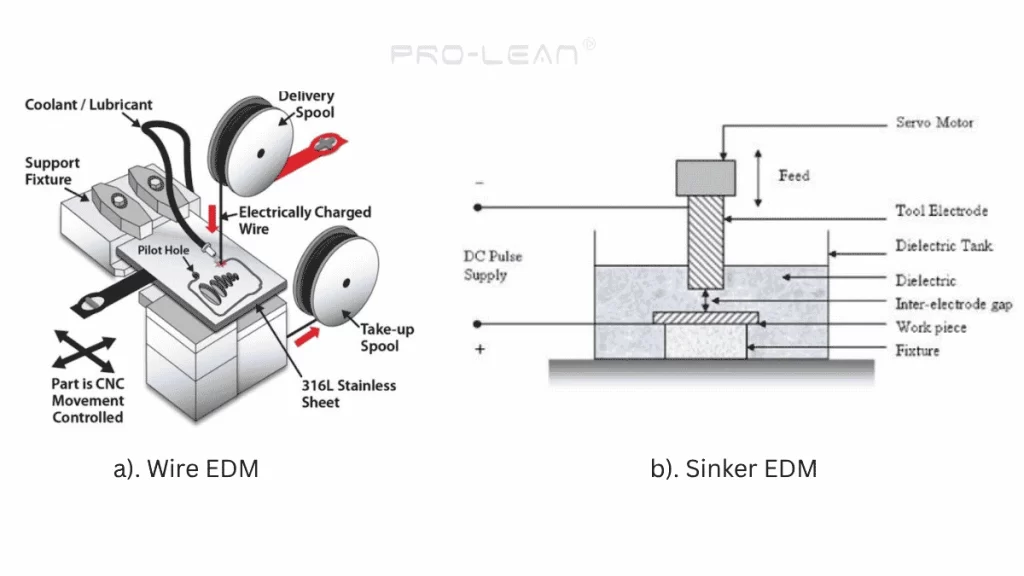
Il metodo Sinker EDM utilizza un elettrodo di rame o grafite che si adatta perfettamente alla forma/alle caratteristiche desiderate, il quale viene poi immerso nel pezzo in lavorazione. Ciò significa che, innanzitutto, è necessario un elettrodo personalizzato con una forma specifica.
Quando l'elettrodo viene immerso nel pezzo in lavorazione, produce la geometria negativa. Una testa a pistone spinge l'elettrodo nel pezzo in lavorazione, che è immerso in un fluido dielettrico.
Applicazioni adatte: Profili, cavità, elementi ciechi, forme 3D complesse in stampi, matrici e componenti industriali.
Elettroerosione a filo
Come suggerisce il nome, l'elettroerosione a filo utilizza un “elettrodo a filoRealizzate in rame, ottone o ottone zincato, le macchine per il taglio utilizzano un elettrodo a filo che viene inserito nel materiale per tagliare profili e contorni complessi, seguendo il modello CAD.
Applicazioni adatte: Profilatura e contornatura in stampi per tranciatura, ingranaggi e utensili per estrusione.
Foratura EDM
Questo tipo di elettroerosione viene utilizzato per creare fori stretti e profondi. Un elettrodo tubolare cavo penetra nel pezzo in lavorazione fornendo al contempo la soluzione dielettrica necessaria per rimuovere il materiale eroso.
Applicazioni adatte: Iniettori di carburante, dissipatori di calore, componenti per tubi ipodermici, componenti endoscopici, ecc.
Elettroerosione per fori di piccolo diametro
La micro-elettroerosione (EDM) per la realizzazione di piccoli fori, o EDM ad alta velocità, prevede l'utilizzo di un elettrodo tubolare cavo per erodere piccoli fori con elevato rapporto di aspetto in materiali conduttivi. È possibile creare fori con un diametro inferiore a 0.3 mm mantenendo un rapporto L/D pari o superiore a 15:1. La micro-elettroerosione, invece, specializzata nella creazione di fori, consente di ottenere fori con diametri inferiori a 0.1 mm e un rapporto L/D superiore a 30:1.
Applicazioni adatte: Sistemi di somministrazione di farmaci, wafer di silicio, iniettori di carburante con fori di nebulizzazione su scala micrometrica e fenditure ottiche.
Ora, analizziamo nel dettaglio le applicazioni della lavorazione per elettroerosione nei vari settori industriali.
Applicazioni della lavorazione a scarica elettrica nella produzione di dispositivi medici
Applicazioni mediche EDM
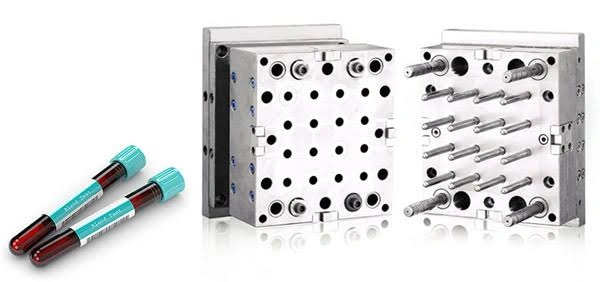
La produzione di dispositivi medici richiede micro-lavorazione e precisione elevata, poiché ha un impatto diretto sull'accuratezza diagnostica, sulla salute del paziente e sulle soluzioni personalizzate. Pertanto, l'elettroerosione (EDM) viene utilizzata in una vasta gamma di processi di produzione medicale, dagli impianti personalizzati ai componenti per apparecchiature diagnostiche e strumenti chirurgici.
L'elettroerosione funziona bene con materiali completamente temprati e biocompatibili, come leghe di titanio, acciai inossidabili e cobalto-cromo. Permette di tagliare angoli vivi e di realizzare caratteristiche su scala micrometrica (fessure con larghezza di circa 0.1 mm, fori profondi più di 150 mm, ecc.), essenziali nella produzione di dispositivi medici.
Esempi di applicazione:
- Stent cardiovascolari in titanio, 316L acciaio inossidabile e nitinolo.
- Protesi per anca e ginocchio con superficie texturizzata
- Lame chirurgiche, cannule e pinze con bordi taglienti e profili complessi
- Impianti dentali
- Dispositivi per la somministrazione di farmaci con microfori ( ⌀ < 0.3 mm)
- Placche ossee
Esempio specifico:
Produttori di macchine EDM Usa il Metodo EDM a immersione per dispositivi impiantabili (stent cardiovascolari, AISI 316L). Applicando una corrente pulsata ottimale di 1.5 A/45 µs [1] per garantire lo spessore di rifusione, la dimensione del cratere e la finitura superficiale desiderati.
Applicazioni della lavorazione a scarica elettrica nell'industria automobilistica
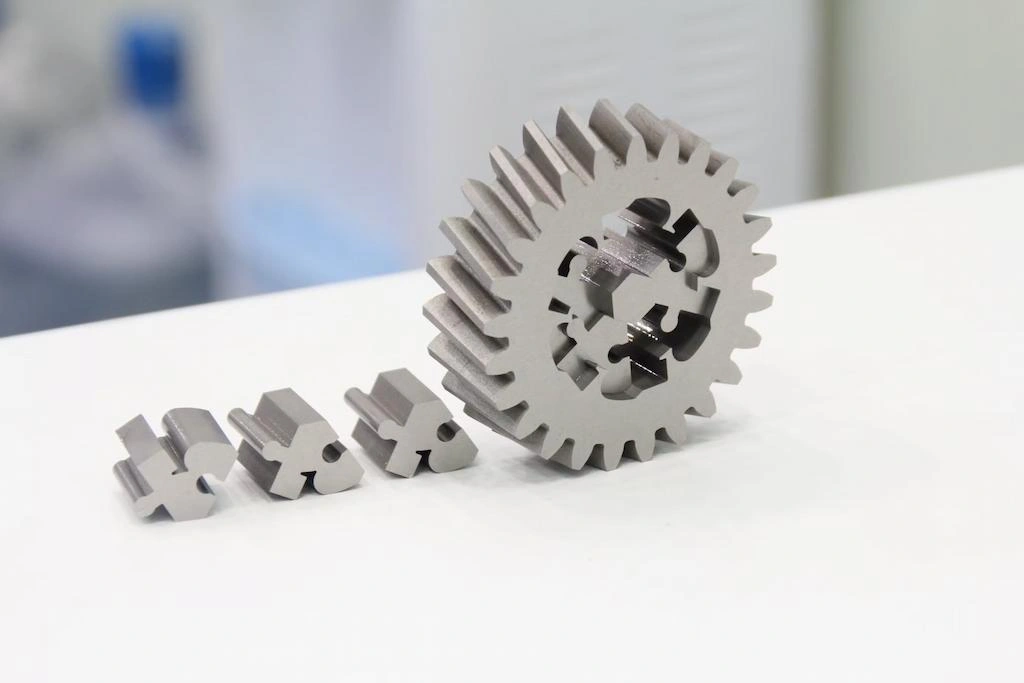
Ingranaggi lavorati con elettroerosione per il settore automobilistico
Il processo di elettroerosione (EDM) viene utilizzato nell'industria automobilistica sia per creare componenti con caratteristiche critiche e micrometriche, sia per stampi e matrici che producono componenti per auto in grandi volumi. Ad esempio, la microforatura negli iniettori di carburante e gli stampi a iniezione per la realizzazione di cruscotti.
I componenti del cambio, le guide delle valvole, gli anelli degli ugelli e parti simili richiedono micro-precisione e dettagli fini, difficili da ottenere con la fresatura e la foratura CNC. Pertanto, per soddisfare questi requisiti si ricorre all'elettroerosione (EDM).
Esempi di applicazione:
- Fori di spruzzo nell'ugello dell'iniettore di carburante con un elevato rapporto d'aspetto
- Valvole e sedi degli spilli degli iniettori con tolleranza di tenuta ristretta
- Cavità per ingranaggi elicoidali e conici
- Componenti del turbocompressore con tolleranze ristrette
- Connettori elettrici e microinterruttori
- Stampi per la tranciatura dei pannelli della carrozzeria
- Matrici di estrusione per profili strutturali in alluminio
- Stampi per stampaggio a iniezione di componenti in plastica per il settore automobilistico
Esempio specifico:
Il mese scorso abbiamo ricevuto un “ Prototipo di ugello iniettore di carburante dieselIl progetto è stato realizzato tramite la nostra piattaforma online. Il diametro del foro era inferiore a 140 µm e l'uscita doveva essere più ampia dell'ingresso per disperdere il carburante in uno spruzzo a ventaglio. I nostri ingegneri hanno utilizzato la foratura pilota laser, seguita dalla foratura di precisione con elettroerosione (EDM). Il cliente ha affermato che questo ha contribuito a migliorare l'efficienza del carburante di circa l'1.2% durante la fase di test iniziale.
Prova subito Boda!
Applicazioni della lavorazione a scarica elettrica nella produzione di stampi e attrezzature.
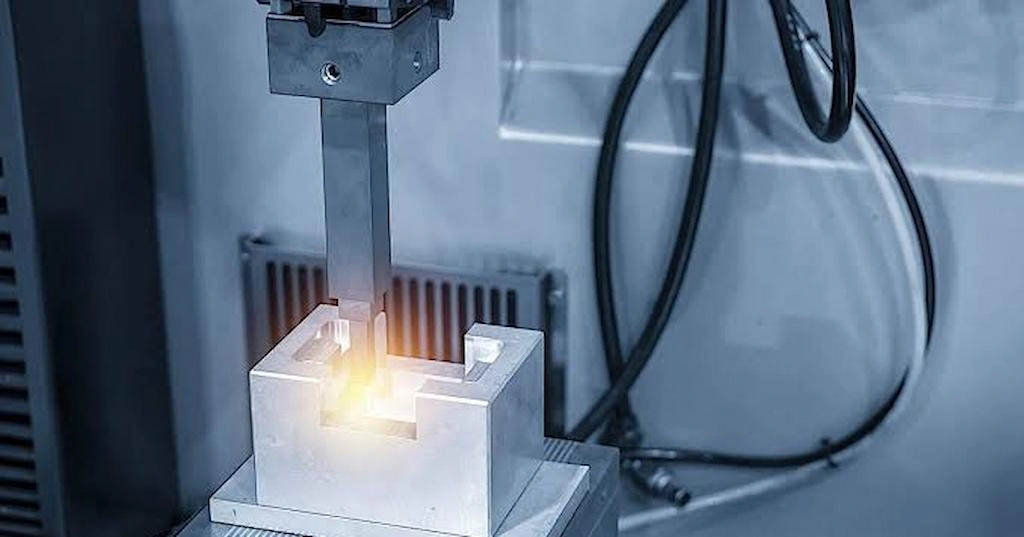
stampi per elettroerosione
Migliori processo di lavorazione con elettroerosione Trova ampia applicazione nella produzione di stampi, matrici, utensili e dispositivi di fissaggio. Ciò è dovuto alle sue capacità di profilatura complessa, microlavorazione, lavorazione di materiali temprati, creazione di cavità e canali profondi e precisione dimensionale.
L'elettroerosione (EDM) non si basa su forze di taglio come nella lavorazione meccanica tradizionale; utilizza invece una scarica elettrica per rimuovere materiale dal pezzo. Pertanto, può tagliare direttamente sezioni fragili e a parete sottile, cavità lunghe, fessure strette e altre caratteristiche con microdettagli. Inoltre, materiali per utensili come D2, H13 e carburi possono essere tagliati direttamente con elettrodi o fili.
Sinker EDM offre Precisione di posizionamento di circa ± 0.025 mm e una qualità di finitura di 0.1 µm Ra (anche inferiore con macchine specializzate). Possono creare fori posizionati con precisione su stampi e matrici per l'espulsione, la ventilazione e il raffreddamento.
Esempi di applicazione:
- Stampo a iniezione (anime e cavità)
- Fori per perni di espulsione e fori di raffreddamento smussati negli stampi
- Cavità di impressione 3D negli stampi per forgiatura
- Stampi per la formatura della lamiera (stampi progressivi e per rifilatura)
- Set di punzoni e matrici per stampaggio
- Tasselli e lamelle per segmenti di stampo per pneumatici
- Elettrodi EDM per successive lavorazioni EDM a tuffo
- Attrezzature personalizzate per torni e fresatrici CNC.
- Calibri passa/non passa e calibri di profilo
- Inserti per calibri e modelli di ispezione
Applicazioni della lavorazione per elettroerosione nell'industria aerospaziale
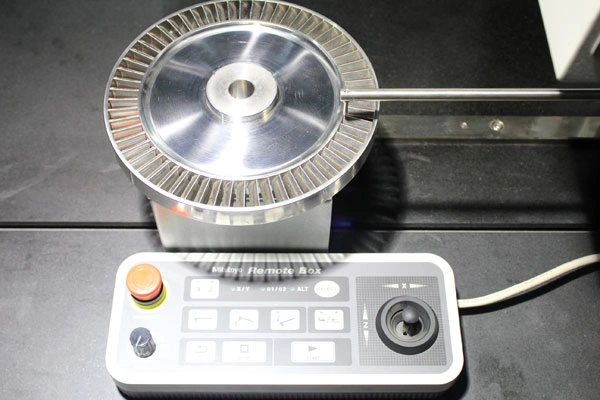
Lavorazione EDM nel settore aerospaziale
L'elettroerosione produce vari componenti aerospaziali da metalli e leghe duri, resistenti al calore e ad alte prestazioni, come ad esempio Ti-6Al-4V, Ti-17, Inconel, tungsteno e WaspaloyLa lavorazione per elettroerosione viene utilizzata per i canali di raffreddamento nelle turbine, le guarnizioni a nido d'ape e le geometrie complesse dei motori.
L'elettroerosione nella produzione di componenti aerospaziali mantiene tolleranze in micron, riduce al minimo le zone termicamente alterate ed elimina i rischi di incrudimento, elementi cruciali per la precisione e la sicurezza degli aeromobili.
Inoltre, l'EDM è conforme agli standard di sicurezza e qualità per la produzione aerospaziale, tra cui: AS9100, SAE AS7116/3e MIL-STD-2175.
Esempi di applicazione:
- Fori piccoli, profondi e angolati sulle pale della turbina
- Profili di scanalatura a forma di abete nei dischi delle turbine
- Le guarnizioni a nido d'ape negli involucri dei motori a reazione
- vorticatori degli ugelli del carburante
- Profili alari complessi a parete sottile
- Sezioni strutturali e profili complessi nei componenti del carrello di atterraggio
- Attuatori idraulici
- Componenti della valvola
- Staffe e supporti in titanio per satelliti
Applicazioni della lavorazione per elettroerosione nell'elettronica e nei semiconduttori
Nell'industria elettronica e dei semiconduttori, la necessità di componenti a livello micrometrico è cresciuta, parallelamente all'utilizzo di materiali duri come il carburo di silicio e il nitruro di gallio. L'elettroerosione (EDM) consente di lavorare SiC e GaN fortemente drogati. Microinterruttori, connettori, alloggiamenti per sensori, zoccoli di test e schede di sonda sono solo alcuni esempi.
Poiché l'elettroerosione non prevede il taglio per tranciatura, preserva la delicata geometria dei microconnettori dei componenti a semiconduttore. Di conseguenza, la lavorazione senza bave consente la sagomatura di componenti elettronici a passo fine.
Esempi di applicazione:
- Componenti microconnettori a passo fine
- Dispositivi per apparecchiature di processo per semiconduttori
- Aghi per test con scheda sonda
- Parti per il test dei wafer/taglio dei wafer
- MEMS e testine di stampa a getto d'inchiostro
- Zoccoli di prova per circuiti integrati
- Bersagli sputacchianti
Prova subito Boda!
Applicazioni dell'elettroerosione nella produzione per la difesa.
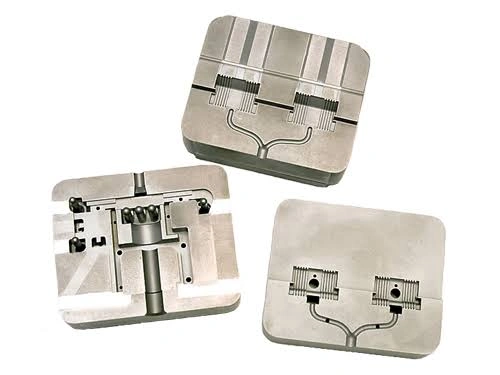
Applicazioni dell'elettroerosione nell'elettronica
La precisione e la cura dei dettagli sono cruciali nella produzione di attrezzature e componenti per la difesa, pertanto l'elettroerosione (EDM) viene utilizzata per realizzare componenti per sistemi missilistici, radar, armi e velivoli militari. Inoltre, l'EDM è un'ottima soluzione per la lavorazione di precisione di leghe ad alte prestazioni in grado di resistere a pressioni e temperature estreme.
I principali motivi per cui l'elettroerosione è apprezzata nella produzione di componenti per la difesa sono: la capacità di modellare e profilare leghe aerospaziali temprate, la forza di taglio pressoché nulla e l'integrità superficiale, la precisione dimensionale e la foratura di piccoli fori.
Esempi di applicazione:
- Alloggiamenti per avionica e componenti di connettori di precisione
- Flessioni del giroscopio
- Hardware di classe propulsione spaziale
- Paletta direttrice dell'ugello di un motore aeronautico
- Componenti di guida dei missili
- Componenti satellitari di precisione
Applicazioni dell'elettroerosione nella lavorazione di materiali duri
Come accennato in precedenza, l'elettroerosione può tagliare, modellare e forare materiali duri e trattati termicamente (come carburo di tungsteno legato al cobalto, ~ >70 HRC); il requisito fondamentale è che il pezzo in lavorazione sia elettricamente conduttivo.
Un processo di lavorazione CNC convenzionale, come la fresatura, utilizza il metodo di taglio a cesoia e quindi ha difficoltà a lavorare materiali duri a causa della rapida usura dell'utensile. L'elettroerosione (EDM), invece, funziona bene perché rimuove il materiale tramite scintille elettriche controllate. A differenza dei problemi di portata dell'utensile nella fresatura o nella foratura, l'elettroerosione utilizza un elettrodo/filo e può forare fori lunghi e profondi con precisione.
Analizziamo alcuni metalli/leghe dure che possono essere utilizzate nel processo di elettroerosione.
|
Materiali Necessari |
Durezza (circa HRC) |
Applicazione |
|
Acciaio per utensili AISI H13 |
45-55 |
Matrici, inserti, cavità complesse |
|
Acciaio per utensili D2 |
55-62 |
Punzoni, matrici, profili |
|
Acciaio rapido M2 |
60-65 |
Utensili da taglio e matrici |
|
Acciaio maraging (ad esempio, M300) |
50-55 |
Flessibilità sottili e componenti aerospaziali |
|
Inconel 718 |
35-50 |
Componenti della turbina |
|
Superleghe a base di nichel |
30-50 + |
Pale/palette della turbina |
|
Leghe di titanio (Ti-6Al-4V) |
30-40 |
Componenti aerospaziali/difesa |
|
Carburo cementato (WC–Co) |
> 70 |
Matrici, punzoni e utensili |
Servizio di lavorazione per elettroerosione In base al tuo progetto CAD
Noi di Boda eccelliamo nella lavorazione di elementi piccoli, complessi e dettagliati per i vostri pezzi con tolleranze fino a ±0.004 mmSiamo in grado di lavorare oltre 30 materiali duri e difficili, tra cui acciai per utensili, acciai temprati, leghe di titanio, Inconel e carburi.
Nella nostra fabbrica abbiamo Elettroerosione a filo, elettroerosione a tuffo, elettroerosione a foro e micro-elettroerosione attrezzature utilizzabili per la produzione di stampi e utensili personalizzati e per una varietà di componenti industriali. I nostri servizi EDM possono anche fornire un approccio ibridoSe i pezzi sono lavorabili con fresatura, tornitura, foratura o altri metodi, li combiniamo con l'elettroerosione (EDM). La lavorazione CNC gestisce la rimozione rapida di grandi quantità di materiale e le geometrie accessibili. Successivamente, l'elettroerosione viene utilizzata per elementi duri, complessi, piccoli, profondi o sensibili alla forza.
A Contattaci Per la progettazione della tua lavorazione EDM, carica il file CAD e specifica i requisiti. I nostri ingegneri esamineranno il tuo progetto e ti forniranno un preventivo con feedback DFM (Design for Manufacturing).