Usinage CNC PEI
L'usinage CNC du PEI transforme les barres, tiges ou plaques de PEI brut en composants fonctionnels par découpe, fraisage, tournage, perçage et autres opérations appropriées, à l'aide du modèle CAO et du programme CNC. L'usinage du PEI utilise des outils en carbure de haute précision et une vitesse/avance adaptée au type d'opération.
Le Composants d'usinage CNC PEI Ce matériau offre une résistance thermique, une isolation électrique, une stabilité chimique, une résistance mécanique élevée, une grande rigidité et une excellente stabilité dimensionnelle. Cependant, son coût élevé, sa fragilité et la difficulté d'usinage le rendent parfois peu adapté à l'usinage.
Le PEI 1000 est le matériau non chargé utilisé en usinage CNC général. Il existe cependant des qualités spécifiques de PEI dédiées à des applications d'usinage particulières, telles que le PEI GF20, le PEI GF30 / ULTEM 2300 et le PEI de qualité médicale.
Points clés à retenir
➤ Différentes qualités de PEI sont disponibles pour l'usinage : PEI 1000, PEI 1010, PEI GF 20, PEI GF 30 et ULTEM 4000.
➤ Le PEI 1000/1010 est utilisé pour l'usinage général ; les nuances chargées de verre sont utilisées pour les pièces nécessitant rigidité et stabilité dimensionnelle ; et l'ULTEM 4000 est utilisé pour les pièces à faible friction.
➤ Le PEI est plus fragile que les thermoplastiques ordinaires, ce qui pose des problèmes de dissipation de chaleur, d'écaillage des bords, de fissuration sous contrainte et d'accumulation de chaleur.
➤ Pour éviter les défauts d'usinage PEI, utilisez des outils en carbure affûtés, une avance et une vitesse optimales, et assurez-vous d'un débit de liquide de refroidissement approprié.
➤ Si vous souhaitez vous procurer des pièces usinées en PEI sur mesure, veuillez préciser la qualité du polymère, le niveau de renforcement, la couleur et les certifications applicables (UL94, FAR 25.853, ISO 10993, contact alimentaire FDA).
Qu'est-ce que le matériau plastique PEI ?
Le PEI fait partie des matériaux plastiques techniques de pointe, très appréciés dans l'industrie pour leurs excellentes propriétés mécaniques, thermiques et électriques. Il est également connu sous le nom de ultem, une marque commerciale dominante de polymère PEI produite par sabique®L'Ultem est disponible sous forme transparente et opaque pour l'usinage CNC. Parmi les autres PEI disponibles sur le marché, on trouve le TECAPEI™, le SUSTAPEI™ et le TEMPALUX®.
Structure chimique du plastique PEI :
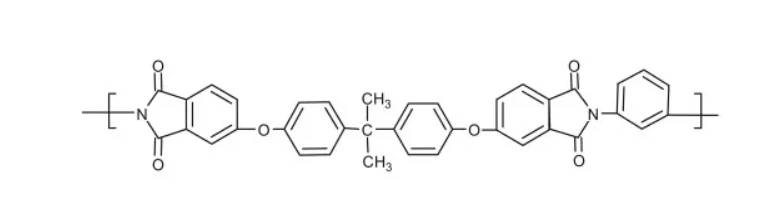
structure du polyétherimide (PEI)
La structure chimique du PEI comprend trois composants principaux : des groupes imide (>C=O), des liaisons éther et des cycles aromatiques. Ces cycles aromatiques alternés sont liés par une liaison éther et un groupe amide cyclique. La formule chimique générale des chaînes répétitives est : C₃₇ H₂₄ O₆ N₂.
Quelles sont les propriétés des plastiques PEI ?
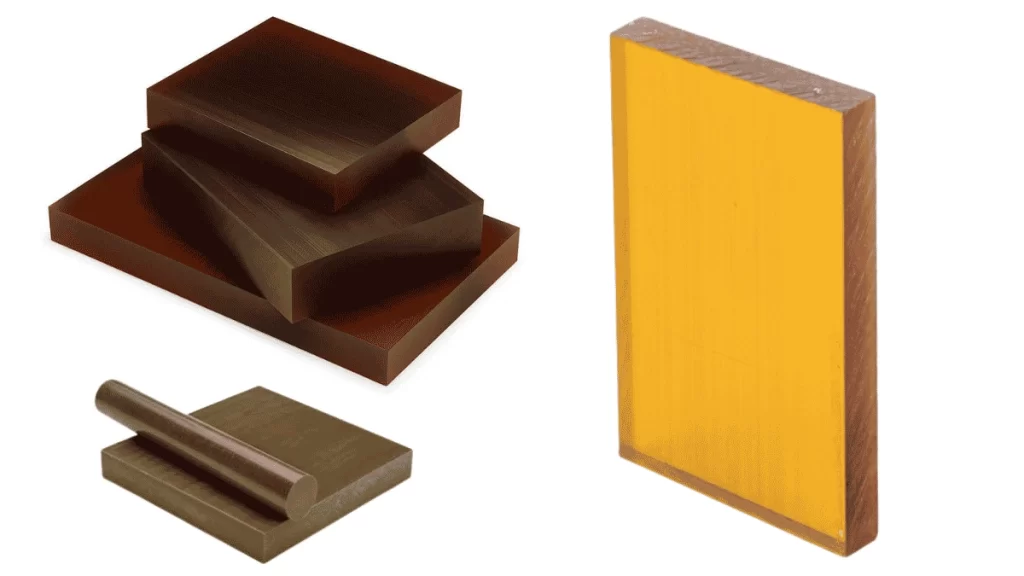
matériaux plastiques PEI
Les plastiques PEI présentent d'excellentes propriétés : résistance mécanique, rigidité, stabilité chimique, résistance thermique, rigidité diélectrique supérieure, résistance à la fissuration sous contrainte, ignifugation et stabilité dimensionnelle. C'est pourquoi ils sont considérés comme faisant partie de la famille des thermoplastiques techniques de haute performance et sont utilisés dans des conditions extrêmes.
Analysons les propriétés du plastique PEI.
Résistance mécanique
Le PEI est un plastique haute résistance qui offre d'excellentes propriétés de résistance à la flexion et aux chocs. Selon ASTM D 638, le PEI non chargé a une résistance à la traction de 120 MPa (17 500 PSI).
Dureté
Le PEI est un plastique solide et dur. Il résiste à l'usure, à l'abrasion et aux rayures.
Légèreté
Grâce à sa haute résistance et à sa légèreté, le PEI est souvent utilisé par les fabricants de machines CNC comme substitut au métal. Cependant, les nuances non chargées présentent un rapport résistance/poids inférieur à celui des alliages d'aluminium.
Résistance à la chaleur
Le PEI possède une température de transition vitreuse de 217 °C et les composants en PEI usinés par commande numérique peuvent supporter des charges thermiques cycliques jusqu'à 200 °C. Il conserve ses propriétés et ses dimensions même lorsque les pièces sont exposées à des températures élevées pendant une période prolongée.
Isolation électrique
Le PEI possède une rigidité diélectrique élevée ( 33 KV / mmIl résiste aux chocs électriques à haute tension et constitue un bon choix de matériau pour les exigences d'isolation.
Résistance à la flamme
Il présente naturellement des propriétés ignifuges et génère un minimum de fumées et de gaz.
Stabilité chimique
Les plastiques PEI présentent une résistance élevée aux acides, aux alcalis, aux huiles et à certains solvants organiques.
stabilité dimensionnelle
Les pièces en plastique PEI conservent leur géométrie, leurs dimensions et leurs caractéristiques au fil du temps, même sous l'effet de la chaleur et des contraintes.
Formabilité/Transformabilité
Les matières plastiques PEI brutes peuvent être transformées en pièces fonctionnelles grâce à l'usinage CNC, l'extrusion, le moulage par injection, le moulage par soufflage et le thermoformage.
Tableau des propriétés du plastique PEI
Examinons les valeurs numériques des différentes propriétés du plastique PEI (non chargé) dans le tableau ci-dessous [1][2][3].
|
Propriétés |
Unité |
~Valeur |
Méthode d'essai / Condition |
|
Température de transition vitreuse* |
° C |
220 |
ISO 3156 |
|
Densité |
g / cm³ |
1.27-1.28 |
ISO 1183 / ASTM D792 |
|
Résistance à la traction |
MPa |
114–121 MPa |
ISO 527 / ASTM D638 |
|
Résistance à la compression |
MPa |
152 MPa |
ASTM D695 ; déformation de 10 % |
|
Résistance à la flexion |
MPa |
138 MPa |
ASTM D790 |
|
Dureté Rockwell |
Rockwell |
M112 / R125 |
ASTM D785 |
|
Allongement à la rupture |
% |
40-80 |
ISO 527 / ASTM D638 |
|
Coefficient de dilatation thermique (CTE) |
µm/m·°C |
56 × 10⁻⁶ /°C |
ASTM D696 / OIN 11359 |
|
Rigidité diélectrique |
kV / mm |
33 |
ASTM D149 ; courte durée, épaisseur de 1/8 po |
|
Constante diélectrique |
- |
3.15 |
ASTM D150 à 1 kHz* |
Nuances de matériaux PEI utilisées en usinage CNC
Les PEI 1000, PEI 1010, PEI GF 20, PEI GF 30 et UlTEM 4000 sont les principales nuances de PEI utilisées en usinage CNC. Certaines d'entre elles sont des nuances chargées de composites et offrent des propriétés supérieures aux nuances non chargées.
PEI 1000 (ULTEM 1000)
Il s'agit d'un polymère PEI non chargé, utilisé pour l'usinage de précision général, l'isolation électrique et les pièces haute température. Les grades PEI 1000 présentent une abrasivité relativement faible et peuvent être usinés avec des outils en acier rapide ou en carbure.
Exemples d'application: Pièces automobiles de charge moyenne et d'intérieur, plateaux médicaux stérilisables, isolateurs de circuits RF/micro-ondes et composants de transformation alimentaire.
PEI 1010 (ULTEM 1010)
Il s'agit également d'un PEI non chargé, ce qui le distingue du PEI 1000. Le PEI 1010 est formulé pour une fluidité à chaud plus élevée et convient donc mieux au moulage de pièces à parois minces. Ses propriétés mécaniques, électriques et thermiques restent par ailleurs sensiblement les mêmes.
Exemples d'application: Les applications d'usinage sont similaires à celles du PEI 1000.
PEI GF 20 (ULTEM 2200)
Les aciers PEI chargés à 20 % de fibres de verre (série ULTEM 2200) offrent une rigidité accrue, une meilleure stabilité dimensionnelle et un module de flexion supérieur. Ils résistent également au flambage. Cependant, leur usinage requiert des outils à revêtement diamant et des vitesses de coupe réduites.
Exemples d'application: Supports légers, blocs de positionnement industriels et boîtiers d'instruments.
PEI GF 30 (ULTEM 2300)
L'ajout de 30 % de fibres de verre aux plastiques PEI améliore la rigidité, la stabilité dimensionnelle et l'inertie chimique, tout en réduisant l'allongement à la rupture. Ce matériau est privilégié pour les composants structuraux dans les secteurs de l'aérospatiale, des semi-conducteurs et de la fabrication industrielle. L'usinage du PEI GF 30 est plus complexe et son principal inconvénient réside dans l'usure rapide des outils.
Exemples d'application: Supports et fixations pour aéronefs, isolateurs électriques, dispositifs d'assemblage pour l'automobile, mandrins pour plaquettes destinés aux équipements de traitement des semi-conducteurs et plaques d'outillage mécanique.
ULTEM4000
ULTEM 4000 est composé de Fibre de verre, PTFE et PEI chargé de graphiteIl est conçu pour les applications exigeant une résistance à l'usure et un faible coefficient de frottement. Bien que relativement plus coûteux que d'autres qualités, il offre une stabilité hydrolytique, une stabilité dimensionnelle et une résistance élevée sur une large plage de températures.
Exemples d'application: Composants coulissants, pièces de robotique, rails de guidage, cames et rouleaux mécaniques, roulements, bagues et engrenages.
Procédés d'usinage CNC PEI : fraisage, tournage, perçage, alésage, filetage
Les matériaux PEI peuvent être usinés par fraisage CNC, tournage, perçage, alésage, filetage et autres procédés d'usinage, selon la forme et les caractéristiques souhaitées. Du fait de sa rigidité, la vitesse de coupe, l'avance et l'outillage doivent être choisis en fonction des propriétés de la pièce en PEI.
Fraisage CNC PEI
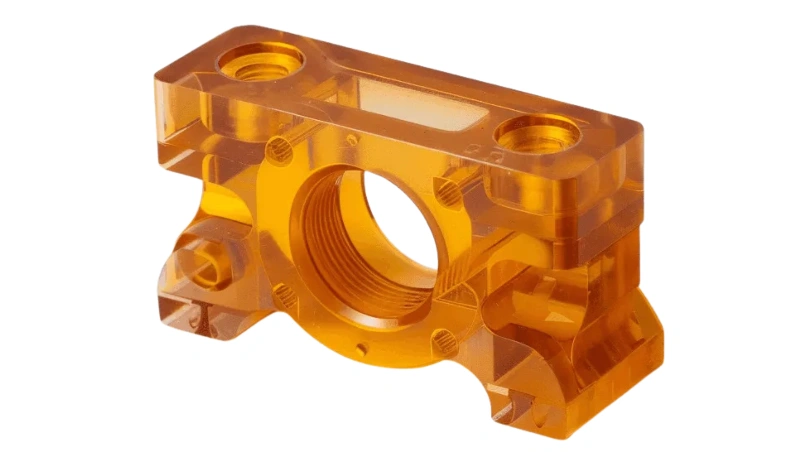
Pièce en PEI usinée CNC
Le fraisage permet de créer des contours complexes, des profils, des rainures, des poches et autres formes 3D. Les ateliers d'usinage CNC privilégient le fraisage en avalant pour les pièces en PEI.
- Outillage: Outillage revêtu de carbure ou de diamant, 2 à 4 cannelures et angles de coupe positifs de 10 à 20°.
- Vitesse et alimentation : 0-400 m/min (environ 20 % de moins pour les nuances chargées de verre) et avance de 0.05-0.15 mm/dent
Tournage CNC PEI
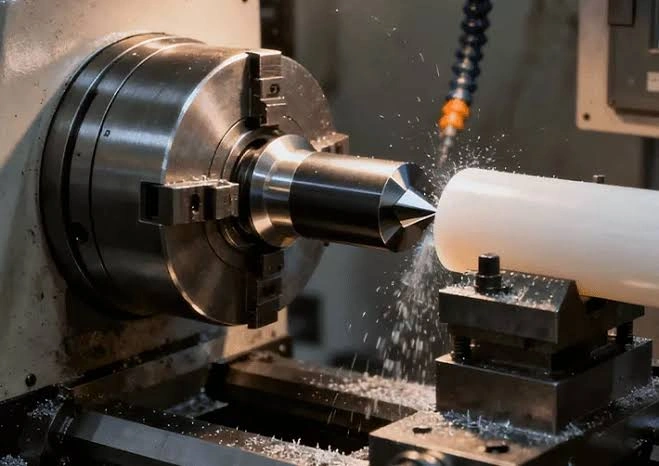
Tournage CNC PEI
Le tournage des matériaux PEI s'effectue sur des tours ou des centres de tournage. Il sert à façonner des géométries cylindriques, telles que des arbres, des bagues et des barres.
- Outillage: Outils en carbure monobloc/PCD avec un angle de coupe positif de 5 à 10° et un angle de dépouille de 8 à 12°
- Vitesse et alimentation : 150-300 m/min et 0.1-0.3 mm/tr
Perçage CNC PEI
Le perçage par à-coups est recommandé pour créer des trous dans les matériaux PEI. Sans séquence de perçage prédéfinie, il est possible de réaliser des trous d'une profondeur équivalente à trois fois leur diamètre (3 x D) en utilisant une méthode de perçage continu avant le perçage par à-coups.
- Outillage: Forets hélicoïdaux tranchants en cobalt/carbure avec cannelures polies.
- Vitesse et avance : 80-150 m/min et 0.05-0.15 mm/tr
Alésage CNC PEI
L'alésage est utilisé pour agrandir et finir les trous pré-percés dans les pièces en PEI, permettant un diamètre, une rondeur et une finition précis.
- Outillage: Barres d'alésage rigides en carbure à un seul point
- Vitesse et avance : 150-300 m/min et alimentation légère avec des passages de finition plus lents
Filetage CNC PEI
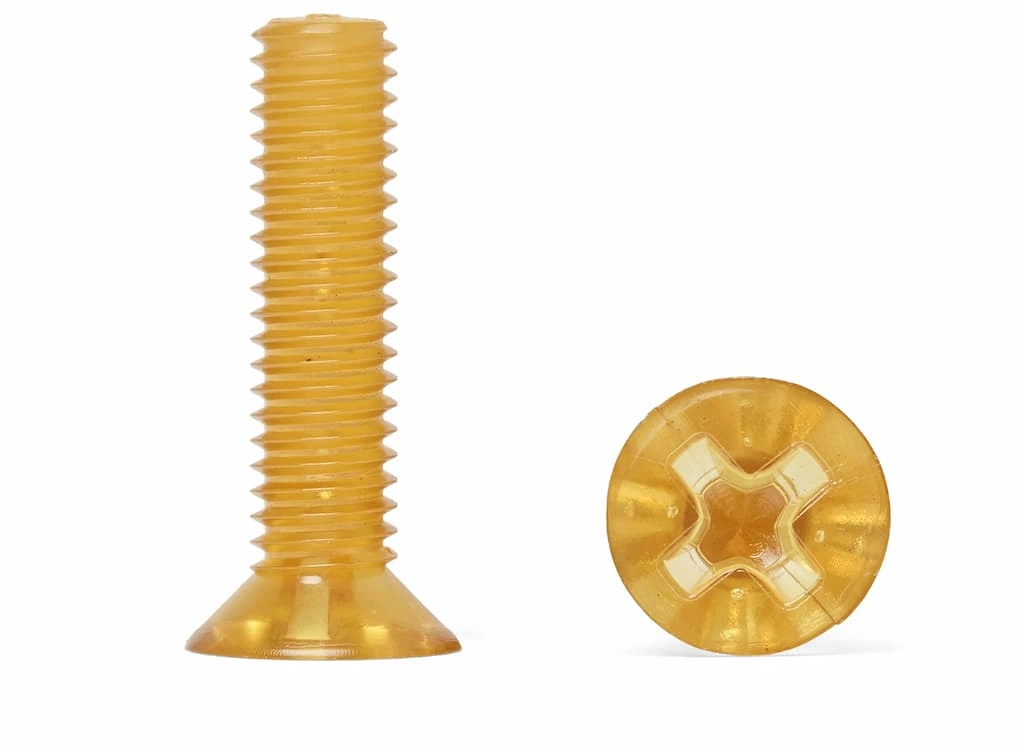
Vis PEI
Un outil à un seul point est utilisé pour créer des filetages extérieurs sur des pièces cylindriques en PEI, tandis que le taraudage convient aux filetages intérieurs.
- Outillage: Plaquette carbure monopoint pour filetage de tour
- Vitesse et avance : Cela dépend du pas du filetage.
Essayez Boda maintenant !
Considérations relatives à l'usinage CNC PEI
Le matériau PEI est amorphe et plus rigide que les thermoplastiques ordinaires ; il faut donc tenir compte de facteurs supplémentaires lors de l'usinage, tels que l'accumulation de chaleur, l'écaillage des bords, la fissuration sous contrainte et une gestion efficace des copeaux.
Production de chaleur
Les matériaux PEI sont très résistants à la chaleur et à l'abrasion. En raison de leur faible conductivité thermique et du frottement outil-pièce, la chaleur générée lors de l'usinage se dissipe difficilement. Elle peut entraîner la fusion du matériau, augmenter les contraintes internes et affecter la stabilité dimensionnelle.
Pour Île-du-Prince-Édouard non remplieLa chaleur est générée par le cisaillement du matériau et la déformation plastique, ce qui entraîne des charges thermiques modérées mais très localisées dans la zone de coupe. En raison de la conductivité relativement faible du PEI, une grande partie de cette chaleur reste concentrée près de la surface usinée. En revanche, PEI rempli de verre génère beaucoup plus de chaleur en raison de la fibre de verre abrasive et d'une friction plus élevée, mais une quantité importante de chaleur est également transférée à l'outil de coupe.
Solution:
- Utiliser des outils pointus
- Assurez-vous du débit requis de liquide de refroidissement à base d'eau ou par air comprimé dans la zone d'usinage.
- Prévoir l'espace nécessaire à une bonne circulation du liquide de refroidissement pour les parois minces ou autres éléments sensibles.
Écaillage des bords
Le PEI est un plastique cassant et rigide, il est donc sujet à l'écaillage des bords, notamment lors de l'usinage d'angles vifs, de bords fins et de petits trous.
Solution:
- Tenez compte des rayons d'angle lors de la conception des pièces usinées en Ultem.
- Évitez les coupes agressives et les vitesses d'avance élevées.
- Évitez les transitions brusques
Fissuration sous contrainte
La rigidité, la fragilité et la chaleur excessive peuvent générer des contraintes résiduelles internes lors de l'usinage de pièces en PEI, ce qui peut entraîner une fissuration sous contrainte.
Solution:
- Appliquer le procédé de recuit pour éliminer les contraintes avant l'usinage
- Appliquer du liquide de refroidissement et du lubrifiant
Gestion des puces
Le procédé PEI génère des copeaux longs, continus et filandreux à une vitesse d'alimentation plus lente. Cela peut entraîner un enroulement des copeaux et un échauffement localisé.
Solution:
- Considérez la géométrie de l'outil et les paramètres d'usinage
- Appliquer fréquemment un liquide de refroidissement par inondation ou une aspiration sous vide
- Utilisez la méthode de fraisage en avalant et le perçage par à-coups (tout en créant des trous).
Quelles sont les applications de l'usinage CNC PEI ?
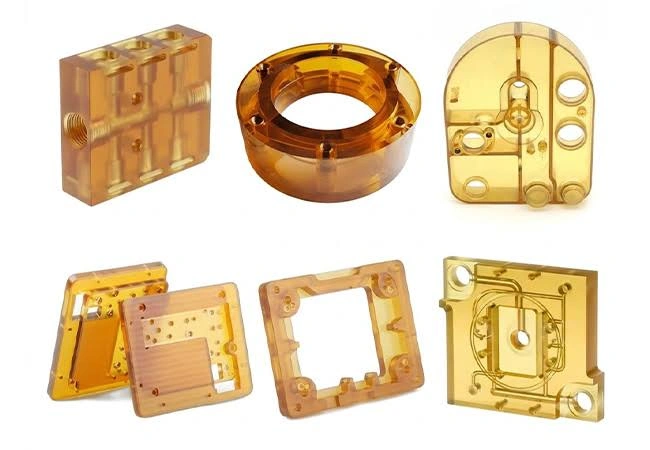
applications d'usinage PEI
Les pièces usinées en PEI ou Ultem sont utilisées dans de nombreuses industries exigeant une résistance aux hautes températures, des performances mécaniques, une stabilité chimique, une rigidité diélectrique et une stabilité dimensionnelle.
Examinons les applications d'usinage du PEI dans machines automobiles, aérospatiales, médicales, électroniques et industrielles industries.
- Automobile: Systèmes de refroidissement pour véhicules électriques, composants sous le capot, coques de rétroviseurs, pièces d'assemblage LED, vannes et raccords du système d'alimentation, boîtiers d'ECU, garnitures intérieures, clips de structure.
- Aérospatial: FAR 25.853 FST composants intérieurs d'aéronefs conformes, conduits, composants d'alimentation électrique, boîtiers d'instruments et composants de sièges.
- Médical: Boîtiers d'équipements de diagnostic, poignées d'instruments chirurgicaux, collecteurs de fluides,
Boîtiers de scanners intra-oraux, composants d'endoscopes et plateaux de stérilisation. - Electronique: Boîtiers de connecteurs, isolateurs, composants de dispositifs d'affichage, supports de cartes de circuits imprimés, unités de filtrage d'antennes 5G/RF et supports de plaquettes de semi-conducteurs.
- Machinerie industrielle: Sièges de soupapes, rails de guidage, bagues de positionnement, gabarits et dispositifs de fixation, supports structurels pour pièces de machines mobiles, composants de traitement chimique, roulements et bagues industriels, corps de pompes.
L'usinage CNC du PEI est-il différent du matériau d'impression 3D PEI ?
Ce sont tous deux des matériaux polyétherimides, mais la différence entre le PEI usiné et le PEI pour impression 3D réside dans leur mode de production. Les matériaux PEI utilisés pour l'usinage sont fabriqués à partir de barres de PEI solides à contrainte contrôlée et sont disponibles sous forme de plaques, de feuilles, de barres ou de blocs. En revanche, les matériaux PEI pour impression 3D sont formulés par des procédés de fabrication additive et sont disponibles sous forme de filaments.
La méthode de modélisation par dépôt de fil fondu (FDM) convient à l'impression de pièces et de prototypes en PEI. Parmi les exemples d'impression 3D de PEI, on peut citer les prototypes de collecteurs d'admission pour applications automobiles, les boîtiers de capteurs et les outils de préhension robotisés (EOAT).
Pièces en PEI usinées CNC : une perspective d'approvisionnement
Si vous souhaitez vous procurer des pièces ou des prototypes en PEI usinés CNC à partir de votre conception CAO, mentionner simplement « matériau plastique PEI » dans votre demande de devis ne suffit pas pour obtenir des informations précises. Vous devez préciser la qualité du polymère, le renforcement, la couleur et les spécifications applicables.
Pour les composants critiques, il est préférable de mentionner les certifications de matériaux requises, la traçabilité du fournisseur et les données de test pertinentes. Certaines des certifications applicables pour l'usinage CNC spécialisé de pièces en PEI sont UL94, FAR 25.853, ISO 10993 et les exigences FDA/contact alimentaire.
Essayez Boda maintenant !
Quelles sont les options de finition de surface pour les pièces usinées en Ultem ?
L'usinage permet d'obtenir une rugosité de surface de 3.2 µm ; toutefois, celle-ci est fortement influencée par la qualité du PEI, l'outillage et les paramètres de coupe. Outre l'état brut d'usinage, les pièces usinées en Ultem peuvent bénéficier de traitements tels que le microbillage, le tribofinition, le polissage par vaporisation et la peinture adhésive.
- Microbillage : Elle offre une surface uniforme (texture mate/satinée) et convient à un usage cosmétique.
- Polissage à la vapeur : Il convient aux surfaces d'étanchéité, aux fenêtres optiques et aux applications semi-conductrices. Une surface polie en phase vapeur de haute qualité permet d'obtenir une rugosité Ra de 1.6 à 0.4 µm.
- Culbutage : Lors du polissage par tribofinition, les pièces usinées en Ultem sont traitées avec des abrasifs à l'intérieur d'une chambre rotative et vibrante, ce qui produit une finition lisse.
- Peinture adhésive : Notamment pour des raisons esthétiques, de branding et de protection UV, les pièces usinées en Ultem peuvent être peintes par pulvérisation ou par trempage.
Besoin de pièces usinées en PEI et de prototypes ? Envoyez-nous votre conception.
Comme nous l'avons évoqué, l'usinage de précision du PEI exige une connaissance approfondie des propriétés du matériau et la prise en compte de plusieurs facteurs critiques, qui ne peuvent être maîtrisés que grâce à une expertise en ingénierie et une solide expérience industrielle. Boda bénéficie de plus de 10 ans d'expérience dans l'usinage des plastiques et dispose d'un atelier d'usinage CNC intégré équipé de machines multi-axes (3, 5 axes et plus).
Notre Service d'usinage PEI Notre offre comprend tout, du retour d'information sur la fabrication (DFM) à l'usinage et aux opérations de post-traitement. Nous pouvons fournir des prototypes, des composants prêts à l'emploi et des composants prêts à assembler à partir de votre conception CAO.