PEI CNC加工
PEI CNC加工利用CAD模型和CNC程序,通过切割、铣削、车削、钻孔和其他合适的加工方式,将PEI棒材、条材或板材加工成功能性部件。PEI加工采用锋利的硬质合金刀具,并根据加工类型调整切削速度和进给量。
此 PEI CNC加工零部件 它具有良好的耐热性、电绝缘性、化学稳定性、高机械强度、刚性和尺寸稳定性。然而,由于材料成本高、脆性大且加工难度大,它在机械加工中并非总是首选材料。
PEI 1000 是用于通用数控加工的未填充材料。但是,也有一些特定等级的 PEI 专用于特定的加工应用,例如 PEI GF20、PEI GF30 / ULTEM 2300 和医用级 PEI。
关键精华
➤ 可用于加工的不同 PEI 等级:PEI 1000、PEI 1010、PEI GF 20、PEI GF 30 和 ULTEM 4000。
➤ PEI 1000/1010 用于一般加工;玻璃纤维增强型钢材用于需要刚性和尺寸稳定性的零件;ULTEM 4000 用于低摩擦零件。
➤ PEI 比普通热塑性塑料更脆,因此散热、边缘崩裂、应力开裂和热量积聚都是挑战。
➤ 为避免 PEI 加工失败,请使用锋利的硬质合金刀具,最佳进给速度,并确保适当的冷却液流量。
➤ 如果您需要采购定制的 PEI 加工零件,请指定聚合物等级、增强级别、颜色和适用的认证(UL94、FAR 25.853、ISO 10993、FDA 食品接触)。
什么是PEI塑料材料?
PEI(聚乙烯亚胺)是一种超级工程塑料材料,因其优异的机械、热学和电学性能而在制造业中备受重视。它也被称为…… 的Ultem是由一家公司生产的聚乙烯亚胺(PEI)聚合物的主要商业品牌。 沙比克®Ultem 有透明和不透明两种形式,均可用于 CNC 加工。其他商用 PEI 材料包括 TECAPEI™、SUSTAPEI™ 和 TEMPALUX®。
PEI塑料的化学结构:
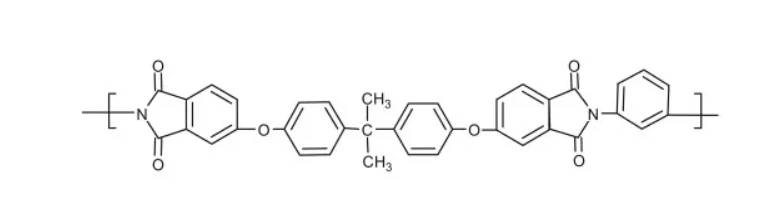
聚醚酰亚胺(PEI)结构
PEI的化学结构包含三个主要组成部分:酰亚胺基团(>C=O)、醚键和芳环。交替的芳环通过醚键和环状酰胺键连接。重复链的通式为: C₃₇ H₂₄ O₆ N₂。
PEI塑料有哪些特性?
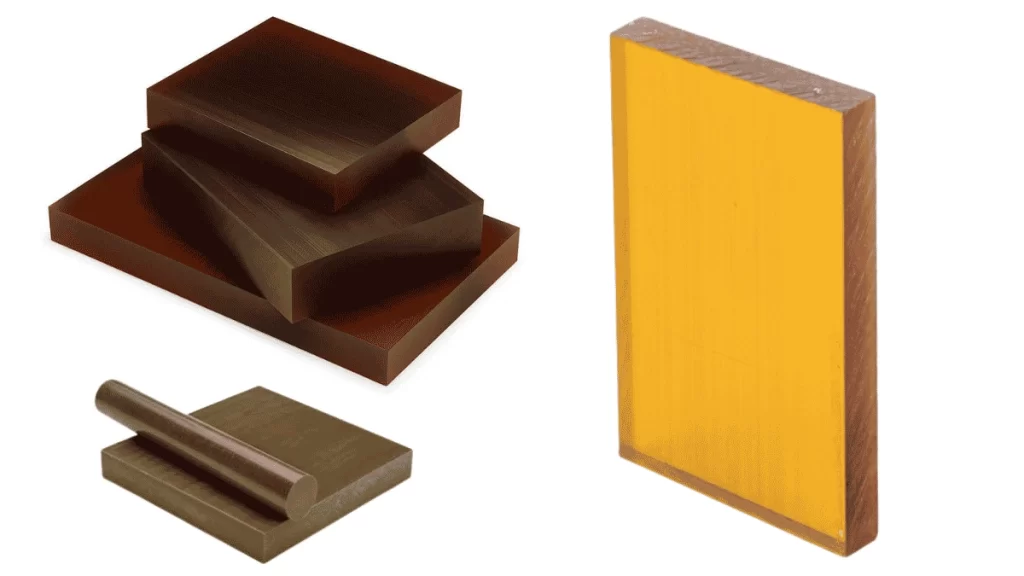
PEI塑料材料
聚乙烯亚胺(PEI)塑料的主要特性包括优异的机械强度、刚性、化学稳定性、耐热性、卓越的介电强度、抗应力开裂性、阻燃性和尺寸稳定性。因此,它们被认为是优质工程热塑性塑料的一部分,并广泛应用于严苛的工况下。
让我们来详细了解一下PEI塑料的特性。
机械强度
PEI是一种高强度塑料,具有优异的弯曲强度和抗冲击强度。根据…… ASTM D 638未填充的 PEI 的拉伸强度为 120 MPa (17,500 PSI)。
硬度
PEI是一种坚固耐用的硬质塑料,具有耐磨、耐刮擦和抗磨损的特性。
轻量化设计
由于聚乙烯亚胺(PEI)具有高强度和轻质的特点,数控机床制造商经常用它替代金属。然而,未填充的PEI的强度重量比仍然低于铝合金。
耐热性
PEI的玻璃化转变温度为217°C,CNC加工的PEI部件可承受高达200°C的循环热载荷。即使部件长时间暴露在高温下,也能保持其性能和尺寸。
电气绝缘
PEI具有高介电强度( 33 KV /毫米它能承受高压电击,是满足绝缘要求的良好材料选择。
阻燃性
它本身具有阻燃性能,产生的烟雾和气体极少。
化学稳定性
PEI塑料具有很高的耐酸、耐碱、耐油和耐某些有机溶剂性能。
尺寸稳定性
PEI塑料部件即使在高温和压力下,也能随着时间的推移保持其几何形状、尺寸和特征。
成形性/加工性
PEI塑料原料可通过CNC加工、挤出成型、注塑成型、吹塑成型和热成型等工艺制成功能性零件。
PEI塑料性能表
让我们来看一下下表中不同PEI塑料性能(未填充)的数值[1][2][3].
|
特性 |
单位 |
~值 |
测试方法/条件 |
|
玻璃化转变温度* |
°C |
220 |
ISO 3156 |
|
密度 |
克/厘米³ |
1.27-1.28 |
ISO 1183 / ASTM D792 |
|
抗拉强度 |
MPa |
114-121兆帕 |
ISO 527 / ASTM D638 |
|
抗压强度 |
MPa |
152兆帕 |
ASTM D695;10%应变 |
|
抗弯强度 |
MPa |
138兆帕 |
ASTM D790 |
|
洛氏硬度 |
罗克韦尔 |
M112 / R125 |
ASTM D785 |
|
断裂伸长率 |
% |
40-80 |
ISO 527 / ASTM D638 |
|
热膨胀系数 (CTE) |
µm/m·℃ |
56 × 10⁻⁶ /°C |
ASTM D696 / ISO 11359 |
|
介电强度 |
千伏/毫米 |
33 |
ASTM D149;短时,1/8英寸厚度 |
|
介电常数 |
- |
3.15 |
ASTM D150 标准,1 kHz 频率下* |
用于数控加工的PEI材料等级
PEI 1000、PEI 1010、PEI GF 20、PEI GF 30 和 UlTEM 4000 是数控加工中常用的主要 PEI 牌号。其中一些是复合材料填充牌号,与未填充牌号相比,性能更优。
PEI 1000(ULTEM 1000)
它是一种未填充的聚乙烯亚胺(PEI)聚合物,用于一般精密加工、电气绝缘和高温部件制造。相对而言,PEI 1000 牌号的磨损性较低,可使用高速钢/硬质合金刀具进行加工。
应用实例: 中等负载及内饰汽车零件、医用可消毒托盘、射频/微波电路绝缘体和食品加工组件。
PEI 1010(ULTEM 1010)
它也是一种未填充的PEI等级产品,与PEI 1000的区别在于PEI 1010的配方具有更高的熔体流动性。因此,它更适合用于成型薄壁部件。除此之外,其机械性能、电气性能和热性能基本相同。
应用实例: 加工应用与 PEI 1000 类似。
PEI GF 20(ULTEM 2200)
PEI 20% 玻璃纤维增强型(ULTEM 2200 系列)钢材可提高材料的刚度、尺寸稳定性和弯曲模量,并具有良好的抗卷曲性能。但加工玻璃纤维增强型钢材时,需要使用切削速度较低的金刚石涂层刀具。
应用实例: 轻型支架、工业定位块和仪器外壳。
PEI GF 30(ULTEM 2300)
30%玻璃纤维增强聚乙烯亚胺(PEI)塑料进一步提高了刚性、尺寸稳定性和化学惰性,同时降低了断裂伸长率。它被选用于航空航天、半导体加工和工业制造等领域的结构部件。加工30%玻璃纤维增强聚乙烯亚胺(PEI GF 30)更具挑战性,刀具磨损快是其主要缺点。
应用实例: 飞机支架和夹具、电气绝缘体、汽车装配夹具、半导体加工设备的晶圆卡盘和机械工具板。
超强4000
ULTEM 4000 由以下部分组成: 玻璃纤维、聚四氟乙烯和石墨填充的聚乙烯亚胺它专为耐磨和低摩擦应用而设计。虽然价格比其他牌号的产品略高,但它具有优异的耐水解性、尺寸稳定性和在宽温度范围内保持高强度的特性。
应用实例: 滑动部件、机器人零件、导轨、机械凸轮和滚轮、轴承、衬套和齿轮。
PEI数控加工工艺:铣削、车削、钻孔、镗孔、螺纹加工
PEI材料可采用CNC铣削、车削、钻孔、镗孔、攻丝等多种加工工艺进行加工,具体取决于所需加工的形状和特征。由于PEI是一种硬质塑料,因此必须根据PEI工件的特性来选择切削速度、进给率和刀具。
PEI数控铣削
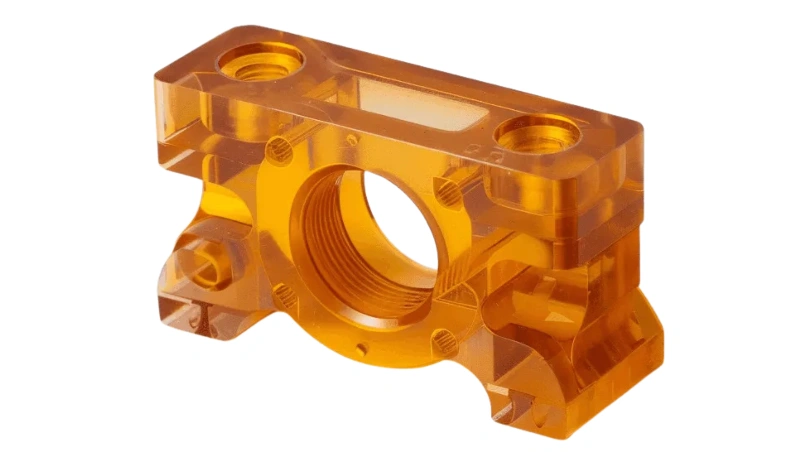
CNC铣削PEI零件
铣削用于加工复杂的轮廓、型材、槽、凹槽和其他三维特征。数控机床加工车间通常采用顺铣工艺加工聚乙烯醇缩甲醛(PEI)工件。
- 工具: 硬质合金或金刚石涂层刀具,2-4 刃,10-20° 正前角。
- 速度与进给: 速度范围为 0-400 米/分钟(玻璃纤维增强型刀片速度降低约 20%),进给量为 0.05-0.15 毫米/齿
PEI数控车削
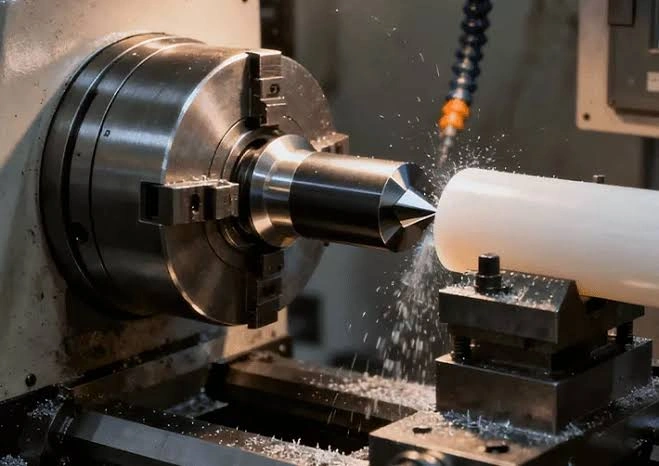
PEI CNC车削
PEI材料的车削加工是在车床或车削中心上进行的。它用于加工圆柱形几何形状,例如轴、衬套和杆。
- 工具: 整体硬质合金/PCD刀具,前角为5-10°,后角为8-12°
- 速度与进给: 转速 150-300 米/分钟,转速 0.1-0.3 毫米/转
PEI数控钻孔
建议采用啄钻法在PEI材料上钻孔。如果没有预先设定的钻孔顺序,可以先采用连续钻孔法,然后再进行啄钻,这样可以钻出深度为孔径3倍(3 x D)的孔。
- 工具: 锋利的钴/硬质合金麻花钻,带抛光槽。
- 速度和进给: 转速 80-150 米/分钟,转速 0.05-0.15 毫米/转
PEI数控镗孔
镗孔用于扩大和精加工 PEI 工件上的预钻孔,从而实现精确的直径、圆度和表面光洁度。
- 工具: 刚性单点硬质合金镗杆
- 速度和进给: 进给速度为 150-300 米/分钟,轻进给,最后几道工序速度较慢。
PEI CNC螺纹加工
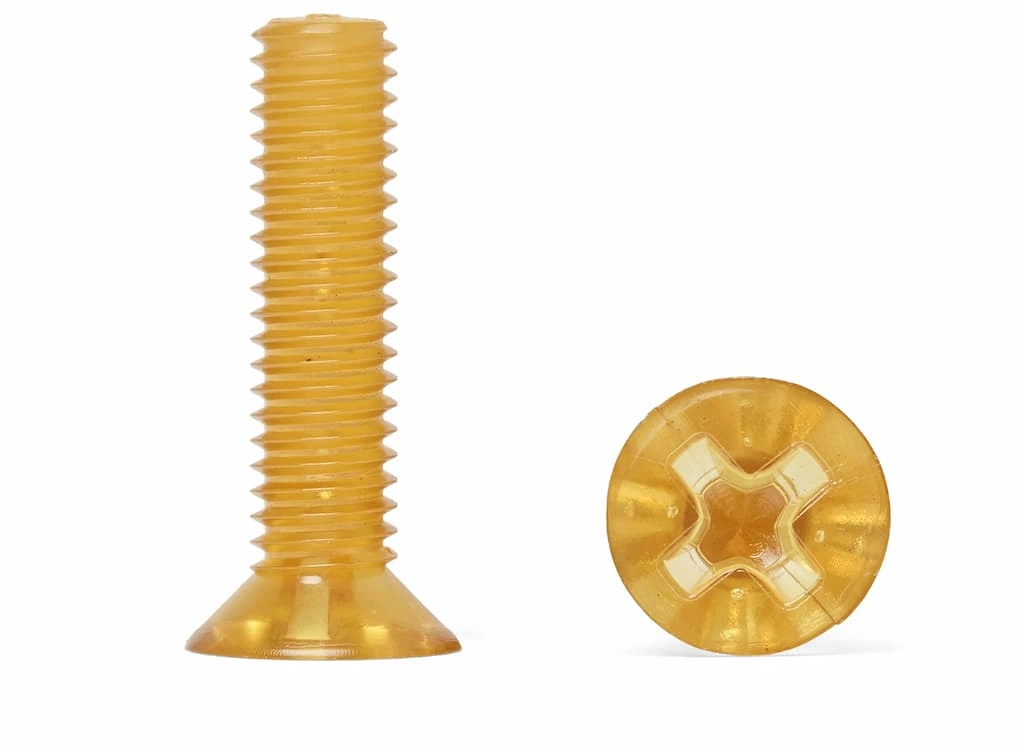
PEI螺钉
单点工具用于在 PEI 圆柱形工件上制造外螺纹,而攻丝则适用于内螺纹。
- 工具: 用于车床螺纹加工的单点硬质合金刀片
- 速度和进给: 这取决于螺纹设计的螺距。
立即尝试 Boda!
PEI数控加工注意事项
PEI 材料是无定形的,比普通热塑性塑料更硬,因此在加工过程中需要考虑其他因素,例如热量积聚、边缘崩裂、应力开裂和有效的切屑管理。
发热
PEI材料具有很高的耐热性和耐磨性。由于PEI的导热系数低,加上刀具与工件之间的摩擦,加工过程中产生的热量不易散发,会导致材料熔化、内应力增大,并影响尺寸稳定性。
对于 未填充的PEI材料的剪切和塑性变形会产生热量,导致切削区域出现中等但高度局部的热负荷。由于PEI的导热性相对较低,大部分热量会集中在加工表面附近。相比之下, 玻璃填充聚乙烯亚胺 由于磨料玻璃纤维和更高的摩擦力,会产生更多的热量,但同时也有大量的热量传递到切削刀具中。
解决方案:
- 使用锋利的工具
- 确保水基或气吹冷却剂按要求流量流入加工区域。
- 考虑薄壁或其他敏感部件的冷却剂流动空间。
边缘崩裂
PEI 是一种脆性、刚性塑料,因此容易出现边缘崩裂,尤其是在加工尖角、薄边和小孔时。
解决方案:
- 设计Ultem加工零件时要考虑拐角半径。
- 避免猛烈切割和过高的进给速度
- 避免剧烈的过渡。
应力开裂
PEI工件加工过程中,刚性、脆性和过热会导致内部残余应力,进而导致应力开裂。
解决方案:
- 在加工前进行退火处理以消除应力。
- 添加冷却液和润滑油
芯片管理
PEI在进料速度较慢时会产生长而连续的丝状切屑。这可能导致切屑缠绕和局部过热。
解决方案:
- 考虑刀具几何形状和加工参数
- 频繁使用冷却液或真空吸力
- 采用逆铣方式,并进行啄钻(同时钻孔)。
PEI数控加工有哪些应用?
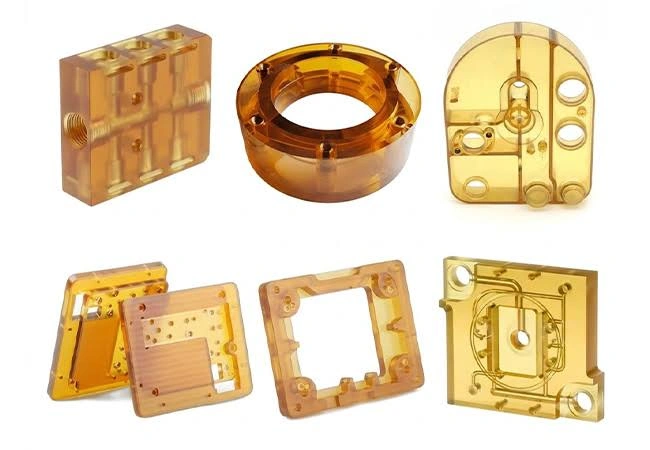
PEI加工应用
PEI 或 Ultem 加工零件广泛应用于各个行业,这些行业对耐高温性、机械性能、化学稳定性、介电强度和尺寸稳定性都有要求。
让我们来看看PEI加工的应用 汽车、航空航天、医疗、电子和工业机械 的。
- 汽车: 电动汽车冷却系统、发动机舱组件、后视镜罩、LED组件部件、燃油系统阀门和接头、ECU外壳、内饰件、结构卡扣。
- 航天: FAR 25.853 FST 符合规范的飞机内部组件、管道、电源组件、仪表外壳和座椅组件。
- 医疗: 诊断设备外壳、手术器械手柄、流体歧管、
口内扫描仪外壳、内窥镜组件和消毒托盘。 - 电子产品: 连接器外壳、绝缘体、显示设备组件、电路板载体、5G/RF天线滤波器单元和半导体晶圆载体。
- 工业机械: 阀座、导轨、定位环、夹具和工装、运动机械部件的结构支撑、化学加工部件、工业轴承和衬套、泵壳。
CNC加工的PEI材料与PEI 3D打印材料有何不同?
两者都是聚醚酰亚胺材料,但“CNC加工PEI与3D打印PEI”的区别在于它们的生产方式。用于机械加工的PEI材料由实心、应力可控的PEI坯料制成,有板材、片材、棒材或块材等形式。而3D打印PEI材料则通过增材制造工艺制备,以丝材形式供应。
熔融沉积成型(FDM)技术适用于打印PEI材料零件和原型。PEI 3D打印的一些应用实例包括汽车进气歧管原型、传感器外壳和机械臂末端执行器(EOAT)。
CNC加工PEI零件:采购视角
如果您希望根据CAD设计采购CNC加工的PEI零件或原型,仅在询价单中注明“PEI塑料材料”不足以获得准确信息。您必须明确说明聚合物等级、增强材料、颜色和适用规格。
对于关键部件,最好提及所需的材料认证、供应商可追溯性以及相关的测试数据。 适用于专业数控加工 PEI 零件的一些认证包括 UL94、FAR 25.853、ISO 10993 和 FDA/食品接触要求。
立即尝试 Boda!
Ultem加工零件的表面处理选项有哪些?
机械加工后的表面粗糙度可达 3.2 µm;然而,其粗糙度受 PEI 等级、刀具和切削参数的影响很大。除了机械加工后的表面光洁度外,Ultem 加工件还可以进行喷砂、滚筒抛光、蒸汽抛光和涂胶等表面处理。
- 喷砂: 它提供均匀的表面(哑光/缎面质感),适用于化妆品用途。
- 蒸气抛光: 它适用于密封表面、光学窗口和半导体应用。经精细蒸汽抛光处理后的表面粗糙度Ra可达1.6至0.4 µm。
- 翻滚: 在滚筒抛光过程中,经加工的 Ultem 零件在旋转振动的腔室内用研磨介质进行处理,从而产生光滑的表面。
- 粘合涂装: 特别是对于化妆品、品牌推广和紫外线防护,加工后的 Ultem 零件可以通过喷涂或浸涂的方式进行涂漆。
需要PEI加工零件和原型?请将您的设计发送给我们。
正如我们之前讨论的,PEI的精密加工需要对材料特性有深入的了解,并需考虑诸多关键因素,而这些只有凭借工程专业知识和行业经验才能解决。Boda在塑料加工领域拥有超过10年的经验,并配备了内部CNC加工车间,拥有多轴(3轴、5轴及以上)CNC设备。
我们的 PEI机械加工服务 服务内容涵盖从DFM反馈、机械加工到后处理的各个环节。我们可以根据您的CAD设计提供原型、即用型和可直接组装的组件。