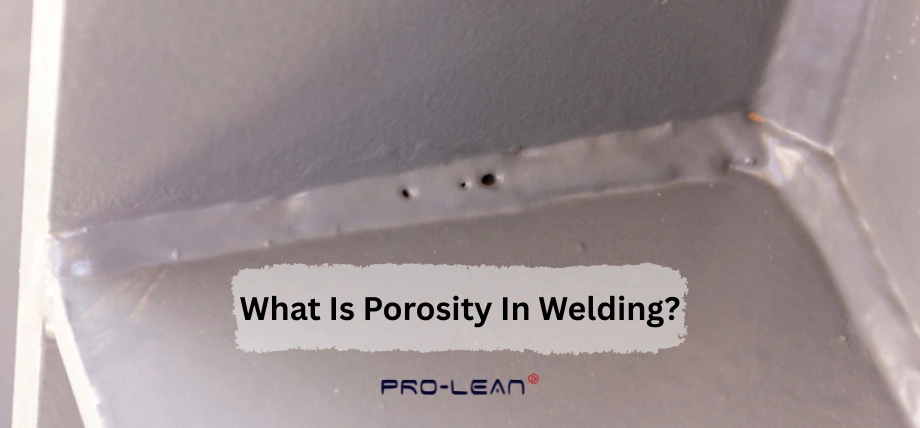
焊接气孔率
焊接气孔是一种常见缺陷,会对焊接质量、结构完整性和工业应用中的性能产生不利影响。
了解焊接过程中的孔隙率及其成因、影响和预防策略。了解关键参数和行业最佳实践,可以帮助您生产出高质量的焊缝,同时最大限度地减少缺陷。
焊接中的孔隙率是什么?
孔隙度是指焊缝冷却时产生的微小空隙(气穴)。这些小气泡会破坏机械结构,从而削弱焊缝强度,导致应力失效,最终导致开裂。
孔隙度的类型
孔隙度有多种表现形式,每种类型都有其独特的特征:
表面孔隙率
焊缝表面可见气孔;表面气孔最常见的原因是保护气体覆盖不足。
地下孔隙度
通过使用 X 射线或超声波检查的无损检测 (NDT) 发现了内部空隙。
虫洞孔隙度
焊接过程中,气体快速被截留,形成细长的管状气孔。
均匀孔隙率
均匀分布的小孔通常与材料污染或焊接参数不正确有关。 了解这些类型有助于焊工有效地识别和解决孔隙率。
立即尝试 Boda!
焊接气孔的原因
当气体滞留在熔池中,无法在焊缝凝固前逸出时,焊缝中就会形成气孔。造成这种缺陷的原因有很多,从材料特性到焊接工艺不当,不一而足。
材料污染
由于母材或填充材料受到污染,孔隙率是一个严重的问题。常见的污染物包括:
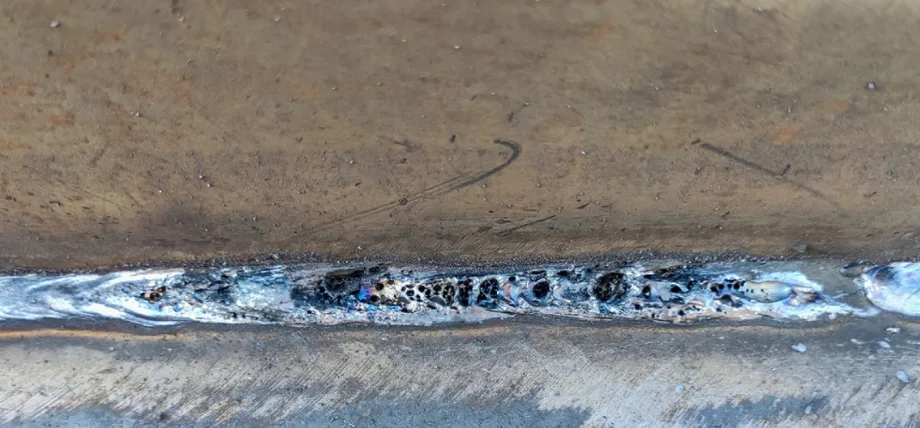
一条线上有多个焊接气孔
水分
材料表面吸收的水分通过焊接释放出来,形成孔隙。
油和油脂
机械加工或处理过程中产生的残留物会蒸发并形成小袋。
铁锈或氧化皮
钢材表面的氧化层无法被带到焊接熔池。
焊接管道时,特别是在石油和天然气工业等潮湿环境中,在焊接前使用溶剂或钢丝刷进行焊前清洁,去除水分和氧化物至关重要。
保护气体覆盖不当
焊接熔池用保护气体(例如氩气或二氧化碳)与大气隔离。以下是一些气体覆盖问题的示例:
- 低气体流量:保护不足会导致氮气或氧气进入焊接熔池。
- 气流过大:导致吸入大气的湍流。
- 煤气管道泄漏:设备故障会减少输送至焊接区的气体。
为了获得更好的覆盖效果,MIG 焊接时可以使用 15-25 立方英尺/小时 (CFH) 的气体流量。请根据焊接位置和环境条件进行调整。
焊接参数不正确
焊接单元
电压、电流和行进速度等焊接参数直接影响焊缝的孔隙率。
高压高电压会增加电弧长度,导致电弧不稳定,从而导致熔池不良和气孔。
低电流:热量不足会在焊缝中留下气体痕迹。
快速行驶速度:焊接速度可防止气体逸出熔池。
可编程逻辑控制器 (PLC) 可以精确控制汽车制造中使用的自动焊接系统中的参数,从而最大限度地减少大批量生产中的孔隙率。
环境因素
外部因素(无论是风还是气流)都会分散保护气体的覆盖范围,尤其是在户外焊接时。高湿度也会引入水分,增加氢致孔隙的可能性。
立即尝试 Boda!
孔隙率对焊接质量的影响
孔隙度会削弱焊缝的机械性能和完整性,这在工业应用中尤为重要。
强度和延展性降低
气穴是应力集中源,会降低焊缝的抗拉强度和延展性。即使是少量的气孔,也可能导致压力容器和承重部件等高风险应用中的灾难性故障。
腐蚀敏感性
表面孔隙率使焊缝易受环境因素影响,在极端海洋或化学加工环境中造成腐蚀。
不符合标准
工业焊接规范为AWS D1.1(结构钢)或ASME Section IX(压力容器)。如果孔隙率超过这些限值,则在符合这些要求的应用中,焊接可能会失效。
如何防止焊接过程中出现气孔
通过使用正确的材料和焊接参数,并结合充分的质量控制,可以防止孔隙的产生。以下是减少孔隙的具体措施:
焊前准备
清洁基材:
除油、用钢丝刷或研磨去除油污、污渍和水分。丙酮可用于去除不锈钢表面的严重污染物。
干填充材料:
用于手工电弧焊的电极丝和填充丝应储存在湿度可控的环境中。低氢电极在使用前应预热至250-300°C。
检查设备:
您的设备是否持续输送保护气体(检查气体管线、调节器和焊炬是否有泄漏)?
优化焊接参数
请记住,根据材料和工艺调整焊接设置(电弧焊焊接(例如,氩弧焊或米格焊)至关重要:
- MIG焊接:对于碳钢,使用 18–24V 的电压范围和每分钟 200-400 英寸的送丝速度
- TIG焊接:对于 100/200 英寸厚的不锈钢,将电流强度设置为约 1–8A,这样就会产生稳定的电弧并使其持续。
- 行驶速度:每分钟 10-15 英寸(让气体逸出)
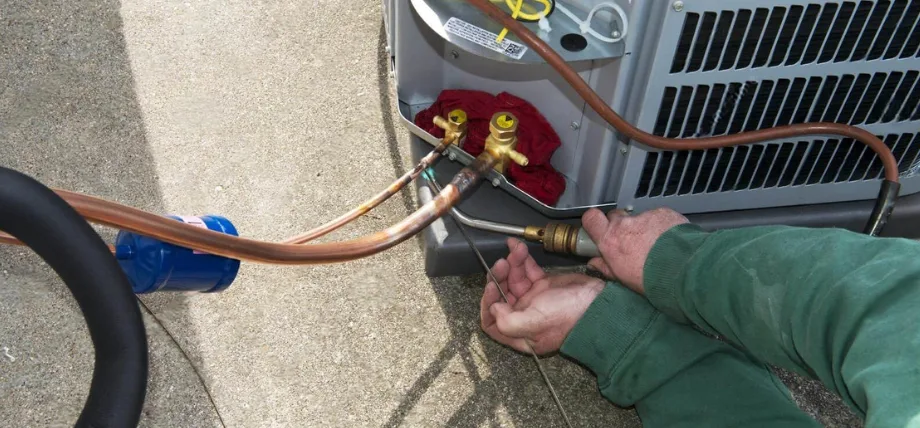
焊接清洁管道
焊接保护气体的选择
根据材料选择合适的保护气体,并 焊接工艺:
- 氩气: 非常适合不锈钢和铝的 TIG 焊接。
- 氩气-二氧化碳混合气 (2/75):适用于碳钢 MIG 焊接。
- 氦:它增加了在致密材料中的渗透,并需要更高的流速。
质量控制措施
- 无损检测(NDT):利用 X 射线、超声波或渗透染料法查找地下孔隙度。
- 焊工培训:操作员应接受缺陷预防方法的认证和培训。
- 过程监控:使用传感器监测压力容器等敏感焊接的实时气体流量、稳定电弧和焊接池行为。
结语
孔隙率是可以预防的。 焊接缺陷通过清洁、优化气体流量和部署无损检测等最佳实践,焊工可以生产出高质量、无缺陷的焊缝。
在可靠性至关重要的行业中,掌握并减少孔隙率至关重要,这不仅能确保符合标准,还能优化结构特性。及时了解新兴技术和培训,以保持焊接质量的竞争优势。
在下面的评论中分享您在焊接过程中遇到孔隙度方面的经验或提出问题。
专业焊接服务 在 Boda
在Boda,我们提供高质量的产品。 焊接服务 适用于多种金属。了解更多关于我们精密焊接解决方案的信息——立即获取报价。
常见问题解答
- 如何防止焊接过程中出现气孔?
清洁基材金属,使用合适的保护气体,并维护设备。存放焊条时,防止受潮也至关重要。
- 如何防止孔隙率?
清洁母材并使用正确的适当保护气体适当保护焊接池至关重要。
- 什么原因造成 7018 出现孔隙率?
7018 中的孔隙度是由于电弧长度延长和电极涂层中的水分在储存不当的情况下被吸收到电极中造成的。
- 焊接中可接受的孔隙率是多少?
AWS D1.1 允许单个孔隙的直径最大为 3/8 英寸;您可以根据要求使用其他标准来检查允许的孔隙率。