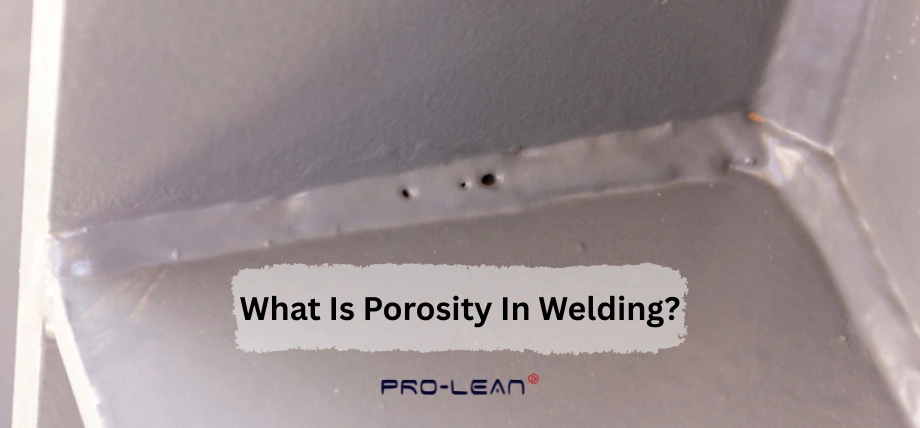
Porosità di saldatura
La porosità nella saldatura è un difetto comune che influisce negativamente sulla qualità della saldatura, sull'integrità strutturale e sulle prestazioni nelle applicazioni industriali.
Scopri la porosità nella saldatura e come viene causata, gli effetti e le strategie di prevenzione. Conoscere i parametri chiave e le migliori pratiche del settore ti consente di realizzare saldature di alta qualità riducendo al minimo i difetti.
Cos'è la porosità nella saldatura?
Porosità è un termine usato per descrivere minuscoli vuoti (sacche di gas) intrappolati in una saldatura durante il raffreddamento. Queste piccole bolle indeboliscono la saldatura compromettendone la struttura meccanica, causando cedimenti dovuti a stress e portando alla formazione di cricche.
Tipi di porosità
La porosità si manifesta in varie forme, ciascuna delle quali possiede caratteristiche uniche:
Porosità superficiale
Sacche di gas visibili sulla superficie della saldatura; la causa più comune di porosità superficiale è la mancanza di copertura di gas di protezione.
Porosità del sottosuolo
I vuoti interni sono stati scoperti tramite controlli non distruttivi (NDT) utilizzando raggi X o ispezione ultrasonica.
Porosità del wormhole
Durante la saldatura, si formano pori lunghi e tubolari a causa del rapido intrappolamento dei gas.
Porosità uniforme
I piccoli pori distribuiti uniformemente sono spesso dovuti a materiali contaminati o a parametri di saldatura errati. Conoscere queste tipologie aiuta i saldatori a identificare e gestire efficacemente la porosità.
Prova subito Boda!
Cause di porosità nella saldatura
La porosità si sviluppa in una saldatura quando i gas rimangono intrappolati nel bagno di saldatura fuso e non riescono a fuoriuscire prima che la saldatura si solidifichi. Le cause di questo difetto sono diverse, dalle proprietà del materiale a una tecnologia di saldatura non idonea.
Contaminazione materiale
La porosità è un problema significativo dovuto alla contaminazione di metalli di base o materiali di riempimento. Tra i contaminanti più comuni figurano:
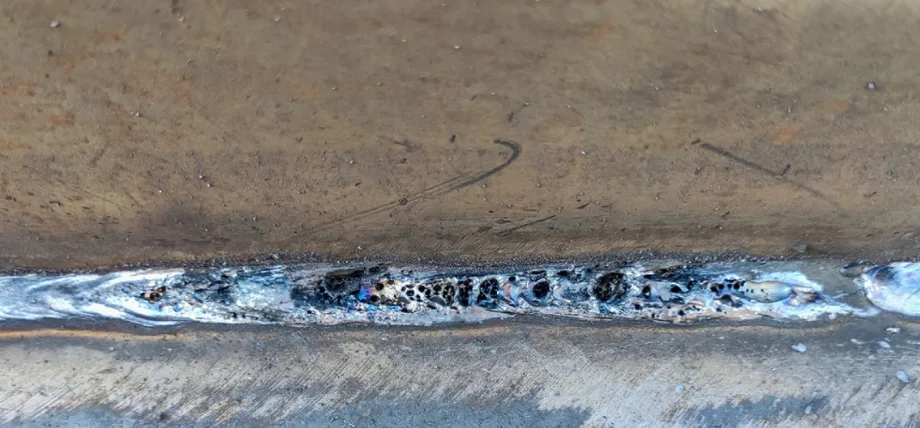
Più pori di saldatura in una linea
Umidità
L'acqua assorbita dalla superficie del materiale viene rilasciata tramite saldatura, formando dei pori.
Olio e grasso
I residui derivanti dalla lavorazione o dalla manipolazione dei macchinari evaporano e formano delle sacche.
Ruggine o calamina
Gli strati di ossido sulla superficie dell'acciaio non possono essere trasportati nel bagno di saldatura.
Quando si saldano condotte, soprattutto in ambienti umidi come quelli dell'industria petrolifera e del gas, è fondamentale rimuovere umidità e ossidi prima della saldatura mediante pulizia pre-saldatura con solventi o spazzolatura metallica.
Copertura impropria del gas di protezione
Il bagno di saldatura è schermato dall'atmosfera con gas di protezione (come argon o CO2). Alcuni esempi di problemi di copertura del gas:
- Bassa portata di gas: Una schermatura insufficiente consente all'azoto o all'ossigeno di entrare nel bagno di saldatura.
- Flusso di gas eccessivo: provoca turbolenza che attira l'aria atmosferica.
- Perdite dalle condotte del gas: Un'apparecchiatura difettosa riduce l'erogazione del gas nella zona di saldatura.
Per una buona copertura, è possibile utilizzare una portata di gas di 15-25 piedi cubi all'ora (CFH) per la saldatura MIG. Regolare in base alla posizione di saldatura e alle condizioni ambientali.
Parametri di saldatura errati
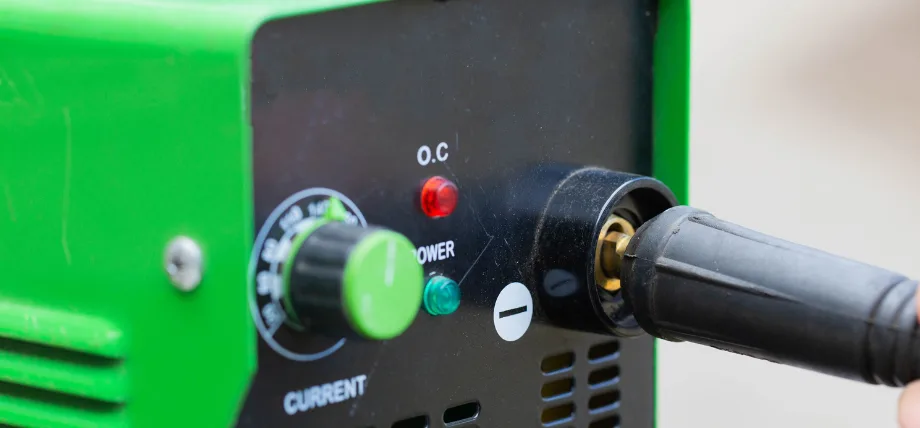
Unità di saldatura
Parametri di saldatura quali tensione, corrente e velocità di avanzamento influiscono direttamente sulla porosità di una saldatura.
High VoltageL'alta tensione può aumentare la lunghezza dell'arco, il che porta a un arco instabile, con conseguente formazione di un bagno di saldatura irregolare e porosità.
Bassa corrente: I guasti dovuti a calore insufficiente possono lasciare tracce di gas nella saldatura.
Velocità di viaggio elevata: La velocità di saldatura impedisce la fuoriuscita del gas dal bagno di fusione.
I controllori logici programmabili (PLC) consentono un controllo preciso dei parametri nei sistemi di saldatura automatizzati utilizzati nella produzione automobilistica, riducendo al minimo la porosità nella produzione ad alto volume.
Fattori ambientali
Gli agenti atmosferici esterni, che siano vento o correnti d'aria, disperdono la copertura del gas di protezione, soprattutto per la saldatura all'aperto. Anche un'elevata umidità introdurrà umidità, aumentando la probabilità di porosità indotta dall'idrogeno.
Prova subito Boda!
Effetti della porosità sulla qualità della saldatura
La porosità indebolisce le proprietà meccaniche e l'integrità delle saldature, fattore particolarmente critico nelle applicazioni industriali.
Resistenza e duttilità ridotte
Le sacche di gas concentrano le tensioni e riducono la resistenza alla trazione e la duttilità della saldatura. Anche una piccola porosità può portare a rotture catastrofiche in applicazioni ad alto rischio come recipienti a pressione e componenti portanti.
Suscettibilità alla corrosione
La porosità superficiale rende la saldatura esposta agli agenti atmosferici, provocando corrosione in ambienti marini o di lavorazione chimica estremi.
Non conformità con gli standard
I codici di saldatura per l'industria sono AWS D1.1 (acciaio strutturale) o ASME Sezione IX (recipienti a pressione). Se la porosità supera questi limiti, la saldatura può rompersi nelle applicazioni che utilizzano questi requisiti.
Come prevenire la porosità nella saldatura
La porosità può essere prevenuta utilizzando materiali e parametri di saldatura adeguati, abbinati a un adeguato controllo qualità. Ecco alcuni accorgimenti specifici per ridurre la porosità:
Preparazione pre-saldatura
Materiali di base puliti:
Sgrassare, spazzolare con una spazzola metallica o carteggiare per rimuovere olio, usura e umidità. L'acetone viene utilizzato per rimuovere contaminanti superficiali ostinati dall'acciaio inossidabile.
Materiali di riempimento a secco:
Conservare gli elettrodi e i fili di riempimento in ambienti a umidità controllata per la saldatura SMAW. Preriscaldare gli elettrodi a basso contenuto di idrogeno (250–300 °C) prima dell'uso.
Ispezionare l'attrezzatura:
La tua attrezzatura eroga gas di protezione in modo costante (controlla le linee del gas, i regolatori e le torce per eventuali perdite)?
Ottimizza i parametri di saldatura
Tieni presente che la regolazione delle impostazioni di saldatura in base al materiale e al processo (saldatura ad arco, saldatura tig o mig) è essenziale:
- Saldatura MIG: Per l'acciaio al carbonio, utilizzare un intervallo di tensione di 18-24 V e una velocità di avanzamento del filo di 200-400 pollici al minuto
- Saldatura TIG: Impostare l'amperaggio a circa 100–200 A per acciaio inossidabile spesso 1/8 di pollice, in modo da produrre un arco stabile e mantenerlo acceso.
- Velocità di marcia: 10–15 pollici al minuto (per far fuoriuscire il gas)
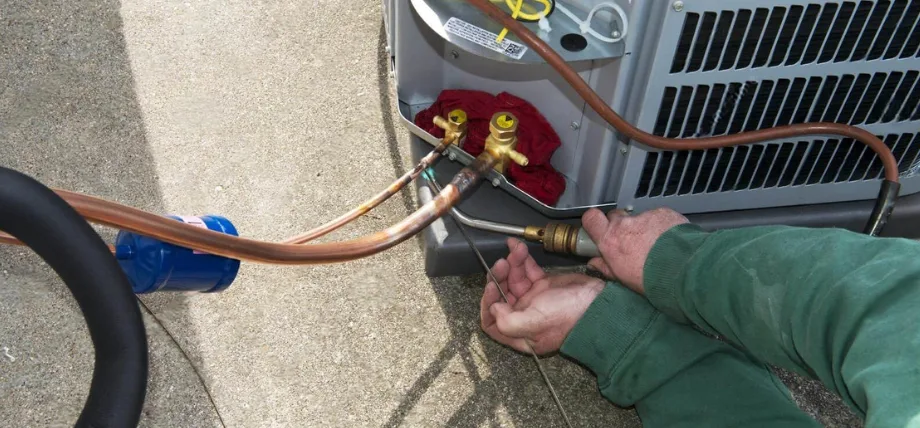
Saldatura di tubi puliti
Selezione del gas di protezione per la saldatura
Selezione del gas di protezione appropriato per il materiale e Processo di saldatura:
- Argon: Perfetto per la saldatura TIG di acciaio inossidabile e alluminio.
- Miscela Argon-CO2 (75/25): Adatto per la saldatura MIG di acciaio al carbonio.
- Elio: Aumenta la penetrazione nei materiali densi e richiede portate più elevate.
Misure di controllo della qualità
- Test non distruttivi (NDT): Utilizzare metodi a raggi X, ultrasuoni o liquidi penetranti per individuare la porosità del sottosuolo.
- Formazione per saldatori: Gli operatori devono essere certificati e formati sulle metodologie di prevenzione dei difetti.
- Monitoraggio del processo: Utilizzare sensori per monitorare in tempo reale il flusso del gas, la stabilità dell'arco e il comportamento del bagno di saldatura per saldature sensibili come quelle dei recipienti a pressione.
Conclusione
La porosità è un problema prevenibile imperfezione di saldaturaGrazie all'adozione di buone pratiche, come la pulizia, l'ottimizzazione del flusso di gas e l'impiego di controlli non distruttivi, i saldatori possono realizzare saldature di alta qualità prive di difetti.
Comprendere e mitigare la porosità è fondamentale nei settori in cui l'affidabilità è un fattore imprescindibile, garantendo la conformità agli standard e ottimizzando le caratteristiche strutturali. Rimani aggiornato sulle tecnologie emergenti e sulla formazione per mantenere un vantaggio competitivo nella qualità delle saldature.
Condividete le vostre esperienze sulla porosità nella saldatura o ponete domande nei commenti qui sotto.
Servizi di saldatura esperti presso Boda
Noi di Boda forniamo prodotti di alta qualità servizi di saldatura per diversi metalli. Scopri di più sulle nostre soluzioni di saldatura di precisione: richiedi un preventivo oggi stesso.
FAQ
- Come si evita la porosità nella saldatura?
Pulire il substrato metallico di base, utilizzare un gas di protezione adeguato e manutenere l'impianto. È inoltre essenziale conservare gli elettrodi di saldatura per evitare che l'umidità penetri al loro interno.
- Come si previene la porosità?
È essenziale pulire il metallo di base e schermare adeguatamente il bagno di saldatura utilizzando il gas di protezione corretto.
- Cosa causa la porosità nel 7018?
La porosità del 7018 è causata da una lunghezza dell'arco estesa e dall'umidità nel rivestimento dell'elettrodo che viene assorbita dall'elettrodo in caso di conservazione non idonea.
- Quanta porosità è accettabile in una saldatura?
AWS D1.1 consente porosità fino a 3/8″ di diametro per un singolo poro; è possibile utilizzare altri standard per verificare la porosità consentita in base ai requisiti.