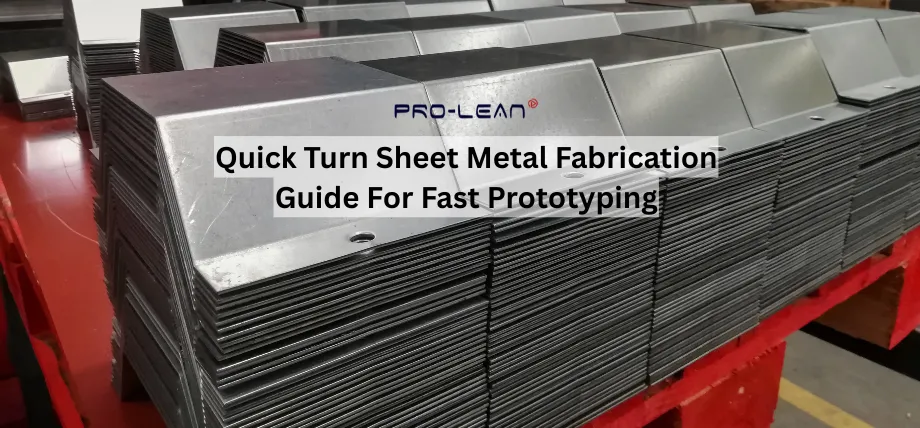
Pièces de tôle pliées
La fabrication rapide de tôles permet la production de pièces métalliques sur mesure, généralement en quelques jours ou semaines, grâce à des procédés automatisés tels que la découpe et le formage à commande numérique, ce qui la rend idéale pour la production rapide de tôles et de pièces métalliques. prototypage de tôlerie .
Pour les petites et moyennes séries et le prototypage rapide de pièces en tôle, cette méthode est idéale pour la production de prototypes. Les feuilles de métal plates, généralement de 0.5 à 6 mm d'épaisseur, constituent la première étape du processus. Elles sont ensuite formées et découpées pour produire des pièces pratiques telles que des boîtiers, des supports et des assemblages pour des projets de tôlerie. tôlerie de précision.
Des tolérances de ±0.1 mm à ±0.5 mm, selon le matériau et la méthode, sont utilisées pour maintenir la précision et garantir que les pièces s'intègrent en douceur dans des systèmes plus grands.
Processus clés de la fabrication rapide de tôles
La fabrication métallique est un processus complexe généralement réalisé par des professionnels travaillant dans des ateliers de fabrication et d'usinage spécialisés dans fabrication de tôleLe produit final est créé en découpant, en pliant et en assemblant le métal, qui est fourni au fabricant sous forme de feuille de matière première d'une épaisseur maximale de 0.25 pouce.
Découper le métal aux dimensions et à la forme requises est une première étape cruciale du processus de fabrication. Après avoir été découpé, le métal doit être mis en forme par une machine. Cela implique d'assembler le métal par rivetage, soudage et vissage. Chaque composant est maintenu et assemblé selon la meilleure technique possible.
Après l'assemblage et la fixation des pièces métalliques, la finition doit être nettoyée et polie afin d'obtenir un aspect uniforme et esthétique, tout en assurant une protection contre la rouille et les dommages. La fabrication, réalisée dans les règles de l'art, requiert l'expertise de plusieurs spécialistes et la maîtrise de chacun d'eux.
Méthodes de découpe de tôle pour pièces à fabrication rapide
La précision requise, l'épaisseur du matériau et le volume de production déterminent les méthodes les plus efficaces pour la découpe rapide de la tôle. Les techniques de découpe laser et au jet d'eau sont les plus couramment utilisées dans la fabrication rapide de tôles.
Découpe laser
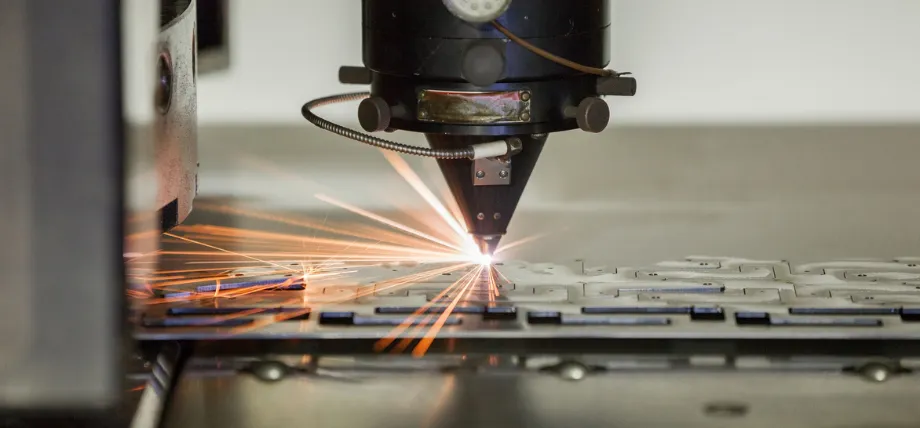 Découpe laser tôle
La découpe laser est une technologie qui utilise un laser vaporiser des matériaux. Laser Coupe Son fonctionnement repose sur la direction du faisceau d'un laser de haute puissance, le plus souvent à travers un système optique. optique laser et CNC (commande numérique par ordinateur) sont utilisées pour diriger le faisceau laser vers le matériau.
Un laser commercial pour la découpe de matériaux utilise un système de contrôle de mouvement pour suivre une commande numérique (CNC) ou G-Code du patron à découper sur le tissu.
Le faisceau laser focalisé est dirigé vers le matériau, qui fond, brûle, se vaporise ou est projeté par un jet de gaz, laissant un bord avec une finition de surface de haute qualité.
Découpe au jet d'eau
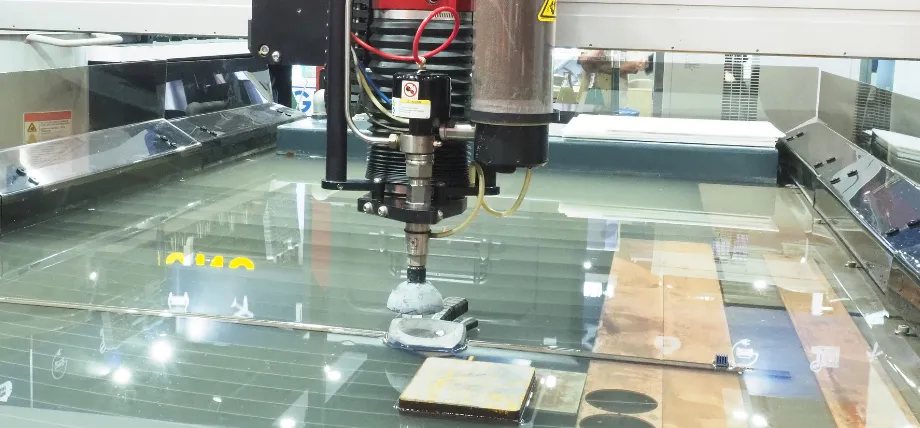 procédé de découpe au jet d'eau
Un découpeur au jet d'eau est un outil industriel capable de découper une grande variété de matériaux grâce à un jet d'eau à très haute pression ou à un mélange d'eau et d'une substance abrasive. Le terme « jet abrasif » désigne spécifiquement l'utilisation d'un mélange d'eau et d'un abrasif pour découper des matériaux durs tels que le métal, la pierre ou le verre.
La découpe au jet d'eau est fréquemment utilisée dans la fabrication de pièces mécaniques. C'est la méthode privilégiée lorsque les matériaux à découper sont sensibles aux hautes températures générées par d'autres procédés ; c'est le cas, par exemple, du plastique et de l'aluminium. La découpe au jet d'eau est employée dans divers secteurs industriels, notamment les mines et l'aérospatiale, pour la découpe, le façonnage et l'alésage.
Découpe plasma
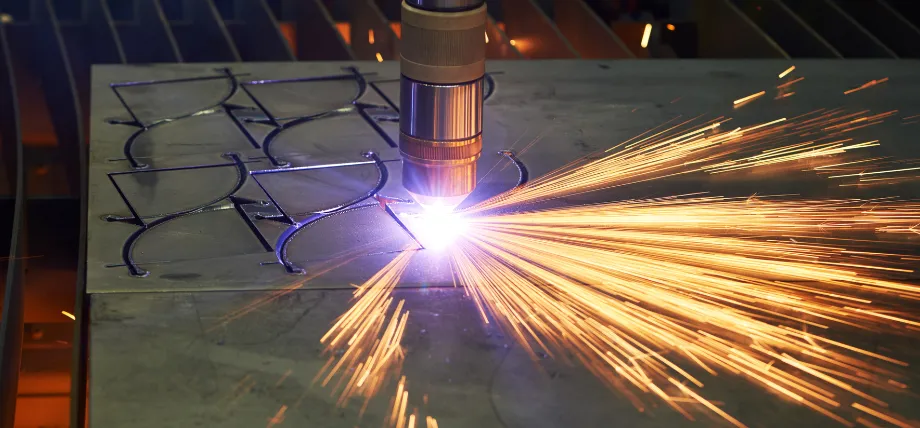
Découpe au plasma en cours
En ionisant un gaz pour créer un arc conducteur à des vitesses allant jusqu'à 10 m/min pour 10 mm d'acier, la découpe au plasma permet de découper les métaux conducteurs. Les ajustements de précision nécessitent un usinage ultérieur en raison des chanfreins de 1 à 2 degrés et des tolérances de ±0.5 mm. Le système fonctionne correctement avec des épaisseurs allant jusqu'à 50 mm, où l'efficacité du laser diminue, mais le bruit et les fumées imposent une ventilation. Le temps de préparation s'en trouve allongé. Les versions plasma haute définition augmentent la précision à ±0.3 mm pour les pièces à production rapide.
Poinçonnage tourelle
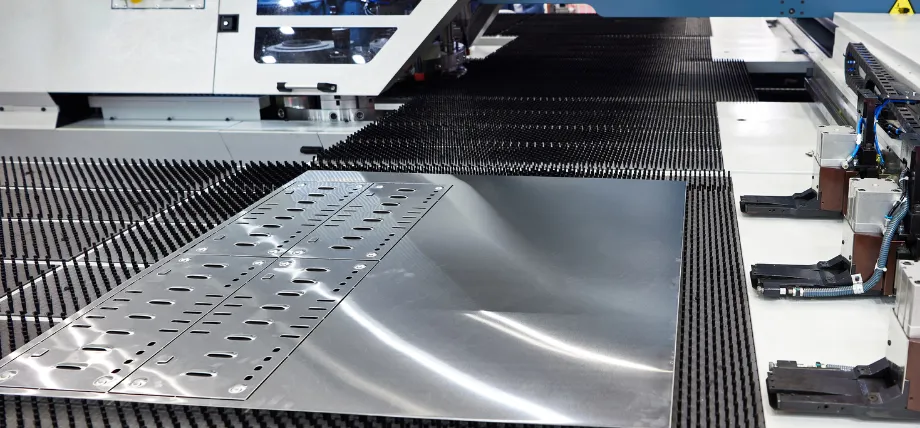
fonctionnement de la presse à poinçonner à tourelle
Le poinçonnage à tourelle permet de réaliser des trous et des persiennes dans une pièce en une seule opération grâce à un carrousel d'outils rotatif. Avec une tolérance de ±0.1 mm, il traite des tôles jusqu'à 6 mm d'épaisseur à une cadence de 500 coups par minute. La manutention est considérablement réduite grâce aux opérations multiples par station, mais uniquement pour les pièces plates ou légèrement incurvées. Le changement d'outil ne prenant que 30 à 60 secondes, cette technique convient aux conceptions présentant une forte densité de trous.
Techniques de pliage de tôle
Après la découpe, le cintrage en angle et en courbe est réalisé en appliquant des forces supérieures à la limite d'élasticité du matériau sans le rompre. La rapidité d'exécution repose sur la répétabilité des presses plieuses à commande numérique, et les angles de pliage sont précis à ±1 degré près. Les coefficients K de 0.3 à 0.5 sur les modèles CAO tiennent compte, entre autres, du rayon intérieur (minimum une fois l'épaisseur du matériau) et du retour élastique (0.5 à 2°). Les freins multi-axes permettent des séquences complexes en une seule configuration, ce qui permet d'obtenir des temps de cycle aussi courts que 20 à 40 secondes par pliage.
Pliage de la presse plieuse
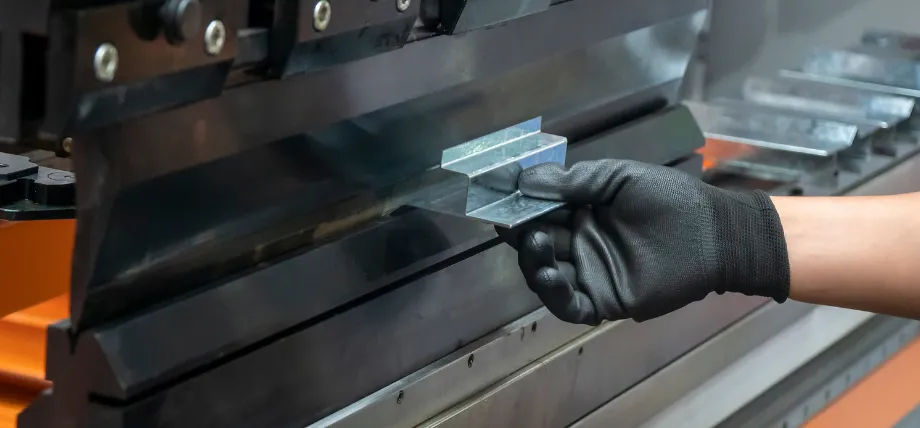
opération de pliage sur presse plieuse
Le pliage sur presse plieuse permet de créer des angles allant de 0 à 180 degrés en serrant la tôle contre une matrice en V à l'aide d'un poinçon.
La méthode la plus courante, le cintrage à l'air, nécessite 10 à 20 % de force en moins que le cintrage en fond de course, ce qui permet une grande polyvalence de l'outil pour des rayons aussi petits que 0.5 mm.
À une vitesse de 100 mm/s, la force appliquée à de l'acier inoxydable de 2 mm peut atteindre 50 tonnes/mètre. L'appareil peut traiter des longueurs jusqu'à 4 m et des épaisseurs jusqu'à 12 mm, mais des entailles de dégagement sont nécessaires au niveau des ourlets pour éviter les fissures.
Cintrage du rouleau
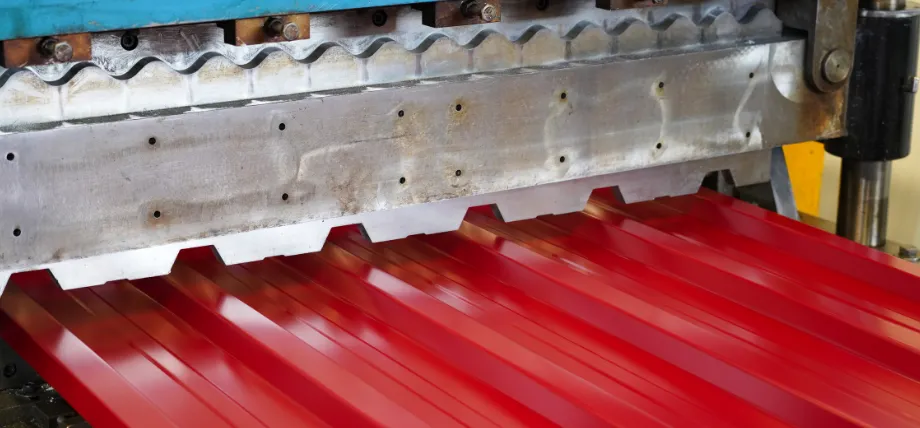
Formation de tôle ondulée rouge
Le cintrage par rouleaux est idéal pour les cylindres de plus de 100 mm de diamètre car il crée des courbes progressives en faisant passer la tôle à travers trois rouleaux réglables.
Elle peut traiter des feuilles jusqu'à 20 mm d'épaisseur à une vitesse de 1 m/min avec une ovalisation inférieure à 1 %. Des configurations pyramidales permettent de créer des formes coniques, mais la mise en place initiale nécessite 15 à 30 minutes.
En réduisant les surfaces planes dans les courbes à grand rayon, cette technique améliore l'homogénéité structurelle.
Essayez Boda maintenant !
Formation de bosses
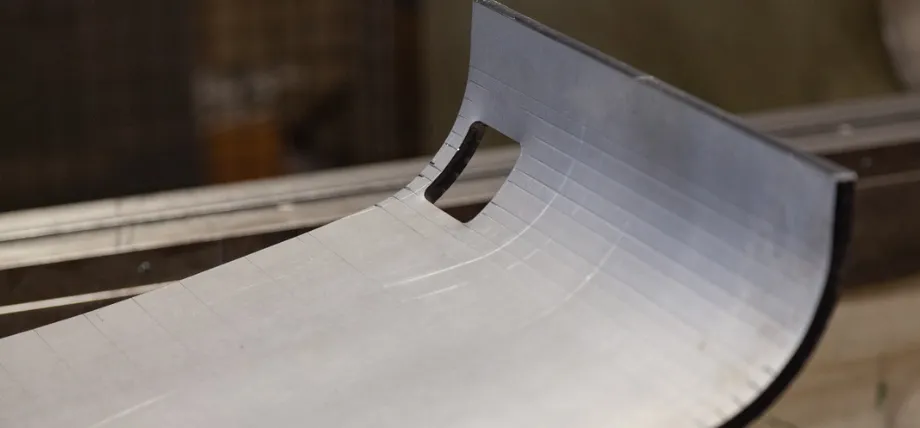
Pièce en tôle formée par bossage
Le formage par bossage est un procédé de fabrication métallique qui permet de produire un grand rayon ou une courbe lisse dans une pièce de métal en réalisant une série de petits pliages précis sur une presse plieuse.
Ce substitut de laminage offre une plus grande précision, la possibilité de créer des géométries uniques et la capacité de former des rayons plus serrés qu'avec un rouleau à tôle, notamment sur des matériaux épais.
Architectural, pièces de tôlerie aérospatialeset la fabrication d'équipements sur mesure utilise fréquemment cette technique.
Techniques de soudage
Les méthodes automatisées sont privilégiées pour leur régularité et leur rapidité lors de la découpe des assemblages et du soudage des composants pliés en structures rigides.
La préparation des joints, par exemple le chanfreinage des bords à 30 à 45 degrés, garantit une profondeur de pénétration de 1.5 fois l'épaisseur.
Les matériaux d'apport doivent être compatibles avec les alliages de base afin de préserver la résistance à la corrosion. Un traitement thermique après soudage, qui peut nécessiter un ou deux jours supplémentaires, permet de réduire les contraintes dans les aciers à haute résistance.
Soudage TIG
Le soudage à l'arc sous gaz tungstène (GTAW, également connu sous le nom de soudage au tungstène inert gazeux ou TIG, soudage au tungstène argon gazeux ou TAG, et soudage héliarc lorsque de l'hélium est utilisé) est un procédé de soudage à l'arc qui utilise une électrode de tungstène non consommable pour produire la soudure.
La zone de soudure et l'électrode sont protégées de l'oxydation et des autres contaminations atmosphériques par un gaz de protection inerte (argon ou hélium). Un métal d'apport est généralement utilisé, bien que certaines soudures, dites « soudures autogènes » ou « soudures par fusion », n'en nécessitent pas.
Une alimentation de soudage à courant constant produit de l'énergie électrique, qui est conduite à travers l'arc à travers une colonne de gaz et de vapeurs métalliques fortement ionisés, appelée plasma.
Soudage MIG
Le soudage à l'arc sous protection gazeuse (GMAW), parfois désigné par ses sous-types MIG (Metal Inert Gas) et MAG (Metal Active Gas), est un procédé de soudage dans lequel un arc électrique se forme entre une électrode de fil MIG et la ou les pièces métalliques à souder. Cet arc chauffe le ou les métaux, provoquant leur fusion (fusion et assemblage). Un gaz de protection, acheminé par la torche de soudage, protège le procédé de la contamination atmosphérique.
Soudage par points
Le soudage par points par résistance utilise des électrodes pour créer des points de soudure localisés grâce à la chaleur générée par la résistance électrique, assemblant des tôles de 0.5 à 3 mm d'épaisseur en 0.1 à 0.5 seconde par point.
La soudure au laser
L'utilisation d'un faisceau laser pour fondre et fusionner des matériaux est appelée soudage laser. Cette technique permet de réaliser des soudures étroites et profondes, avec peu de déformation, tout en offrant une grande précision et une rapidité d'exécution. Elle est utilisée dans des secteurs tels que l'automobile, l'aérospatiale et la santé.
La puissance de sortie de 2 à 6 kW des lasers à fibre permet un mode de conduction pour les épaisseurs minces ; cependant, les tolérances d'écart inférieures à 0.2 mm nécessitent un montage.
| Méthode | Plage d'épaisseur typique | Vitesse de soudage | Niveau de distorsion | Meilleure application à délai de livraison rapide |
| TIG | 0.5 - 8mm | 100 à 400 mm / min | Très Bas | Soudure cosmétique, prototypes en acier inoxydable/aluminium, récipients sous pression |
| MIG / MAG | 1 - 20 mm | Jusqu'à 1500 mm/min | Moyenne | Cadres, supports et boîtiers en acier doux > 1.5 |
| Point de résistance | 0.5 - 3 mm | 3 à 10 points/seconde | faible | Tôle et pattes de batterie |
| La soudure au laser | 0.1 - 12 mm | 1 à 15 m / min | faible | Dispositifs médicaux en acier inoxydable de faible épaisseur, tubes d'échangeur de chaleur |
Techniques de soudage pour tôlerie à délai de livraison rapide
Matériaux utilisés dans la fabrication à délai de livraison rapide
Lors du choix des matériaux, on équilibre la résistance, la formabilité et la disponibilité ; les alliages de calibre standard (0.8-3 mm) sont privilégiés pour un délai de production rapide.
Fabrication d'aluminium en prototypage offre une faible densité (2.7 g/cm³) pour les applications sensibles au poids, tandis que l'acier inoxydable offre des limites d'élasticité allant jusqu'à 500 MPa pour l'intégrité structurelle.
Aluminium
L'usinabilité et la polyvalence exceptionnelles de l'aluminium en font un matériau de choix pour la fabrication à cycle rapide.
Grâce à ses qualités uniques, il peut être traité plus rapidement que de nombreux autres métaux.
Acier Inoxydable
Certaines nuances d'acier inoxydable résistent aux trous et aux piqûres en milieu chloré.
Les lasers offrent un équilibre entre durabilité et une densité deux fois supérieure à celle de l'aluminium (7.9 g/cm³) en traitant des épaisseurs jusqu'à 4 mm à une vitesse de 1 à 2 m/min.
Avantages du prototypage rapide de tôles métalliques
Les avantages comprennent une meilleure validation de la conception, des coûts réduits et un développement produit plus rapide.
Accélère la production de prototypes fonctionnels, vous permettant de tester et d'améliorer plus rapidement vos conceptions.
Permet d'éviter les outillages coûteux, offrant des solutions économiques pour les petites séries.
Itération de conception accélérée
Les prototypes permettent des tests d'interférence physique et de tolérance à ±0.1 mm, ce qui permet d'effectuer des ajustements CAO en 24 à 48 heures.
Rentabilité du dépistage précoce
La tôlerie rapide permet de réduire les coûts en évitant les modifications coûteuses, les changements d'outillage et le gaspillage de matériaux lors de la production à grande échelle.
Tests fonctionnels améliorés
Les pièces résistent aux tests de chute (1 m) et aux cycles thermiques (-40 °C à 150 °C), validant ainsi leurs performances avant la mise à l'échelle.
Essayez Boda maintenant !
Critères de choix d'un fournisseur à délai de livraison rapide
Découpe et pliage en interne
Les entreprises de fabrication de tôlerie à cycle court qui maîtrisent la découpe laser, le pliage et la finition en interne bénéficient d'un avantage certain : celui d'éviter les retards souvent imputés à la sous-traitance. Ce modèle est avantageux et permet de réduire les délais de livraison, car il facilite le passage du devis à la production.
Stock de matériel pour un délai d'exécution rapide
Un stock de métaux bien approvisionné et préparé est essentiel pour une production rapide et efficace. Les entreprises de tôlerie à cycle court qui disposent de tôles et d'alliages courants n'ont pas à attendre les livraisons de matériaux.
qualité des commentaires DFM
L'usinage rapide et la fabrication de tôles ne se limitent pas à une production rapide. Parmi les points clés d'une fabrication rapide figurent un accompagnement technique intelligent permettant d'adapter la production en optimisant la géométrie des conceptions, en réduisant les coûts et en évitant les modifications lors du passage à une production en grande série.
Contrôles ISO/qualité
La fabrication rapide de tôles peut souvent conduire les fournisseurs à ne pas contrôler la qualité de la production, mais les fournisseurs possédant des certifications ISO, des équipements d'inspection et des certificats de traçabilité des matériaux peuvent garantir des pièces uniformes.
Exemple de fournisseurs de fabrication de tôlerie à délai d'exécution rapide
Proléantech
Services de découpe et de formage de tôle, du prototype à la production à la demande de pièces en tôle. Ce service est largement utilisé dans divers secteurs, notamment la construction, l'automobile, l'aérospatiale et l'électronique.
Xométrie
Pour la fabrication à la demande, la plateforme Xometry met en relation plus de 10 000 fournisseurs américains et européens. En quelques secondes, des devis sont établis pour des quantités allant jusqu'à 1 000 unités.
MadeAria
MadeAria se spécialise dans la fabrication de boîtiers de précision, découpés au jet d'eau et au plasma pour des bords sans distorsion (±0.03 mm). Un supplément de 15 % est appliqué pour les finitions personnalisées, et l'entreprise privilégie les projets durables et écoresponsables.
Guide de conception pour optimiser les pièces en tôle
Privilégiez la conception en vue de la fabrication afin d'optimiser les pièces en tôle en évitant les conceptions détaillées ou embouties profondes, en utilisant des rayons de courbure et des découpes de dégagement constants, en maintenant un espacement approprié des trous et des plis, et en renforçant les caractéristiques sans pièces supplémentaires.
En plus de réduire les coûts et de garantir l'intégrité structurelle, une conception appropriée contribue à minimiser la déformation des matériaux.
Épaisseur de matériau uniforme
L'épaisseur doit être maintenue constante pour assurer une charge uniforme de l'outil et un retour élastique minimal.
Rayon de courbure minimum
Pour les aciers, définissez des rayons de courbure internes égaux à une fois l'épaisseur (par exemple, 2 mm pour une tôle de 2 mm) afin d'éviter les microfissures. Ce rayon se calcule selon la formule r = t / (2 * tan(α/2)), où α est l'angle de pliage.
Placement des trous et des fentes
Pour éviter les fissures, le diamètre du trou doit être au moins égal à l'épaisseur du matériau.
Découpes et encoches de dégagement
Les entailles et les découpes de dégagement sont essentielles pour optimiser les pièces en tôle car elles permettent à la matière de s'écouler lors du pliage, évitant ainsi les déchirures et les plis.
Afin d'éviter la concentration des contraintes, des espacements minimaux entre les éléments tels que les encoches, les languettes et les trous sont spécifiés dans les directives de conception.
Délais de livraison pour les pièces en tôle
Pour les procédés courants comme la découpe laser et le pliage, les délais de livraison pour les pièces en tôle varient généralement de deux à douze jours ouvrables ; les travaux plus complexes nécessitent un délai plus long. Les délais de livraison pour les opérations de fabrication telles que la fabrication de tôles varient généralement de cinq à douze jours ouvrables.
| Complexité de la pièce | Découpe et pliage | Soudage | Finition (par exemple, revêtement en poudre) | Délai total d'exécution |
| Simple (Plat avec 1 à 2 plis) | 2 à 4 jours | 3 à 5 jours | 4 à 7 jours | 4 à 7 jours |
| Modéré (Trous, 3 à 5 virages) | 3 à 5 jours | 4 à 7 jours | 5 à 10 jours | 5 à 10 jours |
| Complexe (Assemblages, fonctionnalités personnalisées) | 5 à 8 jours | 7 à 12 jours | 10 à 15 jours | 10 à 15 jours |
Exemples de délais de livraison pour des pièces de tôlerie à production rapide, selon leur complexité
Principaux facteurs influençant le délai de livraison
Complexité des pièces
La complexité des pièces inclut les caractéristiques de la tôlerie telles que les découpes complexes, les pliages à tolérances serrées ou les assemblages multi-pièces, qui compliquent la programmation et le temps de réglage. Les modèles plats simples peuvent être réglés le jour même, mais les gravures, sculptures et découpes géométriques complexes et détaillées peuvent nécessiter plusieurs jours supplémentaires.
Disponibilité des matériaux et type de finition
Si le matériau requis est un alliage courant, il est généralement facile à trouver, et les entreprises de fabrication de tôles à production rapide disposent d'un stock de matériaux courants. Les épaisseurs de tôle inhabituelles, les alliages spéciaux, les finitions de galvanoplastie et autres étapes de traitement peuvent allonger les délais de livraison.
Exigences en matière de soudage et d'assemblage
L'utilisation de composants soudés, de fixations par rivets et de boulons peut engendrer des étapes de fabrication supplémentaires après la découpe et le pliage. Les opérations nécessitant une main-d'œuvre qualifiée, comme le soudage par points, peuvent impacter significativement les délais de production.
Taille du lot
La production en petites séries et la réalisation de prototypes sont rapides et faciles. Cependant, plus le nombre de pièces à fabriquer augmente, plus les délais de livraison s'allongent. Il est donc important de demander des devis à des fournisseurs performants capables d'optimiser les délais de production, que ce soit pour la production de prototypes ou pour la production en petites et grandes séries.
Services de fabrication de tôle sur mesure
Proléantech Nous proposons des pièces de tôlerie sur mesure de haute qualité, avec des délais de livraison rapides. Nous garantissons des devis rapides, des tolérances serrées et des contrôles qualité ISO à chaque étape de la fabrication.
De plus, vous pouvez bénéficier d'une assistance DFM optionnelle. à travers notre service de tôlerie et rationalisez votre flux de travail à partir de Du prototypage à la production en grande série.
Obtenez un devis aujourd'hui pour démarrer votre projet.
Conclusion
La fabrication rapide de tôlerie permet de produire rapidement des pièces sur mesure précises, idéales pour le prototypage et la production en petites séries. Ce procédé utilise le pliage, la découpe et le soudage pour fabriquer des pièces de haute précision dans des délais réduits.
La fabrication rapide de tôles est idéale pour les tests fonctionnels rapides et l'itération des conceptions afin de soutenir le développement de produits.