Parti in lamiera piegata
La lavorazione rapida della lamiera consente la produzione di parti metalliche personalizzate, in genere in giorni o settimane, utilizzando processi automatizzati come il taglio e la formatura controllati da CNC, rendendola ideale per la lavorazione rapida della lamiera e prototipazione lamiera esigenze.
Per produzioni a basso e medio volume e prototipazione rapida di lamiere, questo è un metodo eccellente per la produzione di prototipi di parti in lamiera. Le lamiere metalliche piatte, in genere di spessore compreso tra 0.5 e 6 mm, rappresentano il primo passo del processo. Successivamente, queste lamiere vengono formate e tagliate per produrre parti pratiche come custodie, staffe e assemblaggi per progetti in lamiera e lavorazione di lamiere di precisione.
Le tolleranze, comprese tra ±0.1 mm e ±0.5 mm a seconda del materiale e del metodo, vengono utilizzate per mantenere la precisione e garantire che i componenti si integrino perfettamente in sistemi più ampi.
Processi chiave nella lavorazione rapida della lamiera
La lavorazione dei metalli è un processo complesso che viene tipicamente eseguito da professionisti che lavorano in officine meccaniche specializzate nella fabbricazione e nella lavorazione dei metalli. fabbricazione di lamiereIl prodotto finale viene creato tagliando, piegando e assemblando il metallo, che viene fornito al produttore sotto forma di fogli di materia prima con uno spessore massimo di 0.25 pollici.
Il taglio del metallo nelle dimensioni e nella forma richieste è un primo passo cruciale nel processo di fabbricazione. Dopo essere stato tagliato, il metallo deve essere piegato nella forma desiderata da una macchina. Questo processo prevede l'assemblaggio del metallo mediante rivettatura, saldatura e avvitatura. Ogni componente viene tenuto insieme e assemblato utilizzando la migliore tecnica possibile.
Dopo l'assemblaggio e il fissaggio del metallo, la finitura deve essere pulita e lucidata per garantire un aspetto uniforme ed esteticamente gradevole, oltre che per proteggere il pezzo da ruggine e danni. Per eseguire il lavoro ai massimi livelli, la fabbricazione richiede diverse specializzazioni e la presenza di un esperto in ciascuna di esse.
Metodi di taglio della lamiera per la produzione rapida di componenti
La precisione richiesta, lo spessore del materiale e il volume di produzione determinano i metodi più efficaci per il taglio rapido della lamiera. Le tecniche di taglio laser e a getto d'acqua sono i metodi più comunemente utilizzati nella lavorazione rapida della lamiera.
Taglio laser
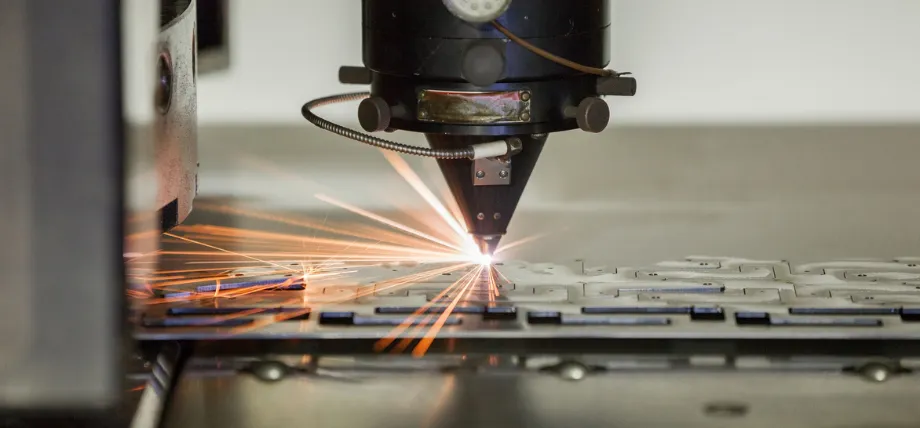 Taglio laser lamiera
Il taglio laser è una tecnologia che utilizza un laser per vaporizzare i materiali. Laser taglio funziona dirigendo l'uscita di un laser ad alta potenza, più comunemente attraverso un sistema ottico. ottica laser and CNC (controllo numerico computerizzato) vengono utilizzati per dirigere il raggio laser sul materiale.
Un laser commerciale per il taglio dei materiali utilizza un sistema di controllo del movimento per seguire un CNC o G-code del modello da ritagliare sul materiale.
Il raggio laser focalizzato viene diretto sul materiale, che a quel punto si fonde, brucia, vaporizza oppure viene spazzato via da un getto di gas, lasciando un bordo con una finitura superficiale di alta qualità.
Taglio a getto d'acqua
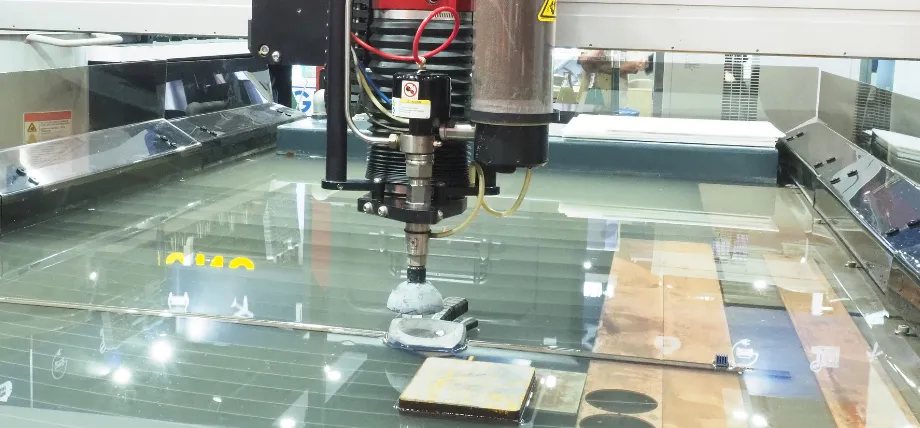 processo di taglio a getto d'acqua
Una macchina per il taglio a getto d'acqua è uno strumento industriale in grado di tagliare un'ampia varietà di materiali utilizzando un getto d'acqua ad altissima pressione o una miscela di acqua e una sostanza abrasiva. Il termine getto abrasivo si riferisce specificamente all'utilizzo di una miscela di acqua e un abrasivo per tagliare materiali duri come metallo, pietra o vetro.
Il taglio a getto d'acqua è spesso utilizzato nella fabbricazione di componenti meccanici. È il metodo preferito quando i materiali da tagliare sono sensibili alle alte temperature generate da altri metodi; esempi di tali materiali includono plastica e alluminio. Il taglio a getto d'acqua è utilizzato in vari settori, tra cui quello minerario e aerospaziale, per il taglio, la sagomatura e l'alesatura.
Taglio al plasma
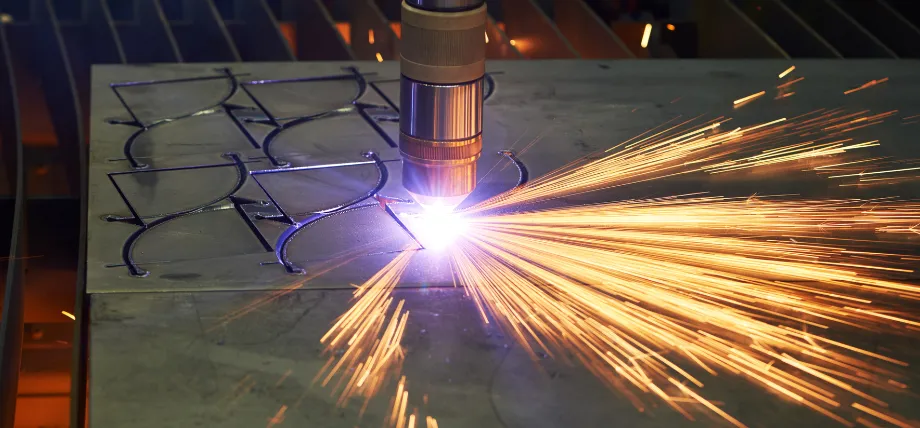
Taglio al plasma in corso
Ionizzando il gas in un arco conduttivo a velocità fino a 10 m/min per 10 mm di acciaio, il taglio al plasma può tagliare metalli conduttivi. Le lavorazioni di precisione richiedono una post-lavorazione a causa delle smussature dei bordi di 1-2 gradi e delle tolleranze di ±0.5 mm. Funziona bene con spessori maggiori fino a 50 mm, dove l'efficienza del laser diminuisce, ma il rumore e i fumi rendono necessaria la ventilazione. Di conseguenza, i tempi di configurazione aumentano. Le versioni al plasma ad alta definizione aumentano la precisione a ±0.3 mm per i pezzi lavorati rapidamente.
Punzonatura della torretta
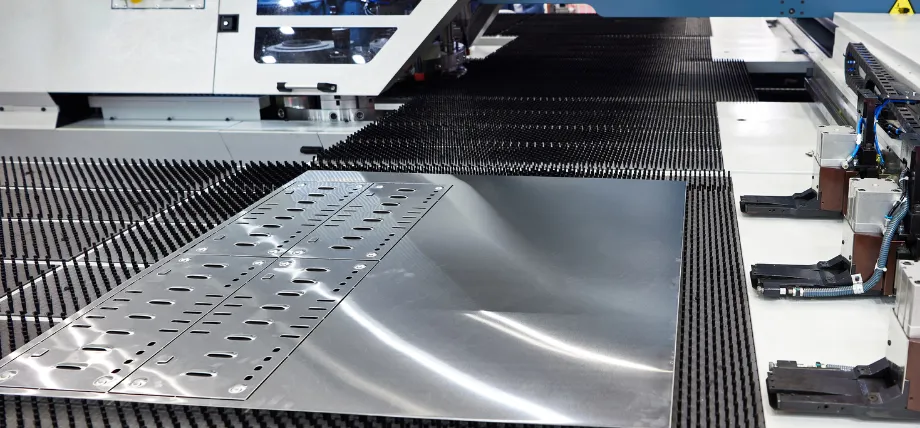
Funzionamento della pressa punzonatrice a torretta
La punzonatrice a torretta realizza fori e feritoie su un pezzo in un'unica operazione, utilizzando un carosello rotante di utensili. Con tolleranze di ±0.1 mm, lavora lamiere fino a 6 mm di spessore a 500 colpi al minuto. La movimentazione è notevolmente ridotta grazie alla possibilità di eseguire più operazioni per stazione, ma solo per pezzi piani o leggermente curvi. Poiché il cambio utensile richiede solo dai 30 ai 60 secondi, è adatto a progetti con un'elevata densità di fori.
Tecniche di piegatura della lamiera
Dopo il taglio, la piegatura ad angolo e la curvatura si ottengono applicando forze superiori al limite di snervamento del materiale senza romperlo. Tempi di consegna rapidi dipendono dalla ripetibilità delle presse piegatrici CNC e gli angoli di piegatura sono precisi entro ±1 grado. I fattori K di 0.3-0.5 sui modelli CAD tengono conto del raggio interno (minimo 1x spessore del materiale) e del ritorno elastico (0.5-2°), tra gli altri fattori. I freni multiasse consentono sequenze complesse in un'unica configurazione, con tempi di ciclo ridotti fino a 20-40 secondi per curva.
Piegatura della pressa piegatrice
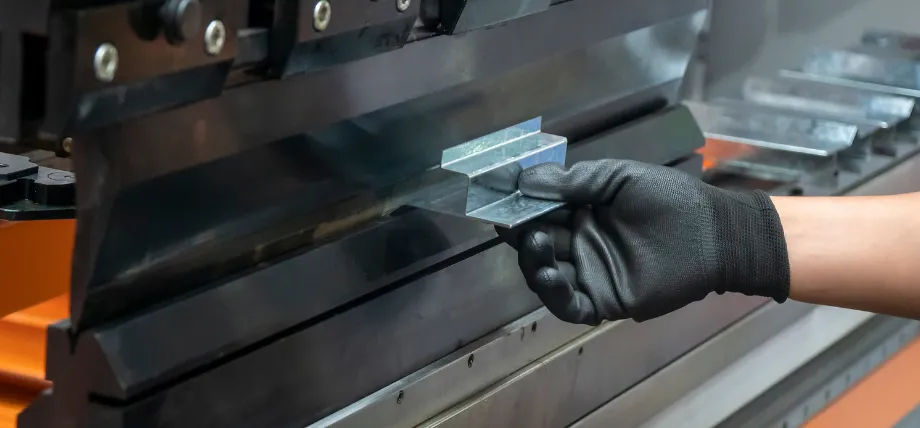
operazione di piegatura con pressa piegatrice
La piegatura con pressa piegatrice crea angoli che vanno da 0 a 180 gradi bloccando la lamiera contro una matrice a V tramite un punzone.
Il metodo più diffuso, la piegatura ad aria, richiede una forza inferiore del 10-20% rispetto alla piegatura a fondo, consentendo una maggiore versatilità degli utensili per raggi di curvatura fino a 0.5 mm.
A una velocità di 100 mm/s, le forze esercitate su acciaio inossidabile da 2 mm possono raggiungere le 50 tonnellate/metro. Può gestire lunghezze fino a 4 m e spessori fino a 12 mm, ma sono necessari tagli di scarico sugli orli per evitare la formazione di crepe.
Piegatura del rotolo
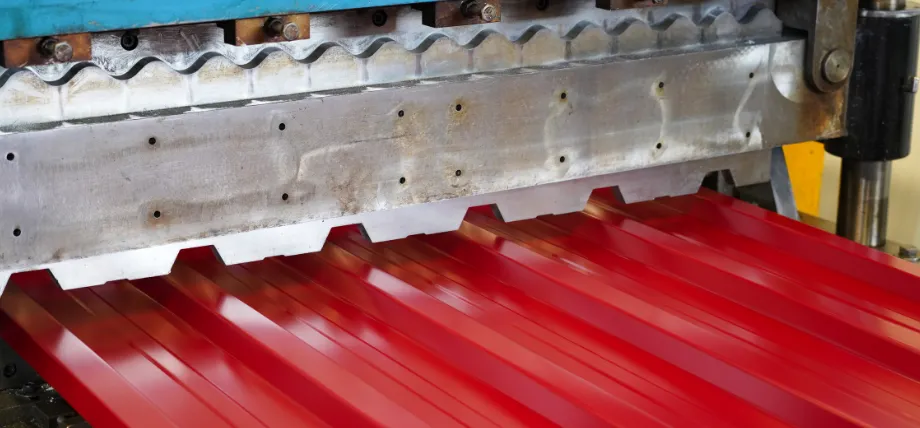
Formatura di lamiere ondulate rosse
La curvatura a rulli è ideale per cilindri di diametro superiore a 100 mm perché crea curve graduali facendo passare la lamiera attraverso tre rulli regolabili.
È in grado di lavorare lamiere fino a 20 mm di spessore a 1 m/min con un'ovalizzazione inferiore all'1%. È possibile utilizzare configurazioni piramidali per creare forme coniche, ma la configurazione iniziale richiede dai 15 ai 30 minuti.
Riducendo le aree piane nelle curve a raggio ampio, questa tecnica migliora l'omogeneità strutturale.
Prova subito Boda!
Formazione di protuberanze
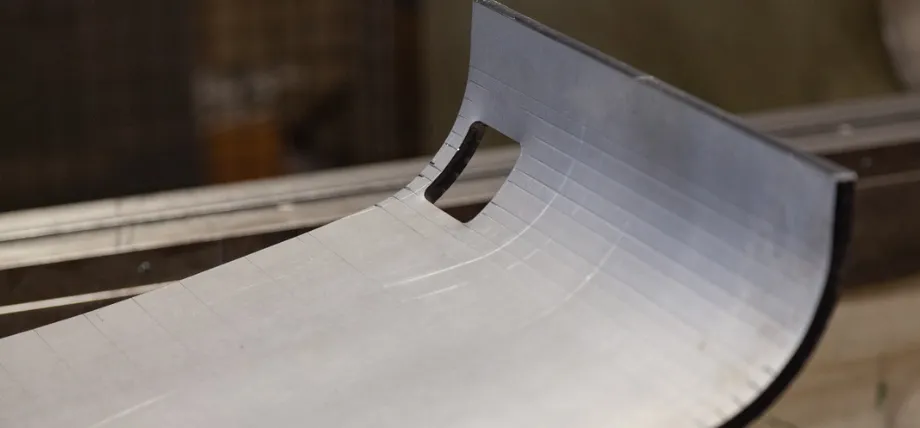
Parte in lamiera formata per goffratura
La formatura per goffratura è un processo di lavorazione dei metalli che produce un ampio raggio o una curva liscia in un pezzo di metallo eseguendo una serie di piccole e precise piegature su una pressa piegatrice.
Maggiore precisione, la possibilità di creare geometrie uniche e la capacità di formare raggi più stretti rispetto a una rullatrice, soprattutto su materiali spessi, sono tutte caratteristiche rese possibili da questa alternativa alla rullatura.
architettonico, componenti in lamiera per il settore aerospazialee la produzione di apparecchiature personalizzate impiega frequentemente questa tecnica.
Tecniche di saldatura
Per garantire uniformità e velocità, si prediligono i metodi automatizzati durante le fasi di taglio e saldatura dei componenti piegati per formare strutture rigide.
La preparazione dei giunti, ad esempio mediante la smussatura dei bordi con un angolo compreso tra 30 e 45 gradi, garantisce profondità di penetrazione pari a 1.5 volte lo spessore.
I materiali d'apporto devono essere compatibili con le leghe di base per preservarne la resistenza alla corrosione. Il trattamento termico post-saldatura, che può richiedere uno o due giorni aggiuntivi, può ridurre le tensioni negli acciai ad alta resistenza.
Saldatura TIG
La saldatura ad arco con elettrodo di tungsteno e gas inerte (GTAW, nota anche come saldatura TIG o TIG, saldatura TAG o TAG e saldatura Heliarc quando si utilizza l'elio) è un processo di saldatura ad arco che utilizza un elettrodo di tungsteno non consumabile per produrre la saldatura.
La zona di saldatura e l'elettrodo sono protetti dall'ossidazione o da altre contaminazioni atmosferiche mediante un gas di protezione inerte (argon o elio). Normalmente si utilizza un materiale d'apporto, sebbene alcune saldature, note come "saldature autogene" o "saldature per fusione", non lo richiedano.
Un alimentatore per saldatura a corrente costante produce energia elettrica, che viene condotta attraverso l'arco mediante una colonna di gas altamente ionizzato e vapori metallici, nota come plasma.
Saldatura MIG
La saldatura ad arco con filo fusibile sotto protezione di gas (GMAW), talvolta indicata con i suoi sottotipi MIG (Metal Inert Gas) e MAG (Metal Active Gas), è un processo di saldatura in cui si forma un arco elettrico tra un elettrodo a filo MIG consumabile e il metallo o i metalli del pezzo da lavorare, riscaldandoli e provocandone la fusione (unione). Insieme all'elettrodo a filo, un gas di protezione viene immesso attraverso la torcia di saldatura, proteggendo il processo dalla contaminazione atmosferica.
Saldatura a punti
La saldatura a punti per resistenza utilizza elettrodi per creare punti di saldatura localizzati sfruttando il calore generato dalla resistenza elettrica, unendo lamiere di spessore compreso tra 0.5 e 3 mm in 0.1-0.5 secondi per punto.
Saldatura laser
La saldatura laser, che utilizza un raggio laser per fondere e unire i materiali, è una tecnica che permette di realizzare saldature strette e profonde con una minima distorsione, offrendo al contempo elevata precisione e velocità. Trova impiego in settori come quello automobilistico, aerospaziale e sanitario.
La potenza di uscita di 2-6 kW dei laser a fibra consente la modalità di conduzione per spessori sottili; tuttavia, le tolleranze di gap inferiori a 0.2 mm richiedono l'utilizzo di dispositivi di fissaggio.
| Metodo | Intervallo di spessore tipico | Velocità di saldatura | Livello di distorsione | Migliore applicazione a tempi rapidi |
| TIG | 0.5 - 8mm | 100 - 400 mm / min | Molto basso | Saldatura estetica, prototipi in acciaio inox/alluminio, recipienti a pressione |
| MIG / MAG | 1 - 20 mm | Fino a 1500 mm/min | Medio | Telai, staffe e custodie in acciaio dolce > 1.5 |
| Punto di resistenza | 0.5 - 3 mm | 3 – 10 punti/sec | Basso | Lamiera e linguette della batteria |
| Saldatura laser | 0.1 - 12 mm | 1 – 15 m/min | Basso | Dispositivi medici in acciaio inossidabile a spessore sottile, tubi scambiatori di calore |
Tecniche di saldatura per lamiere a rapida lavorazione
Materiali utilizzati nella fabbricazione rapida
Nella scelta dei materiali, si cerca di trovare un equilibrio tra resistenza, formabilità e disponibilità; per garantire tempi di consegna rapidi, si privilegiano le leghe con spessori standard (0.8-3 mm).
Lavorazione dell'alluminio nella prototipazione offre una bassa densità (2.7 g/cm³) per applicazioni in cui il peso è un fattore critico, mentre l'acciaio inossidabile offre una resistenza allo snervamento fino a 500 MPa per garantire l'integrità strutturale.
Alluminio
L'eccezionale lavorabilità e versatilità dell'alluminio lo rendono un materiale di prim'ordine per le lavorazioni rapide.
Grazie alle sue caratteristiche uniche, può essere lavorato più rapidamente rispetto a molti altri metalli.
Acciaio inossidabile
Alcuni tipi di acciaio inossidabile sono resistenti a fori e vaiolature in presenza di cloruri.
I laser coniugano durata e una densità doppia rispetto all'alluminio (7.9 g/cm³) lavorando spessori fino a 4 mm a una velocità di 1-2 m/min.
Vantaggi della prototipazione rapida della lamiera
Tra i vantaggi si annoverano una migliore validazione del progetto, costi inferiori e uno sviluppo del prodotto più rapido.
Accelera la produzione di prototipi funzionanti, consentendo di testare e migliorare i progetti più rapidamente.
Evita costose attrezzature, offrendo soluzioni economiche per piccoli lotti
Iterazione di progettazione accelerata
I prototipi consentono di effettuare test di interferenza fisica e tolleranza a ±0.1 mm, in modo che le modifiche CAD possano essere eseguite entro 24-48 ore.
Efficienza dei costi nella diagnosi precoce
La lavorazione rapida della lamiera riduce i costi evitando modifiche onerose, cambi di attrezzatura e sprechi di materiale durante la produzione su larga scala.
Test funzionali avanzati
I componenti resistono a prove di caduta (1 m) e a cicli termici (da -40 °C a 150 °C), convalidando le prestazioni prima della produzione su scala maggiore.
Prova subito Boda!
Cosa cercare in un fornitore con tempi di consegna rapidi
Taglio e piegatura interni
Le aziende specializzate nella lavorazione rapida della lamiera, che gestiscono in un unico luogo il taglio laser, la piegatura e la finitura, hanno il vantaggio di evitare i ritardi spesso attribuiti all'esternalizzazione. Questo si traduce in tempi di consegna più brevi, poiché è più facile passare dal preventivo alla produzione.
Gestione delle scorte di materiali per tempi di consegna rapidi
Un inventario di materiali metallici ben fornito e preparato è fondamentale per garantire tempi di consegna rapidi e la prontezza operativa in fase di produzione. I produttori di lamiere con tempi di consegna rapidi, che utilizzano spessori e leghe comuni, non dipendono dall'attesa delle consegne dei materiali.
Qualità del feedback DFM
La lavorazione rapida e la fabbricazione di lamiere vanno oltre la semplice produzione veloce. Alcuni dei punti chiave per la produzione rapida includono un supporto ingegneristico intelligente in grado di scalare la produzione ottimizzando la geometria del progetto, riducendo i costi e prevenendo modifiche quando si avvia la produzione di grandi volumi.
Controlli ISO/di qualità
La lavorazione rapida della lamiera può spesso indurre i fornitori a non controllare la qualità della produzione, ma i fornitori dotati di certificazioni ISO, apparecchiature di ispezione e certificati di tracciabilità dei materiali possono garantire componenti uniformi.
Esempio di fornitori di servizi di lavorazione rapida della lamiera
Boda
Servizi di taglio e formatura di lamiere, dalla prototipazione alla produzione su richiesta di componenti in lamiera. Questo servizio è ampiamente utilizzato in diversi settori, tra cui l'edilizia, l'automotive, l'aerospaziale e l'elettrotecnica.
Xometria
Per la produzione su richiesta, il marketplace di Xometry è collegato a oltre 10,000 fornitori negli Stati Uniti e nell'UE. In pochi secondi è possibile ottenere preventivi per quantitativi fino a 1,000 pezzi.
MadeAria
MadeAria è specializzata nella realizzazione di custodie di precisione con taglio a getto d'acqua e al plasma per bordi privi di distorsioni (±0.03 mm). Per le finiture personalizzate viene applicato un sovrapprezzo del 15%, con particolare attenzione ai progetti sostenibili ed ecocompatibili.
Linee guida di progettazione per ottimizzare i componenti in lamiera
Concentrarsi sulla progettazione orientata alla producibilità per massimizzare la resa dei componenti in lamiera, evitando progetti troppo dettagliati o con imbutitura profonda, utilizzando raggi di curvatura e tagli di scarico uniformi, mantenendo un'adeguata spaziatura tra fori e pieghe e rinforzando le caratteristiche senza componenti aggiuntivi.
Oltre a ridurre i costi e garantire l'integrità strutturale, una progettazione adeguata contribuisce a minimizzare la deformazione dei materiali.
Spessore del materiale uniforme
Lo spessore deve essere mantenuto costante per garantire un carico uniforme dell'utensile e ridurre al minimo il ritorno elastico.
Raggio di curvatura minimo
Impostare i raggi interni a 1x lo spessore per gli acciai, ad esempio 2 mm per una lamiera da 2 mm, per prevenire le microfratture. Questo valore si calcola come r = t / (2 * tan(α/2)), dove α è l'angolo di piegatura.
Posizionamento di fori e asole
Per evitare la formazione di crepe, il diametro del foro deve essere almeno pari allo spessore del materiale.
Tagli e intagli di scarico
I tagli di scarico e le tacche sono essenziali per ottimizzare i componenti in lamiera perché consentono al materiale di fluire durante la piegatura, prevenendo strappi e grinze.
Al fine di prevenire la concentrazione di sollecitazioni, le linee guida di progettazione specificano le distanze minime tra elementi quali tacche, linguette e fori.
Tempi di consegna per componenti in lamiera
Per processi comuni come il taglio laser e la piegatura, i tempi di consegna per i componenti in lamiera variano generalmente da due a dodici giorni lavorativi; i lavori più complessi richiedono tempi più lunghi. I tempi di consegna per le procedure di fabbricazione, come la lavorazione della lamiera, variano in genere da cinque a dodici giorni lavorativi.
| Complessità del Componente | Taglio e piegatura | Saldatura | Finitura (ad esempio verniciatura a polvere) | Tempo di consegna totale |
| Semplice (piatto con 1-2 curve) | 2-4 giorni | 3-5 giorni | 4-7 giorni | 4-7 giorni |
| Difficoltà moderata (fori, 3-5 curve) | 3-5 giorni | 4-7 giorni | 5-10 giorni | 5-10 giorni |
| Complesso (Assemblaggi, funzionalità personalizzate) | 5-8 giorni | 7-12 giorni | 10-15 giorni | 10-15 giorni |
Esempi di tempi di consegna per componenti in lamiera a rapida realizzazione, in base alla complessità.
Principali fattori che influenzano i tempi di consegna
Complessità parziale
La complessità dei pezzi include elementi della lamiera come modelli di taglio complessi, piegature con tolleranze ristrette o assemblaggi multi-parte che complicano la programmazione e i tempi di impostazione. I modelli piani semplici possono essere impostati in un giorno, ma intagli, incisioni e tagli geometrici complessi e ricchi di dettagli possono richiedere giorni aggiuntivi.
Disponibilità dei materiali e tipologia di finitura
Se il materiale richiesto è una lega comune, di solito è facile reperirlo e i produttori di lamiere con tempi di consegna rapidi mantengono una scorta di materiali comuni. Spessori di lamiera non standard, leghe speciali, finiture galvaniche e altre fasi di lavorazione possono allungare i tempi di consegna.
Requisiti di saldatura e assemblaggio
Componenti saldati, installazioni di ferramenta tramite rivetti e bulloni possono aggiungere ulteriori fasi di lavorazione dopo il taglio e la piegatura. Operazioni che richiedono manodopera specializzata possono influire significativamente sui tempi di produzione, come la saldatura a punti dei pezzi.
Dimensione del lotto
Le piccole produzioni e i prototipi sono facili e veloci da realizzare. Tuttavia, all'aumentare del numero di pezzi da produrre, aumentano anche i tempi di consegna. È importante richiedere preventivi a fornitori efficienti in grado di ottimizzare i tempi di consegna durante la fase di produzione, sia che si tratti di prototipi o di produzioni a basso o alto volume.
Servizi di fabbricazione di lamiere personalizzate
Boda Offriamo componenti in lamiera personalizzati di alta qualità con tempi di consegna rapidi. Garantiamo preventivi rapidi, tolleranze ristrette e controlli di qualità ISO in ogni fase della produzione.
Oltre a questo, è possibile ottenere il supporto DFM opzionale attraverso il nostro servizio lamiera e semplifica il tuo flusso di lavoro da Dalla prototipazione alla produzione su larga scala.
Preventivo oggi per iniziare il tuo progetto.
Conclusione
La lavorazione rapida della lamiera consente di ottenere componenti personalizzati in tempi brevi e con elevata precisione, ideali per la prototipazione e la produzione di piccoli lotti. Questa tecnica prevede processi di piegatura, taglio e saldatura per realizzare pezzi con tolleranze ristrette e tempi di consegna ridotti.
La lavorazione rapida della lamiera è ideale per test funzionali veloci e per iterare i progetti a supporto dello sviluppo del prodotto.