Titane anodisé
L'anodisation du titane est un procédé de finition électrochimique utilisé pour améliorer les performances et l'aspect des composants en titane. C'est la solution de prédilection des ingénieurs des secteurs médical, aérospatial et grand public haut de gamme qui exigent une finition à la fois fonctionnelle et biocompatible. Contrairement à d'autres métaux, le titane ne nécessite pas de colorants organiques pour obtenir sa couleur ; il exploite plutôt les principes de la réfraction de la lumière pour créer une finition permanente et inaltérable.
Ce guide vous aidera donc à comprendre le processus d'anodisation du titane, les variables telles que le contrôle de la tension, la chimie de l'électrolyte et la distinction entre les finitions de type II et de type III.
Qu'est-ce que le titane anodisé ?
L'anodisation du titane est un procédé de finition électrochimique des métaux. Elle utilise une cellule électrolytique pour augmenter l'épaisseur de la couche d'oxyde naturelle (TiO₂) à la surface des pièces en titane. Ce procédé ne consiste pas à ajouter un nouveau revêtement sur le métal ; il transforme plutôt la surface existante en une barrière protectrice.
De ce fait, la résistance à la corrosion de la pièce augmente, la lubrification de surface s'améliore et, dans le cas du type III, elle développe des couleurs vives et irisées.
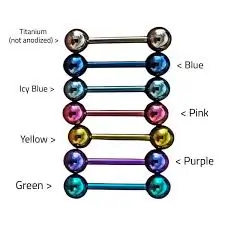
Tableau du spectre de couleurs de l'anodisation du titane
Dans ce procédé, la pièce en titane est plongée dans un bain d'électrolyte et traversée par un courant électrique. Le titane fait office d'anode, c'est-à-dire d'électrode positive, permettant ainsi à l'oxygène de réagir à sa surface.
Cette réaction produit un film d'oxyde beaucoup plus épais et résistant que la couche d'oxyde naturelle qui se forme à l'air. Cette couche chimique est stable, non toxique et préserve le rapport résistance/poids initialement élevé du métal.
Comment fonctionne l'anodisation du titane ?
L'anodisation du titane accélère, de manière contrôlée, un processus naturel du métal. Le titane est plongé dans un bain électrolytique. Sous l'effet du courant électrique, l'eau se décompose et libère de l'oxygène qui se fixe à la surface. Il se forme ainsi une fine couche d'oxyde transparente, dont l'épaisseur est contrôlée par la tension : plus la tension est élevée, plus la couche est épaisse.
Physique des interférences en couches minces lors de l'anodisation du titane
Comment fonctionne l'anodisation colorée du titane ?
Contrairement à l'anodisation de l'aluminium, qui utilise des colorants, le titane acquiert sa couleur d'une manière totalement différente. Celle-ci provient d'un phénomène appelé interférence en couches minces. En résumé, la couche d'oxyde est transparente. La lumière la frappe, et certaines ondes se réfléchissent à sa surface tandis que d'autres rebondissent sur le métal sous-jacent. Ces ondes interagissent et filtrent certaines couleurs, ce qui correspond à ce que nous voyons. Par conséquent, la couleur n'est pas appliquée au pinceau. Elle est intégrée à la surface elle-même. C'est ce qui explique sa durabilité.
Étapes du procédé : Comment anodiser le titane
L'anodisation du titane ne consiste pas simplement à immerger une pièce et à espérer un bon résultat. C'est un procédé qui repose sur un équilibre subtil entre chimie et contrôle électrique précis. Même de faibles variations de temps ou de tension peuvent influencer le résultat final. Pour obtenir des résultats constants et de qualité industrielle, le processus doit donc suivre une séquence claire et répétable.
Étape 1 : Préparation et nettoyage de la surface :
Tout d'abord, les pièces sont soigneusement nettoyées. Elles subissent un dégraissage par ultrasons et un décapage à l'acide afin d'éliminer toute trace d'huile, de saleté ou de liquide de refroidissement résiduel.
Étape 2 : Installation des rayonnages et raccordement électrique :
Ensuite, les pièces sont solidement fixées à des supports en titane afin de maintenir une connexion électrique stable tout au long du processus.
Étape 3 : Le bain électrolytique :
Une partie en titane (anode) et une cathode en acier inoxydable sont placées dans une solution électrolytique. Lorsque le courant circule, les ions oxygène migrent vers la surface du titane et amorcent la formation d'une couche d'oxyde.
Étape 4 : Régulation et surveillance de la tension :
À ce stade, la tension devient le facteur déterminant. Elle contrôle directement la couleur du titane. L'opérateur augmente progressivement la tension jusqu'à l'obtention de la teinte souhaitée.
Étape 5 : Rinçage et séchage :
Enfin, les pièces sont rincées à l'eau déminéralisée pour stopper immédiatement la réaction chimique. Ensuite, elles sont simplement séchées.
Types d'anodisation du titane pour les composants industriels
Quels sont les types de processus d’anodisation du titane ?
L'anodisation du titane se divise en deux grandes catégories. Type II pour les performances mécaniques et Type III pour l'identification visuelle.
Anodisation de type II :
Il s'agit d'une finition fonctionnelle définie par la norme AMS 2488. Elle crée une épaisse couche d'oxyde gris qui réduit la friction et empêche le grippage des pièces mobiles. C’est pourquoi il est principalement utilisé dans les fixations aérospatiales et les composants de moteurs, où le contact métal sur métal est inévitable, contribuant ainsi au bon fonctionnement et à l’efficacité des pièces.
Anodisation de type III :
Ce procédé est également connu sous le nom d'anodisation décorative ou « colorée ». Ce type d'anodisation est principalement utilisé à des fins esthétiques et pour le codage couleur. Il crée une fine couche d'oxyde transparente, et les couleurs apparaissent par interférence lumineuse. C'est pourquoi on observe ces nuances changeantes à la surface, plutôt que de la peinture ou un revêtement.
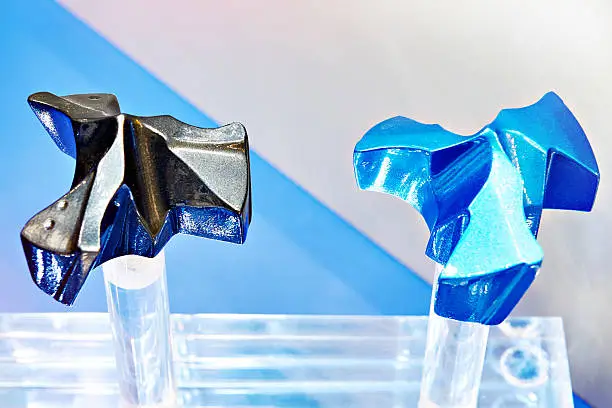
Comparaison de l'anodisation du titane de type II et de type III
Tableau de comparaison: Anodisation de type II par rapport à l'anodisation de type III
|
Fonctionnalité |
Type II (AMS 2488) |
Type III (Décoratif) |
|
Objectif principal |
Résistance au frottement et à l'usure |
Esthétique et codage couleur |
|
lustrée |
Gris mat / Anthracite |
Spectre arc-en-ciel vibrant |
|
Standard |
Qualité aérospatiale (AMS 2488) |
Commercial / Médical |
|
Usage commun |
Engrenages, articulations, fixations |
Implants, pièces de montres, EDC |
|
Biocompatibl à |
Oui |
Oui |
À noter: L'anodisation améliore la durabilité de surface, mais peut légèrement réduire la résistance à la fatigue des alliages de titane. C'est pourquoi, pour les pièces aérospatiales critiques soumises à de fortes contraintes cycliques, il est essentiel d'évaluer soigneusement ce traitement de surface avant d'opter pour cette finition.
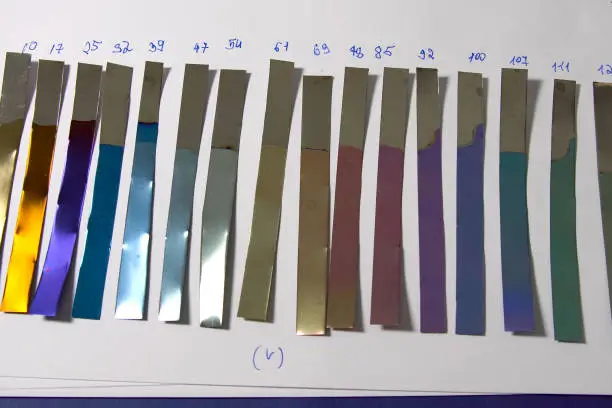
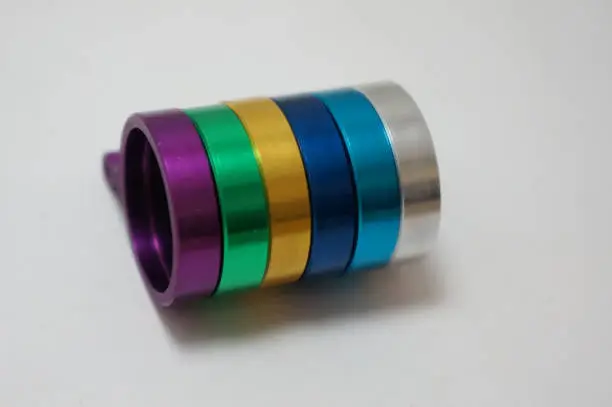
Bandes d'échantillons avec variations de couleur
Nuancier d'anodisation du titane
Les couleurs que vous observez sur le titane anodisé ne sont ni des pigments ni des revêtements. Il s'agit en réalité d'un effet optique dû à l'épaisseur de la couche d'oxyde. Plus la tension augmente, plus la couche s'épaissit, ce qui modifie la réflexion de la lumière sur la surface.
|
Portée de tension |
Couleurs obtenues |
Applications typiques |
|
Basse tension (10V – 25V) |
Bronze, violet, bleu foncé |
Marquage médical, identification de base |
|
Moyen (30 V – 60 V) |
Bleu clair, or, jaune |
Kits chirurgicaux, électronique haut de gamme |
|
Haute tension (70 V – 100 V+) |
Rose, magenta, turquoise, vert |
Équipement EDC haut de gamme, implants personnalisés |
La couleur du titane anodisé s'estompe-t-elle ou s'use-t-elle ?
La couleur ne se décolore pas car elle n'est pas issue de teinture ou de peinture. Il s'agit d'un processus naturel d'évolution de la surface, sans application de couche extérieure. Cependant, elle peut paraître terne avec le temps si des traces de gras, de saleté ou d'empreintes digitales s'y accumulent, car cela modifie la réflexion de la lumière.
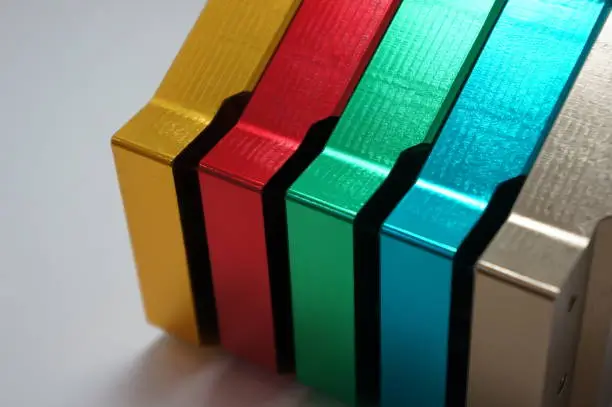
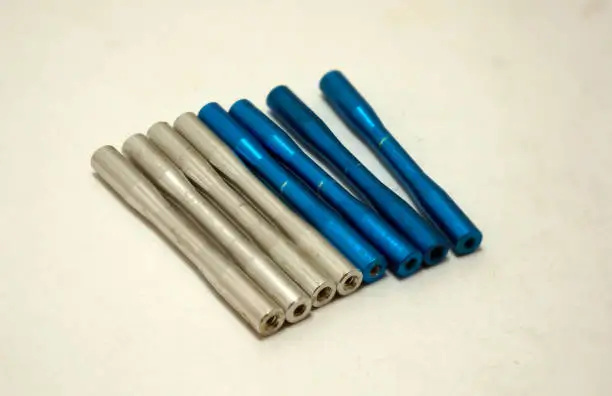
Blocs de métal colorés alignés
Comment obtenir les meilleurs résultats avec l'anodisation couleur du titane
Une finition impeccable ne dépend pas uniquement de la tension. Elle repose aussi sur la stabilité de l'environnement et l'utilisation de matériaux purs et de qualité dès le départ.
- Utilisez du titane de grade 5 : Utilisez du titane de grade 5 (Ti-6Al-4V) autant que possible. Bien que d'autres grades puissent être anodisés, celui-ci offre les résultats de couleur les plus stables et les plus éclatants.
- Éviter la contamination croisée : Évitez à tout prix toute contamination croisée. Même une infime trace d'un autre métal, notamment d'aluminium, peut contaminer l'ensemble du bain électrolytique.
- Rayonnage uniforme : Veillez à ce que le positionnement soit uniforme. Le point de contact ne sera pas anodisé ; il doit donc toujours être placé dans une zone non visible ou non critique de la pièce.
- Densité de courant de contrôle : Contrôlez correctement la densité de courant. Ne précipitez pas le processus. Si la tension est augmentée trop rapidement, vous obtiendrez peut-être la couleur souhaitée, mais la couche d'oxyde sera plus fragile et moins durable.
Équipement pour l'anodisation du titane
L'anodisation du titane exige un équipement stable et de qualité industrielle, car même de petites variations peuvent affecter le résultat final. La précision est donc essentielle pour obtenir une finition impeccable et éviter les défauts.
- Alimentation CC variable (redresseur) : Fournit une alimentation CC contrôlée (0-120 V). Même une petite variation de tension peut modifier la couleur finale.
- Réservoir d'électrolytes : Réservoir résistant aux acides qui maintient la solution homogène et stable.
- Système de rayonnage en titane : Utilise uniquement des contacts en titane pour maintenir un circuit électrique stable.
- Unités de refroidissement et de chauffage : Maintenir une température stable (20°C-25°C) pour éviter la formation d'oxyde irrégulière.
Essayez Boda maintenant !
Pourquoi choisir le titane anodisé ?
L'anodisation consiste essentiellement à exploiter les atouts naturels du titane et à les pousser encore plus loin pour une véritable utilisation industrielle.
- Tout d'abord, il est 100 % biocompatible. La couche d'oxyde est non réactive, ce qui le rend parfaitement sûr pour les implants médicaux et dentaires.
- Améliore la lubrification, notamment dans l'anodisation de type II, où la réduction du frottement contribue à prévenir le grippage des fixations aérospatiales et des pièces mobiles des moteurs.
- De plus, leur aspect esthétique est inaltérable. Elles ne s'écaillent pas, ne se fissurent pas et ne se décolorent pas avec le temps. Car les couleurs sont créées grâce à des principes physiques, et non par de la peinture artificielle.
- Et elle offre une couche de protection supplémentaire contre l'eau salée, les acides et les polluants environnementaux.
Quand faut-il choisir le titane anodisé ?
En fin de compte, tout dépend de ce qui compte le plus pour votre application : la résistance sous contrainte ou la clarté visuelle. Vous devriez opter pour le type II lorsque la pièce fait partie d'un système à forte friction, comme des engrenages ou des supports coulissants, où la durabilité à long terme est essentielle et où la défaillance n'est pas envisageable.
En revanche, le type III est plus judicieux lorsque le codage couleur est nécessaire, comme pour les outils médicaux utilisés en chirurgie, ou lorsque l'on souhaite un aspect soigné et haut de gamme pour l'électronique grand public. Si votre projet exige des tolérances serrées et une grande régularité de production, il est conseillé de faire appel à un professionnel. service d'anodisation des métaux est le choix le plus économique.
Conclusion
L'anodisation du titane est l'une des méthodes les plus efficaces pour améliorer les performances des pièces en titane sans alourdir la pièce ni altérer la résistance intrinsèque du matériau. Qu'il s'agisse du type II ou III, ce procédé offre une durabilité inégalée par les simples revêtements de surface comme la peinture.
N'oubliez pas que l'on n'obtient des résultats constants qu'en respectant les principes de base, en contrôlant correctement la tension et en préparant la surface de manière adéquate.
Chez Boda Tech, nous nous spécialisons dans la finition de haute précision de pièces complexes, des vis chirurgicales aux supports structuraux. En combinant nos services d'anodisation industrielle des métaux à une expertise plus large en fabrication, nous contribuons à garantir que les pièces répondent aux normes rigoureuses des secteurs aérospatial et médical.
Questions fréquemment posées
Q1 : L'anodisation du titane s'use-t-elle ?
Il est très résistant, mais pas totalement indestructible. Bien qu'il ne se décolore pas et ne s'écaille pas comme la peinture, la fine couche d'oxyde peut tout de même être enlevée par un frottement important ou par exposition à des nettoyants acides puissants.
Q2 : Peut-on anodiser le titane en noir ?
Non, il est impossible d'obtenir un noir absolu par anodisation du titane en raison des interférences lumineuses. Si une finition noire est souhaitée, on utilise des procédés comme le revêtement PVD ou le DLC (carbone de type diamant).
Q3 : L'anodisation du titane le rend-elle plus fragile ?
Non. Le procédé ne modifie que la surface la plus externe, d'une épaisseur de quelques nanomètres seulement, en formant une couche d'oxyde protectrice.