Titanio anodizzato
L'anodizzazione del titanio è un processo di finitura elettrochimica utilizzato per migliorare le prestazioni e l'aspetto dei componenti in titanio. È la soluzione ideale per gli ingegneri dei settori medico, aerospaziale e dei beni di consumo di alta gamma che necessitano di una finitura funzionale e biocompatibile. A differenza di altri metalli, il titanio non richiede coloranti organici per ottenere il colore desiderato; sfrutta invece i principi fisici della rifrazione della luce per creare una finitura permanente e inalterabile nel tempo.
Questa guida vi aiuterà a comprendere il processo di anodizzazione del titanio, le variabili quali il controllo della tensione, la composizione chimica dell'elettrolita e la distinzione tra le finiture di tipo II e di tipo III.
Cos'è il titanio anodizzato?
L'anodizzazione del titanio è un processo elettrochimico di finitura dei metalli. Utilizza una cella elettrolitica per aumentare lo spessore dello strato di ossido naturale (TiO2) sulla superficie dei componenti in titanio. Questo processo non aggiunge un nuovo rivestimento al metallo, bensì trasforma la superficie esistente in una barriera protettiva.
Di conseguenza, aumenta la resistenza alla corrosione del componente, migliora la lubrificazione superficiale e, nel Tipo III, si sviluppano colori brillanti e iridescenti.
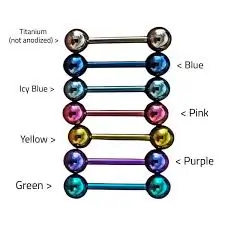
Tabella dello spettro cromatico dell'anodizzazione del titanio
In questo processo, il componente in titanio viene immerso in un bagno elettrolitico e attraversato da una corrente elettrica. Il titanio funge da anodo, ovvero da elettrodo positivo. Ciò permette all'ossigeno di reagire con la superficie.
In questa reazione si forma una pellicola di ossido molto più spessa e resistente rispetto allo strato di ossido naturale che si forma all'aria. Questo strato chimico è stabile, non tossico e mantiene l'elevato rapporto resistenza-peso originario del metallo.
Come funziona l'anodizzazione del titanio?
L'anodizzazione del titanio, in sostanza, accelera un processo naturale a cui il metallo è già soggetto, ma in modo controllato. Il titanio viene immerso in un bagno elettrolitico. Quando viene applicata una corrente elettrica, l'acqua si decompone e rilascia ossigeno, che si lega alla superficie. Questo processo forma uno strato di ossido sottile e trasparente, il cui spessore è controllato dalla tensione. Una tensione più elevata corrisponde a uno strato più spesso.
Fisica dell'interferenza dei film sottili nell'anodizzazione del titanio
Come funziona l'anodizzazione colorata del titanio?
A differenza dell'anodizzazione dell'alluminio, che si basa sull'uso di coloranti, il titanio acquisisce il suo colore in un modo completamente diverso. Il colore deriva da un fenomeno chiamato interferenza a film sottile. In sostanza, lo strato di ossido è trasparente. La luce lo colpisce e alcune onde si riflettono dalla superficie mentre altre rimbalzano sul metallo sottostante. Queste onde interagiscono e filtrano determinati colori, che è ciò che alla fine vediamo. Di conseguenza, il colore non viene applicato con una pittura, ma è incorporato nella superficie stessa. Ecco perché è così duraturo.
Fasi del processo: come anodizzare il titanio
L'anodizzazione del titanio non consiste semplicemente nell'immergere un pezzo e sperare nel risultato migliore. È una combinazione accurata di chimica e controllo elettrico preciso. Anche piccole variazioni di tempo o tensione possono influenzare il risultato finale. Pertanto, per ottenere risultati costanti e di livello industriale, il processo deve seguire una sequenza chiara e ripetibile.
Fase 1: Preparazione e pulizia della superficie:
Innanzitutto, i componenti vengono puliti a fondo. Vengono sottoposti a sgrassaggio a ultrasuoni e a mordenzatura acida per rimuovere eventuali oli, sporco o residui di liquido refrigerante.
Fase 2: Montaggio su rack e collegamento elettrico:
Successivamente, i componenti vengono fissati saldamente a supporti in titanio per garantire una connessione elettrica stabile durante tutto il processo.
Fase 3: Il bagno elettrolitico:
La parte in titanio (anodo) e un catodo in acciaio inossidabile vengono immersi in una soluzione elettrolitica. Quando scorre la corrente, gli ioni di ossigeno si spostano verso la superficie del titanio e iniziano a formare lo strato di ossido.
Fase 4: Regolazione e monitoraggio della tensione:
In questa fase, la tensione diventa il fattore chiave. Controlla direttamente il colore del titanio. L'operatore aumenta lentamente la tensione fino a ottenere la tonalità desiderata.
Fase 5: Risciacquo e asciugatura:
Infine, i pezzi vengono risciacquati in acqua deionizzata per interrompere immediatamente la reazione chimica. Dopodiché, vengono semplicemente asciugati.
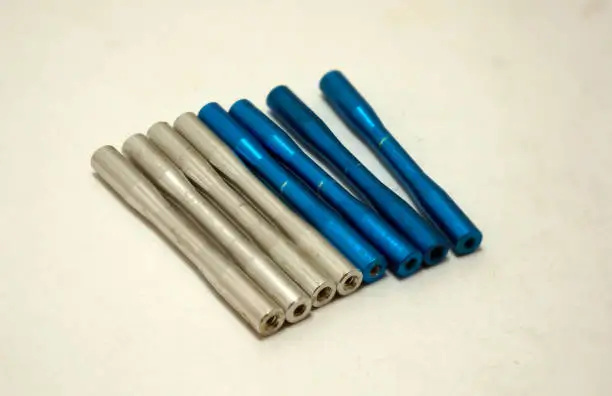
Tipologie di anodizzazione del titanio per componenti industriali
Quali sono i tipi di processi di anodizzazione per il titanio?
L'anodizzazione del titanio si suddivide in due tipologie principali. tipo II per prestazioni meccaniche e tipo III per l'identificazione visiva.
Anodizzazione di tipo II:
Si tratta di una finitura funzionale definita dallo standard AMS 2488. Crea uno spesso strato di ossido grigio che riduce l'attrito e previene il grippaggio nelle parti in movimento. Per questo motivo viene utilizzato principalmente nei dispositivi di fissaggio aerospaziali e nei componenti dei motori, dove il contatto metallo su metallo è inevitabile, contribuendo al funzionamento fluido ed efficiente delle parti.
Anodizzazione di tipo III:
Questo processo è anche noto come anodizzazione decorativa o "a colori". Questo tipo viene utilizzato principalmente per scopi estetici e per la codifica a colori. Crea uno strato di ossido più sottile e trasparente, e i colori appaiono per interferenza della luce. Ecco perché si vedono quelle sfumature cangianti sulla superficie invece di vernice o rivestimento.
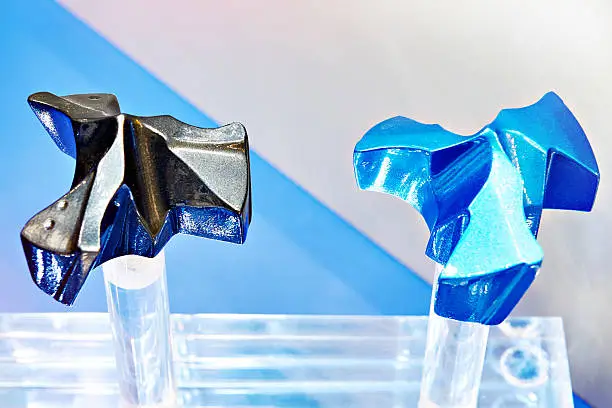
Confronto tra anodizzazione del titanio di tipo II e di tipo III
Tavola di comparazione: Anodizzazione di tipo II vs. tipo III
|
Caratteristica |
Tipo II (AMS 2488) |
Tipo III (Decorativo) |
|
Obbiettivo primario |
Resistenza all'attrito e all'usura |
Estetica e codifica dei colori |
|
Forma |
Grigio opaco / Antracite |
Spettro arcobaleno vibrante |
|
Standard |
Grado aerospaziale (AMS 2488) |
Commerciale/Medico |
|
Uso comune |
Ingranaggi, giunti, elementi di fissaggio |
Impianti, componenti per orologi, EDC |
|
Biocompatibl a |
Si |
Si |
Nota: L'anodizzazione migliora la durabilità superficiale, ma può ridurre leggermente la resistenza alla fatica delle leghe di titanio. Per questo motivo, i componenti aerospaziali critici, soggetti a elevate sollecitazioni cicliche, richiedono un'attenta valutazione prima di optare per questa finitura.
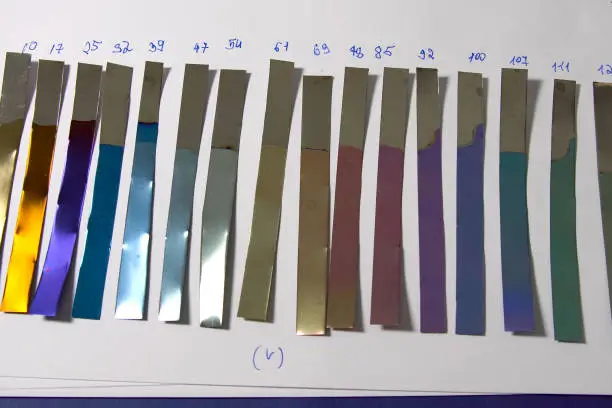
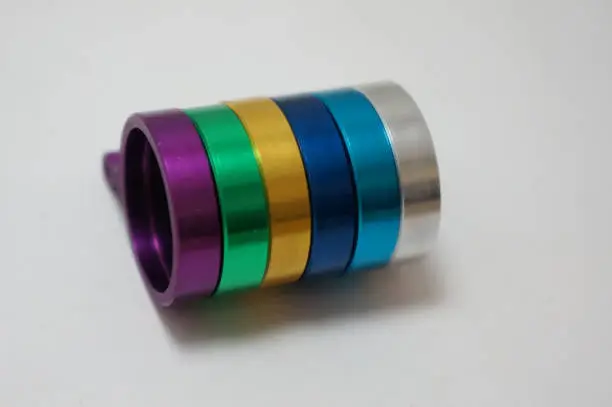
Strisce campione con variazioni di colore
Tabella dei colori per l'anodizzazione del titanio
I colori che si vedono sul titanio anodizzato non sono pigmenti o rivestimenti. Si tratta in realtà di un effetto ottico creato dallo spessore dello strato di ossido. All'aumentare della tensione, lo strato si ispessisce, modificando il modo in cui la luce si riflette sulla superficie.
|
Campo di tensione |
Colori risultanti |
Applicazioni tipiche |
|
Bassa tensione (10V – 25V) |
Bronzo, Viola, Blu scuro |
Marcatura medica, identificazione di base |
|
Medio (30 V – 60 V) |
Azzurro, oro, giallo |
Kit chirurgici, elettronica di alta gamma |
|
Alta tensione (70 V – 100 V+) |
Rosa, magenta, verde acqua, verde |
Attrezzatura EDC di alta gamma, impianti personalizzati |
Il colore del titanio anodizzato sbiadisce o si consuma?
Il colore non sbiadisce perché non è ottenuto da coloranti o vernici. Si tratta di un processo naturale in cui la superficie si modifica da sola, senza l'applicazione di alcuno strato esterno. Tuttavia, con il tempo può apparire opaco se vi si accumulano oli, sporco o impronte digitali, poiché ciò influisce sulla riflessione della luce.
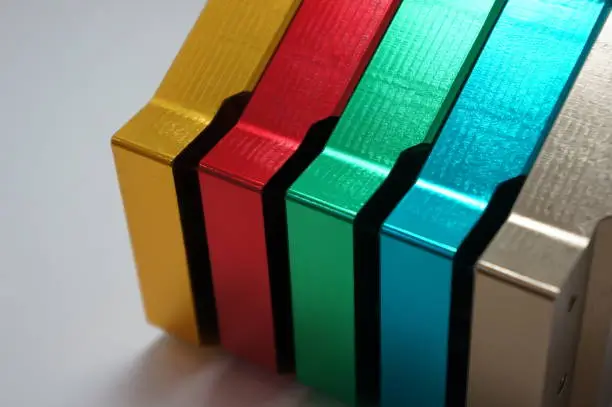
Blocchi di metallo colorati in fila
Come ottenere i migliori risultati con l'anodizzazione del titanio colorato
Una finitura impeccabile non dipende solo dalla tensione. Dipende anche dal mantenimento di un ambiente stabile e dall'utilizzo di materiali puliti e puri fin dall'inizio.
- Utilizzare titanio di grado 5: Quando possibile, utilizzare titanio di grado 5 (Ti-6Al-4V). Sebbene anche altri gradi possano essere anodizzati, questo garantisce risultati cromatici più stabili e brillanti.
- Evitare la contaminazione incrociata: Evitare a tutti i costi la contaminazione incrociata. Anche una minima traccia di un altro metallo, soprattutto alluminio, può compromettere l'intero bagno elettrolitico.
- Sistema di scaffalatura uniforme: Assicurarsi che l'allineamento sia uniforme. Il punto di contatto non si anodizzerà, quindi deve essere sempre posizionato in un'area non visibile o non critica del pezzo.
- Controllo della densità di corrente: Controllate correttamente la densità di corrente. Non abbiate fretta. Se la tensione viene aumentata troppo rapidamente, potreste ottenere il colore desiderato, ma lo strato di ossido si indebolirà e diventerà meno resistente.
Attrezzature per l'anodizzazione del titanio
L'anodizzazione del titanio richiede attrezzature stabili e di livello industriale, poiché anche piccole variazioni possono influenzare il risultato finale. La precisione in questa fase è ciò che distingue una finitura impeccabile da un lotto di produzione fallimentare.
- Alimentatore a corrente continua variabile (raddrizzatore): Fornisce alimentazione CC controllata (0-120 V). Anche una piccola variazione di tensione può modificare il colore finale.
- Serbatoio dell'elettrolita: Serbatoio resistente agli acidi che mantiene la soluzione uniformemente miscelata e stabile.
- Sistema di scaffalature in titanio: Utilizza esclusivamente contatti in titanio per mantenere un circuito elettrico stabile.
- Unità di refrigerazione e riscaldamento: Mantenere la temperatura stabile (20°C-25°C) per evitare la formazione irregolare di ossido.
Prova subito Boda!
Perché scegliere il titanio anodizzato?
L'anodizzazione, in sostanza, sfrutta i punti di forza naturali del titanio e li potenzia ulteriormente per un utilizzo industriale concreto.
- Innanzitutto, è biocompatibile al 100%. Lo strato di ossido non è reattivo, il che lo rende sicuro per gli impianti medici e dentali senza alcun problema.
- Migliora la lubrificazione, soprattutto nell'anodizzazione di tipo II, dove la riduzione dell'attrito contribuisce a prevenire il grippaggio nei dispositivi di fissaggio aerospaziali e nelle parti mobili dei motori.
- Inoltre, l'estetica è inalterata. Non si scrosta, non si scheggia e non si sfalda nel tempo. Questo perché i colori sono creati tramite processi fisici, non con vernici artificiali.
- Inoltre, offre un ulteriore strato protettivo contro l'acqua salata, gli acidi e gli agenti inquinanti ambientali.
Quando è consigliabile scegliere il titanio anodizzato?
In definitiva, tutto si riduce a ciò che conta di più nella tua applicazione: la resistenza allo stress o la chiarezza visiva. È consigliabile optare per il Tipo II quando il componente fa parte di un sistema ad alto attrito, come ingranaggi o staffe scorrevoli, dove la durata nel tempo è fondamentale e il guasto non è un'opzione.
D'altra parte, il Tipo III ha più senso quando è necessaria la codifica a colori, come negli strumenti medici per la chirurgia, o quando si desidera un aspetto pulito e di alta qualità nell'elettronica di consumo. Se il tuo progetto richiede tolleranze ristrette e uniformità di volume elevato, collaborare con un professionista servizio di anodizzazione dei metalli è la scelta più conveniente.
Conclusione
L'anodizzazione del titanio è uno dei metodi più efficaci per migliorare le prestazioni dei componenti in titanio senza aggiungere peso o compromettere la resistenza intrinseca del materiale. Che si tratti di anodizzazione di tipo II o di tipo III, il processo garantisce un livello di durabilità ineguagliabile rispetto a semplici rivestimenti superficiali come la vernice.
Ricorda che risultati costanti si ottengono solo attenendoti ai principi fondamentali, controllando correttamente la tensione e preparando la superficie nel modo giusto.
Noi di Boda Tech ci concentriamo sulla finitura di alta precisione di componenti complessi, dalle viti chirurgiche alle staffe strutturali. Combinando i servizi di anodizzazione industriale dei metalli con una più ampia esperienza nella lavorazione, contribuiamo a garantire che i componenti soddisfino i rigorosi standard aerospaziali e medicali.
Domande frequenti
D1: L'anodizzazione del titanio si consuma?
È molto resistente, ma non completamente indistruttibile. Sebbene non si scolorisca né si sfogli come la vernice, il sottile strato di ossido può comunque essere rimosso tramite forte abrasione o esposizione a detergenti acidi aggressivi.
D2: È possibile anodizzare il titanio in nero?
No, non è possibile ottenere un nero puro con l'anodizzazione del titanio a causa del modo in cui si verifica l'interferenza della luce. Se è necessaria una finitura nera, si utilizzano processi come il rivestimento PVD o il DLC (Diamond-Like Carbon).
D3: L'anodizzazione del titanio lo rende più debole?
No. Il processo modifica solo la superficie più esterna, spessa appena pochi nanometri, formando uno strato protettivo di ossido.