“La fusione dell’uretano, o talvolta la fusione sotto vuoto, è un processo di fusione a basso volume ampiamente apprezzato per la sua adattabilità. Il suo utilizzo è vitale in tutto, dai dispositivi medici ai componenti interni di automobili e aerei”.
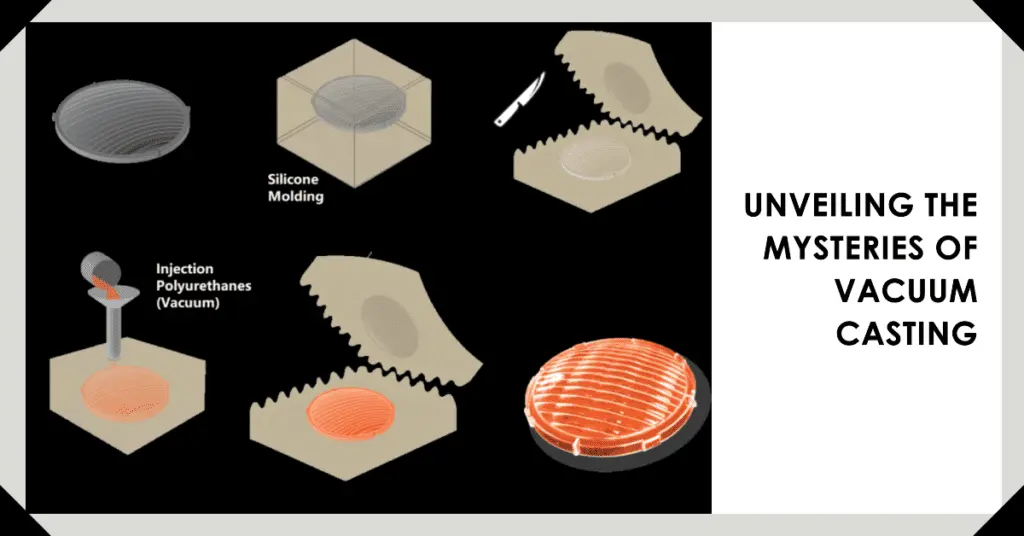
Il processo di fusione sotto vuoto prevede la modellatura di varie resine senza aria, tra cui uretano, resina epossidica o silicone, nella forma desiderata. Una pompa o un meccanismo simile rimuove tutta l'aria dallo stampo durante il processo. Tipicamente, colata sotto vuoto viene utilizzato per le resine uretaniche, ecco perché è noto anche come colata di uretano. Offre numerosi vantaggi rispetto ai metodi di produzione tradizionali, tra cui costi inferiori, tempi di produzione più rapidi e la capacità di produrre parti complesse con dettagli intricati.
Questo articolo offre una panoramica completa di processo di fusione sotto vuoto o uretano, altri materiali, vantaggi e applicazioni.
Colata sottovuoto e fusione in uretano: sono la stessa cosa?
Cerchiamo di capirlo in questo modo: tutti i processi di colata del poliuretano vengono eseguiti in condizioni di vuoto, ma non tutti formatura sottovuoto I processi prevedono la colata di uretano. Mentre la colata di uretano utilizza stampi in silicone e resine poliuretaniche liquide, la termoformatura sottovuoto modella in genere fogli di plastica riscaldati su uno stampo mediante pressione del vuoto. Tuttavia, la maggior parte dei progetti di termoformatura sottovuoto utilizza l'uretano per formare componenti resistenti con un intrappolamento d'aria minimo, riducendo al minimo difetti come bolle d'aria e vuoti.
Inoltre, la fusione sotto vuoto dell'uretano può produrre strutture in schiuma utilizzando formulazioni specifiche di uretano che si espandono in schiuma, creando componenti leggeri e durevoli.
I fondamenti della colata sotto vuoto
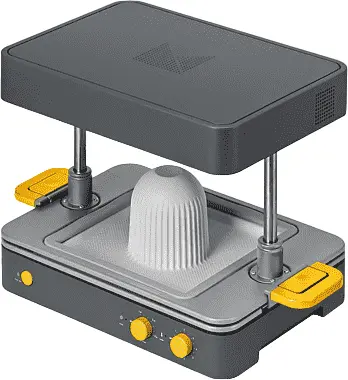
Meccanismo di fusione sotto vuoto
La fusione sotto vuoto è progettata per produrre parti di alta precisione e di alta qualità in quantità da piccole a medie. Questo processo è ampiamente utilizzato in vari settori, tra cui quello automobilistico, medico ed elettronico di consumo, grazie alla sua capacità di produrre parti con dettagli intricati, geometrie complesse e finiture superficiali superiori.
Meccanismo di colata sottovuoto
Il meccanismo della fusione sottovuoto prevede diversi processi e fasi interconnessi. Ogni fase, dalla preparazione del modello master alla sformatura della parte finale, gioca un ruolo fondamentale nel garantire il successo dell'intero processo. Approfondiamo ogni fase del meccanismo della fusione sottovuoto.
1. Creazione del modello principale
Il primo passo nel processo di fusione sottovuoto è creare un modello o modello principale. Questo modello principale viene generalmente prodotto utilizzando metodi di produzione additiva come la stereolitografia (SLA) o la sinterizzazione laser selettiva (SLS). Dovrebbe essere realizzato con alta precisione e con una finitura superficiale liscia poiché verrà utilizzato per creare lo stampo in silicone.
2. Realizzazione di stampi
Il modello master viene quindi utilizzato per creare uno stampo in silicone. Il modello viene posizionato in uno stampo e sopra viene versata la gomma siliconica liquida. Una volta che la gomma siliconica ricopre il modello master, la scatola dello stampo viene posizionata in una camera a vuoto per rimuovere eventuali bolle d'aria dal silicone. Dopo l'indurimento, lo stampo in silicone viene aperto e il modello master viene rimosso, lasciando una cavità che corrisponde alla forma del modello master.
3. getto
Lo stampo in silicone è quindi pronto per la fusione. Lo stampo viene inserito nella macchina di colata sotto vuoto e il materiale di colata, tipicamente una resina poliuretanica bicomponente, viene miscelato e degasato. La cavità dello stampo viene quindi riempita con il materiale di colata sotto vuoto per garantire che il materiale riempia tutti i dettagli dello stampo e che non vi siano bolle d'aria nella parte finale. A seconda del materiale utilizzato, lo stampo viene quindi chiuso e il materiale di colata può polimerizzare a temperatura ambiente o in un forno di polimerizzazione.
4. Sformatura e finitura
Una volta indurito il materiale di colata, lo stampo viene aperto e la parte fusa viene rimossa. Lo stampo in silicone può essere riutilizzato per produrre più copie della parte. Le parti fuse potrebbero richiedere alcune operazioni di post-elaborazione, come la rifinitura del materiale in eccesso, la levigatura, la verniciatura o altri trattamenti superficiali, per ottenere la finitura desiderata.
Colata di uretano: come funziona?
Il materiale liquido uretanico viene versato in uno stampo in silicone e polimerizzato in un forno riscaldato, che sforma o rimuove leggermente il prodotto o la parte una volta solidificato.
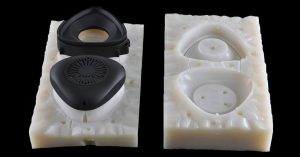
Stampaggio uretano
Il processo di colata dell'uretano è limitato a volumi bassi poiché gli stampi in silicio hanno un ciclo di durata più breve e possono stampare solo circa 20 parti in un ciclo di produzione. Trascorso questo limite, i progettisti dovranno smaltire lo stampo in silicone morbido. Tuttavia, le parti prodotte presentano una finitura superficiale eccezionale e una resistenza più elevata, stampate dalla fusione di poliuretano rispetto al processo di stampaggio a iniezione. Di solito, i produttori si affidano alla fusione di uretano per creare parti con tolleranze più strette fino a +/- 005″. Inoltre, si presume che il processo costituisca un ponte tra i processi di stampa 3D e di stampaggio a iniezione. Il tempo di consegna del prodotto nella fusione dell'uretano varia da pochi giorni a una settimana; la ricerca mostra che in genere è di circa 3-4 settimane.
In generale, i modelli principali per gli stampi utilizzati per il processo di stampaggio dell'uretano sono progettati attraverso una lavorazione CNC rapida ed efficace e tecniche di stampa 3D come la stereolitografia, la modellazione a deposizione fusa, la sinterizzazione laser selettiva e i poly jet. Questo modello principale è incorporato in un contenitore per stampo in silicio riempito di uretano per realizzare uno stampo negativo. Quindi, dopo aver applicato la pressione, il vuoto e la temperatura ottimali di circa 40 gradi Celsius, il prodotto ottiene la forma desiderata dello stampo, che poi si solidifica e la parte viene espulsa per la post-elaborazione. Talvolta sono necessari inserti metallici per parti che richiedono tolleranze più strette e modelli di pareti sottili.
Quali sono i materiali per colata sotto vuoto
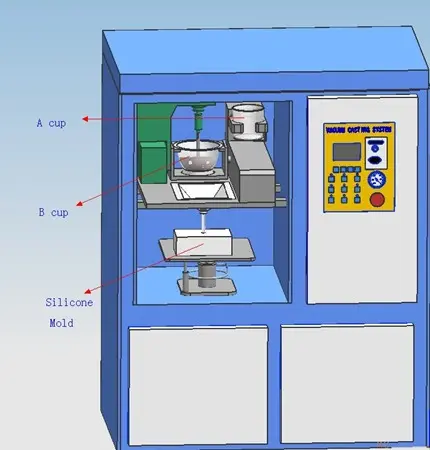
Camera di colata sotto vuoto
La selezione dei materiali è un aspetto critico del processo di fusione sottovuoto. Influisce non solo sulle proprietà del pezzo finale, ma anche sulla qualità e sul successo del processo di fusione. Le prestazioni del processo dipendono anche dalla qualità degli stampi in silicone, motivo per cui è fondamentale affidarsi a personale esperto. produttori di stampi in silicone I materiali svolgono un ruolo importante nel garantire la precisione e la uniformità dei pezzi fusi. Di seguito, esaminiamo i materiali più comunemente utilizzati nella fusione sottovuoto.
- Resine rigide trasparenti di poliuretano (PU).
Generalmente, la resina da colata di uretano è compatibile con due resine da colata di uretano termoindurente: poliuretano elastomerico e poliuretano rigido trasparente. Le resine PU rigide offrono una finitura lucida e opaca di alta qualità. Inoltre, le parti fuse attraverso questi materiali termoindurenti garantiscono durata e longevità eccezionali.
Tabella: Aspetti tecnici del poliuretano rigido
| Tipo di materiale | Rigidità | Scheda Tecnica | Proprietà a Confronto |
| Poliuretano rigido-trasparente | Shore D 80 | Poliottica 1410 o equivalente | Elevata trasparenza, lucentezza, resina trasparente |
2. Poliuretano elastomerico
I termoindurenti poliuretanici elastomerici condividono caratteristiche con le gomme e sono spesso caratterizzati dal gruppo di materiali di colata uretanici Shore A. Offrono un'elevata percentuale di allungamento alla rottura, flessibilità e resistenza agli urti. Gli esempi includono connettori per cavi, sovrastampi, pulsanti, skin grip e kit ad alta resistenza per i settori della difesa.
Tabella: Aspetti tecnici del poliuretano elastomerico
| Tipo di materiale | Rigidità | Scheda Tecnica | Proprietà a Confronto |
| Poliuretano elastomerico | Riva A 25-95 | Da F-130 a F-190 o equivalente | Elevato allungamento, rottura e flessibilità |
3. Gomma siliconica
La gomma siliconica è un altro materiale popolare per la fusione sotto vuoto. È noto per la sua eccellente flessibilità e resistenza chimica e alla temperatura. Queste proprietà lo rendono ideale per la produzione di parti morbide e flessibili come guarnizioni, guarnizioni e sovrastampi. La gomma siliconica è comunemente utilizzata anche per produrre stampi per la fusione sotto vuoto, poiché può replicare accuratamente la struttura superficiale del modello principale e produrre parti con un'elevata qualità superficiale.
4. Resine epossidiche
Le resine epossidiche sono caratterizzate da eccellenti proprietà meccaniche, resistenza chimica e resistenza alle alte temperature. Queste proprietà li rendono adatti alla produzione di parti che richiedono elevata resistenza e rigidità. Ad esempio, le resine epossidiche vengono spesso utilizzate per produrre componenti strutturali e parti che saranno esposte ad ambienti difficili.
5. Cera
La cera è un materiale specializzato utilizzato nella fusione sotto vuoto per produrre modelli di fusione a cera persa. I modelli in cera vengono utilizzati per creare stampi in ceramica per la fusione dei metalli. La cera viene fusa fuori dallo stampo prima che il metallo venga versato all'interno, da qui il termine fusione a "cera persa". Questo processo consente di produrre parti metalliche con geometrie complesse ed elevata qualità superficiale.
È importante notare che le proprietà della parte finale dipendono non solo dal materiale selezionato ma anche dai parametri di lavorazione utilizzati durante il processo di fusione. Fattori come la temperatura e la pressione del processo di fusione, il tempo di indurimento del materiale e il design dello stampo influiscono tutti sulle proprietà della parte finale. Pertanto, ottimizzare il processo di fusione per ciascun materiale e applicazione è essenziale per produrre parti con le proprietà desiderate.
Fattori da considerare per la progettazione di stampi per colata sotto vuoto o in uretano
La progettazione dello stampo è un aspetto cruciale del processo di fusione, poiché influisce direttamente sulla qualità delle parti finali fuse. Uno stampo ben progettato garantisce che le parti abbiano una finitura superficiale liscia, dimensioni precise e dettagli complessi. Ecco alcune considerazioni essenziali per la progettazione dello stampo nella fusione sotto vuoto:
1. Creazione del modello o del modello principale
Dovrebbe essere realizzato con alta precisione e con una finitura superficiale liscia per evitare di trasferire difetti allo stampo in silicone e alle parti fuse. Comunemente realizzato utilizzando la stereolitografia (SLA) o la sinterizzazione laser selettiva (SLS).
2. Materiale dello stampo
La gomma siliconica è comunemente utilizzata per la sua elevata flessibilità, resistenza chimica e resistenza alla temperatura. È adatto per la fusione di un'ampia gamma di materiali e può essere riutilizzato per produrre più copie della parte.
3. Cavità dello stampo
Lo spazio cavo nello stampo corrisponde alla forma del pezzo finale. Dovrebbe essere progettato attentamente per garantire un riempimento completo senza bolle d'aria. Considerare il flusso del materiale di colata e progettare la cavità con angoli lisci e arrotondati.
4. Linea di divisione
La linea lungo la quale lo stampo è diviso in due metà. Dovrebbe essere posizionato con attenzione per facilitare la realizzazione e la sformatura dello stampo e minimizzarne l'aspetto sulla parte finale. Idealmente, dovrebbe essere lungo superfici piane o leggermente curve.
5. Cancelli e prese d'aria
I cancelli sono canali attraverso i quali il materiale di colata entra nella cavità dello stampo e gli sfiati sono canali per l'espulsione dell'aria durante la colata. La loro dimensione e posizione dovrebbero essere ottimizzate per facilitare il flusso del materiale e l'espulsione dell'aria.
6. Considerazione sul restringimento
Il materiale di fusione generalmente si restringe durante la polimerizzazione. Per compensare questo ritiro, la cavità dello stampo dovrebbe essere leggermente più grande della parte finale.
7. Rilascio dello stampo
È necessario applicare un agente distaccante sulla superficie dello stampo prima della fusione per facilitare la sformatura e prolungare la durata dello stampo.
8. Supporto per stampi
Lo stampo deve essere adeguatamente supportato durante la fusione per mantenere la sua forma ed evitare deformazioni sotto il peso del materiale di fusione.
9.Tolleranze
Nella progettazione dello stampo è necessario considerare le tolleranze del modello principale, dello stampo e del materiale di colata per garantire che la parte finale soddisfi le specifiche desiderate.
Prova subito Boda!
Quali sono i vantaggi della fusione sotto vuoto?
La fusione sotto vuoto offre molti vantaggi, rendendola la scelta ideale per la prototipazione e la produzione in volumi ridotti. Ecco alcuni dei principali vantaggi di questo metodo:
- Finitura superficiale di alta qualità
Uno dei vantaggi significativi della fusione sotto vuoto è la finitura superficiale di alta qualità delle parti. L'utilizzo di uno stampo in silicone consente la replica accurata della trama superficiale del modello principale, ottenendo parti con una finitura superficiale liscia e dettagliata. Ciò elimina la necessità di fasi di post-elaborazione come levigatura e lucidatura, riducendo tempi e costi di produzione.
- Breve Tempo di Consegna
La fusione sotto vuoto è un processo relativamente veloce, soprattutto se paragonato ad altri metodi di produzione come lo stampaggio a iniezione o la lavorazione CNC. Gli stampi in silicone possono essere prodotti rapidamente e più parti possono essere colate da un unico stampo. Ciò consente di produrre piccole quantità di parti in un breve lasso di tempo, rendendo la fusione sotto vuoto una scelta ideale per la prototipazione e la produzione in volumi ridotti.
- Conveniente per piccole quantità
Il costo di produzione di uno stampo in silicone per la fusione sotto vuoto è relativamente basso rispetto alla produzione di stampi in metallo o plastica dura per altri metodi di produzione. Inoltre, lo stesso stampo può essere utilizzato per produrre più copie del pezzo, riducendo il costo per pezzo. Ciò rende la fusione sotto vuoto un’opzione economicamente vantaggiosa per la produzione di piccole quantità di parti.
- Capacità di produrre geometrie complesse
La fusione sotto vuoto consente di produrre parti con geometrie complesse e dettagli intricati. Il materiale di colata liquida può riempire dettagli complessi nella cavità dello stampo, producendo parti con forme complesse e caratteristiche delicate. Ciò rende la fusione sotto vuoto adatta alla produzione di parti con sottosquadri, pareti sottili e dettagli complessi.
- Versatilità materiale
Vari materiali possono essere utilizzati nel processo di fusione sotto vuoto, dalla gomma morbida e flessibile alla plastica dura e rigida. Questa versatilità del materiale consente di produrre parti con diverse proprietà e caratteristiche, rendendo la fusione sotto vuoto adatta a un'ampia gamma di applicazioni.
- Parti accurate e coerenti
Il processo di fusione sotto vuoto produce parti con elevata precisione dimensionale e consistenza. L'uso del vuoto aiuta a rimuovere le bolle d'aria dal materiale di fusione, ottenendo parti con densità uniforme e proprietà meccaniche costanti. Ciò rende la fusione sotto vuoto adatta alla produzione di prototipi funzionali e parti per applicazioni finali.
- Capacità di produrre parti sovrastampate
La fusione sotto vuoto consente la produzione di parti sovrastampate, in cui una parte in plastica rigida viene sovrastampata con un materiale in gomma morbida. Ciò è utile per produrre parti con superfici, tenute e guarnizioni morbide al tatto. Il processo prevede la fusione della parte in plastica rigida, il suo posizionamento in un secondo stampo e la colata sopra del materiale in gomma morbida.
Applicazioni della colata sottovuoto
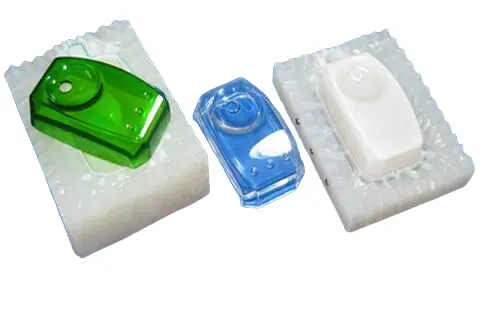
Parti fuse sotto vuoto
La fusione sotto vuoto è un processo di produzione versatile utilizzato in un’ampia gamma di settori e applicazioni. Ecco alcune delle applicazioni comuni della fusione sottovuoto:
Tabella: Applicazioni di colata sotto vuoto
| Applicazione | Descrizione | Vantaggi |
|---|---|---|
| Prototipazione | Utilizzato per produrre prototipi funzionali con dettagli elevati e finitura superficiale liscia. | Ideale per produrre prototipi simili a prodotti finali e consentire test e validazione. |
| Produzione a basso volume | Adatto per la produzione di parti in volumi ridotti grazie al costo relativamente basso degli stampi in silicone e alla sua riutilizzabilità . | Opzione economica per la produzione di piccole quantità di pezzi. |
| Parti sovrastampate | Utilizzato per la produzione di parti sovrastampate in cui una parte in plastica rigida è sovrastampata con un materiale in gomma morbida. | Come parti con superfici, guarnizioni e guarnizioni soft-touch. |
| Dispositivi medicali | Utilizzato nella produzione di dispositivi e componenti medici con dettagli elevati, precisione e materiali di grado medico. | Adatto alla produzione di dispositivi medici con geometrie complesse e tolleranze strette. |
| Componenti automobilistici | Utilizzato per la produzione di parti di rivestimento interno, cruscotti e componenti funzionali con elevato dettaglio e finitura liscia. | Adatto alla realizzazione di componenti estetici e funzionali. |
| Beni di consumo | Prodotti di consumo come dispositivi elettronici, elettrodomestici e articoli sportivi. | Adatto alla realizzazione di componenti estetici e funzionali. |
| Componenti aerospaziali | Utilizzato per la produzione di parti di rivestimento interno, componenti funzionali e prototipi con elevato dettaglio e precisione. | Parti con tolleranze strette e che devono resistere ad ambienti difficili. |
Relativo a: Servizi di fusione sottovuoto in Cina: dai forma alla tua produzione
Esempi di applicazione della fusione di uretano
La fusione del poliuretano ha varie applicazioni in tutti i settori manifatturieri, come parti mediche, alloggiamenti e involucri, attrezzature sportive e prototipi funzionali per i settori automobilistico e aerospaziale.
Settore medico
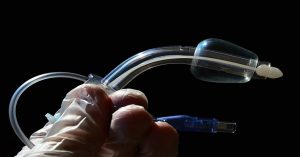
Tubo in poliuretano medicale
La fusione dell'uretano utilizza principalmente plastica di grado medico per formare dispositivi non tossici per la sicurezza dei pazienti. Questi prodotti aderiscono a rigorosi standard di sicurezza e sono conformi agli standard di controllo della qualità per la sicurezza alimentare utilizzando materiali biocompatibili per uso alimentare. Alcuni esempi includono siringhe monouso e involucri di cateteri impiantabili.
Attrezzature strutturali
La fusione del poliuretano è solitamente praticabile per fabbricare attrezzature di supporto leggere, comprese ruote di veicoli, manubri da palestra, componenti subacquei e imbottiture di caschi.
Sviluppo rapido di prototipi
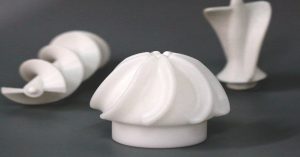
La fusione dell'uretano è un metodo di prototipazione rapida considerato appropriato per la creazione di prototipi funzionali, modelli di prova, test di prototipi e progetti di ingegneria meccanica. Inoltre, lo stampaggio dell'uretano aiuta a realizzare parti con lunghezze fino a 30 pollici.
Volumi di produzione su piccola scala
Lo stampaggio di uretano è una scelta popolare per la produzione di parti in piccole unità fino a 20-50 colpi perché il silicio dello stampo deve essere smaltito occasionalmente dopo ogni unità. Pertanto, il suo impiego su grandi volumi di impronte rappresenta una spesa maggiore per l’economia di scala complessiva.
Involucri e attrezzature per l'alloggiamento
La fusione del poliuretano è ampiamente utilizzata per fabbricare involucri per vari settori. Il suo ruolo è molto ampio, dall'elettronica di consumo ai dispositivi medici. Inoltre, la fusione dell'uretano può essere combinata con il processo di sovrastampaggio per creare componenti elettrici altamente sterilizzati racchiusi con gusci gommati per proteggere la superficie e aumentare la longevità.
Colata di uretano vs. Stampa 3D
Le tecniche di stampaggio dell'uretano e di stampa 3D sono diffuse in tutti i settori manifatturieri grazie alla loro capacità di produrre parti complesse. Tuttavia, la stampa 3D è un processo versatile. Può ospitare varie parti prodotte da una gamma più ampia di opzioni di materiali. Oltre alla complessità delle parti, aiuta a creare prototipi funzionali più fini e dettagliati utilizzando la stereolitografia e le tecniche di deposizione fusa.
D’altra parte, la fusione dell’uretano aiuta anche a produrre modelli principali di stampa 3D. Sebbene il livello di precisione sia leggermente minimo per la stampa 3D, può essere più vantaggioso per le applicazioni che richiedono più copie degli stessi prodotti. Inoltre, la stampa 3D è limitata a poche varianti di colore, mentre la fusione sotto vuoto o lo stampaggio di uretano consentono l’aggiunta di pigmenti e colore durante il funzionamento.
Colata di uretano vs. Stampaggio a iniezione
Quando si confronta Colata sotto vuoto vs stampaggio a iniezione, Una delle principali differenze risiede nel materiale dello stampo. Lo stampaggio a iniezione si basa in genere su stampi costosi in acciaio o carburo, mentre la colata di uretano utilizza stampi in silicone meno costosi, che consentono una produzione più rapida ed economica.
Inoltre, lo stampaggio a iniezione avvantaggia notevolmente i cicli di produzione di grandi volumi per parti che richiedono elevata resistenza. Nel frattempo, lo stampaggio dell’uretano è economico per i lotti su piccola scala che producono parti.
Colata di uretano vs. Lavorazione CNC
La lavorazione CNC presenta molteplici vantaggi rispetto al processo di fusione dell'uretano. È più versatile e offre vari materiali, dai materiali termoplastici di livello tecnico ai metalli, compositi ed elastomeri ad alta resistenza. Ciò lo rende accurato e preciso per la fabbricazione di parti e prototipi di dimensioni ridotte. La fusione dell'uretano, al contrario, è limitata a pochi materiali. Inoltre, la produzione di pezzi meccanici CNC comporta costi aggiuntivi sul budget, mentre la fusione dell’uretano è una tecnica più rapida ed economica, dalla modellatura di prototipi alle parti prodotte in serie.
Inoltre, lo stampaggio dell'uretano è un processo semplice poiché generalmente non richiede alcuna attrezzatura per lo sviluppo del prodotto. La lavorazione CNC è più complicata poiché a volte le parti devono essere tornite, forate, fresate e instradate per le applicazioni d'uso previste, acquisendo così costi aggiuntivi sul progetto.
Servizi di fusione sotto vuoto presso Boda
Boda offre una soluzione completa per soddisfare tutte le esigenze del progetto di fusione. Abbiamo guadagnato la reputazione dei migliori Servizi di colata sotto vuoto fornendo colate di uretano di alta qualità e convenienti. Il nostro team tecnico è altamente dedicato a portare l'eccellenza nei vostri progetti di sviluppo di prodotti di colata di uretano.
La nostra struttura offre ai nostri stimati clienti un'ampia gamma di materiali, dai termoplastici ai vari compositi. Se hai bisogno di sviluppare prototipi rapidi per tirature su piccola scala o su larga scala su richiesta, ci incontreremo per soddisfare le tue esigenze senza compromettere standard elevati e con un budget accessibile alla tua gamma. Affidati a Boda per ricevere aiuto e ottieni un preventivo online immediato.
Conclusione
La fusione dell'uretano o la fusione sotto vuoto è diventata un metodo efficiente ed economico per avviare progetti su piccola scala. I costi iniziali per pezzo sono relativamente ridotti rispetto alle tradizionali tecniche di lavorazione e stampaggio. Inoltre, aiuta a creare parti o prodotti che possiedono un'elevata stabilità dimensionale, opaca, lucida e la capacità di resistere agli agenti chimici e agli oli a base alifatica. Inoltre, è flessibile da un durometro Shore basso (durezza/rigidità 20) a diversi materiali con durezza del durometro 100.
Tuttavia, alcuni svantaggi ne limitano l’utilizzo in termini di modificabilità dello stampo e produzione in tempi brevi. Nonostante ciò, la fusione dell'uretano è ampiamente utilizzata per vari sviluppi di tipizzazione rapida e ha acquisito importanza in diversi settori, da quello medico alla fabbricazione di componenti per automobili.
DOMANDE FREQUENTI
Q1. Cos'è la fusione sottovuoto?
La fusione sotto vuoto è un metodo utilizzato per creare parti di alta precisione e di alta qualità in vari materiali. Il processo prevede la creazione di uno stampo in silicone attorno a un modello principale, il versamento del materiale di fusione nello stampo e la polimerizzazione del materiale in una camera a vuoto per rimuovere le bolle d'aria.
Q2. Quali materiali possono essere utilizzati nella fusione sottovuoto?
Le resine poliuretaniche, la gomma siliconica e le resine epossidiche sono materiali comunemente usati nella fusione sotto vuoto.
Q3. Qual è il tasso di ritiro nel processo di fusione dell'uretano?
Quando si passa dalle resine liquide a quelle solide, il tasso di ritiro della colata di uretano durante la creazione dello stampo è solitamente intorno allo 0.15%.
Q4. Quali opzioni di finitura superficiale possono fornire la resina da colata uretanica?
Queste resine offrono in genere un'eccezionale modellabilità e opzioni complete di finitura superficiale, tra cui satinata/opaca, trasparenza cristallina, tonalità di lucentezza da media ad alta e superfici testurizzate colorate.
Q5. Il poliuretano è plastica o no?
In generale, i materiali termoindurenti non sono considerati plastica. Invece, i polimeri a catena lunga producono poliuretani termoindurenti, che sono resine elastomeriche sintetiche anziché resine plastiche. Un termoindurente è un composto organico costituito da legami carbammati.
Q6. L'uretano o la resina da colata uretanica sono costosi?
I criteri di costo della fusione di uretano dipendono in genere dal volume delle parti, dalla complessità della progettazione, ecc. Di solito costa tra poche centinaia e migliaia di dollari da un luogo all'altro.
D7. Quali sono le applicazioni della fusione sotto vuoto?
La fusione sotto vuoto è comunemente utilizzata per la prototipazione rapida, dispositivi medici, componenti automobilistici ed elettronica di consumo.