« Le soudage joue un rôle important dans la fabrication de pièces en tôle. Une négligence mineure dans le choix de la technique de soudage et du matériau prévu pourrait affaiblir le joint et ajouter des dépenses supplémentaires au budget, augmentant ainsi la durée du projet de fabrication des pièces et ayant un impact négatif sur la productivité et la rentabilité globales.
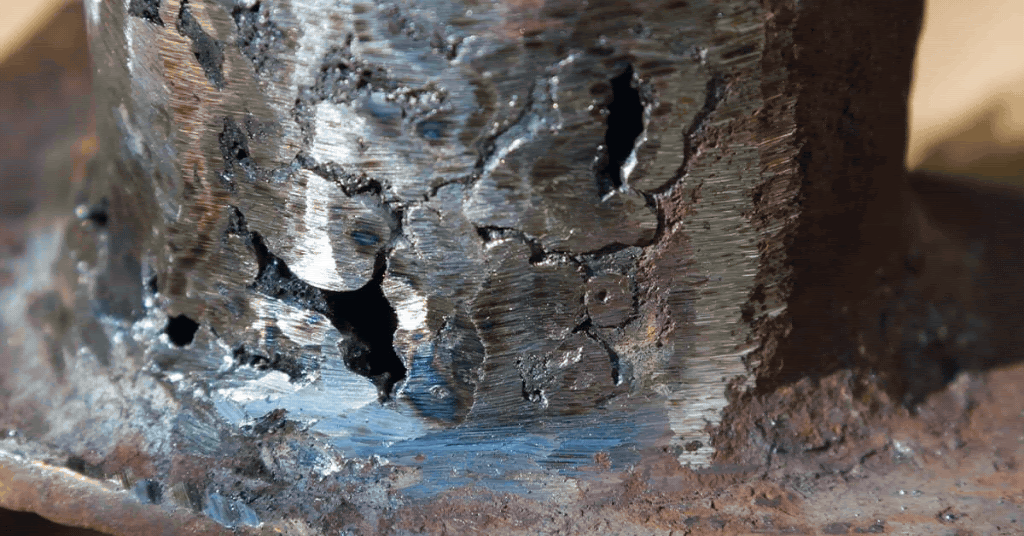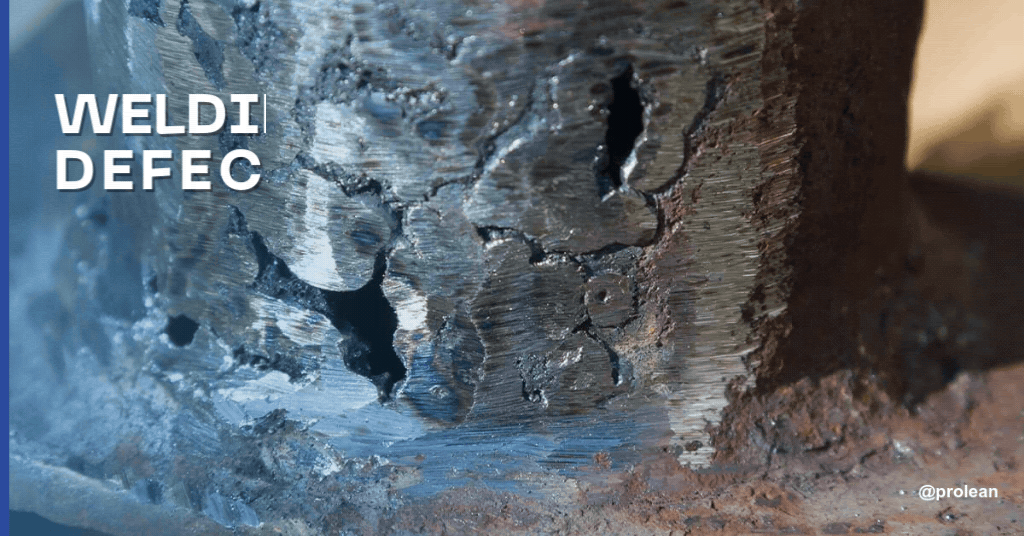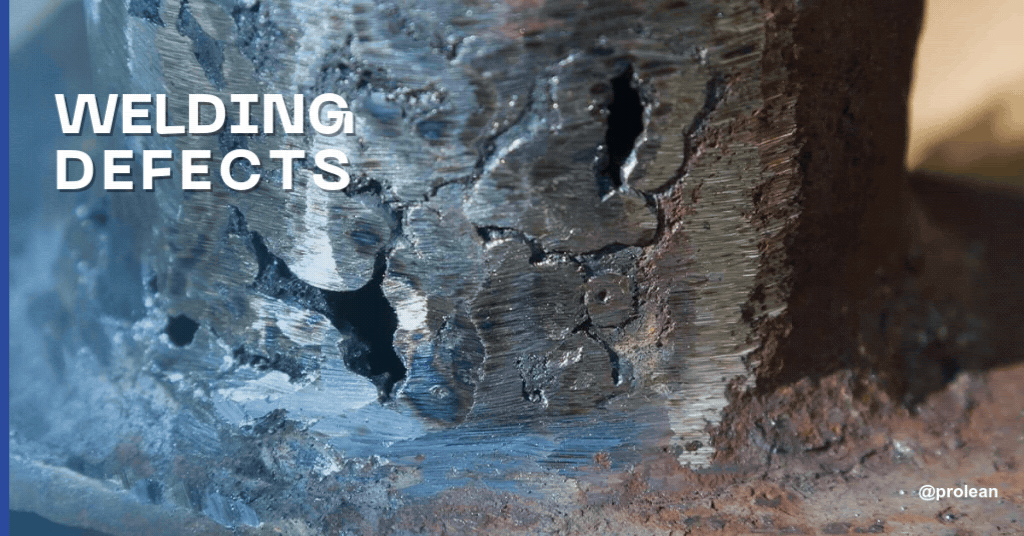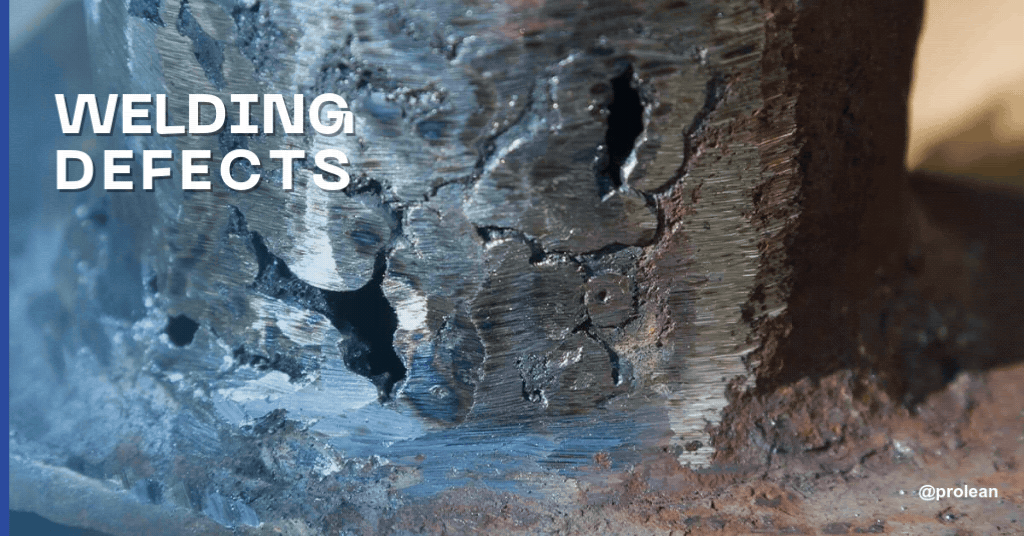
Défauts de soudure peut s'avérer dangereux pour les structures, quelle que soit leur taille, qu'il s'agisse d'une grande roue ou d'une petite pièce à usiner. soudure de tôle. Ces mauvaises soudures se produire en raison d’un soudage incorrect et peut nuire à la qualité de la soudure. Toutes les discontinuités ne sont pas nécessairement des défauts ; cependant, s’ils sont suffisamment grands pour être vus par l’inspecteur, ils sont considérés comme des défauts. Les soudeurs essaient d’éviter ces imperfections pour minimiser le gaspillage et obtenir les meilleures soudures optimales. Les soudures ne doivent pas être rejetées ; les soudeurs doivent comprendre différents discontinuités de soudage, leurs causes et comment les prévenir.
L'article de blog explique clairement ce qu'est une CNC. défauts d'usinage sont et comment ils peuvent être évités.
Pourquoi est-ce important pour prévenir les défauts ?
Les défauts de soudage, tels que le soudage à chaud ou à froid, le manque de fusion lors du moulage ou les soudures défectueuses, entraînent des arrêts de production importants et nécessitent des retouches. Par conséquent, la compréhension des différents défauts de soudage, de leurs causes et des mesures préventives permettant d'éviter les déformations du métal peut contribuer à la fabrication de pièces ou de produits de haute qualité.
Essayez Boda maintenant !
Qu’est-ce qu’un défaut de soudure ?
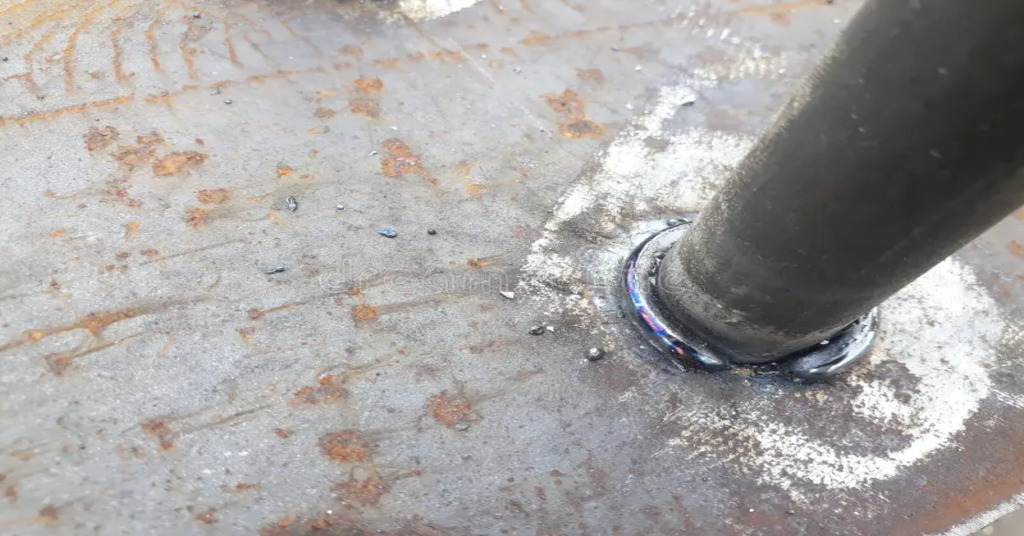
Défaut de soudure proche
Les défauts de soudure sont des soudures imparfaites ou imprécises qui affaiblissent les joints soudés et sont donc indésirables. Ces défauts sont inacceptables dans le procédé de soudage car ils affectent la qualité globale du produit soudé. Sur une base dimensionnelle, les défauts de soudure peuvent être classés en deux catégories. Le premier type implique un défaut d'emboutissage profond, ce qui se produit lorsque la soudure n'est pas de la bonne taille. Le deuxième type est l’imperfection du matériau, qui fait référence au fait que le matériau de la soudure n’est pas parfait. Les causes possibles peuvent inclure une mauvaise technique de soudage, une sélection inappropriée des matériaux, un soudeur non qualifié ou des paramètres de soudage incorrects tels que la vitesse, le courant et la tension de soudage. L’approche pour traiter certaines imperfections de soudage varie en fonction du défaut rencontré. Certains peuvent être corrigés immédiatement, tandis que d'autres peuvent nécessiter que la pièce soit ressoudée et devoir repasser le processus.
Les défauts de soudure sont généralement classés en deux types : les défauts internes, qui existent à l'intérieur de la soudure, et les défauts externes, qui se trouvent à la surface de la soudure. Comprendre ces classifications et leurs causes est donc essentiel pour améliorer les performances des joints soudés.
Types courants de défauts de soudage
Les défauts de soudage peuvent être classés en surface ou sous la surface, en fonction de leur position dans le métal.
1. Défauts de soudure externes
Ces défauts apparaissent à la surface du joint soudé. Ils peuvent souvent être détectés à l’œil nu ou par des techniques telles que l’inspection par particules magnétiques (MPI) ou l’inspection par ressuage (DPI). Les défauts de soudage externes les plus fréquents comprennent les fissures, les contre-dépouilles, les chevauchements, la porosité et les éclaboussures.
2. Défauts de soudure internes
Les défauts internes ne sont pas visibles à la surface du matériau. Au contraire, ils sont présents à l’intérieur. Des méthodes telles que les tests par ultrasons (UT) ou les tests radiographiques (RT) sont utilisées pour identifier ces défauts. Des exemples de défauts de soudure internes comprennent les inclusions de scories, la pénétration incomplète et la fusion incomplète. Il est essentiel d’identifier ces défauts pour garantir la qualité des structures soudées.
Discutons des premières imperfections externes du soudage
Voici quelques défauts courants qui surviennent habituellement pendant le processus de soudage.
Contre-dépouilles
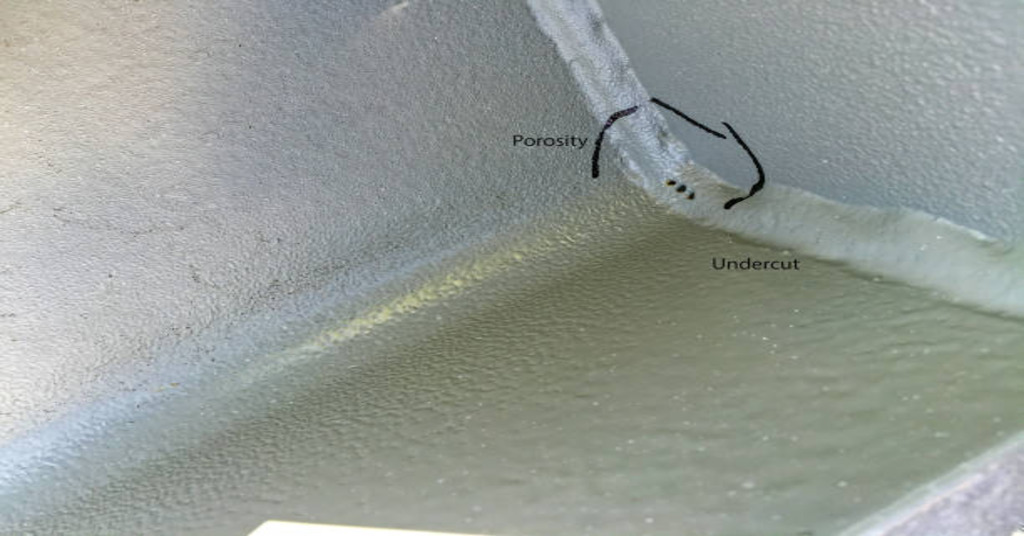
Contre-dépouilles
Les contre-dépouilles sont des rainures étroites le long des bords de soudure, provoquées principalement par une tension d'arc et des vitesses de déplacement élevées. Ils diminuent la résistance mécanique des pièces à assembler par soudage.
Prévention
- La vitesse de soudage doit être ajustée pour obtenir la quantité d’apport de chaleur requise.
- Assurez-vous d'utiliser une électrode de la bonne taille pour faciliter le bon dépôt du matériau de remplissage.
- Ajustez la longueur de l’arc et les paramètres de tension.
- Pour la même raison, il est possible de réaliser plusieurs passes pour diminuer la profondeur de la rainure.
- L'angle de la torche doit être maintenu entre 30 et 45 degrés Celsius pour garantir une formation correcte des cordons. Ces mesures préventives renforcent les soudures et réduisent les risques de contre-dépouille pour des joints durables.
Fissures
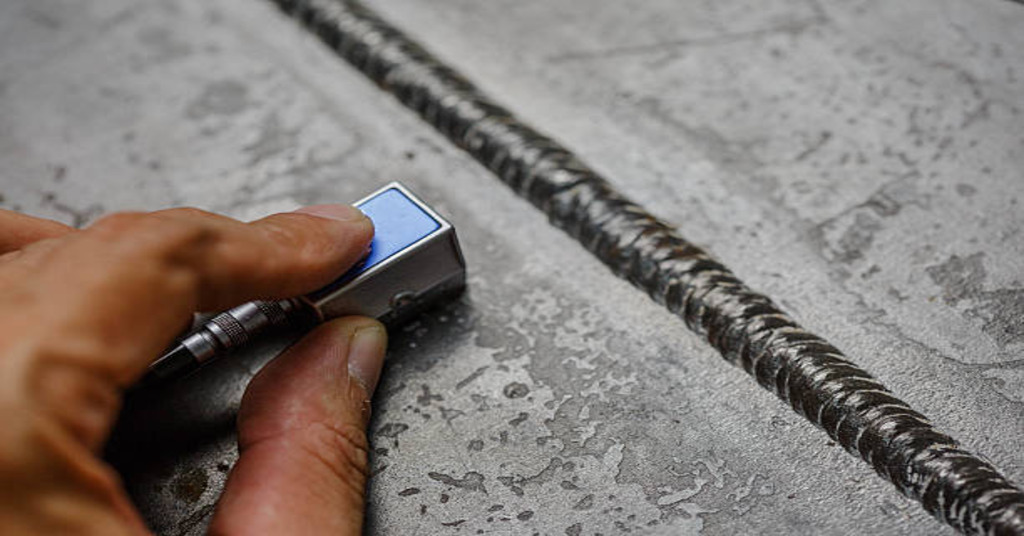
Fissures de soudure
Les fissures de soudage sont des défauts graves affectant la résistance des joints. Ils peuvent se développer n'importe où sur la surface de la pièce et sont souvent classés en deux formes :
- Fissures chaudes : Ces fissures apparaissent lorsque les températures atteignent 10,000 XNUMX degrés Celsius. Ils sont généralement invisibles et nécessitent un microscope car ils sont minuscules et ne peuvent pas être vus à l'œil nu.
- Fissures froides : Alors que des fissures à chaud se produisent lors du soudage, des fissures à froid apparaissent après le soudage, généralement lors de la phase de solidification de la pièce. Ces mauvais défauts peut prendre des heures ou des jours à apparaître.
Considérez les mesures préventives suivantes pour éviter la formation de fissures :
- Utilisez un refroidissement contrôlé pour éviter une trempe soudaine ou une augmentation de température dans la zone de soudure.
- Chauffez le joint à la température réelle requise pour réduire la contrainte thermique.
- Réglez les paramètres de soudage de manière appropriée, avec des niveaux de courant et des vitesses de déplacement suffisants, en les maintenant suffisamment bas.
- Pour créer des motifs en relief ou en retrait, utilisez le processus de gaufrage pour une intégrité structurelle et une résistance optimales.
- Assurez-vous que la contrainte est uniformément répartie sur la soudure en concevant correctement les joints.
- Assurez-vous également d’utiliser un matériau d’apport approprié avec une composition uniforme de l’alliage pour correspondre exactement aux métaux de base.
- Les mesures décrites ci-dessus peuvent contribuer à minimiser le risque de formation de fissures dans les joints soudés et à garantir la résistance et la longévité de la soudure.
Éclaboussures
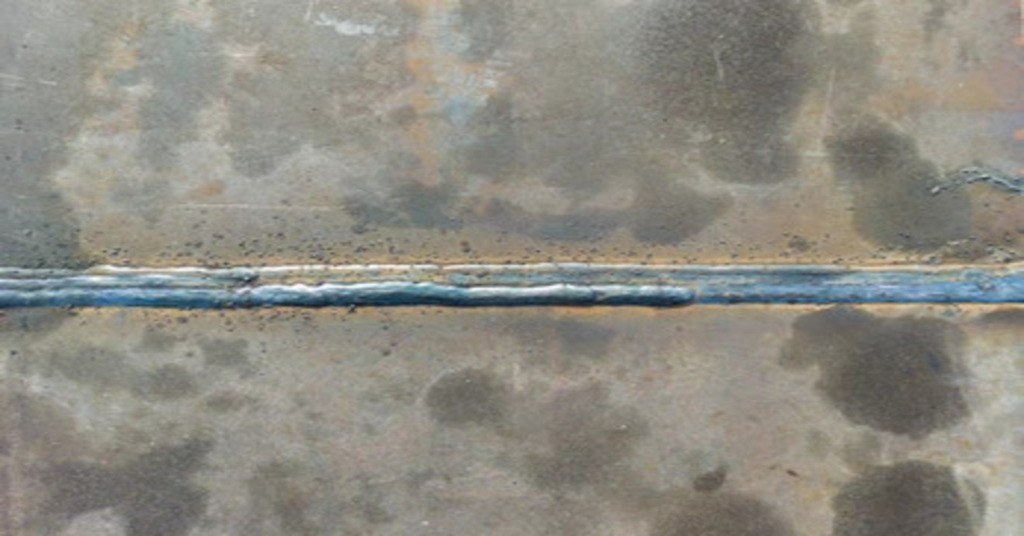
Projections de soudure
Des éclaboussures apparaissent généralement lors du soudage MIG. Il s'agit du métal en fusion qui adhère aux surfaces voisines, affectant uniquement l'esthétique de la pièce prévue mais pas la résistance structurelle.
Pour éviter la formation de projections, tenez compte des précautions suivantes :
- Tout d’abord, nettoyez soigneusement le métal de base avant de souder.
- Utilisez une protection contre les gaz appropriée pour générer des coupures.
- Ajustez l'intensité ou le courant de soudage pour le matériau spécifique.
- Maintenez une courte longueur d’arc pendant le soudage pour minimiser la formation de projections sur une pièce.
- Vérifiez et nettoyez régulièrement les obstructions du fil d’alimentation pour un soudage plus fluide.
Chevauchement des soudures
Chevauchement des soudures
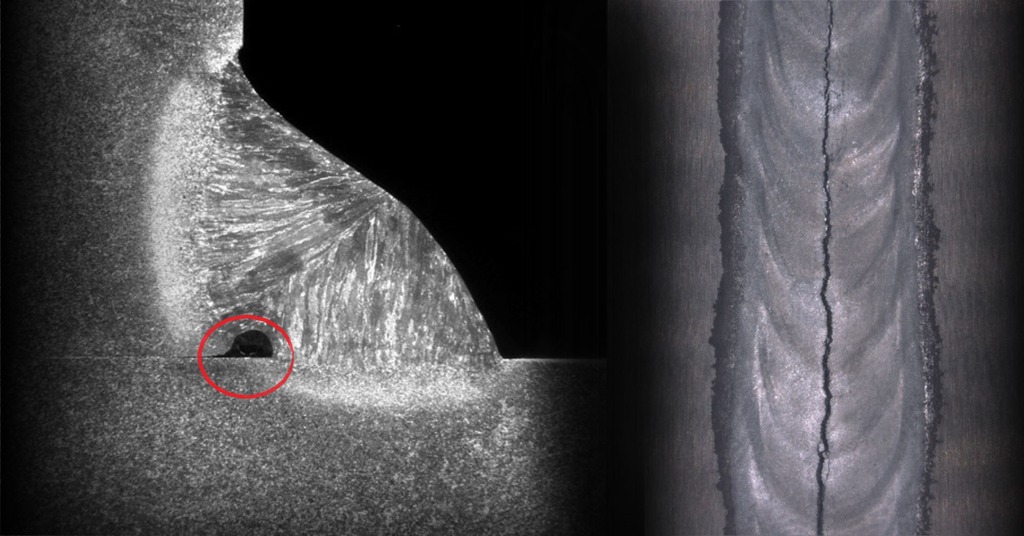
Un chevauchement de soudure est une condition dans laquelle le matériau d’apport au bord de la soudure n’a pas une bonne liaison avec le métal et le bain de soudure s’étend au-delà de la zone requise. Cela conduit à la formation du métal fondu sous un angle inférieur à 90 degrés.
Causes des chevauchements
- Processus de soudage inapproprié
- Différentes orientations et angles des électrodes pendant le soudage
- Utilisation d'électrodes de grande taille
- Courant de soudage élevé ou apport de chaleur excessif
Empêcher les reprises en cas de chevauchements
- Sélectionnez la bonne technique de soudage pour vous assurer que la longueur de l’arc est correctement positionnée.
- Assurez-vous que les électrodes sont installées selon le même angle pendant le processus de soudage.
- Essayez d'éviter les électrodes de grande taille.
- Il est crucial d'effectuer le processus de soudage dans des positions aussi plates que possible.
- Pour contrôler le débit de la piscine, essayez de réduire l'apport de chaleur ou le courant de soudage
Ces facteurs peuvent être utilisés pour réduire les risques de chevauchement des soudures et ainsi améliorer la résistance et la durabilité des soudures.
Défauts de soudage de porosité
Porosité de soudage Il s'agit d'un problème courant qui survient lorsque des gaz forment des poches dans la soudure. Cela compromet la résistance et la qualité de la soudure. Le métal d'apport entre en contact avec l'environnement et capture des gaz comme la vapeur d'eau et l'hydrogène.
Pour éviter les soudures poreuses, voici quelques conseils utiles :
- Avant de souder, éliminez la contamination de la surface de soudure.
- Accélérez le processus de soudage pour permettre aux gaz de s'échapper plus facilement.
- Assurez-vous que le débitmètre de gaz est correctement réglé pour permettre le bon débit de gaz de protection.
- Il est également important que le métal de base soit propre et prêt à être soudé afin d'assurer une bonne adhérence.
- Il est important de s’assurer que le joint est exempt d’humidité avant le soudage afin d’éviter les complications liées à l’humidité.
- Régulez le débit de gaz de protection à un niveau optimal pour garantir une protection adéquate.
- Ne réglez pas l'ampérage trop haut pour éviter la porosité de la surface à souder.
- Sélectionnez le bon alliage d’électrode qui conviendra le mieux au travail de soudage à effectuer.
Essayez Boda maintenant !
Discutons des discontinuités de soudage internes
Voici quelques défauts de soudage internes courants qui apparaissent généralement lors du soudage.
Inclusions de scories
Inclusions de scories
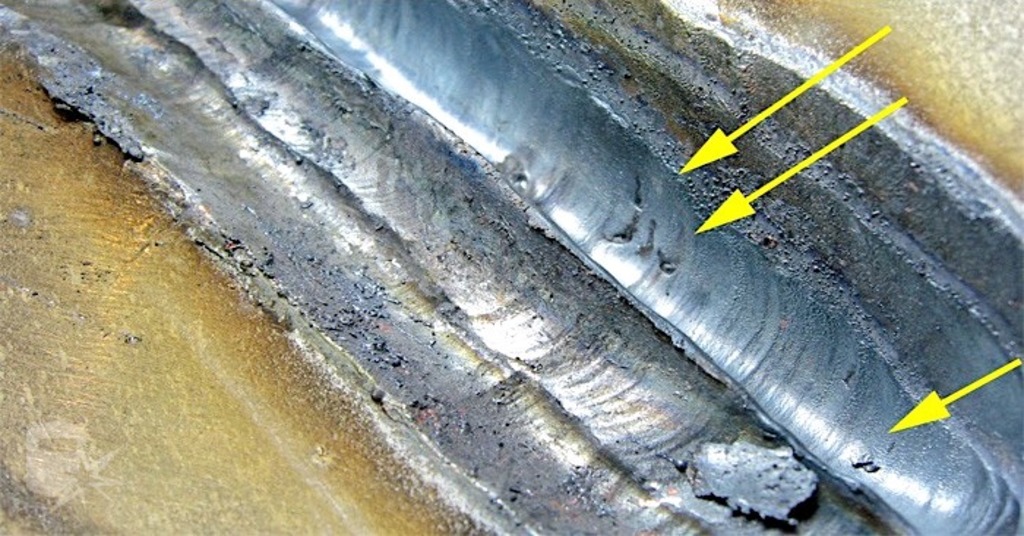
Les inclusions sont des particules ressemblant à des scories qui peuvent nuire à la résistance d'une soudure si elles sont piégées sur la surface de la soudure. Ils se produisent généralement dans les procédés de soudage à la baguette et de soudage à l'arc en raison de la densité de courant élevée.
Pour éviter les inclusions, essayez ces prises préventives ;
- Il est essentiel de bien nettoyer et préparer le métal de base avant le soudage.
- Ne réglez pas le faible ampérage.
- Laissez la soudure refroidir lentement pour améliorer la fluidité du matériau et minimiser les risques de formation d'impuretés.
- Assurez-vous que l’angle de la torche est optimal tout au long du processus de soudage.
- Soudez régulièrement et modérément pour réduire le risque de scories dans le matériau de soudure.
Pénétration incomplète
Pénétration incomplète
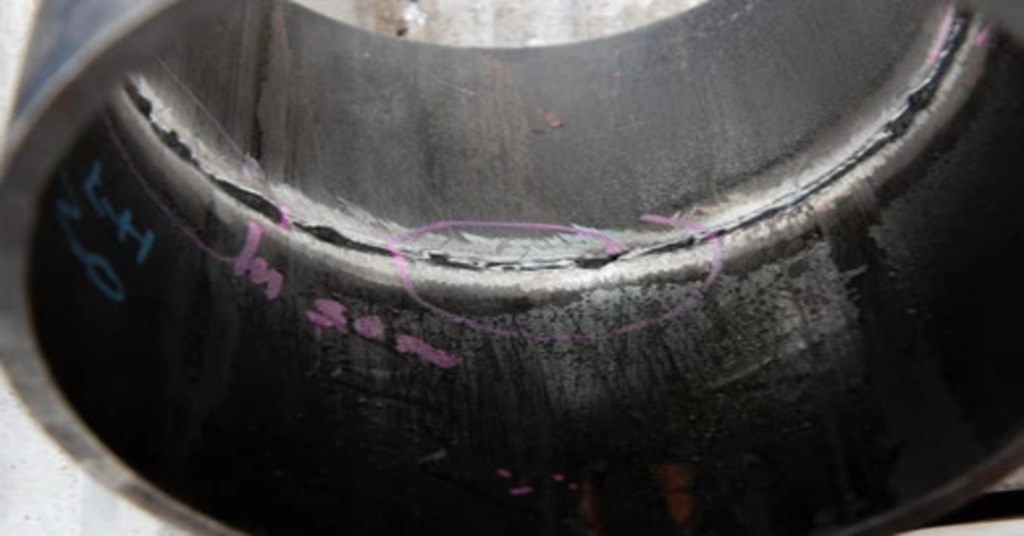
Des pénétrations incomplètes se produisent fréquemment lorsque le cordon de soudure ne pénètre pas correctement dans l’épaisseur des plaques dans un joint bout à bout. Ces défauts entraînent un joint ou une soudure métallique faible.
Pour éviter une pénétration incomplète, tenez compte des conseils de soudage ci-dessous :
- Sélectionnez le type de joint approprié et assurez-vous qu’ils sont correctement alignés avant le soudage.
- Diminuez la vitesse de déplacement du soudage pour permettre à la soudure de pénétrer plus profondément dans le matériau.
- Choisissez une taille d'électrode qui répondra aux besoins de soudage requis dans le projet.
- Les rainures en V pour les joints bout à bout doivent être réalisées avec des côtés inclinés de 60 à 70 degrés pour garantir une soudure correcte.
Fusion incomplète
Une fusion imparfaite se produit lorsque le métal fondu et le métal de base ne se joignent pas correctement ou lorsque les couches de la soudure ne sont pas bien liées. Cela peut se produire si le matériau d'apport ne se lie pas au métal de base des deux côtés des soudures situées en dessous lors du soudage en plusieurs passes.
Pour éviter une fusion incomplète, essayez de suivre les éléments mentionnés ci-dessous ;
- Il est également essentiel de s’assurer que le métal de base est exempt de toute impureté en le lavant correctement.
- Sélectionnez la bonne taille d’électrode pour le travail.
- Assurez-vous d'utiliser le bon alliage pour l'électrode.
- Ne bougez pas et ne balancez pas trop le chalumeau pendant le soudage.
- Assurez-vous que la longueur de l’arc est appropriée pour éviter que certains matériaux ne fusionnent correctement.
- Maintenez l’ampérage de soudage pour permettre aux métaux de fusionner correctement.
La distinction entre discontinuité de soudure et défauts de soudure
Les discontinuités de soudure sont des défauts dans les soudures causés par des pratiques ou procédures de soudage inappropriées. Ces écarts peuvent affecter la taille, la forme et la qualité du cordon de soudure et se manifester par des imperfections internes ou externes.
Contrairement aux défauts de soudure :
- Une soudure devient une discontinuité de soudure lorsque le service contrôle qualité la rejette totalement.
- Les discontinuités peuvent être résolues grâce à des tests sur le terrain, contrairement aux défauts.
- Même si des discontinuités peuvent être tolérées dans une certaine mesure, les défauts sont soit corrigés, soit le produit est mis au rebut.
- Les discontinuités se situent généralement dans les limites de tolérance de fabrication, contrairement aux défauts.
Par conséquent, l’inspection à l’aide de techniques efficaces est cruciale dans les processus de soudage.
Essayez Boda maintenant !
Réflexions finales
Les défauts de soudure ne sont pas de simples problèmes esthétiques ; ils compromettent généralement la qualité et peuvent provoquer des accidents. Sans une soudure adéquate, service de soudageLe risque d'accidents, voire de décès, est élevé. Cet article traite des procédures de soudage nécessaires à la protection des soudeurs et des utilisateurs finaux. Le recours à des technologies de pointe et à un savoir-faire reconnu contribue à réduire le nombre de défauts et à garantir la qualité et la sécurité des produits.
FAQ
T1. Quelles sont les méthodes de soudage ou d’inspection qui n’entraînent pas la destruction du matériau ?
L'inspection visuelle peut ne pas être adéquate pour détecter les défauts de soudure internes, ce qui rend les CND cruciaux. L’inspection par particules magnétiques (MPI) est utilisée pour identifier les bris de surface et les petits défauts, mais elle n’est pas utile pour les discontinuités souterraines. L'inspection par ultrasons (UI) consiste à utiliser des ondes sonores à haute fréquence pour détecter les défauts à l'intérieur et à l'extérieur des emplacements de la soudure. De plus, la méthode d'inspection des défauts par inspection radiographique (RI) utilise des rayons gamma ou X pour inspecter et identifier rapidement les soudures inappropriées.
Q2. Quelle est la méthode la plus simple pour identifier la soudure ?
Pour vérifier les défauts de soudure, commencez par faire une évaluation générale de la soudure. Corrigez-le si vous trouvez quelque chose qui ne va pas pour rendre votre travail aussi parfait que possible.
Q3. Quel processus de découpe est envisagé pour des soudures précises et exactes pour des dimensions serrées ?
La découpe laser CNC est notamment considérée comme la technique optimale pour les découpes et soudures de précision nécessaires. En général, défauts de découpe laser sont minimes lors de l’utilisation de machines de découpe laser pour l’application prévue.
Q4. Quelles mesures faut-il prendre pour éviter d’avoir de mauvaises soudures ?
Pour éviter la formation de mauvaises soudures, soudez à vitesse constante, nettoyez la pièce avant de souder et assurez-vous que la polarité est bien gérée pendant le processus de soudage.
Q5. Quels sont les défauts de soudage spécifiques au processus ?
Il existe de nombreuses façons de réaliser du soudage. Certaines techniques couramment utilisées incluent le soudage TIG, MIG et laser. Ces techniques sont relativement plus précises et permettent de reproduire des modèles plus détaillés. Malgré cela, des défauts surviennent généralement, et certains défauts de soudage courants incluent la fissuration du collier de moustaches.