“La saldatura svolge un ruolo significativo nella fabbricazione di parti in lamiera. Una lieve negligenza nella scelta della tecnica di saldatura e del materiale previsto potrebbe indebolire il giunto e aggiungere ulteriori spese al budget, aumentando così i tempi del progetto di fabbricazione delle parti e incidendo negativamente sulla produttività e sulla redditività complessive.
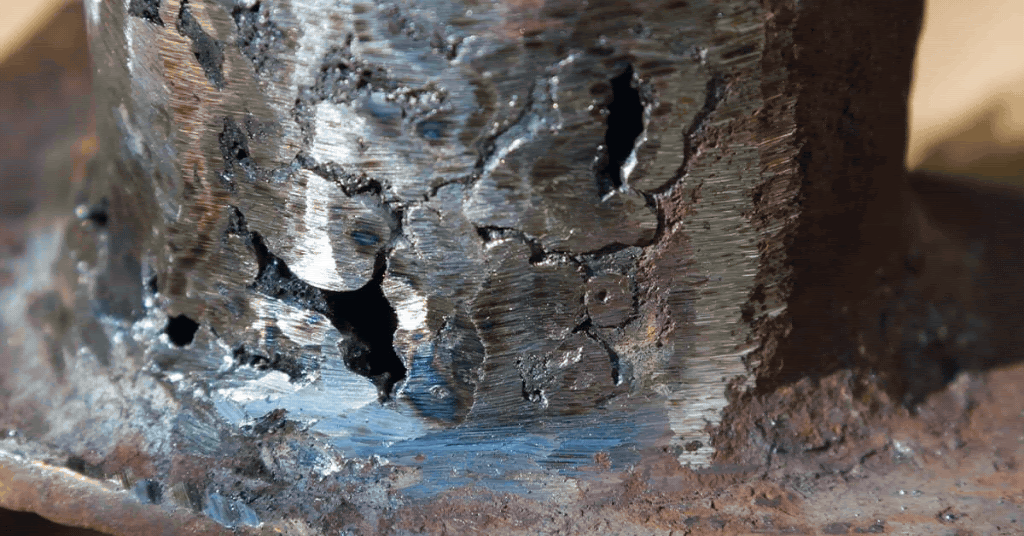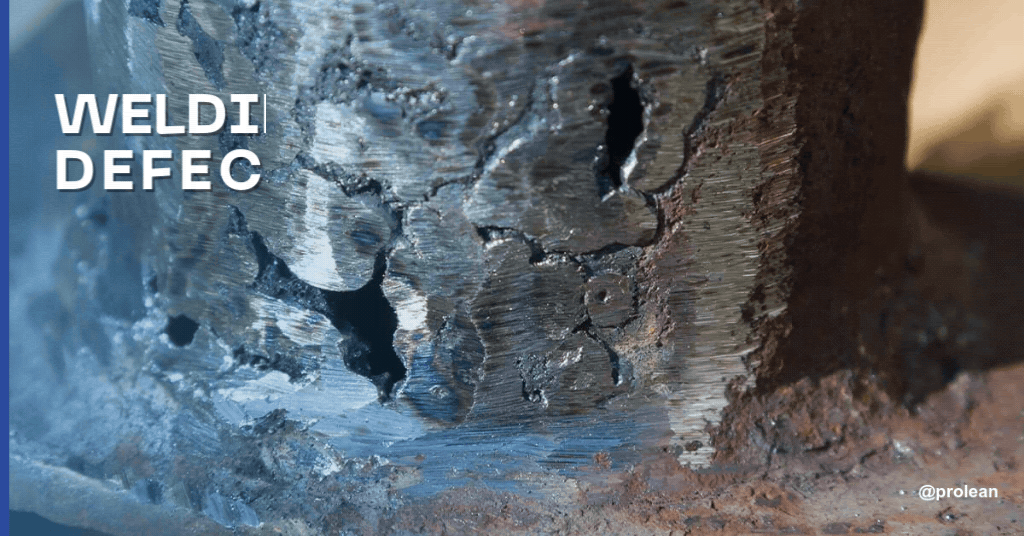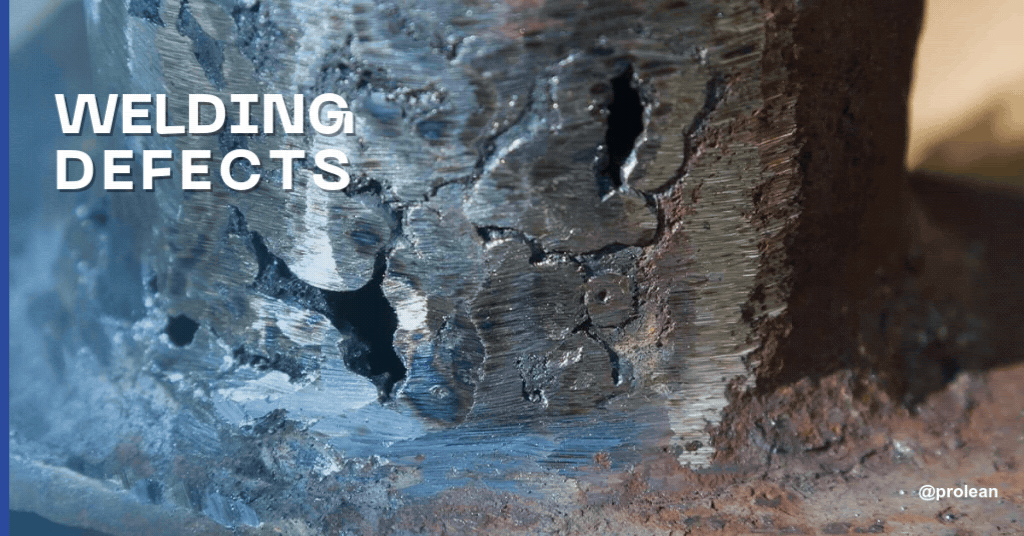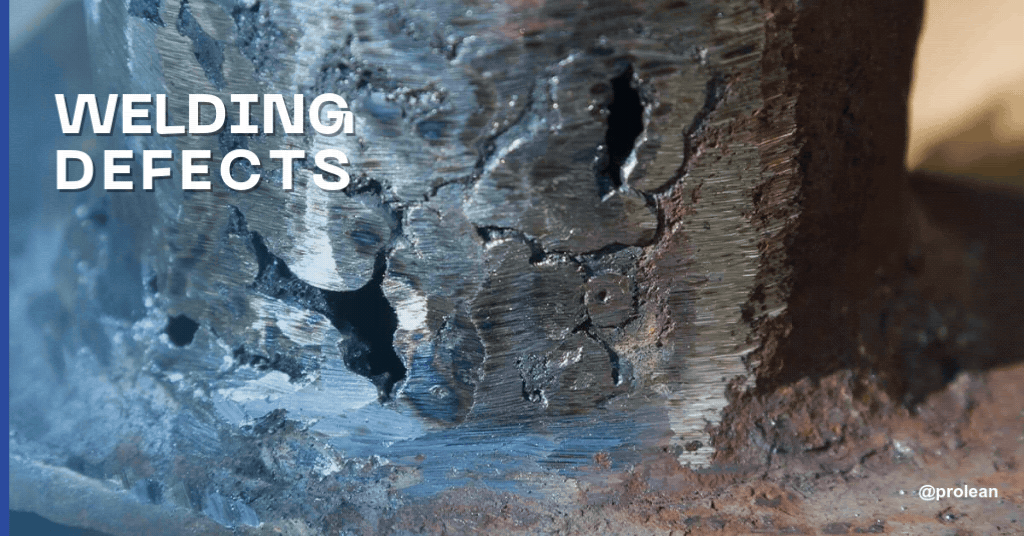
Difetti di saldatura può essere pericoloso per le strutture indipendentemente dalle dimensioni, che si tratti di una gigantesca ruota panoramica o di un piccolo pezzo in lavorazione per saldatura lamiera. Queste cattive saldature verificarsi a causa di una saldatura non corretta e potrebbe compromettere la qualità della saldatura. Non tutte le discontinuità sono necessariamente difetti; tuttavia, se sono abbastanza grandi da essere visti dall'ispettore, sono considerati difetti. I saldatori cercano di evitare queste imperfezioni per ridurre al minimo gli sprechi e ottenere le migliori saldature ottimali. Le saldature non dovrebbero essere rifiutate; i saldatori devono capire diversamente discontinuità di saldatura, le loro cause e come possono essere prevenute.
Il post del blog spiega chiaramente cosa sia il CNC difetti di lavorazione sono e come possono essere evitati.
Perché è importante per prevenire i difetti?
I difetti di saldatura, come la saldatura a caldo o a freddo, la mancanza di fusione nella fusione o le saldature difettose, causano notevoli ritardi e comportano la rilavorazione dei pezzi. Pertanto, comprendere i diversi difetti di saldatura, le loro cause e le misure preventive per evitare distorsioni del metallo potrebbe contribuire a realizzare componenti o prodotti di alta qualità.
Prova subito Boda!
Cos'è un difetto di saldatura?
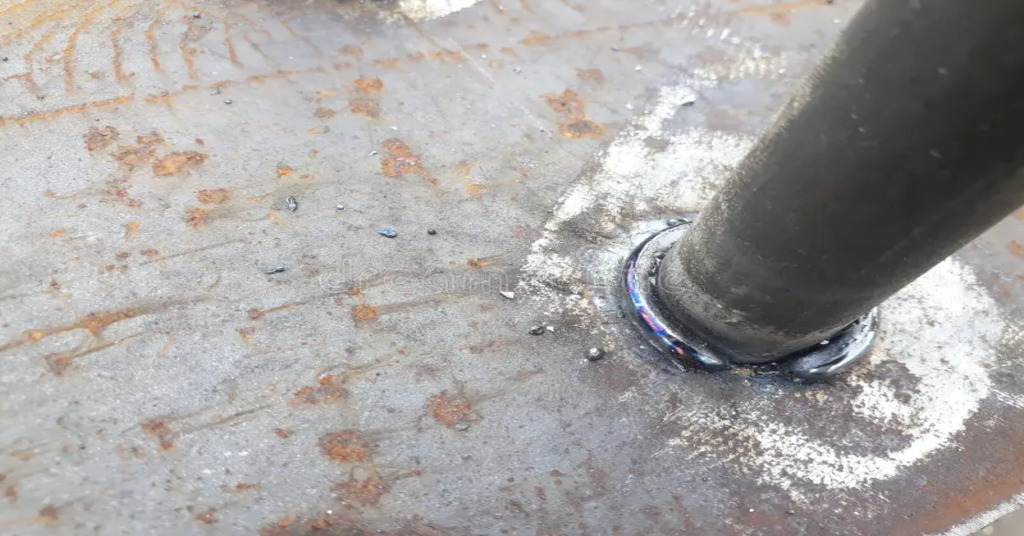
Chiudere il difetto di saldatura
I difetti di saldatura sono saldature imperfette o imprecise che indeboliscono i giunti saldati e sono quindi indesiderabili. Questi difetti sono inaccettabili nel processo di saldatura poiché influiscono sulla qualità complessiva del prodotto saldato. Su base dimensionale, i difetti di saldatura possono essere classificati in due categorie. Il primo tipo prevede a difetto di imbutitura profonda, che si verifica quando la saldatura non ha le dimensioni corrette. Il secondo tipo è l'imperfezione del materiale, che si riferisce al fatto che il materiale della saldatura non è perfetto. Le possibili cause possono includere una tecnica di saldatura errata, una selezione inappropriata del materiale, un saldatore non qualificato o impostazioni di saldatura errate come velocità di saldatura, corrente e tensione. L'approccio per affrontare alcune imperfezioni di saldatura varia a seconda del difetto riscontrato. Alcuni possono essere corretti immediatamente, mentre altri potrebbero aver bisogno che la parte venga risaldata e dover ripetere il processo.
I difetti di saldatura sono generalmente classificati in due tipi: difetti interni, che esistono all'interno della saldatura, e difetti esterni, che si trovano sulla superficie della saldatura. Comprendere queste classificazioni e le loro cause è quindi essenziale per migliorare le prestazioni dei giunti saldati.
Tipi comuni di difetti di saldatura
I difetti di saldatura possono essere classificati come superficiali o subsuperficiali, a seconda della loro posizione nel metallo.
1. Difetti di saldatura esterni
Questi difetti compaiono sulla superficie del giunto saldato. Spesso possono essere rilevati ad occhio nudo o mediante tecniche come l'ispezione con particelle magnetiche (MPI) o l'ispezione con liquidi penetranti (DPI). I difetti di saldatura esterni più frequenti includono crepe, sottosquadri, sovrapposizioni, porosità e spruzzi.
2. Difetti di saldatura interni
I difetti interni non sono visibili sulla superficie del materiale. Piuttosto, sono presenti al suo interno. Per identificare questi difetti vengono utilizzati metodi come i test a ultrasuoni (UT) o i test radiografici (RT). Esempi di difetti di saldatura interni includono inclusioni di scorie, penetrazione incompleta e fusione incompleta. È essenziale identificare questi difetti per garantire la qualità delle strutture saldate.
Parliamo delle prime imperfezioni di saldatura esterne
Ecco alcuni difetti comuni che di solito si verificano durante il processo di saldatura.
Sottosquadri
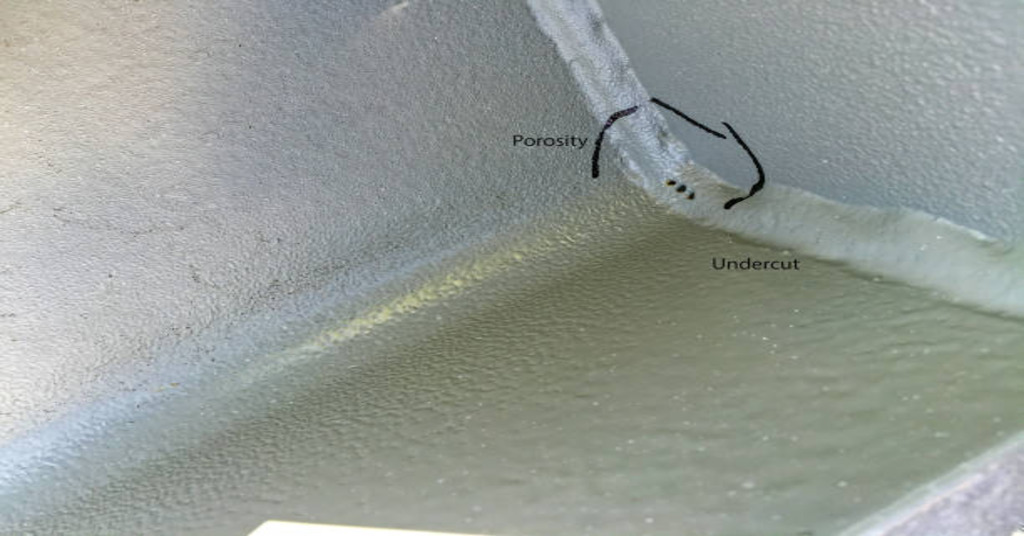
Sottosquadri
I sottosquadri sono scanalature strette lungo i bordi di saldatura, causati principalmente dall'elevata tensione dell'arco e dalle velocità di spostamento. Riducono la resistenza meccanica delle parti da unire mediante saldatura.
Prevenzione
- La velocità di saldatura deve essere regolata per ottenere la quantità di apporto termico richiesto.
- Assicurarsi di utilizzare un elettrodo della giusta dimensione per facilitare la corretta deposizione del materiale di riempimento.
- Regolare la lunghezza dell'arco e le impostazioni della tensione.
- Per lo stesso motivo è possibile effettuare più passate per diminuire la profondità della scanalatura.
- L'angolo della torcia deve essere mantenuto tra 30 e 45 gradi Celsius per garantire la corretta formazione del cordone. Queste misure preventive rafforzano le saldature e riducono i rischi di sottosquadro per giunti durevoli.
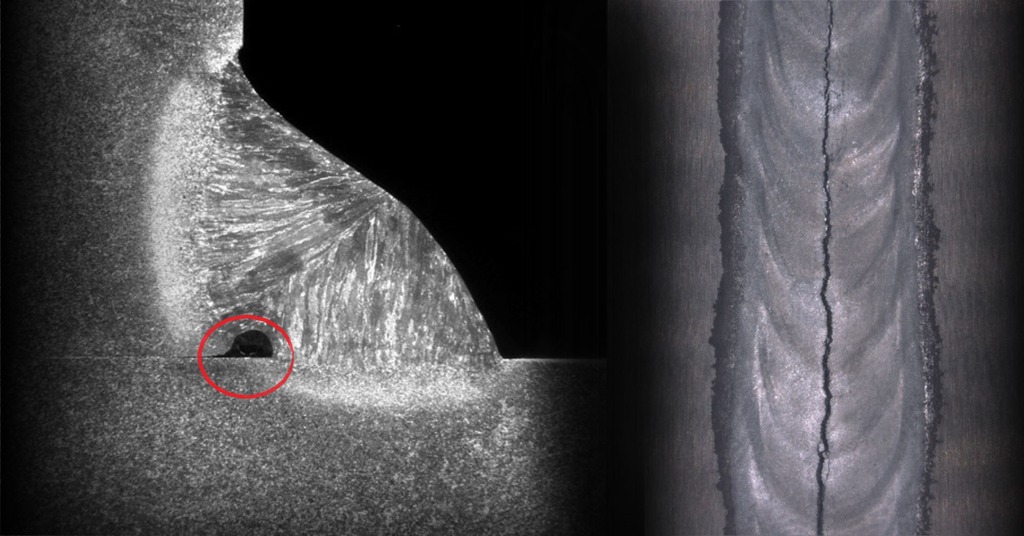
Crepe
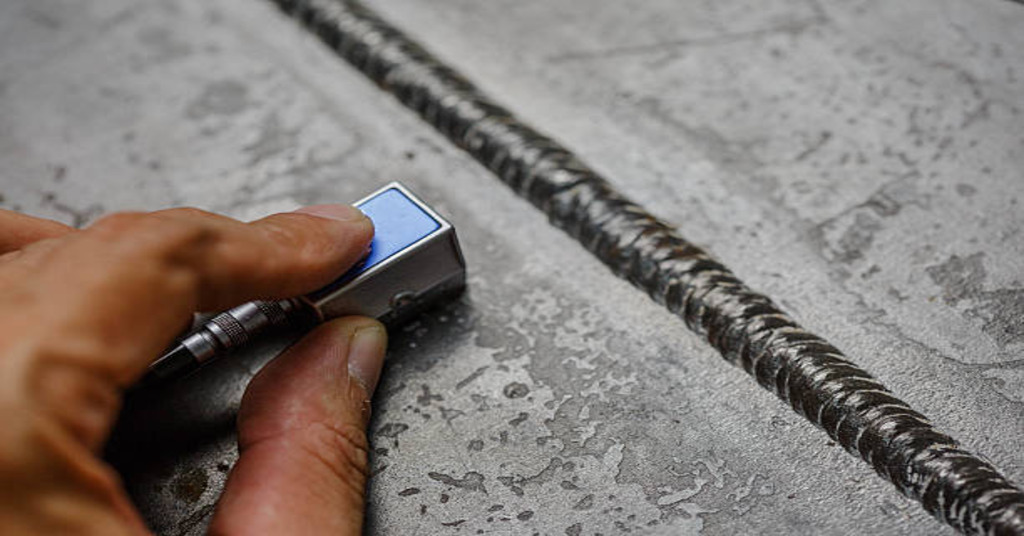
Crepe di saldatura
Le crepe di saldatura sono difetti gravi che compromettono la resistenza del giunto. Possono svilupparsi ovunque sulla superficie della parte e sono spesso classificati in due forme:
- Crepe calde: Queste crepe compaiono quando le temperature raggiungono i 10,000 gradi Celsius. Di solito sono invisibili e richiedono un microscopio perché sono piccoli e non possono essere visti ad occhio nudo.
- Crepe fredde: Mentre le cricche calde si verificano durante la saldatura, le cricche fredde si verificano dopo la saldatura, solitamente durante la fase di solidificazione del pezzo. Questi brutti difetti potrebbero volerci ore o giorni per apparire.
Considerare le seguenti misure preventive per evitare la formazione di crepe;
- Utilizzare un raffreddamento controllato per evitare un raffreddamento improvviso o un aumento della temperatura nell'area di saldatura.
- Riscaldare il giunto alla temperatura effettiva richiesta per ridurre lo stress termico.
- Impostare i parametri di saldatura in modo appropriato, con livelli di corrente e velocità di spostamento sufficienti, mantenendoli sufficientemente bassi.
- Per creare motivi in rilievo o incassati, utilizzare processo di goffratura per un'integrità strutturale e una resistenza ottimali.
- Assicurarsi che lo stress sia distribuito uniformemente attraverso la saldatura progettando correttamente i giunti.
- Inoltre, assicurarsi di utilizzare un materiale di riempimento adatto con una composizione uniforme della lega che corrisponda esattamente ai metalli di base.
- Le misure sopra descritte possono aiutare a ridurre al minimo la possibilità di formazione di crepe nei giunti saldati e garantire la resistenza e la longevità della saldatura.
schizzare
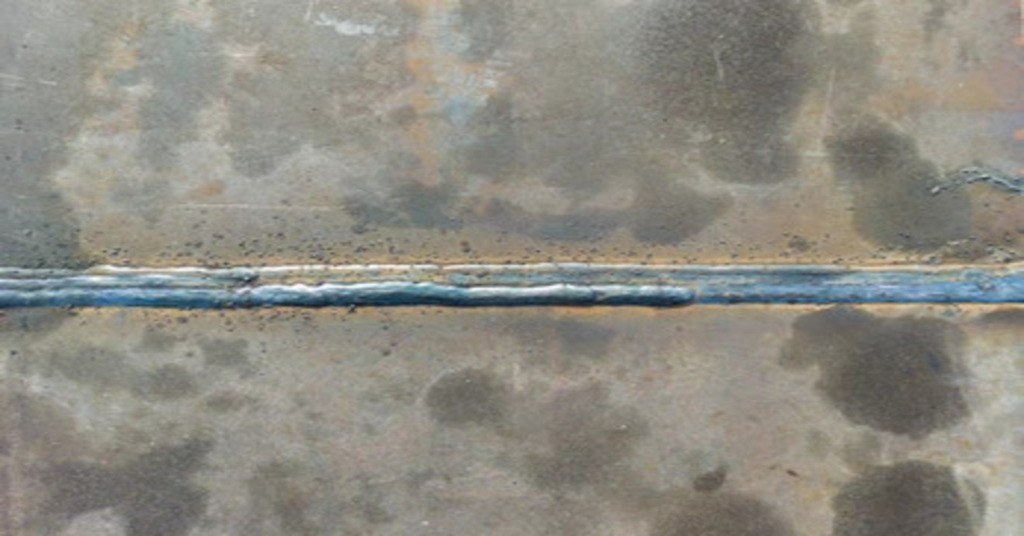
Spruzzi di saldatura
Gli spruzzi compaiono solitamente nella saldatura MIG. Si riferisce al metallo fuso che si attacca alle superfici vicine, influenzando solo l'estetica della parte prevista ma non la resistenza strutturale.
Per prevenire la formazione di spruzzi, prendere in considerazione le seguenti precauzioni:
- Innanzitutto, pulire accuratamente il metallo di base prima della saldatura.
- Utilizzare un'adeguata protezione con gas per generare tagli.
- Regolare l'amperaggio o la corrente di saldatura per il materiale specifico.
- Mantenere una lunghezza dell'arco breve durante la saldatura per ridurre al minimo la formazione di spruzzi su una parte.
- Controllare e pulire regolarmente le ostruzioni del filo di alimentazione per una saldatura più fluida.
Sovrapposizione di saldature
Sovrapposizione della saldatura
Una sovrapposizione di saldatura è una condizione in cui il materiale di apporto sul bordo della saldatura non ha un legame adeguato con il metallo e il bagno di saldatura si estende oltre l'area richiesta. Ciò porta alla formazione del metallo di saldatura con un angolo inferiore a 90 gradi.
Cause di sovrapposizioni
- Processo di saldatura inappropriato
- Diversi orientamenti e angoli degli elettrodi durante la saldatura
- Utilizzo di elettrodi di grandi dimensioni
- Corrente di saldatura elevata o apporto termico eccessivo
Prevenire riprese per sovrapposizioni
- Selezionare la giusta tecnica di saldatura per assicurarsi che la lunghezza dell'arco sia posizionata convenientemente.
- Assicurarsi che gli elettrodi siano montati con la stessa angolazione durante il processo di saldatura.
- Cercare di evitare elettrodi di grandi dimensioni.
- È fondamentale eseguire il processo di saldatura il più possibile in posizioni piatte.
- Per controllare il flusso della piscina, provare a ridurre l'apporto di calore o la corrente di saldatura
Questi fattori possono essere utilizzati per ridurre le possibilità di sovrapposizioni delle saldature e quindi migliorare la resistenza e la durata delle saldature.
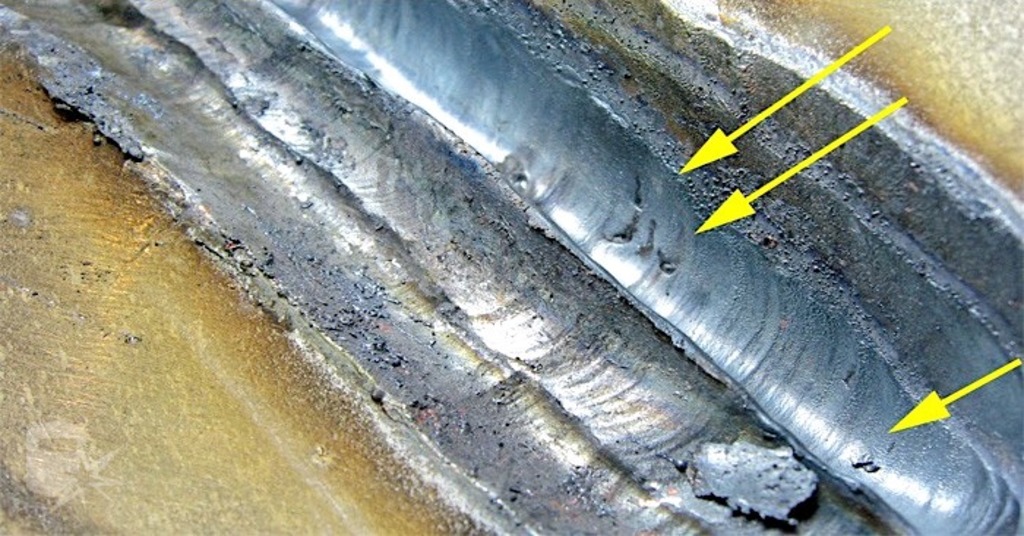
Difetti di saldatura di porosità
Porosità di saldatura Si tratta di un problema comune che si verifica quando si formano sacche di gas nella saldatura. Ciò compromette la resistenza e la qualità della saldatura. Il metallo di saldatura entra in contatto con l'ambiente e intrappola gas come vapore acqueo e idrogeno.
Per evitare saldature porose, ecco alcuni suggerimenti utili:
- Prima della saldatura, rimuovere la contaminazione dalla superficie di saldatura.
- Accelerare il processo di saldatura per consentire ai gas di fuoriuscire più facilmente.
- Assicurarsi che il flussometro del gas sia impostato correttamente per consentire il corretto flusso del gas di protezione.
- È inoltre importante che il metallo di base sia pulito e pronto per la saldatura, in modo da garantire una buona adesione.
- È importante assicurarsi che il giunto sia privo di umidità prima della saldatura per evitare complicazioni derivanti dall'umidità.
- Regolare il flusso del gas di protezione a un livello ottimale per garantire che venga fornita la protezione adeguata.
- Non impostare un amperaggio troppo elevato per evitare porosità della superficie da saldare.
- Selezionare la lega dell'elettrodo giusta che meglio si adatta al lavoro di saldatura da eseguire.
Prova subito Boda!
Parliamo delle discontinuità interne della saldatura
Ecco alcuni comuni difetti di saldatura interni che generalmente compaiono durante la saldatura.
Inclusioni di scorie
Inclusioni di scorie
Le inclusioni sono particelle simili a scorie che possono essere dannose per la resistenza di una saldatura se rimangono intrappolate sulla superficie della saldatura. Di solito si verificano nei processi di saldatura ad elettrodo e di saldatura ad arco a causa dell'elevata densità di corrente.
Per prevenire le inclusioni, prova questi accorgimenti preventivi;
- È essenziale pulire e preparare adeguatamente il metallo di base prima della saldatura.
- Non impostare l'amperaggio basso.
- Lasciare raffreddare lentamente la saldatura per migliorare il flusso del materiale e ridurre al minimo le possibilità di formazione di impurità.
- Assicurarsi che l'angolazione della torcia sia ottimale durante tutto il processo di saldatura.
- Saldare in modo costante e moderato per ridurre la possibilità di scorie nel materiale di saldatura.
Penetrazione incompleta
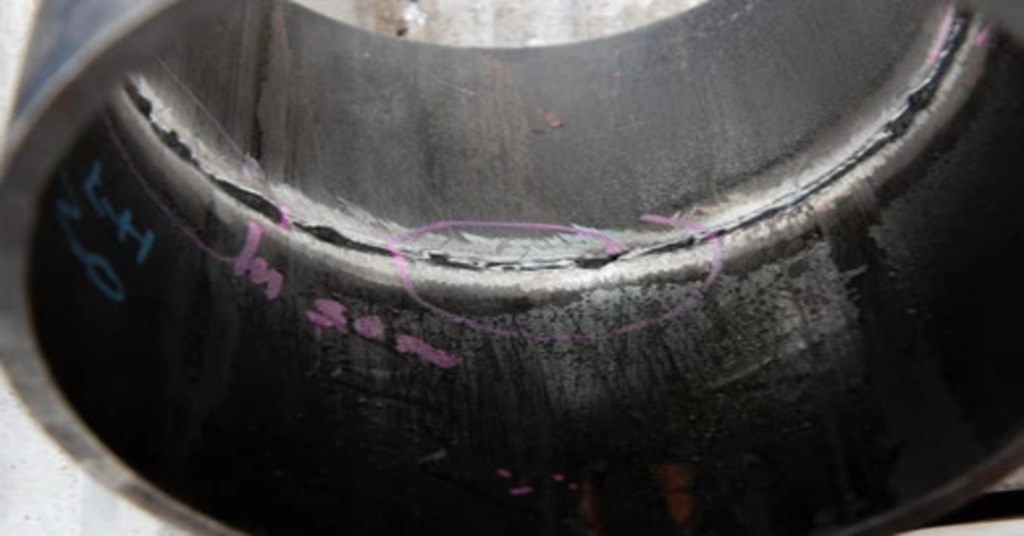
Penetrazione incompleta
Le penetrazioni incomplete si verificano frequentemente quando il cordone di saldatura non penetra in modo appropriato attraverso lo spessore delle piastre in un giunto di testa. Questi difetti provocano una giunzione o una saldatura metallica debole.
Per evitare una penetrazione incompleta, considerare i seguenti suggerimenti di saldatura:
- Selezionare il tipo di giunto appropriato e assicurarsi che siano correttamente allineati prima della saldatura.
- Diminuire la velocità di avanzamento della saldatura per consentire alla saldatura di penetrare più in profondità nel materiale.
- Scegli una dimensione dell'elettrodo adatta alle esigenze di saldatura richieste nel progetto.
- Le scanalature a V per i giunti di testa devono essere realizzate con lati inclinati da 60 a 70 gradi per garantire una saldatura corretta.
Fusione incompleta
La fusione imperfetta si verifica quando il metallo saldato e il metallo base non si uniscono correttamente o quando gli strati della saldatura non sono ben legati. Ciò può verificarsi se il materiale di apporto non si lega al metallo di base su entrambi i lati delle saldature sottostanti nella saldatura a passaggi multipli.
Per evitare una fusione incompleta, prova a seguire le cose menzionate di seguito;
- È inoltre fondamentale assicurarsi che il metallo base sia esente da eventuali impurità lavandolo adeguatamente.
- Selezionare la dimensione dell'elettrodo giusta per il lavoro.
- Assicurati di utilizzare la lega corretta per l'elettrodo.
- Non spostare o oscillare troppo la torcia da taglio durante la saldatura.
- Assicurarsi che la lunghezza dell'arco sia adeguata per evitare che alcuni materiali non si fondano correttamente.
- Mantenere l'amperaggio di saldatura per consentire ai metalli di fondersi adeguatamente.
La distinzione tra discontinuità di saldatura e difetti di saldatura
Le discontinuità di saldatura sono difetti nelle saldature causati da pratiche o procedure di saldatura improprie. Queste deviazioni possono influenzare le dimensioni, la forma e la qualità del cordone di saldatura e manifestarsi come imperfezioni interne o esterne.
A differenza dei difetti di saldatura:
- Una saldatura diventa una discontinuità di saldatura quando il reparto di controllo qualità la rifiuta totalmente.
- Le discontinuità possono essere superate attraverso test sul campo, mentre i difetti no.
- Sebbene le discontinuità possano essere tollerate in una certa misura, i difetti vengono corretti oppure il prodotto viene scartato.
- Le discontinuità rientrano tipicamente nei limiti di tolleranza di produzione, mentre i difetti no.
Pertanto, l'ispezione mediante tecniche efficienti è fondamentale nei processi di saldatura.
Prova subito Boda!
Considerazioni finali
I difetti di saldatura non sono solo problemi estetici; di solito compromettono la qualità e possono causare incidenti. Senza un'adeguata servizio di saldaturaEsiste un alto rischio di incidenti o persino di decessi. Questo documento tratterà le procedure di saldatura necessarie per proteggere i saldatori e gli utenti finali. La tecnologia avanzata e la competenza contribuiscono a ridurre il numero di difetti e a garantire la qualità e la sicurezza dei prodotti.
DOMANDE FREQUENTI
Q1. Quali sono i metodi di saldatura o ispezione che non comportano la distruzione del materiale?
L'ispezione visiva potrebbe non essere adeguata per rilevare difetti di saldatura interni, il che rende cruciale l'NDT. L'ispezione con particelle magnetiche (MPI) viene utilizzata per identificare rotture superficiali e piccoli difetti, ma non è utile per le discontinuità del sottosuolo. L'ispezione a ultrasuoni (UI) prevede l'utilizzo di onde sonore ad alta frequenza per rilevare difetti all'interno e all'esterno delle posizioni di saldatura. Inoltre, il metodo di ispezione dei difetti Radiographic Inspection (RI) utilizza raggi gamma o X per ispezionare e identificare rapidamente le saldature inappropriate.
Q2. Qual è il metodo più semplice per identificare la saldatura?
Per verificare la presenza di difetti di saldatura, iniziare facendo una valutazione generale della saldatura. Correggilo se trovi qualcosa di sbagliato per rendere il tuo lavoro il più perfetto possibile.
Q3. Quale processo di taglio è considerato per saldature precise e accurate per dimensioni ridotte?
Il taglio laser CNC è in particolare considerato la tecnica ottimale per tagli e saldature di precisione necessari. Generalmente, difetti del taglio laser sono minimi quando si utilizzano macchine da taglio laser per l'applicazione prevista.
Q4. Quali accorgimenti occorre adottare per evitare di avere saldature difettose?
Per evitare la formazione di saldature di scarsa qualità, saldare a velocità costante, pulire il pezzo prima della saldatura e assicurarsi che la polarità sia ben gestita durante il processo di saldatura.
Q5. Quali sono alcuni difetti di saldatura specifici del processo?
Esistono molti modi per eseguire la saldatura. Alcune tecniche comunemente utilizzate includono la saldatura TIG, MIG e laser. Queste tecniche sono relativamente più precise e aiutano a replicare modelli più dettagliati. Nonostante ciò, di solito si verificano difetti e alcuni difetti comuni di saldatura includono la rottura della collana di baffi.