Anodizzazione di pezzi metallici
Migliori anodizzazione Il processo di anodizzazione è un tipo di ossidazione elettrochimica che forma uno strato di ossido sui metalli. A differenza dei rivestimenti in polvere che si formano all'esterno del substrato metallico, l'anodizzazione avviene al suo interno. Lo scopo del processo è duplice: in primo luogo, contribuisce a proteggere lo strato esterno dalla corrosione e dall'abrasione; in secondo luogo, conferisce un aspetto gradevole.
Per eseguire il processo, la parte metallica deve essere immersa nella soluzione elettrolitica. Successivamente, la parte metallica viene collegata all'elettrodo positivo del circuito elettrico. Di conseguenza, gli ioni di ossigeno presenti nella soluzione elettrolitica migrano verso la superficie metallica, formando un rivestimento di ossido. Ulteriori informazioni sul processo sono disponibili nel documento MIL-PRF-8625.
Come funziona l'anodizzazione? Il processo elettrochimico spiegato.
L'anodizzazione del metallo avviene quando il componente metallico funge da anodo nella cella elettrolitica. Il processo di ossidazione si svolge in un ambiente acido in presenza di corrente continua, che provoca reazioni di ossidazione sull'anodo, con conseguente formazione di ossido di alluminio tramite il legame degli ioni di ossigeno con l'atomo di alluminio.
Il materiale metallico viene dapprima immerso nella soluzione elettrolitica e collegato al terminale positivo dell'alimentatore, denominato anodo, provocando così il movimento degli ioni di ossigeno verso il metallo e la conseguente ossidazione della superficie metallica.
Quali metalli possono essere anodizzati? Alluminio, titanio, acciaio e altro ancora.
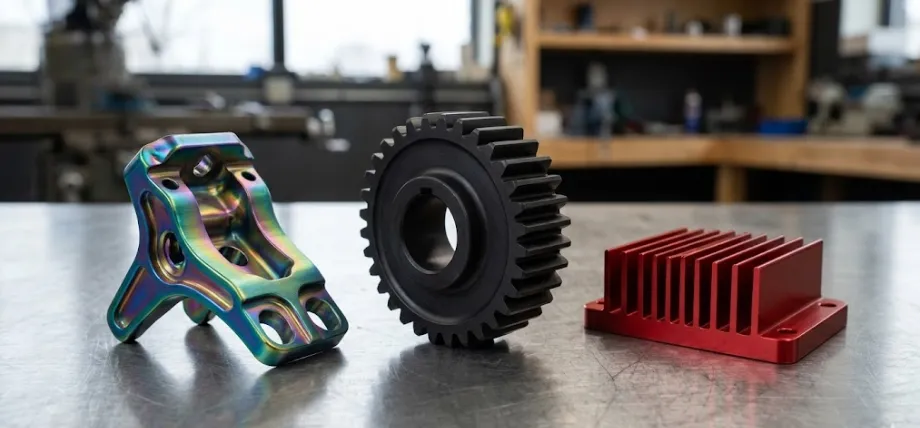
Componenti metallici anodizzati di precisione
| Metallo | Anodizzabile | Note |
| Alluminio e leghe di alluminio | Si | Le leghe più comuni sono la 6061 e la 7075; si prestano bene all'anodizzazione; le leghe ad alto contenuto di silicio/rame producono finiture più scure e meno uniformi. |
| Titanio | Si | Genera colori di interferenza brillanti senza bisogno di coloranti. Utilizzato nell'industria aerospaziale, negli impianti biomedici e nella gioielleria. |
| Magnesio | Si | Richiede tecniche di lavorazione complesse. Non è diffuso quanto l'alluminio. |
| Acciaio / Acciaio inossidabile | Nodo | Gli ossidi di ferro sono reattivi e non resistenti alla corrosione. In alternativa, si consiglia di utilizzare la passivazione, la galvanostegia o la lubrificazione a film secco. |
| Rame / Ottone | Nodo | L'ossidazione non fornisce la protezione necessaria. Utilizzare un trattamento al cromato o la galvanostegia. |
Quando si sceglie un metallo per il proprio componente, è consigliabile utilizzare alluminio o titanio se si desidera una finitura protettiva affidabile tramite anodizzazione. Gli acciai rappresentano valide alternative per la passivazione e la galvanostegia.
Titanio anodizzato: colori, processo e applicazioni
Però, titanio anodizzato è distinto da alluminio anodizzato Poiché per colorare il titanio anodizzato non sono necessari coloranti, i colori derivano dal controllo dello spessore dello strato di ossido di titanio, che a sua volta controlla la riflessione della luce. Diverse tensioni producono diversi strati di ossido, e quindi diversi colori, dal giallo e marrone a basse tensioni al blu e verde ad alte tensioni.
Il titanio anodizzato è molto diffuso nella produzione di dispositivi medici, dove sono richieste biocompatibilità, colorazione, durata e l'assenza di coloranti. Trova applicazione anche nell'industria orafa e aerospaziale, data l'importanza del colore nella stratificazione dell'ossido.
Acciaio anodizzato: perché l'acciaio non può essere anodizzato e cosa usare al suo posto
L'acciaio non forma lo strato di ossido stabile che l'alluminio forma in condizioni di anodizzazione. Gli ossidi di ferro continuano ad espandersi e ottengono l'effetto opposto all'anodizzazione. Quindi acciaio anodizzato non è stabile.
| Goal | Processo consigliato per l'acciaio |
| Resistenza alla corrosione (acciaio inossidabile) | Passivazione o elettrolucidatura |
| Resistenza alla corrosione (acciaio dolce, uso esterno) | Zincatura a caldo o verniciatura a polvere |
| Aspetto scuro con leggera protezione | Rivestimento in ossido nero |
| Resistenza all'usura | Nichelatura chimica o rivestimento PVD |
| Adesione della vernice | Rivestimento di conversione del fosfato |
Tipi di anodizzazione: spiegazione dei tipi I, II e III.
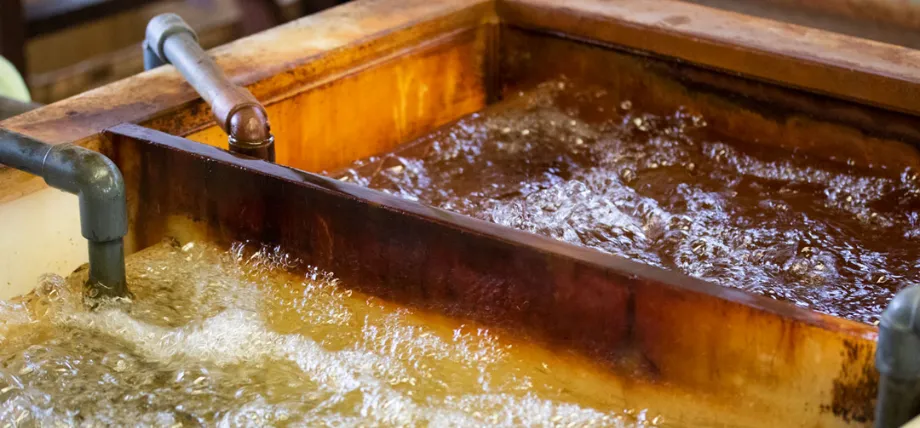
processo di anodizzazione industriale in vasca
L'anodizzazione si compone di tre forme principali, a seconda degli elettroliti utilizzati e dello spessore del film di ossido che si forma al termine del processo. Il tipo di metallo di anodizzazione da utilizzare dipende dalla sua destinazione d'uso.
| Proprietà | Tipo I – Acido cromico | Tipo II – Acido solforico | Tipo III – Rivestimento duro |
| elettrolito | Acido cromico | Acido solforico | Acido solforico (alta concentrazione, bassa temperatura) |
| Spessore dell'ossido | 0.5–2.5 micron | 5–25 micron | 25–75 micron |
| Durezza | Basso | Moderato | Molto alto |
| Resistenza all'usura | Basso | Moderato | Ottimo |
| Resistenza alla corrosione | Ottimo | Molto Buone | Molto Buone |
| opzioni colore | Edizione limitata (solo grigio/trasparente) | Ampia (accetta tinture) | Edizione limitata (grigio scuro naturale/nero) |
| Impatto dimensionale | Minimo | 50% dentro / 50% fuori dalla superficie | 50% in / 50% out — significativo con tolleranze ristrette |
| Applicazioni tipiche | Componenti di precisione a parete sottile per il settore aerospaziale | Prodotti di consumo, ingegneria generale | Componenti industriali, militari e soggetti a forte usura |
| Preoccupazioni ambientali | L'acido cromico ad alto dosaggio è pericoloso | Basso | Basso |
Tipo I: anodizzazione con acido cromico
Per ottenere lo spessore minimo del film di ossido, si utilizza il Tipo I (da 0.5 a 2.5 µm) con una soluzione elettrolitica di acido cromico. È raccomandato per il settore aerospaziale. Tuttavia, il suo utilizzo è diminuito significativamente a causa del rischio di tossicità.
Tipo II: anodizzazione con acido solforico
È ampiamente utilizzato nel processo di anodizzazione. Produce uno strato di ossido compreso tra 5 e 25 µm utilizzando un elettrolita a base di acido solforico. È in grado di assorbire facilmente i colori e offre protezione dalla corrosione.
Tipo III: Anodizzazione dura (rivestimento duro)
Il tipo III è piuttosto simile al tipo II, in quanto utilizza una soluzione elettrolitica di acido solforico; tuttavia, presenta condizioni diverse, come la concentrazione e la temperatura, per ottenere un film di ossido duro di 25-75 µm. Viene utilizzato quando è necessaria resistenza all'usura, ad esempio nei pistoni idraulici, nei meccanismi di scorrimento e in altre macchine utensili dove l'abrasione e l'attrito sono elevati. A causa del suo spessore, le alterazioni dimensionali sono un fattore da considerare nella sua lavorazione.
Prova subito Boda!
Il processo di anodizzazione dell'alluminio: passo dopo passo
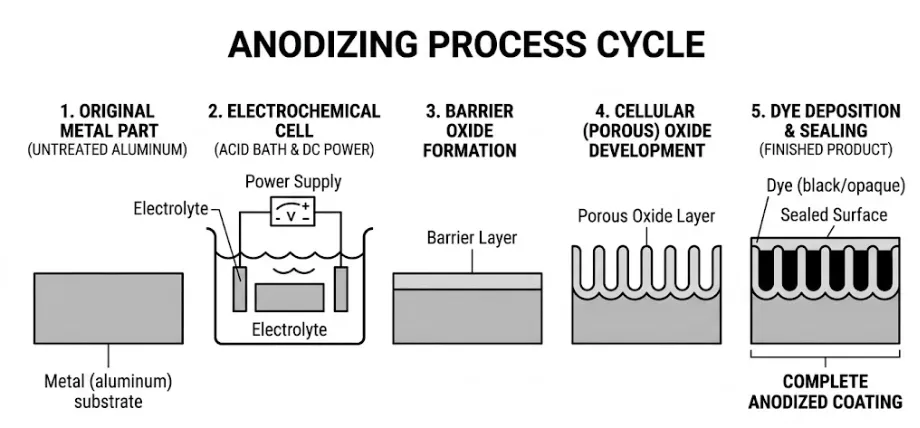
Diagramma del ciclo del processo di anodizzazione
Passaggio 1: preparazione della superficie
I pezzi vengono lavorati o lucidati, un processo noto come finitura meccanica. Successivamente, vengono introdotti nella linea di anodizzazione. Eventuali graffi rimarranno visibili.
Fase 2 – Pulizia e incisione
Il processo di sgrassaggio viene eseguito prima della mordenzatura per rimuovere lo strato di ossido naturale formatosi sulla superficie del metallo, garantendo una superficie uniforme. Successivamente si procede alla decapaggio con acido nitrico per rimuovere gli eventuali elementi di lega presenti (Si, Cu, Mn, ecc.).
Fase 3 – Anodizzazione (Bagno elettrochimico)
I pezzi ottenuti vengono immersi in una soluzione acida e fissati a un anodo, dove vengono sottoposti a corrente elettrica. Gli ioni di ossigeno risalgono in superficie e formano ossido di alluminio.
Fase 4 – Aggiunta del colore (Tintura)
Nel caso colore alluminio Se necessario, i pezzi vengono trasferiti in bagni di tintura. Questo processo deve essere eseguito immediatamente dopo l'anodizzazione, in modo che i pori siano ancora aperti.
Fase 5 – Sigillare i pori
Sigillare i pori impedisce l'ingresso di umidità e contaminanti. È il passaggio più importante per la resistenza alla corrosione. Di seguito sono riportati i tre metodi di sigillatura più diffusi:
Sigillatura con acqua calda deionizzata
I componenti vengono immersi in acqua deionizzata a una temperatura pari o superiore a 95 °C. Lo strato di ossido si idrata e si gonfia, bloccando tutti i pori. È il metodo più collaudato e offre un'eccellente resistenza alla corrosione, sebbene sia ad alta intensità energetica.
Sigillatura a media temperatura
Questo processo viene condotto a temperature comprese tra 60 e 80 gradi centigradi utilizzando una soluzione di acetato di nichel. I sali minerali precipitano all'interno dei pori e si legano chimicamente, sigillandoli. Richiede meno energia rispetto alla termosaldatura.
Sigillatura a freddo/a temperatura ambiente
I sigillanti chimici, in genere a base di fluoro, vengono utilizzati a temperatura ambiente. Questa è un'opzione ecocompatibile perché richiede un minore consumo energetico. Tuttavia, è necessario un periodo di invecchiamento post-sigillatura prima che il sigillante raggiunga la sua piena resistenza alla corrosione.
Anodizzazione a confronto con altri processi di finitura dei metalli
| Proprietà | Anodizzazione | Powder Coating | Conversione cromata | Nichelatura chimica | passivazione |
| Tipo di processo | Elettrochimico | Meccanico/termico | Chemical | chimica elettrolitica | Chemical |
| metalli compatibili | Al, Ti, Mg | La maggior parte dei metalli | Alluminio, acciaio | La maggior parte dei metalli | Acciaio inossidabile |
| spessore dello strato | 5–75 micron | 60–200 micron | 0.5–2.5 micron | 12–75 micron | Nessuno strato aggiunto |
| Protezione dalla corrosione | Ottimo | Buone | Buone | Ottimo | Buone |
| Conduttività Elettrica | Non conduttore | Non conduttore | conduttivo | conduttivo | conduttivo |
| Resistenza all'usura | Eccellente (Tipo III) | Moderato | Basso | Molto Buone | Basso |
| opzioni colore | Ampio | Molto ampio | Limitato | Nessuno (argento) | Nona |
| Costo relativo | Basso-moderato | Basso-moderato | Basso | Moderato-alto | Basso |
Proprietà e parametri chiave dei componenti anodizzati
| Proprietà | tipo I | tipo II | tipo III |
| Spessore dello strato di ossido | 0.5–2.5 micron | 5–25 micron | 25–75 micron |
| Durezza superficiale | 200 AT | 300–400 alta tensione | 400–500 alta tensione |
| Resistenza alla corrosione | Ottimo | Molto Buone | Molto Buone |
| Resistenza all'usura | Basso | Moderato | Ottimo |
| Conduttività Elettrica | Non conduttore | Non conduttore | Non conduttore |
| tolleranza allo stress termico | Basso | Moderato | Alto |
| Impatto dimensionale (per lato) | 0.5 μm | 2.5–12.5 micron | 12–37 micron |
| Accetta la tintura | Nodo | Si | Limitato |
Vantaggi dell'anodizzazione dei componenti metallici
Il vantaggio più comune dell'anodizzazione dei metalli, e il motivo per cui è preferita dagli ingegneri, è la sua resistenza alla corrosione. Lo strato di ossido sulla superficie dell'alluminio è sigillato e non reagisce con altre sostanze chimiche o elementi. Per settori come quello navale o aerospaziale, qualità come questa sono di fondamentale importanza.
Il secondo vantaggio principale è la sua durezza superficiale. L'alluminio 6061 non trattato ha una durezza di circa 95 HV. Un rivestimento duro di tipo III aumenta la durezza superficiale a 400-500 HV. L'anodizzazione dei metalli è anche ecocompatibile. Utilizza acido solforico, che è recuperabile e meno pericoloso dell'acido cromico o di qualsiasi altra sostanza chimica utilizzata per la cromatura. Il consumo energetico si riduce inoltre con la sigillatura a freddo.
Prova subito Boda!
Progettazione di componenti per l'anodizzazione: cosa devono sapere gli ingegneri
Ispezione delle saldature metalliche difettose
Diverse considerazioni progettuali effettuate prima dell'anodizzazione influiscono sulla qualità finale del pezzo. I problemi più frequenti associati all'anodizzazione dell'alluminio sono di natura dimensionale, legati alla lega e geometrici.
- Tolleranza dimensionaleLa formazione di ossido avviene in due direzioni dalla superficie del materiale, circa metà su ciascun lato. Nell'anodizzazione di tipo II, ogni superficie cresce di circa 2.5–12.5 µm. Con il tipo III, la crescita aumenta fino a 12–37 µm per lato. Le tolleranze di fori, filettature e altri componenti con tolleranze ristrette devono tenere conto di queste variazioni dimensionali. Per l'anodizzazione di tipo III, tutti i fori di dimensioni inferiori a M8 devono essere mascherati o rifiniti successivamente.
- Bordi e angoliLa corrente tende a concentrarsi attorno agli spigoli vivi, provocando una crescita eccessiva e persino la bruciatura del materiale. Tutti gli angoli esterni vivi che richiedono un rivestimento duro devono avere un raggio minimo di 0.5 mm (0.020 pollici).
- Segni della dima: Per poter procedere al processo di anodizzazione, i pezzi devono essere collegati elettricamente al supporto. I punti in cui avviene il collegamento elettrico saranno mascherati e non verranno anodizzati. I progettisti devono specificare sul disegno dove possono essere posizionati i segni di riferimento della dima, solitamente in punti non visibili.
- Selezione delle leghe di alluminio: Alcune leghe di alluminio sono più adatte all'anodizzazione. Le leghe 6061-T6 e 7075-T6 creano strati lisci e uniformi, ideali per alluminio anodizzato nero Finiture. Le leghe ad alto contenuto di silicio (ad esempio, la famiglia 4xxx, utilizzate per la fusione) si anodizzano assumendo una colorazione grigio scuro e non sono adatte a lavori decorativi. L'alto contenuto di rame (serie 2xxx) si traduce in una finitura meno uniforme e in una scarsa resistenza alla corrosione rispetto alla famiglia 6xxx.
- Conduttività elettrica: Lo strato di ossido anodizzato è un dielettrico. Se sul componente sono presenti punti in cui è necessario effettuare un collegamento elettrico, tali punti devono essere mascherati prima del processo di anodizzazione o trattati successivamente.
Servizio di anodizzazione
Stai cercando di migliorare la durata e la resistenza alla corrosione dei tuoi componenti? Noi di Boda non solo ti forniamo soluzioni funzionali servizio di anodizzazione superficialema ci concentriamo anche sull'estetica e sull'aspetto dei componenti.
Perché scegliere noi?
- Boda garantisce una qualità superficiale costante
- Molteplici possibilità di finitura disponibili in un unico luogo.
- 15+ anni di esperienza nella produzione
- Tempi di consegna 3-7 giorni
richiesta di una preventivo gratuito oggi stesso!
Conclusione
L'anodizzazione del metallo conferisce una finitura superficiale che si lega al materiale e non viene applicata dall'esterno. La scelta del tipo corretto (I, II o III) e la comprensione della dilatazione dimensionale sono fondamentali per un risultato ottimale.
Domande frequenti sull'anodizzazione dei metalli
Come funziona l'anodizzazione?
Nell'anodizzazione, un sottile strato di ossido viene aggiunto all'alluminio per proteggerlo da fattori esterni e mantenerne l'aspetto, conferendogli talvolta anche un colore.
Perché anodizzare i componenti metallici?
Le parti metalliche vengono anodizzate per due motivi principali: per proteggerle dalla corrosione e per ragioni estetiche.
Quanto è spesso lo strato anodizzato?
Lo spessore dello strato anodizzato dipende dal tipo di anodizzazione utilizzato. Il tipo I produce uno spessore compreso tra 0.5 e 2.5 µm, mentre il tipo II tra 5 e 25 µm e il tipo III tra 25 e 75 µm.
L'anodizzazione influisce sulle dimensioni del pezzo?
Sì, l'anodizzazione influisce sulle dimensioni dei pezzi. Poiché lo strato di ossido cresce dal metallo di base e circa il 50% dello strato di anodizzazione cresce verso l'esterno, ciò può alterare le tolleranze ristrette nelle parti di accoppiamento e nei componenti di tenuta nei rivestimenti di tipo I e tipo II.
Quali leghe di alluminio sono le migliori per l'anodizzazione?
Le leghe 6061-T6 e 7075-T6 sono le opzioni migliori per l'anodizzazione delle leghe di alluminio.
È possibile colorare l'alluminio anodizzato?
L'alluminio anodizzato può essere colorato immergendolo in bagni di tintura per ottenere il colore desiderato.
IL'alluminio anodizzato è elettricamente conduttivo?
Non è elettricamente conduttivo perché la superficie esterna si trasforma in ossido di alluminio.
L'anodizzazione è ecologica?
L'anodizzazione è un'opzione estremamente ecologica perché è più riciclabile e meno pericolosa di qualsiasi altro processo chimico. Anche la termosaldatura a freddo riduce il consumo energetico.
Qual è la differenza tra l'anodizzazione di tipo II e quella di tipo III?
Entrambi i processi utilizzano un elettrolita a base di acido solforico, ma il tipo III lo impiega a una concentrazione più elevata e a una temperatura inferiore. Il tipo II produce uno spessore compreso tra 5 e 25 µm, mentre il tipo III produce uno spessore compreso tra 25 e 75 µm.
Quali sostanze chimiche vengono utilizzate nel processo di anodizzazione?
Il processo di anodizzazione utilizza acidi forti come elettroliti. Nello specifico, questi acidi sono l'acido cromico per l'anodizzazione di tipo I e l'acido solforico per l'anodizzazione di tipo II e di tipo III.
L'anodizzazione si consumerà?
L'anodizzazione può consumarsi nel tempo a causa dell'attrito o di un utilizzo intensivo.
Come posso valutare la qualità dei pezzi anodizzati?
L'ispezione visiva e le prove strumentali consentono di valutare la qualità del processo di anodizzazione.
Perché dovrei includere i segni della dima nel mio progetto?
I riferimenti di riferimento garantiscono ripetibilità, precisione e velocità. Permettono di allineare utensili o materiali nello stesso punto.
L'acciaio può essere anodizzato?
Può essere anodizzato, ma in modo diverso rispetto all'alluminio. Si crea ossido di ferro poroso anziché una barriera protettiva.