金属零件阳极氧化
此 阳极氧化 阳极氧化是一种电化学氧化工艺,可在金属表面形成一层氧化物。与在金属基材外部形成的粉末涂层不同,阳极氧化发生在金属内部。该工艺的目的有两个:首先,它有助于保护外层免受腐蚀和磨损;其次,它能提升金属的美观度。
该工艺流程中,金属部件需要浸入电解液中。之后,将金属部件连接到电路的正极。电解液中的氧离子会迁移到金属表面,并在其上形成氧化膜。有关该工艺的更多信息,请参阅 MIL-PRF-8625 文件。
阳极氧化的工作原理是什么?电化学过程详解
当金属部件作为电解池中的阳极时,就会发生金属阳极氧化。氧化过程在酸性环境中进行,直流电的存在会在阳极上引发氧化反应,最终通过氧离子与铝原子结合形成氧化铝。
首先将金属材料放入电解液中,并连接到电源的正极(即阳极),从而使氧离子向金属移动,导致金属表面氧化。
哪些金属可以进行阳极氧化处理?铝、钛、钢等等。
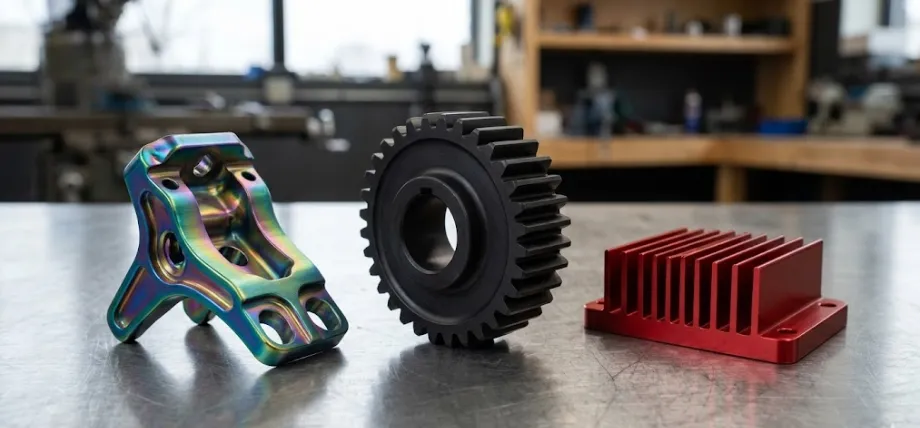
精密阳极氧化金属零件
| 金属 | 可阳极氧化 | 笔记 |
| 铝及铝合金 | 是 | 最常见的是 6061 和 7075;它们阳极氧化效果很好;高硅/铜合金会产生颜色较深、均匀性较差的表面。 |
| 钛 | 是 | 无需染料即可产生鲜艳的干涉色。广泛应用于航空航天、生物医学植入物和珠宝行业。 |
| 镁 | 是 | 加工工艺复杂,不如铝材普及。 |
| 钢/不锈钢 | 没有 | 氧化铁活性强,不耐腐蚀。应采用钝化、电镀或干膜润滑等方法处理。 |
| 铜/黄铜 | 没有 | 氧化物无法提供必要的保护。应采用铬酸盐处理或电镀。 |
在选择零件金属材料时,如果想要获得可靠的阳极氧化保护层,请使用铝或钛。钢材则是钝化和电镀的理想选择。
阳极氧化钛:颜色、工艺和应用
然而, 阳极氧化钛 与 阳极氧化铝 由于阳极氧化钛着色无需染料,其颜色是通过控制氧化钛层的厚度来实现的,氧化钛层的厚度决定了其光反射率。不同的电压会导致不同的氧化层厚度,从而产生不同的颜色:低电压下呈黄色和棕色,高电压下呈蓝色和绿色。
阳极氧化钛因其生物相容性、着色性、耐久性以及不含任何染料等优点,在医疗器械制造领域应用广泛。此外,由于氧化层颜色对美观性要求较高,阳极氧化钛也被应用于珠宝和航空航天工业。
阳极氧化钢:为什么钢材不能进行阳极氧化处理以及可以用什么替代?
钢在阳极氧化条件下不会像铝那样形成稳定的氧化层。铁的氧化物会持续膨胀,最终导致与阳极氧化相反的结果。 阳极氧化钢 不稳定。
| 目标 | 推荐的钢材加工工艺 |
| 耐腐蚀性(不锈钢) | 钝化或电抛光 |
| 耐腐蚀性(低碳钢,户外使用) | 热浸镀锌或粉末涂层 |
| 外观深沉,防护力较弱 | 黑色氧化涂层 |
| 耐磨性 | 化学镀镍或PVD涂层 |
| 油漆附着力 | 磷酸盐转化涂层 |
阳极氧化类型:I型、II型和III型详解
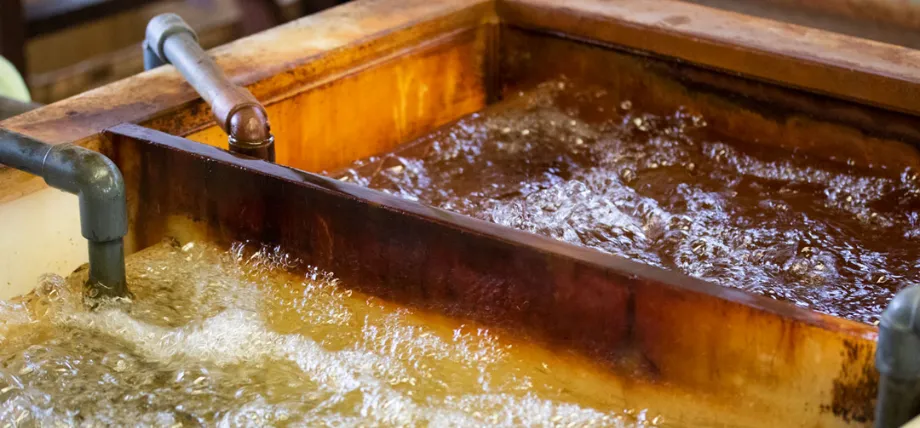
工业阳极氧化槽工艺
阳极氧化工艺主要分为三种形式,具体取决于所用电解液和最终形成的氧化膜厚度。所用阳极氧化金属的类型取决于其预期用途。
| 特性 | I型——铬酸 | 第二类——硫酸 | 第三类——硬涂层 |
| 电解液 | 铬酸 | 硫酸 | 硫酸(高浓度,低温) |
| 氧化层厚度 | 0.5–2.5微米 | 5–25微米 | 25–75微米 |
| 硬度 | 低 | 中 | 很高 |
| 耐磨性 | 低 | 中 | (卓越)等级 |
| 耐腐蚀性能 | (卓越)等级 | 非常好 | 非常好 |
| 颜色选项 | 限量版(仅限灰色/透明色) | 宽(可染色) | 限量版(天然深灰色/黑色) |
| 尺寸影响 | 最小 | 表面50%进/50%出 | 50%进/50%出——在公差要求严格的情况下意义重大 |
| 典型应用 | 航空航天用薄壁精密零件 | 消费品、通用工程 | 工业、军用、高磨损部件 |
| 环境问题 | 高浓度铬酸有害 | 低 | 低 |
I型:铬酸阳极氧化
为了获得最小厚度的氧化膜,通常使用I型氧化膜(0.5至2.5微米),并采用铬酸电解液。该方法曾被推荐用于航空航天领域。然而,由于其毒性风险,其使用量已显著减少。
第二类:硫酸阳极氧化
最广泛用于阳极氧化工艺。它使用硫酸电解液,可在阳极氧化层上形成 5 至 25 微米厚的氧化层。该氧化层易于着色,同时还能提供防腐蚀保护。
第三类:硬质阳极氧化(硬涂层)
III型氧化膜与II型氧化膜非常相似,都使用硫酸电解液;但其制备条件有所不同,例如浓度和温度,以获得厚度为25-75 µm的硬质氧化膜。当需要耐磨性时,例如液压活塞、滑动机构以及其他磨损和摩擦较大的机床,都会采用III型氧化膜。由于其厚度较大,加工过程中需要注意尺寸变化。
立即尝试 Boda!
铝阳极氧化工艺:分步详解
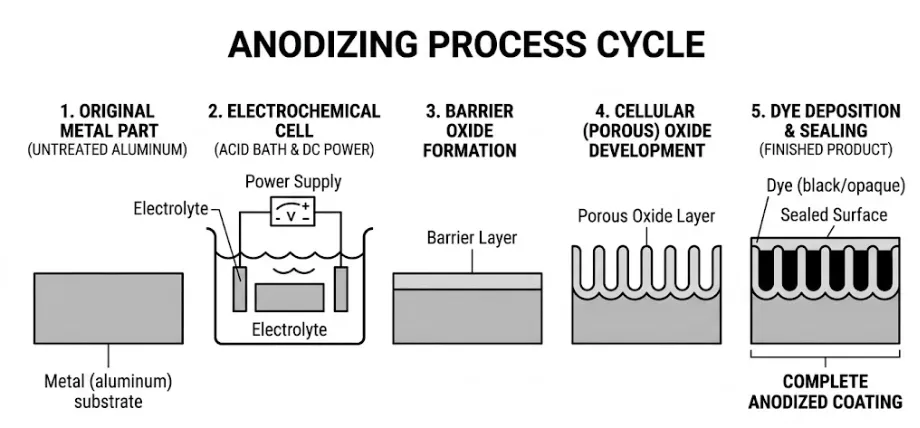
阳极氧化工艺循环图
步骤 1 – 表面处理
零件经过机械加工或抛光,即机械精加工。之后,它们被送入阳极氧化生产线。任何划痕都会清晰可见。
步骤二——清洁和蚀刻
脱脂工序在蚀刻之前进行,目的是去除金属表面形成的天然氧化层,确保表面平整。然后使用硝酸进行除垢,以去除可能存在的合金元素(如硅、铜、锰等)。
步骤 3 – 阳极氧化(电化学浴)
将所得部件浸入含有酸的溶液中,然后连接到阳极上,并通入电流。氧离子流向表面并形成氧化铝。
第四步——上色(染色)
如果 铝色 必要时,将零件移至染色槽中。此过程必须在阳极氧化后立即进行,以确保孔隙仍然开放。
第五步——封闭毛孔
密封孔隙可以防止水分和污染物进入,这是提高耐腐蚀性最关键的一步。以下是三种最常用的密封方法:
热去离子水密封
将部件浸入温度≥95℃的去离子水中。氧化层吸水膨胀,堵塞所有孔隙。这是目前最成熟的方法,具有优异的耐腐蚀性,但能耗较高。
中温封口
该工艺在60至80摄氏度的温度下进行,使用醋酸镍溶液。矿物盐在孔隙内沉淀并发生化学键合,从而封闭孔隙。与热封相比,该工艺所需的能量更少。
冷/室温密封
化学密封剂通常以氟化物为基料,可在环境温度下使用。这是一种环保的选择,因为它能耗更低。但它需要一定的密封后老化期才能完全达到耐腐蚀状态。
阳极氧化与其他金属表面处理工艺的比较
| 特性 | 阳极氧化 | 粉末涂料 | 铬酸盐转化 | 化学镀镍 | 钝化 |
| 工艺类型 | 电化学 | 机械/热学 | 化工 | 化学 | 化工 |
| 相容金属 | 铝、钛、镁 | 大多数金属 | 铝、钢 | 大多数金属 | 不锈钢 |
| 层厚度 | 5–75微米 | 60–200微米 | 0.5–2.5微米 | 12–75微米 | 无附加层 |
| 防腐蚀保护 | (卓越)等级 | 良好 | 良好 | (卓越)等级 | 良好 |
| 电导率 | 非导电 | 非导电 | 导电涂层 | 导电涂层 | 导电涂层 |
| 耐磨性 | 优秀(III 型) | 中 | 低 | 非常好 | 低 |
| 颜色选项 | 宽 | 很广阔 | 有限 | 无(银色) | 没有 |
| 相对成本 | 低至中等 | 低至中等 | 低 | 中等至高 | 低 |
阳极氧化零件的关键特性和参数
| 特性 | I型 | II型 | III型 |
| 氧化层厚度 | 0.5–2.5微米 | 5–25微米 | 25–75微米 |
| 表面硬度 | 200高压 | 300–400 高压 | 400–500 高压 |
| 耐腐蚀性能 | (卓越)等级 | 非常好 | 非常好 |
| 耐磨性 | 低 | 中 | (卓越)等级 |
| 电导率 | 非导电 | 非导电 | 非导电 |
| 热应力耐受性 | 低 | 中 | 高 |
| 尺寸影响(每侧) | 0.5μm | 2.5–12.5微米 | 12–37微米 |
| 接受染料 | 没有 | 是 | 有限 |
金属零件阳极氧化处理的优点
金属阳极氧化最常见的优点,也是工程师们青睐它的原因,在于其优异的耐腐蚀性。铝表面的氧化层被密封起来,不会与其他化学物质或元素发生反应。对于船舶或航空航天等行业而言,这种特性至关重要。
第二个主要优势是其表面硬度。裸露的6061铝的硬度约为95 HV。经过III型硬质涂层处理后,其表面硬度可提高到400-500 HV。 金属阳极氧化工艺也更加环保。它使用硫酸,硫酸可回收利用,且比铬酸或其他用于镀铬的化学品危害更小。此外,采用冷封工艺还能降低能耗。
立即尝试 Boda!
阳极氧化零件设计:工程师须知
缺陷金属焊接检验
阳极氧化前的多项设计考虑因素会对零件的最终质量产生影响。铝阳极氧化最常见的问题包括尺寸问题、合金相关问题和几何形状问题。
- 尺寸公差氧化物从材料表面沿两个方向形成,两侧各约一半。在 II 型阳极氧化中,每个表面的氧化物生长量约为 2.5–12.5 µm。在 III 型阳极氧化中,每个表面的氧化物生长量增加至 12–37 µm。孔、螺纹和其他精密部件的公差必须考虑这些尺寸变化。对于 III 型阳极氧化,所有小于 M8 的孔都应进行掩蔽或后加工。
- 棱角电流容易集中在尖锐边缘,导致材料过度生长甚至烧蚀。所有需要硬涂层的外部尖角最小半径应为 0.5 毫米(0.020 英寸)。
- 夹具标记: 零件必须与阳极氧化架进行电气连接才能进行加工。电气连接点将被遮盖,并且不会进行阳极氧化处理。工程师需要在图纸上标明这些夹具标记的位置——通常位于不显眼的位置。
- 铝合金材质选择: 某些铝合金更适合阳极氧化处理。6061-T6 和 7075-T6 可形成光滑均匀的阳极氧化层,是理想的选择。 黑色阳极氧化铝 表面处理。高硅合金(例如用于铸造的4xxx系列)阳极氧化后呈深灰色,不适用于任何装饰性加工。高铜含量(2xxx系列)与6xxx系列相比,表面处理不均匀,耐腐蚀性也较差。
- 电导率: 阳极氧化层是一种介电层。如果零件上需要进行电气连接,则必须在阳极氧化处理前将这些区域遮蔽起来,或者在阳极氧化处理后进行处理。
阳极氧化服务
您是否正在寻求提升零件的耐用性和耐腐蚀性?在 Boda,我们不仅为您提供功能性的解决方案。 表面阳极氧化服务但我们也注重零件的美观和外观。
为什么选择我们?
- Boda 确保表面质量始终如一
- 一站式提供多种表面处理能力
- 15多年制造经验
- 3-7 天交货时间
询问 免费报价 !
结语
金属阳极氧化处理会在表面形成一层牢固结合的涂层,而非附着在表面。选择正确的阳极氧化类型(I型、II型或III型)并了解尺寸增长情况是获得成功结果的关键。
关于金属阳极氧化的常见问题
阳极氧化如何进行?
阳极氧化是在铝表面添加一层薄薄的氧化层,以保护其免受外部因素的影响并保持其美观,有时还能赋予其颜色。
为什么要对金属零件进行阳极氧化处理?
金属部件进行阳极氧化处理主要有两个原因:防止腐蚀和提升美观度。
阳极氧化层有多厚?
阳极氧化层的厚度取决于所采用的阳极氧化类型。I 型阳极氧化层的厚度为 0.5–2.5 µm,II 型阳极氧化层的厚度为 5–25 µm,III 型阳极氧化层的厚度为 25–75 µm。
阳极氧化处理会影响零件尺寸吗?
是的,阳极氧化会影响零件尺寸。因为氧化层是从基体金属向外生长的,大约50%的阳极氧化层会向外生长,这会改变I型和II型涂层中配合零件和密封部件的精密公差特征。
哪些铝合金最适合阳极氧化处理?
6061-T6 和 7075-T6 是铝合金阳极氧化的最佳选择。
阳极氧化铝可以着色吗?
阳极氧化铝可以通过浸入染料浴中进行着色,从而达到所需的颜色。
I阳极氧化铝导电吗?
它不导电,因为它会将外表面变成氧化铝。
阳极氧化工艺环保吗?
阳极氧化是一种极其环保的选择,因为它比任何其他化学品都更易于回收利用且危害更小。冷封工艺还能降低能耗。
II型阳极氧化和III型阳极氧化有什么区别?
它们都使用硫酸电解液,但III型电解液的浓度更高,温度更低。II型电解液的薄膜厚度为5至25微米,而III型电解液的薄膜厚度为25至75微米。
阳极氧化工艺使用哪些化学品?
阳极氧化工艺使用强酸作为电解液。具体而言,I型阳极氧化使用铬酸,II型和III型阳极氧化使用硫酸。
阳极氧化层会磨损吗?
阳极氧化层会因摩擦或频繁使用而逐渐磨损。
如何评估阳极氧化零件的质量?
目视检查和仪器测试可以评价阳极氧化工艺的质量。
为什么要在设计中加入夹具标记?
夹具标记确保重复性、准确性和速度。它们使您能够将工具或材料对齐到同一位置。
钢可以阳极氧化吗?
它可以进行阳极氧化处理,但方式与铝不同。它形成的是多孔的氧化铁,而不是保护层。