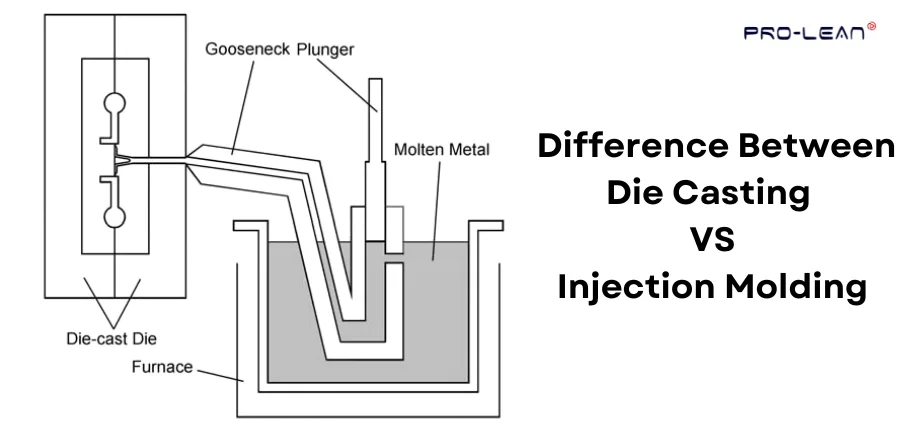
La pressofusione utilizza stampi ad alta pressione ed è destinata alla produzione di massa. Entrambi i processi si basano su stampi per dare forma al materiale, ma esistono molte differenze.
È possibile vedere la differenza tra pressofusione e stampaggio a iniezione riflessa in prezzo, tempo, competenza e materiali. Questa guida copre gli elementi essenziali della pressofusione, ciò che separa lo stampaggio a iniezione dalla fusione e suggerimenti per aiutarti a trovare il processo di produzione appropriato.
Cos'è la pressofusione?
La pressofusione è un processo di produzione di parti che utilizza una cavità di stampo e metallo fuso. Il metallo fuso viene versato nello stampo, chiamato matrice, e si solidifica sotto pressione, assumendo la forma della cavità.
pressofusione è utilizzato per la produzione ad alto volume di forme metalliche complesse e quando le parti metalliche necessitano di una superficie pronta all'uso. La pressofusione tramite stampo produce una superficie liscia.
Si noti che la pressofusione si basa sul riscaldamento e sui forni, che utilizzano energia. La pressofusione è solitamente utilizzata per metalli con punti di fusione moderati, come l'alluminio a 660°C o le leghe di zinco, che sono morbide e più facili da scorrere.
Processo di pressofusione passo dopo passo
Tutti i componenti pressofusi vengono realizzati utilizzando lo stesso processo fondamentale.
Progettare il dado
Prima di iniziare la pressofusione e di selezionare la configurazione dello stampo, è necessario definire la geometria del pezzo e progettare lo stampo. Strumenti CAD adeguati possono essere utili per rivedere le linee di separazione, le anime e l'accesso agli utensili.
Le matrici sono realizzate in acciaio per utensili temprato, gradi come H11, H13 e leghe di acciaio ad alte prestazioni, perché hanno una resistenza alle alte temperature. L'acciaio per utensili temprato ha anche un'elevata resistenza alla pressione di iniezione, impedendo l'instabilità (deformazione sotto carico).
Preparazione dello stampo
La preparazione dello stampo prevede una semplice fase di lubrificazione. Un lubrificante come DIE SLICK, olio minerale o olio sintetico su misura per i materiali può spruzzare la cavità dello stampo, facilitando il distacco dello stampo e l'espulsione della parte.
Metallo fuso
La pressofusione si basa su materiali e leghe specifici per le loro proprietà. Viscosità, punto di fusione e alta resistenza sono importanti per la fusione. I materiali per pressofusione includono:
- Zinco,
- Ottone,
- Bronzo,
- Alluminio,
- Rame e alcune leghe di piombo e stagno
Iniezione
L'iniezione di materiale nello stampo è simile al processo di stampaggio a iniezione. Tuttavia, ci sono alcune differenze in questa fase.
Camera calda: in questo tipo di trasferimento del metallo, un pistone preleva il metallo fuso dal forno e lo inietta nello stampo.
Per metalli come lo zinco si utilizza la camera calda perché la loro reattività con l'acciaio è bassa e non erodono i componenti in acciaio.
Camera fredda: in questo caso, il trasferimento si basa sul caricamento iniziale del metallo fuso in una camera di iniezione, dove un pistone preme il metallo fuso nella matrice.
La camera fredda mantiene la camera di iniezione più fredda e separa i metalli reattivi come l'alluminio, il cui punto di fusione elevato può danneggiare i componenti della camera calda. Anche altri metalli con punto di fusione elevato possono usurare lo stampo.
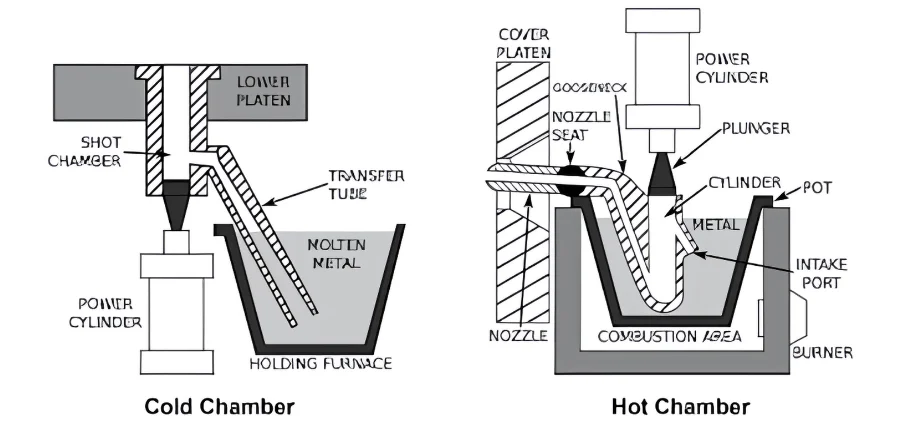
Titolo: Camere calde e fredde nella pressofusione
Solidificazione
I metalli pressofusi possono essere lasciati raffreddare alla velocità standard, ma il metodo di produzione ottimale richiede spruzzi d'acqua per raffreddare rapidamente lo stampo ed espellere la parte solidificata.
Espulsione
Una volta raffreddato lo stampo, è possibile allentare la pressione di serraggio e aprire lo stampo per espellere il pezzo.
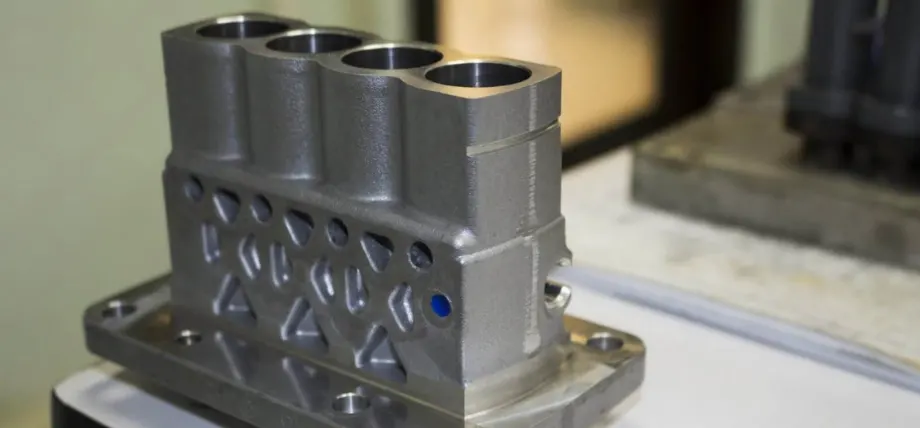
Titolo: parte pressofusa in alluminio
Pressofusione di alluminio è uno dei tipi di pressofusione più diffusi.
Prova subito Boda!
Vantaggi della pressofusione
La pressofusione offre vantaggi per leghe e geometrie dei pezzi adatte. Confronta questi vantaggi con i requisiti specifici del componente.
- Finitura superficiale: i pezzi pressofusi ad alta pressione presentano una finitura superficiale liscia.
- Efficienza di grandi volumi di produzione: quando si utilizzano camere calde, i tempi di ciclo possono essere bassi fino a 15 secondi, il che significa migliaia di pezzi al giorno.
- Durata: il raffreddamento con acqua modifica la struttura della grana, conferendo al pezzo maggiore durata e resistenza.
- Riduzione degli sprechi e riciclabilità: qualsiasi materiale di scarto può essere rifuso o riciclato per la successiva produzione. Fonte: Ricerca sulla pressofusione in camera calda
- Produzione coerente: il controllo fisso dello stampo controlla il processo di produzione e le tolleranze
- Colate: gli stampi di fusione non devono produrre una singola parte. Possono essere progettati per contenere più di una cavità di stampo e ogni parte risultante dalla cavità di stampo è chiamata colata. Ciò può rendere il processo di pressofusione più efficiente.
Svantaggi della pressofusione
- Elevato costo degli utensili: lo stampo di fusione deve essere lavorato con tolleranze di lavorazione esatte, il che può costare migliaia di dollari. Inoltre, i costi di forno, pistone e operativi possono accumularsi con l'investimento iniziale.
- Conveniente solo con grandi volumi: la macchina per pressofusione è conveniente solo per cicli di produzione di oltre 10,000 parti. È possibile utilizzare la lavorazione CNC come alternativa per la produzione a basso volume.
- Limitato a pochi materiali: la pressofusione dipende in larga misura da materiali con punti di fusione bassi o moderati (fino a 1000°C). Ciò limita generalmente i materiali per pressofusione a leghe di alluminio, zinco, magnesio o rame.
I metalli con un punto di fusione elevato, come l'acciaio inossidabile, possono danneggiare gli stampi in acciaio per utensili e la fusione di questi materiali avviene solitamente tramite fusione in sabbia.
- Porosità della parte: l'uso di pressioni elevate, una ventilazione scadente o gas intrappolati nel metallo fuso possono solidificare e causare porosità nella parte. La porosità può indebolire l'integrità strutturale e la resistenza delle parti fuse.
- Danni agli stampi: il riscaldamento e il raffreddamento degli stampi durante la pressofusione possono causare danni permanenti come crepe, fatica termica o erosione.
- Tempi di consegna: uno dei maggiori svantaggi della pressofusione sono i lunghi tempi di consegna. Dalla progettazione alla produzione di utensili e pezzi, possono volerci diverse settimane.
Che cos'è lo stampaggio ad iniezione?
stampaggio ad iniezione è una tecnica di produzione ad alto volume che utilizza un ugello iniettore per spingere il materiale fuso in uno stampo. In genere, lo stampaggio a iniezione utilizza plastiche o polimeri termoindurenti.
La differenza principale tra stampaggio a iniezione e pressofusione è il materiale. Lo stampaggio a iniezione di plastica comporta la fusione di granuli di plastica in un barile e la loro forzatura ad alta pressione in uno stampo.
Stampaggio a iniezione passo dopo passo
Produzione di stampi
Lo stampaggio a iniezione di plastica richiede uno stampo in due parti. Ci sono due lati in uno stampo a iniezione di plastica.
Lato cavità (A): il lato cavità contiene la canna e l'iniezione di pallini. L'attrezzatura dello stampo è più sofisticata della pressofusione. Richiede canali di raffreddamento, piastre di serraggio, abete rosso e la cavità.
Lato nucleo (B): il lato nucleo si muove dentro e fuori e contiene i perni di espulsione, i perni guida, la fessura di serraggio e la piastra di espulsione.
Materiale di fusione
Il processo di stampaggio a iniezione di plastica prevede l'uso di pellet termoplastici attraverso una tramoggia che alimenta il cilindro riscaldato. Qui, la plastica si scioglie e mantiene una consistenza uniforme.
Nello stampaggio a iniezione dei metalli, i metalli e le leghe vengono utilizzati sotto forma di polveri insieme a leganti all'interno del cilindro e iniettati nello stampo.
Le temperature di processo dipendono dal tipo di plastica o dal sistema legante MIM. Nello stampaggio MIM, il calore fa fluire il materiale di alimentazione a base di legante mentre il metallo rimane in polvere; la fase di stampaggio non prevede l'iniezione di metallo fuso in grandi quantità.
Consegna del colpo
Nello stampaggio a iniezione, la plastica viene iniettata nello stampo utilizzando la stessa vite rotante all'interno del cilindro che mescola i pellet di plastica. Per produrre parti in plastica stampate a iniezione, la vite smette di ruotare e scivola in avanti verso l'ugello, pressando il materiale fuori e dentro la cavità dello stampo.
Mentre il materiale utilizzato inizia a raffreddarsi nello stampo, le viti continuano a esercitare pressione per impedire al materiale di rifluire e compensare eventuali ritiri.
Solidificazione
La macchina per stampaggio a iniezione utilizza canali di raffreddamento ad acqua integrati nella macchina. L'acqua raffredda il materiale a una velocità maggiore, aumentando il tasso di produzione, ed è importante mantenere la temperatura dello stampo al di sotto del punto di fusione del materiale utilizzato.
Post-processing
Lo stampaggio a iniezione può produrre sbavature e difetti lungo la linea di separazione. La maggior parte delle parti di grandi dimensioni, come lattine e galloni, richiedono la rifilatura di sporgenze di plastica e sbavature extra.
Vantaggi dello stampaggio a iniezione
Sono molteplici le ragioni per cui i produttori preferiscono lo stampaggio a iniezione rispetto ad altri metodi di formatura della plastica.
Ripetibilità
Poiché la plastica è molto più morbida del materiale dello stampo, è facile da modellare e produce risultati uniformi, con variazioni minime o nulle.
velocità di produzione
Per le materie plastiche, il tempo del ciclo di stampaggio a iniezione varia da 10 a 30 secondi, a seconda della velocità di raffreddamento del materiale e del peso della parte. Per i metalli, la velocità di raffreddamento è significativamente più alta, a seconda delle dimensioni delle particelle di polvere e del materiale. Può variare da 80 a 500 secondi per alcuni materiali in rame.
Scelte materiali
Lo stampaggio a iniezione offre molte più scelte in termini di materiali. Puoi usare termoplastici, termoindurenti, elastomeri, vetro e metalli.
Basso spreco
Lo stampaggio a iniezione non spreca materiale come altri processi di produzione. Infatti, qualsiasi sbavatura, eccesso di plastica o materiale che perde può essere riscaldato e riutilizzato.
Economicamente vantaggioso
Inizialmente, lo stampaggio a iniezione può essere costoso con costi di utensili e stampi. Tuttavia, questo è rapidamente compensato da grandi tassi di produzione e da frazioni di produzione ripetibili che costano migliaia di parti.
Produce pareti sottili
In termini di progettazione, molte caratteristiche che richiedono precisione e accuratezza possono essere facilmente prodotte utilizzando lo stampaggio a iniezione. Le pareti sottili nei prodotti in plastica sono difficili da produrre perché la loro lavorazione può produrre calore e deformare i bordi.
Le parti in plastica con pareti sottili possono essere facilmente prodotte mediante stampaggio a iniezione, poiché il materiale scorre nella cavità della parete e si solidifica.
Caratteristiche interne complesse
Lo stampaggio a iniezione è diventato un processo di produzione popolare grazie alla sua capacità di produrre filettature e cerniere in un unico processo. Molte caratteristiche interne possono anche essere prodotte semplicemente posizionando un nucleo.
Capacità di sovrastampaggio
È possibile sovrastampare la plastica tramite stampaggio a iniezione. Rispetto alla pressofusione, ha il vantaggio di conferire alla parte una sensazione di due o tre texture.
Ad esempio, un componente può avere una base in plastica ed essere sovrastampato con un'impugnatura in gomma o silicone.
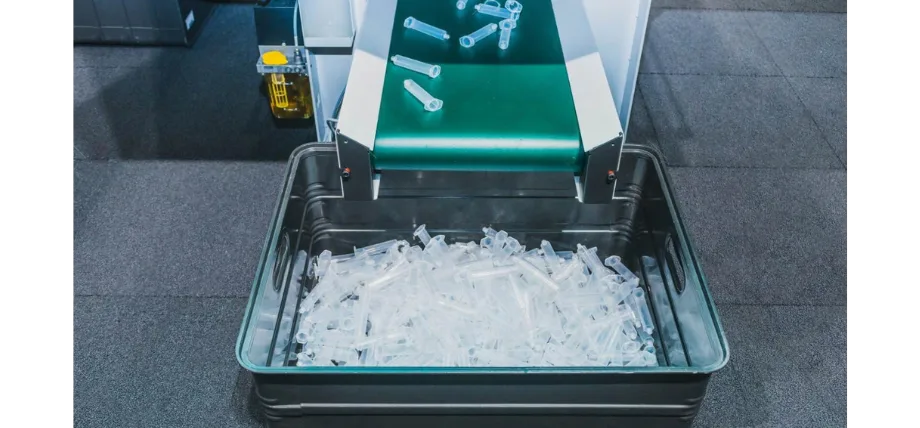
Titolo: Produzione di parti stampate a iniezione ad alto volume
Svantaggi dello stampaggio ad iniezione
Costo iniziale dello stampaggio
Similmente alla pressofusione, anche il costo degli utensili di uno stampo a iniezione è elevato. Richiede una progettazione attenta e tecniche di fabbricazione di metalli di precisione come l'EDM.
Tempi Di Consegna
Passare dal progetto iniziale dello stampo alla produzione del primo pezzo richiede iterazioni di progettazione e test significativi. Qualsiasi modifica dell'ultimo minuto richiede la lavorazione dello stampo da zero e il processo di prototipazione è lento.
Nessuna flessibilità di progettazione
Lo stampaggio a iniezione non ha flessibilità di variazione di progettazione. Una volta che il progetto è in atto e lo stampo prodotto, tutte le parti devono aderire alle tolleranze e alla geometria della cavità progettata.
Angoli di sformo e perno di espulsione
La progettazione dello stampo a iniezione richiede che la cavità integri angoli di sformo per una facile rimozione delle parti. Gli angoli di sformo e il posizionamento del perno di espulsione potrebbero richiedere la modifica della progettazione e dell'orientamento delle parti.
Porosità
La porosità si riferisce alle minuscole bolle di gas che rimangono intrappolate all'interno della parte dopo lo stampaggio a iniezione. Ciò può verificarsi quando non c'è una buona ventilazione per rilasciare il gas e l'aria intrappolati all'interno dello stampo.
Differenze chiave tra pressofusione e stampaggio a iniezione
|
Die Casting |
Stampaggio a iniezione |
|
|
Materiali Necessari |
Metalli con punto di fusione inferiore a 1000°C |
Ottimo per termoplastici e metalli selettivi |
|
Intervallo del punto di fusione |
400 °C a 1000 °C (rame) |
Fino a 300°C per le materie plastiche |
|
Processo tipico |
Camera calda |
Stampo da iniezione |
|
Pressione |
Pressione di iniezione fino a 130 MPa o superiore |
Più alto (>140 MPa) |
|
Tempo di raffreddamento (impatto del ciclo di esecuzione) |
Rapido (in media 30 s) a 500 secondi |
Veloce per la maggior parte delle parti |
|
Tolleranza |
Alto (circa +/- 0.05 mm) |
Tolleranze più strette (fino a 0.01 mm) |
|
Costo dell'attrezzatura |
Alto |
Alto |
Fonte: Costo degli utensili, pressione di iniezione
Prova subito Boda!
Stampaggio a iniezione di metallo VS pressofusione
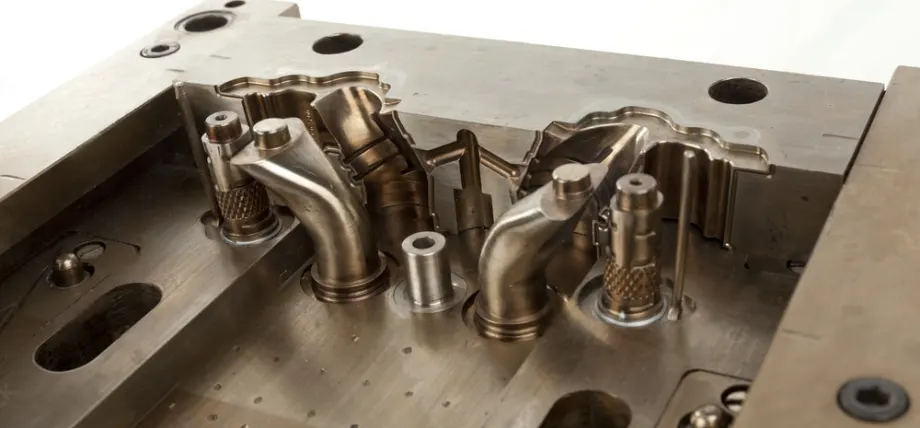
Titolo: Stampo per iniezione di metallo
Lo stampaggio a iniezione di metallo (MIM) è simile allo stampaggio a iniezione di plastica, ma ci sono alcune differenze nel materiale e nel processo. Il MIM è completamente diverso dalla pressofusione e in questo confronto dettagliato tra pressofusione e stampaggio a iniezione di metallo, imparerai le differenze significative.
Per una revisione specifica del disegno di questo percorso, esplora il nostro Servizi di produzione MIM.
Processo
Il processo MIM inizia con polvere metallica fine miscelata con un legante per creare il materiale di partenza. Il materiale di partenza viene riscaldato a una temperatura appropriata al sistema legante e iniettato in uno stampo. Dopo il raffreddamento, il pezzo grezzo stampato contiene ancora sia polvere metallica che legante.
La rimozione del legante elimina la maggior parte del legante mantenendo la forma necessaria per la successiva sinterizzazione.
- A seconda del sistema di alimentazione, è possibile utilizzare la rimozione del legante tramite solventi, catalizzatori o processi termici.
Il legante residuo viene rimosso durante il successivo ciclo termico e la sinterizzazione consolida la polvere mentre il pezzo si restringe. Potrebbero essere necessarie operazioni secondarie per l'imbutitura finale.
La pressofusione è una tecnica di produzione a colpo singolo. Il metallo liquido viene versato in uno stampo, si raffredda e ne assume la forma. È più veloce, più facile da usare e molto più semplice.
Questa è la differenza principale tra la pressofusione e lo stampaggio a iniezione di metalli.
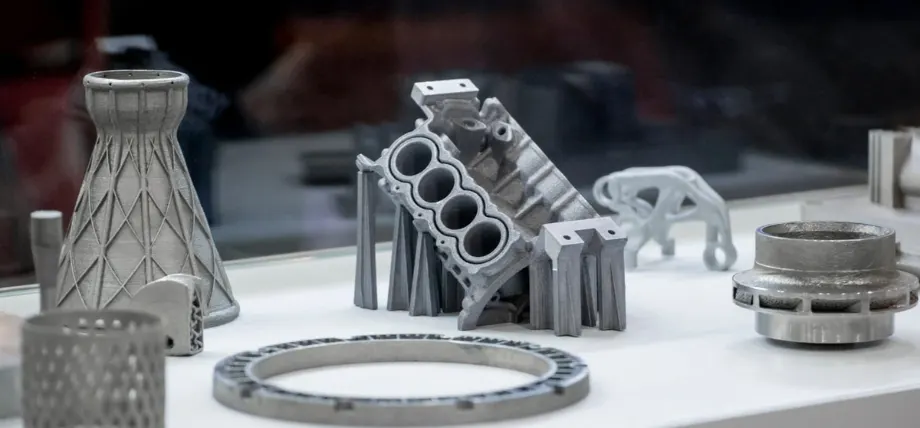
Titolo: Parti metalliche sinterizzate
Materiali Necessari
La pressofusione utilizza principalmente metalli non ferrosi. I metalli non ferrosi hanno un punto di fusione più basso e non usurano rapidamente lo stampo. Alcuni metalli comuni per la pressofusione sono alluminio, zinco, magnesio e rame.
Il processo MIM può utilizzare diverse famiglie di leghe di polveri metalliche. È fondamentale verificare la disponibilità delle materie prime, le proprietà del materiale finale e la qualificazione del processo con il fornitore, anziché presumere che ogni lega elencata sia disponibile.
Forza
La densità finale del processo MIM dipende dalla lega, dal materiale di partenza, dalla geometria e dal processo di sinterizzazione validato. Deve essere specificata e verificata per l'applicazione specifica.
La resistenza dipende dalla lega, dalla densità, dal trattamento termico e dalle condizioni di prova. È preferibile confrontare i dati del materiale nelle condizioni finali richieste piuttosto che trasferire un singolo valore di resistenza tra leghe o processi.
Costo dell'attrezzatura
I costi degli stampi e dei pezzi consegnati dipendono dalla complessità dello stampo, dalla quantità di produzione, dal materiale, dalla sinterizzazione e dalle operazioni secondarie. Confronta l'intero processo produttivo per lo stesso pezzo, invece di presumere che gli stampi MIM siano sempre più economici.
Quando scegliere i servizi di pressofusione e stampaggio a iniezione?
Quando si sceglie tra pressofusione e stampaggio a iniezione, la scelta dipende in larga parte dai materiali con cui si lavora e dall'applicazione finale del pezzo.
Per la maggior parte delle materie plastiche, lo stampaggio a iniezione è la scelta standard. Quando si confrontano queste due tecniche di produzione, il materiale di riferimento è principalmente il metallo.
- La pressofusione consente di produrre parti in metalli non ferrosi in grado di resistere a carichi e sollecitazioni elevate.
- Se la tua applicazione si basa su proprietà come la conduttività termica e la conduttività elettrica, puoi utilizzare la pressofusione perché i metalli non ferrosi come il rame hanno una conduttività più elevata.
- Per volumi di produzione elevati con tempi di consegna più rapidi
- La finitura superficiale dipende dalla lega, dagli utensili e dal processo. Entrambi i metodi possono richiedere una finitura secondaria per soddisfare i requisiti estetici o funzionali specificati.
- Per parti di grande diametro o sezione trasversale
- Quando il restringimento è un problema nella produzione
Applicazioni della pressofusione rispetto allo stampaggio a iniezione
Servizio di pressofusione può aiutarti a produrre componenti per una vasta gamma di settori, dai macchinari industriali alle automobili.
Usi della pressofusione
- Blocchi motore in alluminio che richiedono dissipazione del calore
- Componenti in zinco come i corpi delle serrature
- Dissipatori di calore ad alto volume
- Componenti della trasmissione dell'auto
Usi dello stampaggio a iniezione
- Componenti ABS nei veicoli
- Cruscotti delle auto
- Bottiglie di plastica e contenitori di plastica
Applicazioni di pressofusione e stampaggio a iniezione di metallo
- Stampaggio a iniezione di metallo di connettori in rame ed elettronica
- Strumenti chirurgici in metallo
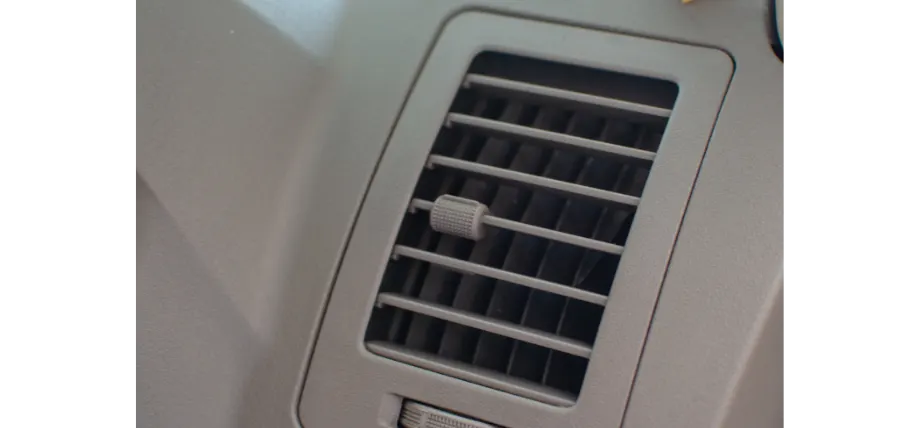
Titolo: Bocchetta di sfiato in plastica ABS per auto
Conclusione
Ci sono molti tipi di stampaggio a iniezione categorizzati in base alla scelta del materiale. Lo stampaggio a iniezione di metallo produce il confronto più vicino alla pressofusione, ognuno con i suoi pro e contro.
È possibile utilizzare i concetti delineati in questo confronto dettagliato per decidere tra diversi processi e scoprire la pressofusione aziende qui.
Precisione Servizio di stampaggio a iniezione presso Boda TECH
Interessato ad avviare un progetto di stampaggio a iniezione? A Tecnologia Bodaaoffriamo soluzioni per la progettazione di stampi e la produzione di pezzi stampati a iniezione in grandi volumi.
Perché lavorare con noi?–
Capacità DFM
Lavorazioni meccaniche di precisione
Produzione ad alto volume
Consulenza di progettazione
FAQ
Qual è la differenza tra pressofusione e stampaggio a iniezione?
La pressofusione è specializzata nella produzione di parti in metallo non ferroso come alluminio, zinco, magnesio e ottone. Lo stampaggio a iniezione è riservato principalmente a termoplastiche come ABS.
Lo stampaggio a iniezione è più economico della pressofusione?
La pressofusione comporta costi di attrezzaggio, costi di forno e costi di post-elaborazione associati al processo. Ciò rende la pressofusione più costosa dello stampaggio a iniezione, che può produrre prodotti finiti in un'unica operazione.
Quale processo è più economico per le parti metalliche prodotte in grandi volumi?
Nella produzione su larga scala di 10,000 o più pezzi, la pressofusione è un metodo più economico per la produzione di parti metalliche.
Lo stampaggio a iniezione può essere utilizzato per metalli come la pressofusione?
Lo stampaggio a iniezione di metallo può essere utilizzato per produrre parti metalliche. Ha una copertura metallica più ampia e può produrre parti in titanio, il che è difficile nella pressofusione poiché il titanio fonde a 1725°C.
Quali sono le differenze tra le finiture superficiali della pressofusione e della MIM?
Confronta la superficie ottenibile e le eventuali operazioni di finitura necessarie per la lega e la geometria specifiche. Nessuno dei due processi garantisce la finitura richiesta senza un'analisi specifica del pezzo.
Quale processo supporta una maggiore flessibilità di progettazione?
Lo stampaggio a iniezione consente di progettare pareti più sottili con caratteristiche più complesse e offre una gamma più ampia di materiali.
Esistono limiti dimensionali per la tecnica MIM rispetto alla pressofusione?
La tecnica MIM solitamente produce parti con dimensioni comprese tra 50 e 100 mm e inferiori a 250 g. La pressofusione può produrre parti più grandi.
La pressofusione è più durevole dello stampaggio a iniezione?
Confrontare la resistenza utilizzando la lega specificata, le condizioni finali del materiale e il metodo di prova. La durata dell'utensile dipende anche dalla progettazione dell'utensile stesso, dal materiale, dalla manutenzione e dalle condizioni operative.