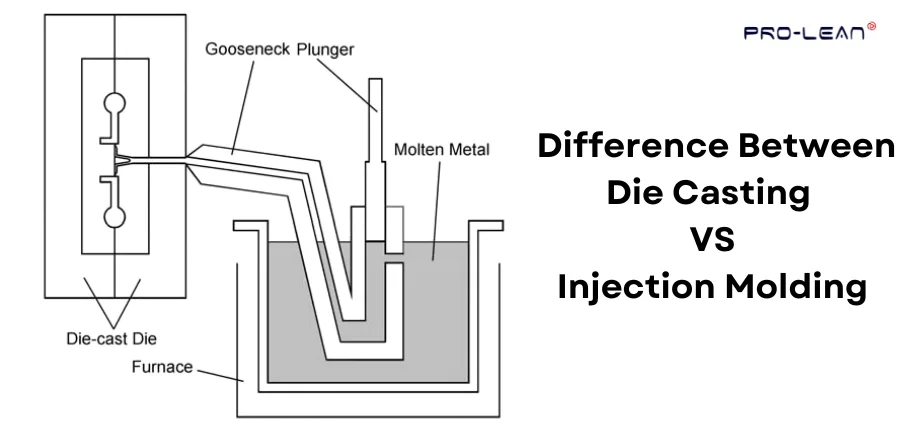
La fundición a presión utiliza moldes de alta presión y está destinada a la producción en masa. Ambos procesos se basan en moldes para moldear el material, pero existen muchas diferencias.
La diferencia entre la fundición a presión y el moldeo por inyección se refleja en el precio, el tiempo, la experiencia y los materiales. Esta guía abarca los fundamentos de la fundición a presión, las diferencias entre el moldeo por inyección y la fundición, y consejos para ayudarle a encontrar el proceso de fabricación adecuado.
¿Qué es la fundición a presión?
La fundición a presión es un proceso de fabricación de piezas que utiliza una cavidad de molde y metal fundido. El metal fundido se vierte en el molde, llamado matriz, y se solidifica bajo presión, adoptando la forma de la cavidad.
fundición a presión Se utiliza para la producción en serie de formas metálicas complejas y cuando las piezas metálicas requieren una superficie lista para usar. La fundición a presión mediante molde produce una superficie lisa.
Cabe destacar que la fundición a presión se basa en el calentamiento y los hornos, que consumen energía. La fundición a presión se utiliza generalmente para metales con puntos de fusión moderados, como el aluminio a 660 °C o las aleaciones de zinc, que son blandos y más fluidos.
Proceso de fundición a presión paso a paso
Todas las piezas fundidas a presión se fabrican utilizando el mismo proceso fundamental.
Diseñando el dado
Antes de empezar con moldeo por inyección de metal Para la selección del troquel, debe diseñarlo. Puede utilizar programas de modelado 3D especializados en la fabricación de troqueles de dos piezas.
Las matrices se fabrican con acero para herramientas endurecido, como H11, H13 y aleaciones de acero de alto rendimiento, debido a su resistencia a altas temperaturas. El acero para herramientas endurecido también ofrece una alta resistencia a la presión de inyección, lo que previene el pandeo (deformación bajo carga).
Preparando el dado
La preparación del molde consiste en un sencillo paso de lubricación. Un lubricante como DIE SLICK, aceite mineral o aceite sintético específico para cada material puede rociar la cavidad del molde, lo que facilita el desmoldeo y la expulsión de la pieza.
Metal fundido
La fundición a presión requiere materiales y aleaciones específicos debido a sus propiedades. La viscosidad, el punto de fusión y la alta resistencia son importantes para la fundición. Los materiales de fundición a presión incluyen:
- Zinc,
- Latón,
- Bronce,
- Aluminio,
- Cobre y algunas aleaciones de plomo y estaño
Inyección
La inyección de material en la matriz es similar al proceso de moldeo por inyección. Sin embargo, existen algunas diferencias en esta etapa.
Cámara caliente: En este tipo de transferencia de metal, un pistón toma el metal fundido del horno y lo inyecta en el molde.
Se utiliza una cámara caliente para metales como el zinc porque su reactividad con el acero es baja y no erosionan los componentes de acero.
Cámara fría: en este caso, la transferencia se basa en cargar primero el metal fundido en una cámara de inyección donde un pistón presiona el metal fundido dentro de la matriz.
La cámara fría mantiene la cámara de inyección más fría y separa metales reactivos como el aluminio, cuyo alto punto de fusión puede dañar los componentes de la cámara caliente. Otros metales con alto punto de fusión también pueden desgastar la matriz.
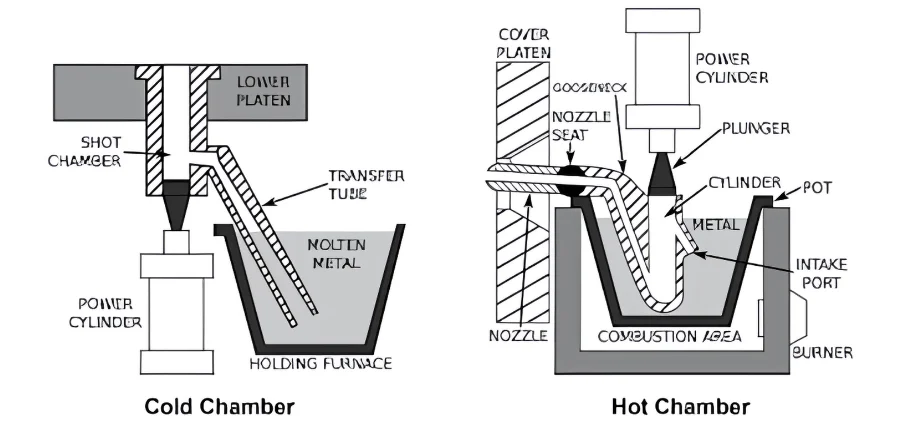
Título: Cámaras calientes y frías en fundición a presión
Solidificación
Los metales fundidos a presión se pueden dejar enfriar a su velocidad estándar, pero el método de fabricación óptimo requiere rociadores de agua para enfriar el molde rápidamente y expulsar la pieza solidificada.
Expulsión
Una vez que el molde se haya enfriado, puede liberar la presión de sujeción y abrir el molde para expulsar la pieza.
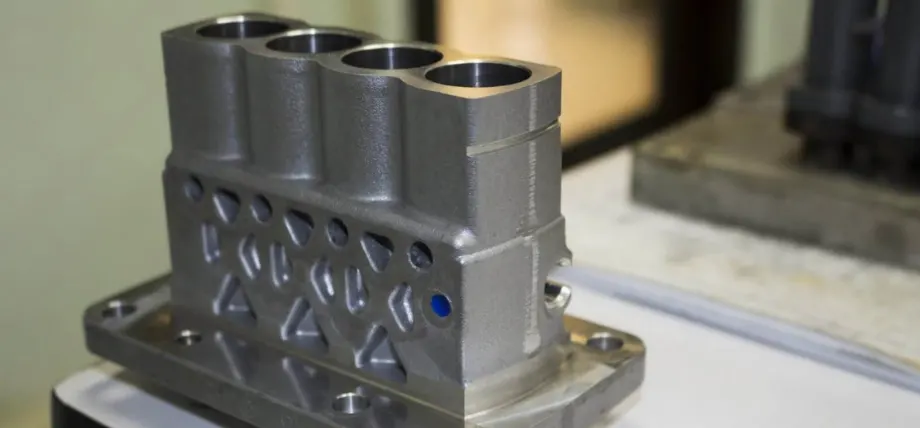
Título: Pieza de aluminio fundido a presión
Fundición a presión de aluminio Es uno de los tipos más populares de fundición a presión.
¡Pruebe Boda ahora!
Ventajas de la fundición a presión
Existen muchas ventajas en la fundición a presión y por qué se prefiere al moldeo por inyección de metal.
- Acabado superficial: Las piezas fundidas a presión a altas presiones tienen un acabado superficial liso.
- Eficiencia en grandes volúmenes de producción: cuando se utilizan cámaras calientes, los tiempos de ciclo pueden ser tan bajos como 15 segundos, lo que significa miles de piezas por día.
- Durabilidad: El enfriamiento con agua altera la estructura del grano agregando durabilidad y resistencia a la pieza.
- Reducción de residuos y reciclabilidad: Cualquier material desperdiciado puede volver a fundirse o reciclarse para la siguiente producción. Fuente: Investigación sobre fundición a presión en cámara caliente
- Producción consistente: El troquel fijo controla el proceso de producción y las tolerancias
- Inyecciones: Los moldes de fundición no tienen que producir una sola pieza. Pueden diseñarse para contener más de una cavidad, y cada pieza resultante de la cavidad se denomina inyección. Esto puede aumentar la eficiencia del proceso de fundición a presión.
Desventajas de la fundición a presión
- Alto costo de las herramientas: La matriz de fundición debe mecanizarse con tolerancias precisas, lo que puede costar miles de dólares. Además, los costos del horno, el pistón y la operación pueden acumularse con la inversión inicial.
- Rentable solo para grandes volúmenes: La máquina de fundición a presión solo es rentable para producciones de más de 10,000 XNUMX piezas. Puede utilizar el mecanizado CNC como alternativa para producciones de bajo volumen.
- Limitado a unos pocos materiales: La fundición a presión depende en gran medida de materiales con puntos de fusión bajos o moderados (hasta 1000 °C). Esto generalmente limita los materiales de fundición a presión a aleaciones de aluminio, zinc, magnesio o cobre.
Los metales con alto punto de fusión, como el acero inoxidable, pueden dañar las matrices de acero para herramientas y la fundición de estos materiales normalmente utiliza fundición en arena.
- Porosidad de la pieza: El uso de altas presiones, una ventilación deficiente o la presencia de gases atrapados en el metal fundido pueden solidificarlo y generar porosidad en la pieza. La porosidad puede debilitar la integridad estructural y la resistencia de las piezas fundidas.
- Daños en las matrices: el calentamiento y el enfriamiento de las matrices durante la fundición a presión pueden provocar daños permanentes como grietas, fatiga térmica o erosión.
- Plazos de entrega: Una de las mayores desventajas de la fundición a presión son los largos plazos de entrega. Desde el diseño hasta el utillaje y la producción de piezas, pueden tardar varias semanas.
¿Qué es el moldeo por inyección?
El moldeo por inyección Es una técnica de producción de alto volumen que utiliza una boquilla de inyección para inyectar material fundido en un molde. Normalmente, el moldeo por inyección utiliza plásticos o polímeros termoendurecibles.
La principal diferencia entre el moldeo por inyección y la fundición a presión reside en el material. El moldeo por inyección de plástico consiste en fundir gránulos de plástico en un barril y forzar su introducción a alta presión en un molde.
Moldeo por inyección paso a paso
Fabricación de moldes
El moldeo por inyección de plástico requiere un molde de dos partes. Un molde de inyección de plástico tiene dos lados.
Lado de la cavidad (A): Este lado alberga el cañón y la inyección de perdigones. El herramental del molde es más sofisticado que el de la fundición a presión. Requiere canales de refrigeración, placas de sujeción, material de relleno y la cavidad.
Lado del núcleo (B): El lado del núcleo se mueve hacia adentro y hacia afuera y sostiene los pasadores expulsores, los pasadores guía, la ranura de sujeción y la placa expulsora.
Material de fusión
El proceso de moldeo por inyección de plástico implica el uso de pellets termoplásticos a través de una tolva que se introduce en el barril calentado. Allí, el plástico se funde y mantiene una consistencia uniforme.
En el moldeo por inyección de metal, los metales y las aleaciones se utilizan como polvos junto con aglutinantes dentro del cilindro y se inyectan en la matriz del molde.
Los plásticos como el ABS suelen requerir temperaturas superiores a los 200 °C, y el moldeo por inyección de metal (MIM) utiliza aproximadamente 150 °C para fundir el aglutinante; el polvo metálico no necesita fundirse y se mantiene en suspensión. Fuente: Ciencia directa
Entrega de disparos
En el moldeo por inyección, el plástico se inyecta en la matriz mediante el mismo tornillo giratorio dentro del cilindro que mezcla los gránulos de plástico. Para fabricar piezas de plástico moldeadas por inyección, el tornillo deja de girar y se desliza hacia la boquilla, presionando el material hacia afuera y dentro de la cavidad del molde.
Mientras el material utilizado comienza a enfriarse en el molde, los tornillos continúan ejerciendo presión para evitar que el material fluya hacia atrás y compensar cualquier contracción.
Solidificación
La máquina de moldeo por inyección utiliza canales de refrigeración por agua integrados. El agua enfría el material a mayor velocidad, lo que aumenta la producción. Es importante mantener la temperatura del molde por debajo del punto de fusión del material.
Post-procesado
El moldeo por inyección puede producir rebabas y defectos a lo largo de la línea de separación. La mayoría de las piezas grandes, como latas y galones, requieren recortar las protuberancias plásticas y rebabas sobrantes.
Ventajas del moldeo por inyección
Hay muchas razones por las que los fabricantes prefieren el moldeo por inyección a otros métodos de conformado de plástico.
repetibilidad
Dado que el plástico es mucho más blando que el material del molde, es fácil de moldear y produce resultados consistentes con variaciones mínimas o nulas.
velocidad de producción
Para los plásticos, el tiempo del ciclo de moldeo por inyección oscila entre 10 y 30 segundos, dependiendo de la velocidad de enfriamiento del material y del peso de la pieza. Para los metales, la velocidad de enfriamiento es significativamente mayor, dependiendo del tamaño de las partículas de polvo y del material. Puede oscilar entre 80 y 500 segundos para algunos materiales de cobre.
Opciones de material
El moldeo por inyección ofrece muchas más opciones de materiales. Se pueden utilizar termoplásticos, termoestables, elastómeros, vidrio y metales.
Poco gasto
El moldeo por inyección no desperdicia material como otros procesos de fabricación. De hecho, cualquier rebaba, exceso de plástico o material que se derrame puede recalentarse y reutilizarse.
Rentabilidad
Inicialmente, el moldeo por inyección puede ser costoso debido a los costos de herramientas y moldes. Sin embargo, esto se compensa rápidamente con las altas tasas de producción y las fracciones de producción repetibles que implican miles de piezas.
Produce paredes delgadas
En términos de diseño, muchas características que requieren precisión y exactitud se pueden producir fácilmente mediante moldeo por inyección. Las paredes delgadas en productos de plástico son difíciles de fabricar porque su mecanizado puede generar calor y deformar los bordes.
Las piezas de plástico de paredes delgadas se pueden producir fácilmente mediante moldeo por inyección porque el material fluye hacia la cavidad de la pared y se solidifica.
Características internas complejas
El moldeo por inyección se ha popularizado como proceso de fabricación gracias a su capacidad para producir roscas y bisagras en un solo proceso. Muchas características internas también se pueden crear simplemente colocando un núcleo.
Capacidad de sobremoldeo
Es posible sobremoldear plástico mediante moldeo por inyección. En comparación con la fundición a presión, ofrece la ventaja de dar a la pieza una sensación de dos o tres texturas.
Por ejemplo, una pieza puede tener una base de plástico y estar sobremoldeada con un agarre de goma o silicona.
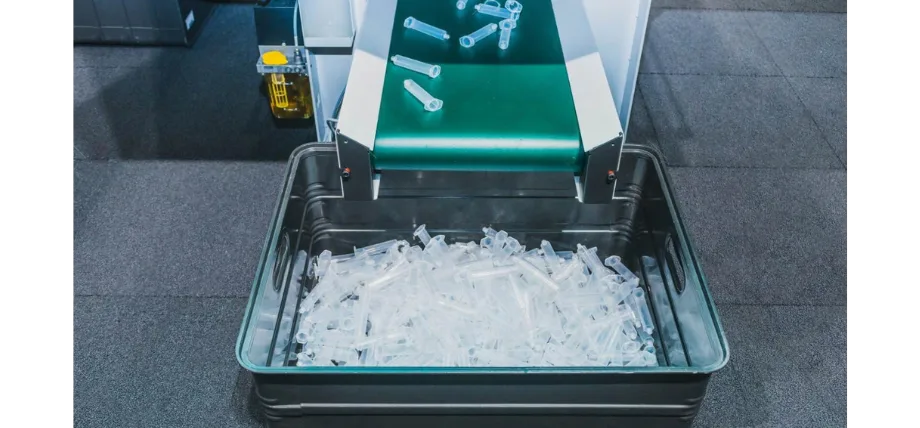
Título: Producción de piezas de moldeo por inyección de alto volumen
Desventajas del moldeo por inyección
Costo inicial del moldeo
Al igual que la fundición a presión, el costo de las herramientas de un molde de inyección también es elevado. Requiere un diseño cuidadoso y técnicas precisas de fabricación de metales como la electroerosión.
Tiempo De Espera
Pasar del diseño inicial del molde a la producción de la primera pieza requiere numerosas iteraciones de diseño y pruebas. Cualquier cambio de última hora requiere mecanizar el molde desde cero, y el proceso de prototipado es lento.
Sin flexibilidad de diseño
El moldeo por inyección no ofrece flexibilidad para variar el diseño. Una vez que el diseño está listo y el molde se fabrica, todas las piezas deben cumplir con las tolerancias y la geometría de la cavidad diseñada.
Ángulos de tiro y pasador eyector
El diseño de moldes de inyección requiere que la cavidad integre ángulos de desmoldeo para facilitar la extracción de las piezas. Los ángulos de desmoldeo y la ubicación del expulsor pueden requerir cambios en el diseño y la orientación de las piezas.
Porosidad
La porosidad se refiere a las diminutas burbujas de gas que quedan atrapadas dentro de la pieza tras el moldeo por inyección. Esto puede ocurrir cuando no existe una ventilación adecuada para liberar el gas y el aire atrapados dentro del molde.
Diferencias clave entre la fundición a presión y el moldeo por inyección
|
Die Casting |
Moldeo por inyección |
|
|
Materiales |
Metales con puntos de fusión inferiores a 1000 °C |
Óptimo para termoplásticos y metales selectivos |
|
Rango de punto de fusión |
400 °C a 1000 °C (cobre) |
Hasta 300°C para plásticos |
|
Proceso típico |
Cámara caliente |
Molde de inyección |
|
Presión |
Presión de inyección de hasta 130 MPa o superior |
Superior (>140 MPa) |
|
Tiempo de enfriamiento (impacto de la ejecución del ciclo) |
Rápido (30 s en promedio) a 500 segundos |
Rápido para la mayoría de las piezas. |
|
Tolerancia |
Alto (alrededor de +/- 0.05 mm) |
Tolerancias más estrictas (hasta 0.01 mm) |
|
Costo de herramienta |
Alto |
Alto |
Fuente: Costo de herramienta, presión de inyección
¡Pruebe Boda ahora!
Moldeo por inyección de metal vs. fundición a presión
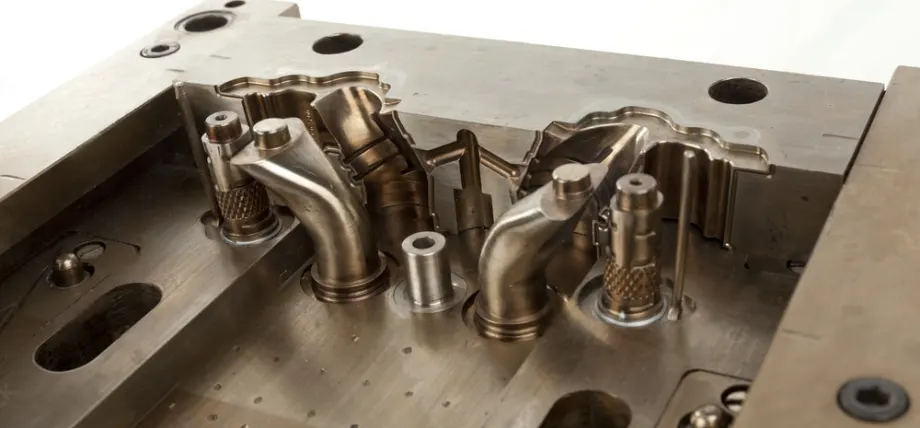
Título: Molde de inyección de metal
El moldeo por inyección de metal (MIM) es similar al moldeo por inyección de plástico, pero presenta algunas diferencias en el material y el proceso. El MIM es completamente diferente de la fundición a presión, y en esta comparación detallada entre la fundición a presión y el moldeo por inyección de metal, descubrirá las diferencias significativas.
Proceso
En el moldeo por inyección de metal, se utiliza polvo metálico fino (de tamaño de partícula inferior a 20 micrómetros) y se mezcla con un aglutinante en un cilindro, de forma similar al moldeo por inyección de plástico. El cilindro calienta la mezcla a 200 °C, la temperatura justa para el aglutinante. Esta mezcla se inyecta en un molde y el aglutinante se solidifica, creando la estructura de la pieza.
La estructura pasa por pasos de desaglutinación para eliminar el aglutinante.
- Uso de un solvente para desligar: Los solventes disuelven el aglutinante y se calientan para eliminar cualquier aglutinante restante.
El polvo metálico se fusiona mediante sinterización, lo que da como resultado una pieza metálica más densa y unida.
La fundición a presión es una técnica de fabricación de un solo disparo. Se vierte metal líquido en una matriz, se enfría y adquiere su forma. Es más rápida, fácil de operar y mucho más sencilla.
Esta es la principal diferencia entre la fundición a presión y el moldeo por inyección de metal.
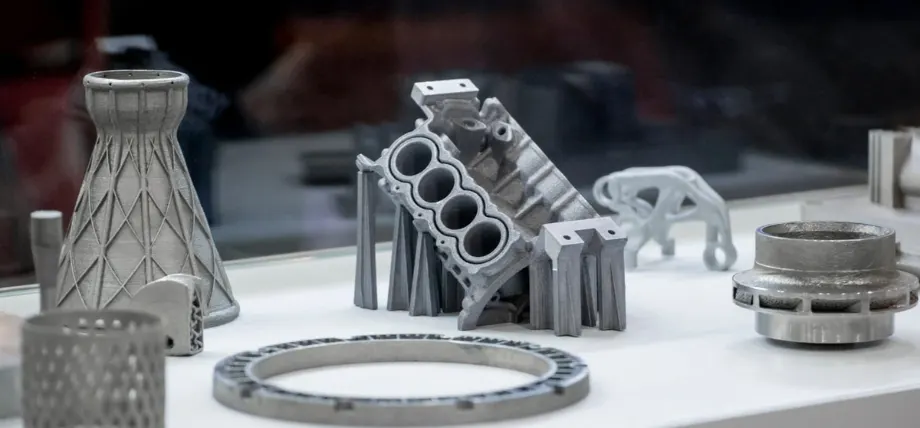
Título: Piezas metálicas sinterizadas
Materiales
La fundición a presión utiliza principalmente metales no ferrosos. Estos metales tienen un punto de fusión más bajo y no desgastan la matriz rápidamente. Algunos metales comunes para la fundición a presión son el aluminio, el zinc, el magnesio y el cobre.
El moldeo por inyección de metal ofrece una mayor variedad de materiales y permite producir acero inoxidable, titanio, cobre y otras aleaciones. El moldeo por inyección de metal no funde el metal, sino que lo sinteriza por debajo del punto de fusión.
Solidez
Tras la sinterización, el MIM produce una pieza densa con un 99 % de metal. Su resistencia es similar a la del metal forjado.
La resistencia de la aleación MIM depende de su densidad y de los elementos de aleación. Las piezas moldeadas por inyección de aluminio tienen una resistencia de aproximadamente 180 MPa, y un Inconel con una densidad del 99 % alcanza una resistencia máxima de 1330 MPa.
Costo de herramienta
El moldeo por inyección de metal tiene un costo de herramientas menor en comparación con la fundición a presión, pero los procesos posteriores como la sinterización y la compensación de contracción se suman al costo general.
¿Cuándo debería elegir los servicios de fundición a presión y moldeo por inyección?
Al elegir entre fundición a presión y moldeo por inyección, la elección depende en gran medida de los materiales con los que está trabajando y de la aplicación final de su pieza.
Para la mayoría de los plásticos, el moldeo por inyección es la opción estándar. Al comparar estas dos técnicas de fabricación, el material de referencia es principalmente metal.
- Se puede utilizar la fundición a presión para producir piezas de metales no ferrosos que soporten cargas y tensiones pesadas.
- Si su aplicación depende de propiedades como la conductividad térmica y la conductividad eléctrica, puede utilizar fundición a presión porque los metales no ferrosos como el cobre tienen mayor conductividad.
- Para grandes volúmenes de producción con tiempos de entrega más rápidos
- Las piezas fabricadas con MIM requieren un acabado superficial. Las piezas fundidas a presión tienen un acabado superficial más liso.
- Para piezas de gran diámetro o sección transversal
- Cuando la contracción es una preocupación en la fabricación
Aplicaciones de la fundición a presión frente al moldeo por inyección
Servicio de fundición a presión Puede ayudarle a producir piezas para una variedad de industrias, desde maquinaria industrial hasta automóviles.
Usos de la fundición a presión
- Bloques de motor de aluminio que requieren disipación de calor
- Componentes de zinc como cuerpos de cerraduras
- Disipadores de calor de gran volumen
- Componentes de la transmisión del automóvil
Usos del moldeo por inyección
- Componentes ABS en vehículos
- Tableros de instrumentos en los automóviles
- Botellas de plástico y envases de plástico
Aplicaciones de fundición a presión frente a moldeo por inyección de metal
- Moldeo por inyección de metal de conectores de cobre y componentes electrónicos
- Herramientas quirúrgicas de metal
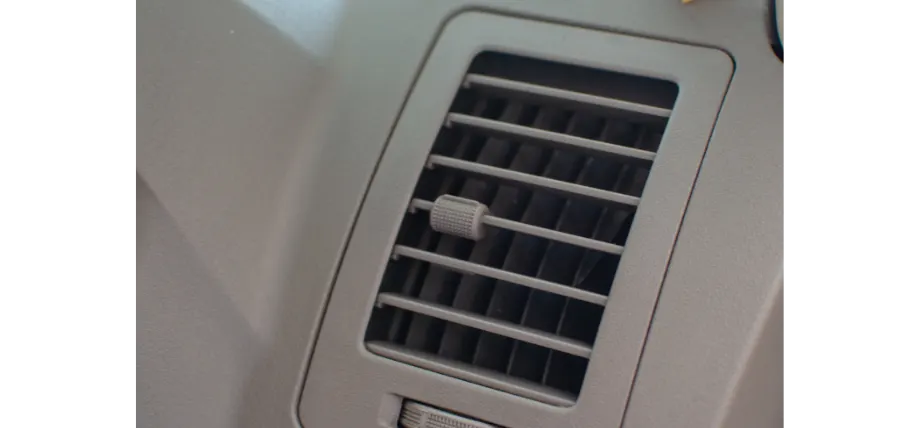
Título: Ventilación de coche de plástico ABS
Conclusión
Hay muchas tipos de moldeo por inyección Se clasifica según el material elegido. El moldeo por inyección de metal es el método más similar a la fundición a presión, cada uno con sus ventajas y desventajas.
Puede utilizar los conceptos descritos en esta comparación detallada para decidir entre diferentes procesos y descubrir la fundición a presión. empresas aquí.
Precisión Servicio de moldeo por inyección en Boda
¿Interesado en iniciar un proyecto de moldeo por inyección? En Tecnología BodaOfrecemos soluciones para el diseño de moldes y la producción de piezas moldeadas por inyección de gran volumen.
¿Por qué trabajar con nosotros?
Capacidades de DFM
Maquinado de Precision
Producción de alto volumen
Consultas de diseño
Preguntas Frecuentes
¿Cuál es la diferencia entre la fundición a presión y el moldeo por inyección?
La fundición a presión se especializa en la producción de piezas de metales no ferrosos como aluminio, zinc, magnesio y latón. El moldeo por inyección se reserva principalmente para termoplásticos como el ABS.
¿Es el moldeo por inyección más barato que la fundición a presión?
La fundición a presión conlleva costos de herramientas, hornos y posprocesamiento. Esto encarece la fundición a presión en comparación con el moldeo por inyección, que permite producir productos terminados en una sola inyección.
¿Qué proceso es más barato para piezas metálicas de gran volumen?
En la producción de gran volumen de 10,000 o más piezas, la fundición a presión es un método más económico para la producción de piezas metálicas.
¿Se puede utilizar el moldeo por inyección para metales como la fundición a presión?
El moldeo por inyección de metal permite producir piezas metálicas. Ofrece una mayor cobertura de metal y permite producir piezas de titanio, algo difícil en la fundición a presión, ya que el titanio se funde a 1725 °C.
¿Cómo se comparan los acabados de superficie entre la fundición a presión y el MIM?
La MIM requiere procesamiento adicional y corte de material para garantizar una buena calidad superficial. La fundición a presión utiliza un recinto cerrado, lo que produce un acabado más liso.
¿Qué proceso admite mayor flexibilidad de diseño?
El moldeo por inyección permite diseñar paredes más delgadas con características más complejas y ofrece una mayor gama de materiales.
¿Existen limitaciones de tamaño para MIM frente a fundición a presión?
MIM suele producir piezas con dimensiones de 50 a 100 mm y un peso inferior a 250 g. La fundición a presión permite producir piezas más grandes.
¿Es la fundición a presión más duradera que el moldeo por inyección?
Las piezas moldeadas por inyección MIM igualan la resistencia de las piezas fundidas a presión y, en términos de resistencia del molde, las piezas fundidas a presión son más duraderas y duran más en producción.