“El endurecimiento por inducción es un tratamiento no físico a menos que utilice una corriente eléctrica para un tratamiento rápido. Aumenta la resistencia y dureza del metal”.
Chapa endurecida por inducción Es un proceso de tratamiento térmico de metales en el que piezas metálicas con suficiente contenido de carbono se calientan mediante inducción electromagnética y se enfrían rápidamente. Esta técnica se aplica principalmente a diferentes tipos de acero y aleaciones de acero con el fin de mejorar características mecánicas como la dureza superficial, la resistencia cíclica y la resistencia al desgaste en determinadas zonas. Algunos usos son en trenes de potencia, suspensiones, motores y piezas estampadas.
Los tratamientos térmicos por inducción son procesos relativamente rápidos y precisos para endurecer superficies de piezas en comparación con los procesos de tratamiento térmico convencionales. Aquí, le daremos una guía paso a paso sobre el tratamiento térmico por inducción, sus beneficios, desventajas, usos y contraste con endurecimiento de la caja. Entonces, echemos un vistazo más de cerca.
¿Qué es el endurecimiento por inducción?
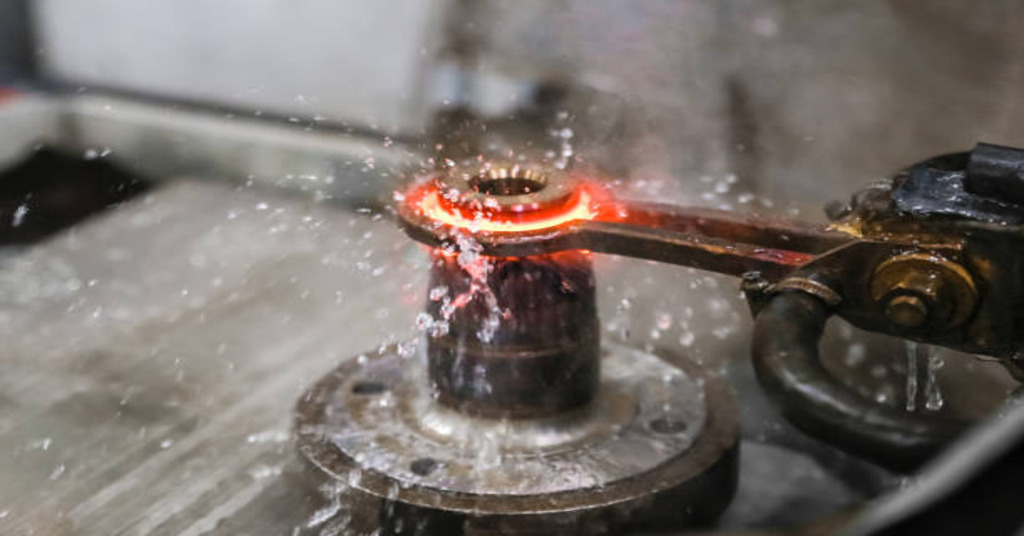
Endurecimiento por induccion
Es un método de calentamiento sin contacto que utiliza inducción electromagnética para producir calor en la capa superficial de una pieza metálica. El metal se coloca en un campo magnético fuerte y variable y se genera una corriente eléctrica en el metal, lo que genera calor. El metal generalmente se calienta a una temperatura en el rango de transformación o superior y luego se enfría rápidamente.
El proceso de enfriamiento se lleva a cabo utilizando agua, aceite o aire. Este rápido enfriamiento provoca una transformación martensítica en el metal, lo que aumenta su dureza y fragilidad. Es adecuado para el endurecimiento superficial de una pieza o conjunto donde solo una determinada área de la pieza requiere endurecimiento sin alterar las propiedades de la pieza. Esto lo hace particularmente apropiado para componentes que necesitan una alta resistencia al desgaste superficial, aunque es posible que no necesiten otras propiedades mecánicas. En general, los aceros al carbono y aleados con un contenido de carbono entre 0.40% y 0% son los más adecuados para tratamientos térmicos de metales. El endurecimiento por inducción tiene las siguientes ventajas sobre otros métodos de endurecimiento. Es más fácil de controlar ya que es un proceso eléctrico en lugar de un proceso de combustión. Además, calienta sólo la capa exterior del metal y no las capas interiores del metal. Esto permite tener un muy buen control, lo que conducirá a un muy buen endurecimiento de la superficie. La profundidad de la capa endurecida también se puede controlar fácilmente.
¡Pruebe Boda ahora!
2 etapas en el proceso de endurecimiento por inducción
Por lo general, consta de dos etapas principales: calentamiento por inducción y enfriamiento. El primer proceso es el uso de inducción electromagnética para calentar metales eléctricamente conductores, y el segundo proceso es el enfriamiento para cambiar las características de la superficie del material.
Etapa 1: calentamiento por inducción
En esta etapa, el material endurecido por inducción generalmente se inserta en una bobina de cobre enfriada por agua y se somete a un campo magnético alterno. Este campo es producido por un electroimán y un oscilador electrónico. El oscilador pasa la corriente alterna a través del electroimán y como resultado, el campo magnético que pasa a través del material también es alterno. Este proceso crea corrientes eléctricas circulares conocidas como corrientes parásitas que calientan el metal de la bobina hasta su temperatura de transformación. El endurecimiento por inducción es un tipo de endurecimiento superficial y puede alcanzar una profundidad máxima de 8 mm. La profundidad de penetración depende de la frecuencia de los campos magnéticos alternos; cuanto mayor es la frecuencia, más profunda es la penetración de las corrientes.
Etapa 2: enfriamiento
Después de que el metal se endurece por inducción a la temperatura requerida por inducción, se debe enfriar o templar rápidamente. Esto suele hacerse sumergiendo la pieza en un baño de aceite o agua, aunque a veces se puede utilizar aire frío. El templado garantiza que la capa exterior del material se endurezca y que el calor no penetre en las capas interiores del material para provocar transformaciones de fase no deseadas. El rápido enfriamiento da como resultado la formación de la estructura martensítica o ferrítico-martensítica en la capa superficial. Estas estructuras tienen una mayor resistencia a la tracción y un menor límite elástico inicial en comparación con las estructuras de ferrita pura. Además, el enfriamiento disminuye el tamaño del grano, lo cual es importante para aumentar la dureza del material.
Elección de materiales para el endurecimiento por inducción
El endurecimiento por inducción se utiliza en acero de carbono medio a alto, acero aleado, hierro fundido y materiales pulvimetalúrgicos. También existen algunos aceros inoxidables que se pueden utilizar en diferentes sectores manufactureros.
Aceros de medio a alto carbono
Es una técnica ideal para aceros de medio a alto carbono porque el contenido de carbono es suficiente para la transformación martensítica requerida para la dureza. Estos aceros normalmente contienen carbono por encima del 0.40% y el nivel de dureza del material oscila entre 56 y 65 HRC. Sin embargo, también se pueden utilizar aceros con bajo contenido de carbono, como el 8620, pero con una dureza menor, de alrededor de 40-45 HRC. Los aceros con bajo contenido de carbono como 1008, 1010, 12L14 y 1117 no se utilizan porque no muestran mucho aumento en la dureza.
Aceros Aleados
Esto se debe a que los aceros aleados tienen elementos adicionales que los hacen más adecuados para tratamientos térmicos por inducción que los aceros al carbono simples. De estos, el acero 1045 es el más utilizado porque se puede mecanizar fácilmente, es económico y se puede templar para lograr una dureza de 58 HRC y superior con un contenido de carbono del 0.45%. Además, el acero 1045 tiene menos posibilidades de agrietarse durante el proceso de endurecimiento en comparación con otros materiales. Algunos otros aceros aleados que se utilizan con frecuencia son 1141/1144, 4140, 4340 y ETD150.
Hierros Fundidos
Otro grupo de materiales que se utilizan habitualmente en el proceso de tratamiento por inducción incluye el hierro fundido. Se seleccionan en función de su capacidad para proporcionar alta dureza y resistencia al desgaste en la superficie pero son más dúctiles en el centro.
Metales en polvo
Los metales en polvo también se pueden endurecer por inducción, lo que proporciona un método más flexible para producir piezas con geometrías complejas y características mecánicas adecuadas para su uso.
Aceros inoxidables
En algunas industrias, ciertos grados de acero inoxidable se utilizan en el endurecimiento por inducción. Aunque no se utilizan mucho en comparación con los aceros al carbono y aleados, estos materiales se pueden mejorar mediante el proceso para mejorar la dureza y el desgaste de la superficie.
La elección de los materiales para el endurecimiento por inducción está determinada por el contenido de carbono y otros elementos de aleación que afectan la templabilidad del material y la dureza requerida después del tratamiento.
Beneficios del endurecimiento por inducción
El endurecimiento por inducción tiene varias ventajas, pero al mismo tiempo también tiene ciertas desventajas. Su principal ventaja es que es muy eficiente y rápido, lo que resulta ideal para organizaciones con grandes líneas de producción. Además, requiere menos tiempo en comparación con otros procesos de tratamiento térmico, como el cementado o la nitruración. Además, es rentable ya que no requiere materiales adicionales como baños de sal o tanques de gas y proporciona un acabado uniforme en toda la pieza.
Otra ventaja es la flexibilidad de la dureza de las piezas tras el proceso de endurecimiento por inducción mediante revenido. También aumenta la dureza, durabilidad y capacidad del metal para resistir el desgaste, por lo que es adecuado para piezas sometidas a presión o fricción. Además, aumenta el límite de resistencia, reduciendo así las posibilidades de fallo bajo cargas cíclicas.
Sin embargo, existen algunas limitaciones del endurecimiento por inducción. Se utiliza principalmente para materiales ferrosos, lo que restringe su uso con otros materiales. También existe el riesgo de que las piezas se deformen o deformen si no se manipulan adecuadamente o si no se enfrían adecuadamente durante el proceso. En comparación con otros métodos, el coste de adquirir y mantener el equipo de endurecimiento puede no ser muy alto, pero sigue siendo un coste.
Además, debido a las altas velocidades de calentamiento y enfriamiento durante la inducción, a veces pueden aparecer grietas de endurecimiento en la superficie de la pieza de trabajo. Por lo tanto, los parámetros del proceso deben estar bien controlados. Los operadores también necesitan formación y habilidades para garantizar un manejo y control adecuados desde el inicio hasta el final del proceso. Sin embargo, las ventajas suelen superar las desventajas y, por lo tanto, el método se utiliza ampliamente en diversos procesos de fabricación.
Desventajas del endurecimiento por inducción
Sin embargo, existen algunas desventajas del tratamiento térmico por inducción que hay que tener en cuenta antes de optar por este método. La principal limitación es que sólo se puede utilizar en materiales ferrosos como el hierro y el acero. Esta limitación se debe al hecho de que utiliza un campo magnético para producir calor y sólo los metales ferrosos se ven influenciados por los campos magnéticos. El endurecimiento por inducción no es posible para materiales no magnéticos como el aluminio y el cobre, que se clasifican entre metales no ferrosos.
Otra desventaja es que el proceso tiene un coste de funcionamiento elevado en comparación con otros métodos de endurecimiento. Aunque es más económico en términos de material y mano de obra en comparación con algunas de las técnicas de tratamiento térmico, la maquinaria utilizada en el proceso aumenta el costo. Además, el uso de electricidad en lugar de tipos de combustible convencionales puede generar altos costos operativos a largo plazo debido a las tarifas por el consumo de energía.
El endurecimiento por inducción también tiene sus limitaciones. El tamaño y la forma de la bobina de inducción deben coincidir con la pieza a calentar. Generalmente se pueden obtener bobinas estándar para tratar objetos redondos como ejes y rodillos, pero para algunos trabajos pueden ser necesarias bobinas especiales, lo que aumenta la dificultad y el costo.
Además, el requisito de equipo es una limitación porque no todos los proveedores de tratamiento térmico pueden tener acceso u ofrecer equipos de endurecimiento por inducción. El costo de este equipo puede ser alto inicialmente y es posible que los operadores deban recibir cierta capacitación para utilizar el equipo correctamente.
Además, normalmente es adecuado para materiales más finos porque implica calentar la superficie de los materiales. Es posible que los materiales más gruesos no se calienten de manera uniforme, lo que puede causar problemas como dureza desigual o incluso grietas. Estas limitaciones apuntan al hecho de que existe la necesidad de considerar y evaluar si el proceso es aplicable a un determinado proceso o no.
¡Pruebe Boda ahora!
Endurecimiento por inducción vs. Endurecimiento de casos: diferencia clave
El endurecimiento por inducción y el endurecimiento por cementación son dos procesos de tratamiento térmico idénticos que se utilizan en las industrias actuales. Ambos procesos tienen como objetivo endurecer la capa exterior de las piezas de trabajo; sin embargo, los dos procesos no son iguales. He aquí un vistazo más de cerca a sus distinciones:
Endurecimiento de la caja
Manejo de piezas
Una de las principales distinciones se puede observar en la forma en que abordan las piezas. El endurecimiento por cementación se realiza en varias piezas de trabajo a la vez; En el endurecimiento por inducción, las piezas se elaboran una a la vez. Esto conduce a un enfoque "lote por lote" para el endurecimiento por cementación y a un enfoque más preciso y orientado a la pieza para el endurecimiento por inducción.
Integración de fabricación
El endurecimiento normalmente implica otras actividades organizativas para mover piezas entre la línea de producción y el proceso de endurecimiento. Por otro lado, el endurecimiento por inducción se puede incorporar fácilmente a la propia línea de producción, que utiliza una máquina endurecedora como parte de la línea de producción.
Técnicas de procesamiento
El endurecimiento por cementación utiliza calor y química para iniciar una reacción termoquímica, mientras que los tratamientos de inducción utilizan energía electromagnética para inducir una corriente alterna en parte, calentando solo la superficie. Se trata de un proceso de calentamiento sin contacto, inducido electromagnéticamente y dirigido a la superficie de la pieza de trabajo.
Aplicaciones
El endurecimiento por inducción es adecuado para aplicaciones en las que es necesario endurecer áreas específicas de un componente, por ejemplo, cigüeñales y dientes de engranajes. Por otro lado, el endurecimiento por cementación es más apropiado para piezas grandes que deben tratarse térmicamente en lotes y donde las formas complejas no son tan importantes para el proceso de endurecimiento.
Endurecimiento por llama versus endurecimiento por inducción: ¿Diferencias clave?
El endurecimiento por llama y el endurecimiento por inducción son dos métodos diferentes de endurecimiento de superficies que se utilizan en los procedimientos de trabajo de metales. El endurecimiento por llama es el proceso de calentar la superficie de una pieza de trabajo con llama de oxiacetileno y apagarla con agua fría. Este método se usa ampliamente para piezas grandes como dientes de engranajes, tambores de freno, ejes, levas y cigüeñales. Por otro lado, el calentamiento por inducción implica el uso de un campo electromagnético para calentar la superficie de la pieza de trabajo a través de una bobina mediante una corriente de alta frecuencia. Generalmente se usa en componentes pequeños como engranajes, cigüeñales y árboles de levas debido a las características de calentamiento localizado.
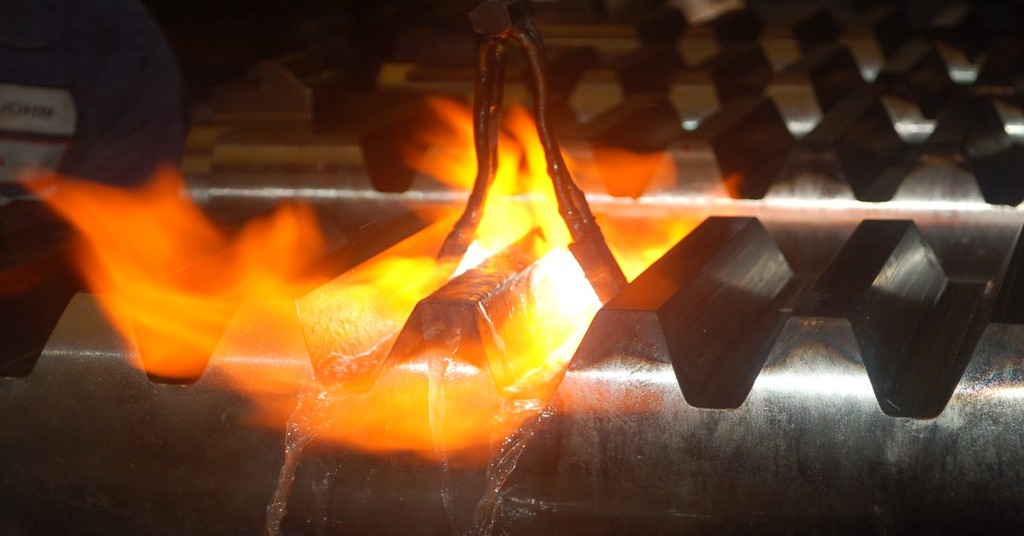
Endurecimiento a la llama
Otra diferencia significativa es que los procesos de tratamiento de estos métodos son diferentes. El endurecimiento por llama, por otro lado, hace que la pieza tenga una dureza uniforme en toda la superficie, mientras que el endurecimiento por inducción solo endurece algunas áreas de la pieza. Esta diferencia lo convierte en una mejor opción cuando solo es necesario endurecer algunas regiones del material, lo que proporciona un mejor control sobre el proceso.
Además, el proceso de aplicación del endurecimiento por llama implica el uso de llama y mano de obra calificada, ya que existe la posibilidad de dañar la pieza de trabajo. Sin embargo, en el caso del endurecimiento por inducción, pueden hacerlo operarios no cualificados ya que no daña el material, lo que lo hace apto para procesos de fabricación.
Por lo tanto, el endurecimiento por llama y el endurecimiento por inducción tienen sus ventajas y desventajas, y la elección entre los dos depende del tamaño de la pieza de trabajo, el área a endurecer, la uniformidad y el nivel de habilidad de la mano de obra. Ambos métodos tienen sus ventajas y desventajas que deben tenerse en cuenta según las necesidades de una empresa fabricante.
¡Pruebe Boda ahora!
Conclusión
Endurecimiento por induccion Es el proceso de calentar un material mediante calentamiento por inducción hasta una determinada temperatura y luego enfriarlo inmediatamente con un medio de enfriamiento. Este rápido proceso de enfriamiento conduce a la formación de una microestructura dura y compacta del material. El calentamiento por inducción permite calentar áreas específicas, controlando así el proceso de endurecimiento y haciéndolo repetible. Generalmente, los tratamientos térmicos por inducción se utilizan en piezas metálicas que probablemente sufran un alto desgaste superficial y al mismo tiempo conservan otras propiedades del material.
Cuando lo que se pretende es aumentar propiedades mecánicas como la dureza, el método de tratamiento recomendado es el endurecimiento por inducción. En aplicaciones donde se desea una mejor adherencia, abrasión, calor y resistencia a los ácidos, Boda parece ser una mejor opción. Además, brindamos servicios de creación de prototipos desde pequeña escala hasta producción de grandes lotes. Le invitamos a contactarnos y explorar nuestra servicio de tratamiento termico para cumplir con sus requisitos.