“La tempra a induzione è un trattamento non fisico a meno che non utilizzi una corrente elettrica per un trattamento rapido. Aumenta la resistenza e la durezza del metallo.
Lamiera temprata ad induzione è un processo di trattamento termico dei metalli in cui le parti metalliche con un sufficiente contenuto di carbonio vengono riscaldate mediante induzione elettromagnetica e raffreddate rapidamente. Questa tecnica viene applicata principalmente a diversi tipi di acciaio e leghe di acciaio per migliorare le caratteristiche meccaniche come la durezza superficiale, la resistenza ciclica e la resistenza all'usura in determinate zone. Alcuni usi sono nei gruppi propulsori, nelle sospensioni, nei motori e nelle parti stampate.
I trattamenti termici a induzione sono processi relativamente rapidi e accurati di indurimento delle superfici sulle parti rispetto ai processi di trattamento termico convenzionali. Qui forniremo una guida passo passo sul trattamento termico a induzione, i suoi vantaggi, svantaggi, usi e contrasti rinforzo dell'involucro. Quindi, diamo uno sguardo più da vicino.
Cos'è la tempra ad induzione?
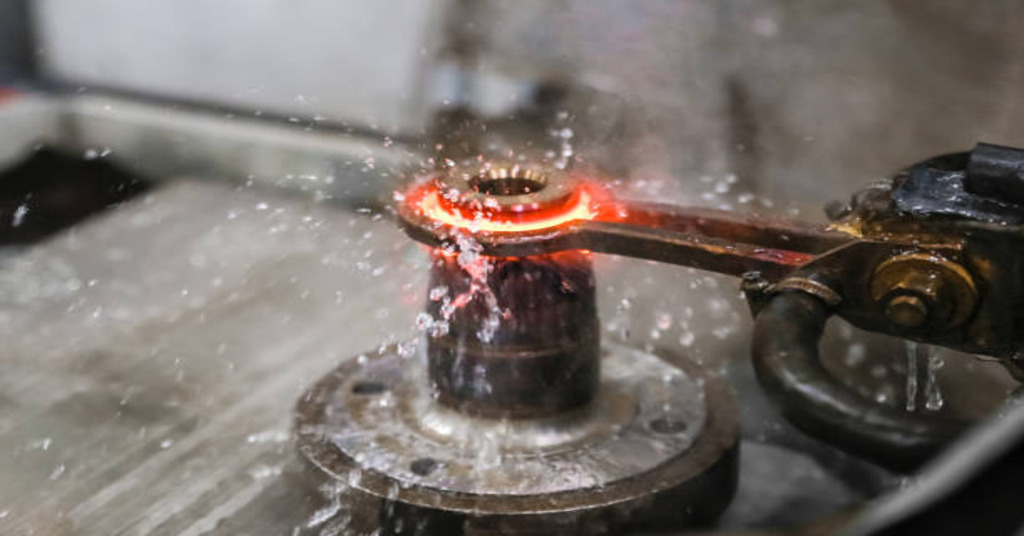
Tempra ad induzione
È un metodo di riscaldamento senza contatto che utilizza l'induzione elettromagnetica per produrre calore sullo strato superficiale di una parte metallica. Il metallo viene messo in un campo magnetico forte e variabile e nel metallo viene generata una corrente elettrica, che provoca calore. Il metallo viene generalmente riscaldato ad una temperatura nell'intervallo di trasformazione o superiore e quindi raffreddato rapidamente.
Il processo di tempra viene effettuato utilizzando acqua, olio o aria. Questo rapido raffreddamento porta ad una trasformazione martensitica nel metallo, che ne aumenta la durezza e la fragilità. È adatto per l'indurimento superficiale di una parte o di un assieme in cui solo una determinata area della parte richiede indurimento senza alterare le proprietà della parte. Ciò lo rende particolarmente appropriato per componenti che necessitano di un'elevata resistenza all'usura superficiale mentre potrebbero non necessitare di altre proprietà meccaniche. In generale, gli acciai al carbonio e legati con un contenuto di carbonio compreso tra 0.40% e 0% sono i più adatti per trattamenti termici dei metalli. La tempra ad induzione presenta i seguenti vantaggi rispetto ad altri metodi di tempra. È più facile da controllare poiché si tratta di un processo elettrico rispetto a un processo di combustione. Inoltre, riscalda solo lo strato esterno del metallo e non gli strati interni del metallo. Ciò consente di avere un ottimo controllo e ciò porterà ad un ottimo indurimento della superficie. Anche la profondità dello strato indurito può essere facilmente controllata.
Prova subito Boda!
2 fasi del processo di tempra ad induzione
Solitamente si compone di due fasi principali: riscaldamento ad induzione e tempra. Il primo processo prevede l'uso dell'induzione elettromagnetica per riscaldare i metalli elettricamente conduttivi, mentre il secondo processo è l'estinzione per modificare le caratteristiche superficiali del materiale.
Fase 1: riscaldamento a induzione
In questa fase il materiale temprato ad induzione viene solitamente inserito in una bobina di rame raffreddata ad acqua e sottoposto ad un campo magnetico alternato. Questo campo è prodotto da un elettromagnete e da un oscillatore elettronico. L'oscillatore fa passare la corrente alternata attraverso l'elettromagnete e di conseguenza anche il campo magnetico che attraversa il materiale è alternato. Questo processo crea correnti elettriche circolari note come correnti parassite che riscaldano il metallo nella bobina fino alla sua temperatura di trasformazione. La tempra ad induzione è una tipologia di indurimento superficiale e può arrivare fino ad un massimo di 8mm di profondità. La profondità di penetrazione dipende dalla frequenza dei campi magnetici alternati; maggiore è la frequenza, più profonda è la penetrazione delle correnti.
Fase 2: Tempra
Dopo che il metallo è stato indurito alla temperatura richiesta mediante induzione, deve essere raffreddato rapidamente o spento. Questo di solito viene fatto immergendo la parte in un bagno di olio o acqua, anche se a volte può essere utilizzata aria fredda. Il rinvenimento garantisce che lo strato esterno del materiale venga indurito e che il calore non penetri negli strati interni del materiale provocando trasformazioni di fase indesiderate. Il rapido raffreddamento porta alla formazione della struttura martensitica o ferritico-martensitica nello strato superficiale. Queste strutture hanno una maggiore resistenza alla trazione e uno stress di snervamento iniziale inferiore rispetto alle strutture di ferrite pura. Inoltre la tempra diminuisce la dimensione del grano, importante per aumentare la durezza del materiale.
Scelta del materiale per la tempra ad induzione
La tempra a induzione viene utilizzata su acciaio a tenore di carbonio medio-alto, acciaio legato, ghisa e materiali metallurgici in polvere. Esistono inoltre alcuni acciai inossidabili che possono essere utilizzati in diversi settori produttivi.
Acciai a tenore di carbonio medio-alto
È una tecnica ideale per gli acciai a carbonio medio-alto perché il contenuto di carbonio è sufficiente per la trasformazione martensitica richiesta per la durezza. Tali acciai normalmente contengono carbonio superiore allo 0.40% e il livello di durezza del materiale varia tra 56 e 65 HRC. Tuttavia, è possibile utilizzare anche acciai a basso tenore di carbonio come 8620, ma con una durezza inferiore di circa 40-45 HRC. Gli acciai a basso tenore di carbonio come 1008, 1010, 12L14 e 1117 non vengono utilizzati perché non mostrano un aumento significativo della durezza.
Acciai legati
Questo perché gli acciai legati presentano elementi aggiuntivi che li rendono più adatti ai trattamenti termici ad induzione rispetto ai semplici acciai al carbonio. Di questi, l'acciaio 1045 è il più utilizzato perché può essere facilmente lavorato, economico e può essere temprato per raggiungere una durezza di 58 HRC e superiore con un contenuto di carbonio dello 0.45%. Inoltre, l'acciaio 1045 ha meno possibilità di rompersi durante il processo di indurimento rispetto ad altri materiali. Alcuni altri acciai legati utilizzati frequentemente sono 1141/1144, 4140, 4340 ed ETD150.
Ghisa
Un altro gruppo di materiali comunemente utilizzati nel processo di trattamento ad induzione comprende le ghise. Vengono selezionati in base alla loro capacità di fornire elevata durezza e resistenza all'usura in superficie ma sono più duttili al centro.
Metalli in polvere
I metalli in polvere possono anche essere temprati a induzione, il che fornisce un metodo più flessibile per produrre parti con geometrie complesse e caratteristiche meccaniche adatte al loro utilizzo.
Acciai Inossidabili
In alcuni settori, alcuni tipi di acciaio inossidabile vengono utilizzati nella tempra a induzione. Sebbene non ampiamente utilizzati rispetto agli acciai al carbonio e legati, questi materiali possono essere migliorati attraverso il processo per migliorare la durezza superficiale e l'usura.
La scelta dei materiali per la tempra ad induzione è determinata dal contenuto di carbonio e di altri elementi di lega che influiscono sulla temprabilità del materiale e sulla durezza richiesta dopo il trattamento.
Vantaggi della tempra ad induzione
La tempra ad induzione presenta numerosi vantaggi, ma allo stesso tempo presenta anche alcuni svantaggi. Il suo principale vantaggio è che è altamente efficiente e veloce, ideale per le organizzazioni con grandi linee di produzione. Inoltre, richiede meno tempo rispetto ad altri processi di trattamento termico come la cementazione o la nitrurazione. Inoltre, è conveniente poiché non richiede materiali aggiuntivi come bagni di sale o serbatoi di gas e fornisce una finitura uniforme su tutta la parte.
Un altro vantaggio è la flessibilità della durezza delle parti dopo il processo di tempra ad induzione mediante rinvenimento. Inoltre aumenta la durezza, la durata e la capacità del metallo di resistere all'usura, quindi adatto per parti sotto pressione o attrito. Inoltre, aumenta il limite di resistenza, riducendo così le possibilità di guasto sotto carichi ciclici.
Tuttavia, esistono alcune limitazioni della tempra ad induzione. Viene utilizzato principalmente per materiali ferrosi, il che ne limita l'uso con altri materiali. Esiste anche il rischio di deformazioni o distorsioni delle parti se non vengono maneggiate correttamente o se non vengono raffreddate adeguatamente durante il processo. Rispetto ad altri metodi, il costo di acquisto e manutenzione delle apparecchiature di tempra potrebbe non essere molto elevato, ma rappresenta comunque un costo.
Inoltre, a causa delle elevate velocità di riscaldamento e raffreddamento durante l'induzione, sulla superficie del pezzo possono talvolta apparire crepe da indurimento. Pertanto, i parametri di processo devono essere ben controllati. Anche gli operatori necessitano di formazione e competenze per garantire una corretta gestione e controllo dall'inizio alla fine del processo. Tuttavia, i vantaggi di solito superano gli svantaggi e, pertanto, il metodo è ampiamente utilizzato in vari processi di produzione.
Svantaggi della tempra ad induzione
Tuttavia, ci sono alcuni svantaggi del trattamento termico a induzione che bisogna considerare prima di optare per questo metodo. Il limite principale è che può essere utilizzato solo su materiali ferrosi come ferro e acciaio. Questa limitazione è dovuta al fatto che utilizza un campo magnetico per produrre calore e solo i metalli ferrosi sono influenzati dai campi magnetici. La tempra a induzione non è possibile per materiali non magnetici come alluminio e rame, classificati tra i metalli non ferrosi.
Un altro svantaggio è che il processo ha un costo di gestione elevato rispetto agli altri metodi di indurimento. Sebbene sia più economico in termini di materiale e manodopera rispetto ad alcune tecniche di trattamento termico, i macchinari utilizzati nel processo ne aumentano i costi. Inoltre, l’utilizzo dell’elettricità al posto dei combustibili convenzionali può comportare costi operativi elevati a lungo termine a causa delle tariffe per il consumo di energia.
Anche la tempra ad induzione ha i suoi limiti. Le dimensioni e la forma della bobina di induzione devono corrispondere alla parte da riscaldare. Di solito sono disponibili bobine standard per il trattamento di oggetti rotondi come alberi e rulli, ma per alcuni lavori possono essere necessarie bobine speciali, aumentando così la difficoltà e il costo.
Inoltre, il requisito delle attrezzature è un vincolo perché non tutti i fornitori di trattamenti termici possono avere accesso o offrire attrezzature per la tempra a induzione. Il costo di questa attrezzatura potrebbe essere inizialmente elevato e gli operatori potrebbero dover seguire una formazione per utilizzare l'attrezzatura correttamente.
Inoltre, normalmente è adatto per materiali più sottili perché comporta il riscaldamento della superficie dei materiali. I materiali più spessi potrebbero non riscaldarsi in modo uniforme, il che potrebbe causare problemi come durezza irregolare o addirittura crepe. Queste limitazioni sottolineano il fatto che è necessario considerare e valutare se il processo è applicabile o meno a un determinato processo.
Prova subito Boda!
Tempra ad induzione vs. Indurimento del caso: differenza chiave
La tempra a induzione e la cementazione sono due processi di trattamento termico identici utilizzati oggi nelle industrie. Entrambi i processi mirano a indurire lo strato esterno dei pezzi; tuttavia, i due processi non sono gli stessi. Ecco uno sguardo più da vicino alle loro distinzioni:
Rinforzo dell'involucro
Manipolazione delle parti
Una delle principali distinzioni può essere osservata nel modo in cui affrontano le parti. La cementazione viene eseguita su più pezzi contemporaneamente; nella tempra ad induzione i pezzi vengono lavorati uno alla volta. Ciò porta a un approccio “lotto per lotto” per la tempra e a un approccio più preciso e orientato al pezzo per la tempra a induzione.
Integrazione della produzione
L'indurimento del caso normalmente comporta altre attività organizzative per spostare le parti tra la linea di produzione e il processo di indurimento. D'altro canto, la tempra a induzione può essere facilmente incorporata nella linea di produzione stessa, che utilizza una macchina per tempra come parte della linea di produzione.
Tecniche di elaborazione
La cementazione utilizza il calore e la chimica per avviare una reazione termochimica, mentre i trattamenti ad induzione utilizzano l'energia elettromagnetica per indurre in parte una corrente alternata, riscaldando solo la superficie. Si tratta di un processo di riscaldamento senza contatto, indotto elettromagneticamente e diretto sulla superficie del pezzo.
Applicazioni
La tempra a induzione è adatta per applicazioni in cui è necessario temprare aree specifiche di un componente, ad esempio alberi motore e denti di ingranaggi. D'altro canto, la cementazione è più appropriata per pezzi di grandi dimensioni che devono essere trattati termicamente in lotti e dove le forme complesse non sono così importanti per il processo di tempra.
Tempra alla fiamma e tempra a induzione: differenze chiave?
La tempra alla fiamma e la tempra ad induzione sono due diversi metodi di indurimento superficiale utilizzati nelle procedure di lavorazione dei metalli. La tempra alla fiamma è il processo di riscaldamento della superficie di un pezzo con fiamma ossiacetilenica e di spegnimento con acqua fredda. Questo metodo è ampiamente utilizzato per parti di grandi dimensioni come denti di ingranaggi, tamburi dei freni, assi, camme e alberi a gomiti. D'altra parte, il riscaldamento a induzione prevede l'utilizzo di un campo elettromagnetico per riscaldare la superficie del pezzo attraverso una bobina attraverso una corrente ad alta frequenza. Viene solitamente utilizzato su componenti di piccole dimensioni come ingranaggi, alberi a gomiti e alberi a camme a causa delle caratteristiche di riscaldamento localizzato.
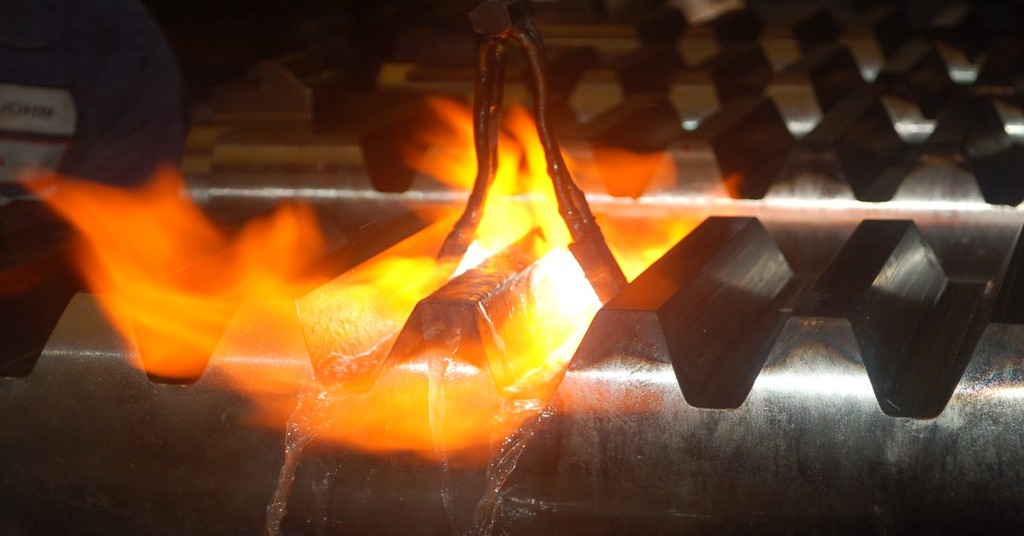
Indurimento alla fiamma
Un'altra differenza significativa è che i processi di trattamento di questi metodi sono diversi. La tempra alla fiamma, invece, fa sì che il pezzo abbia una durezza uniforme su tutta la superficie, mentre la tempra ad induzione indurisce solo alcune zone del pezzo. Questa differenza lo rende una scelta migliore laddove è necessario indurire solo alcune regioni del materiale, garantendo un migliore controllo sul processo.
Inoltre, il processo di applicazione della tempra alla fiamma comporta l'uso della fiamma e di manodopera specializzata poiché esiste la possibilità di danneggiare il pezzo in lavorazione. Tuttavia, nel caso della tempra ad induzione, può essere effettuata anche da operatori non specializzati in quanto non danneggia il materiale, il che lo rende adatto ai processi produttivi.
Pertanto, sia la tempra alla fiamma che la tempra a induzione presentano vantaggi e svantaggi e la scelta tra le due dipende dalle dimensioni del pezzo, dall'area da temprare, dall'uniformità e dal livello di abilità della forza lavoro. Entrambi i metodi presentano vantaggi e svantaggi che dovrebbero essere presi in considerazione a seconda delle esigenze di un'azienda manifatturiera.
Prova subito Boda!
Conclusione
Tempra ad induzione è il processo di riscaldamento di un materiale mediante riscaldamento ad induzione fino a una determinata temperatura e quindi di raffreddamento immediato con un mezzo di raffreddamento. Questo rapido processo di raffreddamento porta alla formazione di una microstruttura dura e compatta del materiale. Il riscaldamento ad induzione consente il riscaldamento di aree specifiche, controllando così il processo di indurimento e rendendolo ripetibile. Generalmente, i trattamenti termici ad induzione vengono utilizzati su parti metalliche che potrebbero subire un'elevata usura superficiale pur mantenendo altre proprietà del materiale.
Quando l'intenzione è quella di aumentare le proprietà meccaniche come la durezza, il metodo di trattamento consigliato è la tempra ad induzione. Nelle applicazioni in cui si desidera una migliore adesione, abrasione, calore e resistenza agli acidi, Boda Tech sembra essere la scelta migliore. Inoltre, forniamo servizi di prototipazione dalla produzione su piccola scala a quella su larga scala. Non esitate a contattarci ed esplorare il nostro servizio di trattamento termico per soddisfare le vostre esigenze.