Sebbene i fori maschiati e i fori filettati sembrino quasi simili, hanno una funzione leggermente diversa nella maggior parte degli utilizzi di lavorazione e fabbricazione. I fori maschiati vengono creati filettando l'interno di un foro preforato, mentre i fori filettati descrivono il risultato della filettatura in materiale forato/fuso. La consapevolezza di queste differenze ti consente di scegliere il tipo giusto che migliorerà le prestazioni del tuo progetto.
In questo articolo spiegheremo cosa sono i fori filettati, come vengono realizzati e quando e dove utilizzarli.
Cosa sono i fori maschiati?
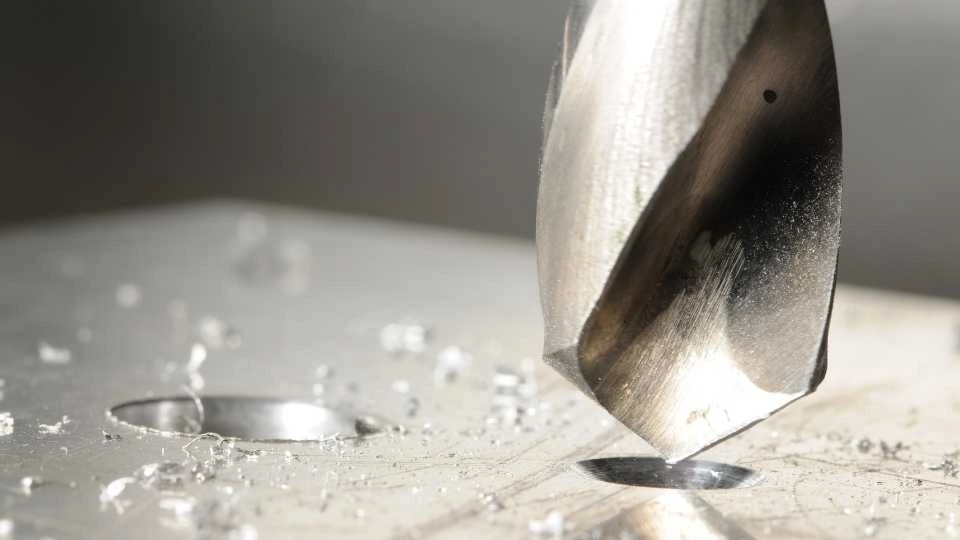
Nome immagine: Lavorazione di maschiatura dei fori
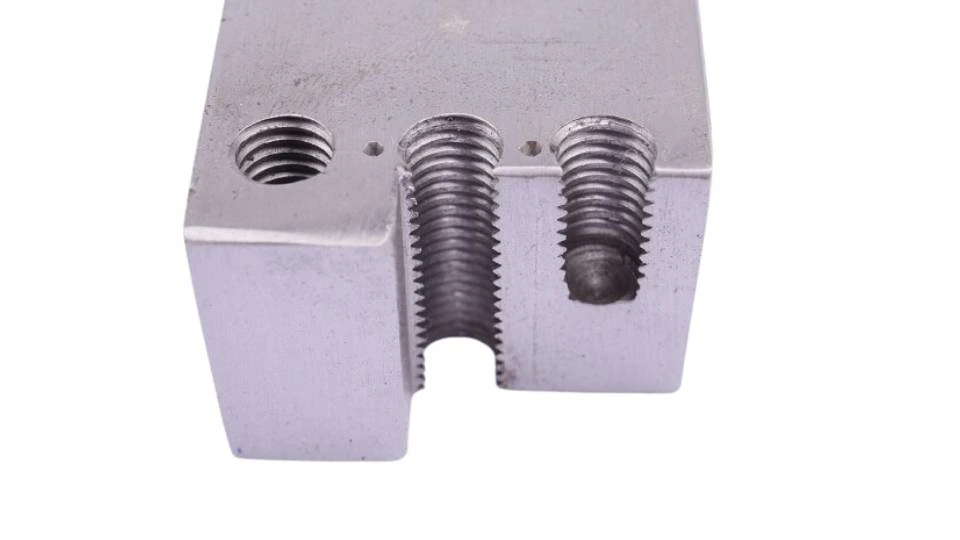
I fori filettati vengono prima forati e poi filettati tramite un utensile per maschiatura. Questo crea filettature interne che consentono di fissare viti o bulloni con la precisione desiderata. La maschiatura aiuta a adattare la dimensione della filettatura alla vite, in modo che le connessioni siano fluide ed efficienti. Se il passo è leggermente errato, la connessione si riduce e potrebbe rompersi.
I fori di lavorazione possono essere classificati in due tipi principali: fori passanti e fori ciechi. Le perforazioni sono fori passanti che attraversano il materiale e sono più adatti per bulloni/viti. I fori ciechi non si estendono attraverso l'altro lato del materiale e sono in genere eccellenti per utilizzi in cui la connessione deve essere nascosta e poco profonda.
Grazie ai fori filettati, i meccanici ottengono soluzioni di fissaggio precise e affidabili per le sfide meccaniche e industriali.
Strumenti e attrezzature utilizzati nella lavorazione dei fori
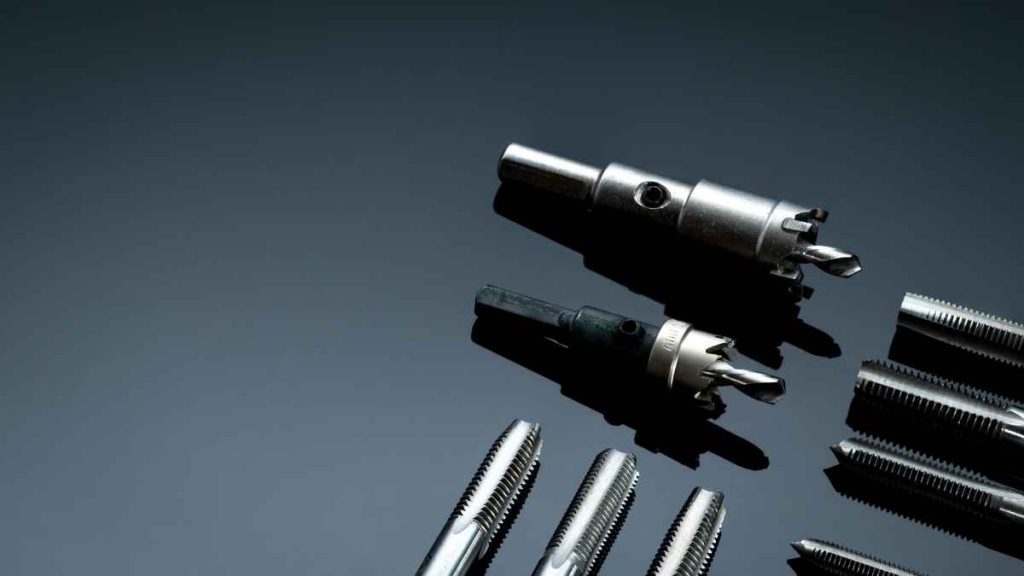
Nome immagine: Toles per maschiatura fori
I fori lavorati utilizzano utensili speciali per produrre filettature interne. Ad esempio, uno strumento comune è la chiave per maschi, che ruota manualmente il maschio nel foro. È semplicistico e ideale per progetti su piccola scala.
Per i metalli teneri, vengono generalmente utilizzati maschi per formare. Questi maschi non creano un taglio ma una filettatura spostando il materiale. Inoltre, riducono al minimo i trucioli e assicurano filettature pulite.
Le macchine per la maschiatura sono competenti in operazioni su larga scala. Questi strumenti automatizzati offrono accuratezza ed efficienza, fondamentali per le aziende che richiedono numerosi risultati in tempi rapidi.
Processo di maschiatura dei fori
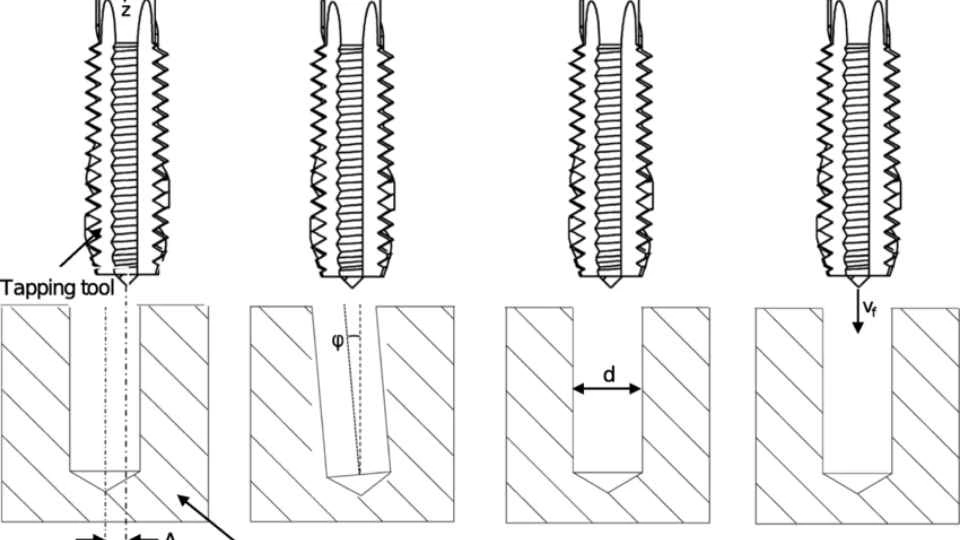
Nome immagine: Processo di maschiatura dei fori
La foratura inizia con la creazione di un foro pilota delle dimensioni del maschio necessario per l'uso. Il diametro del foro deve essere corretto per corrispondere alle specifiche del maschio in questione.
Dopo aver forato il foro, il maschio viene inserito nel foro e ruotato con una chiave per maschi. Mentre il maschio taglia il materiale, forma filettature interne. A seconda del progetto, è possibile fermarsi a metà per creare un foro cieco; altrimenti, il materiale viene fatto passare per creare un foro passante.
Dopo la maschiatura, pulisci accuratamente il foro. Rimuovi eventuali trucioli o detriti metallici per assicurarti che le filettature siano pulite e lascia che la vite o il bullone si adattino saldamente. Dopo aver seguito questi passaggi, avrai un foro perfettamente filettato pronto per l'uso. (Per saperne di più su Parti di motociclette CNC personalizzate spiegate)
Applicazioni dei fori di maschiatura
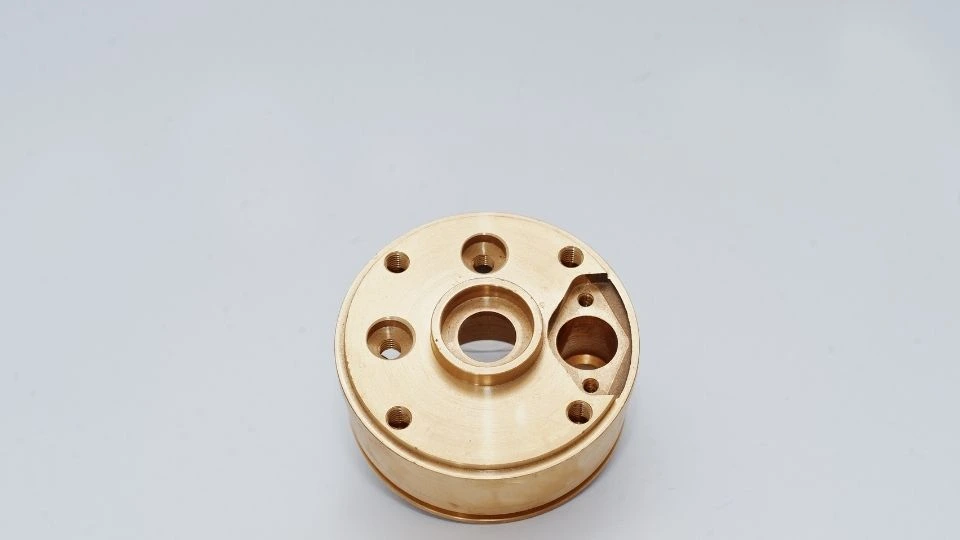
Nome immagine: Parte automobilistica forata con nastro adesivo
I fori filettati sono utili nei settori in cui è necessario avere giunti resistenti ma facilmente staccabili. Nella produzione automobilistica, i componenti del motore sono filettati con precisione per garantire che non vi siano allentamenti.
L'industria aerospaziale utilizza fori filettati per assemblare parti in cui la precisione è fondamentale per le operazioni. Allo stesso modo, i produttori di mobili li utilizzano per unire i componenti senza problemi per aggiungere resistenza ai mobili.
Nei prodotti di consumo, i fori filettati sono essenziali per il montaggio di schede di circuiti elettrici su involucri di prodotti. Aumentano la produttività della formazione del prodotto mantenendone allo stesso tempo la qualità in un'ampia gamma di applicazioni. (Per saperne di più su come dominare il mercato utilizzando la potenza della lavorazione CNC multiasse)
Prova subito Boda!
Caratteristiche e particolarità dei fori filettati
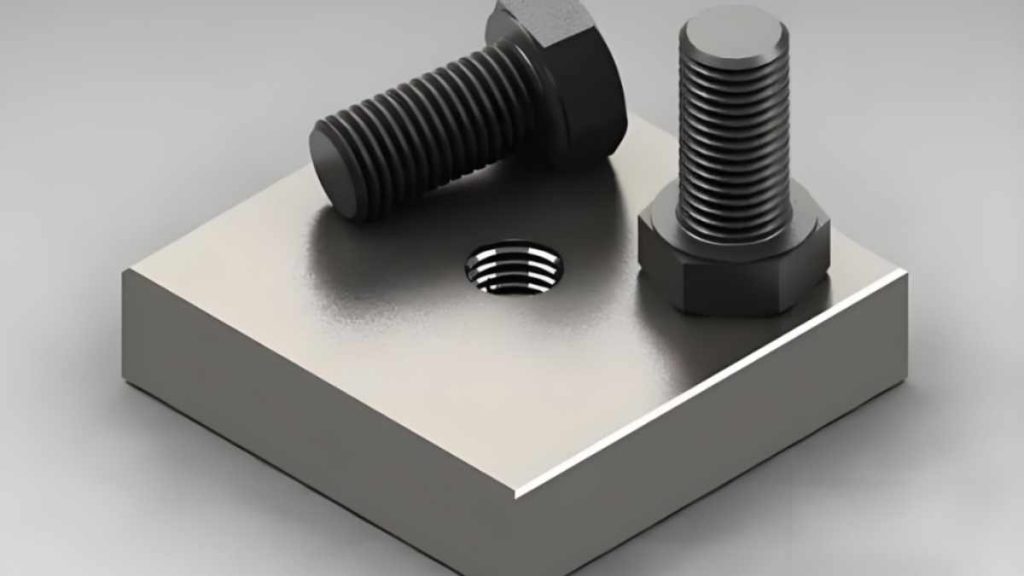
Nome immagine: Fori per viti filettate
I fori filettati sono riconoscibili per le loro filettature all'interno del foro. Sono destinati a fori per viti o bulloni con filettature esterne per fornire una connessione robusta e un adattamento raggiungibile. La precisione è auspicabile negli assemblaggi meccanici, dove è richiesto un adattamento preciso e preciso.
Le filettature nei fori filettati sono realizzate per tenere i dispositivi di fissaggio senza allentarsi. La filettatura perfetta è identica per evitare strisce/difetti che potrebbero causare errori e una breve durata del prodotto.
Il vantaggio dei fori filettati è più evidente negli utilizzi che richiedono elementi di fissaggio rimovibili. Offre una migliore funzionalità attraverso tolleranza stretta rispetto ad altri tipi di fori per garantire una migliore aderenza.
Questi fori sono multiuso e possono facilmente ospitare quasi tutti i materiali, come metalli e plastiche. Il loro spessore e dimensione sono ottimizzati per lo scopo specifico di fornire una migliore rigidità alle parti assemblate. La corretta maschiatura di un foro è un input importante che aiuta a servire la fermezza strutturale di qualsiasi progetto. Se stai cercando servizi professionali, Boda Tech è un'azienda leader che offre soluzioni one-stop. Contatta i nostri ingegneri e Richiedi subito un preventivo!
Pro e contro dei fori maschiati
I fori filettati presentano numerosi vantaggi e un paio di inconvenienti. Conoscendo i pro e i contro dei fori filettati, sarà più facile accertare se i fori incrociati si adatteranno al progetto in questione.
Vantaggi dei fori filettati
Fissaggio sicuro
I fori filettati creano connessioni forti e coerenti. Le filettature interne si innestano con viti/bulloni in modo ravvicinato, così le parti rimangono ferme e non si allentano.
Efficienza dello spazio
Poiché non richiedono dadi, i fori filettati fanno risparmiare spazio. Sono particolarmente adatti per applicazioni di costruzione compatte, ad esempio in gadget elettrici o assemblaggi automobilistici.
Integrità strutturale
I fori filettati aiutano a ridurre le sollecitazioni sul materiale e offrono una distribuzione equilibrata del carico sulle filettature. Ciò aumenta la rigidità dell'assemblaggio e la tolleranza per le forze di taglio nei materiali che hanno una buona capacità di tenuta della filettatura.
Facilità di manutenzione
I fori filettati facilitano la manutenzione. Poiché diventa facile smontare e montare il prodotto in questione. Questa caratteristica è particolarmente rilevante per le applicazioni in cui l'applicazione è frequentemente sottoposta a manutenzione o aggiornamento, ad esempio, macchine e utensili.
Contro dei fori filettati
Usura del battistrada
L'uso frequente può logorare le filettature interne, specialmente nei materiali più morbidi. Ciò nel tempo riduce la capacità del foro di avere una presa salda sugli elementi di fissaggio utilizzati.
Rischio di filettatura incrociata
Un orientamento non appropriato durante l'assemblaggio provoca la filettatura incrociata, danneggiando le filettature. Ciò riduce la forza di accoppiamento e potrebbe essere necessario serrare nuovamente, il che si riferisce alla ri-filettatura.
Capacità di carico limitata
In alcune plastiche o metalli, i fori filettati possono essere deboli e inadeguati a supportare un carico pesante. Quindi, sono limitati all'uso in aree ad alto stress.
Rottura del rubinetto
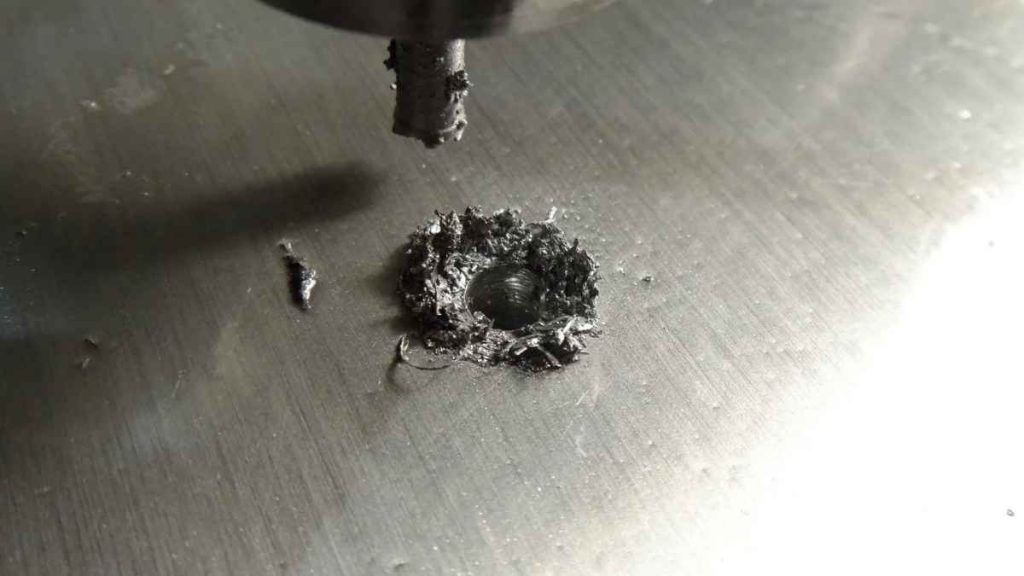
Nome immagine: Rottura del rubinetto
I maschi possono rompersi durante la filettatura, specialmente se usati su materiali duri e se non lubrificati. Svitare un maschio rotto potrebbe essere una vera sfida e potrebbe potenzialmente danneggiare il pezzo in lavorazione.
Prova subito Boda!
Considerazioni e suggerimenti per i fori maschiati
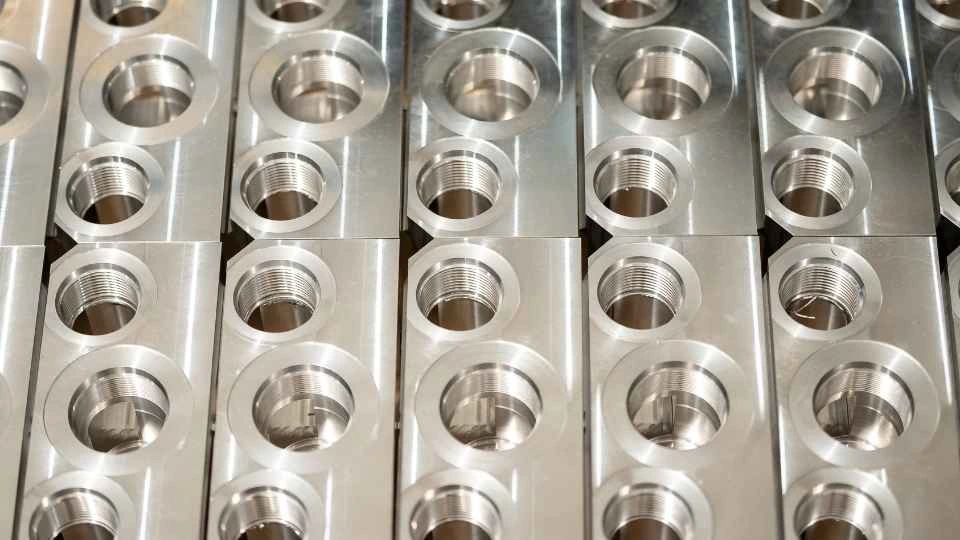
Nome immagine: Componenti con fori filettati precisi
Se la maschiatura viene eseguita bene e vengono prese le misure giuste, è meno probabile che le filettature e le parti lavorate vengano danneggiate. Di seguito è riportata una breve guida che vi aiuterà a comprendere le considerazioni importanti quando si lavora con fori maschiati.
Durezza del materiale
Le caratteristiche del materiale determinano il processo di maschiatura, in particolare la durezza del materiale in questione. Ad esempio, gli acciai sono piuttosto difficili da filettare. Perché sono relativamente più duri. Quindi, sono necessari più forza e maschi in carburo per produrre filettature di qualità. Per una maschiatura di successo in materiali duri:
- La velocità di taglio dovrebbe essere ridotta per ridurre al minimo la generazione di calore
- La pressione applicata deve essere uniforme e costante.
- Scegliere lubrificanti di alta qualità per ridurre al minimo l'attrito e l'usura.
Assicurati di praticare fori delle dimensioni corrette e di fissare il pezzo in lavorazione
Le dimensioni precise del foro sono essenziali per una maschiatura efficace. Preferibilmente, le dimensioni standard della filettatura, ad esempio 1/4-20 o M6 x 1.0, ne riducono la complessità utilizzando utensili e materiali familiari nel suo assemblaggio. Queste dimensioni rendono la filettatura corretta e aiutano a risparmiare sui costi. C'è sempre la necessità di serrare saldamente il pezzo in lavorazione in modo che non si muova al momento della maschiatura.
Dimensione desiderata del foro filettato
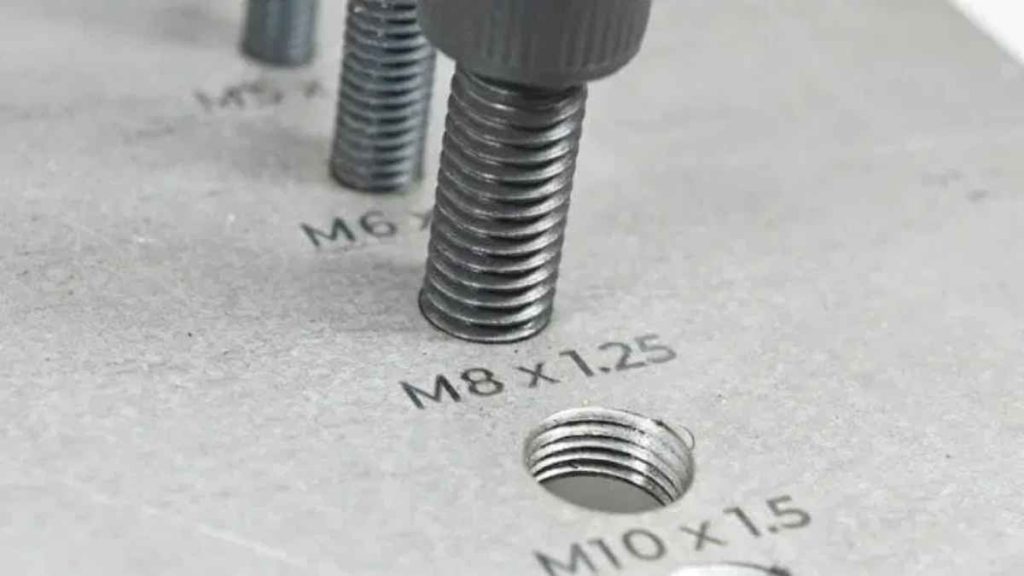
Nome immagine: Posizionamento accurato dei fori
Il diametro esterno del foro filettato dovrebbe sempre essere maggiore del diametro interno per garantire l'integrità strutturale. Non si dovrebbero creare sbavature vicino ai bordi della parte perché la filettatura potrebbe rompersi e causare danni all'utensile. La corretta selezione del diametro aiuta a migliorare la durata della connessione filettata.
Consideriamo le superfici angolate
La filettatura di fori su superfici angolate richiede ulteriore attenzione. Iniziare lavorando una tasca piatta in cui verrà posizionata la filettatura. Aiuta anche ad allinearla meglio per il maschio per ridurre la possibilità di un allineamento errato. Dopo il processo di lavorazione, assicurarsi che la profondità del foro sia corretta, anche quando si introduce una superficie angolata.
Posizionamento accurato dei fori
Il posizionamento ottimale dei fori è fondamentale per una maschiatura efficace. I posizionamenti centrali sono piuttosto semplici, d'altro canto, il posizionamento dei bordi richiede un'attenzione particolare. Le vibrazioni nella zona di taglio vicino ai bordi possono rovinare la superficie e causare la rottura dell'utensile da taglio. Il taglio meticoloso dei fori e la marcatura del punto circolare sono sempre essenziali per mantenere la precisione. (Scopri di più sulla nostra guida su Guida alla velocità di taglio e all'avanzamento CNC)
Foro filettato vs foro filettato: somiglianze e limitazioni
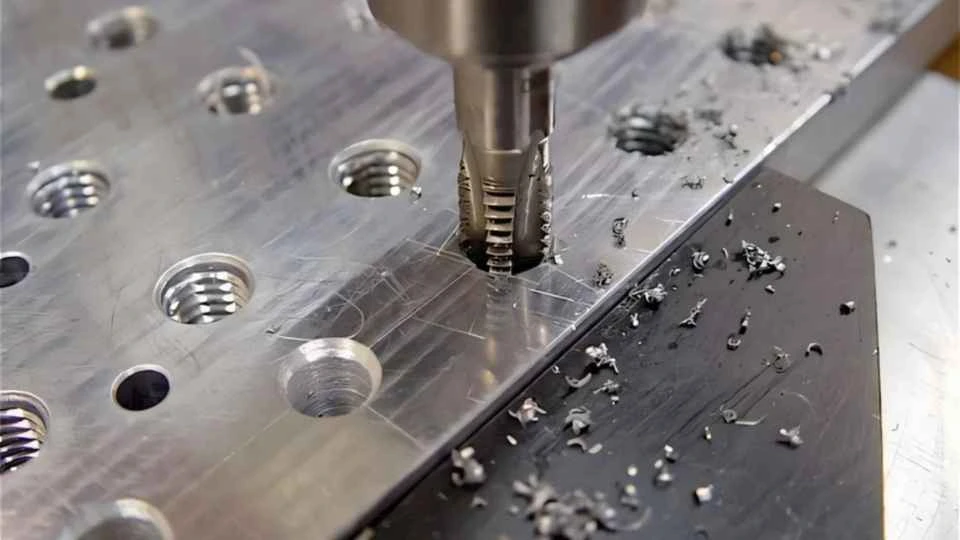
Nome immagine: Lavorazione fori filettati
Analogie:
- Filettature interne: la maschiatura crea una filettatura interna per fissare elementi di fissaggio filettati come bulloni o viti, allo stesso modo della filettatura.
- Utilizzo con fori ciechi o passanti: entrambi i processi possono essere utilizzati nei fori ciechi che non penetrano attraverso il materiale e i fori.
Limitazioni del tapping:
Tipo di filo:
La maschiatura è limitata alla creazione di filettature interne. Per le filettature esterne, devono essere impiegate altre tecniche, come l'uso di filiere.
Varietà del filo:
Un maschio è destinato a realizzare una filettatura di una determinata dimensione e passo. Se sono richiesti tipi di filettatura diversi, è necessario utilizzare un nuovo maschio per ogni variazione. Le filettature personalizzate non sono possibili con questa maschiatura e sono realizzate meglio con utensili come la fresatura di filettature.
Rottura dell'utensile:
Nome immagine: Rottura utensile CNC
I maschi sono più vulnerabili alla rottura rispetto agli strumenti per filettatura. I maschi difettosi presentano molti problemi: a volte, il pezzo in lavorazione deve essere scartato e il processo di rimozione del materiale richiede molto tempo.
Profondità del foro:
La maggior parte dei maschi ha un passo conico per facilitare il taglio. Tuttavia, questo rende difficile filettare fori ciechi profondi. Per filettature più profonde in fori ciechi, vengono utilizzati altri metodi come la fresatura di filettature per avvicinarsi al fondo del foro.
Limitazioni materiali:
La maschiatura è relativamente difficile su materiali duri e fragili come l'acciaio temprato perché questi materiali usurano più rapidamente i maschi. Ciò comporta la sostituzione costante degli utensili, uno scenario costoso. D'altro canto, i materiali duttili rendono il maschio "gommoso" in modo tale che si attacchi e debba essere pulito spesso o gli utensili cambiati.
Tipi di fori nella lavorazione
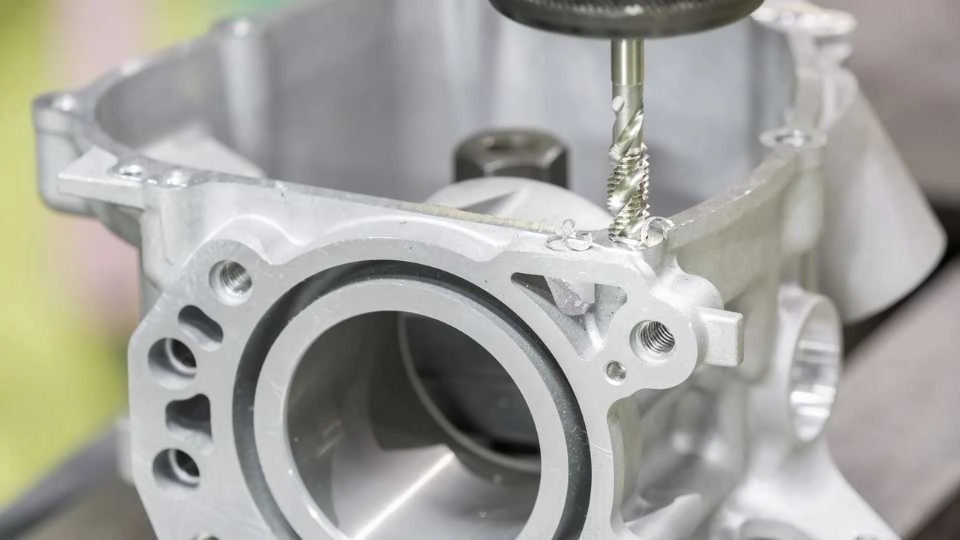
Nome immagine: Tipi di fori nella lavorazione
Nella lavorazione, i fori vengono realizzati con varie caratteristiche per soddisfare l'applicazione funzionale o strutturale desiderata. Pertanto, questi fori vengono creati utilizzando varie tecniche e utensili, a seconda dei requisiti dell'applicazione. Di seguito sono riportati i tipi comuni:
Attraverso i fori
Nome immagine: Foro passante
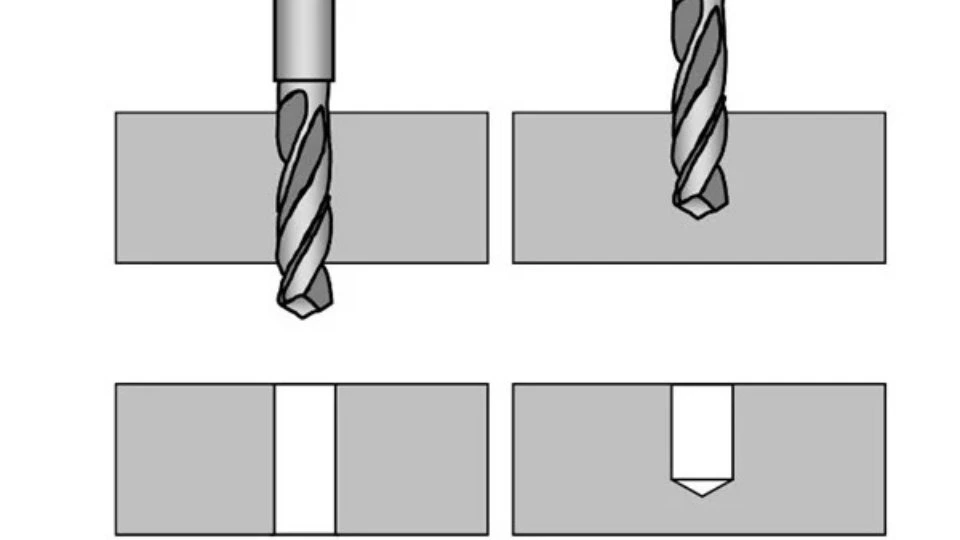
I fori passanti sono fori di perforazione realizzati da un lato del materiale fino all'altro lato, creando un canale. Consentono il passaggio di bulloni e viti per unire i componenti del corpo. Questi fori sono solitamente applicati per scopi strutturali e di assemblaggio.
Fori ciechi
Nome immagine: foro cieco
I fori ciechi vengono realizzati alla profondità desiderata. Ma non vengono rifiniti con il materiale. Il fondo del foro rimane chiuso, rendendo questi fori ideali quando il materiale non deve essere completamente perforato. I fori ciechi vengono utilizzati quando il foro viene praticato per motivi estetici o quando il retro del materiale deve rimanere intatto.
Fori svasati
Nome immagine: Foro svasato
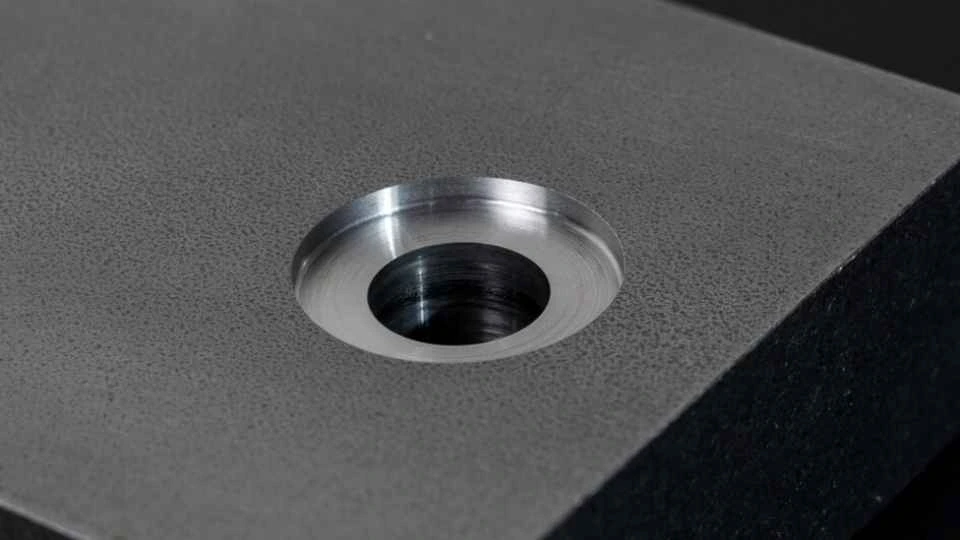
Un foro svasato ha una depressione cilindrica realizzata attorno all'ingresso del foro per accogliere la testa del dispositivo di fissaggio ed essere a filo o incassato nella superficie. Sono progettati quando la qualità della finitura superficiale è importante, principalmente nell'assemblaggio. In queste applicazioni, la testa del dispositivo di fissaggio non deve essere visibile per fornire una sezione pulita e resistente.
Fori alesati
Nome immagine: Alesatura vs Foratura vs Foratura
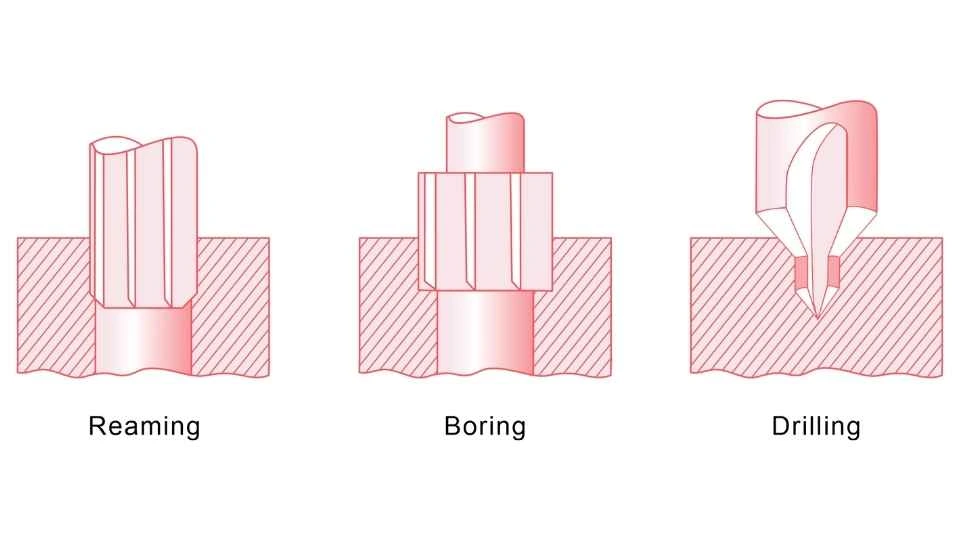
I fori alesati vengono resi leggermente più piccoli e poi alesati alla dimensione e finitura prescritte per adattarsi all'applicazione prevista. Ciò produce anche una tolleranza stretta come risultato del processo di alesatura. Quindi il foro alesato è appropriato per posizioni precise di cuscinetti o alberi, dove l'allineamento è fondamentale.
Conclusione
Per concludere, il confronto tra foro filettato e foro filettato evidenzia le loro somiglianze, i vantaggi e le differenze chiave. Sebbene la filettatura e la maschiatura siano due procedure significative e comuni nella lavorazione CNC, la loro applicazione è diversa e ciascuna è appropriata per una situazione particolare.
Per le vostre esigenze di lavorazione, che si tratti di maschiatura o filettatura, Boda Tech, un responsabile fornisce Servizi di lavorazione CNC in Cina per diverse soluzioni produttive. Contattaci oggi per ottenere maggiori informazioni e soluzioni impeccabili per fori filettati e maschiati.
FAQ
D1. Come si fa un foro?
Per maschiare un foro, prima forare un foro della misura appropriata per la filettatura desiderata. Quindi, inserire il maschio nel foro e ruotarlo utilizzando una chiave per maschi o una macchina. Il maschio taglia filettature interne nel foro mentre avanza.
D2. Cosa significa quando un rubinetto tocca il fondo?
Quando un maschio tocca il fondo, significa che ha raggiunto il fondo del foro e non può più tagliare ulteriormente i filetti. Ciò si verifica in genere nei fori ciechi in cui il maschio non può continuare oltre una certa profondità.
D3. Cosa si intende per foro filettato?
Un foro filettato è un foro con filettature interne che consentono di avvitare un bullone o una vite per un fissaggio sicuro.
D4. Qual è la differenza tra fori forati e fori filettati?
Un foro praticato è semplicemente un foro creato con una punta da trapano, mentre un foro filettato ha filettature interne tagliate per accettare elementi di fissaggio. La maschiatura di un foro segue la foratura.
D5. Qual è la differenza tra fori passanti e fori filettati?
I fori passanti vengono praticati per consentire il passaggio libero degli elementi di fissaggio senza necessità di filettatura, mentre i fori filettati presentano filettature interne che consentono agli elementi di fissaggio di agganciarsi saldamente.
D6. Quale maschio viene utilizzato per iniziare a maschiare un foro?
Un maschio conico è solitamente utilizzato per iniziare a maschiare un foro. Ha una filettatura conica che introduce gradualmente i filetti nel materiale, rendendo più facile l'avvio del processo.
D7. Perché è necessaria la lubrificazione nel processo di maschiatura?
La lubrificazione riduce al minimo l'attrito, il calore e l'usura del maschio. Inoltre, assicura un taglio più fluido, prevenendo la rottura dell'utensile e migliorando la qualità della filettatura nel foro.