Si bien los agujeros roscados y los agujeros roscados parecen ser casi similares, tienen una función ligeramente diferente en la mayoría de los usos de mecanizado y fabricación. Los agujeros roscados se crean roscando el interior de un agujero pretaladrado, mientras que los agujeros roscados describen el resultado de roscar en material perforado o fundido. Conocer estas diferencias le permite elegir el tipo correcto que mejorará el rendimiento de su proyecto.
En este artículo, explicaremos los agujeros roscados, cómo se hacen y cuándo y dónde utilizarlos.
¿Qué son los agujeros roscados?
Nombre de la imágen: Mecanizado de roscado de agujeros
Los agujeros roscados se perforan primero antes de roscarlos con una herramienta de roscado. Esta herramienta forma roscas internas para sujetar tornillos o pernos con la precisión deseada. El roscado con macho ayuda a ajustar el tamaño de la rosca al tornillo, de modo que las conexiones sean suaves y eficientes. Si el paso es ligeramente incorrecto, la conexión se reduce y podría romperse.
Los agujeros mecanizados se pueden clasificar en dos tipos principales: agujeros pasantes y agujeros ciegos. Las perforaciones son agujeros pasantes que atraviesan el material y son más adecuados para pernos/tornillos. Los agujeros ciegos no se extienden a través del otro lado del material y suelen ser excelentes para usos en los que la conexión debe estar oculta y ser poco profunda.
Los maquinistas obtienen soluciones de fijación precisas y confiables para desafíos mecánicos e industriales a través de orificios roscados.
Herramientas y equipos utilizados en el mecanizado de agujeros
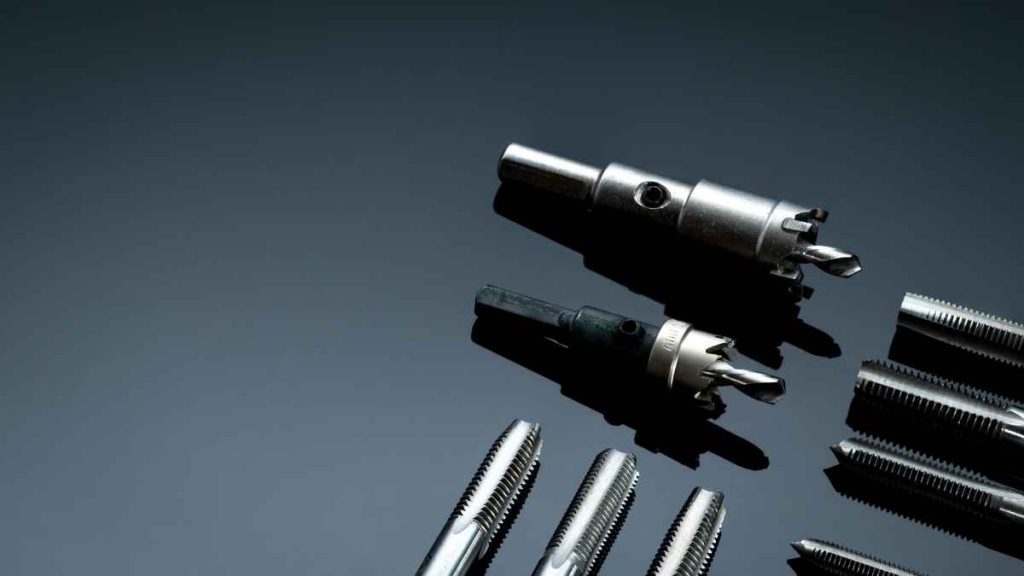
Nombre de la imagen: Toles para roscar agujeros
Los agujeros mecanizados utilizan herramientas especiales para producir roscas internas. Por ejemplo, una herramienta común es la llave de roscar, que gira manualmente el macho de roscar dentro del agujero. Es simple e ideal para proyectos de pequeña escala.
Para metales blandos, generalmente se utilizan machos de roscar. Estos machos no crean un corte sino una rosca al desplazar el material. Además, minimizan las virutas y garantizan roscas limpias.
Las máquinas de roscado son eficaces en operaciones a gran escala. Estas herramientas automatizadas aportan precisión y eficiencia, factores fundamentales para las empresas que requieren numerosos resultados rápidamente.
Proceso de perforación de agujeros
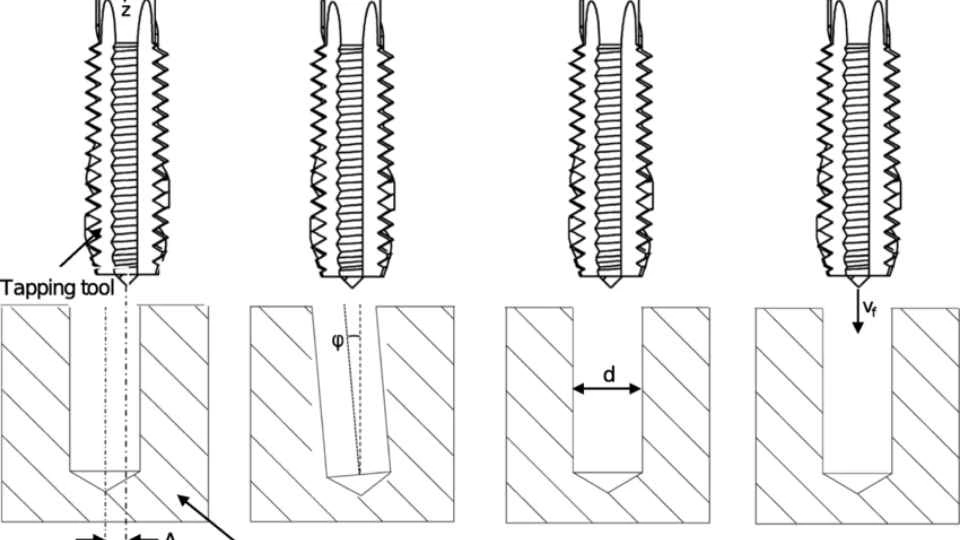
Nombre de la imagen: Proceso de roscado de orificios
La perforación comienza con la creación de un orificio piloto del tamaño del macho que se va a utilizar. El diámetro del orificio debe ser el adecuado para que coincida con las especificaciones del macho en cuestión.
Una vez perforado el orificio, se coloca el macho de roscar en el orificio y se gira con una llave para machos de roscar. A medida que el macho de roscar corta el material, forma roscas internas. Según el proyecto, es posible detenerse a mitad de camino para hacer un orificio ciego; de lo contrario, se pasa el material para crear un orificio pasante.
Después de roscar, limpie bien el orificio. Retire las virutas o los residuos de metal para asegurarse de que las roscas estén limpias y permita que el tornillo o perno encaje de forma segura. Si sigue estos pasos, tendrá un orificio con una rosca perfecta y listo para usar. (Lea más sobre Explicación de las piezas de motocicleta CNC personalizadas)
Aplicaciones de los agujeros para roscar
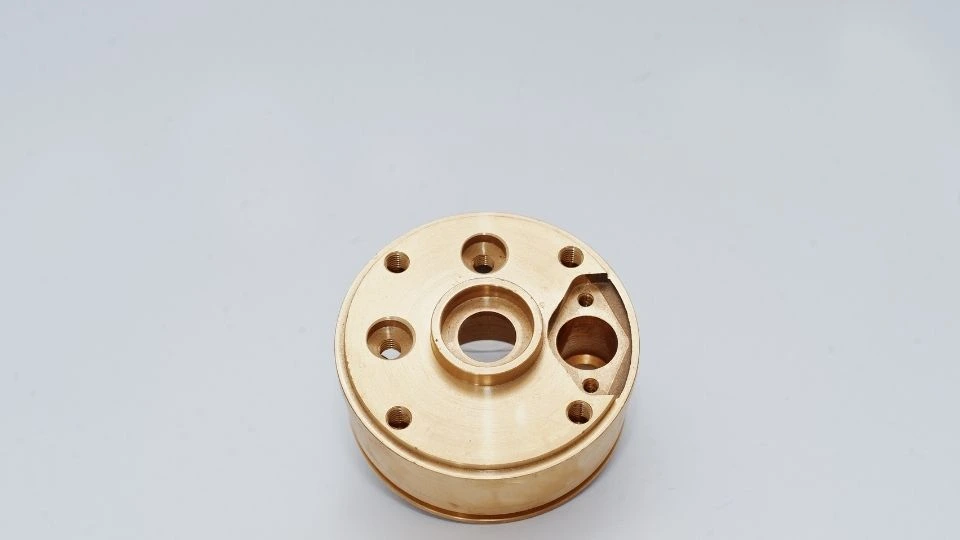
Nombre de la imagen: Pieza automotriz perforada con cinta adhesiva
Los orificios roscados son útiles en industrias en las que se necesitan uniones resistentes pero que se puedan desmontar fácilmente. En la fabricación de automóviles, los componentes del motor se roscan con precisión para garantizar que no queden sueltos.
La industria aeroespacial utiliza agujeros roscados para ensamblar piezas donde la precisión es fundamental para las operaciones. Asimismo, los fabricantes de muebles los emplean para unir los componentes de manera uniforme y agregarles resistencia.
En los productos de consumo, los orificios roscados son fundamentales para montar placas de circuitos eléctricos en las carcasas de los productos. Aumentan la productividad de la formación del producto y, al mismo tiempo, conservan la calidad en una amplia gama de aplicaciones. (Lea más sobre Cómo dominar el mercado utilizando el poder del mecanizado CNC multieje)
¡Pruebe Boda ahora!
Características y propiedades de los agujeros roscados
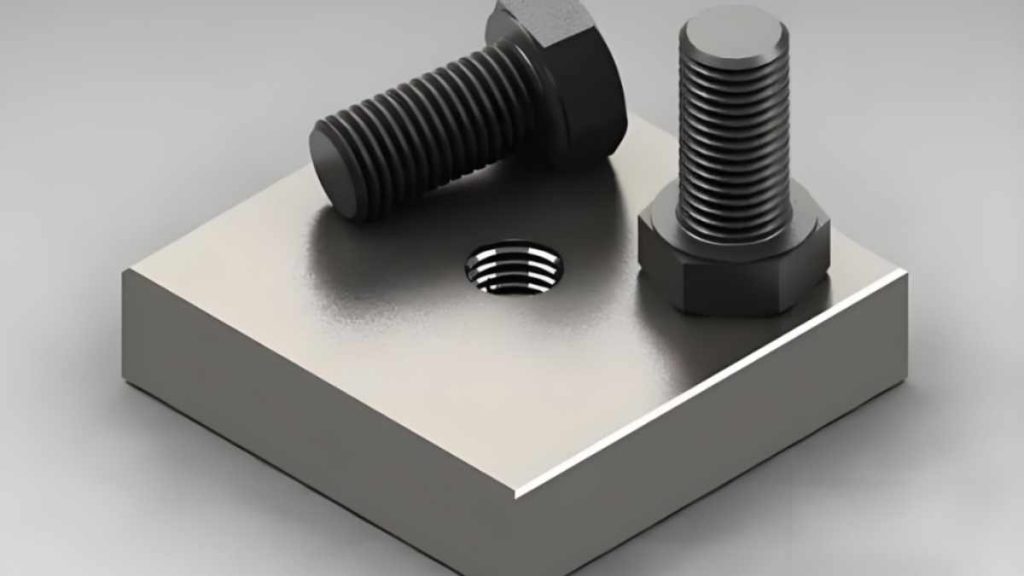
Nombre de la imagen: Orificios para tornillos roscados
Los orificios roscados se reconocen por sus roscas en el interior del orificio. Su finalidad es atornillar o atornillar orificios con roscas externas para proporcionar una conexión resistente y un ajuste alcanzable. La precisión es deseable en conjuntos mecánicos, donde se requiere un ajuste preciso y cercano.
Las roscas de los orificios roscados están diseñadas para sujetar los sujetadores sin aflojarse. La rosca perfecta es idéntica para evitar tiras o fallas que pueden provocar fallas en los tornillos y acortar la vida útil del producto.
La ventaja de los orificios roscados es más evidente en los usos que exigen sujetadores extraíbles. Ofrece una mejor funcionalidad a través de tolerancia estricta en comparación con otros tipos de agujeros para proporcionar un mejor ajuste.
Estos agujeros son de uso general y pueden acomodar fácilmente casi cualquier material, como metales y plásticos. Su espesor y dimensión están optimizados para el propósito particular de brindar una mejor rigidez a las piezas ensambladas. El roscado correcto de un agujero es un insumo importante que ayuda a brindar firmeza estructural a cualquier proyecto. Si está buscando servicios profesionales, Boda es una empresa líder que ofrece soluciones integrales. Contacte a nuestros ingenieros y Cotizar ahora!
Pros y contras de los agujeros roscados
Los agujeros roscados tienen numerosas ventajas y un par de inconvenientes. Conociendo las ventajas y desventajas de los agujeros roscados, será más fácil determinar si los agujeros cruzados son adecuados para el proyecto en cuestión.
Ventajas de los agujeros roscados
Cierre seguro
Los orificios roscados crean conexiones sólidas y consistentes. Las roscas internas se acoplan perfectamente a los tornillos o pernos para que las piezas permanezcan firmes y no se aflojen.
Aprovechamiento del espacio
Los agujeros roscados, al no necesitar tuercas, ahorran espacio y son especialmente adecuados para aplicaciones de construcción compacta, por ejemplo, en aparatos eléctricos o conjuntos de automóviles.
Integridad estructural
Los orificios roscados ayudan a reducir las tensiones en el material y ofrecen una distribución equilibrada de la carga en las roscas. Esto aumenta la rigidez del conjunto y la tolerancia a las fuerzas de corte en materiales que tienen una buena capacidad de sujeción de roscas.
Facilidad de mantenimiento
Los orificios roscados facilitan el mantenimiento, ya que permiten desmontar y montar fácilmente el producto en cuestión. Esta característica es especialmente relevante para aplicaciones en las que se realizan tareas de mantenimiento o actualizaciones frecuentes, por ejemplo, máquinas y herramientas.
Desventajas de los agujeros roscados
Desgaste de la banda de rodadura
El uso frecuente puede desgastar las roscas internas, especialmente en materiales más blandos. Esto, con el tiempo, reduce la capacidad del orificio para sujetar firmemente los sujetadores que se utilizan.
Riesgo de roscado cruzado
Una orientación incorrecta durante el montaje provoca roscas cruzadas, lo que daña las roscas. Esto reduce la fuerza de acoplamiento y puede ser necesario volver a apretarlas, lo que implica volver a roscarlas.
Capacidad de carga limitada
En ciertos plásticos o metales, los orificios roscados pueden ser débiles e inadecuados para soportar una carga pesada, por lo que su uso está restringido a áreas de alta tensión.
Rotura del grifo
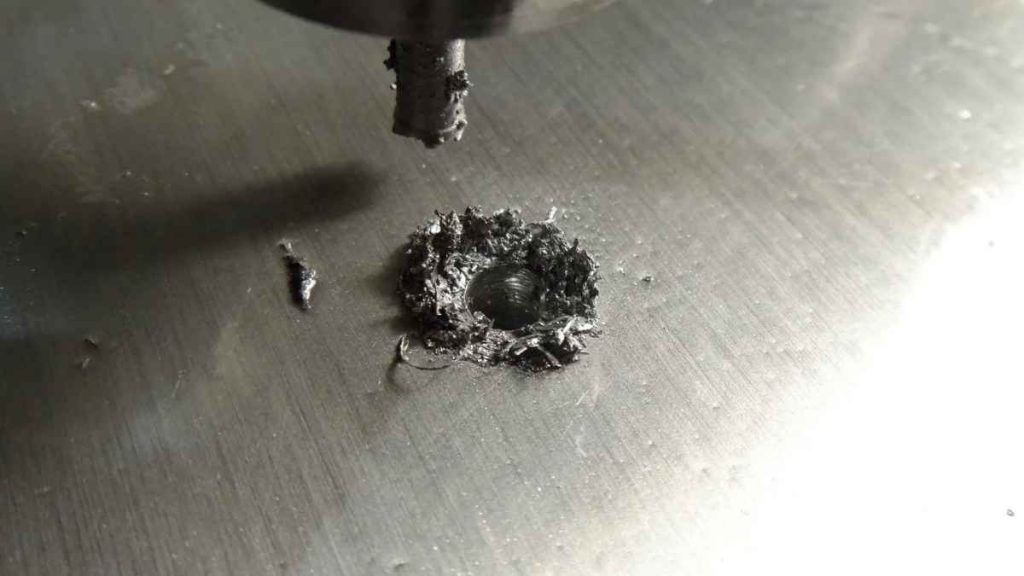
Nombre de la imagen: Rotura del grifo
Los machos de roscar pueden romperse durante el roscado, especialmente cuando se utilizan en materiales duros y si no están lubricados. Desenroscar un macho de roscar roto puede ser un verdadero desafío y puede dañar la pieza de trabajo.
¡Pruebe Boda ahora!
Consideraciones y consejos para agujeros roscados
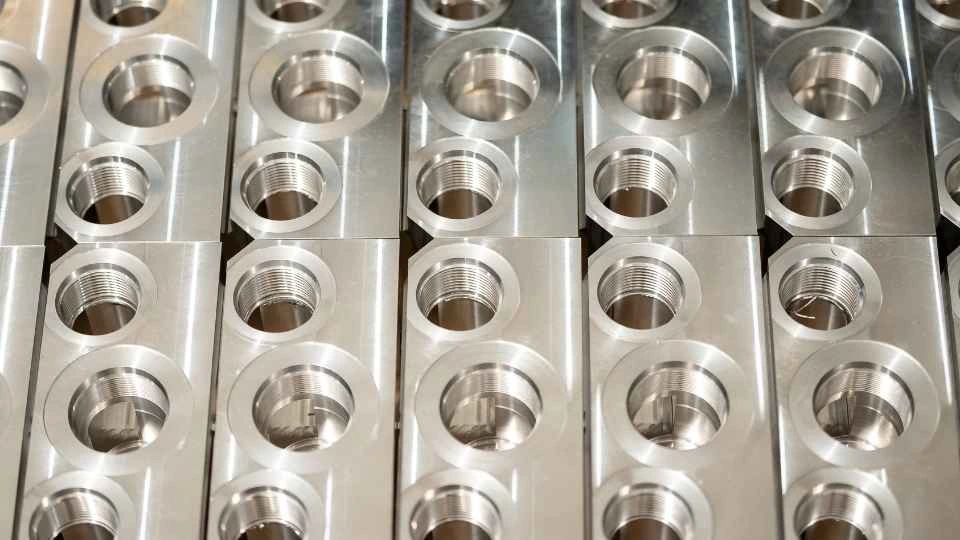
Nombre de la imagen: Componentes roscados con orificios precisos
Si el roscado se realiza correctamente y se toman las medidas adecuadas, es menos probable que las roscas y las piezas mecanizadas se dañen. A continuación, se incluye una breve guía que le ayudará a comprender las consideraciones importantes a tener en cuenta al mecanizar agujeros roscados.
Dureza material
Las características del material determinan el proceso de roscado, en particular la dureza del material en cuestión. Por ejemplo, los aceros son bastante difíciles de roscar, ya que son relativamente más duros. Por lo tanto, se necesita más fuerza y machos de roscar de carburo para producir roscas de calidad. Para un roscado exitoso en materiales duros:
- Se debe reducir la velocidad de corte para minimizar la generación de calor
- La presión a aplicar debe ser uniforme y constante.
- Elija lubricantes de alta calidad para minimizar la fricción y el desgaste.
Asegúrese de perforar orificios del tamaño correcto y fijar la pieza de trabajo
El dimensionamiento preciso de los orificios es fundamental para un roscado eficaz. Preferiblemente, los tamaños de rosca estándar, por ejemplo, 1/4-20 o M6 x 1.0, reducen la complejidad al utilizar herramientas y materiales conocidos en su montaje. Estos tamaños hacen que el roscado sea correcto y ayudan a ahorrar costos. Siempre es necesario sujetar la pieza de trabajo con fuerza para que no se mueva al momento de roscar.
Tamaño de orificio roscado deseable
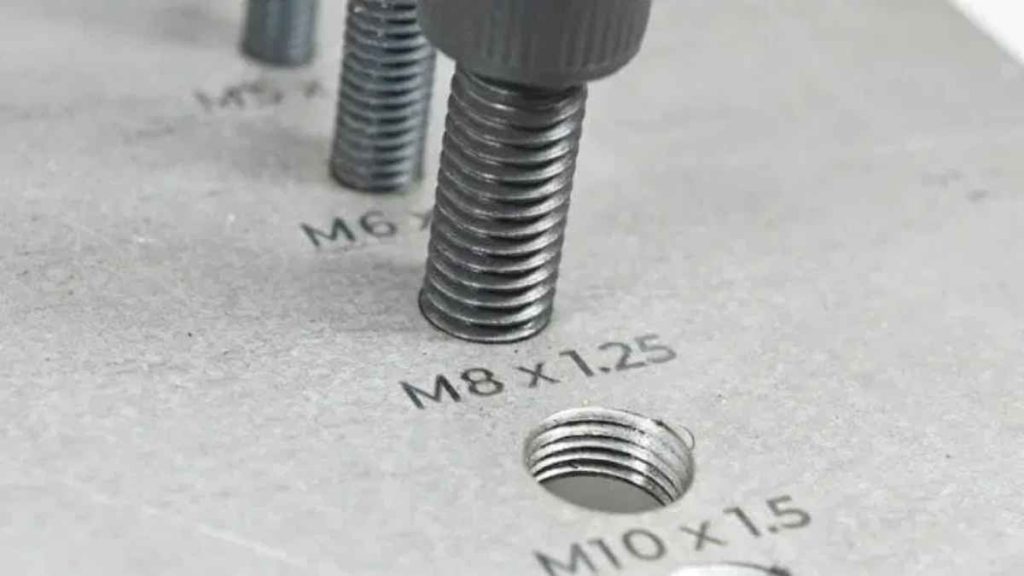
Nombre de la imagen: Colocación precisa de los orificios
El diámetro exterior del orificio roscado siempre debe ser mayor que el diámetro interior para garantizar la integridad estructural. No se deben producir rebabas cerca de los bordes de la pieza porque la rosca puede romperse y dañar la herramienta. La selección del diámetro adecuado ayuda a mejorar la vida útil de la conexión roscada.
Considere superficies en ángulo
El roscado de orificios en superficies en ángulo requiere un cuidado adicional. Comience mecanizando un alojamiento plano en el que se ubicará la rosca. Esto también ayuda a alinearlo mejor para el macho de roscar y reducir la posibilidad de una alineación incorrecta. Después del proceso de mecanizado, asegúrese de que la profundidad del orificio sea correcta, incluso al introducir una superficie en ángulo.
Colocación precisa de los agujeros
La colocación óptima de los agujeros es fundamental para un roscado eficaz. Las colocaciones centrales son bastante fáciles, por otro lado, la colocación de los bordes necesita una atención especial. Las vibraciones en la zona de corte cerca de los bordes pueden dañar la superficie y provocar la rotura de la herramienta de corte. El corte meticuloso de los agujeros y el marcado del punto circular son siempre esenciales para mantener la precisión. (Obtenga más información en nuestra guía sobre Guía de velocidad de corte y avance de CNC)
Orificios roscados y orificios roscados: similitudes y limitaciones
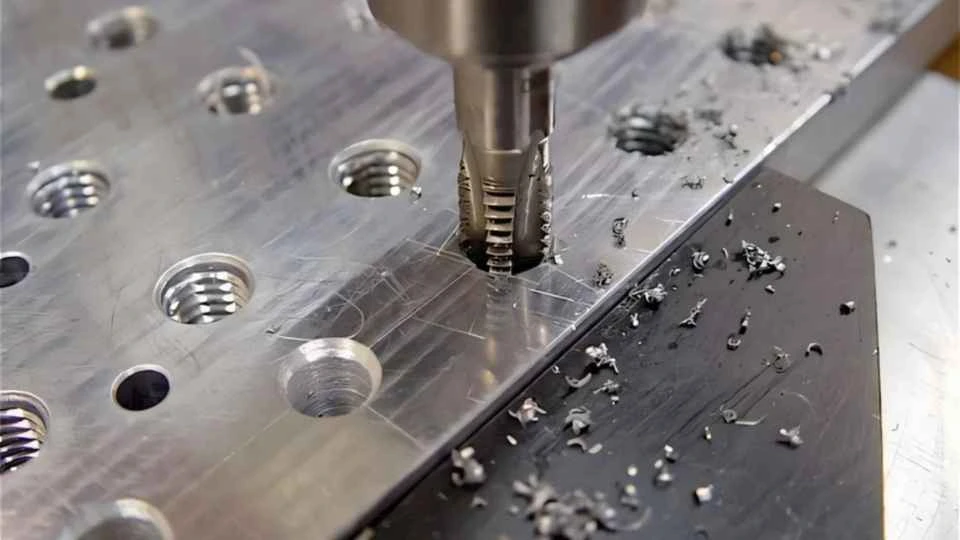
Nombre de la imagen: Mecanizado de orificios roscados
Semejanzas
- Roscas internas: el roscado crea una rosca interna para sujetar sujetadores roscados, como pernos o tornillos, de la misma manera que el roscado.
- Uso con agujeros ciegos o pasantes: Ambos procesos se pueden utilizar en agujeros ciegos que no penetran a través del material y los agujeros.
Limitaciones del tapping:
Tipo de hilo:
El roscado se limita a la creación de roscas internas únicamente. Para las roscas externas, se deben emplear otras técnicas, como el uso de matrices.
Variedad de hilos:
Un macho de roscar sirve para hacer una rosca de un tamaño y paso determinados. Si se necesitan distintos tipos de roscas, se debe utilizar un macho de roscar nuevo para cada variación. Con este tipo de roscado no es posible hacer roscas personalizadas, por lo que es mejor hacerlo con herramientas como la fresadora de roscas.
Rotura de herramienta:
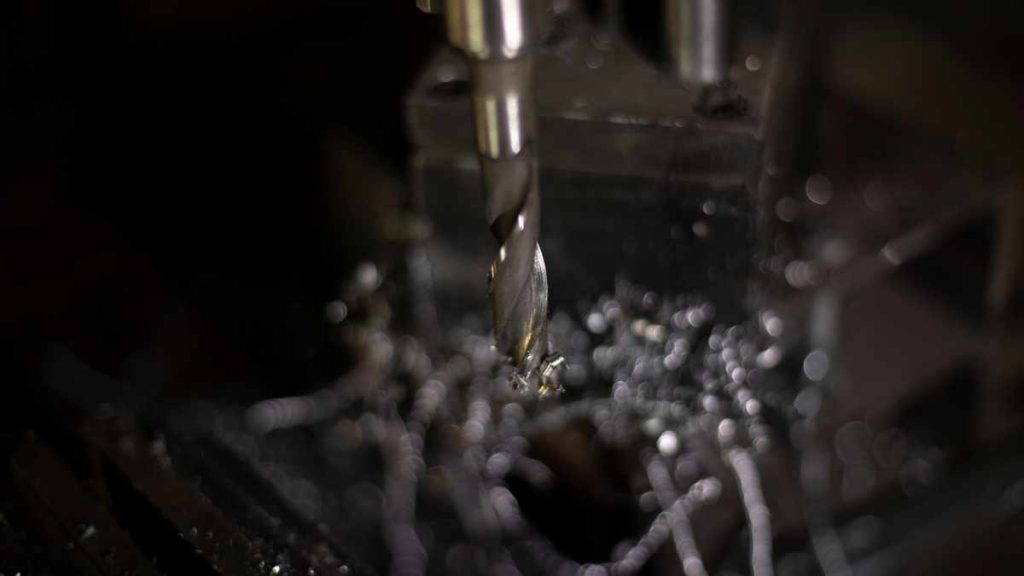
Nombre de la imagen: Rotura de herramienta CNC
Los machos de roscar son más vulnerables a las roturas que los instrumentos de roscado. Los machos de roscar defectuosos presentan muchos problemas: a veces, la pieza de trabajo debe desecharse y el proceso de eliminación de material lleva mucho tiempo.
Profundidad del agujero:
La mayoría de los machos de roscar tienen un paso cónico para facilitar el corte. Sin embargo, esto dificulta el roscado de agujeros ciegos profundos. Para roscas más profundas en agujeros ciegos, se utilizan otros métodos, como el fresado de roscas, para acercarse al fondo del agujero.
Limitaciones materiales:
El roscado es relativamente difícil en materiales duros y frágiles como el acero endurecido, ya que estos materiales desgastan los machos con mayor rapidez. Esto lleva a reemplazar constantemente las herramientas, lo que resulta costoso. Por otro lado, los materiales dúctiles hacen que el macho quede “gomoso” y se adhiera, por lo que es necesario limpiarlo con frecuencia o cambiar las herramientas.
Tipos de agujeros en el mecanizado
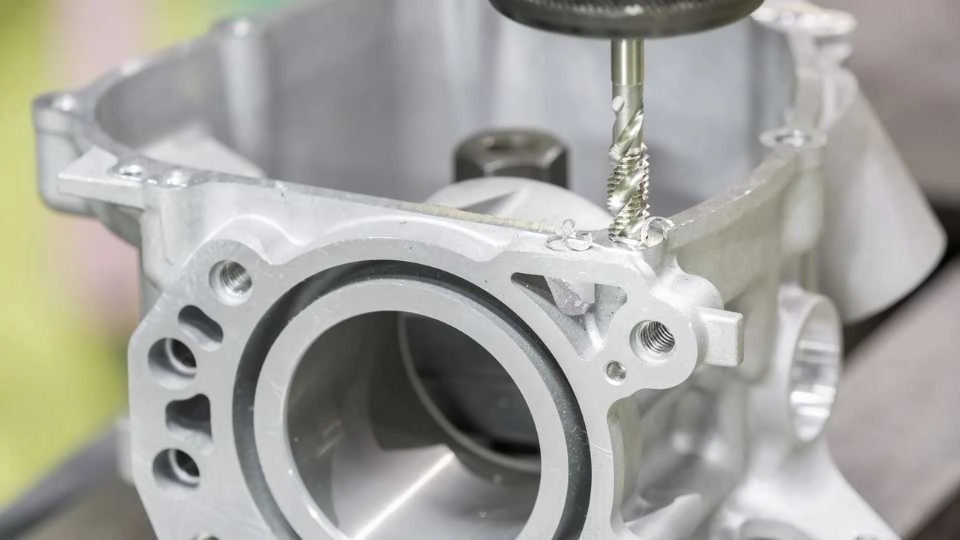
Nombre de la imagen: Tipos de agujeros en el mecanizado
En el mecanizado se realizan agujeros con diversas características para cumplir con la aplicación funcional o estructural deseada. Por lo tanto, estos agujeros se crean utilizando diversas técnicas y herramientas, según los requisitos de la aplicación. A continuación, se muestran los tipos más comunes:
A traves de los hoyos
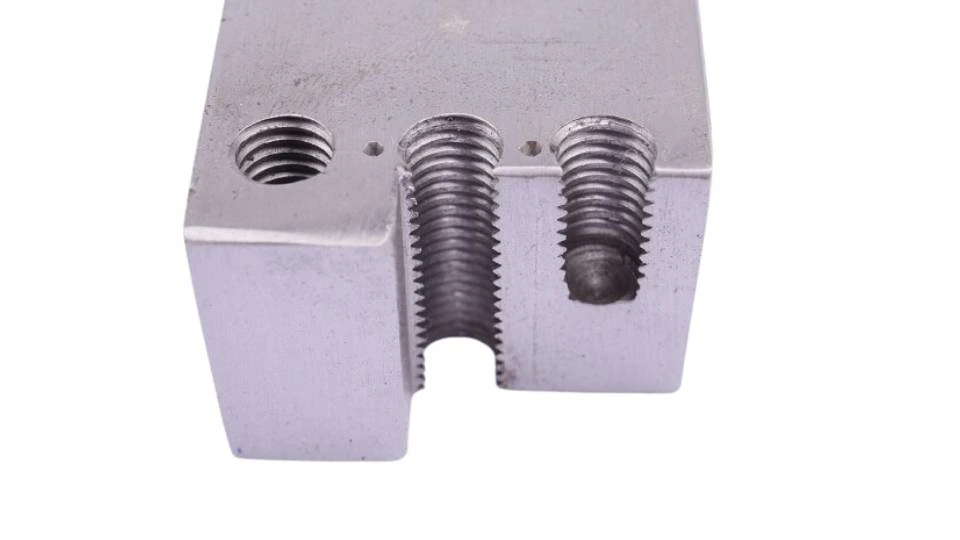
Nombre de la imagen: Agujero pasante
Los agujeros pasantes son perforaciones que se hacen de un lado del material al otro, formando un canal. Permiten el paso de pernos y tornillos para unir componentes de la carrocería. Estos agujeros se suelen aplicar con fines estructurales y de montaje.
Agujeros ciegos
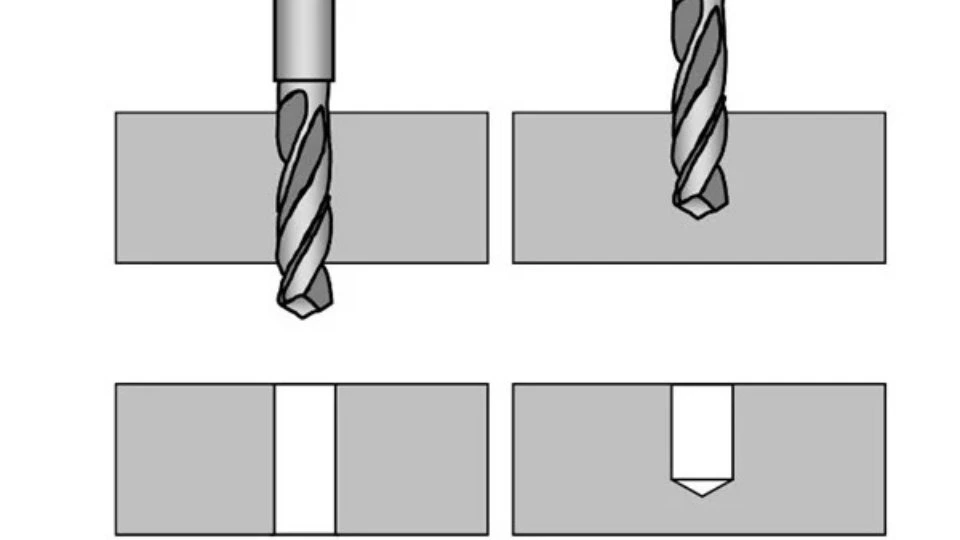
Nombre de la imagen: Agujero ciego
Los agujeros ciegos se hacen a la profundidad deseada, pero no se terminan con el material. El fondo del agujero permanece cerrado, lo que hace que estos agujeros sean ideales cuando no se debe perforar completamente el material. Los agujeros ciegos se utilizan cuando el agujero se perfora por cuestiones estéticas o cuando la parte posterior del material debe permanecer intacta.
Agujeros avellanados
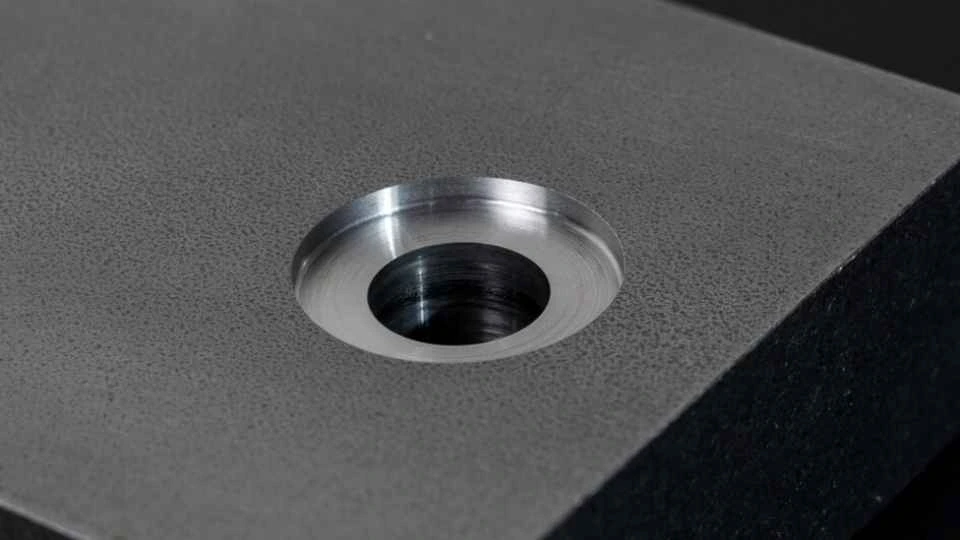
Nombre de la imagen: Agujero avellanado
Un orificio avellanado tiene una depresión cilíndrica hecha alrededor de la entrada del orificio para acomodar la cabeza del sujetador y estar al ras o empotrado en la superficie. Están diseñados donde la calidad del acabado de la superficie es importante, principalmente en el ensamblaje. En estas aplicaciones, la cabeza del sujetador no debe ser visible para brindar una sección prolija y resistente.
Agujeros escariados
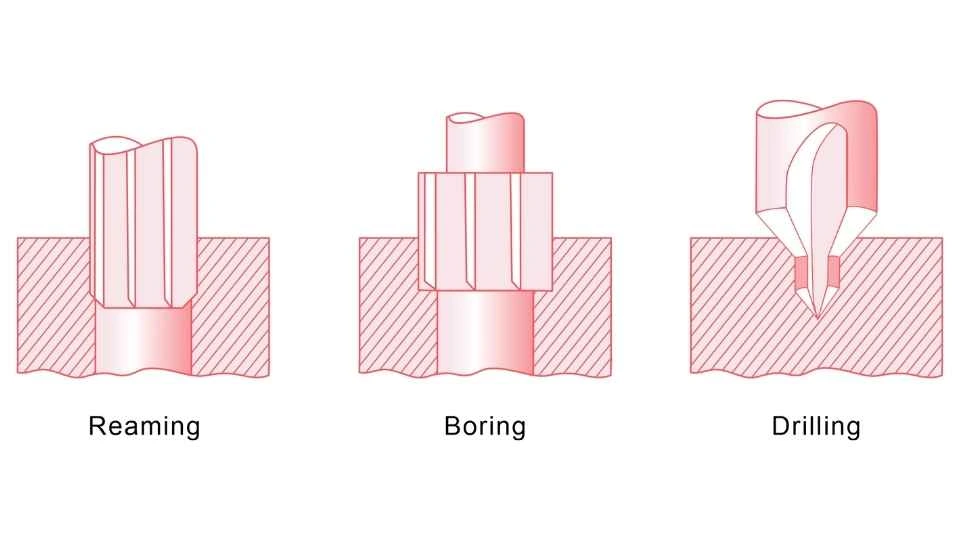
Nombre de la imagen: Escariado vs. mandrilado vs. taladrado de agujeros
Los agujeros escariados se hacen un poco más pequeños y luego se escariarán hasta alcanzar el tamaño y el acabado prescritos para que coincidan con la aplicación prevista. También se produce una tolerancia estrecha como resultado del proceso de escariado. Por lo tanto, el agujero escariado es adecuado para posiciones precisas de cojinetes o ejes, donde la alineación es vital.
Conclusión
Para concluir, la comparación entre el agujero roscado y el agujero roscado resalta sus similitudes, beneficios y diferencias clave. Aunque el roscado y el roscado con macho son dos procedimientos importantes y comunes en el mecanizado CNC, su aplicación es diferente y cada uno es apropiado para una situación particular.
Para sus necesidades de mecanizado, ya sea que implique roscado o roscado, Boda, un responsable, proporciona Servicios de mecanizado CNC en China para diversas soluciones de fabricación. Contáctanos Hoy para obtener más información y soluciones impecables para agujeros roscados y roscados.
FAQ’s
P1. ¿Cómo se hace un agujero?
Para roscar un orificio, primero taladre un orificio del tamaño adecuado para la rosca deseada. Luego, inserte el macho de roscar en el orificio y gírelo con una llave de roscar o una máquina. El macho de roscar corta roscas internas en el orificio a medida que avanza.
P2. ¿Qué significa cuando un grifo toca fondo?
Cuando un macho de roscar toca fondo, significa que ha llegado al fondo del orificio y ya no puede cortar más roscas. Esto suele ocurrir en orificios ciegos en los que el macho de roscar no puede continuar más allá de una determinada profundidad.
P3. ¿Qué se entiende por agujero roscado?
Un agujero roscado es un agujero con roscas internas cortadas en él, lo que permite atornillar un perno o tornillo para una fijación segura.
P4. ¿Cuál es la diferencia entre agujeros perforados y roscados?
Un agujero perforado es simplemente un agujero creado con una broca, mientras que un agujero roscado tiene roscas internas cortadas en él para aceptar sujetadores. El roscado de un agujero sigue a la perforación.
P5. ¿Cuál es la diferencia entre agujeros roscados y agujeros libres?
Los orificios libres se perforan para permitir que un sujetador pase libremente sin roscar, mientras que los orificios roscados tienen roscas internas que permiten que los sujetadores se acoplen de forma segura.
P6. ¿Qué grifo se utiliza para empezar a perforar un agujero?
Un macho cónico se utiliza normalmente para empezar a roscar un agujero. Tiene un paso cónico que introduce gradualmente las roscas en el material, lo que facilita el inicio del proceso.
P7. ¿Por qué es necesaria la lubricación en el proceso de roscado?
La lubricación minimiza la fricción, el calor y el desgaste del macho. Además, garantiza un corte más suave, evitando la rotura de la herramienta y mejorando la calidad de la rosca en el orificio.