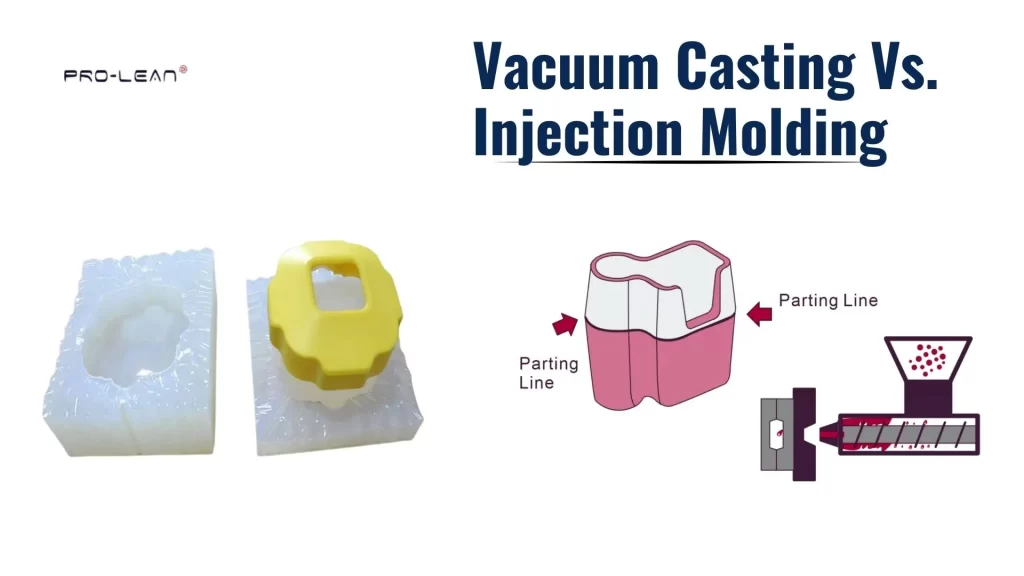
Fundición al vacío vs. moldeo por inyección
La fundición al vacío y el moldeo por inyección son dos técnicas muy utilizadas. La fundición al vacío utiliza un molde de silicona y resinas líquidas. El molde se realiza sobre un modelo maestro y captura todos los detalles. Posteriormente, se inyecta resina líquida al vacío y se extrae el aire del molde. Es ideal cuando se necesita fabricar a pequeña escala, prototipos funcionales o piezas con superficies uniformes sin invertir en herramientas metálicas.
Por otro lado, moldeo por inyección Utiliza moldes de acero y aluminio. Estos se endurecen y el plástico fundido se inyecta a presión. Es rápido y repetitivo, y puede cortar miles de componentes idénticos. El precio inicial de las herramientas es más caro; sin embargo, esto se amortiza cuando se requieren grandes cantidades con tolerancias estrictas y rendimiento repetido.
¿Qué es la fundición al vacío?
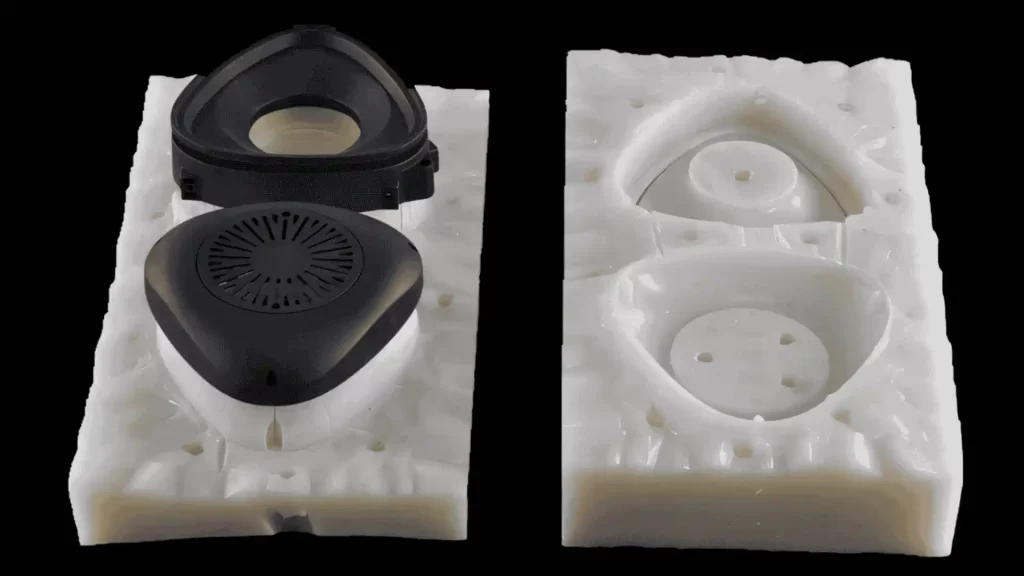
Fundición al vacío
El proceso de colada al vacío Es ideal para producir piezas de caucho pequeñas y precisas. Resulta muy útil cuando se necesita un acabado liso pero no se quiere gastar mucho dinero en costosos moldes de metal.
Comienza con la creación de un modelo maestro. Estos moldes se fabrican generalmente mediante mecanizado CNC o impresión 3D. El molde maestro se coloca en una caja (marco de molde) y se vierte silicona líquida a su alrededor. En cuanto la silicona se endurece, se corta para exponer el molde.
Como resultado, las burbujas de aire se succionan mediante vacío para que la resina llene todos los detalles. Una vez seca, la pieza se retira y se limpia. El proceso es fácil de configurar y flexible en cuanto a materiales. Utiliza resinas como poliuretano (PU), epoxi, silicona y poliéster. Los moldes de silicona pueden producir de 20 a 25 muestras antes de desgastarse. Por lo tanto, es ideal para prototipos y lotes pequeños. (Ver también: formación de vacío)
Plazo de entrega para la fundición al vacío en producción
Actualmente, la producción de un molde al vacío demora de una a dos semanas. Primero se crean un patrón maestro y un molde de silicona. Este paso suele tardar de tres a siete días.
Una vez preparado el molde, comenzamos el vaciado. Cuando cada pieza está completamente curada, la desmoldamos. El tiempo de curado dependerá de la forma de la pieza y de la resina. El proceso no puede acelerarse ni acortarse.
Un molde produce entre una y diez piezas al día. La producción varía según el tipo de material, el espesor de la pared y la geometría. En piezas complejas, el tiempo de curado entre ciclos puede ser mayor. (Ver más: tipos de fundición)
¿Cuántas piezas se pueden producir mediante fundición al vacío en una sola pasada?
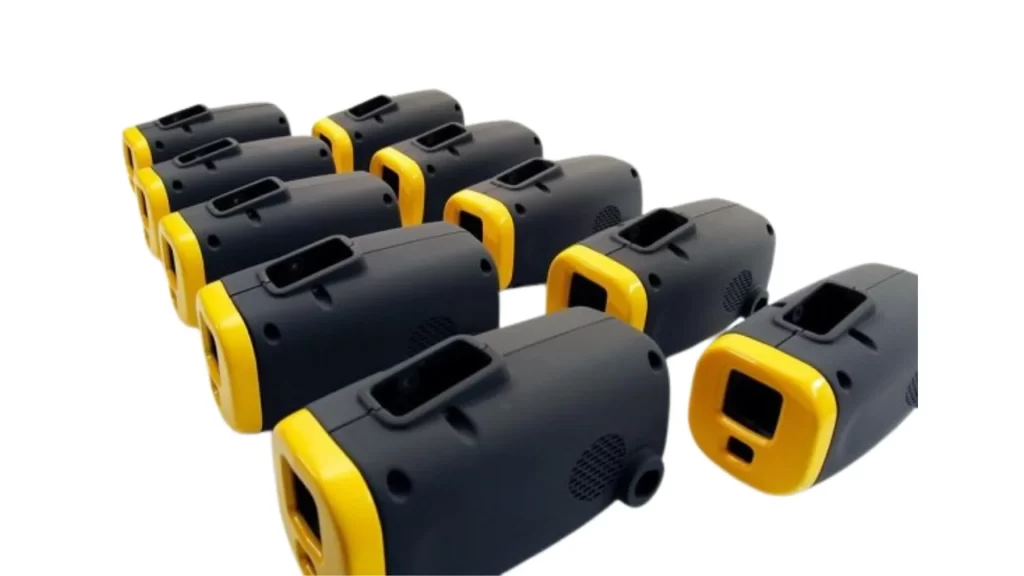
Productos fundidos al vacío
Fundición al vacío en China Se trata de una producción de tiradas cortas. Un molde de silicona suele producir de 20 a 25 piezas antes de desgastarse. La cantidad exacta depende del tamaño de la pieza, el material y la complejidad del diseño.
El molde se vierte una pieza a la vez, y cada pieza debe curarse. Un molde promedio puede producir de una a diez piezas al día. La eficiencia se puede aumentar con resinas de mejor curado y formas simples. Las piezas complejas pueden minimizar esta tasa, ya que requieren ciclos más largos.
El proceso es más atractivo en tiradas bajas a moderadas, donde se debe considerar la velocidad, el precio y el detalle de las piezas. Es excelente cuando se requieren de 20 a 200 piezas de puertas, y la calidad de estas unidades es estable y está muy controlada.
Costo de herramientas y piezas en la fundición al vacío
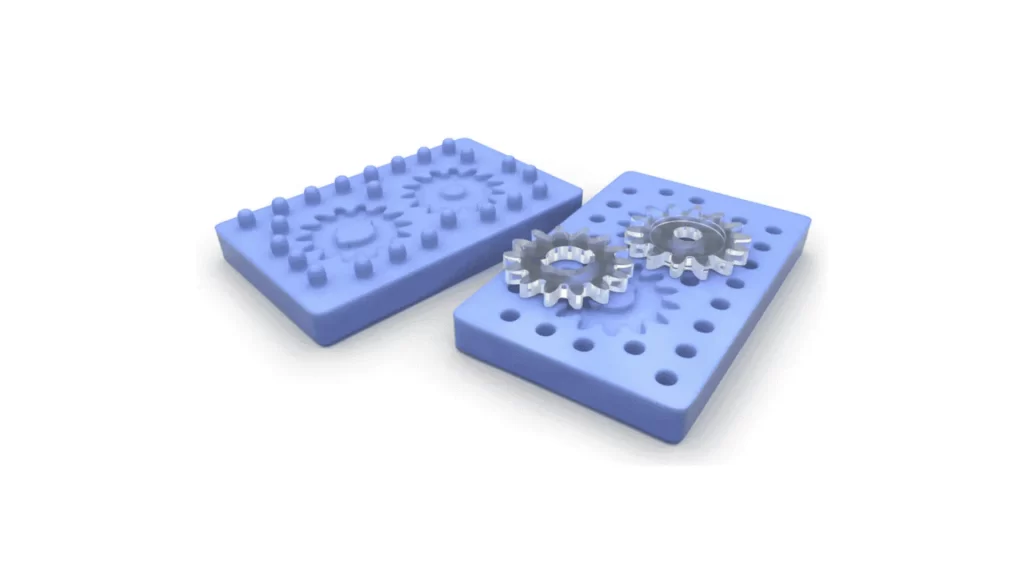
Molde maestro de fundición al vacío
En comparación con los moldes metálicos, la fundición al vacío es más económica y cuesta menos. Los moldes de silicona se fabrican en menos tiempo y no requieren herramientas de alta presión. Su inversión inicial es económica y se instalan rápidamente.
La mayor parte del costo está en el patrón maestro. Generalmente se fabrica mediante Impresión 3D SLA o CNCLas técnicas son delicadas, pero pueden resultar costosas. Por ello, varios fabricantes están externalizando la confección de patrones para ahorrar costes y plazos de entrega.
Los agentes de curado y la resina también son económicos. Se pueden encontrar en diversos grados, como transparentes, flexibles o ignífugos. La fundición al vacío sigue siendo uno de los métodos más asequibles para producir pequeñas cantidades de componentes plásticos en comparación con el moldeo por inyección.
¡Pruebe Boda ahora!
¿Cuál es la tolerancia de la fundición al vacío?
La tolerancia típica del plástico colado al vacío es de aproximadamente 0.3 milímetros. Esta varía según el tipo de plástico, el tamaño y la forma de la pieza. Las piezas más sencillas y pequeñas son más precisas. Puede haber una ligera variación en formas más grandes o complejas.
El molde de silicona detecta los detalles, por lo que pueden ocurrir pequeños cambios a medida que madura. Para mantener la calidad en cada lote, revisamos cada uno. Si necesita tolerancias más estrictas, podemos hablar sobre las mejores opciones antes de comenzar.
¿Es costosa la fundición al vacío?
No, la fundición al vacío es asequible para series cortas y prototipos. Los moldes son más económicos y se fabrican en menos tiempo que los de metal. Esto ayuda a reducir los costos generales.
Es una buena opción cuando se necesitan entre unas pocas docenas y un par de cientos de piezas sin un costo inicial significativo. Funciona bien si se busca una entrega rápida y una calidad confiable.
¿Qué es el moldeo por inyección y cómo funciona?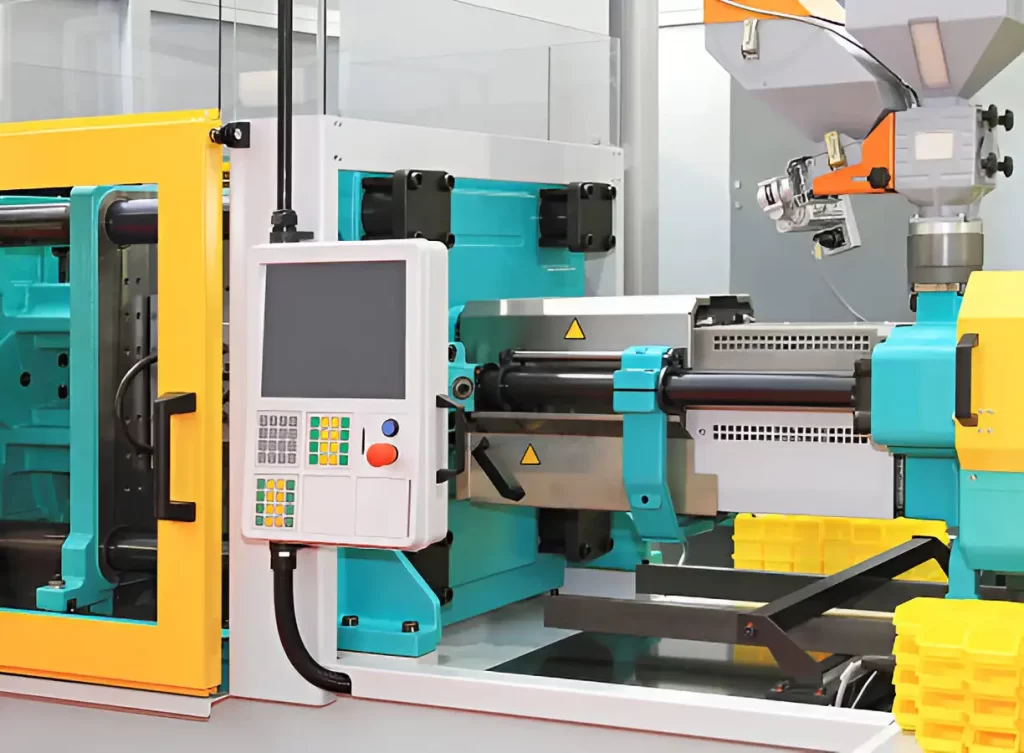
Máquina de moldeo por inyección industrial
El moldeo por inyección es un método eficaz para producir componentes de plástico con rapidez y precisión. El plástico caliente se presiona en un molde, lo que facilita el llenado preciso de todos los detalles. Es ideal cuando se producen muchas piezas, todas las cuales deben ser idénticas.
Utilizamos equipos de última generación, como máquinas CNC y EDM, para fabricar los moldes. Estas herramientas son precisas y cortan el molde con altos estándares de calidad. Por lo tanto, garantizamos que el producto final se ajustará a su diseño.
Dado que el proceso emplea calor y presión, los moldes deben ser resistentes. Se construyen de acero endurecido o aluminio. Esto mantiene su resistencia y durabilidad durante numerosas series de producción.
Cómo el moldeo por inyección gestiona el volumen de producción
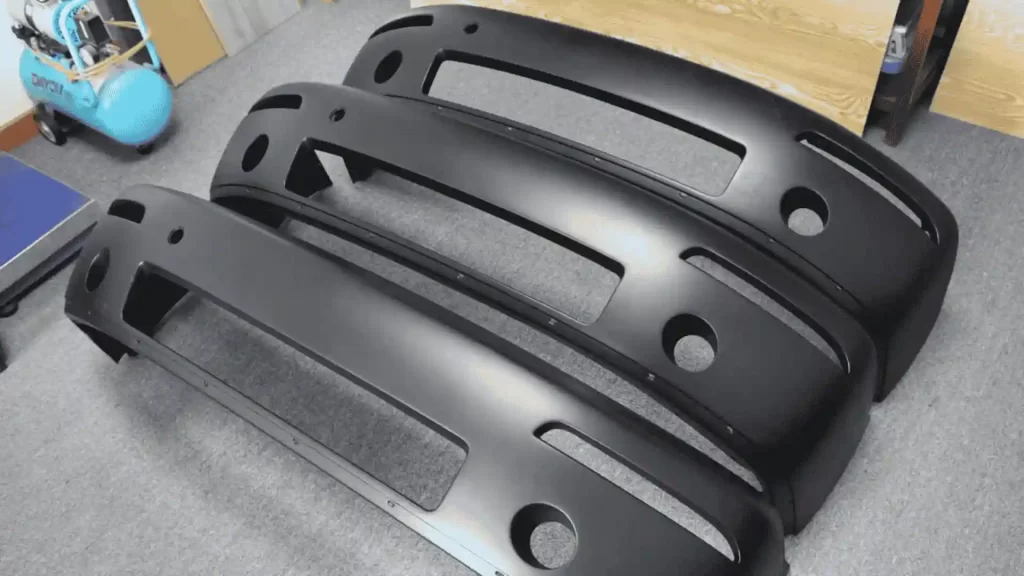
Piezas moldeadas por inyección
El servicio de moldeo por inyección Se aplica a grandes volúmenes de fabricación. Una vez preparado un molde, se pueden producir en masa miles de piezas iguales. Esto resulta más económico cuando se requieren muchas piezas.
Las piezas fabricadas dependen del tamaño y el diseño. Las piezas más pequeñas y sencillas se pueden producir en menos tiempo. Las piezas complejas consumen más tiempo y podrían reducir la producción.
El moldeo por inyección proporciona una calidad uniforme independientemente del volumen. Es eficaz en lotes medianos y grandes.
Costo de herramientas y piezas para moldeo por inyección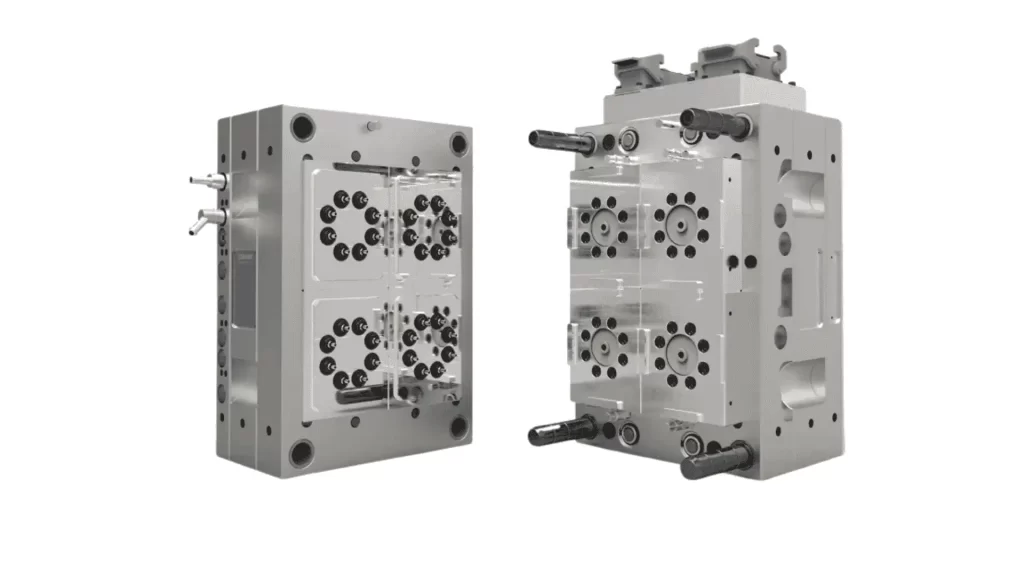
Molde de moldeo por inyección (herramienta)
Las herramientas deben ser de alta calidad. Por lo tanto, el costo inicial es relativamente alto. Los moldes se construyen de acero endurecido o aluminio. Requieren un mecanizado específico para adaptarse a su diseño particular.
Un molde tiene numerosos componentes, entre ellos los pasadores de expulsión o resortes. Estas piezas colaboran para formar y lanzar cada pieza correctamente.
Debido al tamaño y los materiales, la costo de moldeo por inyección podría alcanzar muchos miles de euros y, en otros casos, incluso más.
¿Qué es la tolerancia en el moldeo por inyección?
Moldeado por inyección aeroespacial Producto
En el proceso de moldeo por inyección, las piezas deben encajar y funcionar según lo previsto. Estándares de la industria como DIN 16742: 2013 Proporcionar pautas sobre las tolerancias aceptables para diferentes tamaños de piezas.
El uso de estos estándares ayuda a mantener la consistencia de las piezas durante toda la producción. Diseñar con estas tolerancias en mente reduce errores y ahorra tiempo posteriormente.
¡Pruebe Boda ahora!
Diferencia entre fundición al vacío y moldeo por inyección
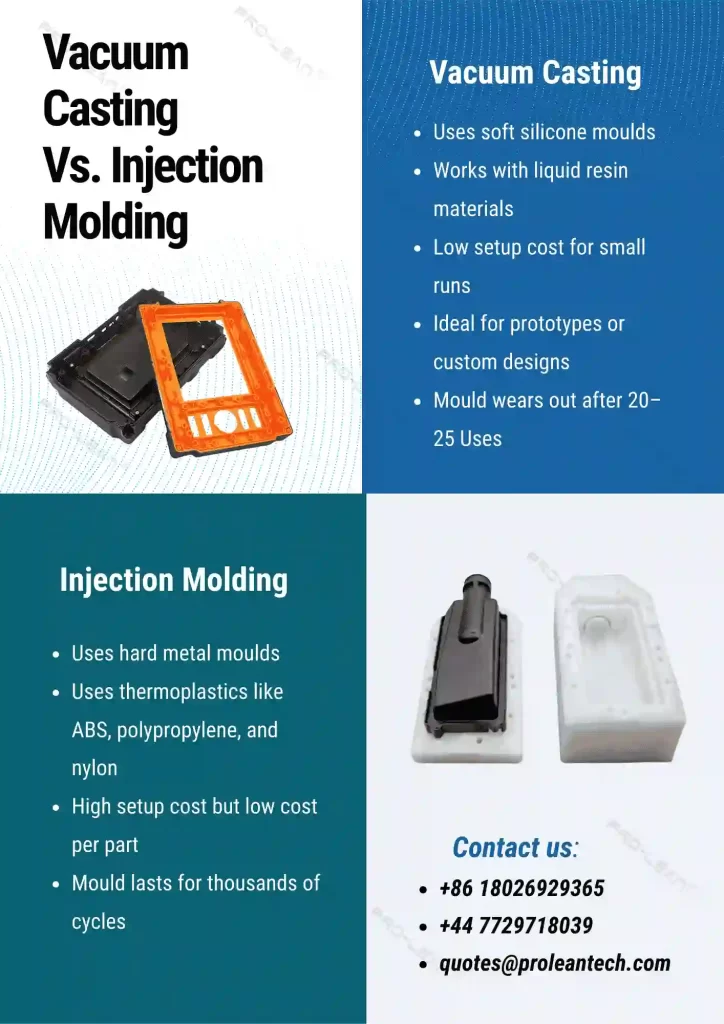
Infografía: Fundición al vacío vs. moldeo por inyección
En la fundición al vacío, se utilizan moldes de silicona blanda y resina líquida. Su instalación es rápida, es económica para series pequeñas y es ideal para prototipos. La vida útil del molde es de unas 20 a 25 piezas.
Por otro lado, el moldeo por inyección implica moldes metálicos complejos y un plástico licuado. Su implementación requiere más tiempo y dinero, pero permite producir miles de réplicas en un plazo determinado. El molde es permanente y tarda años en desgastarse si se maneja con cuidado.
En resumen, la fundición al vacío se puede aplicar en lotes pequeños con un coste inicial reducido. La inyección se ha aplicado a producciones de gran volumen. Ofrece la ventaja de un menor coste por pieza a largo plazo.
Tipos de moldes y tipos de materiales
En la fundición al vacío, los moldes se funden utilizando moldes maestros. Estos moldes son rápidos y fáciles de construir, pero su durabilidad es limitada. La técnica de moldeo por inyección implica moldes metálicos resistentes llenos de plástico fundido. Son duraderos y no se desgastan en varios años.
Tiempo y costo de instalación
La fundición al vacío es rápida de instalar y, al principio, más económica. Por eso, es una opción razonable cuando se necesitan piezas con urgencia y se busca ahorrar dinero. En cambio, los moldes son pesados y costosos de producir. Por lo tanto, su preparación requiere más tiempo y los costos de configuración son más elevados, ya que el moldeo por inyección requiere mucho tiempo.
Aplicación óptima
La fundición al vacío es ideal para prototipos, diseños personalizados y series cortas. Cuando se necesitan miles de piezas iguales y la rapidez y la eficiencia son importantes, el moldeo por inyección es la mejor opción.
Velocidad de producción y tamaño de las piezas
La fundición al vacío es más lenta. Dado que cada molde de silicona tiene un número limitado de piezas que puede fabricar hasta que se desgasta, el moldeo por inyección es mucho más rápido. Permite fabricar grandes cantidades en poco tiempo.
Vida del molde
En la fundición al vacío, es habitual esperar que el molde de silicona dure más de 20 piezas. En el moldeo por inyección, un buen molde de metal puede durar varios años. Puede producir miles o incluso millones de piezas. (Leer más: Fundición a presión VS Moldeo por inyección)
Cómo elegir el proceso de fabricación adecuado: fundición al vacío frente a moldeo por inyección
A la hora de elegir entre el moldeo al vacío o el moldeo por inyección, hay algunos puntos clave a tener en cuenta.
Primero, considere cuántas piezas de volumen necesita. La fundición al vacío funciona bien para tiradas pequeñas, generalmente produciendo de 1 a 10 piezas al día. Mientras que el moldeo por inyección es adecuado para trabajos más grandes y puede producir cientos o incluso miles de piezas al día.
A continuación, considere los costos de las herramientas. Los moldes de silicona para fundición al vacío cuestan entre unos cientos y miles de libras. Por otro lado, los moldes de acero o aluminio para moldeo por inyección pueden costar 10,000 XNUMX libras o más.
El costo de las piezas depende del volumen. Las piezas fundidas al vacío son más caras por pieza debido a los bajos volúmenes y al aumento de mano de obra. Por lo tanto, el moldeo por inyección resulta más económico cuando se necesitan 1,000 piezas o más.
Además, considere las opciones de materiales. La fundición al vacío funciona con resinas como ABS, PP, PC y elastómeros. El moldeo por inyección admite una amplia gama de termoplásticos y termoestables para diferentes necesidades.
Finalmente, los moldes de silicona tienen una vida útil de entre 20 y 50 piezas. Los moldes de acero o aluminio para moldeo por inyección pueden albergar cientos de miles de piezas.
Resumen
Este artículo explica Fundición al vacío vs. moldeo por inyecciónSe describe cómo funciona cada proceso y cuándo elegirlos.
Boda ofrece una gama completa de servicios de fabricación, incluidos servicio de fundición al vacío, Moldeo por inyección, fundición a presión, moldeo por compresión y más. Acompañamos sus proyectos desde el prototipo hasta la producción con calidad y precisión.
FAQ’s
P1: ¿Cuánta tolerancia se puede lograr con la fundición al vacío?
La colada al vacío puede alcanzar una tolerancia de aproximadamente ±0.3 mm. Esta tolerancia depende del tamaño de la pieza, su geometría y el tipo de plástico utilizado.
P2: ¿Cuántas piezas se pueden producir con un solo molde de silicona?
Un molde de silicona puede producir de 20 a 50 piezas antes de desgastarse. La cantidad exacta dependerá del diseño, el tamaño y el tipo de resina utilizada.
P3: ¿Qué materiales son adecuados para el moldeo por inyección?
El moldeo por inyección puede procesar termoplásticos como ABS, polipropileno, nailon y plásticos termoendurecibles.
P4: ¿Cuánto tiempo se tarda en fabricar las herramientas para el moldeo por inyección?
Herramientas de moldeo por inyección Puede tardar de 4 a 12 semanas. Este tiempo puede variar y depende de la complejidad del molde, el número de cavidades y los requisitos de acabado.