“El mecanizado por electroerosión por hilo utiliza un hilo cargado eléctricamente para dar forma perfecta a piezas muy detalladas con una precisión extrema. Este método es excepcional para materiales de alta resistencia y tolerancias ajustadas”.
El mecanizado por descarga eléctrica (EDM) es un proceso de micromecanizado en el que las chispas eléctricas erosionan el material de la pieza de trabajo. Este proceso se conoce mejor como mecanizado por chispa porque las chispas se producen entre dos electrodos durante el corte y el conformado del metal. Uno de los tipos de mecanizado por electroerosión Se denomina electroerosión por hilo (EDM, por sus siglas en inglés), en la que se utiliza un hilo metálico delgado, generalmente de latón o cobre, como electrodo para cortar el metal. Por lo general, el hilo se utiliza en forma de hélice, y su diámetro puede variar de 0.004 pulgadas a 0.10 mm o 0.30 mm. Se alimenta continuamente entre dos bobinas para reponer la sección activa y evitar su rápido desgaste. Se emplea agua desionizada para conducir la electricidad y prevenir la formación de óxido. Dado que el hilo se mueve a lo largo de una trayectoria predeterminada, proporciona un contorneado o corte de la pieza de trabajo de alta precisión.
Componentes de una máquina de electroerosión por hilo
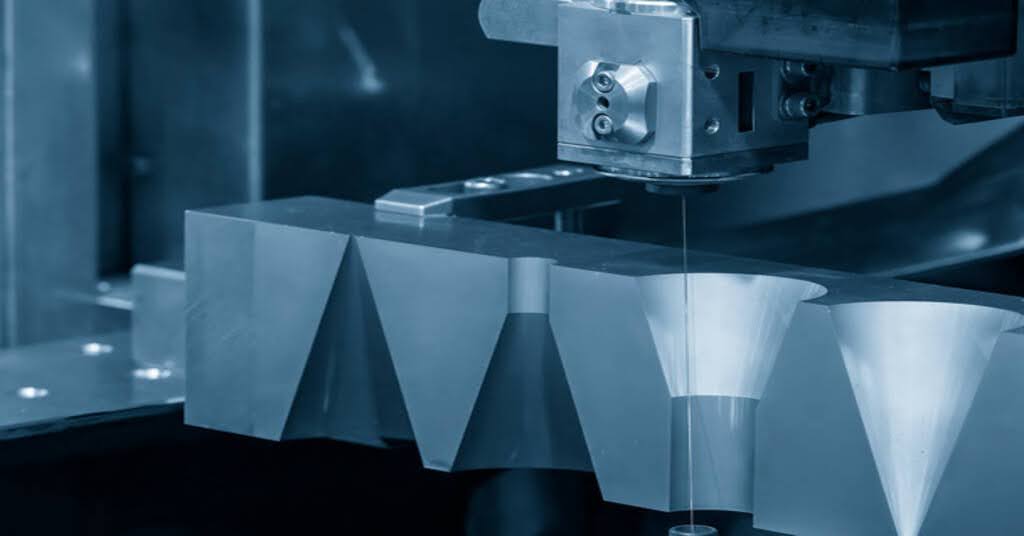
Mecanizado por electroerosión por hilo
Cable tecnología edm Está compuesta por varias partes que permiten que la máquina corte materiales con precisión. A continuación se muestran los componentes críticos de la máquina:
- Herramientas CNC
Las herramientas CNC se utilizan generalmente para controlar todo el proceso de mecanizado por electroerosión. Estas herramientas determinan el flujo de cómo se guiará el hilo para el corte. El tipo de herramientas CNC utilizadas es inversamente proporcional al tiempo de mecanizado, y la tolerancia de error se convierte en un problema importante.
- Alimentación eléctrica
La unidad de suministro suele generar pulsos eléctricos de 100 V a 300 V tanto para el electrodo de alambre como para la pieza de trabajo. Controla la velocidad y la magnitud de los pulsos eléctricos para mejorar su contacto.
- Electrodos de alambre
El alambre es el electrodo que produce la descarga eléctrica necesaria para el mecanizado. El diámetro del alambre varía normalmente entre 0 y 05 mm, dependiendo de la forma y el grosor de la pieza que se esté mecanizando. Los tipos de alambres más comunes que se utilizan son:
- Alambres de latón: Estas aleaciones de cobre y zinc son las preferidas por su conductividad eléctrica y se denominan alambres de latón. La velocidad de corte del alambre aumenta con el aumento del contenido de zinc, pero debe controlarse porque un alto contenido de zinc disminuye la resistencia a la corrosión.
- Alambres recubiertos de zinc: Estos alambres tienen una capa exterior de zinc u óxido de zinc, lo que aumenta la velocidad de mecanizado.
- Alambres recocidos por difusión: Estos alambres se fabrican cuando la proporción de zinc es superior al 40%. También se aplica a la producción en masa porque mejora las características de mecanizado de los alambres en diferentes materiales.
- Medio dieléctrico
En el proceso de electroerosión por hilo, el fluido dieléctrico, normalmente agua desionizada, actúa en el tanque. Además, evita los depósitos en el electrodo de hilo y enfría el proceso, dando a la pieza de trabajo un acabado superficial liso.
- Los electrodos
En una máquina de electroerosión por hilo, el hilo actúa como cátodo y la pieza de trabajo actúa como ánodo, donde los electrodos de la máquina de electroerosión por hilo son el hilo y la pieza de trabajo. Un servomotor regula el electrodo de hilo para que no toque la pieza de trabajo y garantiza una buena calidad de mecanizado.
¡Pruebe Boda ahora!
¿Qué es la electroerosión por hilo y cómo funciona?
En la sección proceso de electroerosión por hiloEl material se corta y se retira con precisión de una pieza de trabajo generando descargas eléctricas entre un electrodo de alambre fino y el material conductor. Dividamos el proceso en unos pocos pasos;
Proceso de eliminación de material:
La electroerosión por hilo utiliza chispas eléctricas en forma de un electrodo de alambre fino y un material conductor para eliminar material de la pieza de trabajo. Las chispas desgastan el material, por lo que esta técnica es adecuada para materiales rígidos y conductores.
Fluido dieléctrico
El proceso de electroerosión por hilo utiliza un fluido no conductor conocido como dieléctrico. Este fluido ayuda a aislar el hilo de la pieza de trabajo para que no entre en contacto con ella y también ayuda a eliminar los residuos para garantizar un proceso de corte uniforme y continuo.
Iniciar el proceso
La electroerosión por hilo comienza haciendo un pequeño orificio o ranura en la pieza de trabajo desde el borde. El hilo no toca el material; la operación emplea chispas eléctricas para dar forma a la pieza de trabajo.
Movimiento y estrechamiento del alambre
El hilo para electroerosión puede introducirse en cualquier dirección durante la operación, lo que permite crear conos o espesores diferentes en distintas superficies. Esta flexibilidad es imprescindible para garantizar la precisión en la fabricación de piezas complejas.
Corte y desnatado
El corte por hilo con electroerosión puede realizarse en una o dos pasadas, según el tipo de pasada. La primera pasada es la de desbaste, mientras que la segunda es la de acabado. El hilo suele colocar el material en una pasada y retira el exceso de pieza. El desbaste ayuda a establecer las dimensiones y los contornos finales y a planificar la superficie.
Descargas eléctricas e ionización
Se utilizan descargas eléctricas pulsadas de bajo voltaje entre el electrodo de alambre negativo y la pieza de trabajo positiva. Esto provoca el movimiento de los electrones, creando una corriente eléctrica que ioniza el agua desionizada, creando un canal de plasma para el corte.
Generación de calor
La corriente eléctrica genera temperaturas de aproximadamente 10,000 °C y funde y vaporiza el material que toca el cable. A continuación, el fluido dieléctrico lava el material fundido y realiza un corte limpio en el material.
Precisión y Tolerancias
Debido a la sensibilidad del proceso, las velocidades más lentas y los aumentos de potencia pueden generar un error de hasta +/- 0.0002 pulgadas. Los cortes podrían ser más precisos a velocidades más altas, con tolerancias de aproximadamente +/- 0.001 pulgadas.
Relacionado con: Mecanizado por descarga eléctrica: guía esencial para principiantes
Electroerosión frente a electroerosión por hilo
EDM y Corte de alambre Son procesos de mecanizado no tradicionales, pero funcionan de manera diferente y se utilizan de forma diferente.
EDM opera con un electrodo de herramienta, generalmente de cobre o grafito, que se utiliza para cortar el material de la pieza de trabajo para formar las cavidades tridimensionales. Luego, el electrodo se recorta hasta obtener el producto final y se realizan otros procesos de corte y conformación convencionales. En el proceso de electroerosión, el electrodo de chispa también funciona mediante pulsaciones, lo que ayuda a enfriar y limpiar el área de trabajo de residuos. Por lo tanto, la precisión de la electroerosión depende principalmente de la precisión del electrodo que se va a mecanizar. La fortaleza de este método radica en la producción de formas complejas en moldes y herramientas de fundición a presión y es adecuado para materiales preendurecidos. Esta capacidad ayuda a minimizar los tratamientos y costos posteriores al mecanizado y evita la distorsión de las herramientas endurecidas.
La electroerosión por hilo Utiliza un alambre fino y de alimentación continua como electrodo y es adecuado para el corte bidimensional. La electroerosión convencional es ideal para crear una cavidad 3D, mientras que la electroerosión por hilo es ideal para crear perfiles 2D. Se utiliza ampliamente para fabricar herramientas de extrusión y conjuntos de punzones y matrices. Este proceso es más útil cuando se necesita un alto nivel de precisión, como en aplicaciones aeroespaciales o militares, y también puede funcionar bien en materiales rígidos con alta precisión.
Tabla: Análisis comparativo de corte por hilo frente a electroerosión
| Aspecto | Alambre EDM | EDM |
| Herramienta utilizada | Utiliza un electrodo de alambre delgado (0.010'' de diámetro) | Utiliza un electrodo de herramienta sólido (p. ej., grafito, cobre) |
| Espacio entre herramientas y piezas de trabajo | El sistema de servocontrol mantiene una distancia de chispa entre el alambre delgado y el electrodo de 0.01 a 0.5 mm. | Un servosistema mantiene un espacio fino de 0.025 mm. |
| Enfoque de corte | Logra el corte mediante erosión con alambre en planos de múltiples ejes. | Logra corte mediante erosión por chispa. |
| Materiales compatibles | Adecuado para materiales duros y altamente conductores con diferentes espesores | Principalmente adecuado para metales con un espesor relativo de hasta 44 mm o (1 ½) pulgada. |
| Niveles de precisión | Ofrece una alta precisión gracias al cable multifilar, de hasta 0.004 pulgadas. | Generalmente es muy adecuado para cortes más rígidos. |
| velocidad de corte | Normalmente funciona a un ritmo más lento debido a la velocidad de alimentación del alambre de 21 mm²/min. | Opera a velocidades de corte más rápidas |
| Configuración | Puede implicar una complejidad de configuración adicional debido al enhebrado de cables. | Generalmente requiere un proceso de configuración más simple |
Electroerosión por hilo frente a electroerosión por plomo
En esta sección se analizarán las diferencias entre la electroerosión por penetración y la electroerosión por hilo.
Electroerosión por inmersión
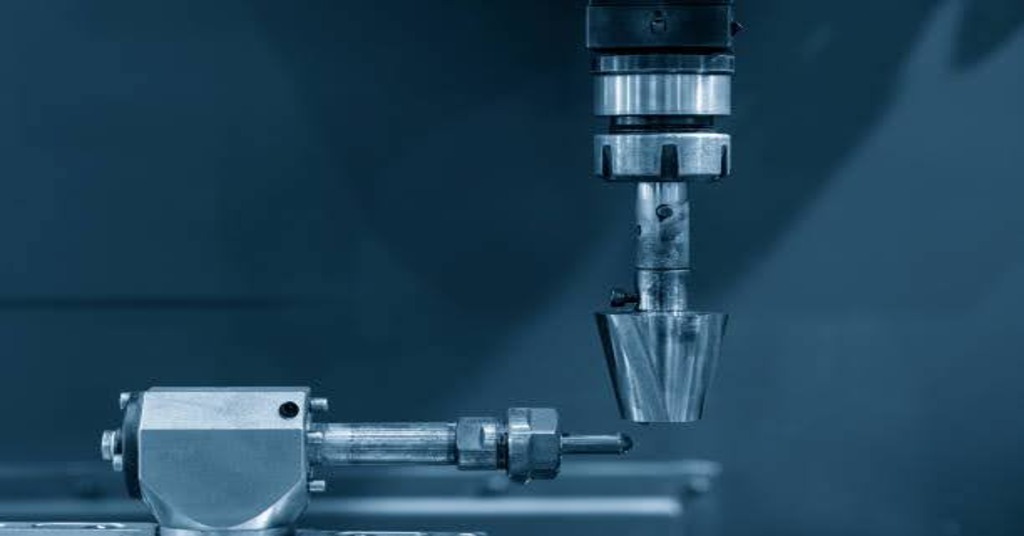
Electroerosión por inmersión
Electroerosión por penetración La electroerosión por penetración o por penetración con matriz es un proceso eficaz para realizar cavidades en una pieza de trabajo. En este método, la herramienta o electrodo utilizado está hecho de grafito, cobre o tungsteno y se construye en forma positiva de la cavidad que se va a producir. Luego, la herramienta se baja lentamente hacia la pieza de trabajo, retirando el material para crear la cavidad. Al mismo tiempo, el espacio entre electrodos se mantiene constante. La electroerosión por penetración se aplica en la fabricación de moldes, matrices y componentes con esquinas internas afiladas y nervaduras profundas en materiales duros como el acero para herramientas. El proceso es beneficioso para producir formas intrincadas que no se pueden generar fácilmente mediante el mecanizado convencional.
Alambre EDM
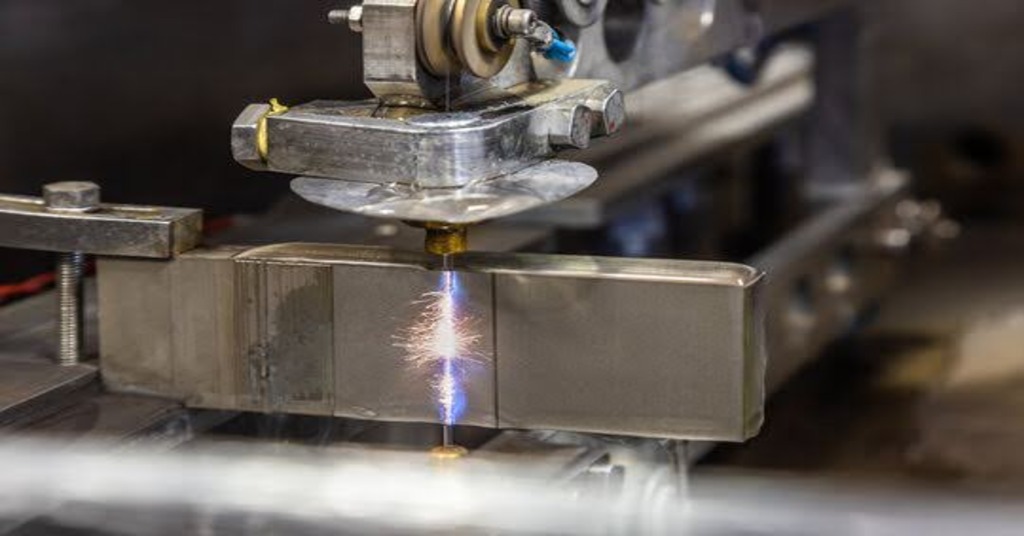
Alambre EDM
La electroerosión por hilo o corte por hilo es un proceso en el que se utiliza un alambre fino como electrodo para cortar materiales duros con gran precisión. En la electroerosión por penetración se forman cavidades, pero en la electroerosión por hilo el corte se realiza directamente a través de la pieza de trabajo. El alambre, normalmente de latón, se moldea utilizando guías de diamante controladas por control numérico por ordenador que se deslizan a lo largo de los ejes X e Y para dar forma a la pieza de trabajo sin entrar en contacto con ella. El fluido dieléctrico es agua desionizada, que enfría el proceso y elimina el material erosionado. La electroerosión por hilo es adecuada para fabricar piezas de alta precisión, placas de gran espesor y componentes con requisitos de acabado superficial fino, como componentes automotrices y aeroespaciales, punzones y matrices de extrusión.
¿Qué tan precisa es la electroerosión por hilo?
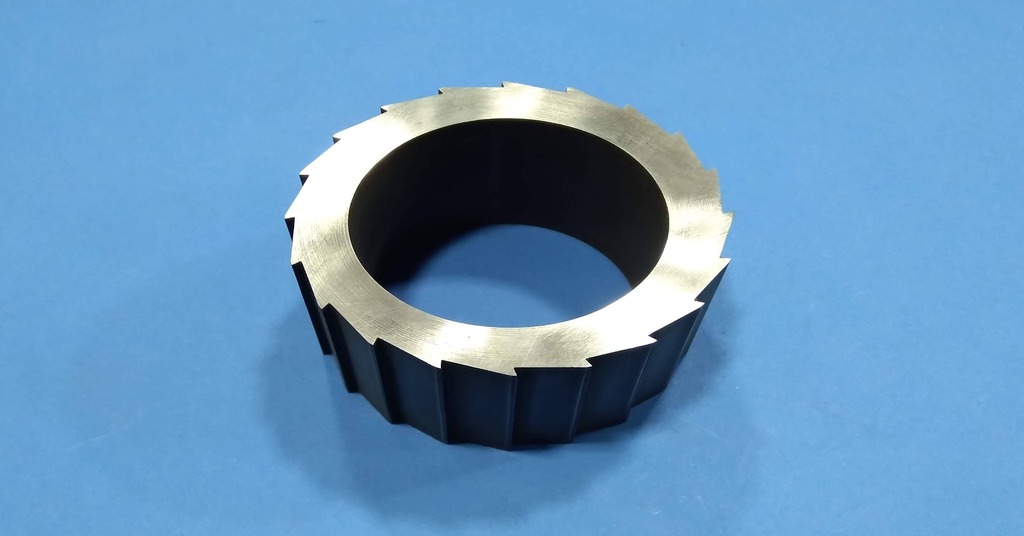
Pieza mecanizada mediante electroerosión por hilo de precisión
Las máquinas de electroerosión por hilo son máquinas exactas y pueden funcionar con una precisión de hasta 0.0025 mm. Los acabados superficiales son tan finos como 1.5 Ra, especialmente cuando se utilizan técnicas de múltiples pasadas y parámetros particulares. A medida que la máquina avanza a lo largo del recorrido de corte, se crea una ranura continua, con un ancho teóricamente igual al diámetro del hilo más el doble del espacio entre chispas. Sin embargo, en la práctica, puede ser mayor debido a las chispas producidas entre el hilo y la superficie de la pieza de trabajo. El ancho exacto de la ranura se puede derivar de las fórmulas proporcionadas por el fabricante de la máquina y se debe anotar en el momento del corte por hilo.
Debido a que la electroerosión por hilo es un proceso térmico, existe la posibilidad de que exista una zona afectada por el calor y una capa de fundición nueva en la pieza de trabajo. Debido a que se desea mantener la calidad del producto final, normalmente es necesario eliminar esta capa de fundición nueva mediante otros procesos secundarios. Sin embargo, la electroerosión por hilo es más eficiente cuando la forma de la pieza de trabajo es compleja y la tolerancia de tamaño es pequeña, lo que es muy difícil de lograr con otros métodos de mecanizado convencionales.
¡Pruebe Boda ahora!
Pros y contras de la electroerosión por hilo
Como cualquier otro método, la electroerosión tiene pros y contras; por lo tanto, a continuación se presentan las ventajas y desventajas de la electroerosión por hilo.
Ventajas:
- La electroerosión por hilo no se limita a materiales duros; se puede utilizar en materiales relativamente más blandos sin distorsionar su forma, ya que la electroerosión por hilo no toca el material.
- La mayoría de las máquinas de electroerosión por hilo no requieren reenhebrar el hilo; se enhebran automáticamente, por lo que el corte puede continuar tan pronto como el hilo se haya roto y reenhebrado.
- También puede crear formas y patrones que son difíciles de desarrollar cuando se utilizan métodos convencionales de eliminación de material.
- La electroerosión por hilo también proporciona un mejor acabado superficial para las piezas de trabajo que muchos otros procesos y es muy precisa.
- A diferencia de las máquinas convencionales, los sistemas de electroerosión por hilo requieren pocos accesorios, lo que hace que sean más fáciles de configurar.
Desventajas:
- A pesar de las mejoras en tecnologías como CNC y AWT que han ayudado a aumentar la tasa de producción, la electroerosión por hilo es relativamente más lenta que otros métodos de mecanizado.
- Esta técnica sólo se aplica a materiales conductores, por lo que su número de aplicaciones es limitado.
- Las máquinas de electroerosión por hilo son fáciles de manejar, pero requieren más atención que otras máquinas de la misma categoría. Además, el coste de los consumibles puede ser elevado y es posible que se necesite personal más capacitado para operar estas máquinas.
¿Materiales que puede cortar una máquina de electroerosión por hilo?
Las máquinas de electroerosión por hilo son muy flexibles, ya que se pueden utilizar para realizar formas y diseños complejos en el material de la pieza de trabajo, especialmente en el interior de materiales conductores de electricidad. Son adecuadas para materiales duros y blandos y, por lo tanto, se aplican en diversos campos, incluidas las industrias textil, automotriz y aeroespacial. A continuación, se muestran algunos materiales comunes que se pueden cortar con una máquina de electroerosión por hilo:
Aluminio:
El aluminio también se caracteriza por una alta conductividad térmica y eléctrica. No obstante, debido a su inherente suavidad, cortar aluminio con electroerosión por hilo puede resultar complicado, ya que puede dar lugar a una condición gomosa en la pieza de trabajo después del mecanizado.
Titanium
La electroerosión por hilo es especialmente adecuada para cortar titanio, ya que el proceso puede lidiar con la pegajosidad del material y controlar la formación de virutas largas. Utiliza agua desionizada como medio dieléctrico, lo que ayuda a mantener el calor producido durante el proceso de mecanizado.
Acero
La electroerosión por hilo se utiliza habitualmente con acero, por lo que es más adecuada que el mecanizado CNC. Sin embargo, debido a las altas temperaturas que implica el proceso, se deben tomar medidas adicionales para mejorar su eficiencia.
Latón
El latón, un material de alta resistencia a la tracción, es relativamente fácil de cortar mediante electroerosión por hilo. Sin embargo, como el latón es más blando, se debe reducir la velocidad de corte para evitar problemas como el descrito anteriormente.
Grafito
El grafito no es compatible con la mayoría de las herramientas de corte convencionales, pero sí con el proceso de electroerosión por hilo. El electrodo de hilo es afilado para minimizar la extracción de partículas, por lo que el material tiene un corte limpio.
Corte por electroerosión por hilo y electroerosión convencional: una comparación
Una electroerosión por hilo es una versión avanzada de la electroerosión tradicional, que comparte un concepto operativo similar pero difiere en varios aspectos clave:
Electrodo
La electroerosión por hilo utiliza un alambre calentado como electrodo, mientras que los electrodos de electroerosión convencionales están hechos de materiales altamente conductores como el grafito o el cobre. Estos electrodos están disponibles en diferentes formas y tamaños, lo que determina la calidad del corte. Por ejemplo, un electrodo redondo proporciona el mejor acabado de superficie y es seguido por electrodos cuadrados, triangulares y en forma de diamante. El electrodo de electroerosión convencional crea una cavidad con una réplica negativa de la pieza de trabajo en la superficie del electrodo.
Velocidad de mecanizado
La electroerosión tradicional implica el uso de electrodos de diversas geometrías; los electrodos deben diseñarse y modelarse antes del proceso de mecanizado, lo que requiere mucho tiempo. Por otro lado, la electroerosión por hilo se prepara inmediatamente para su uso una vez que se inserta el hilo y, por lo tanto, es adecuada para su uso en aplicaciones que deben completarse lo antes posible.
Exactitud
Gracias a su electrodo de hilo, la electroerosión por hilo es más precisa que la electroerosión convencional, lo que permite realizar cortes de 0.004 pulgadas. Esta precisión hace que la electroerosión por hilo sea ideal para crear formas más complejas que la electroerosión convencional para cortes menos detallados.
Aplicaciones de electroerosión por hilo
La electroerosión por hilo es muy aplicable, ya que es eficaz en materiales ferrosos y no ferrosos y se utiliza en muchas industrias. Puede funcionar tanto en piezas grandes como pequeñas, mientras que la electroerosión convencional es más adecuada para materiales más complejos y gruesos, ya que el grosor del hilo en la electroerosión por hilo puede ser un problema. La electroerosión por hilo se utiliza en casi todos los campos para la creación de prototipos y la producción a pequeña y gran escala. A continuación, se destacan breves descripciones de algunas de las principales industrias que se benefician de este método de mecanizado preciso.
Industria automotriz:
Las piezas de automóviles suelen tener formas y tamaños irregulares y están hechas de materiales duros. La electroerosión por hilo se utiliza en esta industria porque no es una tecnología basada en la fuerza y el electrodo de hilo no tiene que ser más fuerte que el material que se va a cortar. Este proceso es óptimo para hacer agujeros, cavidades y otras características en los componentes del automóvil, como parachoques, paneles de instrumentos y puertas.
Industria médica:
La electroerosión por hilo se utiliza en la industria médica porque es necesario producir piezas complejas con una alta tolerancia. Esta precisión es importante en todas las ramas de la medicina, incluidas la optometría y la odontología. electroerosión médica El mecanizado permite fabricar productos médicos exigentes, incluidas las características menores de los implantes dentales y las piezas de jeringas, sin afectar la resistencia de los metales.
Industria aeroespacial:
La electroerosión por hilo es indispensable en la industria aeroespacial, ya que las piezas necesitan una gran precisión y un acabado superficial elevado. Este método se utiliza principalmente para cortar piezas que no pueden soportar el calor y la tensión, características del mecanizado convencional. La electroerosión por hilo se ha aplicado en la industria aeroespacial para fabricar elementos como motores, álabes de turbinas y piezas del tren de aterrizaje con gran fiabilidad y precisión.
Industria de herramientas y troqueles
Las herramientas y matrices personalizadas son fundamentales para la creación de diversos productos industriales. Por ejemplo, la fundición a presión, la forja, el moldeo por inyección, el troquelado, la extrusión y otros procesos de troquelado suelen utilizar la electroerosión por hilo (EDM). Esto se debe a que las cavidades de las herramientas y matrices son complejas de diseñar y, en la mayoría de los casos, requieren características intrincadas. Por lo tanto, la EDM por hilo permite replicar patrones de paredes delgadas en herramientas y matrices.
Industria electrónica
El proceso de electroerosión por hilo juega un papel integral en la fabricación de aparatos electrónicos. Produce orificios de ajuste perfecto en placas de circuito impreso (PCB) y microelectrónica, piezas de semiconductores y conectores. Además, los sectores electrónicos están creciendo rápidamente hoy en día. Los paneles solares son un ejemplo destacado de su aparición. Gracias a ello, gracias a la máquina de electroerosión por hilo, se crean microchips para inversores solares en este aspecto.
¿Cómo funciona la electroerosión de agujeros pequeños?
El electroerosión por perforación de agujeros es una subcategoría de la tecnología EDM. Este método emplea un electrodo tubular pequeño que puede medir una tolerancia de 0.010″. Los electrodos utilizados son cilíndricos con un diámetro que varía de 0.25 mm a 0.3 mm y giran sobre un husillo similar a una broca de un taladro normal. También conocido como taladro EDM, este electrodo se carga eléctricamente mediante un generador servocontrolado que genera chispas.
Un fluido dieléctrico a base de agua circula a través y alrededor del electrodo giratorio durante el mecanizado por electroerosión por perforación de orificios. Este fluido proporciona un entorno controlado a través del cual las pequeñas chispas generadas pueden transferirse rápidamente del electrodo a la pieza de trabajo. Cuando las chispas impactan en la pieza de trabajo, hacen que la superficie se desgaste y desarrolle pequeñas bolsas. Gradualmente, millones de estas pequeñas bolsas se unen para formar los pequeños y precisos orificios necesarios en el diseño.
El diámetro del electrodo y los ajustes de potencia controlan bien el tamaño del orificio, lo que garantiza una alta precisión. Los códigos ISO de CNC identifican la posición y la profundidad exactas de cada orificio, lo que elimina los errores inducidos por el operador.
Las máquinas de electroerosión en el Tecnología Boda Las plataformas están equipadas con cambiadores automáticos de electrodos, que permiten un mecanizado ininterrumpido y aumentan la eficiencia y la precisión. Contáctenos ahora para obtener más información sobre nuestras cable servicios de electroerosión y solicita una cotización.