"La lavorazione EDM a filo utilizza fili caricati elettricamente per dare forma perfetta a parti altamente dettagliate con estrema precisione. Questo metodo è eccezionale per materiali ad alta resistenza e tolleranze strette."
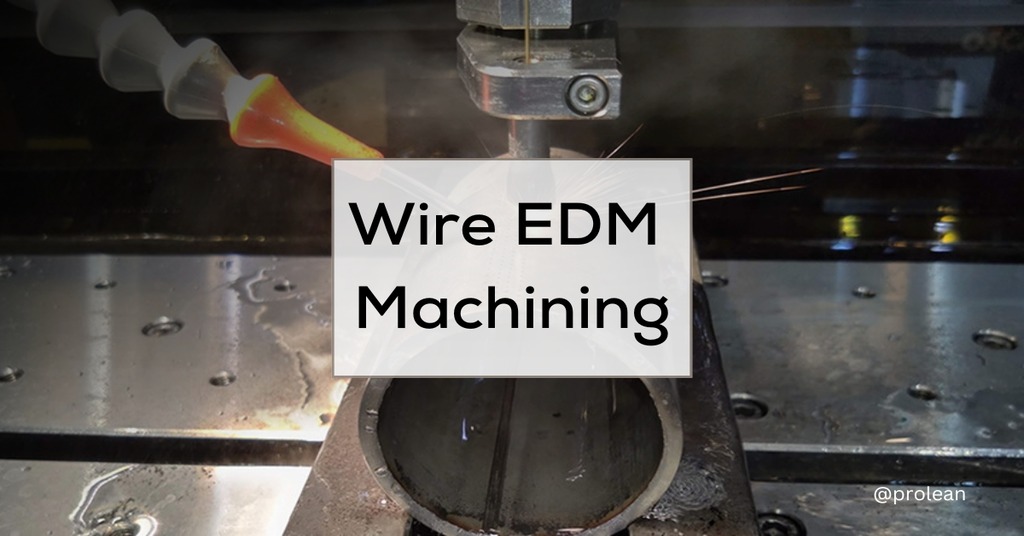
La lavorazione a scarica elettrica (EDM) è un processo di microlavorazione in cui le scintille elettriche erodono il materiale dal pezzo in lavorazione. Questo processo è meglio conosciuto come lavorazione a scintilla perché le scintille vengono prodotte tra due elettrodi durante il taglio e la sagomatura del metallo. Uno dei tipi di lavorazione EDM Si chiama elettroerosione a filo (EDM) e utilizza un sottile filo metallico, solitamente di ottone o rame, come elettrodo per tagliare il metallo. Generalmente, il filo è avvolto a spirale e il suo diametro può variare da 0.004 pollici a 0.10 mm o 0.30 mm. Viene alimentato continuamente tra due bobine per rifornire la sezione attiva ed evitare che si usuri rapidamente. L'acqua deionizzata viene utilizzata per condurre l'elettricità e prevenire la formazione di ruggine. Poiché il filo si muove lungo un percorso predeterminato, consente una sagomatura o un taglio del pezzo estremamente precisi.
Componenti di una macchina per elettroerosione a filo
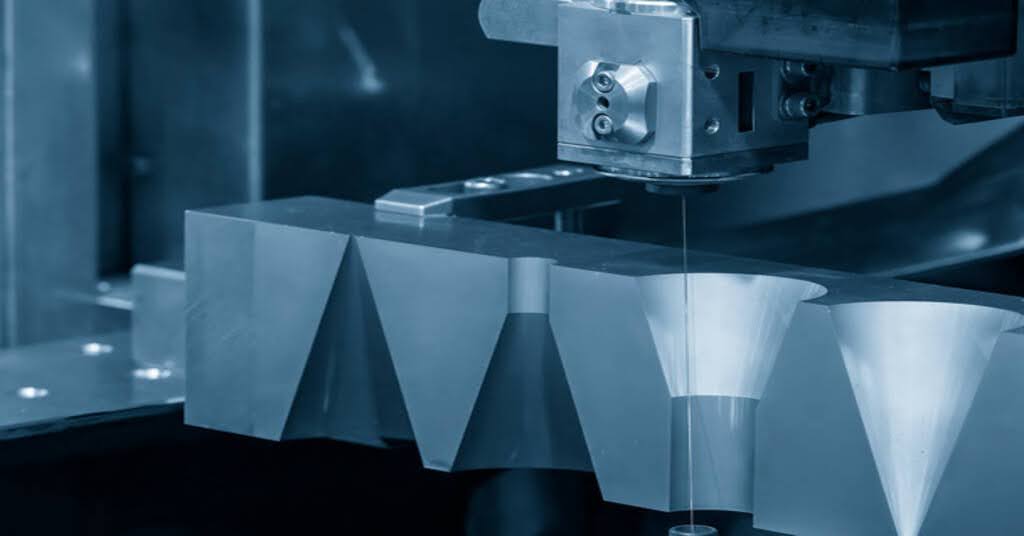
Lavorazione per elettroerosione a filo
Wire tecnologia EDM comprende varie parti che consentono alla macchina di tagliare i materiali con precisione. Di seguito sono riportati i componenti critici della macchina:
- Strumenti CNC
Gli utensili CNC sono solitamente utilizzati per controllare l'intero processo di lavorazione EDM. Questi utensili determinano il flusso di come il filo verrà guidato per il taglio. Il tipo di utensili CNC utilizzati è inversamente proporzionale al tempo di lavorazione e la tolleranza di errore diventa un problema significativo.
- Alimentazione di laboratorio
L'unità di alimentazione genera solitamente impulsi elettrici da 100 V a 300 V sia per l'elettrodo a filo che per il pezzo in lavorazione. Controlla la velocità e l'ampiezza degli impulsi elettrici per migliorarne il contatto.
- Elettrodi a filo
Il filo è l'elettrodo che produce la scarica elettrica necessaria per la lavorazione. Il diametro del filo varia solitamente da 0 a 05 mm, e questo dipende dalla forma e dallo spessore del pezzo in lavorazione. I tipi comuni di fili utilizzati includono:
- Fili di ottone: Queste leghe di rame-zinco sono per lo più preferite per la conduttività elettrica e sono chiamate fili di ottone. La velocità di taglio del filo aumenta con l'aumento del contenuto di zinco, ma deve essere controllata perché un alto contenuto di zinco diminuisce la resistenza alla corrosione.
- Fili zincati: Questi fili presentano uno strato esterno di zinco o ossido di zinco, che aumenta la velocità di lavorazione.
- Fili ricotti per diffusione: Questi fili vengono realizzati quando la percentuale di zinco è superiore al 40%. Si applica anche alla produzione di massa perché migliora le caratteristiche di lavorazione dei fili su materiali diversi.
- Mezzo dielettrico
Nel processo Wire EDM, il fluido dielettrico, normalmente acqua deionizzata, opera nel serbatoio. Inoltre, evita depositi sull'elettrodo a filo e raffredda il processo, conferendo al pezzo una finitura superficiale liscia.
- Elettrodi
In una macchina Wire EDM, il filo funge da catodo e il pezzo da lavorare funge da anodo, dove gli elettrodi della macchina Wire EDM sono il filo e il pezzo da lavorare. Un servomotore regola l'elettrodo a filo in modo che non tocchi il pezzo da lavorare e garantisce una buona qualità di lavorazione.
Prova subito Boda!
Cos'è l'elettroerosione a filo e come funziona?
Nel processo di elettroerosione a filo, il materiale viene tagliato e rimosso con precisione da un pezzo in lavorazione generando scariche elettriche tra un elettrodo a filo sottile e il materiale conduttivo. Dividiamo il processo in alcuni passaggi;
Processo di rimozione del materiale:
La Wire EDM utilizza scintille elettriche sotto forma di un sottile elettrodo a filo e un materiale conduttivo per rimuovere il materiale dal pezzo in lavorazione. Le scintille consumano il materiale, motivo per cui questa tecnica è adatta a materiali rigidi e conduttivi.
Fluido dielettrico
Il processo di elettroerosione a filo utilizza un fluido non conduttivo noto come dielettrico. Questo fluido aiuta a isolare il filo dal pezzo in lavorazione in modo che non entri in contatto con esso e aiuta anche a rimuovere i detriti per garantire un processo di taglio fluido e continuo.
Avvio del processo
L'EDM a filo inizia realizzando un piccolo foro o fessura nel pezzo in lavorazione dal bordo. Il filo non tocca il materiale; l'operazione impiega scintille elettriche per dare forma al pezzo in lavorazione.
Movimento e rastremazione del filo
Il filo EDM può essere alimentato in qualsiasi direzione durante l'operazione, rendendo possibile la creazione di conicità o spessori diversi su superfici diverse. Questa flessibilità è fondamentale per garantire la precisione della produzione di parti complesse.
Taglio e scrematura
Il taglio a filo EDM può essere eseguito in una o due passate, a seconda del tipo di passata. La prima passata è la passata di sgrossatura, mentre la seconda è la passata di finitura. Il filo solitamente posiziona il materiale in una passata e rimuove il pezzo in eccesso. La rasatura aiuta a stabilire le dimensioni e i contorni finali e a pianificare la superficie.
Scariche elettriche e ionizzazione
Vengono impiegate scariche elettriche pulsate a bassa tensione tra l'elettrodo a filo negativo e il pezzo positivo. Ciò determina il movimento degli elettroni, creando una corrente elettrica che ionizza l'acqua deionizzata, creando un canale al plasma per il taglio.
Generazione di calore
La corrente elettrica genera temperature di circa 10,000 °C e fonde e vaporizza il materiale a contatto con il filo. Il fluido dielettrico quindi lava via il materiale fuso, tracciando un taglio netto attraverso il materiale.
Precisione e tolleranze
A causa della sensibilità del processo, velocità più basse e aumenti di potenza possono portare a un errore fino a +/-0.0002 pollici. I tagli potrebbero essere più precisi a velocità più elevate, con tolleranze di circa +/- 0.001 pollici.
Relativo a: Elettroerosione: una guida essenziale per principianti
EDM contro EDM a filo
EDM e filo tagliato sono processi di lavorazione non tradizionali, ma funzionano in modo diverso e vengono utilizzati in modo diverso.
EDM opera con un elettrodo utensile, solitamente di rame o grafite, che viene utilizzato per tagliare il materiale dal pezzo in lavorazione per formare le cavità tridimensionali. L'elettrodo viene quindi rifinito fino al prodotto finale e vengono eseguiti altri processi di taglio e sagomatura convenzionali. Nel processo EDM, l'elettrodo a scintilla funziona anche pulsando, il che aiuta a raffreddare e pulire l'area di lavoro dai detriti. La precisione EDM dipende, quindi, principalmente dalla precisione dell'elettrodo che deve essere lavorato. Il punto di forza di questo metodo è nella produzione di forme complesse in stampi e utensili per pressofusione ed è adatto per materiali pre-temprati. Questa capacità aiuta a ridurre al minimo i trattamenti e i costi di post-lavorazione e previene la distorsione degli utensili temprati.
L'EDM a filo impiega un filo sottile e alimentato in modo continuo come elettrodo ed è adatto per il taglio bidimensionale. L'EDM convenzionale è ideale per creare una cavità 3D, mentre l'EDM a filo è ideale per creare profili 2D. È ampiamente utilizzato per realizzare utensili di estrusione e set punzoni/matrici. Questo processo è particolarmente utile quando è necessario un elevato livello di precisione, come nelle applicazioni aerospaziali o militari, e può anche funzionare bene su materiali rigidi con elevata accuratezza.
Tabella: Analisi comparativa del taglio a filo rispetto all'elettroerosione
| Aspetto | Elettroerosione a filo | EDM |
| Strumento utilizzato | Utilizza un elettrodo a filo sottile (0.010'' di diametro) | Utilizza un elettrodo solido (ad es. grafite, rame) |
| Spazio tra utensile e pezzo | Il sistema servoassistito mantiene una distanza tra il filo sottile e l'elettrodo compresa tra 0.01 e 0.5 mm. | Uno spazio sottile di 0.025 mm è mantenuto da un servosistema |
| Approccio di taglio | Ottiene il taglio tramite erosione a filo su piani multiasse | Ottiene il taglio tramite elettroerosione |
| Materiali compatibili | Adatto per materiali altamente conduttivi e duri con spessori variabili | Adatto principalmente per metalli con spessore relativo fino a 44 mm o (1 ½) pollici. |
| Livelli di precisione | Offre un'elevata precisione grazie al filo intrecciato, fino a 0.004''. | Comunemente adatto per tagli più rigidi. |
| velocità di taglio | In genere, il funzionamento è più lento a causa della velocità di avanzamento del filo di 21 mm²/min. | Funziona a velocità di taglio più elevate |
| Impostare | Potrebbe comportare un'ulteriore complessità di configurazione a causa della filettatura del filo | Generalmente richiede un processo di configurazione più semplice |
Elettroerosione a filo vs Elettroerosione a tuffo
In questa sezione verranno illustrate le differenze tra elettroerosione a tuffo ed elettroerosione a filo.
Elettroerosione a tuffo
Elettroerosione a tuffo
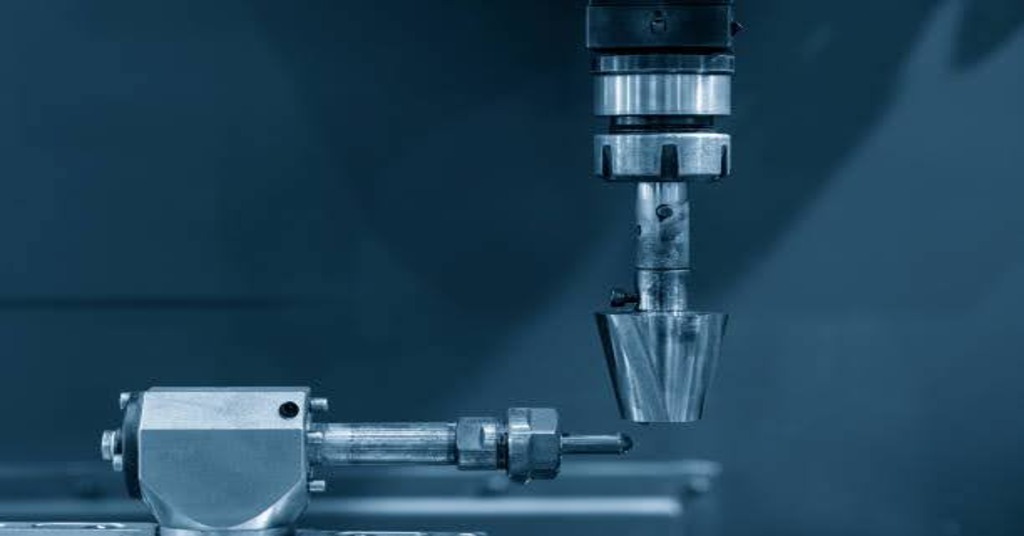
Sinker EDM Ram EDM o Die Sinking è un processo efficace per creare cavità in un pezzo in lavorazione. In questo metodo, l'utensile o l'elettrodo utilizzato è fatto di grafite, rame o tungsteno e viene costruito in una forma positiva della cavità da produrre. L'utensile viene quindi lentamente abbassato nel pezzo in lavorazione, rimuovendo il materiale per creare la cavità. Allo stesso tempo, lo spinterometro viene mantenuto costante. Sinker EDM viene applicato nella produzione di stampi, matrici e componenti con angoli interni acuti e nervature profonde in materiali duri come l'acciaio per utensili. Il processo è utile per produrre forme complesse che non possono essere facilmente generate dalla lavorazione convenzionale.
Elettroerosione a filo
Elettroerosione a filo
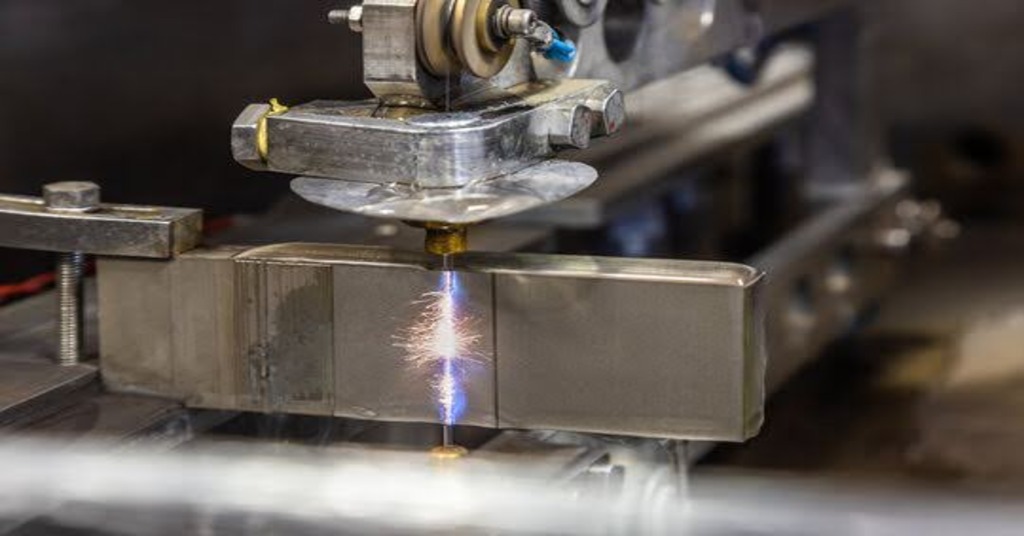
Wire EDM o Wire Cutting è un processo in cui un filo sottile viene utilizzato come elettrodo per tagliare materiali duri con elevata precisione. In Sinker EDM, vengono formate delle cavità, ma in Wire EDM, il taglio avviene attraverso il pezzo in lavorazione. Il filo, solitamente ottone, viene sagomato utilizzando guide diamantate controllate da controllo numerico computerizzato che scorrono lungo gli assi X e Y per modellare il pezzo in lavorazione senza effettivamente entrare in contatto con esso. Il fluido dielettrico è acqua deionizzata, che raffredda il processo e rimuove il materiale eroso. Wire EDM è adatta per realizzare parti ad alta precisione, piastre di grande spessore e componenti con requisiti di finitura superficiale fine, come componenti automobilistici e aerospaziali, punzoni e matrici di estrusione.
Quanto è precisa l'elettroerosione a filo?
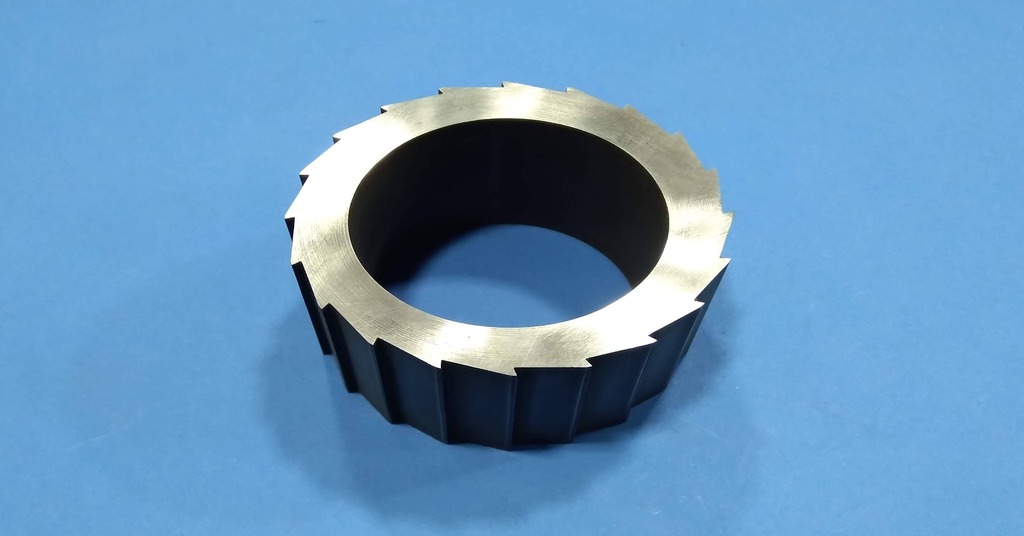
Pezzo lavorato con elettroerosione a filo di precisione
Le macchine EDM a filo sono macchine precise e possono essere azionate con una precisione fino a 0.0025 mm. Le finiture superficiali sono sottili come 1.5 Ra, specialmente quando si utilizzano tecniche multi-passata e parametri particolari. Mentre la macchina procede lungo il percorso di taglio, viene creata una fessura continua, con una larghezza teoricamente uguale al diametro del filo più il doppio dello spinterometro. Tuttavia, in pratica, potrebbe essere maggiore a causa delle scintille prodotte tra il filo e la superficie del pezzo in lavorazione. La larghezza esatta della fessura può essere ricavata dalle formule fornite dal produttore della macchina e dovrebbe essere annotata al momento del taglio del filo.
Poiché l'EDM a filo è un processo termico, c'è la possibilità di avere una zona interessata dal calore e uno strato di rifusione sul pezzo in lavorazione. A causa del mantenimento della qualità del prodotto finale, questo strato di rifusione deve solitamente essere rimosso da altri processi secondari. Tuttavia, l'EDM a filo è più efficiente quando la forma del pezzo in lavorazione è complessa e la tolleranza dimensionale è piccola, il che è molto difficile da ottenere con altri metodi di lavorazione convenzionali.
Prova subito Boda!
Pro e contro dell'EDM a filo
Come qualsiasi altro metodo, l'EDM ha i suoi pro e contro; ecco quindi i vantaggi e gli svantaggi dell'EDM a filo.
PRO:
- L'elettroerosione a filo non è limitata ai materiali duri; può essere utilizzata anche su materiali relativamente più morbidi senza distorcerne la forma, poiché l'elettroerosione a filo non entra in contatto con il materiale.
- La maggior parte delle macchine Wire EDM non necessita di reinfilaggio del filo; sono autofilettanti, quindi il taglio può riprendere non appena il filo è stato spezzato e reinfilato.
- Può anche creare forme e motivi difficili da realizzare utilizzando i metodi convenzionali di rimozione dei materiali.
- Rispetto a molti altri processi, l'elettroerosione a filo garantisce inoltre una finitura superficiale dei pezzi migliore ed è estremamente precisa.
- A differenza delle macchine tradizionali, i sistemi Wire EDM richiedono pochi elementi di fissaggio, il che li rende più facili da installare.
Contro:
- Nonostante il miglioramento delle tecnologie come CNC e AWT che hanno contribuito ad aumentare il tasso di produzione, l'elettroerosione a filo è relativamente più lenta rispetto agli altri metodi di lavorazione.
- Questa tecnica si applica solo ai materiali conduttivi, quindi il suo numero di applicazioni è limitato.
- Le macchine Wire EDM sono facili da usare ma richiedono più attenzione rispetto ad altre macchine della stessa categoria. Inoltre, il costo dei materiali di consumo può essere elevato e potrebbe essere necessario personale più qualificato per usare queste macchine.
Materiali che una macchina EDM a filo può tagliare?
Le macchine Wire EDM sono molto flessibili in quanto possono essere utilizzate per realizzare forme e design complessi sul materiale del pezzo in lavorazione, in particolare all'interno di materiali elettricamente conduttivi. Sono adatte per materiali duri e morbidi e sono quindi applicate in vari campi, tra cui l'industria tessile, automobilistica e aerospaziale. Ecco alcuni materiali comuni che possono essere tagliati utilizzando una macchina Wire EDM:
Alluminio
L'alluminio è anche caratterizzato da un'elevata conduttività termica ed elettrica. Tuttavia, a causa della sua intrinseca morbidezza, tagliare l'alluminio con Wire EDM può essere impegnativo perché può causare una condizione gommosa sul pezzo in lavorazione dopo la lavorazione.
Titanio
L'EDM a filo è particolarmente adatta al taglio del titanio, poiché il processo può gestire l'appiccicosità del materiale e controllare la formazione di trucioli lunghi. Utilizza acqua deionizzata come mezzo dielettrico, che aiuta a mantenere il calore prodotto durante il processo di lavorazione.
Acciaio
L'EDM a filo è comunemente utilizzata con l'acciaio, che è più adatto della lavorazione CNC. Tuttavia, a causa delle alte temperature coinvolte nel processo, devono essere prese ulteriori misure per migliorarne l'efficienza.
Ottone
L'ottone, un materiale ad alta resistenza alla trazione, è relativamente facile da tagliare con la Wire EDM. Tuttavia, poiché l'ottone è più morbido, la velocità di taglio deve essere ridotta per evitare problemi come quello descritto sopra.
Grafite
La grafite non è adatta alla maggior parte degli utensili da taglio convenzionali, ma lo è al processo Wire EDM. L'elettrodo a filo è affilato per ridurre al minimo l'estrazione delle particelle; quindi, il materiale ha un sezionamento pulito.
Taglio EDM a filo ed EDM convenzionale: un confronto
L'EDM a filo è una versione avanzata dell'EDM tradizionale, che condivide un concetto operativo simile ma differisce in diversi aspetti chiave:
Elettrodo
L'EDM a filo utilizza un filo riscaldato come elettrodo, mentre gli elettrodi EDM convenzionali sono realizzati in materiali altamente conduttivi come grafite o rame. Questi elettrodi sono disponibili in diverse forme e dimensioni, determinando la qualità del taglio. Ad esempio, un elettrodo rotondo offre la migliore finitura superficiale ed è seguito da elettrodi quadrati, triangolari e a forma di diamante. L'elettrodo EDM convenzionale crea una cavità con una replica negativa del pezzo in lavorazione sulla superficie dell'elettrodo.
Velocità di lavorazione
L'EDM tradizionale prevede l'uso di elettrodi di varie geometrie; gli elettrodi devono essere progettati e modellati prima del processo di lavorazione, il che richiede molto tempo. D'altro canto, l'EDM a filo è immediatamente pronta per l'uso una volta inserito il filo e quindi adatta all'uso in applicazioni che devono essere completate il prima possibile.
Precisione
Grazie al suo elettrodo a filo, l'EDM a filo è più preciso dell'EDM convenzionale, rendendo possibili tagli di 0.004 pollici. Questa precisione rende l'EDM a filo ideale per creare forme più complesse rispetto all'EDM convenzionale per tagli meno dettagliati.
Applicazioni dell'elettroerosione a filo
L'EDM a filo è ampiamente applicabile poiché è efficace su materiali ferrosi e non ferrosi ed è utilizzata in molti settori. Può funzionare sia su parti grandi che piccole, mentre l'EDM convenzionale è più adatta per materiali più complessi e spessi, poiché lo spessore del filo nell'EDM a filo può essere un problema. L'EDM a filo è utilizzata in quasi tutti i campi per la prototipazione e la produzione su piccola e larga scala. Di seguito sono evidenziate brevi descrizioni di alcuni dei principali settori che traggono vantaggio da questo accurato metodo di lavorazione.
Industria automobilistica
I componenti automobilistici sono solitamente irregolari per forma e dimensioni e sono realizzati in materiali duri. L'EDM a filo è utilizzata in questo settore perché non è una tecnologia basata sulla forza e l'elettrodo a filo non deve essere più forte del materiale da tagliare. Questo processo è ottimale per realizzare fori, cavità e altre caratteristiche su componenti di auto, come paraurti, cruscotti e portiere.
Settore medico
L'EDM a filo è utilizzata nel settore medico perché le parti complesse devono essere prodotte con un'elevata tolleranza. Questa precisione è importante in tutti i rami della medicina, tra cui l'optometria e l'odontoiatria. EDM medico la lavorazione meccanica consente di realizzare prodotti medicali rigorosi, tra cui le piccole caratteristiche degli impianti dentali e delle parti delle siringhe, senza compromettere la resistenza dei metalli.
Industria aerospaziale
L'EDM a filo è indispensabile nel settore aerospaziale poiché le parti necessitano di elevata precisione e finitura superficiale. Questo metodo è utilizzato principalmente per tagliare parti che non possono resistere a calore e stress, caratteristiche della lavorazione convenzionale. L'EDM a filo è stata applicata nel settore aerospaziale per produrre articoli quali motori, pale di turbine e parti di carrelli di atterraggio con elevata affidabilità e precisione.
Industria degli utensili e degli stampi
Gli stampi e gli utensili personalizzati sono elementi fondamentali per la creazione di numerosi prodotti industriali. Ad esempio, la pressofusione, la forgiatura, lo stampaggio a iniezione, la tranciatura, l'estrusione e tutti gli altri stampi si affidano comunemente all'elettroerosione a filo. Il motivo è che le cavità degli stampi e degli utensili sono complesse da progettare e richiedono spesso caratteristiche intricate. Pertanto, l'elettroerosione a filo aiuta a replicare i modelli a parete sottile degli stampi e degli utensili.
Industria elettronica
Il processo di elettroerosione a filo svolge un ruolo fondamentale nella produzione di apparecchi elettronici. Produce fori stretti nei circuiti stampati (PCB) e nella microelettronica, nelle parti di semiconduttori e nei connettori. Inoltre, i settori elettronici stanno crescendo rapidamente al giorno d'oggi. I pannelli solari sono un esempio lampante della loro comparsa. Di conseguenza, grazie alla macchina per elettroerosione a filo, crea microchip per inverter solari in questo aspetto.
Come funziona l'EDM a fori piccoli?
Migliori Elettroerosione per foratura è una sottocategoria della tecnologia EDM. Questo metodo impiega un piccolo elettrodo tubolare che può misurare una tolleranza di 0.010". Gli elettrodi utilizzati sono cilindrici con un diametro che varia da 0.25 mm a 0.3 mm e ruotati su un mandrino simile alla punta di un trapano normale. Chiamato anche trapano EDM, questo elettrodo è caricato elettricamente da un generatore servocontrollato che genera scintille.
Un fluido dielettrico a base d'acqua circola attraverso e attorno all'elettrodo rotante durante la lavorazione EDM con foratura. Questo fluido fornisce un ambiente controllato attraverso il quale le piccole scintille generate possono trasferirsi rapidamente dall'elettrodo al pezzo in lavorazione. Quando le scintille colpiscono il pezzo in lavorazione, causano l'usura della superficie e lo sviluppo di piccole tasche. Gradualmente, milioni di queste piccole tasche si uniscono per formare i piccoli fori precisi necessari nel design.
Il diametro dell'elettrodo e le impostazioni di potenza controllano bene la dimensione del foro, garantendo un'elevata precisione. I codici ISO CNC identificano la posizione e la profondità esatte di ogni foro, eliminando così gli errori indotti dall'operatore.
Le macchine EDM presso Tecnologia Bodaa piattaforma sono dotate di cambiaelettrodi automatici, che consentono lavorazioni senza interruzioni e aumentano efficienza e precisione. Contattaci subito per saperne di più sui nostri filo Servizi EDM e richiedi un preventivo.