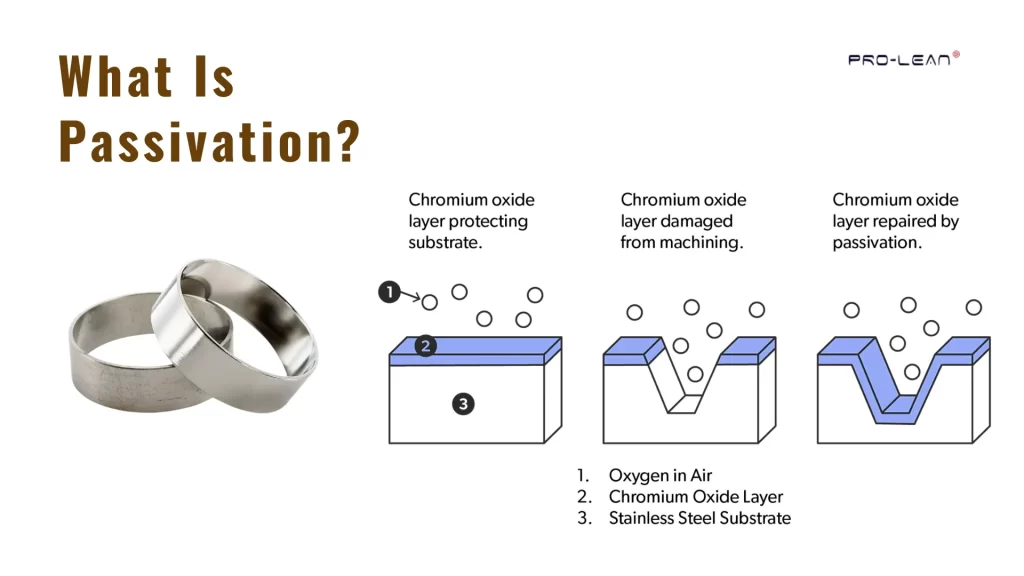
 fasi di passivazione
passivazione è ampiamente utilizzato trattamento superficiale di componenti industriali per l'acciaio inossidabile che migliora la resistenza alla corrosione. Sebbene <strong> bacinella </strong> in acciaio inossidabile, Sebbene si formi naturalmente uno strato di ossido protettivo, i processi di produzione come la lavorazione meccanica, la formatura o la saldatura possono lasciare residui di contaminazione superficiale che indeboliscono questa protezione.
La passivazione rimuove i contaminanti superficiali e rinforza lo strato protettivo del metallo favorendo la formazione di una pellicola di ossido stabile.
Questo articolo spiega cos’è la passivazione, come funziona il processo e perché viene comunemente utilizzato per migliorare la durata e l'affidabilità dei componenti in acciaio inossidabile in diverse applicazioni industriali.
Che cosa è la passivazione?
parti in acciaio passivato
passivazione È un metodo di modifica superficiale post-fabbricazione che migliora la resistenza alla corrosione dei componenti metallici fabbricati. Riduce la quantità di reazioni chimiche sulla superficie del componente, che potrebbero portare a corrosione e/o degrado. Viene utilizzato principalmente con gli acciai inossidabili.
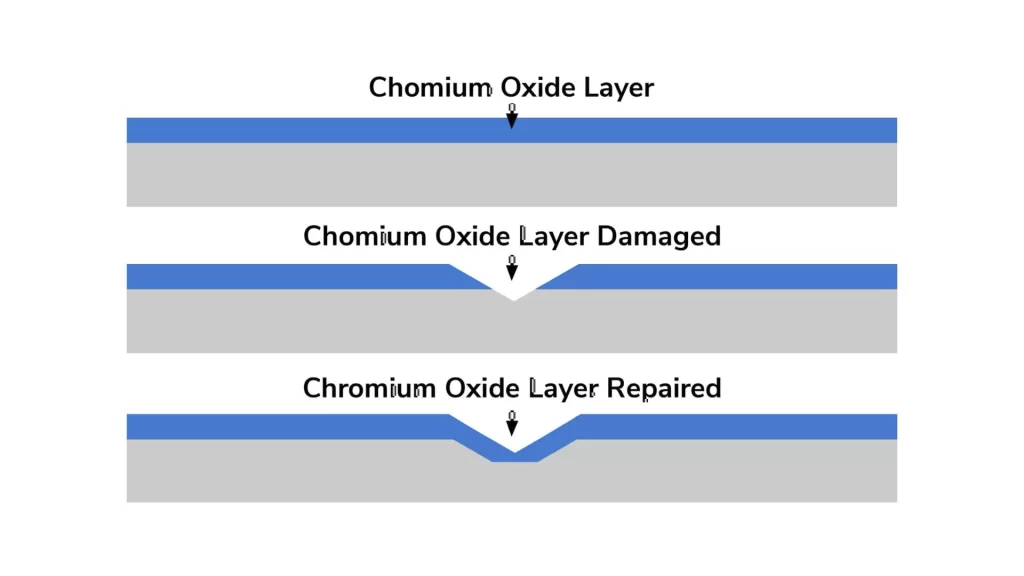
Sull'acciaio inossidabile si forma un sottilissimo strato naturale di ossido di cromo che lo protegge dalla corrosione. Tuttavia, la lavorazione (ovvero la lavorazione meccanica) dell'acciaio inossidabile può danneggiare questo strato e creare piccole quantità di ferro libero sulla superficie. La presenza di ferro libero aumenta la probabilità che si verifichi la corrosione.
Il trattamento di passivazione rimuove il ferro libero e qualsiasi altra leggera contaminazione superficiale dall'acciaio inossidabile mediante una soluzione chimica. Una volta pulita, la superficie dell'acciaio inossidabile può riformare il suo strato protettivo di ossido di cromo. Questo strato agisce da barriera, contribuendo a resistere alla corrosione.
Per i motivi sopra indicati, la passivazione viene tipicamente impiegata sui componenti in acciaio inossidabile in diversi settori, come quello aerospaziale, delle apparecchiature mediche, dell'industria alimentare, dell'elettronica e dell'industria automobilistica.
La funzione principale della passivazione è quella di rimuovere il ferro libero e le contaminazioni superficiali. La passivazione non elimina le spesse scaglie di ossido o le macchie di calore create dalla saldatura. Pertanto, prima della passivazione è in genere necessario un metodo di pulizia diverso, noto come decapaggio.
Quali sono i principi alla base del processo di passivazione?
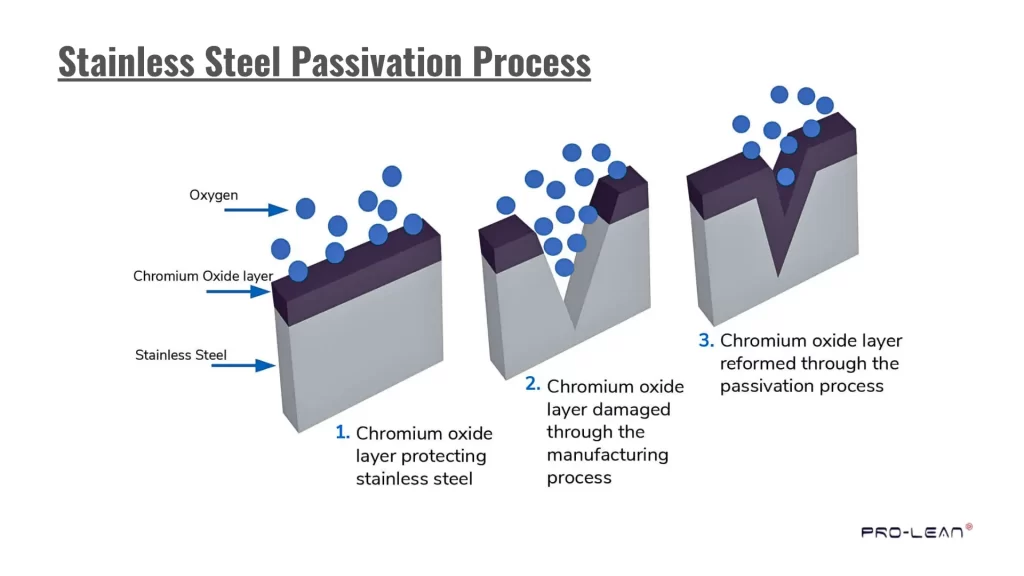
Passivazione dell'acciaio inossidabile - fasi del processo
La passivazione prevede le seguenti fasi cruciali:
- Pulizia del metallo per consentire l'accesso alle soluzioni di passivazione;
- Rimozione del ferro libero (e di altri contaminanti di piccole dimensioni) mediante una soluzione acida che fornisce anche una base per la successiva prevenzione della corrosione;
- Formazione di una sottile pellicola di ossido sulla superficie metallica;
- Controllare le condizioni in cui si verificano questi tre passaggi iniziali e
- Infine, risciacquare il pezzo per rimuovere eventuali residui acidi.
Pulizia delle superfici prima della passivazione: Il metallo deve essere pulito a fondo prima della passivazione. Potrebbero essere presenti residui di materiale derivanti da processi di fabbricazione, come la lavorazione meccanica.
È fondamentale pulire il metallo affinché la soluzione di passivazione possa raggiungerlo. Un metallo pulito garantirà il corretto funzionamento della soluzione di passivazione.
Trattamento acido per rimuovere il ferro libero: Una volta pulita la superficie metallica, il passo successivo consiste nel trattarla con una soluzione acida delicata. Ad esempio, l'acido nitrico è comunemente usato per trattare l'acciaio inossidabile.
L'acido rimuove il ferro libero e qualsiasi piccola impurità superficiale che possa essersi formata durante la lavorazione del metallo. La rimozione del ferro libero previene la formazione di ruggine e prepara la superficie per lo strato protettivo che si forma dopo la passivazione.
Formazione dello strato protettivo: Quando il metallo viene trattato con la soluzione acida, sulla sua superficie si forma un sottilissimo strato di ossido. Sull'acciaio inossidabile si forma principalmente ossido di cromo.
Sebbene questo strato di ossido sia estremamente sottile e praticamente impercettibile, protegge efficacemente il metallo sottostante dal vapore acqueo e dall'ossigeno, prevenendo ulteriore corrosione.
Risciacquo e controllo: Poiché ogni tipo di metallo richiede condizioni specifiche per una passivazione efficace, non esiste un metodo di passivazione universale. Pertanto, ogni produttore ha i propri metodi proprietari.
Generalmente, la passivazione avviene a 50-70 °C per 20-60 minuti. Una volta completato il processo di passivazione, i pezzi vengono lavati per rimuovere eventuali residui di soluzione acida.
Materiali utilizzati nella passivazione
La passivazione viene eseguita principalmente su metalli che formano naturalmente strati protettivi per resistere alla corrosione.
- Acciaio inossidabile
- Titanio
- Alluminio
- Magnesio
Tecniche comuni per la passivazione delle superfici metalliche
La passivazione crea una barriera naturale più resistente e spessa attorno al metallo. Ad esempio, può aumentare il numero di atomi di cromo legati chimicamente alla superficie dell'acciaio inossidabile, anziché di atomi di ferro reattivi (disciolti). Questi atomi di cromo reagiscono con l'ossigeno per formare una barriera di ossido estremamente sottile ma altamente efficace.
La passivazione può essere ottenuta mediante immersione in una soluzione passivante o applicando un rivestimento di conversione chimica chiamato "brunitura".
Passivazione per immersione
Il processo di passivazione per immersione prevede l'immersione dei componenti in un bagno di soluzione passivante, in genere contenente acido nitrico o citrico. Poiché la formazione di uno strato protettivo uniforme su tutte le superfici può variare a seconda della temperatura e del tempo, questo processo deve essere controllato con attenzione. La passivazione per immersione è comunemente utilizzata su componenti in acciaio inossidabile grazie alla sua affidabilità ed efficacia nel fornire una protezione duratura dalla corrosione.
brunitura
placcatura di zinco trivalente con passivazione blu
Un processo di conversione chimica chiamato brunitura crea una pellicola di ossido molto sottile sulla superficie del metallo, riducendo i riflessi e migliorandone l'aspetto estetico. I pezzi bruniti richiedono una lubrificazione periodica per mantenere le proprietà anticorrosive del rivestimento.
Tipi di passivazione utilizzati per l'acciaio
I produttori utilizzano metodi diversi per la passivazione dell'acciaio inossidabile, a seconda della protezione anticorrosione desiderata e dei requisiti applicativi.
Passivazione dell'acido nitrico
Passivazione dell'acido nitrico
Una procedura tipica per la passivazione dell'acciaio consiste nell'immergerlo in acido nitrico. La soluzione acida pulisce la superficie del metallo e contribuisce a ripristinare il film di ossido protettivo che si forma naturalmente e che previene la corrosione.
Acido nitrico con dicromato di sodio
L'aggiunta di dicromato di sodio all'acido nitrico durante il processo di pulizia e passivazione migliora la protezione dalla corrosione. Questo metodo viene generalmente utilizzato quando i prodotti in acciaio sono soggetti a condizioni operative severe.
Passivazione dell'acido citrico
L'acido citrico rappresenta un'alternativa più ecologica al metodo con acido nitrico. L'acido citrico è efficace nella rimozione del ferro superficiale, favorendo al contempo la formazione dello strato di ossido; in questo modo, riduce anche l'impatto ambientale del trattamento di passivazione.
Prova subito Boda!
Vantaggi e svantaggi della passivazione
La passivazione è un trattamento chimico applicato ai componenti metallici finiti per prevenire la corrosione. Sebbene sia comunemente associata all'acciaio inossidabile, la passivazione presenta indubbiamente molti vantaggi; tuttavia, ha anche diversi svantaggi.
Vantaggi della passivazione
Protezione dalla corrosione più forte
La passivazione crea uno strato protettivo estremamente sottile sulla superficie del metallo trattato. Questo strato passivante protegge dalla corrosione e impedisce all'umidità e agli agenti corrosivi (sostanze chimiche) di raggiungere il metallo sottostante.
Maggiore durata dei componenti
I componenti passivati presentano generalmente una durata maggiore. Questi componenti sono in genere in grado di resistere alle sollecitazioni derivanti dall'esposizione ad ambienti estremi e/o sostanze corrosive, che altrimenti causerebbero danni.
Mantiene le proprietà originali del metallo
Il processo di passivazione non altera le proprietà intrinseche del metallo. Pertanto, resistenza, durezza, conduttività elettrica, ecc., rimangono invariate. Tuttavia, il componente passivato presenta una maggiore resistenza alla corrosione.
Risparmia denaro nel tempo
Come già accennato, grazie alla loro capacità di resistere alla corrosione e di mantenere l'integrità strutturale per lunghi periodi, i componenti passivati richiedono meno manutenzione e sostituzioni. La riduzione delle esigenze di manutenzione/sostituzione si traduce in minori tempi di inattività e risparmi sui costi. Esempi includono, a titolo esemplificativo ma non esaustivo: apparecchiature per la lavorazione degli alimenti, apparecchiature per la produzione di dispositivi medici e vari tipi di macchinari industriali.
Svantaggi della passivazione
Richiede una gestione attenta
Poiché la passivazione richiede un controllo preciso di sostanze chimiche, temperatura e tempo, il trattamento di componenti di grandi dimensioni e/o complessi può risultare impegnativo, rendendo difficile garantire una copertura uniforme e uno strato di protezione costante.
Non ripara i danni esistenti
Il processo di passivazione non è in grado di riparare aree in cui si è già verificata corrosione o danneggiamento. La passivazione funziona in modo ottimale se applicata a superfici pulite e preparate, prevenendo così la potenziale corrosione futura.
Funziona al meglio su determinati metalli.
La passivazione è particolarmente efficace sui materiali che formano naturalmente uno strato di ossido protettivo. Ad esempio, l'acciaio inossidabile è un tipo di materiale che crea tale strato di ossido. Se un determinato materiale non possiede questa caratteristica intrinseca, il trattamento di passivazione potrebbe non dare i risultati sperati.
Migliori pratiche per la progettazione di componenti per la passivazione
L'obiettivo principale nella progettazione di componenti per la passivazione è garantire che lo strato passivo si formi in modo uniforme e prevedibile. Alcune decisioni fondamentali prese durante la progettazione del componente miglioreranno notevolmente i risultati.
Utilizzare materiali compatibili con la passivazione
Materiali come l'acciaio inossidabile sono i più indicati perché formano naturalmente uno strato passivante. Tuttavia, l'utilizzo di materiali che non formano uno strato passivante può influire negativamente sul processo di passivazione complessivo.
Mantieni le forme semplici
I componenti con superfici piane e lisce sono generalmente più facili da trattare chimicamente rispetto a quelli con geometrie complesse o aree incassate. I componenti con fori, angoli acuti o altre caratteristiche che potrebbero intrappolare le soluzioni chimiche in genere offrono condizioni sfavorevoli per la passivazione.
Superfici lisce
I prodotti chimici applicati su una superficie ruvida non la copriranno interamente. Inoltre, non riescono a penetrare nelle fessure microscopiche di una superficie ruvida. Pertanto, è fondamentale assicurarsi che tutte le superfici siano lisce. Il secondo aspetto da considerare è il raggio degli angoli. Qualsiasi spigolo vivo crea un'area "morta" in cui la soluzione chimica non può arrivare per depositare un rivestimento protettivo. Arrotondando leggermente gli angoli, la soluzione chimica può penetrare in quest'area e rivestire uniformemente entrambi i lati dell'angolo. Ciò fornisce una barriera migliore contro la corrosione.
Angoli e bordi arrotondati
Esistono diverse configurazioni di saldatura, tra cui saldature d'angolo, a gola e di testa. Tutte queste configurazioni di saldatura presentano potenziali problemi per l'applicazione di sostanze chimiche di passivazione. Come già accennato, sono necessari percorsi per il fluido affinché la soluzione chimica entri in contatto con tutte le superfici e per il drenaggio da tutte le superfici dopo l'applicazione. Pertanto, riducendo il numero di saldature o progettando le saldature in modo da fornire percorsi per il flusso della soluzione chimica al loro interno, si riduce la probabilità che la soluzione chimica rimanga intrappolata all'interno della configurazione di saldatura.
Garantire un drenaggio e uno spazio di sicurezza adeguati.
I componenti devono essere progettati in modo da consentire a tutte le superfici di ricevere i fluidi di passivazione e di drenare tali fluidi dalle stesse superfici. La presenza di liquido intrappolato riduce l'efficacia complessiva del trattamento chimico, lasciando le superfici non protette esposte a ulteriore corrosione.
Rimuovere le sbavature e i bordi taglienti
La rimozione di spigoli vivi (bave) impedisce la formazione di punti in cui sporco o sostanze chimiche possano annidarsi. Eliminare le bave prima di applicare un trattamento chimico aumenta l'affidabilità del trattamento e prolunga la durata del rivestimento protettivo.
Prova subito Boda!
Differenza tra passivazione e anodizzazione
Anodizzazione e passivazione Entrambi i metodi forniscono strati protettivi per i metalli. Tuttavia, ciascun metodo ha il suo modo specifico di farlo. La funzione primaria di passivante Consiste nel trattare lo strato protettivo naturale di un metallo. L'acciaio inossidabile è il materiale più comunemente trattato con questo metodo perché sfrutta lo strato di ossido a base di cromo già presente (naturale). La superficie viene pulita dalle impurità e dal ferro libero con un acido debole per favorire una migliore formazione di ossido e una maggiore resistenza alla corrosione.
Questo processo viene comunemente utilizzato su componenti in alluminio come le scocche degli smartphone, i telai dei computer portatili, i componenti delle biciclette e i telai delle finestre in ambito architettonico.
L'anodizzazione viene utilizzata principalmente sull'alluminio. Si tratta di un processo elettrochimico che crea uno strato di ossido spesso e controllato facendo passare una corrente elettrica attraverso il metallo in una soluzione acida. Oltre ad aumentare la resistenza superficiale, i rivestimenti anodici possono essere colorati per migliorarne l'aspetto.
La passivazione è ampiamente utilizzata per trattare componenti in acciaio inossidabile come strumenti chirurgici, valvole per l'industria alimentare, pompe e elementi di fissaggio, al fine di mantenerne la resistenza alla corrosione.
In sintesi, l'anodizzazione forma uno spesso strato di ossido protettivo sull'alluminio, conferendogli un aspetto estetico gradevole, mentre la passivazione protegge e preserva lo strato di ossido naturale dell'acciaio inossidabile.
Passivazione con acido nitrico o con acido citrico: qual è la differenza?
In pratica, acido nitrico paispirazione viene spesso utilizzato per gradi di acciaio inossidabile come 304 e 316 su parti come Elementi di fissaggio, corpi valvola e raccordi lavorati per il settore aerospaziale.
Sia l'acido nitrico che l'acido citrico possono essere utilizzati per trattare gli acciai inossidabili, ciascuno dei quali è riconosciuto da ASTM A967 e AMS 2700. Questi trattamenti agiscono in modi diversi e, in generale, la scelta si basa sul particolare tipo di acciaio inossidabile, sulle specifiche richieste per quel metallo e/o su ulteriori considerazioni come lo smaltimento dei rifiuti e la sicurezza.
L'acido citrico agisce in modo diverso: sfrutta la chelazione per rimuovere il ferro dalla superficie dell'acciaio inossidabile e l'ossigeno disciolto per favorire la formazione di uno strato di ossido stabile. Passivazione con acido citrico viene comunemente selezionato per strumenti medici, attrezzature per la lavorazione degli alimenti e componenti farmaceutici perché è più sicuro da maneggiare e produce meno rifiuti pericolosi.
Va notato che nessuno dei due trattamenti acidi è intrinsecamente superiore all'altro. Per ottenere risultati accettabili, è essenziale gestire correttamente tutti gli aspetti del processo di trattamento, inclusi la composizione della soluzione acida, la temperatura e il tempo, nonché attenersi alle specifiche applicabili.
Tavola di comparazione
|
Caratteristica |
L'acido nitrico |
Acido citrico |
|
Come funziona |
Ossida la superficie e rimuove il ferro libero |
Rimuove il ferro tramite chelazione e ossigeno |
|
Uso comune |
Aerospaziale e industriale |
Applicazioni ecocompatibili o sensibili alla sicurezza |
|
Requisito chiave |
Controllo preciso della concentrazione dell'acido e del tempo di contatto. |
Livello di ossigeno e concentrazione della soluzione adeguati |
|
Impatto ambientale |
Più resistente, richiede un'attenta gestione dei rifiuti |
Più sicuro e più facile da smaltire |
|
Specificazione |
AMS 2700, ASTM A967 |
ASTM A967 (ove consentito), AMS 2700 |
Come ordinare componenti metallici con passivazione presso Boda Tech
At Tecnologia BodaaÈ possibile richiedere componenti personalizzati passivati per migliorare la resistenza alla corrosione e la durata. Basta caricare il file CAD per ottenere un preventivo immediato, comprensivo di prezzi e tempi di consegna. La passivazione è disponibile come post-processo per acciaio inossidabile e altri metalli. Per requisiti specifici relativi a servizi di passivazione o altri processi di finitura superficiale, contatta il nostro team.
È inoltre possibile approfondire le opzioni di post-elaborazione e le finiture superficiali per scegliere il trattamento più adatto ai pezzi lavorati con macchine CNC.