 Pasos de pasivación
Pasivación es un ampliamente utilizado Tratamiento de superficies de piezas industriales para acero inoxidable que mejora la resistencia a la corrosión. Aunque acero inoxidable Si bien forma de forma natural una capa protectora de óxido, los procesos de fabricación como el mecanizado, el conformado o la soldadura pueden dejar residuos de contaminación superficial que debilitan esta protección.
El acabado pasivado elimina los contaminantes de la superficie y mejora la capa protectora del metal al promover la formación de una película de óxido estable.
Este artículo explica qué es la pasivación, cómo funciona el proceso y por qué se utiliza habitualmente para mejorar la durabilidad y la fiabilidad de las piezas de acero inoxidable en diferentes aplicaciones industriales.
¿Qué es la pasivación?
piezas de acero pasivado
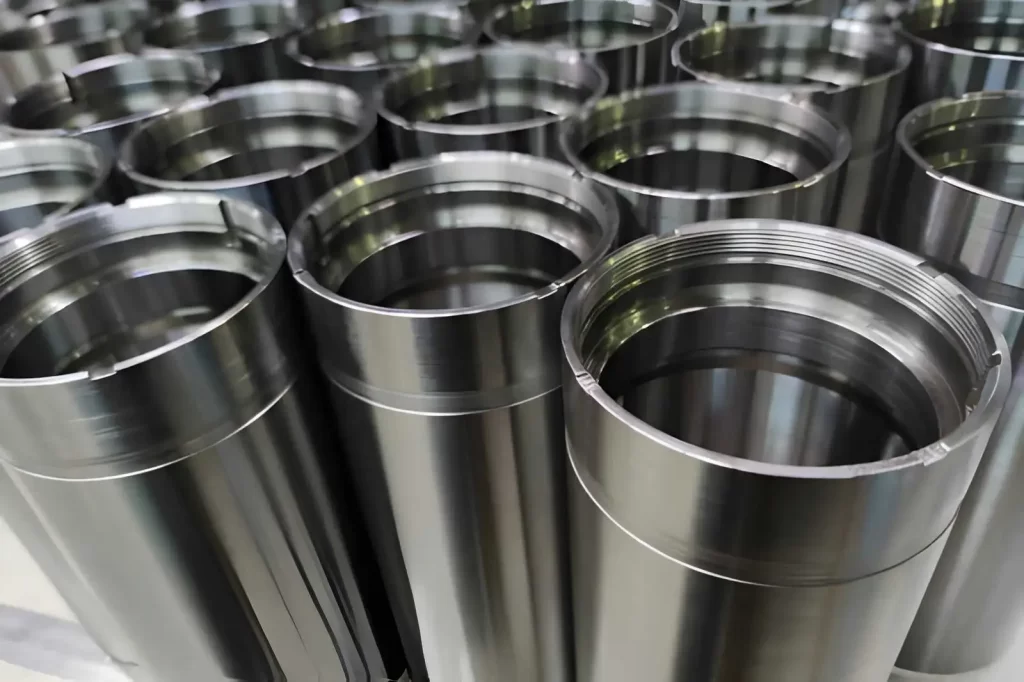
Pasivación Es un método de modificación superficial posterior a la fabricación que mejora la resistencia a la corrosión de las piezas metálicas fabricadas. Reduce la cantidad de reacciones químicas en la superficie de la pieza, lo que podría provocar corrosión o degradación. Se utiliza principalmente con aceros inoxidables.
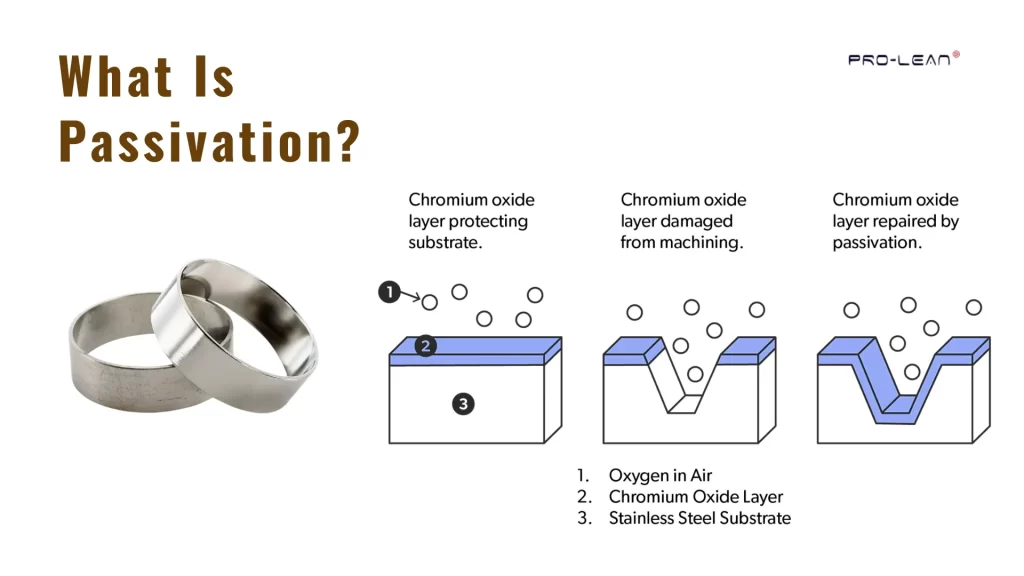
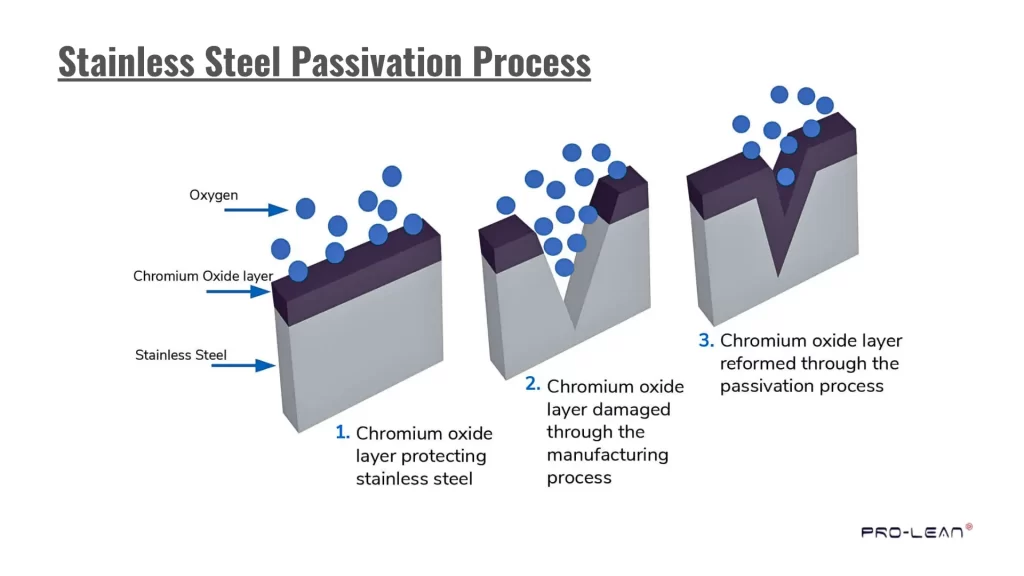
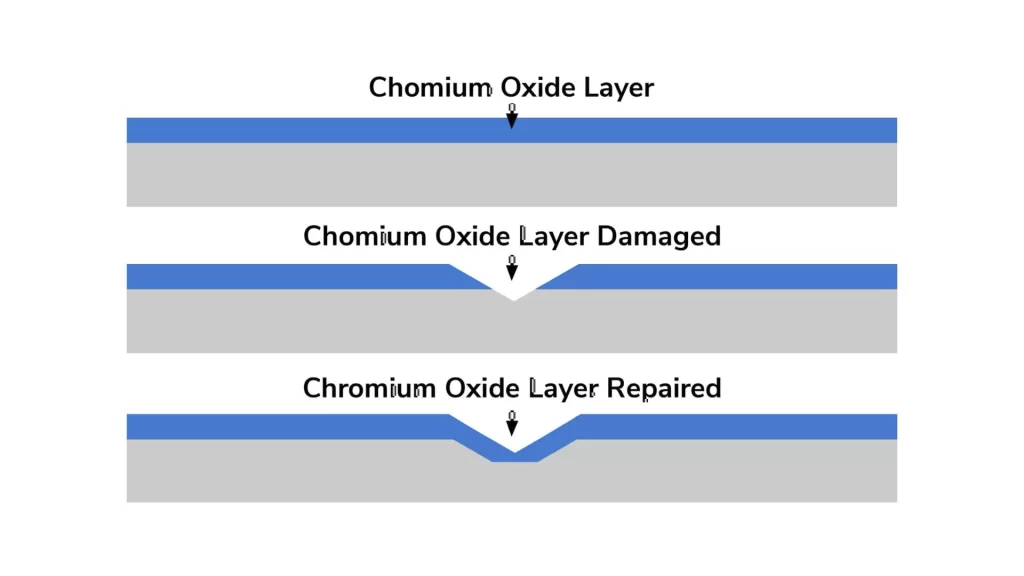
Sobre el acero inoxidable se forma una capa muy fina de óxido de cromo natural que lo protege de la corrosión. Sin embargo, el mecanizado del acero inoxidable puede dañar esta capa y generar pequeñas cantidades de hierro libre en la superficie. El hierro libre aumenta la probabilidad de corrosión.
El acabado pasivado elimina el hierro libre y cualquier otra contaminación superficial leve del acero inoxidable mediante una solución química. Una vez limpia, la superficie del acero inoxidable puede regenerar su capa protectora de óxido de cromo. Esta capa actúa como barrera, ayudando a resistir la corrosión.
Debido a las razones expuestas anteriormente, la pasivación se emplea habitualmente en componentes de acero inoxidable en industrias como la aeroespacial, la de equipos médicos, la de procesamiento de alimentos, la electrónica y la de fabricación de automóviles.
La función principal de la pasivación es eliminar el hierro libre y la contaminación superficial. La pasivación no elimina las incrustaciones de óxido gruesas ni las manchas de calor producidas por la soldadura. Por lo tanto, generalmente se requiere un método de limpieza diferente, conocido como decapado, antes de la pasivación.
¿Cuáles son los principios que rigen el proceso de pasivación?
Pasivación del acero inoxidable: etapas del proceso
La pasivación implica los siguientes pasos cruciales:
- Limpiar el metal para permitir el acceso mediante soluciones de pasivación;
- Eliminación del hierro libre (y otros contaminantes a pequeña escala) mediante una solución ácida que también sienta las bases para la posterior prevención de la corrosión;
- Formación de una fina película de óxido en la superficie del metal;
- Controlar las condiciones bajo las cuales ocurren estos tres pasos iniciales, y
- Por último, enjuague la pieza para eliminar cualquier resto de ácido.
Limpieza de la superficie antes de la pasivación: El metal debe limpiarse a fondo antes de la pasivación. Puede haber material residual procedente de procesos de fabricación, como el mecanizado.
Es fundamental limpiar el metal para que la solución de pasivación pueda penetrar en él. Un metal limpio garantizará el correcto funcionamiento de la solución de pasivación.
Tratamiento ácido para eliminar el hierro libre: Una vez limpia la superficie metálica, el siguiente paso es tratarla con una solución ácida suave. Por ejemplo, el ácido nítrico se usa comúnmente para tratar el acero inoxidable.
El ácido elimina el hierro libre y cualquier contaminante superficial menor que se haya podido formar durante la fabricación del metal. La eliminación del hierro libre previene la aparición de óxido y prepara la superficie para la capa protectora que se forma tras la pasivación.
Formación de la capa protectora: Cuando el metal se trata con la solución ácida, se forma una capa de óxido muy fina en su superficie. En el acero inoxidable, se forma principalmente óxido de cromo.
Aunque esta capa de óxido es extremadamente delgada y prácticamente imperceptible, protege eficazmente el metal subyacente del vapor de agua y del oxígeno, evitando así una mayor corrosión.
Enjuague y control: Dado que cada tipo de metal requiere condiciones específicas para una pasivación exitosa, no existe un método de pasivación universal. Por lo tanto, cada fabricante tiene sus propios métodos patentados.
Generalmente, la pasivación ocurre en 50-70 °C durante 20 a 60 minutos. Una vez finalizado el proceso de pasivación, las piezas se lavan para eliminar cualquier resto de solución ácida.
Materiales utilizados en la pasivación
La pasivación se realiza principalmente en metales que forman de forma natural capas protectoras para resistir la corrosión.
- Acero Inoxidable
- Titanium
- Aluminio:
- Magnesio
Técnicas comunes para la pasivación de superficies metálicas
La pasivación crea una barrera natural más resistente y gruesa alrededor del metal. Por ejemplo, puede aumentar la cantidad de átomos de cromo unidos químicamente a la superficie del acero inoxidable, en lugar de átomos de hierro reactivos (disueltos). Estos átomos de cromo reaccionan con el oxígeno para formar una barrera de óxido extremadamente delgada pero muy eficaz.
La pasivación se puede lograr mediante inmersión en una solución de pasivación o mediante la aplicación de un recubrimiento de conversión química llamado "azulamiento".
Pasivación por inmersión
El proceso de inmersión consiste en sumergir las piezas en un baño de una solución de pasivación, que generalmente contiene ácido nítrico o cítrico. Dado que la formación de una capa protectora uniforme en todas las superficies puede variar según la temperatura y el tiempo, este proceso requiere un control preciso. La pasivación por inmersión se utiliza comúnmente en piezas de acero inoxidable debido a su fiabilidad y eficacia para proporcionar una protección duradera contra la corrosión.
Añil
Recubrimiento de zinc trivalente de pasivación azul
Un recubrimiento de conversión química llamado pavonado crea una película de óxido muy fina sobre la superficie del metal, reduciendo el brillo y mejorando su aspecto estético. Las piezas pavonadas requieren lubricación periódica para mantener las propiedades anticorrosivas del recubrimiento.
Tipos de pasivación utilizados para el acero
Los fabricantes utilizan diferentes métodos para la pasivación de acero inoxidable, dependiendo de la protección contra la corrosión deseada y de los requisitos de la aplicación.
Pasivación de ácido nítrico
Pasivación con ácido nítrico
Un procedimiento típico para pasivar el acero consiste en sumergirlo en ácido nítrico. La solución ácida limpia la superficie del metal y ayuda a restaurar la película de óxido protectora que se forma naturalmente y que previene la corrosión.
Ácido nítrico con dicromato de sodio
Al añadir dicromato de sodio al ácido nítrico durante el proceso de limpieza y pasivación, se mejora la protección contra la corrosión. Este método se suele utilizar cuando los productos de acero están sometidos a condiciones de funcionamiento severas.
Pasivación con ácido cítrico
El ácido cítrico es una alternativa más ecológica al método del ácido nítrico. Es eficaz para eliminar el hierro superficial a la vez que favorece el desarrollo de la capa de óxido; por lo tanto, también reduce el impacto ambiental del tratamiento de pasivación.
¡Pruebe Boda ahora!
Ventajas y desventajas de la pasivación
La pasivación es un tratamiento químico que se aplica a componentes metálicos acabados para ayudar a prevenir la corrosión. Si bien se asocia más comúnmente con el acero inoxidable, la pasivación tiene muchas ventajas; sin embargo, también presenta varios inconvenientes.
Ventajas de la pasivación
Mayor protección contra la corrosión
La pasivación crea una capa protectora extremadamente delgada sobre la superficie del metal tratado. Esta capa pasivante protege contra la corrosión e impide que la humedad y los agentes corrosivos (productos químicos) alcancen el metal subyacente.
Mayor vida útil de las piezas
Los componentes pasivados generalmente presentan una vida útil más prolongada. Estos componentes suelen resistir la exposición a entornos extremos y/o sustancias corrosivas, que de otro modo causarían daños.
Conserva las propiedades originales del metal.
El proceso de pasivación no altera las propiedades intrínsecas del metal. Por lo tanto, la resistencia, la dureza, la conductividad eléctrica, etc., permanecen inalteradas. Sin embargo, el componente pasivado presenta una mayor resistencia a la corrosión.
Ahorra dinero con el tiempo
Como se mencionó anteriormente, gracias a su resistencia a la corrosión y a la integridad estructural que les confieren los componentes pasivados, requieren menos mantenimiento y reemplazo. La reducción de los requisitos de mantenimiento y reemplazo se traduce en una menor inactividad y un ahorro de costos. Algunos ejemplos incluyen, entre otros: equipos para el procesamiento de alimentos, equipos para la fabricación de dispositivos médicos y diversos tipos de maquinaria industrial.
Desventajas de la pasivación
Requiere un manejo cuidadoso
Debido a que la pasivación requiere un control preciso de los productos químicos, la temperatura y el tiempo, el tratamiento de piezas grandes o complejas puede resultar complicado, lo que dificulta garantizar una cobertura uniforme y una capa de protección consistente.
No repara los daños existentes.
El proceso de pasivación no puede reparar áreas donde ya se ha producido corrosión o daños. La pasivación funciona de manera óptima cuando se aplica sobre superficies limpias y preparadas, previniendo así una posible corrosión futura.
Funciona mejor en ciertos metales.
La pasivación resulta más beneficiosa en materiales que generan una capa protectora de óxido natural. Por ejemplo, el acero inoxidable es un tipo de material que crea dicha capa de óxido. Si un material carece de esta capacidad inherente, es posible que no se obtengan los resultados esperados con un tratamiento de pasivación.
Buenas prácticas para el diseño de piezas para pasivación
El objetivo principal al diseñar componentes para pasivación es asegurar que la capa pasiva se forme de manera consistente y predecible. Algunas decisiones básicas tomadas durante el diseño del componente mejorarán considerablemente los resultados.
Utilice materiales compatibles con la pasivación.
Los materiales como el acero inoxidable son los más adecuados porque forman naturalmente una capa pasiva. Sin embargo, el uso de materiales que no forman dicha capa puede afectar negativamente al proceso general de pasivación.
Mantenga las formas simples
Los componentes con superficies planas y lisas suelen ser más fáciles de tratar químicamente que aquellos con geometrías complejas o áreas hundidas. Los componentes con orificios, ángulos agudos u otras características que podrían atrapar soluciones químicas generalmente presentan condiciones desfavorables para la pasivación.
Superficies suaves
Los productos químicos aplicados a una superficie rugosa no la cubrirán por completo. Además, no pueden penetrar en las microfisuras de una superficie rugosa. Por lo tanto, es fundamental asegurar que todas las superficies sean lisas. El segundo aspecto a considerar es el radio de las esquinas. Cualquier borde afilado crea una zona muerta donde la solución química no puede llegar para depositar una capa protectora. Al redondear ligeramente la esquina, la solución química puede entrar en esta zona y recubrir ambos lados de la esquina por igual. Esto proporciona una mejor barrera contra la corrosión.
Esquinas y bordes redondeados
Existen diversas configuraciones de soldadura, como las de filete, ranura y a tope. Todas ellas presentan posibles problemas para la aplicación de la química de pasivación. Como se mencionó anteriormente, se requieren vías de paso para que la solución química entre en contacto con todas las superficies y para su drenaje tras la aplicación. Por lo tanto, al reducir el número de soldaduras o diseñarlas de manera que faciliten el flujo de la solución química, se reduce la probabilidad de que esta quede atrapada dentro de la soldadura.
Permita un drenaje y un espacio libre adecuados.
Las piezas deben diseñarse de manera que todas las superficies reciban los fluidos de pasivación y que estos se drenen de dichas superficies. La presencia de líquido atrapado reduce la eficacia general del tratamiento químico, dejando las superficies desprotegidas y expuestas a una mayor corrosión.
Eliminar rebabas y bordes afilados
Eliminar las rebabas evita que se acumulen suciedad o productos químicos. Eliminar las rebabas antes de aplicar un tratamiento químico aumenta la eficacia del mismo y prolonga la vida útil del recubrimiento protector.
¡Pruebe Boda ahora!
Diferencia entre pasivación y anodizado
Anodizado y pasivación Ambos métodos proporcionan capas protectoras para los metales. Sin embargo, cada uno tiene su propia forma particular de hacerlo. La función principal de pasivante Consiste en tratar la capa protectora natural del metal. El acero inoxidable es el material que se suele tratar con este método, ya que utiliza la capa de óxido de cromo existente (natural). La superficie se limpia de impurezas y hierro libre con un ácido débil para favorecer la formación de óxido y aumentar la resistencia a la corrosión.
Este proceso se utiliza habitualmente en piezas de aluminio, como carcasas de teléfonos inteligentes, marcos de ordenadores portátiles, componentes de bicicletas y marcos de ventanas arquitectónicas.
El anodizado se utiliza principalmente en aluminio. Es un proceso electroquímico que crea una capa de óxido gruesa y controlada al hacer pasar una corriente eléctrica a través del metal en una solución ácida. Además de aumentar la durabilidad de la superficie, los recubrimientos anódicos pueden colorearse para mejorar su apariencia.
La pasivación se aplica ampliamente a piezas de acero inoxidable, como instrumentos quirúrgicos, válvulas para el procesamiento de alimentos, bombas y sujetadores de acero inoxidable, para mantener la resistencia a la corrosión.
En resumen, el anodizado forma una capa de óxido gruesa y protectora sobre el aluminio y le añade atractivo estético, mientras que la pasivación protege y mantiene la capa de óxido natural del acero inoxidable.
Pasivación con ácido nítrico frente a ácido cítrico: ¿Cuál es la diferencia?
En la práctica, ácido nítrico passivación Se utiliza a menudo para grados de acero inoxidable como 304 y 316 en partes como Elementos de fijación aeroespaciales, cuerpos de válvulas y accesorios mecanizados.
Tanto el ácido nítrico como el ácido cítrico pueden utilizarse para tratar aceros inoxidables, cada uno reconocido por ASTM A967 y AMS 2700. Estos tratamientos funcionan de diferentes maneras y, en general, la selección se basa en el tipo específico de acero inoxidable, las especificaciones requeridas para ese metal y/o consideraciones adicionales como la eliminación de residuos y la seguridad.
El ácido cítrico funciona de manera diferente: emplea la quelación para eliminar el hierro de la superficie del acero inoxidable y el oxígeno disuelto para ayudar a formar una capa de óxido estable. Pasivación con ácido cítrico se selecciona comúnmente para instrumentos médicos, equipos para el procesamiento de alimentos y componentes farmacéuticos porque es más seguro de manipular y produce menos residuos peligrosos.
Cabe señalar que ningún tratamiento ácido es intrínsecamente superior al otro. Para obtener resultados aceptables, es fundamental gestionar adecuadamente todos los aspectos del proceso de tratamiento, incluyendo la composición de la solución ácida, la temperatura y el tiempo, así como cumplir con las especificaciones aplicables.
Tabla de comparación
|
Elemento |
Ácido nítrico |
Ácido cítrico |
|
Cómo Funciona |
Oxida la superficie y elimina el hierro libre. |
Elimina el hierro mediante quelación y oxígeno. |
|
Uso común |
Aeroespacial e industrial |
Aplicaciones respetuosas con el medio ambiente o que requieren especial atención a la seguridad. |
|
Requisito clave |
Control preciso de la fuerza del ácido y del tiempo de contacto. |
Nivel de oxígeno y concentración de la solución adecuados |
|
Impacto Ambiental |
Más resistente, requiere una gestión cuidadosa de los residuos. |
Más seguro y fácil de desechar |
|
Especificación |
AMS 2700, ASTM A967 |
ASTM A967 (donde esté permitido), AMS 2700 |
Cómo pedir piezas metálicas con pasivación en Boda
At Tecnología BodaPuedes solicitar piezas personalizadas pasivadas para mejorar la resistencia a la corrosión y la durabilidad. Simplemente sube tu archivo CAD para obtener un presupuesto instantáneo, incluyendo precios y plazos de entrega. La pasivación está disponible como un proceso posterior para acero inoxidable y otros metales. Para requisitos específicos relacionados con servicios de pasivación Para cualquier otro proceso de acabado de superficies, póngase en contacto con nuestro equipo.
También puedes obtener más información sobre las opciones de postprocesamiento y los acabados superficiales para elegir el mejor tratamiento para tus piezas mecanizadas por CNC.