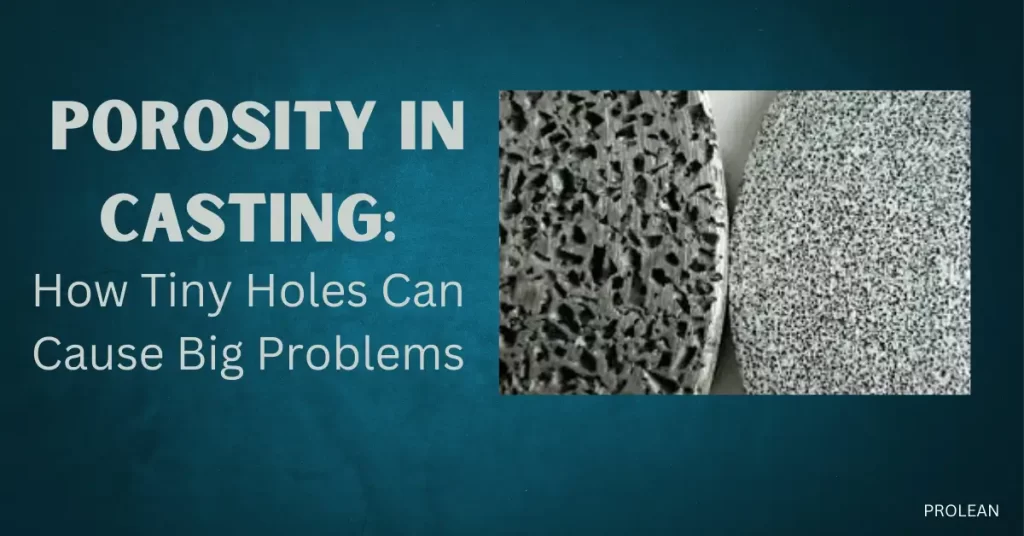
La porosità nella fusione è uno dei problemi più diffusi e complessi nel processo di fusione dei metalli. La porosità influenza le prestazioni e la qualità dei componenti fusi. Questi problemi devono essere risolti per garantire componenti durevoli e affidabili, prodotti con diverse tecniche di fusione. I componenti fusi raggiungono l'affidabilità e la durata richieste in diversi settori grazie a un efficace controllo della porosità.
Componenti pressofusi sprecare meno materia prima, mantenere caratteristiche e tolleranze costanti e fornire finiture superficiali eccellenti.
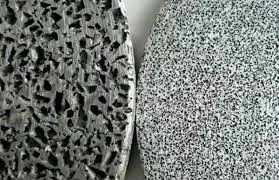
Porosità nella fusione
La porosità da fusione si verifica quando la formazione liscia viene alterata da gas, ritiro o solidificazione. Numerosi fattori, tra cui la progettazione dello stampo, la velocità di raffreddamento e persino i fattori che determinano la porosità di un materiale, influenzano il risultato finale. I produttori faticano spesso a ottenere fusioni a porosità zero.
Questo articolo esamina i tipi, le tecniche di rilevamento e le tattiche preventive della porosità, dimostrando come un corretto processo di fusione possa distinguere un componente difettoso da un prodotto privo di difetti.
Cos'è esattamente la porosità nella fusione?
La porosità nella fusione è nota come la formazione di pori, fori o cavità sulla superficie o all'interno di un getto metallico. Questo condizionamento riduce l'integrità strutturale di un getto pressofuso e provoca corrosione o perdite in alcune aree. È essenziale mitigare la porosità per mantenere le prestazioni del getto.
È essenziale risolvere il problema della porosità per mantenere le prestazioni della fusione.
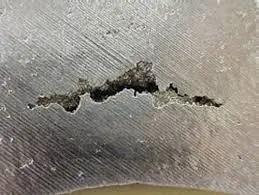
Difetti di pressofusione
In altre parole, la fusione produce piccoli fori, indebolisce il componente e ne riduce la durata. Ciò può comportare difetti di fusione del metallo, comprese perdite, crepe o resistenza ridotta.
Uno dei problemi più frequenti nel processo di fusione è la porosità, che deve essere controllata per ottenere una fusione a porosità zero e creare componenti metallici di qualità superiore.
Incontra i colpevoli: i diversi tipi di porosità nella pressofusione
La porosità nella fusione non ha mai lo stesso aspetto. Può assumere diverse forme e manifestarsi all'interno del metallo in diverse forme. La porosità può essere meglio compresa classificandola in due modi:
- Per Causa → perché si verifica (problemi di solidificazione, restringimento o intrappolamento di gas).
- Per Geometria/Distribuzione → Come i fori si formano e si collegano all'interno del getto.
- Per causa:
- Problema con le bollicine: porosità del gas
- La porosità da gas è una delle forme più comuni di porosità nella fusione dei metalli. I gas intrappolati formano pori come bolle superficiali, che si manifestano sul getto come rigonfiamenti simili a bolle. Questi pori si formano quando i gas rimangono intrappolati nello stampo o nel materiale fuso durante la solidificazione. Errori nella lubrificazione, nello sfiato, nel colaggio o nella conservazione a lungo termine del componente dello stampo possono causare la formazione di gas intrappolati nello stampo.
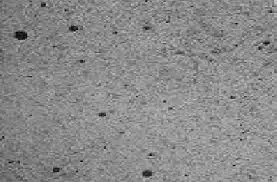
Porosità del gas
- Tasche cave: porosità da ritiro
Il restringimento nella fusione dei metalli crea pori quando la fusione si restringe da parti spesse a sottili. Questo ritiro nella fusione può formarsi un vuoto al centro del pezzo. Ciò accade quando lo spessore della parete dello stampo e le caratteristiche del metallo fanno sì che il metallo fuso si riduca a una velocità di ritiro non uniforme durante la fase di solidificazione.
- Il nemico nascosto: la microporosità
La microporosità è costituita da minuscoli vuoti, a volte microscopici, nel materiale fuso. La microporosità può influire sulla finitura superficiale del getto e sulle sue caratteristiche meccaniche. Questi tipi di difetti di fusione del metallo comportano una riduzione della funzionalità e dell'aspetto estetico.
- Per geometria:
Esaminiamoli in base alla geometria:
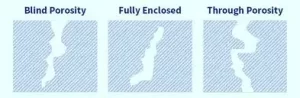
Tipi di porosità
- Fosse nascoste: porosità cieca
Il poro inizia sulla superficie di un elemento e termina in qualche punto del corpo metallico. Questi tipi di pori possono favorire la corrosione, ma spesso hanno scarso effetto sulla resistenza meccanica.
- Tunnel che perdono: attraverso la porosità
Il poro forma un canale che parte dalla superficie e si estende attraverso la struttura fino a raggiungere la parete opposta. Questa porosità nel metallo provoca una perdita che richiede la sigillatura di entrambi i lati.
- Bolle intrappolate: porosità chiusa
Questi pori sono contenuti all'interno del corpo metallico e non sono visibili all'esterno, a meno che non vengano perforati durante la post-lavorazione. La presenza di tali pori è spesso impercettibile, a meno che il pezzo non venga rotto a scopo diagnostico o sottoposto a tomografia computerizzata (TC) dopo la fusione.
La tabella seguente aiuta a comprendere un chiaro confronto tra i tipi di porosità con esempi e impatto:
| Tipo di porosità | Classificazione | Descrizione | Esempio di casting | Impatto sul casting |
| Porosità del gas | Per causa | Bolle o forellini dovuti al gas intrappolato durante la solidificazione | Le sacche d'aria nella fusione di alluminio sono dovute a una scarsa degassificazione | Indebolisce la finitura superficiale e crea perdite. |
| Porosità da ritiro | Per causa | Le cavità si formano quando il metallo si contrae durante il raffreddamento e manca il metallo di alimentazione. | Vuoti irregolari nelle sezioni di fusione di ghisa più spesse | Riduce la resistenza, può causare crepe |
| Microporosità | Per causa | Piccoli vuoti tra i grani metallici dovuti a raffreddamento non uniforme o problemi di lega | Pori fini nelle pale delle turbine in acciaio | Riduce la resistenza alla fatica, debolezza nascosta |
| Porosità cieca | Per geometria (difetto aperto) | Una cavità che si apre sulla superficie ma non passa attraverso | Depressione simile a una fossa sulla superficie del calco | Difetti superficiali, intrappolano i contaminanti |
| Attraverso la porosità | Per geometria (difetto aperto) | Vuoto che forma un canale completo attraverso la parete di getto | Foro che attraversa la parete dell'alloggiamento della pompa | Provoca perdite, perdita di pressione |
| Porosità chiusa | Per geometria (difetto chiuso) | Il vuoto è completamente intrappolato all'interno del metallo senza alcuna connessione superficiale | Bolla interna in un componente automobilistico pressofuso | Difficile da rilevare, può indebolire la struttura |
Prova subito Boda!
Perché si verifica la porosità (e perché è così comune)
La porosità nella fusione è ancora uno dei difetti più difficili da prevenire, nonostante le tecnologie più avanzate. Numerosi fattori nel processo di fusione possono dare origine a circostanze che causano la formazione di pori. Ecco perché è così comune. Analizziamo i principali responsabili:
- Intrappolamento del gas
Quando il metallo fuso viene versato in uno stampo, tende a dissolvere gas come azoto, ossigeno o idrogeno. La capacità del metallo di trattenere i gas diminuisce con il raffreddamento. I gas rimangono intrappolati all'interno e creano pori se non riescono a fuoriuscire in tempo. Immaginate le bolle in una bottiglia di soda quando la aprite: la pressione diminuisce e il gas fuoriesce. Questo si manifesta sotto forma di cavità interne o fori superficiali nelle fusioni.
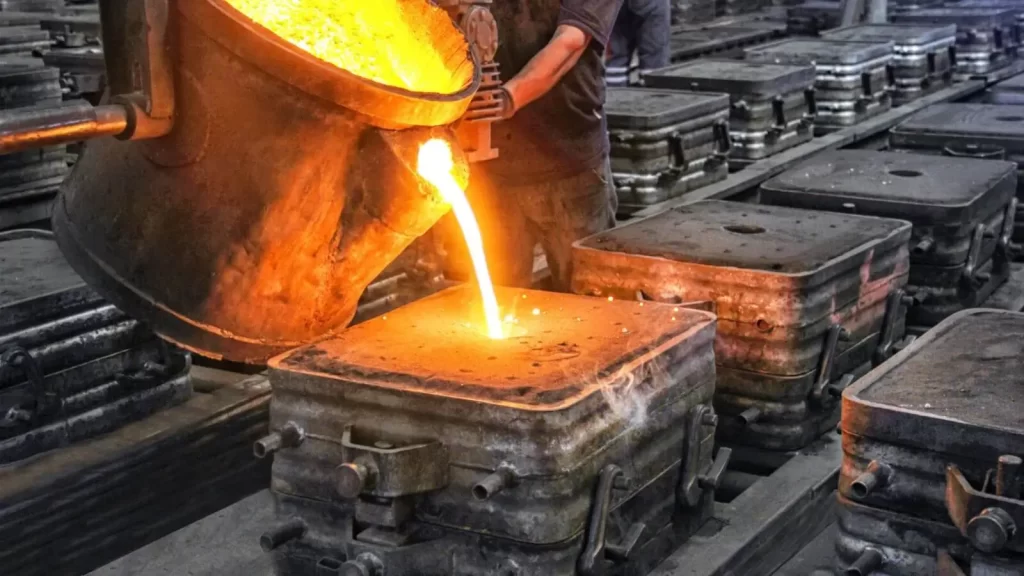
Processo di fusione
- Restringimento durante la solidificazione
Tutti i metalli si contraggono quando si raffreddano. Le cavità si formano se non c'è altro metallo fuso ad "alimentare" le aree di restringimento. Questo fenomeno è chiamato porosità da restringimento. Si verifica spesso nelle intersezioni con raffreddamento irregolare o in sezioni dense. Senza adeguati sistemi di risalita o di alimentazione, queste cavità sono inevitabili.
- Turbolenza nel processo di fusione
Dipende molto da come viene colato il metallo fuso. Se schizza o scorre in modo troppo irregolare, intrappola aria e ossidi all'interno dello stampo. Successivamente, questi gas intrappolati si trasformano in pori. Sebbene la turbolenza sia difficile da prevenire nelle fonderie reali, in particolare con stampi dal design complesso, un riempimento fluido e controllato è essenziale.
- Umidità e contaminanti
L'umidità nello stampo o nel nucleo può causare notevoli problemi. L'acqua si trasforma rapidamente in vapore a contatto con il metallo fuso. Questo vapore crea sacche di pressione all'interno del getto perché non ha modo di disperdersi. Anche piccole quantità di umidità possono formare grandi ammassi di porosità. Ecco perché le fonderie sono così rigorose nel preriscaldamento e nella preparazione dello stampo in sabbia.
- Proprietà dei materiali
I metalli reagiscono in modo diverso l'uno dall'altro. Alcune leghe hanno maggiori probabilità di sviluppare microporosità, dissolvere gas e restringersi durante il raffreddamento. D'altra parte, la chimica, il punto di fusione e le proprietà di solidificazione di un materiale determinano il suo grado di porosità. Ad esempio, la ghisa è più suscettibile alla porosità da ritiro, ma le leghe di alluminio presentano spesso porosità da idrogeno.
- Raffreddamento non uniforme
Lo sviluppo di difetti è significativamente influenzato dalla velocità di raffreddamento. La microporosità può derivare dall'accumulo di tensioni e dalla formazione di vuoti tra i grani. I gas non possono fuoriuscire se si muovono troppo velocemente. Se si procede troppo lentamente, le cavità da restringimento peggioreranno. Nell'ingegneria della fusione, trovare l'equilibrio di raffreddamento ideale è un compito infinito.
Come la porosità danneggia la qualità della fusione
La porosità indebolisce il componente. Questi pori nascosti possono comprometterne la qualità e creare percorsi di perdita. Per questo motivo, la porosità gioca un ruolo fondamentale nell'industria aerospaziale e automobilistica, dove il fallimento non è un'opzione. A differenza dei componenti lavorati meccanicamente, la fusione presenta il rischio di porosità se la procedura non è adeguatamente controllata. Per questo motivo, il compromesso tra lavorazione e fusione entra in gioco. La fusione garantisce flessibilità in termini di costi e forme, mentre la lavorazione meccanica garantisce affidabilità.
Ecco alcuni motivi per cui la qualità del tuo casting è scarsa:
- Caratteristiche meccaniche: La porosità nella fusione può indebolire le parti riducendo la resistenza alla trazione, la resistenza alla fatica e la duttilità dei componenti fusi.
- Effetti della finitura superficiale: La porosità altera l'aspetto superficiale del getto, conferendogli un aspetto ruvido e irregolare.
- Influenza sulla resistenza alla corrosione: La porosità può fornire percorsi agli elementi corrosivi, riducendo la resistenza del materiale alla corrosione.
- Potenza ridotta: I vuoti compromettono la struttura complessiva del getto e ne riducono la capacità di sostenere carichi.
- Durata ridotta: La porosità aumenta la predisposizione del getto alla fatica e ai guasti, soprattutto nelle applicazioni ad alto stress.
- Difetti superficiali: La fusione potrebbe non essere adatta per applicazioni che richiedono visibilità o un aspetto estetico gradevole a causa della porosità della superficie.
Prova subito Boda!
Come individuare la porosità prima che sia troppo tardi
La porosità nelle fusioni metalliche può essere individuata utilizzando diversi metodi di ispezione. Nella scelta della procedura, si prendono in considerazione il tipo di metallo da fondere, la natura del difetto e il grado di precisione di ispezione necessario, ognuno dei quali presenta i suoi vantaggi.
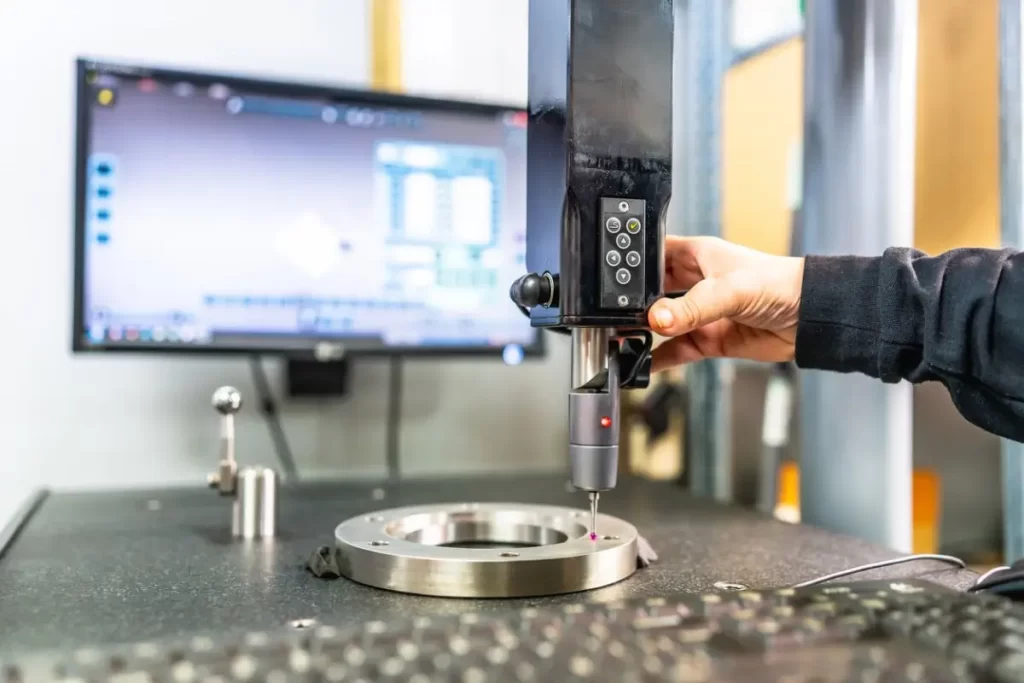
Tecniche di ispezione
Vedere per credere: controlli visivi
La prima linea di difesa per l'identificazione delle cricche è un esame visivo frequente. Comporta un'attenta ispezione della superficie dei difetti di fusione, come cricche e fori. Pur essendo semplice ed economico, questo approccio è spesso limitato a problemi superficiali e potrebbe non essere in grado di identificare accuratamente porosità interne o fessure sottosuperficiali.
Analisi approfondita: test ad ultrasuoni
Una delle migliori tecniche di controllo non distruttivo (NDT) per individuare difetti interni come fratture e porosità è l'esame a ultrasuoni (UT). In questo metodo, le onde sonore ad alta frequenza vengono utilizzate per perforare la fusione metallica. Le onde sonore rimbalzano e vengono catturate dai sensori quando entrano in contatto con un difetto di porosità della fusione, come un vuoto o una crepa. La posizione, l'estensione e il tipo di difetto vengono quindi accertati analizzando i dati.
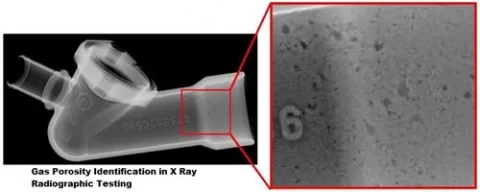
Test NDT della porosità dei gas
Approfondimenti: raggi X e radiografia
Un'altra tecnica efficace per individuare porosità interne nelle fusioni metalliche è l'esame radiografico. In questo metodo, i raggi X attraversano il materiale e vengono captati da un rilevatore sul lato opposto, proprio come in una radiografia medica. Crepe o porosità modificano il modo in cui i raggi X vengono trasmessi, producendo un'immagine che può essere esaminata per individuare eventuali difetti.
Questa tecnica è perfetta per esaminare fusioni complesse in cui i difetti potrebbero essere nascosti all'interno di geometrie elaborate. Tuttavia, potrebbe essere più costosa di altri approcci e richiede strumenti e competenze specifiche.
Vedere chiaramente: test con liquidi penetranti (DPT)
Una tecnica diffusa per individuare la porosità superficiale nei getti metallici è il test con liquidi penetranti. Consiste nell'applicare un colorante liquido sulla superficie del getto, che permea eventuali pori o fessure. Dopo un periodo di attesa, il colorante in eccesso viene raschiato via e uno sviluppatore viene utilizzato per estrarre il colorante dalle fessure e rivelarle.
È un metodo economico per individuare difetti, anche se i test con liquidi penetranti possono rilevare solo porosità superficiali, in particolare per le parti in metallo fuso che sono difficili da esaminare con altri metodi.
Rilevare i difetti: ispezione con particelle magnetiche (MPI)
L'ispezione magnetoscopica viene utilizzata per individuare crepe superficiali e superficiali nei materiali ferromagnetici. Questa tecnica prevede l'applicazione di un campo magnetico al getto e la successiva ricopertura della superficie con particelle magnetiche. Il campo magnetico si deformerà e le particelle si accumuleranno attorno al difetto in caso di frattura o porosità, consentendo all'ispettore di individuarlo.
L'MPI è efficace per rilevare crepe in getti ferrosi, come componenti in acciaio o ferro. Affinché questa procedura funzioni, la sostanza deve essere magnetica, ma è affidabile e veloce.
| Metodo | Cosa rileva | Pro | Contro |
| Controlli visivi | Vesciche superficiali, fossette e pori visibili | Veloce, economico, non necessita di attrezzature | Rileva solo la porosità superficiale, non rileva i difetti interni |
| Raggi X e radiografia | Vuoti interni, cavità di ritiro, porosità di fusione nascosta | Molto preciso, mostra i difetti all'interno della fusione | Costoso, richiede precauzioni di sicurezza ed è più lento |
| Test ad ultrasuoni | Pori e crepe interne | Portatile, sicuro ed efficace per difetti più profondi | Richiede operatori qualificati, potrebbe non rilevare pori molto piccoli |
| Penetrante per coloranti |
Test (DPT) Crepe superficiali, porosità superficiale fine |
Semplice, evidenzia piccoli difetti superficiali, poco costoso | Funziona solo su metalli non porosi; è necessaria la preparazione della superficie |
| Particella magnetica |
Ispezione (MPI) Crepe superficiali e prossime alla superficie, porosità nei metalli ferromagnetici |
Può rilevare piccole crepe vicino alla superficie, veloce per lotti | Funziona solo su metalli ferromagnetici, limitato a difetti superficiali |
Per rilevare porosità nascoste, i componenti automobilistici e aerospaziali utilizzano spesso test a raggi X o ultrasuoni. I componenti più semplici, come il DPT o l'MPI, potrebbero utilizzare ispezioni ottiche per rilevare difetti superficiali. La scelta dell'approccio appropriato garantisce un rilevamento precoce dei guasti, riducendo tempi, costi e rilavorazioni.
Combattere: metodi comprovati per prevenire la porosità nella pressofusione
Per evitare una fusione a porosità zero è necessaria una combinazione di metodi appropriati e un'attenta cura dei dettagli durante tutto il processo di fusione:
- Ottimizza la progettazione dello stampo: Assicuratevi che ci sia abbastanza ventilazione per far uscire i gas. Riducete la possibilità di porosità da ritiro e cavità da ritiro nei getti progettando lo stampo in modo da favorire un raffreddamento e una solidificazione uniformi. Per gestire il processo di solidificazione, utilizzate strategicamente montanti o refrigeratori. Bassa pressione pressofusione viene utilizzato da alcune industrie per riempire gli stampi con meno turbolenza, riducendo così la possibilità di intrappolamento di gas e porosità superficiale.
Tecnica di sfiato massiccio
- Controllo della temperatura di versamento: Per garantire un flusso regolare e un riempimento adeguato dello stampo, è necessario mantenere il metallo fuso alla temperatura ideale. Evitare il surriscaldamento, che aumenta la possibilità di assorbimento di gas. Tuttavia, un raffreddamento estremamente accurato è necessario per processi come pressofusione ad alta pressione per prevenire la porosità da ritiro e garantire una resistenza costante del pezzo.
- Usa materiali di alta qualità: Per ridurre la quantità di impurità che potrebbero causare la produzione di gas, utilizzare metalli e leghe ad alta purezza. Mantenere puliti e asciutti gli oggetti che potrebbero essere esposti alla muffa.
- Degasaggio: Prima del processo di fusione, è necessario utilizzare metodi di degasaggio per estrarre i gas disciolti dal metallo fuso, come la degasazione sotto vuoto o l'uso di compresse degasanti.
- Rivestimenti antimuffa adeguati: Utilizzare rivestimenti per stampi che migliorino la lucidatura superficiale della fusione e riducano la possibilità di sviluppo di gas.
- Test e ispezioni frequenti: Per identificare e risolvere tempestivamente i problemi di porosità, è necessario eseguire test di routine su stampi, materiali e getti completati. Per individuare la porosità interna senza danneggiare il getto, è possibile utilizzare tecniche di controllo non distruttivo (NDT) come i raggi X o gli ultrasuoni.
Esempio concreto: quando la porosità ha un costo elevato
La porosità può sembrare un difetto di poco conto, ma in realtà può causare guasti catastrofici e perdite enormi. Un esempio notevole nel settore automobilistico è lo sviluppo di porosità da ritiro nei blocchi motore realizzati da pressofusione ad alta pressioneDurante l'uso, il liquido refrigerante ha iniziato a infiltrarsi nei condotti dell'olio. Inizialmente, queste fessure erano invisibili. Di conseguenza, costosi richiami, richieste di intervento in garanzia e danni alla reputazione ammontano a milioni di dollari.
La porosità può avere gravi conseguenze nel settore aerospaziale. Ad esempio, la porosità da gas nelle pale delle turbine è un problema per i produttori di aeromobili. Per gestire il riempimento e ridurre al minimo la turbolenza in queste parti, si è utilizzata la pressofusione a bassa pressione. Pertanto, il degasaggio irregolare ha causato la formazione di microporosità. Interi lotti devono essere distrutti, poiché anche piccoli fori potrebbero compromettere le prestazioni dei motori a reazione ad alte prestazioni.
Questi incidenti dimostrano che la porosità è un rischio aziendale piuttosto che un semplice "difetto di fusione". Per questo motivo, molti produttori ora esaminano opzioni come pressofusione vs stampaggio a iniezione in base alle esigenze dell'articolo o anche alla lavorazione meccanica anziché alla fusione per applicazioni importanti. Il successo di un prodotto dipende dalla scelta della procedura appropriata e dall'adozione di efficaci misure di prevenzione della porosità.
Considerazioni finali: fusione senza fori
Porosità dentro pressofusione rappresenta un problema importante a causa del suo impatto sulla qualità dei componenti. Le principali cause della porosità nei getti pressofusi sono il ritiro asimmetrico o i gas intrappolati che creano pori.
Indipendentemente dalla lega, come acciaio, alluminio o altro, la gestione della porosità è fondamentale per creare getti affidabili e duraturi. Un rigoroso controllo di processo è necessario per componenti di alta qualità, al fine di ridurre i difetti e garantire una lunga durata.
Per ridurre gli errori e fornire risultati affidabili, molte aziende si rivolgono a fornitori affidabili come servizi di casting, che combinano competenza tecnica e procedure all'avanguardia. Dopotutto, l'obiettivo finale è creare pezzi fusi robusti, privi di difetti e durevoli.
Venite a trovarci per saperne di più sui metodi di fusione e per visionare la nostra selezione di servizi di pressofusione! Contattate Boda oggi stesso.
DOMANDE FREQUENTI
D1. Cos'è la porosità nella fusione?
La porosità nella fusione è nota come formazione di pori, fori o cavità sulla superficie o all'interno di una fusione di metallo a causa di gas intrappolato o restringimento.
D2. Perché la porosità è un problema nella fusione dei metalli?
La porosità può causare fratture, perdite o addirittura guasti totali, indebolendo i componenti fusi e riducendone l'affidabilità.
D3. Cosa causa la porosità nel metallo?
Le cause più comuni della porosità sono i gas intrappolati, il restringimento durante la solidificazione, la degassificazione insufficiente e la progettazione non corretta dello stampo.
D4. Come si può rilevare la porosità nella fusione?
Porosità delle parti può essere rilevato utilizzando metodi quali test a ultrasuoni, raggi X e radiologia prima dell'uso.
D5. Come si previene la porosità nella fusione?
Esempi di strategie di prevenzione sono la degassificazione sotto vuoto, i rivestimenti appropriati degli stampi, la gestione ideale del raffreddamento e processi all'avanguardia come la pressofusione a bassa pressione.