La porosidad en la fundición es uno de los problemas más frecuentes y complejos en el proceso de fundición de metales. Influye en el rendimiento y la calidad de los componentes fundidos. Estos problemas deben solucionarse para obtener piezas duraderas y fiables producidas mediante diferentes técnicas de fundición. Los componentes fundidos alcanzan la fiabilidad y vida útil requeridas en diversas industrias mediante un control eficaz de la porosidad.
Componentes fundidos a presión desperdician menos materia prima, mantienen características y tolerancias consistentes y proporcionan acabados superficiales excelentes.
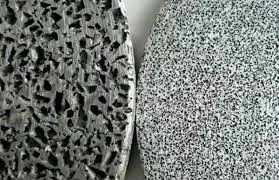
Porosidad en la fundición
La porosidad en la fundición se produce cuando la formación lisa se ve afectada por el gas, la contracción o la solidificación. Numerosos elementos, como el diseño del molde, las velocidades de enfriamiento e incluso los factores que controlan la porosidad de un material, influyen en el resultado final. Los fabricantes suelen tener dificultades para lograr una fundición con porosidad cero.
Este artículo explora los tipos, las técnicas de detección y las tácticas preventivas de la porosidad, demostrando cómo un proceso de fundición adecuado puede distinguir entre un componente defectuoso y un producto libre de defectos.
¿Qué es exactamente la porosidad en la fundición?
La porosidad en la fundición se conoce como la formación de poros, agujeros o cavidades en la superficie o dentro de una pieza metálica. Esta condición reduce la integridad estructural de la pieza fundida y provoca corrosión o fugas en algunas zonas. Es fundamental mitigar la porosidad para mantener el rendimiento de la pieza.
Es esencial abordar la porosidad para mantener el rendimiento de la fundición.
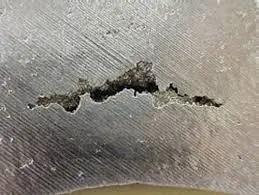
Defectos de fundición a presión
En otras palabras, la fundición produce pequeños agujeros, debilita el componente y acorta su vida útil. Esto puede resultar en defectos de fundición de metales, incluidas fugas, grietas o resistencia disminuida.
Uno de los problemas más frecuentes en el proceso de fundición es la porosidad, la cual debe ser controlada para lograr una fundición con porosidad cero y crear componentes metálicos de calidad superior.
Conozca a los culpables: los diferentes tipos de porosidad en la fundición a presión
La porosidad en la fundición nunca es igual. Puede adoptar diversas formas y manifestarse en el metal con diversas formas. La porosidad se puede comprender mejor clasificándola de dos maneras:
- Por causa → Por qué ocurre (problemas de solidificación, contracción o atrapamiento de gas).
- Por geometría/distribución → Cómo Los agujeros se forman y se conectan dentro de la pieza fundida.
- Por causa:
- Problemas con burbujas: porosidad del gas
- La porosidad por gas es una de las formas más comunes de porosidad en la fundición de metales. El gas atrapado forma poros, como ampollas superficiales, que se manifiestan en la pieza fundida como hinchazones similares a burbujas. Estos poros se crean cuando los gases quedan atrapados en la matriz o en el material fundido durante la solidificación. Errores en la lubricación, la ventilación, la inyección o el almacenamiento prolongado de la pieza de la matriz pueden provocar la formación de gases atrapados en la matriz.
Porosidad de gases
- Bolsillos huecos: porosidad por contracción
La contracción en la fundición de metales crea poros cuando la pieza se contrae de piezas gruesas a delgadas. Esto contracción en la fundición Puede formarse un vacío en el centro de la pieza. Esto ocurre cuando el espesor de la pared de la matriz y las características del metal hacen que el metal fundido disminuya su contracción a un ritmo desigual durante la fase de solidificación.
- El enemigo oculto: la microporosidad
La microporosidad se compone de pequeños huecos, a veces microscópicos, en el material de fundición. La microporosidad puede afectar el acabado superficial de la pieza fundida y sus características mecánicas. Este tipo de defectos en la fundición de metales reduce su funcionalidad y atractivo visual.
- Por geometría:
Veámoslos desde la geometría:
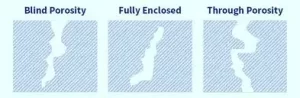
Tipos de porosidad
- Pozos ocultos: porosidad ciega
El poro comienza en la superficie de un elemento y termina en algún punto del cuerpo del metal. Estos tipos de poros pueden favorecer la corrosión, pero suelen tener poco efecto en la resistencia mecánica.
- Túneles con fugas: a través de la porosidad
El poro forma un canal que comienza en la superficie y se extiende a través del elemento hasta la pared opuesta. Esta porosidad en el metal provoca una fuga que requiere el sellado de ambos lados.
- Burbujas atrapadas: porosidad encerrada
Estos poros se encuentran dentro del cuerpo del metal y no son visibles al exterior, a menos que se perforen posteriormente durante el posmecanizado. La presencia de estos poros suele ser indetectable a menos que la pieza se abra para fines de diagnóstico o se someta a una tomografía computarizada (TC) después de la fundición.
La siguiente tabla ayuda a comprender una comparación clara de los tipos de porosidad con ejemplos e impacto:
| Tipo de porosidad | Clasificación | Mareas Ideales para Lecciones | Ejemplo en casting | Impacto en el casting |
| Porosidad de gases | Por causa | Burbujas o poros de gas atrapado durante la solidificación | Las bolsas de aire en la fundición de aluminio se deben a una desgasificación deficiente. | Debilita el acabado de la superficie y crea fugas. |
| Porosidad de contracción | Por causa | Las cavidades se forman cuando el metal se contrae durante el enfriamiento y carece de metal de alimentación. | Huecos irregulares en secciones de fundición de hierro más gruesas | Reduce la resistencia, puede causar grietas. |
| Microporosidad | Por causa | Pequeños huecos entre los granos de metal debido a un enfriamiento desigual o problemas de aleación | Poros finos en álabes de turbinas de acero | Reduce la resistencia a la fatiga y la debilidad oculta. |
| Porosidad ciega | Por geometría (defecto abierto) | Una cavidad que se abre hacia la superficie pero no la atraviesa. | Depresión en forma de hoyo en la superficie del molde | Defectos superficiales, atrapando contaminantes |
| A través de la porosidad | Por geometría (defecto abierto) | Vacío que forma un canal completo a través de la pared de fundición. | Agujero que atraviesa la pared de la carcasa de la bomba | Provoca fugas y pérdida de presión. |
| Porosidad cerrada | Por geometría (defecto cerrado) | El vacío queda completamente atrapado dentro del metal sin conexión con la superficie. | Burbuja interna en un componente automotriz fundido a presión | Difícil de detectar, puede debilitar la estructura. |
¡Pruebe Boda ahora!
¿Por qué se produce la porosidad (y por qué es tan común)?
La porosidad en la fundición sigue siendo uno de los defectos más difíciles de prevenir, incluso con las tecnologías más avanzadas. Numerosos elementos del proceso de fundición pueden generar poros. Por eso es tan común. Analicemos los principales culpables:
- Atrapamiento de gas
Cuando se vierte metal fundido en un molde, este tiende a disolver gases como nitrógeno, oxígeno o hidrógeno. La capacidad del metal para retener gases disminuye al enfriarse. Los gases quedan atrapados y crean poros si no pueden escapar a tiempo. Imagine las burbujas en una botella de refresco al abrirla: la presión baja y el gas escapa. Esto se manifiesta como cavidades internas o poros superficiales en las piezas fundidas.
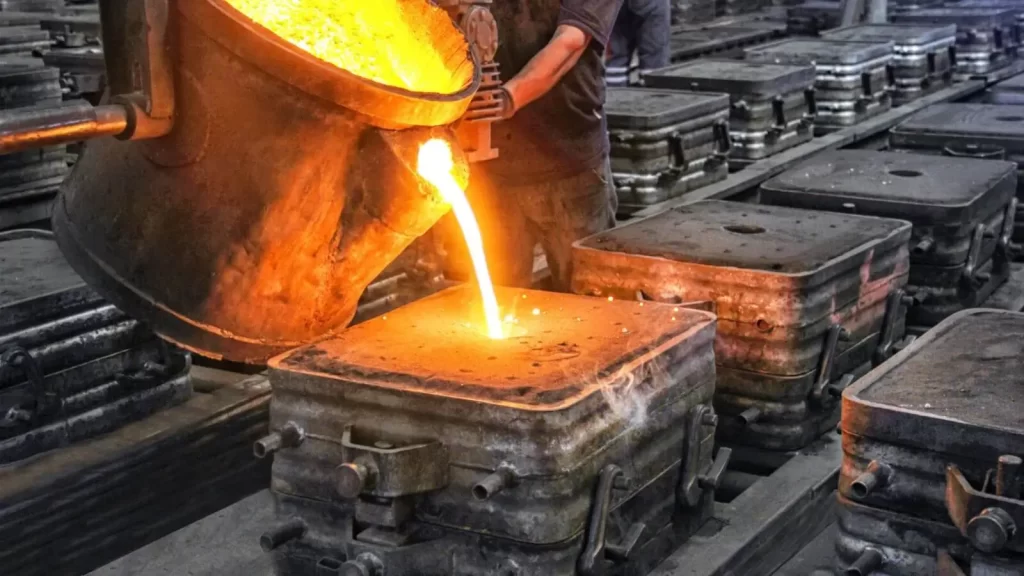
Proceso de lanzamiento
- Contracción durante la solidificación
Todos los metales se contraen al enfriarse. Si no hay metal fundido adicional para alimentar las zonas de contracción, se forman cavidades. Esto se denomina porosidad por contracción. Suele presentarse en intersecciones con enfriamiento desigual o en secciones densas. Sin elevadores ni sistemas de alimentación adecuados, estas cavidades son inevitables.
- Turbulencia en el proceso de fundición
Depende en gran medida de cómo se vierte el metal fundido. Si salpica o fluye de forma errática, atrapa aire y óxidos dentro del molde. Posteriormente, estos gases atrapados forman poros. Aunque la turbulencia es difícil de prevenir en las fundiciones reales, especialmente con diseños de moldes complejos, un llenado suave y controlado es esencial.
- Humedad y contaminantes
La humedad en el molde o núcleo puede causar un problema considerable. El agua se transforma rápidamente en vapor al entrar en contacto con el metal fundido. Este vapor crea bolsas de presión dentro de la pieza fundida, ya que no tiene adónde ir. Incluso cantidades muy pequeñas de humedad pueden formarse grandes grupos de porosidad. Por eso, las fundiciones son tan rigurosas con el precalentamiento y la preparación de los moldes de arena.
- Propiedades materiales
Los metales reaccionan de forma diferente. Ciertas aleaciones son más propensas a desarrollar microporosidad, disolver gases y contraerse al enfriarse. Por otro lado, la composición química, el punto de fusión y las propiedades de solidificación de un material determinan su porosidad. Por ejemplo, el hierro fundido es más susceptible a la porosidad por contracción, pero las aleaciones de aluminio suelen presentar porosidad por hidrógeno.
- Enfriamiento desigual
El desarrollo de defectos se ve significativamente afectado por la velocidad de enfriamiento. La microporosidad puede resultar de la acumulación de tensiones y la formación de huecos entre los granos. Los gases no pueden escapar si se mueven demasiado rápido. Si se mueve demasiado lento, las cavidades que se contraen empeorarán. En la ingeniería de fundición, encontrar el equilibrio de enfriamiento ideal es una tarea incesante.
Cómo la porosidad perjudica la calidad de su fundición
La porosidad debilita la pieza. Estos poros ocultos pueden reducir la calidad y crear vías de fuga. Por ello, la porosidad desempeña un papel fundamental en la industria aeroespacial y automotriz, donde las fallas no son una opción. A diferencia de las piezas mecanizadas, la fundición presenta el riesgo de porosidad si el procedimiento no se controla adecuadamente. Debido a esto, el equilibrio entre... mecanizado y fundición entra en juego. La fundición proporciona flexibilidad en cuanto a costos y forma, mientras que el mecanizado garantiza la confiabilidad.
A continuación se presentan algunas razones por las que la calidad de su casting puede verse afectada:
- Características mecánicas: La porosidad en la fundición puede debilitar las piezas al reducir la resistencia a la tracción, la resistencia a la fatiga y la ductilidad de los componentes fundidos.
- Efectos del acabado superficial: La porosidad altera la apariencia de la superficie de la pieza fundida, dándole un aspecto áspero y desigual.
- Influencia en la resistencia a la corrosión: La porosidad puede proporcionar rutas a elementos corrosivos, lo que reduce la resistencia del material a la corrosión.
- Poder disminuido: Los huecos dañan la estructura general de la pieza fundida y reducen su capacidad para soportar cargas.
- Durabilidad reducida: La porosidad aumenta la susceptibilidad de la pieza fundida a la fatiga y a las fallas, especialmente en aplicaciones de alto estrés.
- Defectos de la superficie: Es posible que la pieza fundida no sea apropiada para aplicaciones que requieran visibilidad o atractivo estético debido a la porosidad de la superficie.
¡Pruebe Boda ahora!
Cómo detectar la porosidad antes de que sea demasiado tarde
La porosidad en las piezas fundidas de metal se puede detectar mediante diversos métodos de inspección. Al elegir un procedimiento, se tienen en cuenta el tipo de metal que se funde, la naturaleza del defecto y la precisión necesaria para la inspección, cada uno de los cuales ofrece ventajas.
Técnicas de inspección
Ver para creer: controles visuales
La primera línea de defensa para identificar grietas es la inspección visual frecuente. Esto implica una inspección minuciosa de la superficie de la fundición porosa para detectar defectos, como grietas y poros. A pesar de ser simple y asequible, este método suele limitarse a problemas superficiales y podría no ser capaz de identificar con precisión la porosidad interna o las fisuras subsuperficiales.
Sondeándolo: Pruebas ultrasónicas
Una de las mejores técnicas de ensayos no destructivos (END) para detectar defectos internos, como fracturas y porosidad, es el ensayo ultrasónico (UT). En este método, se utilizan ondas sonoras de alta frecuencia para perforar la pieza de metal. Las ondas sonoras rebotan y son captadas por sensores al entrar en contacto con un defecto de porosidad en la pieza, como un vacío o una grieta. La posición, la extensión y el tipo de defecto se determinan mediante el análisis de los datos.
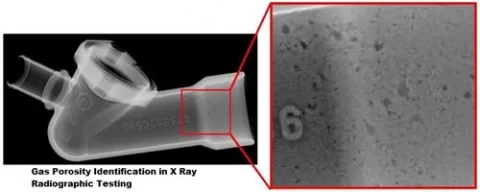
Pruebas NDT de porosidad de GAs
Profundizando: Rayos X y radiografía
Otra técnica eficaz para detectar porosidad interna en piezas fundidas de metal es el examen con rayos X. En este método, los rayos X atraviesan la sustancia y son captados por un detector en el otro lado, como en una radiografía médica. Las grietas o la porosidad alteran la transmisión de los rayos X, lo que produce una imagen que puede examinarse para detectar defectos.
Esta técnica es ideal para examinar piezas fundidas complejas donde los defectos podrían estar ocultos dentro de geometrías elaboradas. Sin embargo, puede ser más costosa que otros enfoques y requiere ciertas herramientas y conocimientos.
Ver con claridad: Prueba de penetración de tinta (DPT)
Una técnica popular para detectar la porosidad superficial en piezas fundidas de metal es la prueba de penetración de tintes. Consiste en aplicar un tinte líquido sobre la superficie de la pieza fundida, el cual permea cualquier poro o fisura. Tras un período de espera, se raspa el tinte sobrante y se utiliza un revelador para extraerlo de las grietas y revelarlas.
Es una forma económica de encontrar defectos, aunque las pruebas con líquidos penetrantes solo pueden descubrir porosidades que rompen la superficie, en particular en piezas de metal fundido que son difíciles de examinar con otros métodos.
Detectando los defectos: Inspección por partículas magnéticas (MPI)
La inspección por partículas magnéticas se utiliza para detectar grietas superficiales y cercanas a la superficie en materiales ferromagnéticos. Esta técnica consiste en aplicar un campo magnético a la pieza fundida y rociar la superficie con partículas magnéticas. El campo magnético se deforma y las partículas se acumulan alrededor de la falla si existe una fractura o porosidad, lo que permite al inspector observarla.
La MPI es eficaz para detectar grietas en piezas fundidas ferrosas, como componentes de acero o hierro. Para que este procedimiento funcione, la sustancia debe ser magnética, pero es fiable y rápido.
| Método | Lo que detecta | Ventajas | Desventajas |
| Comprobaciones visuales | Ampollas superficiales, hoyos y poros visibles | Rápido, de bajo costo, no necesita equipo | Sólo detecta la porosidad de la superficie, no detecta defectos internos |
| Rayos X y radiografía | Huecos internos, cavidades de contracción, porosidad oculta en la fundición | Muy preciso, muestra defectos dentro de la fundición. | Caro, requiere precauciones de seguridad y es más lento. |
| Prueba de ultrasonido | Poros y grietas internas | Portátil, seguro y eficaz para defectos más profundos. | Requiere operadores capacitados, puede pasar por alto poros muy pequeños |
| Tinte penetrante |
Pruebas (DPT) Grietas superficiales, porosidad superficial fina |
Simple, resalta pequeños defectos superficiales, económico. | Solo funciona en metales no porosos; se necesita preparación de la superficie. |
| Partícula magnética |
Inspección (MPI) Grietas superficiales y cercanas a la superficie, porosidad en metales ferromagnéticos |
Puede detectar pequeñas grietas cerca de la superficie, rápido para lotes. | Sólo funciona en metales ferromagnéticos, limitado a defectos superficiales. |
Para detectar porosidades ocultas, los componentes automotrices y aeroespaciales suelen utilizar pruebas de rayos X o ultrasonidos. Los componentes más sencillos, como DPT o MPI, podrían utilizar inspecciones ópticas para detectar defectos superficiales. La selección del método adecuado garantiza la detección temprana de fallas, lo que reduce tiempo, gastos y retrabajo.
Contraataque: métodos comprobados para prevenir la porosidad en la fundición a presión
Se necesita una combinación de métodos apropiados y una cuidadosa atención a los detalles durante todo el proceso de fundición para evitar una fundición con porosidad cero:
- Optimice el diseño del molde: Asegúrese de que haya suficiente ventilación para la salida de gases. Reduzca la posibilidad de porosidad y cavidades por contracción en las piezas fundidas diseñando el molde para favorecer un enfriamiento y una solidificación uniformes. Para gestionar el proceso de solidificación, utilice estratégicamente elevadores o enfriadores. Baja presión. morir fundición Es utilizado por algunas industrias para llenar moldes con menos turbulencia, lo que reduce la posibilidad de que queden gases atrapados y porosidad en la superficie.
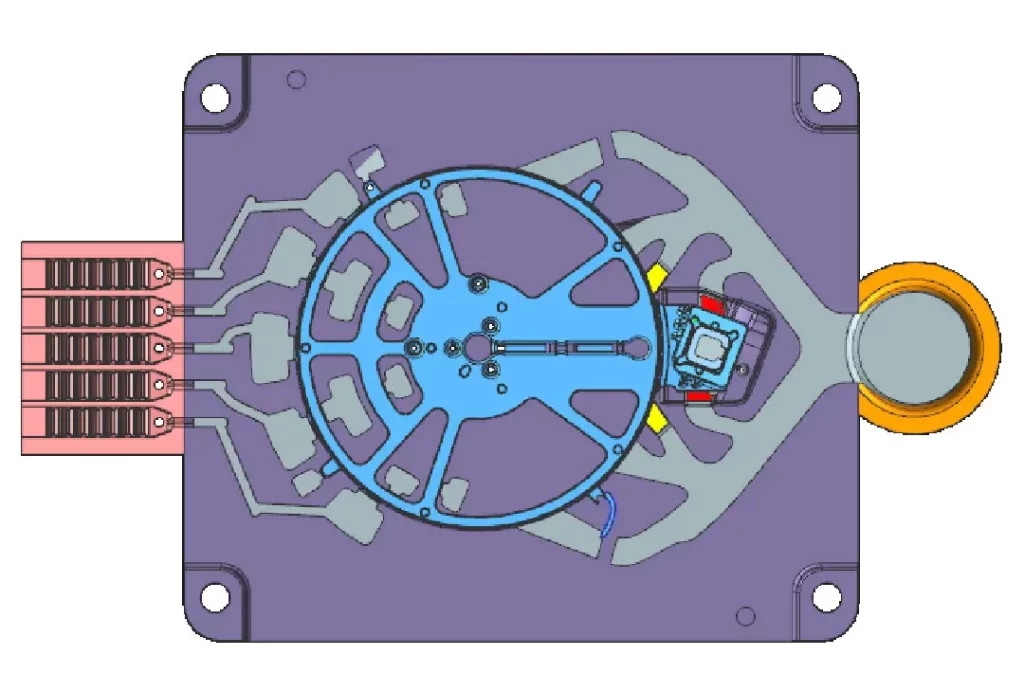
Técnica de ventilación masiva
- Control de temperatura de vertido: Para garantizar un flujo uniforme y un llenado adecuado del molde, mantenga el metal fundido a la temperatura ideal. Evite el sobrecalentamiento, ya que aumenta la posibilidad de absorción de gases. Sin embargo, es necesario un enfriamiento extremadamente preciso para procesos como... fundición a alta presión para evitar la porosidad por contracción y garantizar una resistencia constante de la pieza.
- Utilice materiales de alta calidad: Para reducir la cantidad de impurezas que podrían causar la producción de gas, utilice metales y aleaciones de alta pureza. Mantenga los elementos relacionados con el moho limpios y secos.
- Desgasificación: Antes del proceso de fundición, se deben utilizar métodos de desgasificación para extraer los gases disueltos del metal fundido, como la desgasificación al vacío o el uso de tabletas desgasificadoras.
- Recubrimientos de molde adecuados: Utilice recubrimientos de molde que mejoren el pulido de la superficie de la pieza fundida y reduzcan la posibilidad de desarrollo de gases.
- Pruebas e inspecciones frecuentes: Para identificar y resolver problemas de porosidad a tiempo, realice pruebas rutinarias en moldes, materiales y piezas fundidas terminadas. Para detectar la porosidad interna sin dañar la pieza fundida, utilice técnicas de ensayos no destructivos (END), como rayos X o ultrasonidos.
Ejemplo del mundo real: cuando la porosidad cuesta mucho
La porosidad parece un defecto menor, pero en realidad puede provocar fallos catastróficos y enormes pérdidas. Un ejemplo notable en el sector automotriz es el desarrollo de porosidad por contracción en bloques de motor fabricados por fundición a alta presiónEl refrigerante comenzó a filtrarse en los conductos de aceite durante el uso. Al principio, estas fugas eran invisibles. Como resultado, se produjeron retiradas costosas, reclamaciones de garantía y daños a la reputación que ascendieron a millones de dólares.
La porosidad tiene graves consecuencias en la industria aeroespacial. Por ejemplo, la porosidad del gas en los álabes de las turbinas es un problema para los fabricantes de aeronaves. Se utilizaba fundición a baja presión para gestionar el llenado y minimizar la turbulencia en estas piezas. Por lo tanto, la desgasificación irregular generaba microporosidad. Es necesario destruir lotes enteros, ya que incluso pequeños agujeros podrían afectar a los motores a reacción de alto rendimiento.
Estos incidentes demuestran que la porosidad es un riesgo comercial y no un simple defecto de fundición. Por ello, muchos fabricantes ahora consideran opciones como... fundición a presión vs moldeo por inyección Según las necesidades del artículo, o incluso entre mecanizado y fundición para aplicaciones importantes. El éxito de un producto depende de la selección del procedimiento adecuado y de la aplicación de medidas sólidas para prevenir la porosidad.
Reflexiones finales: Lanzamiento sin agujeros
Porosidad en morir fundición Es un problema importante debido a su impacto en la calidad de los componentes. Las principales causas de porosidad en las piezas fundidas a presión son la contracción asimétrica o los gases atrapados que crean poros.
Independientemente de la aleación, como acero, aluminio u otra, el control de la porosidad es crucial para crear piezas fundidas fiables y duraderas. Un estricto control del proceso es necesario para obtener piezas de alta calidad a fin de reducir los fallos y garantizar una larga vida útil.
Para reducir errores y proporcionar resultados confiables, muchas empresas recurren a proveedores confiables como servicios de casting, que combinan experiencia técnica con procedimientos de vanguardia. Al fin y al cabo, el objetivo final es crear piezas fundidas robustas, sin defectos y duraderas.
Visítenos para obtener más información sobre los métodos de fundición y ver nuestra selección de servicios de fundición a presión. Contacte con Boda hoy mismo.
Preguntas Frecuentes
P1. ¿Qué es la porosidad en la fundición?
La porosidad en la fundición se conoce como la formación de poros, agujeros o cavidades en la superficie o dentro de una pieza fundida de metal debido al gas atrapado o la contracción.
P2. ¿Por qué la porosidad es un problema en la fundición de metales?
La porosidad puede provocar fracturas, fugas o incluso fallas totales al debilitar los componentes fundidos y disminuir la confiabilidad.
P3. ¿Qué causa la porosidad en el metal?
Los gases atrapados, la contracción durante la solidificación, la desgasificación insuficiente y el diseño inadecuado del molde son las causas comunes de la porosidad.
P4. ¿Cómo se puede detectar la porosidad en la fundición?
Porosidad Las piezas se pueden detectar mediante métodos como pruebas ultrasónicas, rayos X y radiología antes de su uso.
P5. ¿Cómo se previene la porosidad en la fundición?
La desgasificación al vacío, los recubrimientos de moldes adecuados, la gestión ideal del enfriamiento y procesos de vanguardia como la fundición a baja presión son ejemplos de estrategias de prevención.