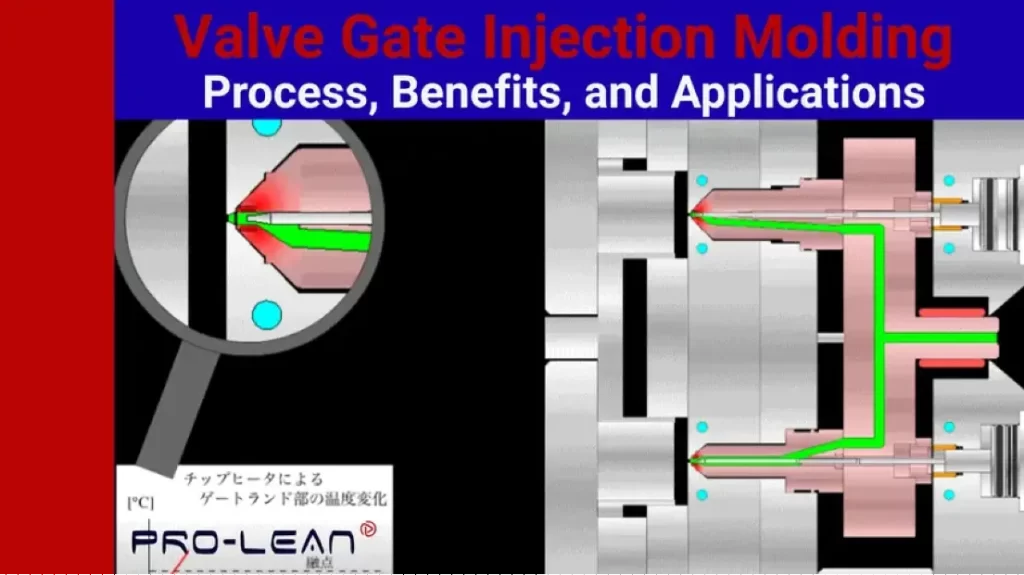
Stampaggio a iniezione di valvole a saracinesca
Senza la tecnica di stampaggio a iniezione con valvola di scarico, il deflusso dal cilindro dello stampaggio a iniezione convenzionale influenzerebbe comunque i pezzi. L'estetica e la resistenza dei pezzi in plastica sarebbero seriamente compromesse. Tuttavia, grazie all'esperienza stampaggio a iniezioneLe aziende possono ridurre significativamente questi difetti.
Le valvole a otturatore, un tipo di valvola a canale caldo, sono progettate per prevenire l'effetto di gocciolamento e altri difetti. Questi componenti sono progettati per un controllo preciso del flusso di plastica fusa tramite un controllo meccanico attivo. Tra i settori che utilizzano questa soluzione figurano quello automobilistico, dell'elettronica di consumo e quello medicale. Un esempio calzante è la produzione di paraurti in plastica per automobili.
Sebbene i costi di attrezzaggio e manutenzione possano apparire come ostacoli all'utilizzo di questa categoria di valvole, vantaggi quali una maggiore accuratezza dimensionale, una maggiore precisione, la minimizzazione degli sprechi e la riduzione dei difetti di stampaggio sono solitamente sufficienti a convincere.
Questo articolo offre una trattazione approfondita del concetto di stampaggio a iniezione di valvole. Il principio del processo, i suoi vantaggi e le sue applicazioni sono tra gli argomenti principali trattati.
Punti di iniezione per stampaggio
Il punto di iniezione, in quanto punto di ingresso per la plastica fusa che si sposta dal sistema di canali di colata alla cavità dello stampo, rappresenta un elemento di controllo cruciale. Di seguito viene fornita una panoramica di queste caratteristiche.
Cos'è un punto di iniezione nello stampaggio a iniezione?
Nel linguaggio dello stampaggio a iniezione, il canale di iniezione è il condotto che permette alla plastica fusa di passare dal sistema di canali di alimentazione alla cavità dello stampo. Si potrebbe definire l'anello di congiunzione finale tra il pezzo e il sistema di canali di alimentazione. Si tratta di un componente critico nello stampaggio a iniezione, poiché influisce sulla formazione e sulla qualità finale del pezzo. Pertanto, il produttore deve ottimizzare la progettazione, le dimensioni e il posizionamento del punto di iniezione. Spesso, gli ingegneri si affidano a un calcolatore per le dimensioni del canale di iniezione per ottenere le dimensioni corrette.
Qual è lo scopo del canale di iniezione nello stampaggio a iniezione?
Lo scopo fondamentale del canale di iniezione nello stampaggio a iniezione è quello di regolare il flusso della plastica fusa. Nello specifico, questo elemento controlla il volume e la direzione del flusso. Esistono vari tipi di punti di iniezione nello stampaggio a iniezione, tra cui punti di iniezione diretti, punti di iniezione laterali e punti di iniezione secondari. Indipendentemente dal design, il controllo del punto di iniezione garantisce un riempimento efficiente della cavità dello stampo. Riduce al minimo la perdita di pressione e altre anomalie di flusso che potrebbero compromettere la qualità del pezzo.
Tipi comuni di punti di iniezione nello stampaggio a iniezione
I tipi più comuni di canali di iniezione nello stampaggio a iniezione includono il canale diretto/a sprue, il canale sottomarino, il canale a diaframma, il canale termico a canale caldo e il canale a perno. Altri tipi includono il canale a bordo, il canale a anacardi, il canale a valvola a canale caldo e il canale a ventaglio.
Porta diretta/di getto – In questo tipo di sistema, la plastica fusa si sposta direttamente dal canale di colata al pezzo. Nei sistemi a canale caldo, per realizzare questo processo si utilizzano spesso ugelli a iniezione diretta.
I principali vantaggi di un canale di iniezione sono l'elevata pressione di compattazione e la bassa resistenza al flusso.
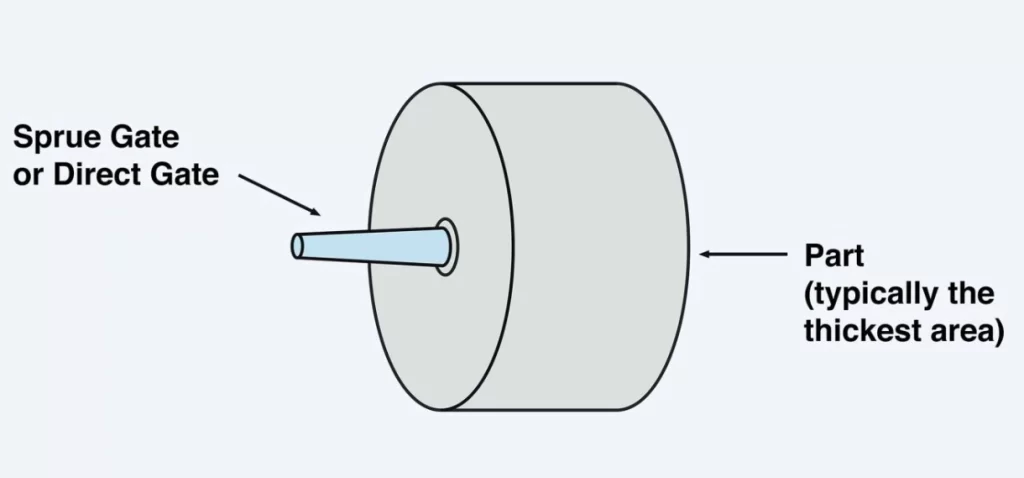
Cancello del canale di colata
Porta sottomarina – È anche chiamata porta del tunnel. Si trova al di sotto della linea di separazione. La si trova principalmente nelle produzioni ad alto volume.
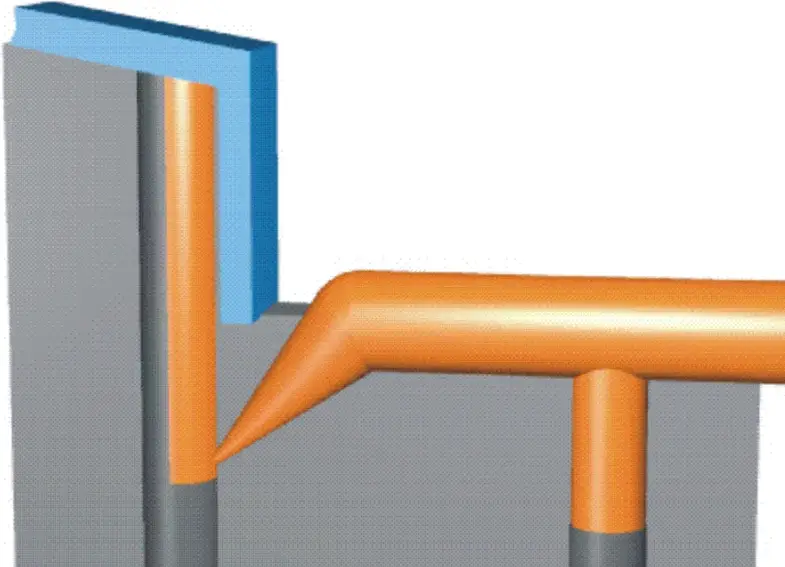
Porta sottomarina
Porta a membrana – Questo tipo viene utilizzato per pezzi cilindrici o circolari. È rinomato per il riempimento uniforme della cavità dello stampo.
Cancello termico a canale caldo – Utilizza la regolazione della temperatura per controllare il flusso del materiale fuso. Il canale di iniezione si congela durante la fase di compattazione della plastica. Altrimenti, si trova allo stato fuso.
Porta Pin – Si tratta di un canale di iniezione di piccolo diametro utilizzato nei sistemi a canale caldo. Una delle sue caratteristiche è la netta separazione dal pezzo.
Cancello di bordo – Il punto di iniezione si chiama così perché si trova sul bordo del pezzo. È preferibile per pezzi piani o leggermente spessi.
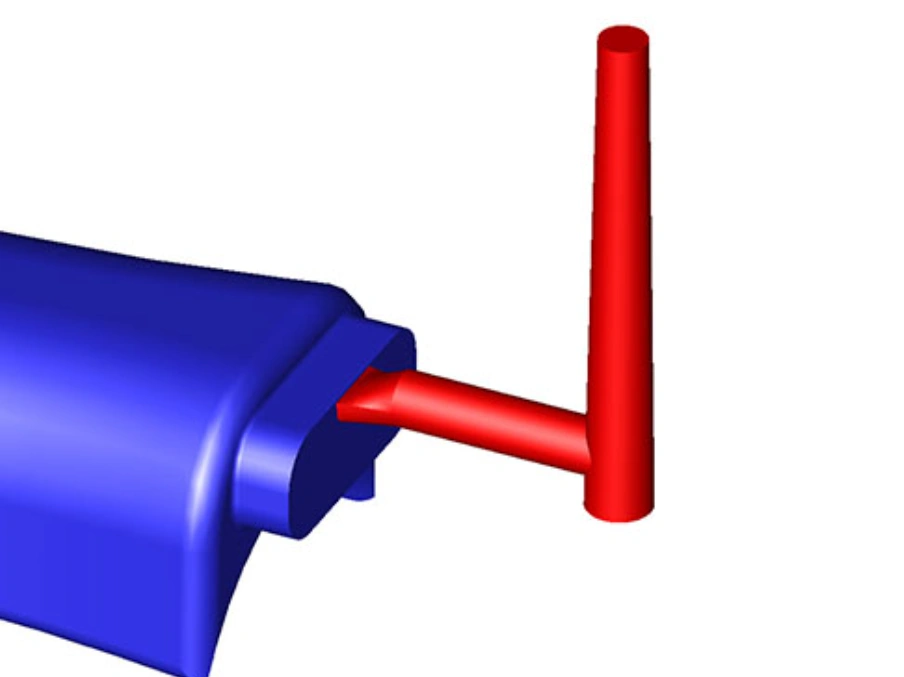
Cancello di bordo
Porta dell'anacardio – Questo tipo di cancello è costituito da un tunnel curvo che consente l'accesso a una sezione nascosta del componente. Lo utilizzeremmo per componenti estetici.
valvola a saracinesca a canale caldo – Questa valvola si basa su un perno azionato meccanicamente. È precisa, quindi consigliata per componenti di alta qualità.
Cancello del ventilatore – Questo punto di iniezione si espande gradualmente verso la cavità dello stampo. Il design è consigliato per pezzi di grandi dimensioni, piatti o a parete sottile, che richiedono una gestione efficace delle sollecitazioni di taglio.
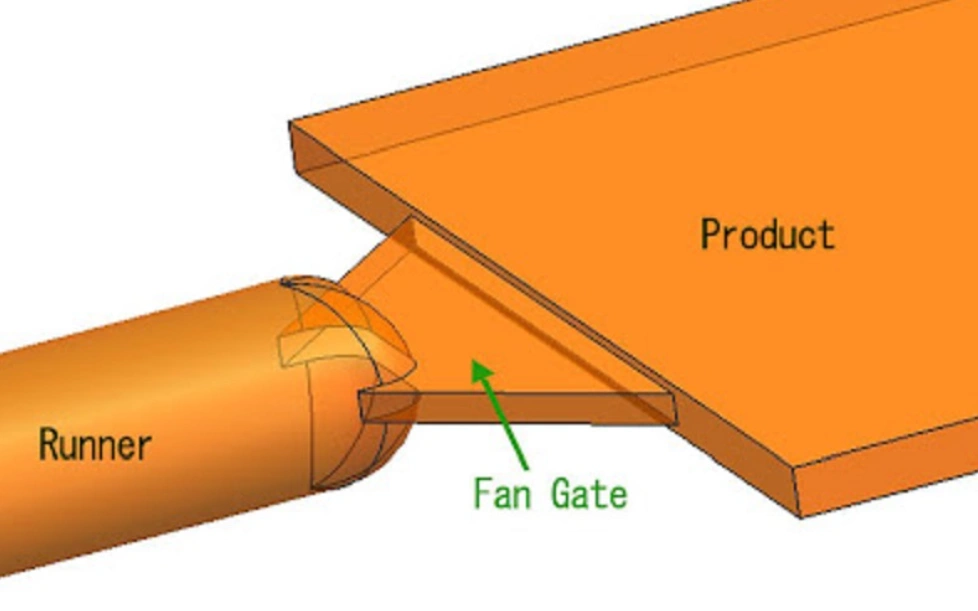
Cancello del ventilatore
Sistemi a saracinesca
Le valvole di iniezione sono sistemi di iniezione avanzati per lo stampaggio a iniezione. Il loro controllo preciso è fondamentale nelle moderne applicazioni di stampaggio. Di seguito, maggiori dettagli sul meccanismo di funzionamento, i tipi, le funzioni e le applicazioni.
Che cos'è una valvola a saracinesca?
Una valvola a otturatore è un sistema di iniezione dotato di un perno per l'apertura e la chiusura del canale di iniezione. Comunemente utilizzata negli stampi a iniezione a canale caldo, la valvola a otturatore controlla l'ingresso della plastica fusa nello stampo.
Quando il perno della valvola si ritrae, permette alla plastica fusa di entrare nella cavità dello stampo. Rimane in quella posizione finché la cavità non è piena. A quel punto, chiude la valvola per impedire il passaggio di ulteriore plastica fusa.
Che cos'è lo stampaggio a iniezione di valvole a saracinesca?
Lo stampaggio a iniezione con valvola di sfiato è una tecnologia di stampaggio molto diffusa, basata sul sistema a canale caldo. Il ciclo di iniezione si avvale di perni a valvola controllati meccanicamente, che aprono e chiudono il canale di iniezione durante il processo.
Questa configurazione si differenzia da quella convenzionale, che prevede un punto di iniezione aperto e un flusso continuo di plastica fusa. Il controllo preciso tramite un perno distingue lo stampaggio a iniezione con valvola di ritegno dai tipi tradizionali.
Qual è la funzione principale di una valvola a saracinesca?
Come già accennato, la funzione principale della valvola a saracinesca è quella di controllare con precisione il flusso di plastica fusa. Con questo sistema, i produttori possono:
- Bilanciare il processo di riempimento negli stampi multicavità
- Ridurre al minimo ritiri, linee di saldatura e altri difetti di stampaggio.
- Evitare la fuoriuscita di gocciolamento del materiale fuso
In sintesi, il sistema di iniezione a valvola è un metodo efficace per migliorare la ripetibilità e la qualità complessiva del pezzo stampato.
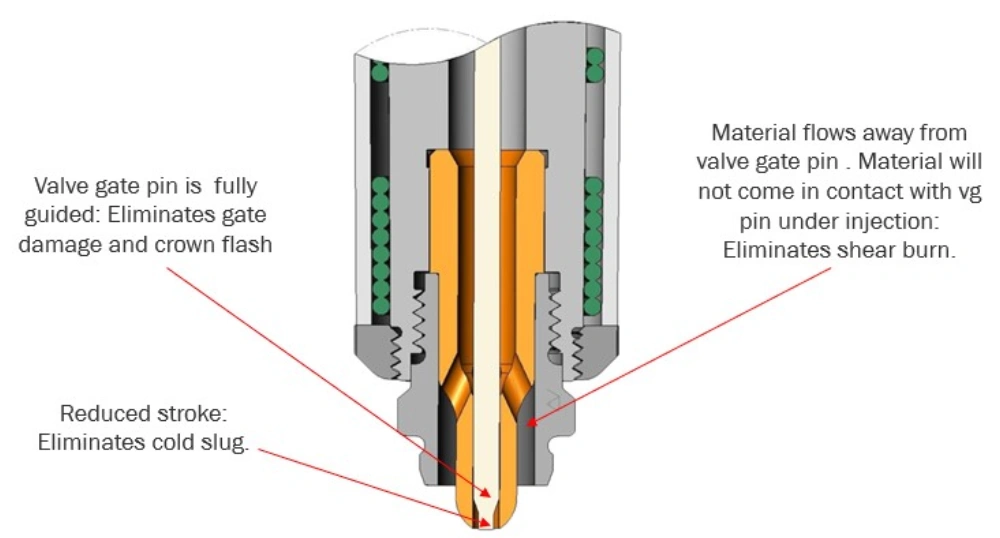
Funzione della valvola a saracinesca
Prova subito Boda!
Vantaggi dello stampaggio a iniezione di valvole
Rispetto ai sistemi di colata tradizionali, lo stampaggio a iniezione delle valvole offre i seguenti vantaggi:
Controllo preciso della fusione
Il perno della valvola controlla con precisione l'ingresso del materiale fuso nella cavità dello stampo. Questa caratteristica è particolarmente preziosa nelle configurazioni multicavità. Questo controllo avanzato garantisce un riempimento uniforme.
Minore presenza di difetti di stampaggio.
Il controllo preciso della valvola a saracinesca contribuisce a ridurre al minimo i difetti di stampaggio, come le linee di saldatura e i segni di ritiro. Questa caratteristica può anche aiutare a evitare i problemi di residui di stampaggio tipici delle valvole a saracinesca aperte standard.
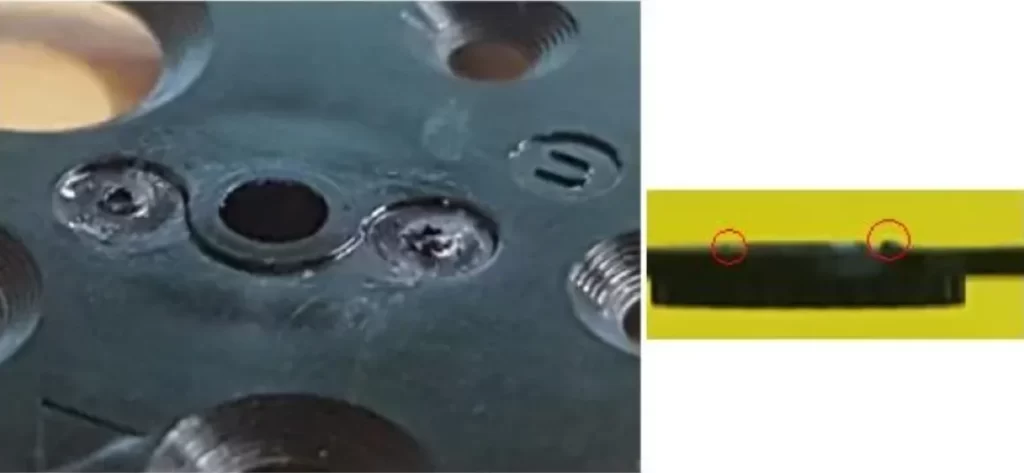
Problema residuo del cancello alto
Migliore precisione dimensionale
Poiché l'imballaggio e il riempimento sono uniformi nei sistemi a saracinesca, i pezzi risultanti hanno un'elevata precisione dimensionale. Ecco perché raccomandiamo questo sistema per i pezzi stampati di precisione nei nostri servizi di sovrastampaggio.
Meno spreco di materiale
Si evitano gli scarti di stampaggio, il che ha un grande impatto economico, soprattutto nella produzione ad alto volume.
Limitazioni dello stampaggio a iniezione di valvole
Nonostante i vantaggi sopracitati, l'utilizzo delle valvole a saracinesca presenta alcune limitazioni, tra cui i costi degli utensili, la manutenzione e la necessità di operatori specializzati.
Elevato costo degli utensili
L'investimento iniziale per gli stampi è relativamente più elevato a causa della loro complessità. A differenza dei normali sistemi a saracinesca, i sistemi a saracinesca richiedono componenti avanzati come attuatori e perni per valvole.
Elevati requisiti di manutenzione
Oltre ai costi di attrezzaggio, anche gli elevati requisiti di manutenzione possono rappresentare un ostacolo. Attuatori, perni delle valvole e altri componenti devono essere protetti da contaminazione, usura e così via.
Richiede operazioni qualificate
Come previsto, il sistema richiede anche personale qualificato per il funzionamento e la manutenzione. I requisiti del sistema per il controllo esperto di pressione, temperatura e altri parametri contribuiscono ad aumentarne i costi.
Applicazioni dello stampaggio a iniezione di valvole a saracinesca
Migliori cancello di stampaggio ad iniezione Questa tecnologia è molto diffusa nel settore automobilistico, nell'elettronica di consumo, nei dispositivi medici e in altre applicazioni industriali che richiedono componenti in plastica di eccellente qualità.
Industria automobilistica – Nella produzione di importanti componenti in plastica come paraurti e cruscotti vengono utilizzati diversi tipi di canali di iniezione.
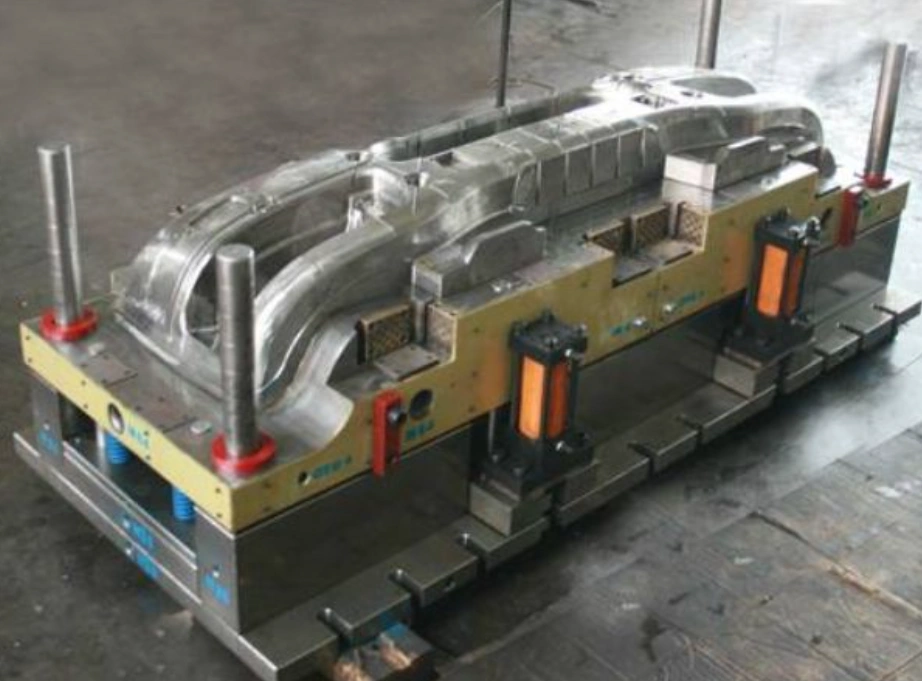
Stampo in plastica per paraurti auto
Elettronica di consumo – L'industria si affida a questa tecnologia per la realizzazione di involucri e alloggiamenti. Essa conferisce a questi componenti tolleranze ristrette e superfici impeccabili.
Dispositivi medicali Nell'industria, molti componenti stampati di precisione vengono prodotti mediante il meccanismo a otturatore. Questo garantisce che i prodotti soddisfino i livelli di prestazioni ed estetica richiesti.
Sistemi a canale caldo e a canale freddo
I sistemi a canale freddo e a canale caldo sono tipologie di sistemi di stampaggio definite dalla temperatura dello stampo e del canale di alimentazione. Di seguito maggiori dettagli su ciascun sistema.
Sistema a canale freddo
Un sistema a canale freddo convoglia la plastica fusa attraverso canali non riscaldati. Il canale e il pezzo stampato si solidificano dopo ogni ciclo di stampaggio. Il pezzo solidificato viene rimosso e riciclato, mentre il processo di stampaggio continua.
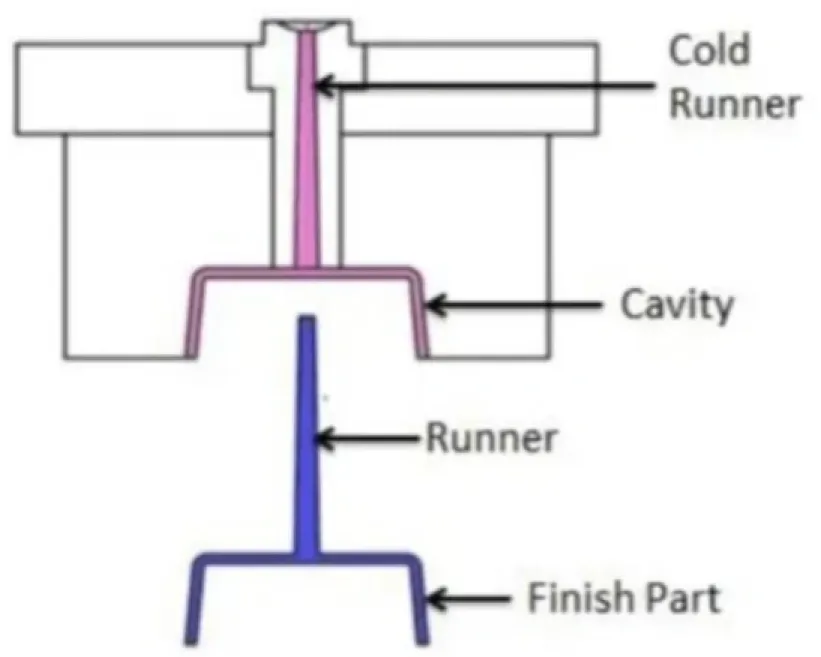
Sistema a canali freddi
Questa definizione dimostra che il sistema a canale freddo è relativamente semplice. Il suo principale svantaggio, tuttavia, è l'elevata quantità di rifiuti generati.
Sistema a canale caldo
Il sistema a canale caldo è caratterizzato dall'utilizzo di ugelli e collettori riscaldati. Questi assicurano che la plastica rimanga fusa nel sistema di canali per tutta la durata del processo. In tali sistemi, gli ugelli a iniezione diretta sono componenti comuni utilizzati per iniettare la plastica fusa direttamente nello stampo. Questo stampaggio ad iniezione a canale caldo La progettazione apporta diversi vantaggi: maggiore efficienza produttiva, minore spreco di materiale e tempi di ciclo più brevi.
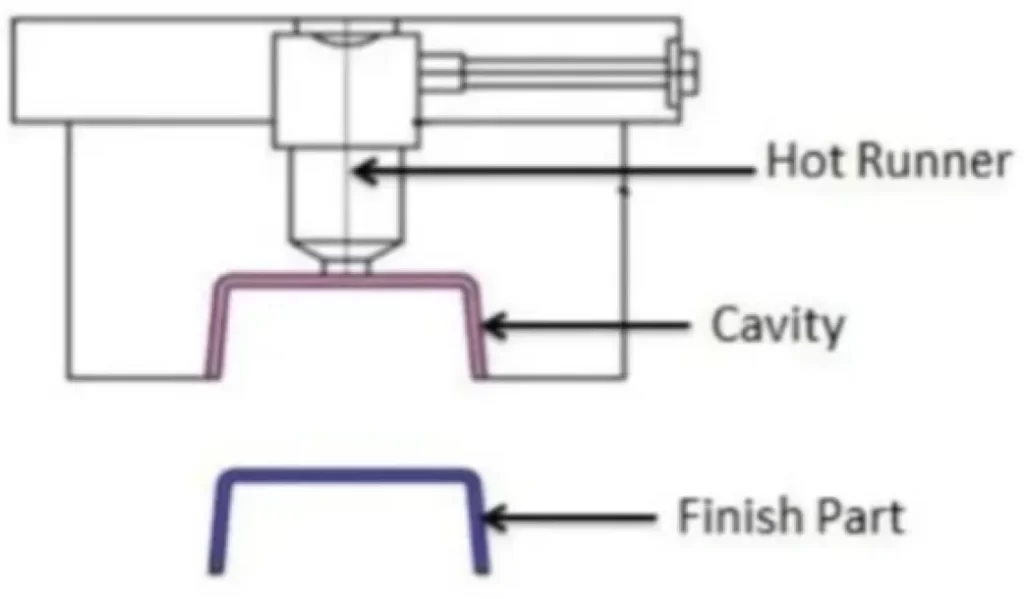
Sistema a canale caldo
È importante comprendere la differenza tra sistemi a canale caldo e a canale freddo, poiché la scelta tra i due tipi di sistema influenza direttamente i tempi di ciclo, la complessità degli utensili, l'utilizzo dei materiali e l'idoneità del controllo delle valvole a saracinesca.
Prova subito Boda!
Controllori per valvole a saracinesca sequenziali (SVG)
I controllori sequenziali per valvole di ritegno sono essenziali per gestire più valvole di ritegno in uno stampo. Questi controllori determinano il meccanismo di apertura e chiusura di ciascuna valvola. Nello specifico, i controllori SVG regolano la temporizzazione dei perni della valvola. Grazie a questi componenti, i cancelli non si aprono simultaneamente. Sono invece programmati per attivarsi in una sequenza specifica.
Grazie a questo controllo, gli ingegneri possono gestire meglio il fronte di flusso. I vantaggi derivanti dall'utilizzo di questi controllori includono la riduzione delle sollecitazioni interne e un minor numero di linee di saldatura.
Migliori pratiche e tecniche nello stampaggio a iniezione di valvole a saracinesca
Una strategia efficace per lo stampaggio a iniezione di valvole prevede diverse buone pratiche, tra cui la corretta progettazione dello stampo e il posizionamento del punto di iniezione, l'ottimizzazione della temporizzazione sequenziale delle valvole, la selezione dei materiali e il controllo del processo, nonché il controllo della qualità e il monitoraggio del processo.
Posizionamento del punto di iniezione e progettazione dello stampo
Uno degli aspetti su cui ci concentriamo maggiormente nel processo è il posizionamento del punto di iniezione, che favorisce un flusso ottimale del materiale e un riempimento uniforme della cavità dello stampo. Il posizionamento del punto di iniezione e la progettazione dello stampo si basano su diversi fattori, tra cui lo spessore e la geometria del pezzo. Il calcolatore delle dimensioni del canale di iniezione per lo stampaggio a iniezione è uno strumento affidabile per affinare le dimensioni e ottimizzare lo stampaggio a iniezione.
Ottimizzazione della fasatura sequenziale delle valvole
Quando si utilizza la tecnologia di fasatura sequenziale delle valvole, è fondamentale garantire che ogni valvola abbia una sequenza di azionamento ben sincronizzata. Ciò favorisce un flusso regolare e privo di difetti.
Selezione dei materiali e controllo del processo
Non bisogna dimenticare che i diversi materiali termoplastici presentano proprietà di flusso differenti. Anche le velocità di raffreddamento e il ritiro sono caratteristiche uniche per ogni materiale. Gli ingegneri tengono conto di questi aspetti quando integrano la soluzione di chiusura della valvola.
Controllo di qualità e monitoraggio dei processi
La stabilità delle condizioni di stampaggio dipende da un controllo e un monitoraggio costanti. La pressione nella cavità e la temperatura del fuso sono alcuni dei parametri di processo che richiedono un controllo e un monitoraggio accurati.
Conclusioni
Nei processi di stampaggio a iniezione, le valvole a otturatore offrono la precisione, la flessibilità e i tempi di ciclo più rapidi necessari. Queste valvole a otturatore sono uniche, in quanto forniscono un controllo meccanico attivo del flusso della plastica fusa.
Come discusso in precedenza, la capacità di controllare con precisione le prestazioni del punto di iniezione nello stampaggio a iniezione contribuisce a ridurre i difetti dei pezzi e a migliorarne la consistenza. Finiture superficiali più pulite e una maggiore stabilità dimensionale si traducono in pezzi stampati di qualità per applicazioni di precisione.
Con una corretta installazione e manutenzione, le valvole a saracinesca possono aiutare i produttori a realizzare risparmi sui costi. Ed è proprio ciò che le aziende cercano: un connubio tra qualità e riduzione dei costi. servizi di stampaggio a iniezione Ci basiamo su sistemi di iniezione avanzati. Possiamo utilizzare questi sistemi insieme a progetti esperti per realizzare componenti in plastica impeccabili. Contattaci oggi stesso e ricevi un preventivo immediato.