“La versatilità della pressofusione è notevole. Può ospitare un'ampia gamma di metalli, tra cui leghe di alluminio, zinco, magnesio e rame. Questa adattabilità lo rende un processo di riferimento per le industrie che richiedono componenti leggeri ma resistenti”.
La fusione è una delle più antiche tecnologie di produzione di parti in metallo e leghe. La storia della fusione può essere fatta risalire all'età del bronzo. A quel tempo, era una tecnologia per la creazione di strumenti per gli esseri umani. Quindi, è in continua evoluzione, e pressofusione è una delle forme evolute di fusione. Ma, cos'è la pressofusione? È una tecnologia di produzione di metalli con basso punto di fusione. Si tratta di modellare il metallo fuso iniettandolo in uno stampo, seguito dal raffreddamento.
Questo articolo discuterà i vari aspetti della pressofusione, processo, materiali, pro e contro, applicazioni e altro ancora.
Cos'è la pressofusione?
La pressofusione è un processo di produzione altamente efficiente e versatile. È rinomata per la sua precisione nella produzione di parti metalliche complesse e di alta qualità con notevole accuratezza e coerenza. Questo processo prevede l'iniezione di metallo fuso ad alta pressione in stampi di acciaio o "muore," che vengono poi raffreddati per formare parti metalliche solide.
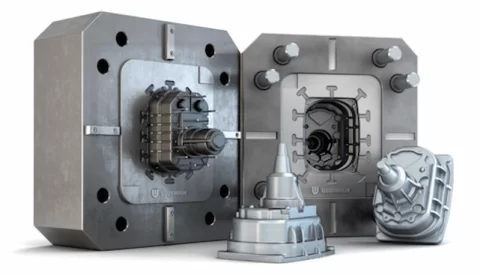
Stampo e parti per pressofusione
Lo stampo, o matrice, viene creato utilizzando acciaio per utensili temprato che comprende due metà dello stampo per modellare il liquido metallico. Funziona in modo simile a uno stampo a iniezione durante il processo. Una volta che il metallo fuso si raffredda e si solidifica, l'apertura delle metà dello stampo e l'espulsione danno la parte o prodotto finale.
Inoltre, la pressofusione può produrre parti con tolleranze strette, eccellenti finiture superficiali e requisiti di lavorazione minimi. La precisione dimensionale e la stabilità delle parti pressofuse sono superiori. Inoltre, la pressofusione consente l'integrazione di caratteristiche quali filettature esterne e complesse geometrie interne. Pertanto, riduce la necessità di ulteriori assemblaggi ed elaborazioni.
Prova subito Boda!
Quali sono i materiali per pressofusione?
La scelta del metallo definisce le proprietà generali e altre caratteristiche delle parti fuse. Pertanto, puoi trovare un'ampia gamma di opzioni di metallo da selezionare in base alle tue esigenze e all'applicazione finale della parte o del prodotto previsto.
1. Alluminio
L'alluminio è uno dei materiali più apprezzati per la pressofusione grazie al suo eccellente equilibrio tra robustezza, peso e resistenza alla corrosione. La sua natura leggera ma resistente lo rende ideale per parti automobilistiche come blocchi motore e componenti del telaio, componenti aerospaziali, alloggiamenti per dispositivi elettronici ed elettrodomestici da cucina.
- Lega380: Offre la migliore combinazione di proprietà meccaniche, termiche e di colata.
- Alloy383 (ADC12): Più facile da colare ma con proprietà meccaniche leggermente inferiori.
- Lega360: Fornisce elevata resistenza alla corrosione e robustezza.
Tuttavia, l’alluminio è più costoso di altri metalli pressofusi e in determinate condizioni può essere soggetto a ritiro e fessurazione a caldo.
Relativo a: Produttore di pressofusione di alluminio per le vostre parti metalliche
2. Zinco
Lo zinco è preferito per la sua capacità di produrre pressofusi con tolleranze strette, pareti sottili ed eccellenti finiture superficiali. Si applica ampiamente al settore automobilistico, all'hardware e ai beni di consumo. Il motivo è l'elevata resistenza, l'eccellente duttilità e le proprietà di resistenza agli urti dello zinco.
- Zama 3: La lega di zinco più comunemente utilizzata grazie al suo eccellente equilibrio di proprietà.
- Zama 5: Simile a Zamak 3 ma con resistenza e durezza migliorate.
- ZA-8: Questa lega offre le migliori prestazioni di scorrimento viscoso tra le leghe di zinco.
Ma lo zinco ha una densità maggiore rispetto all’alluminio, il che porta a parti più pesanti. Limita inoltre le prestazioni alle alte temperature e ne limita l'uso in applicazioni con calore estremo.
3. Magnesio
Il magnesio è il metallo strutturale più leggero che offre un eccellente rapporto resistenza/peso. È comune nei settori automobilistico ed elettronico, dove la riduzione del peso è una priorità. Successivamente, le leghe di magnesio hanno buone capacità di smorzamento e assorbono efficacemente le vibrazioni.
- Lega Z91D: Offre un buon equilibrio tra robustezza e resistenza alla corrosione.
- Lega M60B: Preferito per applicazioni che richiedono elevato allungamento e resistenza agli urti.
- Lega S41: Fornisce una buona resistenza al creep alle alte temperature.
Tuttavia, l’infiammabilità durante la fusione richiede una gestione speciale e misure di sicurezza per la pressofusione del magnesio.
4. Rame
La pressofusione di rame viene scelta per applicazioni che richiedono elevata conduttività termica ed elettrica, resistenza all'usura e alla corrosione e proprietà meccaniche. Viene spesso utilizzato in componenti elettrici, dissipatori di calore e applicazioni automobilistiche.
- C87850: Eco Brass, noto per la sua eccellente lavorabilità e buona resistenza.
- C86200: Bronzo al manganese, utilizzato per applicazioni ad alta resistenza.
- C86300: Offre un'elevata resistenza all'usura, adatta per applicazioni pesanti.
Inoltre, il rame potrebbe essere più difficile da colare a causa dell’elevata temperatura di fusione e delle proprietà del materiale.
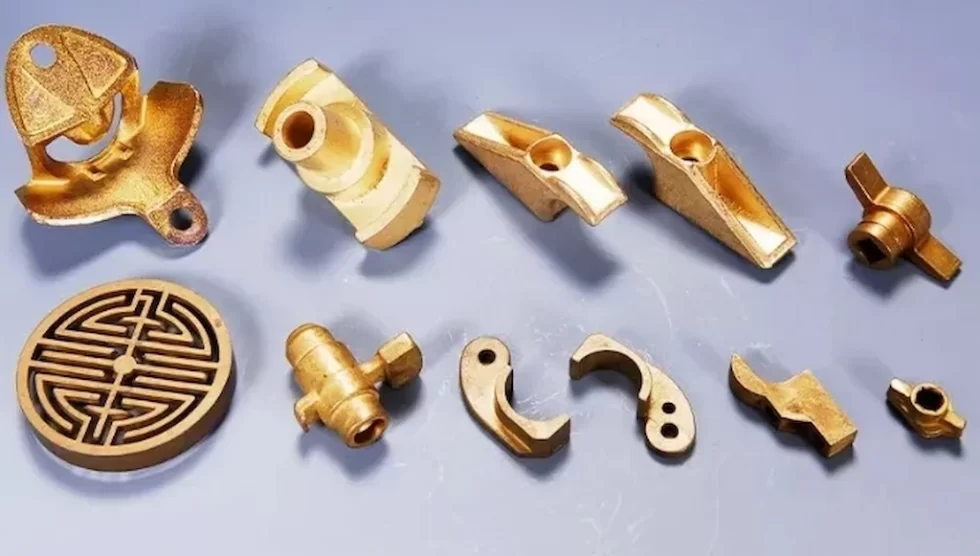
Parti in pressofusione di rame
5. Ottone
L'ottone, una lega rame-zinco, è rinomata per le sue proprietà acustiche, resistenza alla corrosione e fascino estetico. Viene spesso utilizzato negli impianti idraulici, negli oggetti decorativi e negli strumenti musicali. La pressofusione dell'ottone è particolarmente apprezzata per la creazione di componenti che beneficiano della finitura decorativa e delle proprietà meccaniche della lega.
- Alloy C36000: Nota per la sua eccellente lavorabilità, questa lega viene spesso utilizzata in parti complesse che richiedono una lavorazione dettagliata.
- Alloy C38000: Comunemente impiegato in hardware architettonico e applicazioni ornamentali grazie alle sue buone proprietà di fusione e lavorazione.
- Alloy C85700: Offre un equilibrio tra robustezza e resistenza alla corrosione, adatto per accessori marini e oggetti decorativi.
Nonostante i suoi vantaggi, l’ottone richiede attenzione all’evaporazione dello zinco e al potenziale contenuto di piombo, richiedendo un’attenta selezione e manipolazione della lega.
6. Stagno
Lo stagno, spesso utilizzato nelle leghe, si distingue per il suo basso punto di fusione, che lo rende ideale per la fusione di forme e dettagli complessi. Le leghe per pressofusione a base di stagno sono scelte per la loro eccellente fluidità, consentendo la produzione di parti dettagliate senza il rischio di lacerazione a caldo.
- Babbitt in lega: Nota per le sue eccellenti proprietà portanti, la lega Babbitt viene utilizzata in applicazioni che richiedono basso attrito ed elevata resistenza all'usura.
- Peltro in lega: Una lega a base di stagno con antimonio e rame, che fornisce una finitura lucida per oggetti decorativi, premi e oggetti da collezione.
- Lega ASTM B339-00: Utilizzato per la fusione di parti che richiedono buona duttilità e lavorabilità, come ingranaggi e raccordi.
La sfida principale con lo stagno nella pressofusione è la sua suscettibilità all'ossidazione e alla crescita dei baffi nel tempo. Può influire sulla durata e sulla conduttività elettrica delle parti pressofuse.
Come funziona la pressofusione? Il processo
Il processo di pressofusione trasforma il metallo fuso in forme complesse con dettagli e consistenza eccezionali. Suddividiamo il processo in otto passaggi dettagliati poiché ciascuno svolge un ruolo cruciale nella creazione di parti pressofuse di alta qualità.
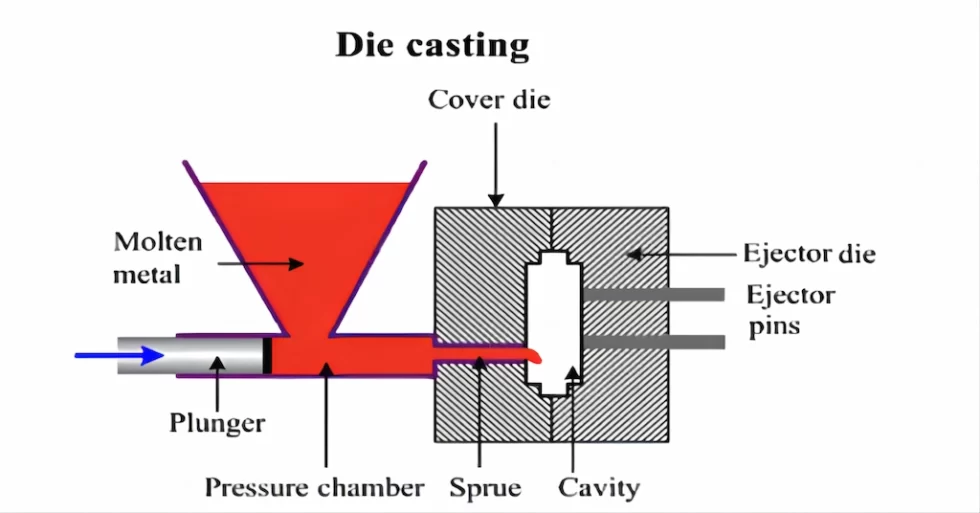
Processo di pressofusione
Passaggio 1: progettazione dello stampo
Si inizia con la progettazione di uno stampo per pressofusione (chiamato stampo), su misura per produrre il componente desiderato. Il materiale tipico per lo stampo è l'acciaio di alta qualità poiché resiste alle condizioni estreme della pressofusione, comprese temperature e pressioni elevate. Il processo di progettazione utilizza spesso software avanzati di progettazione assistita da computer (CAD). Permette al progettista di pianificare ogni dettaglio dello stampo.
Successivamente, lavorazioni meccaniche di precisione con elettroerosione e Lavorazione CNC crea uno stampo pronto per il processo di fusione. Questo passaggio iniziale è fondamentale, poiché la qualità e l'accuratezza dello stampo influenzano direttamente la precisione e i dettagli del prodotto finale.
Passaggio 2: preparazione del metallo
Una volta pronto lo stampo, l'attenzione si sposta sulla preparazione del metallo per la fusione. In genere, le leghe di alluminio, magnesio o zinco sono scelte comuni grazie alle loro favorevoli proprietà di fusione. Successivamente, il metallo viene fuso in un forno ad alta temperatura fino a raggiungere lo stato liquido.
Passaggio 3: iniezione del metallo fuso
In questa fase cruciale, il metallo fuso viene iniettato nello stampo ad alta o bassa pressione. Quindi, il metallo riempie l'intera cavità dello stampo, anche i dettagli più intricati, prima che inizi a raffreddarsi e solidificarsi.
Qui precisione e velocità sono fondamentali per mantenere la fluidità del metallo e prevenire difetti nel prodotto finale. Questa fase esemplifica la capacità del processo di pressofusione di produrre parti complesse con elevata efficienza.
Passaggio 4: raffreddamento e solidificazione
Dopo l'iniezione, il metallo all'interno dello stampo inizia a raffreddarsi e a solidificarsi rapidamente. La fase di raffreddamento è gestita attentamente per garantire una solidificazione uniforme, riducendo al minimo i rischi di ritiro, deformazione o stress interni che potrebbero compromettere l'integrità del pezzo. La durata del processo di raffreddamento dipende dalle dimensioni del pezzo, dallo spessore e dal metallo utilizzato, evidenziando la necessità di un controllo preciso sul processo di pressofusione.
Passaggio 5: apertura dello stampo
Una volta che il metallo si è completamente solidificato, lo stampo viene aperto per rivelare la parte appena formata. Questa fase richiede macchinari di precisione per separare le metà dello stampo senza danneggiare gli intricati dettagli del metallo solidificato. La facilità con cui lo stampo apre e rilascia la parte dipende spesso dal design dello stampo e dagli agenti distaccanti applicati prima della fusione, sottolineando l'importanza della fase iniziale di preparazione dello stampo.
Passaggio 6: espulsione della parte fusa
L'espulsione del pezzo fuso dallo stampo è un processo delicato, facilitato da un meccanismo di espulsione integrato nella macchina di pressofusione. Questo meccanismo applica una forza controllata per rimuovere la parte dallo stampo, garantendo che venga rimossa senza causare alcun danno. La forza e il metodo di espulsione sono calibrati in base alla geometria del pezzo e al design dello stampo, dimostrando l'approccio su misura richiesto nella pressofusione.
Passaggio 7: rifinitura e pulizia
Dopo l'espulsione, il pezzo viene sottoposto a rifilatura e pulizia per rimuovere eventuali materiali in eccesso, come bave o guide. Questo passaggio è noto anche come sgonfiaggio. È fondamentale per ottenere le dimensioni precise e le superfici lisce richieste per il prodotto finale. La rifinitura e la pulizia non solo migliorano l'aspetto estetico del pezzo, ma garantiscono anche che soddisfi i rigorosi livelli di tolleranza essenziali per l'applicazione prevista.
Passaggio 8: ritocchi finali
La fase finale prevede l'applicazione dei ritocchi finali alla parte, come levigatura, lucidatura o l'applicazione di trattamenti superficiali come l'anodizzazione o la verniciatura a polvere. Questi processi di finitura migliorano l'aspetto del pezzo e ne migliorano la resistenza all'usura e alla corrosione.
Clicca qui per scaricare: Processi di pressofusione e confronto
Prova subito Boda!
Tipi di pressofusione
La pressofusione si divide in due tipologie principali: Pressofusione a camera calda e pressofusione a camera fredda. La differenza sta nel fatto che il meccanismo di riscaldamento sia collegato o meno alla macchina di pressofusione.
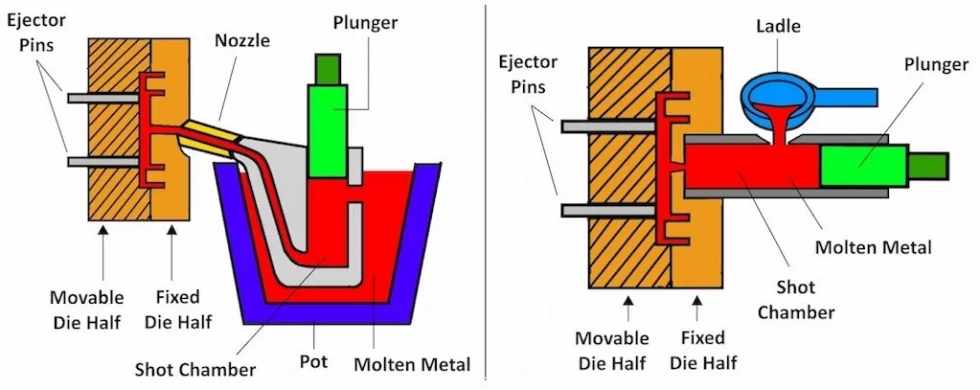
Pressofusione a camera calda vs pressofusione a camera fredda
Pressofusione a camera calda
È rinomato per l'efficienza e la capacità di produzione rapida, in particolare per i metalli con bassi punti di fusione, come le leghe di zinco, magnesio e piombo. Questo processo prevede l'integrazione di un crogiolo all'interno della macchina di colata stessa. Di conseguenza, il crogiolo o forno facilita l'iniezione diretta del metallo fuso nello stampo attraverso un meccanismo a collo di cigno.
Di conseguenza, accelera il processo di fusione e migliora l’efficienza complessiva. Successivamente, i vantaggi principali sono l’elevata velocità di produzione, il ridotto spreco di materiale e la capacità di produrre parti con geometrie complesse e pareti sottili.
Pressofusione a camera fredda
Al contrario, la pressofusione a camera fredda si rivolge a metalli con punti di fusione più elevati, come le leghe di alluminio e rame. Il processo utilizza un forno fusorio separato per il metallo prima di iniettarlo nella macchina a camera fredda. Nel frattempo, un pistone idraulico o meccanico spinge il metallo fuso nello stampo. Questa fase aggiuntiva di trasferimento del metallo fuso nella macchina a camera fredda allunga il processo rispetto allo stampaggio a camera calda. Pertanto, è più adatto per getti più grandi e pesanti che richiedono materiali con proprietà di fusione più elevate.
Il vantaggio distintivo della pressofusione a camera fredda è la sua capacità di produrre parti con elevata resistenza ed eccellente conduttività termica. Nonostante la sua versatilità con metalli ad alto punto di fusione, il processo ha tempi di ciclo più lenti e costi operativi elevati.
Quali sono le varianti della pressofusione?
Le variazioni di pressofusione sono diversi adattamenti e modifiche del processo di pressofusione di base per migliorare determinate proprietà, soddisfare requisiti specifici o affrontare sfide di produzione uniche. Le variazioni alterano principalmente il meccanismo di iniezione, i livelli di pressione o lo stato del metallo durante la fusione. Di conseguenza, è possibile ottenere i risultati desiderati su misura per applicazioni specifiche.
Di seguito sono riportate le variazioni tipiche nel processo di pressofusione.
1. Pressofusione sotto vuoto
Questa variazione mira a ridurre al minimo l'intrappolamento di aria e la porosità nella fusione finale. Pertanto, possiamo creare componenti densi evacuando l'aria dalla cavità dello stampo prima e durante l'iniezione del metallo fuso. La pressofusione sotto vuoto produce parti con proprietà meccaniche migliorate e una finitura superficiale superiore grazie alla ridotta porosità. Tuttavia, la necessità di apparecchiature aggiuntive per creare e mantenere il vuoto aumenta la complessità e i costi.
Applicazioni: Componenti che richiedono elevata integrità strutturale e aspetto estetico, come parti automobilistiche e oggetti decorativi complessi.
2. Processo di fusione a pressione
La fusione a pressione è anche nota come forgiatura di metalli liquidi. Implica l'introduzione del metallo fuso nello stampo e quindi l'applicazione di un'elevata pressione per solidificare il metallo sotto compressione. Questo metodo combina i vantaggi della fusione e della forgiatura, producendo parti con porosità molto bassa, eccellenti proprietà meccaniche e dettagli precisi. Tuttavia, le apparecchiature ad alta pressione necessarie possono comportare un aumento dei costi di produzione.
Applicazioni: Adatto alla produzione di componenti strutturali con criteri ad alte prestazioni nei settori automobilistico e aerospaziale.
3. Formatura di metalli semisolidi
La formatura del metallo semisolido, o termoformatura, trasforma il metallo in uno stato semisolido, combinando aspetti delle proprietà sia solide che liquide. Questo stato unico consente al metallo di fluire più facilmente in stampi complessi riducendo al contempo i difetti. Pertanto, il processo può creare forme complesse con eccellenti proprietà meccaniche e porosità ridotta. Lo svantaggio è che richiede un controllo preciso della temperatura e della viscosità del metallo, il che aumenta la complessità del processo.
Applicazioni: Comune per componenti che richiedono design complessi e resistenza superiore, come nei dispositivi elettronici e medici.
4. Pressofusione a bassa pressione
Questa variante di pressofusione applica una leggera pressione per riempire lo stampo con metallo fuso, utilizzato prevalentemente per le leghe di alluminio e magnesio. La pressione di iniezione varia fino a 0.8 bar. Questo processo più lento offre un migliore controllo sul riempimento, riducendo la turbolenza e il rischio di intrappolamento d'aria. Di conseguenza, produce getti di alta qualità con eccellente precisione dimensionale e finitura superficiale. Al contrario, questa fusione può creare parti limitate che possono adattarsi a tempi di riempimento e tempi di ciclo più lenti, riducendo potenzialmente la produttività complessiva.
Applicazioni: La pressofusione a bassa pressione è adatta per parti grandi e complesse come ruote di automobili, componenti aerospaziali e parti strutturali di grandi dimensioni.
5. Pressofusione ad alta pressione
La pressofusione ad alta pressione è la variante più utilizzata, caratterizzata dall'iniezione di metallo fuso nello stampo ad alta pressione (oltre 1000 bar). Questo metodo è adatto per un'ampia gamma di metalli ed è noto per la produzione di parti a pareti sottili con tolleranze strette ed eccellenti finiture superficiali. Tuttavia, in alcuni casi le alte pressioni possono portare ad una maggiore porosità.
Applicazioni: Ampiamente utilizzato in vari settori, tra cui quello automobilistico, dell'elettronica di consumo e degli elettrodomestici, per la produzione di parti di piccole e medie dimensioni con dettagli complessi.
Prova subito Boda!
Vantaggi e svantaggi della pressofusione
Come ogni processo di produzione, la pressofusione presenta una serie di vantaggi e svantaggi. Questi potrebbero essere cruciali da considerare quando si sceglie il metodo di produzione più appropriato in base alle proprie esigenze.
Vantaggi della pressofusione
- Il processo è altamente ripetibile. Garantisce che ogni parte sia praticamente identica alla precedente, il che è particolarmente vantaggioso per i cicli di produzione su larga scala.
- La pressofusione produce parti con forme complesse e dettagli intricati è un vantaggio significativo della pressofusione.
- Può raggiungere ritmi di produzione più rapidi grazie ai tempi di ciclo brevi rispetto ad altri approcci di produzione.
- Le parti pressofuse presentano eccellenti proprietà meccaniche, tra cui resistenza e rigidità.
- Il processo consente la produzione di parti con pareti sottili, riducendo l'utilizzo del materiale e il peso complessivo senza compromettere l'integrità della parte.
- Le parti pressofuse richiedono poca o nessuna lavorazione o finitura, poiché la finitura superficiale del getto è generalmente molto buona.
- È compatibile con diversi metalli, tra cui leghe di alluminio, zinco, magnesio e rame.
Svantaggi della pressofusione
- Gli elevati costi iniziali associati alla pressofusione possono essere relativamente elevati a causa della necessità di macchinari specializzati e stampi in acciaio di alta qualità.
- Le parti pressofuse possono presentare porosità, risultando minuscole buchi o vuoti all'interno del metallo. La porosità può influenzare l'integrità strutturale e la resistenza delle parti.
- Sebbene la pressofusione funzioni bene con una varietà di metalli, non è adatta a tutti i tipi.
- La matrice potrebbe essere soggetta ad usura nel tempo, soprattutto durante la fusione di metalli più duri.
Sfide con la pressofusione
Nonostante i suoi numerosi vantaggi, la pressofusione presenta alcuni limiti e sfide.
- Costi iniziali elevati: le macchine e i materiali per la pressofusione richiedono un investimento iniziale, e la lavorazione degli stampi può essere costosa.
- Scelta di materiali più semplice: la pressofusione non è adatta ai metalli ferrosi a causa delle loro elevate temperature di fusione. Ciò significa che non è possibile produrre componenti con leghe ad alto punto di fusione come l'acciaio.
- Porosità: Come la maggior parte dei processi di fusione, anche la pressofusione presenta problemi di porosità se si utilizza una pressione di iniezione insufficiente o se lo stampo non è progettato per facilitare il flusso completo del metallo fuso.
- Usura dello stampo: gli utensili o lo stampo possono usurarsi nel tempo e la produzione di un nuovo stampo è costosa. Parametri errati, temperature elevate e pressioni di iniezione elevate possono usurare rapidamente lo stampo.
Confronto tra pressofusione, fusione in sabbia e fusione a cera persa
La pressofusione è un processo di fusione dei metalli altamente efficiente. Esistono altri processi di fusione, come la fusione in sabbia e la microfusione.
Fusione di sabbia
La fusione in sabbia prevede la colata di metallo fuso in uno stampo, ma quest'ultimo è fatto di sabbia e può essere scartato in seguito. È meno costosa e più flessibile per progetti complessi. Tuttavia, non è altrettanto precisa perché non ha una precisione dimensionale elevata e presenta una finitura superficiale scadente rispetto alla pressofusione.
La sfida della fusione in sabbia è che aumenta i costi, a causa della post-lavorazione e della finitura superficiale richieste. La fusione in sabbia è utile quando è necessario produrre pezzi di grandi dimensioni in piccoli volumi.
Casting di investimento
La microfusione utilizza un modello in cera anziché uno stampo metallico. La microfusione è estremamente precisa e può produrre geometrie complesse con un'eccellente finitura superficiale. Rispetto alla pressofusione, richiede più tempo e non è ideale per fusioni in grandi volumi.
Usi delle parti pressofuse in tutti i settori
La capacità di produrre parti di precisione con forme complesse, eccellenti finiture superficiali ed elevata durabilità rende la pressofusione popolare in diversi settori. Le applicazioni spaziano dai piccoli beni di consumo ai componenti critici automobilistici e aerospaziali.
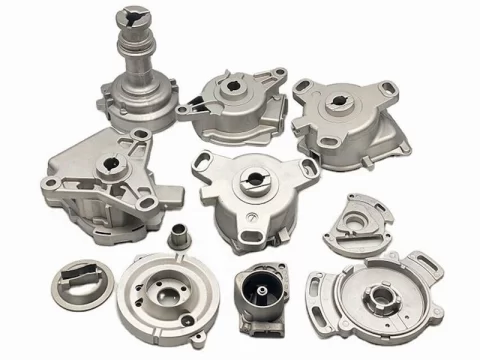
Parti di pressofusione
Tabella: Applicazioni di pressofusione
| Industria | Esempi |
| Automotive | Componenti di motori, parti di trasmissione, componenti di telai, cambi, parti di piantoni dello sterzo, distanziali ruote, cornici cruscotti, supporti specchietti, alloggiamenti pompe, supporti radiatori |
| Aeronautico | Alloggiamenti di motori, componenti di cabine di pilotaggio, maniglie di porte, telai di sedili, componenti di sistemi di alimentazione, parti di carrelli di atterraggio, involucri di dispositivi di comunicazione, dispositivi satellitari |
| Elettronica di consumo | Custodie per smartphone, cornici per laptop, custodie per fotocamere, griglie per altoparlanti, connettori elettronici, dissipatori di calore, involucri di batterie |
| Medicale | Strumenti chirurgici, alloggiamenti di dispositivi, impianti ortopedici, strumenti dentistici, involucri di apparecchiature, parti di stetoscopi |
| Macchinario industriale | Ingranaggi, valvole, componenti di pompe, parti di compressori, componenti idraulici, telai di macchinari, elementi di fissaggio, recipienti a pressione |
| Elettrodomestici | Componenti di elettrodomestici da cucina, parti di lavatrici, strutture di frigoriferi, parti di macchine da caffè, manici di utensili da cucina |
| Difesa e Militare | Componenti di armi da fuoco, alloggiamenti di dispositivi ottici, involucri di apparecchiature di comunicazione, parti di veicoli, componenti di dispositivi di protezione |
| Sport e divertimento | Telai di biciclette, teste di mazze da golf, corpi di mulinelli da pesca, parti di attrezzature da palestra, componenti di attrezzature per esterni, involucri protettivi per dispositivi elettronici |
Cos'è uno stampo o una matrice per pressofusione?
A stampo per pressofusioneLo stampo, comunemente noto come "matrice", è uno strumento utilizzato nel processo di pressofusione che conferisce forma e struttura al metallo fuso ad alta pressione. Inoltre, questi stampi complessi facilitano la produzione in serie di componenti metallici con forme intricate, dettagli precisi e un'accuratezza eccezionale.
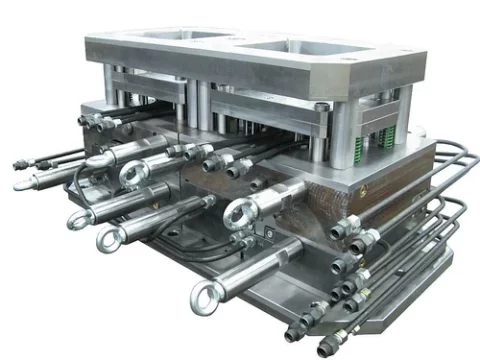
Stampo per pressofusione
Gli stampi per pressofusione sono generalmente realizzati con acciai per utensili di alta qualità grazie alla loro capacità di resistere alle dure condizioni del processo di fusione. Questi materiali garantiscono elevata robustezza, tenacità, resistenza al calore e all'usura. Successivamente, gli acciai standard per stampi includono H13, H11 e D2.
Struttura di uno stampo per pressofusione
Uno stampo per pressofusione è costituito da due sezioni primarie: la metà fissa (metà coperchio) e la metà espulsore. La metà fissa è fissata al piano fisso della macchina di pressofusione, mentre una metà di espulsione collega il piano mobile.
Queste metà si uniscono per formare la cavità dello stampo, dove iniettiamo il metallo fuso. Lo stampo comprende anche guide e cancelli, che guidano il metallo fuso nella cavità, e prese d'aria per la fuoriuscita dell'aria. Successivamente, i perni di espulsione (nella metà dell'espulsore) facilitano la rimozione della parte fusa una volta solidificata.
Realizzazione Stampi per Pressofusione
La produzione degli stampi è un processo in più fasi che richiede ingegneria e lavorazione di precisione. Il processo inizia con la fase di progettazione, creando un modello 3D dello stampo tramite software CAD.
Quindi, è possibile utilizzare il seguente approccio di produzione:
- Lavorazione CNC: La lavorazione a controllo numerico computerizzato (CNC) produce stampi accurati per pressofusione con geometrie precise e complesse.
- EDM (lavorazione a scarica elettrica): Lavorazione elettroerosione è adatto per dettagliare e creare caratteristiche complesse difficili da ottenere con i metodi di lavorazione convenzionali. Inoltre, erode il materiale dallo stampo utilizzando scariche elettriche per ottenere la forma desiderata.
- Trattamento della superficie: Esalta la durezza e altre proprietà. È quindi possibile applicare trattamenti superficiali come nitrurazione, cromatura o rivestimento.
Prova subito Boda!
Progettazione di stampi per pressofusione: suggerimenti e considerazioni
La progettazione e la costruzione dello stampo sono fondamentali per il successo del processo di pressofusione, influenzando la qualità, la consistenza e l'efficienza delle parti prodotte.
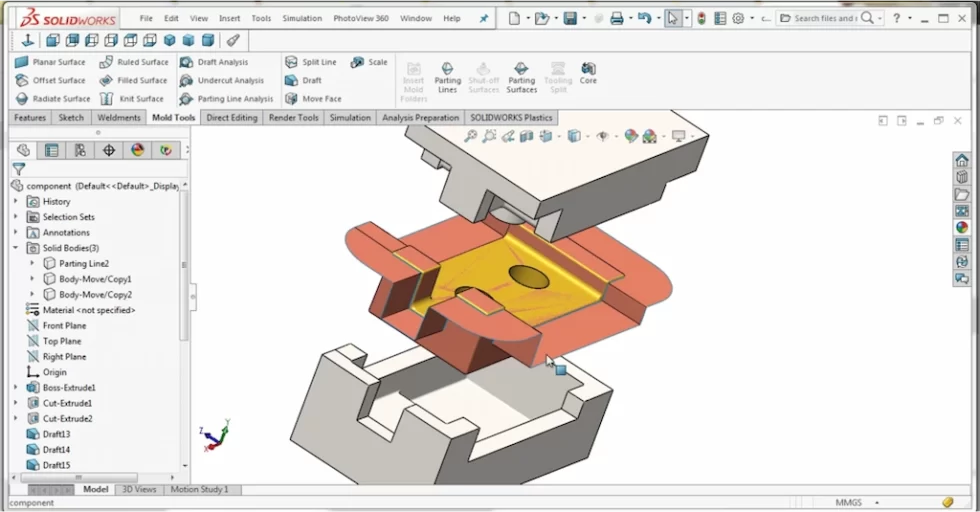
Progettazione CAD di uno stampo per pressofusione
Ecco alcuni suggerimenti e considerazioni essenziali per una progettazione efficace degli stampi per pressofusione;
1. Considera le proprietà dei materiali
Metalli diversi hanno caratteristiche di flusso, tassi di espansione termica e comportamenti di raffreddamento diversi, che possono avere un impatto significativo sulla progettazione dello stampo. Ad esempio, quando si progetta uno stampo per la fusione di leghe di alluminio, i progettisti devono considerare la dilatazione termica del materiale dello stampo poiché potrebbe influire sulle dimensioni.
2. Sistemi di ventilazione e troppopieno adeguati
I sistemi di ventilazione e di troppo pieno sono essenziali per evitare l'intrappolamento dell'aria. Pertanto, possiamo garantire che il metallo fuso riempia uniformemente la cavità dello stampo. Senza un'adeguata ventilazione, possono formarsi sacche d'aria che causano difetti nel prodotto finale. Ad esempio, il tipo con guida con due sistemi di ventilazione dell'aria è il design migliore rispetto al design con guida. Fonte.
3. Ottimizzare la progettazione di cancelli e guide
Il sistema di porte e canali dirige il metallo fuso nella cavità dello stampo. Il suo design influisce sul flusso e sulla solidificazione del metallo, incidendo sulla qualità delle parti e sull'efficienza dello stampo.
Ad esempio, gli ingegneri ottimizzano il sistema di apertura e guida per favorire un riempimento e un raffreddamento uniformi durante la progettazione di uno stampo per un alloggiamento in lega di magnesio per un utensile elettrico portatile.
4. Incorporare gli angoli di sformo
Gli angoli di sformo sono leggere rastremazioni applicate alle facce verticali dello stampo per facilitare la facile espulsione del pezzo. L'assenza di angoli di spoglia adeguati può portare all'incollamento dei pezzi nello stampo, causando danni e rallentando la produzione.
5. Piano per restringimento e distorsione
Tutti i metalli si restringono mentre solidificano e si raffreddano. Pertanto, la progettazione dello stampo deve considerare questo ritiro per mantenere dimensioni precise. Anche anticipare e compensare la potenziale distorsione durante il raffreddamento è fondamentale.
Ad esempio, quando si progettano stampi per componenti di rubinetti dell'acqua in ottone, calcolare il ritiro previsto della lega di ottone e regolare di conseguenza le dimensioni dello stampo.
6. Utilizzare le simulazioni per l'ottimizzazione
Il software di simulazione avanzato è in grado di prevedere in che modo il metallo fuso riempirà lo stampo e si solidificherà. Pertanto, l'esecuzione di queste simulazioni aiuta a ottimizzare la qualità e le prestazioni dello stampo.
Costo della pressofusione: quanto costa?
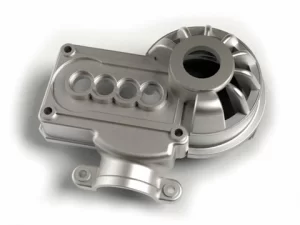
Prodotto in pressofusione di alluminio
Migliori costo della pressofusione Dipende da diversi fattori, tra cui la complessità del progetto, il metallo grezzo, il volume di produzione e la precisione richiesta.
- Costi degli utensili: La realizzazione degli stampi per pressofusione rappresenta una quota significativa del costo totale. Questi stampi sono realizzati in acciaio di alta qualità per resistere alle pressioni e alle temperature del processo di fusione, contribuendo al loro prezzo elevato.
- Costi dei materiali: La scelta della lega metallica (ad esempio alluminio, zinco, magnesio) influisce sul costo complessivo, con prezzi che fluttuano in base alla domanda del mercato e alle proprietà specifiche della lega.
- Volume di produzione: Volumi di produzione più elevati possono diluire il costo iniziale degli utensili su più parti, riducendo il costo per unità. Tuttavia, le tirature più grandi richiedono più materiale e tempi di produzione possibilmente più lunghi.
- Lavorazione e finitura: Processi aggiuntivi come la lavorazione CNC, il trattamento superficiale e la verniciatura aumentano i costi. Tuttavia, potrebbe essere necessario per la qualità e la funzionalità della parte desiderata.
Leggi di più:
- Rivoluzioniamo la pressofusione con la tecnologia Super Large Die Casting di Xiaomi
Servizi di pressofusione presso Boda
Raggiungere la precisione e la qualità desiderate in parti della pressofusione richiede competenza e impianti di produzione. Inoltre, una profonda comprensione dei requisiti può portare solo a parti con specifiche esatte. Noi di Boda sfruttiamo tecnologie avanzate e una vasta esperienza per fornire parti di alta qualità e precisione. servizio di pressofusione e due unità specializzate di pressofusione: Pressofusione di alluminio and Servizi di pressofusione di zinco.
Il nostro team di esperti collabora strettamente con i clienti per comprendere le loro esigenze specifiche. Ti guidano nella selezione dei materiali, nell'ottimizzazione del design e nelle strategie di produzione economicamente vantaggiose. Collabora con noi se cerchi affidabilità ed eccellenza per il settore automobilistico, aerospaziale ed elettronico di consumo.
Prova subito Boda!
Riassumendo
In conclusione, la pressofusione è una tecnica di produzione fondamentale, fondamentale per la produzione di componenti complessi e di alta precisione in diversi settori. Questo processo comprende vari metodi come la pressofusione ad alta pressione, la pressofusione per gravità e la pressofusione a bassa pressione. Inoltre, comprensione cos'è la pressofusione?—dalle basi del processo di pressofusione ai suoi vari aspetti—rivela il suo significato nella produzione moderna.
DOMANDE FREQUENTI
Perché la pressofusione è preferita alla stampa 3D?
La pressofusione è preferita per la produzione di massa grazie alla sua velocità, al rapporto costo-efficacia per grandi quantità e alla resistenza e finitura superficiale delle parti superiori rispetto alla stampa 3D.
Quali sono le diverse varianti della pressofusione?
Le varianti sono pressofusione ad alta pressione, pressofusione a bassa pressione, pressofusione sotto vuoto, pressofusione a compressione e fusione di metalli semisolidi.
Cosa sono i metalli pressofusi?
I metalli comuni per pressofusione includono leghe di alluminio, zinco, magnesio e rame. Tuttavia, considera proprietà uniche come leggerezza, durata e resistenza alla corrosione.
I prodotti pressofusi sono durevoli?
Sì, i prodotti pressofusi sono altamente durevoli. Possiedono eccellenti proprietà meccaniche, come robustezza e resistenza all'usura e alla temperatura, che li rendono adatti per applicazioni impegnative.
Quando utilizzare la pressofusione?
La pressofusione è ideale quando è richiesta la produzione in grandi volumi di parti metalliche con geometrie complesse, tolleranze strette ed eccellenti finiture superficiali, soprattutto nei settori automobilistico, aerospaziale ed elettronico.