
表面処理 製品と部品の耐久性は、美観上の理由から製造業では不可欠であり、製品の全体的な機能を向上させ、製品の寿命を延ばします。 黒染め仕上げは、金属部品の表面にマグネタイト (Fe3O4) の微細な層を堆積させる化学コーティング プロセスです。。空気や湿気にさらされると、時間が経つと鉄製部品の表面に錆が発生するのが一般的です。黒色酸化仕上げは腐食に強く、鉄やその他の材料 (鋳鉄、鋳鋼、ステンレス鋼、銅、亜鉛、アルミニウム、真鍮、クロムなど) の表面を滑らかにします。
この記事では、黒色酸化仕上げのさまざまな側面について詳しく説明します。
それがどのように動作しますか?
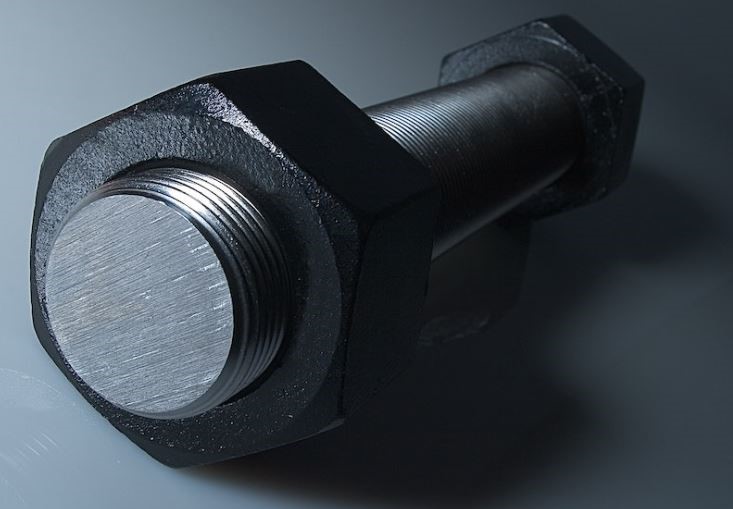
黒染め仕上げの部品
黒色酸化物は、適切な温度(130~150℃)のアルカリ塩溶液に浸漬すると、材料表面に形成されます。 0C)。コーティングの厚さはごくわずかであるため、寸法安定性、設計パラメータ、特性には影響しません。なぜ黒染め仕上げと呼ばれるのか疑問に思われるかもしれません。最終的に仕上がり面が黒くなってしまうからです。
黒染め塗装の工程
材料の外側に黒色酸化物をコーティングして表面仕上げを完了するには、主に XNUMX つの主要なステップがあります。
ステップ 1: 表面の滑らかさの品質を確認します。ブリンク ホール、錆、または表面の凹凸がある場合は、適切な方法でフラワリングやブリードアウトのリスクを排除します。
ステップ 2: 塗装前に表面のゴミや付着物を取り除き、清掃を行ってください。
ステップ 3: 裏面酸化膜コーティングを施します
ステップ 4: 塗装後は再度表面の清掃を行ってください。
ステップ 5: オイル、ポリウレタン、ラッカー、ワックス、場合によっては潤滑剤などの後仕上げ塗装を施します(ネジ、ベアリング、タービン部品、その他の回転部品)。黒染め仕上げだけでは錆の発生を効果的に防ぐことができないため、これらの後塗装により耐食性が向上します。
今すぐプロリアンをお試しください!
黒染め仕上げの種類
コーティングされる部品の材料と最終用途に基づきます。黒染めには XNUMX つの方法があります。 熱間黒染め、冷間黒染め、中温黒染め。ただし、黒色酸化皮膜による表面仕上げには他のアプローチもあります。これらの方法の基本的な違いは、配合と操作温度が異なることです。最も一般的な XNUMX つのタイプを詳しく見てみましょう。
熱黒染め塗装
この手順では、水酸化ナトリウム (NaOH)、硝酸塩 (NO3-)、亜硝酸塩 (NO2-) などのアルカリ水溶液が入った沸騰炉に部品を 135 ~ 150 ℃の温度で置きます。溶液中の塩濃度が沸騰温度を決定します。濃度が高い場合、沸点は範囲より高くなり (> 0 ℃)、濃度が低い場合、沸点は低くなります (150℃)。この物件のメリットとしては、 塩分を変更することによって、つまり沸点を上げる必要がある場合には塩を追加するなどして、目的の温度を迅速に設定できます。
この形式の黒色酸化皮膜または表面仕上げには XNUMX つの専門設備が必要です。
- アルカリ塩溶液を使用した高炉で、酸化鉄を表面で液体鉄に変換します。
- 必要な沸点を維持するための温度制御システム。
- 工程全体を通じて表面のゴミや付着物を除去するための洗浄設備
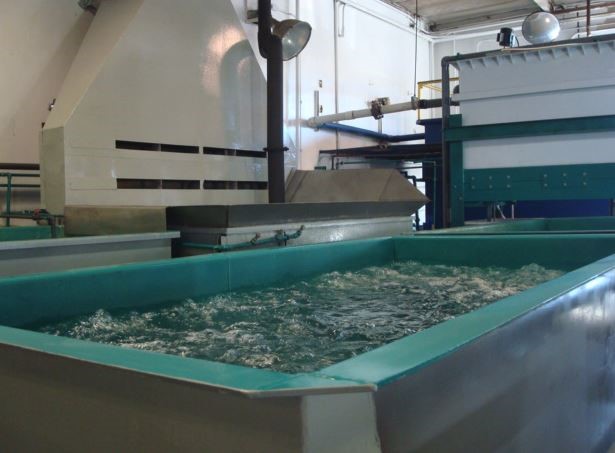
塗装部品を含む沸騰溶液
従うべき手順;
- 塗装する部分をアルカリ性水溶液で洗浄します。
- アルカリ性溶液は材料の表面と反応し、主な表面仕上げを劣化させる可能性があるため、蒸留水で即座に洗浄してください。
- 酸性クレンジングを中和するには、もう一度水で洗浄してください。
- 沸騰したアルカリ溶液に5〜45分間浸します。
- ウォータージェットを使用して加圧水で洗浄し、乾燥させるために保管します。
- 耐食性と美観を向上させるために、ワックス、オイル、ラッカー、またはその他の二次コーティング材を二次仕上げに塗布します。
冷黒染め仕上げ
前述したように、高温黒色酸化仕上げと低温黒色酸化仕上げの主な違いは動作温度です。表面の冷黒化を室温で行うこと以外は、すべての手順は同じです。
酸化鉄は室温では表面で液体化できないため、コーティングされる表面に黒い層が堆積するのではなく、コーティングされます。したがって、鉄の酸化を含まない標準的な堆積プロセスが採用されています。代わりに、表面コーティング部品は、適度な量のセレン銅と化合物を含むリン酸タンク溶液に浸漬されます。
このアプローチで表面仕上げを行うには、タンク内で溶液を作成し、部品の各バッチをその中に 20 ~ 30 分間浸漬します。その他のすべてのクレンジング、乾燥、およびワックスとオイルの二次コーティングは、熱黒染め仕上げと同じです。
表: ホットと冷間黒染め仕上げ
| シナリオ | 熱黒染め仕上げ | 冷間黒染め仕上げ |
| コーティング剤 | マグネタイト(Fe3O4)と呼ばれる酸化鉄 | セレン銅およびその化合物 |
| 動作時間 | 5から45分 | 20から30分 |
| 動作温度 | 135から150への摂氏 | 室温(20~25℃) 0C) |
| 耐久性 | その他 | less |
| 精度 | コールドブラックオキサイド仕上げよりも寸法安定性が高くなります。 | 単純な蒸着手法であるため、寸法安定性が劣ります |
| 費用 | さらに、暖房、温度管理など多くの設備が必要でした。 | 少ない、析出液(リン酸)が必要 |
| 運用セキュリティ | 高い動作温度による多くの安全性と注意事項 | 素晴らしい |
黒染め仕上げの用途
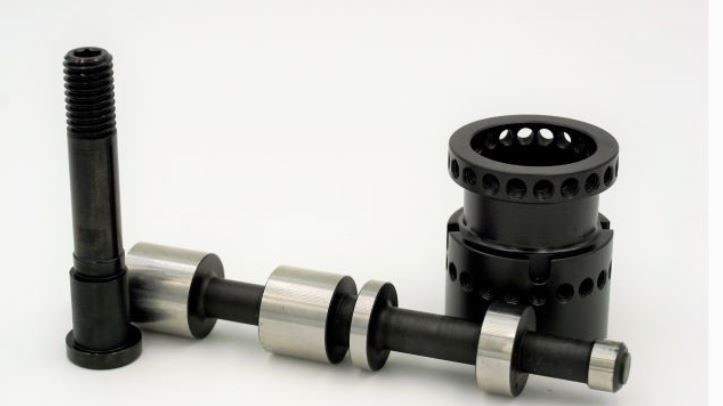
さまざまな業界の金属酸化物コーティングが施された部品
黒酸化皮膜表面仕上げは、軍事、自動車から医療機器や機器に至るまで、さまざまな製造分野で使用されています。
- ミリタリーコレクション: マガジン、ハンドガード、シェル、グリップ、ハンドガンなどの銃の部品
- 医療: 低反射率の表面を必要とする金属および合金で作られたあらゆるタイプの機器
- 製造ツールのハードウェア: ゲージ、カッター、ファスナー、ベアリング、シャフトなど
- 自動車: オイルフィルター缶、ネジ、溶接箇所、エンジンブロック下のほぼ全ての部品
- Electrical :ワイヤーリムーバー、ハサミ、カッター、時計用ギアボックス、スイッチ、ボードなどの電化製品
今すぐプロリアンをお試しください!
黒染め仕上げの長所と短所
製造された部品や製品の黒色酸化皮膜は、安全性、寿命、機能性、表面の平滑性、美的魅力の点でいくつかの利点をもたらします。それぞれを簡単に見てみましょう。
腐食防止
現在の製造業は鉄合金、特に鋼に大きく依存しています。黒色酸化層は部品の表面を空気や湿気から密閉し、製品劣化の重大な原因である錆の発生の可能性を減らします。黒色酸化表面仕上げなので、銅やアルミニウムなどの他の一般的な材料にも使用できます。製造された製品の耐久性を維持する上で大きな利点があります。
美的効果
表面にゴージャスで魅力的な黒色を与え、寸法を損なうことなく長期間持続します。
下部反射
ほとんどの金属部分は反射率が高くなります。放射線産業で働く人にとっては問題になる可能性があります。鉄を酸化させた黒色コーティングにより反射率が大幅に低減されます。
溶接性の利点
ピースの表面に黒色酸化仕上げを溶接することで、溶接性が向上し、組み立てが容易になります。
表面の鮮明さ
ドリルやドライバーなどの一部の製造製品は、正しく機能するために鋭さが必要であり、黒化はこの特性を改善するのに役立ちます。
潤滑
表面の黒色酸化物が乾燥した後、ワックス、オイル、潤滑剤を二次コーティングすると作業が容易になります。
低価格
製造業では他にも粉体塗装、電気メッキ、塗装などの精密な表面仕上げ方法がありますが、黒色酸化皮膜はこれらの方法と比較して低コストです。
寸法の一貫性
黒色酸化膜の厚さはミクロン単位であり、厚さと寸法安定性が損なわれることはありません。この方法では、厚みを加えずに表面の色を変更します。
環境の安定性
製造された部品や製品の表面に黒色酸化仕上げを使用すると、環境要因によって材料の特性に影響を与える水素の拡散や化学変化を防止できます。また、環境への影響から環境を保護します。
コンズ
- 黒色酸化膜はこすると簡単に剥がれてしまいます。
- このような表面処理は多くの工程を経るため、非常に手間がかかります。
- 黒色酸化被膜の耐熱性は低く、高温条件下では破壊される可能性があり、その結果、表面に早期の錆が発生します。さらに、低温黒色酸化仕上げは周囲温度を超えると影響を受ける可能性があります。
他の表面処理方法との比較
次の表は、さまざまな側面に基づいて黒色酸化仕上げと他の表面処理アプローチを比較しています。
| 側面 | 黒酸化物仕上げ | 電気めっき | 粉体塗装 | 陽極酸化 |
| 耐食性 | ハイ | ハイ | ハイ | ハイ |
| 耐摩耗性 | 穏健派 | ハイ | ハイ | ハイ |
| コーティング層の厚さ | 厚い | 技法 | 厚い | 薄手〜中程度 |
| 費用 | ロー | ハイ | ハイ | ハイ |
| 耐久性 | 穏健派 | ハイ | ハイ | ハイ |
| 耐熱性 | 穏健派 | ハイ | ハイ | ハイ |
| 美的外観 | マットブラック | シャイニー | さまざまな色 | さまざまな色 |
黒染め仕上げで考慮すべき要素
保護期間
製品表面の黒染め保護を行う前に、必要なコーティング期間を考慮する必要があります。 この分析は、黒色酸化表面仕上げを使用する必要があるかどうかを決定するのに役立ちました。製品の寿命が悪い場合は、塗装などの他の簡単なオプションを検討することをお勧めします。製品のライフサイクルが長くなった場合にのみ価値があります。
製品の最終用途
機械加工部品の最終用途を考慮してください。航空宇宙、ロボット工学、軍事用途など、高精度が必要な用途に使用されるのでしょうか?最終的な用途を検討した後、黒色酸化仕上げを行うかどうかを決定してください。最終製品に高い精度が必要ない場合は、代替の表面仕上げプロセスとコーティングプロセスを使用できます。
環境への配慮
黒色酸化皮膜を施した製品や部品は、さまざまな環境条件に耐えることができます。耐久性が高く、箱から出した状態では損傷なく動作します。
ただし、最終的な製品が屋内での使用を目的としている場合、費用対効果が低く、技術的に実現不可能である可能性があります。また、動作および使用条件は高温になります。その場合、黒色酸化皮膜は高い作業温度で短期間に崩壊する可能性があるため、有益ではない可能性があります。したがって、この技術を表面仕上げに使用する場合は、環境要因を考慮する必要があります。
結論
黒染め仕上げは、機械加工された部品や製品の腐食や表面劣化を防ぐための最も有望な技術です。また、その特徴や機能を失うことなく、より長く存続することができます。私たちは 試作設計から製品の仕上げまで、一貫した製造サービスを長年にわたって提供してきました。 表面仕上げ サービス。
当社では、黒染法などによる製品や部品の高品質な表面処理サービスを提供してきました。機械加工部品の関連サービスやその他の製造関連サービスが必要な場合は、お気軽にお問い合わせください。 お問い合わせ.
よくあるご質問
このアプローチは鉄材料にのみ有効ですか?
いいえ、裏面酸化コーティングは、鉄合金や銅、アルミニウム、カドミウム、亜鉛、その他の一般的な材料などの材料で作られた製造部品や製品の表面仕上げに長い間使用されてきました。
錆びを防ぐ最善の方法でしょうか?
はい、コーティングされた黒色酸化物は、表面と反応する湿気や空気に抵抗し、部品の錆を優れた防止します。
黒ずみは長時間持続しますか?
間違いなく、コーティングは電気メッキや塗装などの他の表面仕上げアプローチよりも長期間持続します。