
高出力レーザーで金属に複雑な模様を切断すると、強烈な光と切削屑が発生する。
ファイバーレーザー切断の製造プロセスでは、希土類元素を添加した光ファイバーを用いて高強度のレーザービームを生成し、ステンレス鋼や炭素鋼などの金属を高精度に切断します。ファイバーレーザーは1.064マイクロメートルの波長で動作し、回折限界に近いビームを生成するため、0.1mmから25mm以上までの薄板から厚板まで、高速な材料切断が可能です。ファイバーレーザー切断機のレーザー出力は1kWから20kWの範囲で、航空宇宙産業や自動車製造業において、効率的かつ高精度な金属切断を実現します。
ファイバーレーザー切断機の歴史
ファイバーレーザー切断機の開発は、アルバート・アインシュタインが1917年に提唱した誘導放出理論に端を発する。エリアス・スニッツァーは、ネオジム添加ガラスファイバーを利得媒体として用いた1963年の実験で、初の光ファイバーレーザー切断を実現した。IPG Photonicsは2000年代初頭に商用ファイバーレーザー切断システムを発売し、高出力ファイバーレーザーを開発した最初の企業となった。
最初の産業用ファイバーレーザー切断機は2009年に登場した。サルヴァニーニが光ファイバーを使ってビームを伝送していた時代から、現代の製造業ではファイバーレーザー切断が標準的なプロセスとして用いられるようになった。これは、研究者たちが出力とモード同期技術の両方を改良し、ビーム品質を向上させたためである。
ファイバーレーザー技術とCO₂レーザーおよびYAGレーザーの比較
厚い金属をファイバーレーザーで切断している様子をクローズアップした画像。明るい溶融物と火花が発生している。
の運用特性 切断 ファイバーレーザー技術は、その特有の波長、高い動作効率、およびメンテナンス要件の低減により、CO₂レーザーやYAGレーザーに比べて優れた性能を発揮します。1.064マイクロメートルのファイバーレーザーの波長は、ステンレス鋼やアルミニウムなどの吸収率の高い材料に対して、10.6マイクロメートルのCO₂レーザーの波長よりも適しています。
プラズマ切断 vs レーザー切断: ファイバーレーザーで使用される固体光ファイバーは、ガス混合物を使用するCO₂レーザーや結晶利得媒体を使用するYAGレーザーとは異なり、熱レンズ効果を最小限に抑え、より優れた出力スケーリングを実現します。ファイバーレーザーのダブルクラッドファイバー設計により、励起光の効率が向上し、電気-光変換率が30~40%に達します。これは、CO₂レーザーやYAGレーザーの変換率である10~20%および5~15%を大きく上回ります。
- 波長ファイバーレーザーの波長1.064 µmは、金属切断において優れた性能を発揮します。一方、波長10.6 µmのCO₂レーザーは非金属材料の切断に最適であり、波長1.064 µmのYAGレーザーは熱的な課題を抱えています。
- 効率化ファイバーレーザーの動作効率は30~40%に達し、CO₂レーザー(10~20%)やYAGレーザー(5~15%)と比較してエネルギーコストが低くなります。
- メンテナンスファイバーレーザーのレーザー共振器は可動部品がないため、メンテナンスの手間が最小限で済みますが、CO₂レーザーはミラーの調整が必要であり、YAGレーザーはランプの交換が必要です。
- ビーム品質ファイバーレーザーカッターのビーム品質は、回折限界に近い性能を実現しており、薄い金属板を精密に切断する上で、CO₂レーザーやYAGレーザーよりも優れています。
- 材料の互換性銅金属の反射特性により、ファイバーレーザーはCO₂レーザーとは異なり後方反射を起こさないため、使用に適しています。しかし、YAGレーザーの用途範囲は限られています。
|
|
ファイバーレーザー |
CO₂レーザー |
YAGレーザー(Nd:YAG) |
|
技法 |
ドープ光ファイバー |
ガス混合物 |
固体結晶 |
|
波長 |
1.06〜1.08μm |
10.6ミクロン |
1.064ミクロン |
|
効率化 |
30〜50% |
10〜20% |
10〜25% |
|
ビーム品質M² |
1.1-1.3 |
1.2-3.0 |
1.5〜10 + |
|
パワーレンジ |
1W未満~100kW超 |
30kWまで |
最大6kW CW |
|
メンテナンス |
ロー |
ハイ |
技法 |
|
以下のためにベスト |
金属 |
非金属 |
パルス加工による金属加工 |
|
優位性 |
効率的でコンパクト、メンテナンスの手間が少ない |
厚手の非金属切削 |
高いピークパワー |
|
製品制限 |
一部の非金属 |
かさばる、反射性金属には不向き |
熱問題により平均電力が低下する |
ファイバーレーザーの仕組み
表面層除去のためのレーザー加工
ファイバーレーザーの動作プロセスは、イッテルビウムなどの希土類元素を利得媒体として含む励起光を光ファイバーで増幅し、コヒーレント光を生成することを含みます。二重クラッドファイバーにはレーザーダイオードが内蔵されており、内側のクラッドに励起光を照射することでイオン励起が起こり、誘導放出が生じます。
レーザー共振器は、ファイバーブラッググレーティングと誘電体ミラーの組み合わせにより、高いビーム品質を実現しています。飽和吸収体とモード同期技術の組み合わせにより、高強度動作に適した超短パルスを生成します。同時に、出力は20kWに達し、25mm厚の炭素鋼を10m/分を超える速度で切断することが可能です。
モードロックとビーム品質
モード同期は縦モードを同期させて超短パルスを生成し、ピークパワーを高めて精密な切断を可能にします。この技術は、多くの場合、可飽和吸収体を使用し、誘導ラマン散乱などの非線形効果を軽減します。M²係数で測定されるビーム品質は、シングルモードファイバーでは1に近い値に維持され、1mm厚のステンレス鋼の複雑な切断において高い集束性を実現します。マルチモードファイバーはより高い出力をサポートしますが、ファイバーディスクレーザーのように最適化されない限り、ビーム品質が低下する可能性があります。これにより、CNCファイバーレーザーアプリケーションにおいて一貫した性能が確保されます。
希土類元素
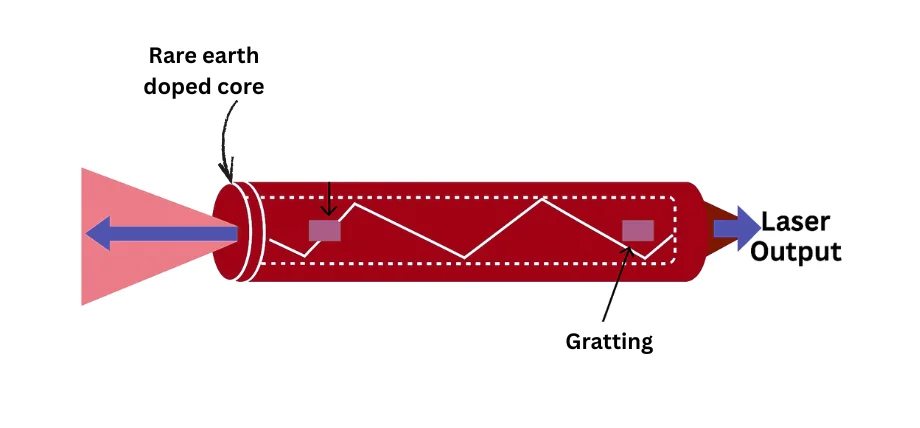
レーザー切断システムの概略図。ビーム入力、集光光学系、およびワークピースへの出力を示す。
ファイバーレーザーの動作は、重要なドーパントとして機能する希土類元素であるイッテルビウムとエルビウムに依存しています。イッテルビウムの高い量子効率により、1.07マイクロメートルの光を増幅できるため、連続波金属切断に適しています。エルビウムをドープすることで、中赤外スペクトル領域が利用可能になり、特定の産業用途に利用できます。光ファイバーにはこれらの元素が含まれており、ポンプ光を効率的に吸収しながら発熱量の少ないレーザーを生成するダブルクラッド構造が実現し、信頼性の高いファイバーレーザー切断機が製造されます。
ファイバーレーザー切断機の構成要素
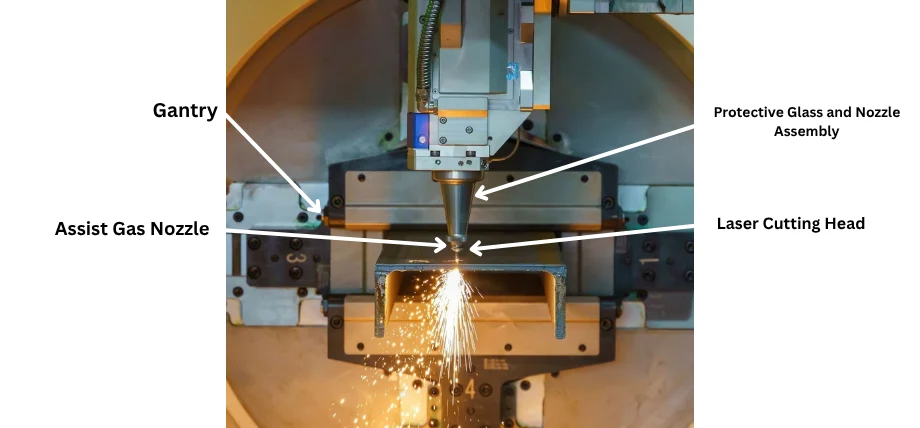
稼働中の工業用レーザー切断機。金属部品を加工しながら火花を発している。
- レーザー光源イッテルビウム添加ファイバーレーザーは1~12kWの出力で動作し、10mm厚のステンレス鋼を切断できる強力なビームを生成します。
- 切削ヘッド切断ヘッドは、集束レンズ、アシストガスノズル、および金属加工中の正確な高さ監視を可能にする静電容量センサーという3つの主要コンポーネントで構成されています。
- CNC制御システムCNC制御システムは、クローズドループ制御で動作するサーボモーターを介して動作し、複雑な切削デザインにおいて±0.01mmの精度を実現します。
- マシンベッド機械ベッドは、ワークピースを保持する鋼鉄製のフレームで構成されており、レーザー光源と光学部品の両方の熱安定性を維持することで、中断のない動作を可能にします。
- 冷却システムガス供給システムは、高速ファイバーレーザー切断作業中の安定性を維持するように配置されている。
- ガス供給システム冷却システムは、水冷式チラーを使用して酸素または窒素を供給し、炭素鋼などの材料を加工する際の切削性能と表面品質を向上させます。
- モーションシステムモーションシステムは、ラックアンドピニオン式とリニア駆動方式を組み合わせることで、最大50m/分の高速かつ正確な切断速度を実現します。
- 排気システム排気システムは、煙や廃棄物を排出することで、CNC金属切削加工中のクリーンな環境維持に役立ちます。
今すぐプロリアンをお試しください!
ファイバーレーザー切断機の種類
- 平型金属切断機これらのカッターは次のように動作します 板金レーザー切断 自動車および航空宇宙製造ニーズに対応するため、最大25mm厚の材料を取り扱うカッター。
- チューブおよびパイプカッターこのツールは回転軸を備えており、排気システムや構造用チューブ用途向けの円筒形部品を切断することができます。
- 高出力システムこれらのシステムは、重工業環境において厚さ20mmの炭素鋼板を扱うために、6kWを超える出力で動作します。
- エントリーレベルのマシンBoss Laserブランドは、2kW未満の出力で動作するエントリーレベルの機械を提供しており、薄い材料を扱う小規模な作業に対応しています。
- 密閉型システムこれらのシステムは、安全インターロックと防塵機能により作業者を保護し、安全な大量生産作業を可能にします。
- ハイブリッドマシンCNCファイバーレーザー加工における切断、曲げ、溶接機能の組み合わせは、機械の汎用性を高めます。
ファイバーレーザー切断工程のステップバイステップガイド
ステップ1:材料の準備とセットアップ
加工工程の最初のステップは、金属板のワークピースを機械のベッドにセットして固定することです。CNCシステムは、切断パターン設計を含むCADファイルを受け取ります。5mm厚の炭素鋼の材料特性から、発熱切断には3kWのレーザー出力と酸素アシストガスが必要であり、ステンレス鋼の場合は、酸化物のない切断面を得るために窒素ガスが必要となります。
ステップ2:ビーム校正と貫通
レーザーが材料に貫通するパルスを生成する前に、切断ヘッドは開始位置を受け取ります。10mm厚のアルミニウムを切断するための高出力パルスは、熱影響部のサイズを縮小するのに役立ちます。ヘッド高さ制御システムはサーボ技術を利用してビームの焦点を適切な高さに維持し、最適なビーム品質を確保します。
ステップ3:切断パスの実行
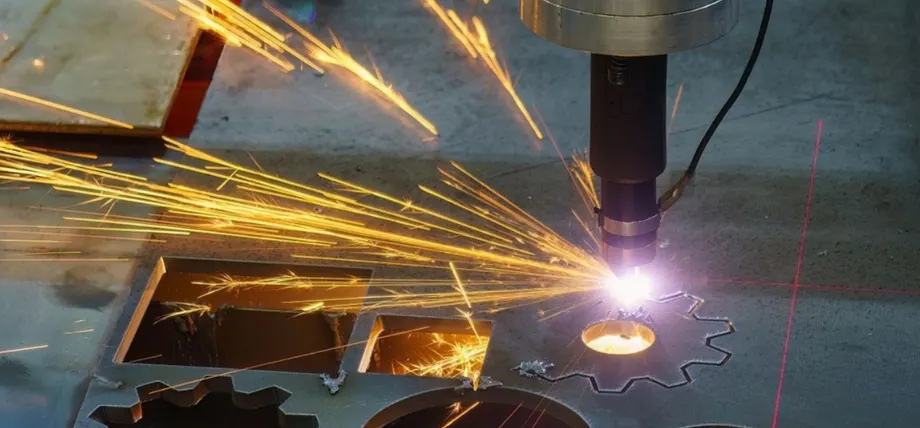
ファイバーレーザー切断機は、最小限の切断幅で金属板を精密に成形します。
レーザーシステムは、材料を溶融させることでプログラムされた経路を切断し、アシストガスが切断領域から溶融した破片を除去します。2mm厚のステンレス鋼を切断する場合、最適な切断面品質を得るためには、切断速度を8m/分に設定する必要があります。ビームは回折限界の焦点を維持するため、0.05mmという低い公差で精密な切断が可能です。
ステップ4:監視
このシステムは、ビーム強度とガス圧レベルを追跡するために閉ループフィードバックを使用し、欠陥の発生を防ぐための自動調整を可能にします。また、熱による歪みをリアルタイムで監視することで、20mm厚の炭素鋼材の安定した切断作業を維持します。
ステップ5:後処理と検査
切削加工完了後、機械的または化学的方法により、スラグやバリを除去します。CNCファイバーレーザーシステムは、ワークピース寸法の精度0.01mmで寸法精度検査を実現します。最終工程では、研磨仕上げが必要な用途向けに表面処理を行います。
一般的な切断モードとその応用例
- 連続波(CW): このシステムは一定のビームを生成するため、自動車用途における15mm厚の炭素鋼板を高速で切断しながら、精密な切断面を維持することが可能です。
- パルス波(PW): このシステムは、電子機器や宝飾品の加工中に、薄い材料を熱による損傷から保護するのに役立つ短いパルスを生成します。
- シングルモード: このシステムは優れたビーム品質を実現しており、医療機器における精密なレーザー切断設計に適しています。
- マルチモード: このシステムは高出力で動作し、建設用途で使用される20mm厚の鋼材を切断します。
今すぐプロリアンをお試しください!
ファイバーレーザー切断に適した材料
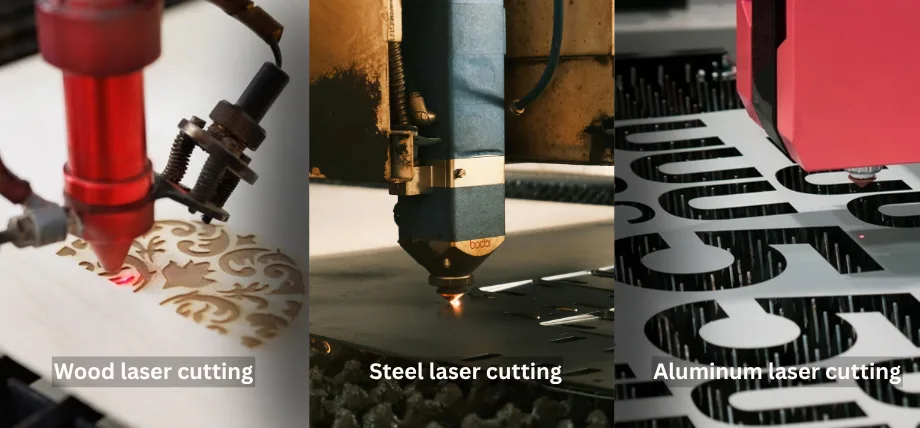
木材、鋼鉄、アルミニウムへのレーザー切断の例。材料の多様性を示している。
ファイバーレーザー切断システムは、高輝度の光と精密なビーム制御により、幅広い材料、特に金属の切断に適しています。
金属
- ステンレス鋼のレーザー切断窒素アシストにより最大30mmまで切断可能、酸化のない切断面を実現
- 炭素鋼酸素アシスト切断ハンドルは最大25mmまで対応
- アルミニウム板加工: 最大20mmまでの加工が可能で、反射率が高いためより高い出力が必要となる。
- 銅レーザー切断特殊なノズルで切断された反射性金属
非金属
- アクリルと木材薄膜の成膜に適しているが、CO₂レーザーより効率は劣る。
- ポリマー波長吸収のため、特定のタイプに限定される
|
材料 |
最大厚さ (mm) |
アシストガス |
用途 |
チャレンジ |
|---|---|---|---|---|
|
ステンレス鋼 |
30 |
窒素 |
医療用品、台所用品 |
酸化物のないエッジの要件 |
|
炭素鋼 |
25 |
酸素 |
自動車、建設 |
スラグ管理 |
|
アルミ |
20 |
窒素 |
航空宇宙、エレクトロニクス |
高反射率 |
|
銅/真ちゅう |
10 |
窒素 |
電気部品 |
過去を振り返るリスク |
|
アクリル/木材 |
5 |
空気/窒素 |
看板、プロトタイピング |
吸収効率が限られている |
ファイバーレーザー切断の応用
自動車産業
車体パネル、シャーシ部品、排気システムなどの製造は、ステンレス鋼とアルミニウムを用いてファイバーレーザー切断機によって行われます。切断速度は2mm厚の炭素鋼で10m/分であり、±0.05mmの精度で高い生産性を実現しています。
航空宇宙部門
この技術は、その高いビーム品質を利用して、エンジン部品や機体部品用のチタン合金やアルミニウムを切断し、重要な組み立て工程における歪みを最小限に抑えます。
エレクトロニクス製造
回路基板の筐体やコネクタの製造にはファイバーレーザーが不可欠であり、パルス動作によって精密な切断を行うことで、繊細な部品への熱による損傷を最小限に抑えている。
医療機器の製造
ステンレス鋼製のインプラントや手術器具の製造には、精密なレーザー切断が必要であり、シングルモードビームは0.01mmの精度で複雑な形状の加工を可能にする。
建設と建築
建物の骨組みや外壁の製造には、20mm厚の鋼板を効率的に切断できる高出力システムが不可欠であり、同時に構造用鋼材や装飾パネルの加工も可能となる。
ファイバーレーザー切断サービスs
プロリーンテック 当社は、高品質なレーザー切断サービスを競争力のある価格と迅速な納期で提供しています。当社のレーザー切断機は、合金、超合金、真鍮などの金属を含む、複雑な形状や多様な素材に対応可能です。
一貫した精度、最小限の無駄、そして拡張可能な生産を実現するために、ぜひ当社と提携してください。完全な見積もりを依頼してください。 24時間無料見積もり 今。
結論
精密製造業界は、ファイバーレーザー切断技術の恩恵を受けています。この技術は、卓越した効率性と精密な金属切断能力を実現するからです。毎分50メートルの高速で動作し、1mm厚のステンレス鋼から25mm厚の炭素鋼まで幅広い材料を切断できるため、自動車、航空宇宙、電子機器製造において不可欠な技術となっています。
レーザー出力とビーム品質の向上、そしてCNC制御システムの発展により、ファイバーレーザー切断機はより多くの作業をこなせるようになり、重要な生産ツールとしての地位を維持しています。ファイバーレーザーシステムの選定は個々の要件によって異なりますが、その光ファイバー設計は信頼性の高い高性能な動作を実現します。
よくある質問
ファイバーレーザーとは何ですか?
ファイバーレーザーは、希土類金属を添加したレーザーを基本とした高強度光源であり、利得媒体を用いて高エネルギービームを生成し、精密な切断を可能にする。