高功率激光在金属上切割复杂图案时,会产生强光和碎片。
光纤激光切割的制造工艺采用掺杂稀土元素的光纤产生高强度激光束,可精确切割包括不锈钢和碳钢在内的多种金属。光纤激光器的工作波长为1.064微米,产生衍射极限光束,能够快速切割厚度从0.1毫米到25毫米及以上的各种材料。光纤激光切割机的激光功率范围为1千瓦至20千瓦,可为航空航天和汽车制造等应用提供高效、精确的金属切割作业。
光纤激光切割机发展史
光纤激光切割机的研发始于阿尔伯特·爱因斯坦1917年提出的受激辐射理论。埃利亚斯·斯尼策于1963年通过实验实现了首次光纤激光切割,该实验采用掺钕玻璃光纤作为增益介质。IPG Photonics公司于2000世纪初推出商用光纤激光切割系统,成为首家研发高功率光纤激光器的公司。
第一台工业光纤激光切割机于2009年问世。萨尔瓦尼尼利用光纤传输光束。现代制造业将光纤激光切割作为标准工艺,因为研究人员已经改进了功率输出和锁模技术,从而提高了光束质量。
光纤激光技术与二氧化碳激光器和YAG激光器的比较
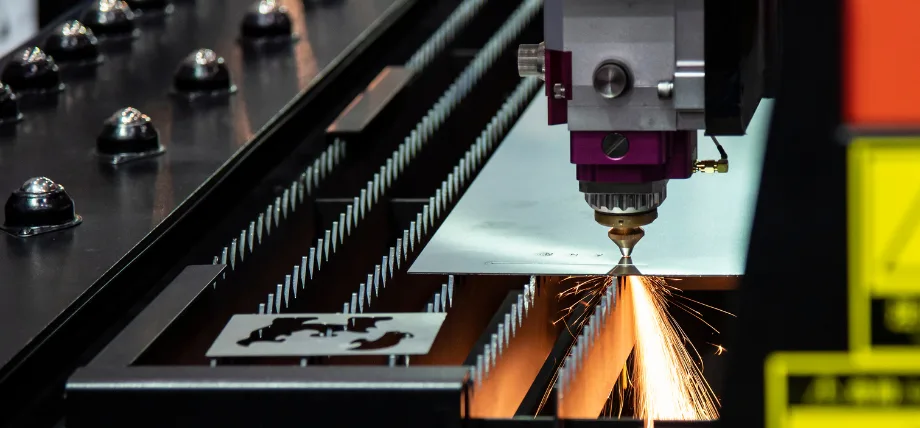
特写镜头:光纤激光切割机切割厚金属,产生明亮的熔融金属和火花。
操作特性 激光切割 由于其特定的波长、高运行效率和更低的维护需求,光纤激光器相比二氧化碳激光器和钇铝石榴石激光器具有更优异的性能。光纤激光器的1.064微米波长比二氧化碳激光器的10.6微米波长更适合高吸收率材料,例如不锈钢和铝材。
等离子切割与激光切割: 光纤激光器中使用的固态光纤与采用气体混合物的二氧化碳激光器和采用晶体增益介质的YAG激光器的工作方式不同,因为它最大限度地减少了热透镜效应,并实现了更好的功率扩展。光纤激光器的双包层光纤设计提高了泵浦光的效率,使其电光转换率达到30-40%,远高于二氧化碳激光器(10-20%)和YAG激光器(5-15%)的转换率。
- 波长波长为 1.064 µm 的光纤激光器具有优异的金属切割性能。然而,波长为 10.6 µm 的 CO₂ 激光器最适合用于非金属材料,而波长为 1.064 µm 的 YAG 激光器则面临热效应方面的挑战。
- 高效光纤激光器的运行效率可达 30-40%,与 CO₂ 激光器(10-20%)和 YAG 激光器(5-15%)相比,能源消耗更低。
- 维护光纤激光器的激光腔由于没有移动部件,因此维护量极少;而 CO₂ 激光器需要调整反射镜,YAG 激光器需要更换灯泡。
- 光束质量光纤激光切割机的光束质量达到了接近衍射极限的性能,使其在精确切割薄金属板方面优于 CO₂ 激光器和 YAG 激光器。
- 材料相容性铜金属的反射特性使得光纤激光器非常适合使用,因为它们不会像二氧化碳激光器那样产生背向反射。然而,YAG激光器的应用范围有限。
|
参数 |
光纤激光 |
二氧化碳激光 |
YAG激光器(Nd:YAG) |
|
中 |
掺杂光纤 |
气体混合物 |
固态晶体 |
|
波长 |
1.06-1.08μm |
10.6μm |
1.064μm |
|
高效 |
30-50% |
10-20% |
10-25% |
|
光束质量 M² |
1.1-1.3 |
1.2-3.0 |
1.5–10 + |
|
功率范围 |
功率范围:小于1瓦至大于100千瓦 |
高达 30 千瓦 |
最高可达 6 千瓦连续波 |
|
维护 |
低 |
高 |
中 |
|
最适合 |
金属制品 |
非金属 |
脉冲金属加工 |
|
优势 |
高效、紧凑、低维护 |
厚非金属切割 |
高峰值功率 |
|
限制 |
一些非金属 |
体积庞大,在反光金属上表现不佳 |
散热问题会降低平均功率 |
光纤激光器的工作原理
激光加工表面以去除表面层
光纤激光器的工作原理是利用光纤放大泵浦光,通过相干方式产生光。泵浦光的增益介质中含有镱等稀土元素。双包层光纤内装有激光二极管,用于将光泵浦到内包层,从而激发离子,最终导致受激辐射。
该激光腔通过光纤布拉格光栅和介质镜的组合实现了高光束质量。可饱和吸收体与锁模技术的结合产生了用于高强度操作的超短脉冲。同时,功率可达20千瓦,能够以超过10米/分钟的速度切割25毫米厚的碳钢。
模式锁定和光束质量
锁模技术通过同步纵模产生超短脉冲,从而提高峰值功率,实现精确切割。该技术通常使用可饱和吸收体,以减轻受激拉曼散射等非线性效应。单模光纤的光束质量(以M²因子衡量)接近于1,因此能够实现对1毫米厚不锈钢进行精细切割的紧聚焦。多模光纤支持更高的功率,但除非经过优化,否则可能会降低光束质量,例如在光纤盘片激光器中,因此需要进行优化才能确保CNC光纤激光应用中性能的稳定性。
稀土元素
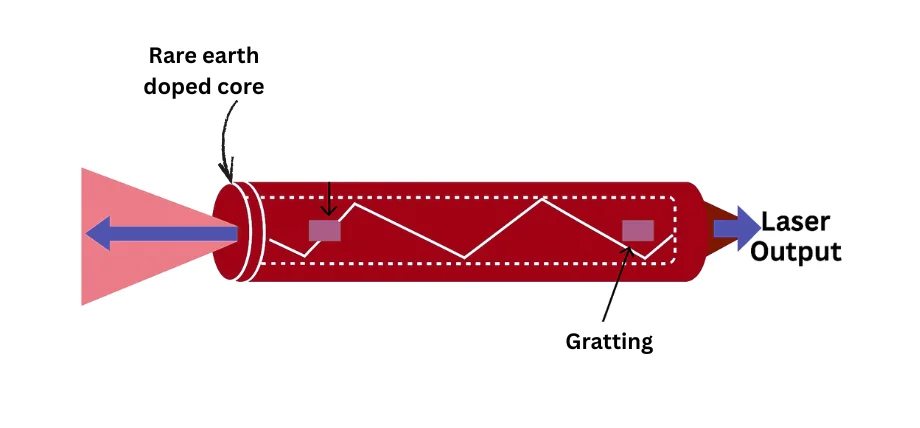
激光切割系统示意图,图中展示了光束输入、聚焦光学元件以及在工件上的输出。
光纤激光器的运行依赖于稀土元素镱和铒,它们作为重要的掺杂剂发挥作用。镱的高量子效率使其能够放大波长为1.07微米的光,从而适用于连续波金属切割。通过掺杂铒,可以获得中红外光谱范围的光,用于特定的工业应用。光纤中包含这些元素,形成双包层结构,能够高效吸收泵浦光,同时产生低发热量的激光,从而实现可靠的光纤激光切割机。
光纤激光切割机的组成部分
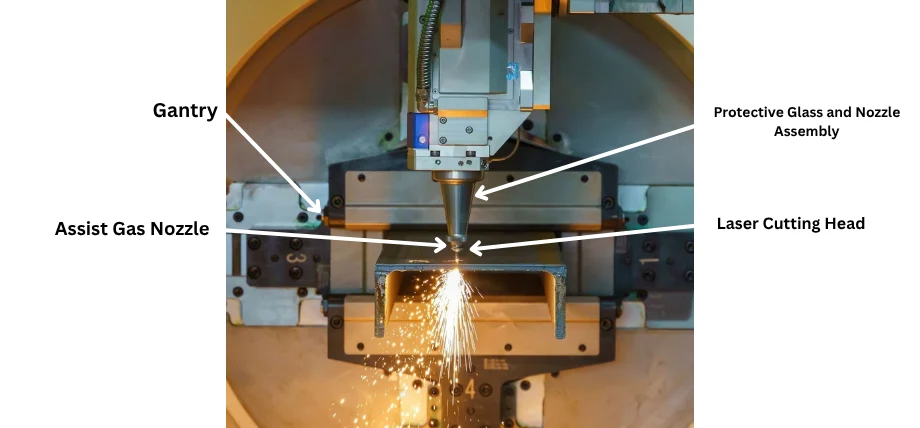
一台工业激光切割机正在运转,在加工金属部件时会发出火花。
- 激光光源掺镱光纤激光器的工作功率为 1-12 kW,可产生强大的光束,切割 10 毫米厚的不锈钢。
- 切割头切割头由三个基本部件组成:聚焦透镜、辅助气体喷嘴和电容式传感器,可在金属加工过程中实现精确的高度监控。
- 数控系统: CNC 控制系统通过伺服电机以闭环方式运行,可实现 ±0.01 毫米的精度,从而实现复杂的切割设计。
- 床身机床床身由钢架构成,用于固定工件,保持激光源和光学元件的热稳定性,从而实现不间断运行。
- 冷却系统气体输送系统的位置经过精心设计,可在快速光纤激光切割操作过程中保持稳定性。
- 气体输送系统冷却系统采用水冷机提供氧气或氮气,以提高加工碳钢和其他材料时的切削性能和表面质量。
- 运动系统该运动系统结合了齿轮齿条和直线驱动,可实现高达 50 米/分钟的快速、精确的切割速度。
- 排气系统排气系统用于清除烟雾和废料,有助于在数控金属切割作业期间保持清洁的环境。
立即尝试 Boda!
光纤激光切割机的类型
- 平板金属切割机这些切割器按如下方式运行: 钣金激光切割 切割机,可处理厚度达 25 毫米的材料,满足汽车和航空航天制造的需求。
- 管材切割器该工具具有旋转轴,使用户能够切割用于排气系统和结构管材的圆柱形零件。
- 高功率系统这些系统以超过 6 kW 的功率运行,用于在重工业环境中处理厚度为 20 毫米的厚碳钢板。
- 入门级机器Boss Laser 品牌提供功率低于 2 kW 的入门级机器,满足加工薄材料的小型作业需求。
- 封闭系统这些系统通过安全联锁和防尘功能为操作人员提供保护,从而实现安全的大批量生产操作。
- 混合机CNC光纤激光应用中切割、弯曲和焊接功能的结合增强了机器的多功能性。
光纤激光切割工艺步骤详解
步骤二:材料准备和设置
该工艺的第一步是将金属板材工件放置在机床工作台上并固定。数控系统接收包含切割图案设计的CAD文件。5毫米厚的碳钢需要3千瓦的激光功率和氧气辅助气体进行放热切割,而不锈钢则需要氮气才能获得无氧化边缘。
步骤二:光束校准和穿透
切割头在激光发出穿透脉冲进入材料之前,会先确定其初始位置。用于切割10毫米铝材的高功率脉冲有助于减小热影响区的尺寸。切割头高度控制系统采用伺服技术,可将光束聚焦在正确的高度,从而确保最佳的光束质量。
步骤 3:切割路径执行
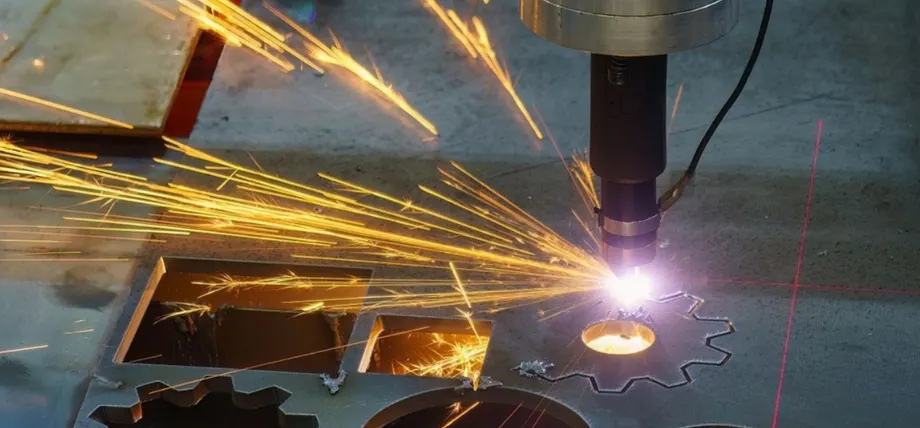
光纤激光切割机能够以最小的切口精确切割金属板。
激光系统通过熔化材料来执行预设路径,同时辅助气体将熔融碎屑从切割区域清除。切割2毫米厚的不锈钢时,切割速度应设置为8米/分钟,以获得最佳边缘质量。光束保持衍射极限聚焦,从而实现精度高达0.05毫米的切割。
第 4 步:监控
该系统采用闭环反馈来跟踪光束强度和气体压力水平,从而实现自动调节以防止缺陷形成。通过实时监测热变形,该系统能够稳定地切割20毫米厚的碳钢材料。
步骤五:后处理和检查
切割完成后,采用机械或化学方法去除熔渣和毛刺。数控光纤激光系统可对工件进行尺寸精度检测,测量精度可达0.01毫米。最后一道工序是对工件进行表面处理,以获得抛光边缘。
常用切削模式及其应用
- 连续波(CW): 该系统可产生恒定光束,从而能够在汽车应用中快速切割 15 毫米碳钢板,同时保持精确的边缘。
- 脉冲波(PW): 该系统产生短暂的脉冲,有助于保护电子产品和珠宝加工过程中的薄材料免受热损伤。
- 单模: 该系统可提供卓越的光束质量,使其适用于在医疗设备中创建精确的激光切割设计。
- 多模式: 该系统以高功率运行,可切割用于建筑应用的 20 毫米钢构件。
立即尝试 Boda!
适用于光纤激光切割的材料
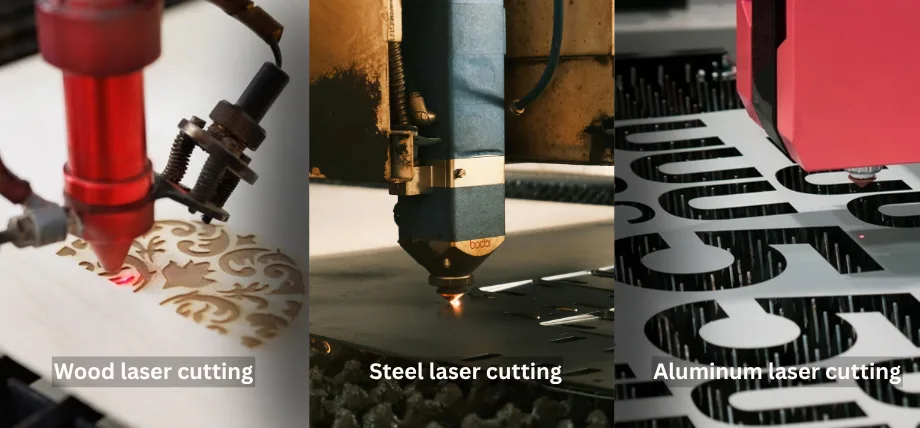
激光切割木材、钢材和铝材的实例,展示了材料的多样性。
光纤激光切割系统的高强度光束和精确的光束控制使其非常适合切割各种材料,特别是金属。
金属制品
- 不锈钢激光切割:采用氮气辅助切割,切割厚度可达 30 毫米,确保边缘无氧化。
- 碳素钢氧气辅助切割手柄最大可达 25 毫米
- 铝板加工可处理最大 20 毫米的工件,由于反射率较高,需要更高的功率。
- 铜激光切割使用专用喷嘴切割反光金属
非金属
- 亚克力和木材适用于薄层加工,但效率低于二氧化碳激光器
- 聚合物:由于波长吸收的限制,仅限于特定类型
|
材料 |
最大厚度(毫米) |
辅助气体 |
应用 |
挑战 |
|---|---|---|---|---|
|
不锈钢 |
30 |
氮 |
医疗用品、厨具 |
无氧化边缘要求 |
|
碳素钢 |
25 |
氧气 |
汽车、建筑 |
炉渣管理 |
|
铝 |
20 |
氮 |
航空航天、电子 |
高反射率 |
|
铜/黄铜 |
10 |
氮 |
电气元件 |
反向反射风险 |
|
丙烯酸/木材 |
5 |
空气/氮气 |
标牌、原型制作 |
吸收效率有限 |
光纤激光切割的应用
汽车行业
车身面板、底盘部件和排气系统采用不锈钢和铝材,通过光纤激光切割机进行生产。切割速度为10米/分钟(切割2毫米厚的碳钢),实现了高生产率和±0.05毫米的精度。
航空航天领域
该技术利用其高光束质量切割钛合金和铝,用于发动机部件和机身零件,同时最大限度地减少关键组件的变形。
电子制造业
电路板外壳和连接器的生产依赖于光纤激光器,它通过脉冲操作进行精确切割,从而最大限度地减少对敏感元件的热损伤。
医疗器械生产
不锈钢植入物和手术工具的生产需要精确的激光切割,单模激光束可以达到 0.01 毫米的精度,从而制造出复杂的设计。
建筑与建筑
建筑框架和外墙的生产依赖于大功率系统,这些系统能够高效地切割 20 毫米厚的钢板,同时还能加工结构钢和装饰板。
光纤激光切割服务s
普罗利安科技 我们提供高质量的激光切割服务,价格极具竞争力,交货速度快。我们的激光切割机库存充足,可处理复杂的几何形状和各种材料,包括合金、高温合金以及黄铜等金属。
与我们合作,实现始终如一的精准度、最小的浪费和可扩展的生产。请提出您的需求。 24小时内免费报价 现在。
结语
精密制造业受益于光纤激光切割技术,因为它具有卓越的效率和精准的金属切割能力。该系统以 50 米/分钟的高速运行,可切割厚度从 1 毫米不锈钢到 25 毫米碳钢的各种材料,因此在汽车、航空航天和电子制造领域至关重要。
激光功率、光束质量和数控系统的进步,使得光纤激光切割机能够完成更多任务,从而巩固了其作为重要生产工具的地位。光纤激光系统的选择取决于具体需求,但其光纤设计确保了可靠、高性能的运行。
常见问题
什么是光纤激光器?
光纤激光器是一种高强度光源,本质上是一种掺杂了稀土金属的激光器,它利用增益介质产生高能光束,用于精确切割。