
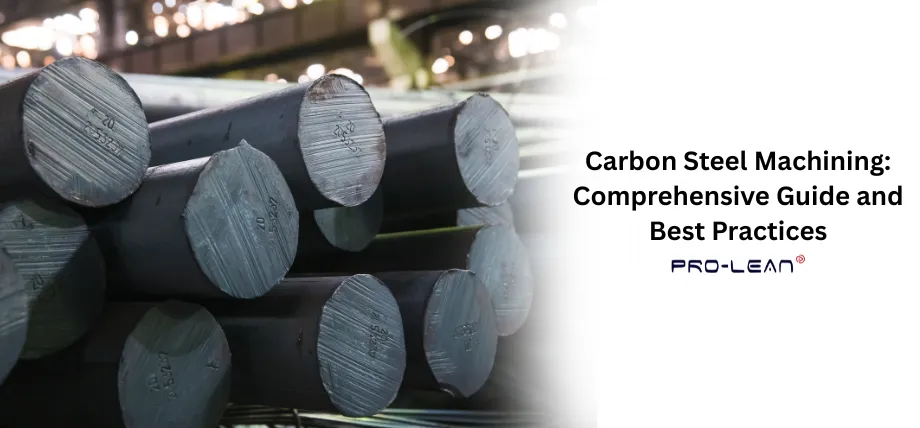
炭素鋼棒
炭素鋼の機械加工には、炭素鋼合金とそのカスタム鋼材加工への適合性に関する理解が不可欠です。炭素鋼は鉄と炭素の合金であり、総重量の約0.05%から2.1%の炭素を含んでいます。その機械的挙動と炭素鋼の材料特性は、合金中の炭素含有量に依存し、それが炭素鋼の機械加工における被削性に直接影響を与えます。
炭素含有量の低い炭素鋼は柔らかく、一般的に加工しやすいですが、炭素含有量の高い炭素鋼は加工が難しく、特殊な工具が必要ですが、耐久性と耐摩耗性に優れています。炭素含有量と合金鋼の加工方法の選択は、工具寿命、ひいては精密CNC加工された炭素鋼部品の精度に影響を与えます。詳細はこちらをご覧ください。合金鋼 vs 炭素鋼
炭素鋼とは何ですか?
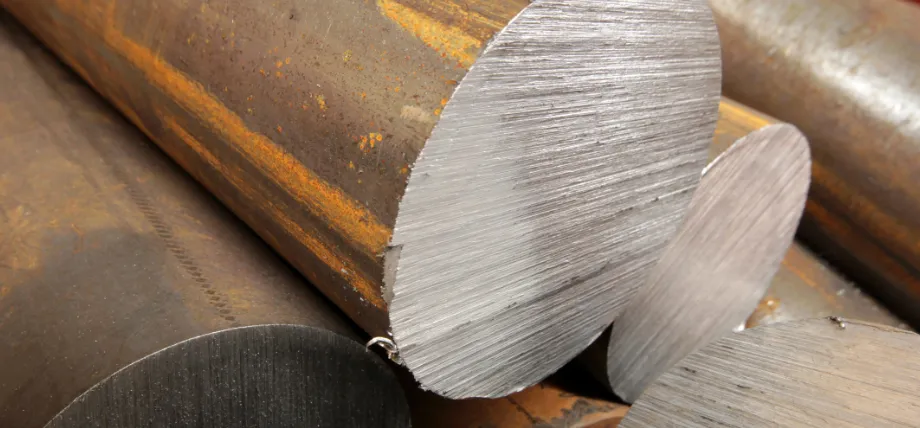
切断した鉄筋
炭素鋼は鉄と炭素から構成され、炭素含有量に応じて大きく3つのカテゴリーに分類されます。低炭素鋼は炭素含有量が0.3%以下、中炭素鋼は0.3%から0.6%、高炭素鋼は0.6%以上です。
クロムなどの意図的な合金元素は含まれておらず、その点で合金とは区別される。マンガン、硫黄、リン、ケイ素などの微量元素は含まれている。 鋼に含まれる炭素含有量は、強度、硬度、延性といった材料の物理的および機械的特性に直接影響を与える。
炭素鋼は熱処理によってオーステナイトからマルテンサイトに変態します。これにより、その特性を自在に調整することが可能です。AISI 1018などの低炭素鋼は、溶接性や成形性に優れています。一方、AISI 1095などの高炭素鋼は、優れた耐摩耗性と耐久性を備えています。 炭素鋼は、鉄鉱石と炭素を溶鉱炉で溶融することによって製造されます。溶融した鋼は鋳造され、圧延されて炭素鋼の板や塊になります。
低品位炭素鋼はフェライトとパーライトの組織を持ち、高品位炭素鋼はパーライトとセメンタイトの組織を持つ。この組織の違いは、伸びや強度といった鋼の特性に直接影響を与える。
炭素鋼の機械加工特性
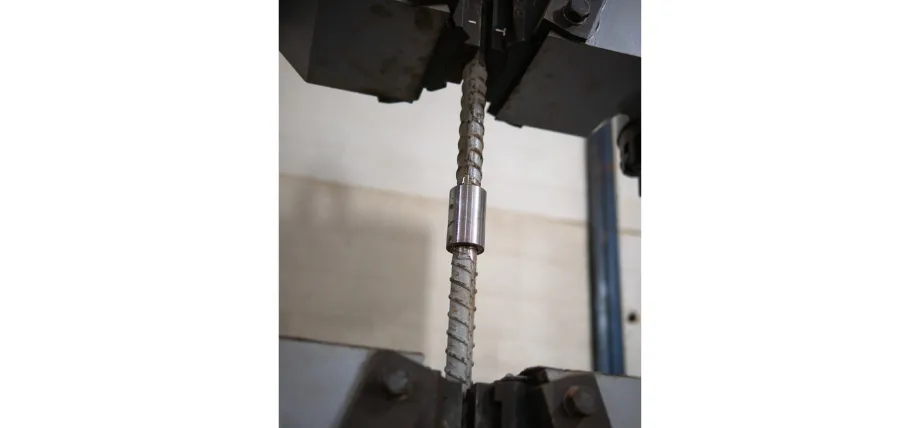
引張試験片
炭素鋼は、その優れた機械的特性と熱特性から機械加工に用いられ、幅広い産業部品の加工に適しています。加工された炭素鋼は、優れた表面仕上げと耐久性を備えています。部品加工に最適な炭素鋼の材料特性の一部を以下に示します。
硬度
炭素鋼の硬度は125HBから300HB以上まで幅広くあります。硬度の高い材料ほど、機械加工時の変形が少なくなります。AISI 1010のような軟鋼は高速切削が可能ですが、構成刃先が生じやすく、一方、硬度の高い鋼種は特殊な工具を用いて加工する必要があります。
抗張力
低炭素鋼の引張強度は370MPaから高炭素鋼の1500MPaまで幅広く分布する。引張強度が高いほど部品の耐久性は向上するが、加工の難易度も高まる。
降伏強さ
降伏強度とは、塑性変形が生じる限界値のことです。炭素鋼の降伏強度は250~800MPaです。加工力がこの限界値を超えると、加工硬化が生じる可能性があります。このような場合、送り速度を調整する必要があります。
伸びと延性
低炭素鋼の破断伸びは20%から40%であり、高炭素鋼の破断伸びは10%未満である。 低炭素鋼は伸び率が高いため、より長く連続した切削屑が生じる一方、脆い高炭素鋼は断片化した切削屑が生じる。
熱伝導率
炭素鋼の熱伝導率は約50 W/m・Kである。加工時の放熱量は中程度であり、制御が必要である。 不適切な熱管理は、材料の熱膨張を引き起こし、公差や寸法安定性に影響を与える可能性があります。
密度と弾性率
炭素鋼の密度は約7.85g/cm³、ヤング率は200GPaであり、十分な剛性を備えているため、大きな部品でもたわみを許容できる。 以下の表は、一般的な炭素鋼の代表的な特性をまとめたものです。
| 学年 | 炭素含有量 (%) | 硬度(HB) | 引張強さ(MPa) | 降伏強さ(MPa) | 伸び(%) | 熱伝導率(W/m・K) |
| アイシ1018 | 0.14-0.20 | 126-197 | 440 | 370 | 15 | 51.9 |
| アイシ1045 | 0.43-0.50 | 163-229 | 585 | 505 | 12 | 50.7 |
| アイシ1095 | 0.90-1.03 | 248-352 | 965 | 745 | 9 | 48.0 |
| アイシ1144 | 0.40-0.48 | 217-255 | 745 | 620 | 10 | 49.5 |
| アイシ1215 | 0.09最大 | 167-229 | 540 | 415 | 10 | 51.0 |
炭素鋼を切断できる工具の種類
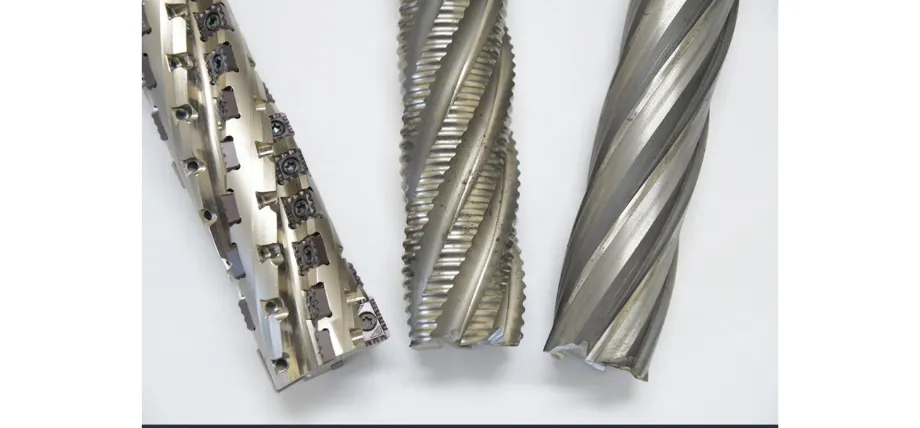
エンドミル加工
炭素鋼の機械加工において、工具の選定は重要です。適切な工具を選択することで、精度と効率が向上するだけでなく、発熱や加工硬化などのパラメータも最適化できます。以下に、一般的な工具をいくつか示します。
- ハイス鋼 (HSS) ツールHSS工具はタングステン、モリブデン、バナジウムでできており、靭性が向上してよりきれいな切削が可能です。通常、低~ 中炭素鋼 最大速度は毎分30メートルです。発熱により摩耗が非常に速いため、高炭素プロセスには適していません。
- 超硬工具これらの工具はタングステンカーバイドをベースとしており、耐摩耗性を向上させるためにTiNまたはTiAlNコーティングが施されています。これは、あらゆる炭素鋼の高速加工(100~200m/分)において不可欠です。これにより、表面仕上げが向上し、たわみが低減されます。
- セラミックツールセラミック工具は、約2000 HVという非常に高い硬度を持ち、最大300m/分の速度で加工できます。セラミック工具は通常、アルミナと窒化物複合材でできており、加工に非常に効果的です。 高炭素鋼 (乾式切断の場合)熱発生を制御できるため。
- コーティングされた超硬インサートこれらのインサートは、TiCNと同様のCVDまたはPVDコーティングが施されており、摩耗条件下での寿命が2~3倍向上します。中炭素鋼の旋削加工やフライス加工によく使用されます。
- 立方晶窒化ホウ素(CBN)ツールCBNはダイヤモンドに次いで2番目に硬い材料であり、熱処理された炭素鋼(45~65HRC)の硬質旋削加工に最適です。切削液は最小限で済み、最大200m/分の加工速度で加工できます。
- ソリッドカーバイドエンドミル超硬エンドミルは深切削に使用され、振動を最小限に抑えるための特殊ならせん形状を採用しています。
- インデックス可能フライスカッター:超硬インサートが装備されているため、迅速な交換が可能で、炭素鋼板の正面フライス加工において汎用性を発揮します。
- 超硬チップ付きドリル炭素鋼の穴あけ加工用に設計されており、切削屑を排出し、切削領域を冷却するための冷却孔が設けられています。
- タップとダイタップとダイスは、一般的にねじ切り加工用に高速度鋼(HSS)と超硬合金で作られています。延性のある低炭素鋼でのかじりを防ぐためのコーティングが施されています。
炭素鋼のCNC加工
炭素鋼の加工では、CNCシステムを用いて金属の塊から材料を削り取り、加工物を成形します。CNCプログラムは工具経路を最適化することで、精度と一貫性を確保します。 CNC加工では、超硬工具を用いて材料を除去し、切削液を用いて加工中の温度調節と切削屑の排出を行います。CNC加工のプロセスは炭素鋼の種類によって異なり、加工者は炭素鋼を効率的に加工するために様々な切削条件を用います。
- 代表的なパラメータ(超硬工具、AISI 1045などの中炭素鋼)切削速度は100~200m/分(328~656SFM)、送り速度は0.1~0.3mm/歯、切削深さは1~5mmです。加工中の温度調節には、クーラント液の供給を使用します。
CNCフライス加工による炭素鋼
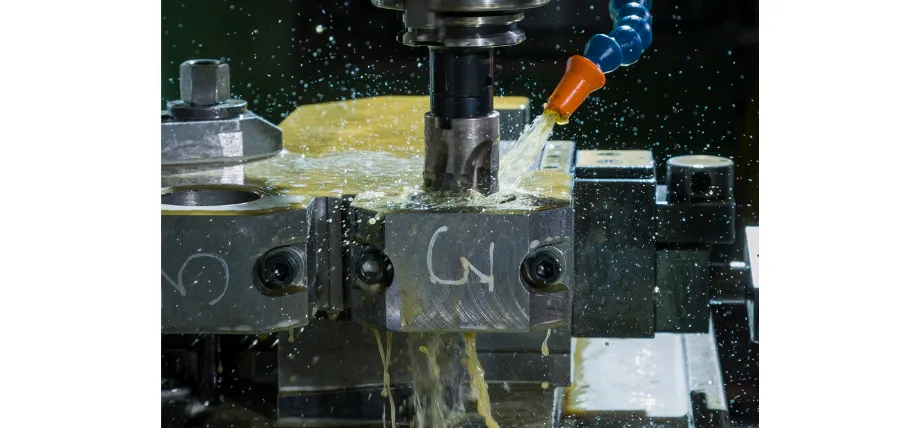
CNCフライス加工による炭素鋼部品
CNCフライス加工は、コンピューターでプログラムされた切削加工の一種で、複数の刃先を持つカッターを使用して、輪郭や溝などの様々な形状を作り出します。 このプロセスでは、粗加工で材料の大部分を除去し、ワークピースの形状を整えた後、仕上げ加工で寸法精度を高めることができます。クライムフライス加工は、従来のフライス加工に比べて優れた結果が得られるため、より好まれています。
CNC旋削加工による炭素鋼
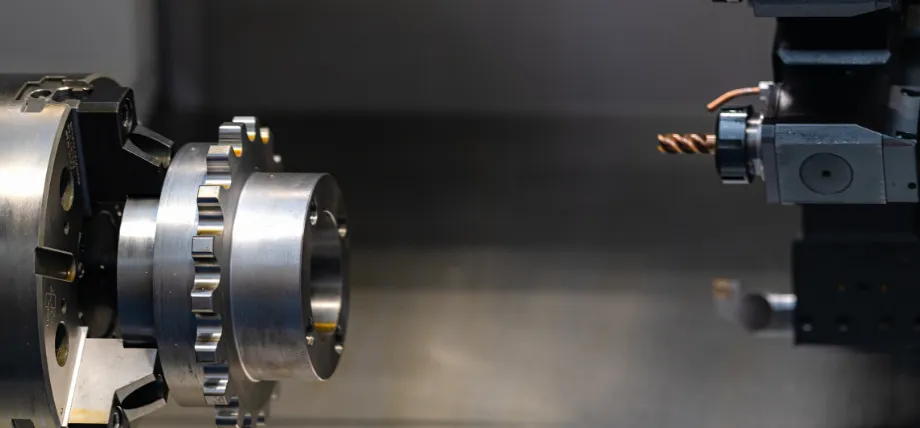
CNC旋盤加工
CNC旋削加工とは、固定された切削工具に対してワークピースを回転させることで円筒形状を作り出す加工方法です。この加工法は、穴やねじ山など、様々な形状の加工に用いられます。
切削工具に正のすくい角を用いることで、仕上げ加工において重要な切りくず制御を効果的に行うことができます。切削加工は荒加工から始まり、その後、部品が仕様を満たすように仕上げ加工が行われます。
4軸CNC加工
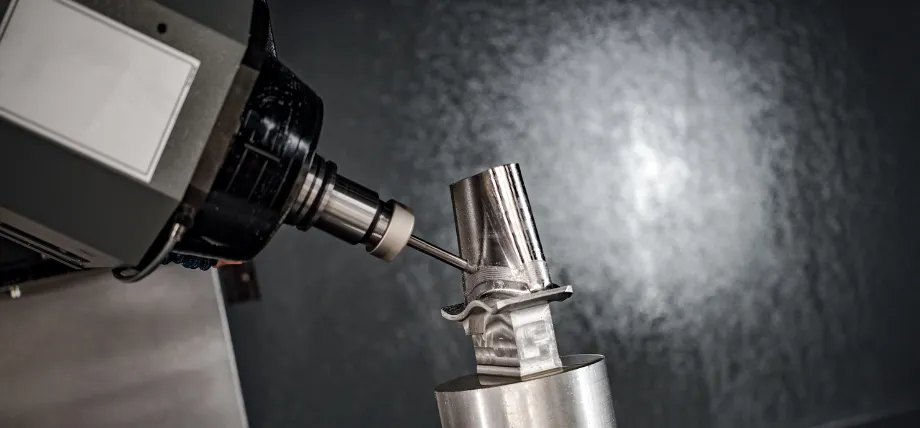
4軸CNC加工
4軸CNC加工では、回転軸(通常はA軸)と標準的なX、Y、Zの直線軸が組み合わされています。これにより、ワークピースを回転させることで、位置を変えることなく複数の面から加工することが可能になります。 この機械は、ローブカム、らせん状の溝、巻き込み形状など、複雑な形状を持つ炭素鋼部品を製造するために特別に設計されています。
多軸 CNC 加工
多軸CNC加工(5軸以上)は、ワークピースを3つの直線軸と2つの回転軸に沿って同時に移動できる最新の加工プロセスです。この機能により、段取り回数を減らし、1回の段取りで複雑な形状の加工が可能になります。 多軸CNC加工により、高精度でアンダーカットや複合角度、曲面加工が可能になります。
大型部品製造
CNC工作機械を用いた製造工程の大部分は、寸法が1~2メートルを超える部品の製造である。大型部品の加工には、ガントリーシステムや長距離移動型工作機械が用いられる。 部品は頑丈な治具で固定され、応力による歪みは、歪みや材料の不均一な除去を相殺するための応力緩和処理によって解消されます。
今すぐプロリアンをお試しください!
炭素鋼の機械加工における課題
完成した鋼製部品
炭素鋼の機械加工は、他の材料と同様に、特有の課題と困難を伴い、それらを克服する必要があります。これらの課題は、パラメータの最適化によって解決されます。以下に、よくある課題をいくつか挙げます。
工具の摩耗
工具摩耗は、機械加工中に発生する一般的な問題です。これは主に、研磨性の炭素粒子によって引き起こされ、特に加工が難しい高炭素鋼において、側面摩耗やクレーター摩耗を加速させます。 この問題を解決するために、超硬合金には耐久性を向上させるためのコーティングが施されるが、故障を防ぎ、加工の成功を確実にするためには監視が必要となる。
発熱
機械加工中に発生する熱は800℃に達することがあり、熱膨張を引き起こして加工物を変形させる可能性があります。そのため、冷却剤の使用や低速加工によって温度を制御します。
加工硬化
加工硬化は、材料が弾性限界を超えたときに発生します。変形によって表面が硬化し、切削力が増加します。送り速度を低くし、切れ味の良い切削工具を使用することで加工硬化を抑制し、表面を柔らかく保ち、精密な加工結果を得ることができます。
切りくず管理
延性に優れた低炭素鋼は、より長い切りくずを発生させ、それが絡まりの原因となることがある。切りくずブレーカーと高圧クーラントは切りくずの排出を助け、加工工程を安全に保つ。
表面仕上げの問題
振動や不均一な力は、表面仕上げの不良やRa値の増加を引き起こします。ワークピースの形状や幾何学的構造に応じて、剛性の高い工具を適切に取り付け、バランスの取れたセットアップと適切な固定を行うことで、この問題を軽減できます。
寸法安定性
材料の温度を上昇させ、それを繰り返し冷却すると、材料に応力や歪みが生じます。焼きなましは、加工前に材料の応力を低減し、安定化させるのに非常に効果的です。
一般的な精密CNC加工炭素鋼部品
- ボルトとファスナーAISI 1045鋼製のねじ部品は、構造部材に高い引張強度を提供します。
- ShaftsAISI 1018鋼から旋削加工されており、駆動系におけるねじり抵抗を提供します。
- ギア中炭素鋼から削り出し、伝動装置における耐摩耗性を高めるために熱処理を施しています。
- ピンとダボ機械のアライメント調整のための精密研磨。
- 括弧取り付け用に成形されており、加工後の曲げ加工のために延性を利用しています。
- バルブ流体制御用に精密加工されており、シール性を確保するために厳しい公差が設けられています。
- フランジ配管接続部に合わせて旋削加工を行い、平面度を確保した。
- ブッシングベアリング用途向けに穴加工を施し、摩擦を低減します。
- スプリング高炭素鋼線をコイル状に巻いており、弾力性があります。
- ナイフと刃物切削工具用にAISI 1095鋼を研磨して作られています。
今すぐプロリアンをお試しください!
炭素鋼の用途
自動車産業
自動車業界では、シャーシ、エンジンブロック、サスペンション部品など、さまざまな部品の製造に炭素鋼が使用されています。これは主に、炭素鋼が優れた耐久性と機械的特性を備えているためです。
建設セクター
炭素鋼は、建築用梁の鉄筋の製造に使用され、建物や橋梁に高い構造強度をもたらします。また、炭素鋼は極めて高い圧力に耐えることができるため、高耐久性のパイプの製造にも使用されています。
機械設備
主要産業で使用される機械の歯車、軸、フレームなどは炭素鋼で作られています。機械加工が可能なため、治具用の特注部品や特注品の製作が可能です。
石油とガス
石油・ガス業界で使用されるパイプやバルブは、高圧と過酷な環境に耐える必要があります。炭素鋼はこのような条件下で非常に優れた性能を発揮するため、業界で広く使用されています。
航空宇宙
航空宇宙産業では、炭素鋼は、締結部品や、機能性のために炭素鋼特有の特性を必要とする非重要構造部品または二次部品にのみ使用されます。
消費財
カルノン鋼は、低コストで高い耐久性を発揮するため、ミキサーや包丁など、幅広い家電製品や工具に使用されています。
カスタム金属加工
Bodaは 鋼材サービス 炭素鋼、合金鋼、ステンレス鋼合金に対応しています。材料証明書と製造工程の透明性を備えた金属合金を常時在庫しています。 炭素鋼部品の標準的なCNC加工公差は、形状の複雑さにもよりますが、通常±0.025mmです。当社のエンジニアリングチームは、専門的なコンサルティングと材料選定のサポートも提供しています。
をリクエスト 無料見積もり して、高成長のクロスチャネル戦略の構築を始めましょう!
結論
炭素鋼の機械加工は、自動車産業から海洋産業まで、さまざまな産業で広く使用されている最も普及している製造技術の 1 つです。代替品と比較すると、コストと入手性の点で一部の金属よりも優れています。 チタン対スチール信頼性と効率性に優れているため、製造業者にとって好ましい選択肢となっています。材料特性と高度なプロセスを組み合わせることで、業界標準となる信頼性の高い部品を生産することが可能です。
FAQ
炭素鋼は機械加工可能ですか?
はい、炭素鋼は機械加工可能です。部品やコンポーネントの製造には、幅広い機械加工技術が用いられています。
炭素鋼は製造しやすいですか?
はい、製造は容易で、炭素鋼は 機械加工に最適な鋼現代の製造プロセスのおかげで比較的容易に製造できるようになり、鋼材のグレードに応じて、主に鋳造または鍛造によって製造される。
炭素鋼のCNC加工は可能ですか?
はい、炭素鋼はCNC加工が可能で、精密なCNC加工を施した炭素鋼部品は自動車用途で広く利用されています。
炭素鋼は切断に適していますか?
炭素鋼は切削工具の製造に広く用いられており、特に高炭素鋼は硬度が向上しているため刃持ちが良い。 合金鋼のグレード 耐熱性および耐摩耗性用途にも選択可能です。