
セラミックCNC加工
セラミック CNC機械加工サービス セラミックスは、航空宇宙、医療、電子機器、工業用途など、様々な分野で広く使用されています。セラミックスは比類のない硬度、耐熱性、低電気伝導性、耐腐食性を備えています。 セラミックスの加工には、構造用セラミックスと高度なセラミックスから選択し、適切な製造戦略を適用する必要があります。加工には、グリーン加工、素焼き加工、または完全焼結セラミック加工があります。
さらに、機械工は工具の種類、切削パラメータ、治具、部品の複雑さといった要素も考慮します。しかし、CNC加工の一般的なプロセスは、材料の選択から品質管理に至るまで、非常にシンプルです。
この記事では、セラミック加工のこれらすべての側面について説明します。
セラミックCNC加工とは?
セラミック CNC 加工は、コンピュータ制御の切削機械とツールを使用して、さまざまな種類のセラミックから精密部品を製造する方法です。
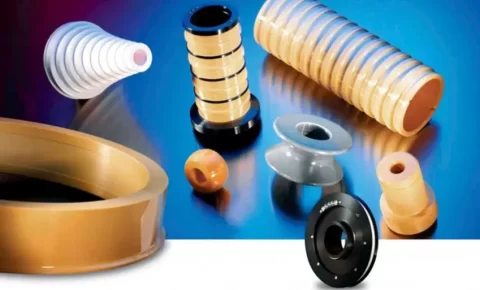
セラミックCNC加工部品
セラミックは金属やその他の材料と異なり、非常に脆くて硬いという特徴があります。 そのため、セラミック用の工具と機械は専門化する必要があります。経験豊富なCNC加工サービスプロバイダーとして、私たちはセラミック材料の加工が独自の分野であることを確信しています。 精密エンジニアリングの能力と高度な材料科学を融合しています。
CNC加工で使用される一般的なセラミックスの種類
一般的に機械加工されるセラミックは、構造用セラミックと先端セラミックの2つに分類できます。前者は主に強度を重視して製造され、先端セラミックは耐薬品性や導電性など、特定の特性を持つように設計されます。
構造用セラミックス
一般的な構造用セラミックとしては、アルミナセラミック、コーディエライトセラミック、ジルコニアセラミック、ムライトセラミック、炭化ケイ素セラミック、ステアタイトセラミックなどがあります。
アルミナセラミック – アルミナセラミック加工により、硬く、耐摩耗性と耐腐食性に優れた酸化物セラミック部品が得られます。材料の化学式はAl₂O₃です。
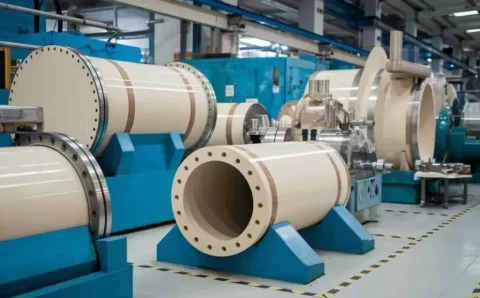
工業用アルミナセラミック
コーディエライトセラミック – このタイプのセラミックは、優れた耐熱衝撃性と低い熱膨張率を備えています。炉や触媒コンバーターに使用されます。
ジルコニアセラミック – この構造用セラミックの化学式はZrO₂です。このセラミックは二酸化ジルコニウムとも呼ばれます。白い結晶構造の材料はセラミック鋼とも呼ばれます。 高い機械的耐性、耐熱性、耐薬品性は、宝飾品、歯科、熱遮断コーティング (TBC) にとって重要な特性です。
ムライトセラミック – ムライトもまた酸化物系セラミックスです。強度、耐熱衝撃性、耐熱性といった特性を独自に組み合わせており、炉のライニング材として最適です。
シリコンカーバイド セラミック – 炭化ケイ素セラミックは、優れた耐熱性と優れた硬度から広く使用されています。また、化学的安定性と耐腐食性にも優れています。機械加工された部品は、高品質の自動車部品、宝飾品、耐火部品、切削工具などに使用されています。
ステアタイト セラミック – ステアタイトはアルミナやジルコニアよりも柔らかいものの、優れた誘電体です。機械加工が可能で、電気絶縁材として使用できます。酸化マグネシウム(MgO)と二酸化ケイ素(SiO2)で構成されているため、別名「ケイ酸マグネシウム」とも呼ばれています。
先端/テクニカルセラミックス
先進セラミックには、窒化アルミニウム、窒化ホウ素、ガラスセラミック、マコール、マイカレックス、石英、チタン酸塩セラミックなどがあります。
窒化アルミニウム セラミック – アルミニウムは、窒化ホウ素と並んで最も人気のある窒化物セラミックスの一つです。誘電特性、強度、電気絶縁性、耐摩耗性、熱伝導性に優れています。
窒化ホウ素 セラミック – このセラミックは粉末と固体の両方の形で入手可能です。電気絶縁性、加工性、熱伝導性をサポートする微細構造を備えています。
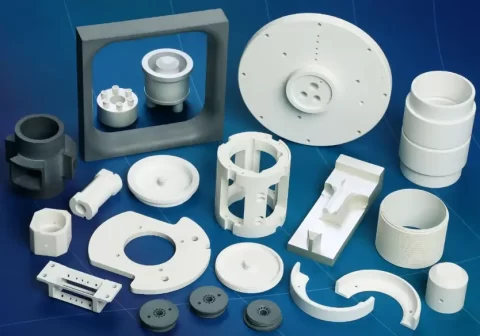
窒化ホウ素セラミック部品
ガラスセラミック – 結晶化ガラスを含む複合材料です。セラミックタイプは、主にキッチンなどの高温用途に最適です。具体的には、調理器具やトレイなどに使用されます。
マコール セラミック – Macorは、非常に汎用性が高く、機械加工性に優れたガラスセラミックです。その機械加工性は一部の金属に匹敵します。そのため、多くの産業において、セラミックの利点と金属部品の複雑さを活用できます。
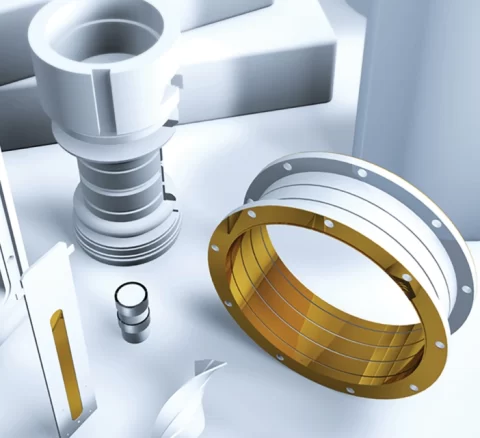
マコールセラミック
マイカレックス® セラミック – Mycalex®はガラスとマイカで構成されています。高性能プラスチックの代替品としてよく使用されます。
石英セラミック – このタイプのセラミックの原料は石英ガラスです。粉砕、成形、焼結されます。石英セラミック機械加工部品は、耐久性、耐腐食性、耐熱衝撃性に優れています。また、優れた断熱性も備えています。
チタン酸塩セラミック – CNC加工用セラミックのもう一つの高度な種類はチタン酸塩です。優れた電気的、機械的、そして熱的特性で知られています。
セラミックスの主な特性とCNC加工への影響
機械加工におけるセラミックスの重要な特性は、破壊靭性、脆性、硬度といった機械的特性です。耐熱性は、この材料の注目すべき熱挙動です。 不活性、絶縁性などの電気化学的特性もあります。
以下でこれらのプロパティを詳しく見てみましょう。
セラミックスの機械的特性
硬度
セラミックはモース硬度8~9と非常に高い硬度を有しています。これよりも硬いのはダイヤモンドだけです。この特性により、セラミックは耐摩耗部品に適しています。
もろさ
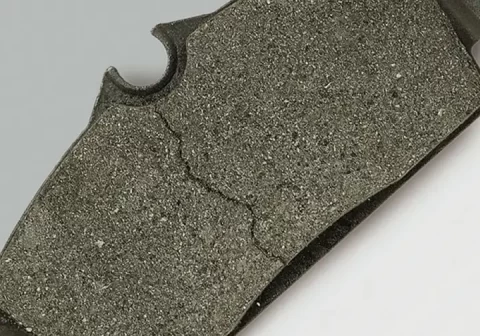
ひび割れたセラミックブレーキパッド
セラミックは脆く、大きな塑性変形を伴わずに破損する傾向があります。しかし、一部の先進セラミックはより高い靭性を持つように設計されており、衝撃を受けても無傷のままです。
破壊靭性
前述の通り、現代のセラミックスの中には破壊靭性が向上しているものがあります。材料の加工方法と組成は、この特性に合わせて設計されています。例としては、窒化ケイ素やジルコニア(ZrO2)などが挙げられます。
熱特性
優れた耐熱性能
セラミックスの耐熱性は1000℃以上にも達します。この高い耐熱性は、部品が非常に高い温度に耐えられるため、CNC加工プロジェクトにおいて有利です。この特性により、セラミックスはベアリングなどの摩擦軸受部品に適しています。
熱伝導率
セラミック材料は熱伝導率が低いため、CNC加工を行うと熱が発生し、脆性損傷を引き起こす可能性があります。 適切な冷却剤を用いた強制冷却が必要です。例えば、液体窒素は窒化ケイ素のようなセラミックスには効果的な冷却剤です。
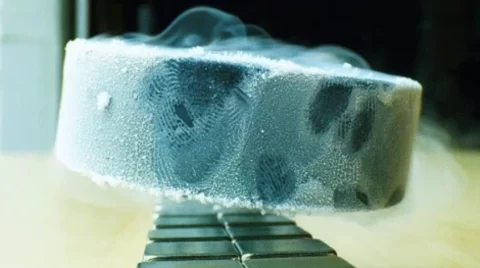
CNC加工における液体窒素冷却
電気的および化学的性質
電気絶縁
セラミックスは優れた電気絶縁体であり、その機械加工部品は電気部品や電線の絶縁に広く使用されています。
化学的不活性性
セラミックスの優れた化学的不活性性、つまり耐性は、CNC加工において非常に重要です。この材料は、滅菌処理やその他の化学的接触に対して耐性があります。
セラミックCNC加工プロセス
セラミックCNC加工には、素焼き、グリーン、完全焼結の3つの段階があります。加工技師と顧客は、寸法安定性、加工性、そして加工部品に求められる特性に基づいて、どの段階を選択するか協議します。
グリーン加工
グリーン加工とは、成形されたばかりでまだ焼結されていない状態のセラミック材料に対して行われる加工を指します。
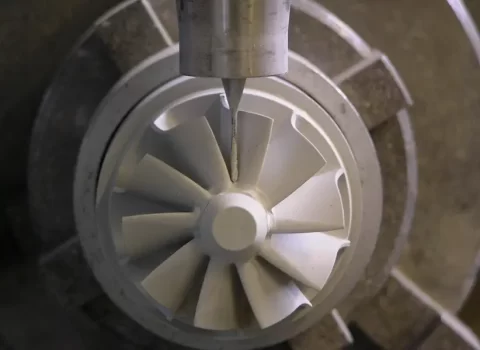
グリーン加工
ホワイトステートマシニング
白色状態、つまり部分焼結状態は、より密度が高く強度の高い材料を意味します。この材料は寸法安定性が高いため、機械工はより精密な切断を行うことができます。
完全焼結セラミック加工
この状態のセラミックは既に完全に硬化しています。非常に脆く硬いこの材料には、適切なCNC加工ツールとアプローチが必要です。ダイヤモンドコーティングされたツールは非常に信頼性が高いことが実証されています。
セラミックCNC加工の手順
効果的なセラミック CNC 加工には、適切なセラミック グレードの選択、CNC マシンのプログラミング、荒加工の実行、仕上げ加工が含まれます。 これらすべての段階は、この素材の独自性を考慮して、最高の専門知識と熱意をもって実行されます。
ステップ 1: 材料の選択
最初のステップは、セラミックの3つの状態(グリーン状態、ホワイト状態、完全焼結状態)から選択することです。状態は加工プロセスと全体的なコストに影響を与えるため、これは非常に重要です。
ステップ2:CAD/CAMプログラミング
プログラミング段階では、設計者はスピンドル速度、送り速度、ツールパスの概要を決定します。この作業にはCAD/CAMプログラムが役立ちます。
ステップ3:荒加工
荒削りとは、セラミック材料の60~70%を除去することです。機械工は、ダイヤモンドコーティングなどの適切な工具を用いて、約0.3mm未満の深さまで削り取ります。
ステップ4:最終加工と仕上げ
アルミナセラミック加工の次のステップは、残った材料を除去し、最終的な表面仕上げと寸法を達成することです。これは通常、薄肉部や内部キャビティの加工に行われます。 仕上げには、超仕上げと面研削が含まれます。仕上げ精度は±0.005 mmと高精度です。
今すぐプロリアンをお試しください!
セラミックスの加工は難しいですか?
はい、セラミックはその並外れた硬度のため、加工が最も難しい材料の一つです。また、これらの材料は壊滅的な破壊を起こしやすく、延性も極めて低いです。 幸いなことに、現代のCNC技術、例えば マイクロCNC加工 高度なセラミックツールもご用意しています。多くの産業で、様々な用途にセラミック部品を活用できるようになりました。
陶芸が難しい理由
前述の通り、脆さと硬さがセラミックスの加工を困難にする主な理由です。まとめると、この材料特有の課題は以下のとおりです。
- 研磨特性 – 工具の摩耗が早い
- 並外れた脆さ – 加工不良による欠けや割れ
- 極度の硬さ – 超硬工具またはダイヤモンドコーティング工具が必要
- 低い熱伝導率 – 微細構造を引き起こす
CNC加工がこれらの課題を克服する方法
主要な介入の一つとして、特殊セラミック工具の使用については既に触れました。その他の介入としては、材料の状態制御と特定の加工戦略の活用が挙げられます。 材料の状態については、部品の有効性と加工性のバランスを考慮して、グリーン、ホワイト、完全焼結のいずれかを選択する必要があります。加工技術については、次のセクションで説明します。
セラミックにおける主要な加工技術
セラミック材料のCNC加工の成功は、特殊なCNCフライス加工、表面研削、レーザー切断、コア研削に基づいています。その他の加工技術としては、IDスライス、ダイヤモンド研削、ウォーターダイシング、ホットプレス、アイソスタティックプレスなどがあります。
CNCフライス: 多軸ツールパスで材料を加工し、複雑なセラミック部品を製造します。振動制御と低送り速度の加工により、チッピングやクラックの発生を回避できます。
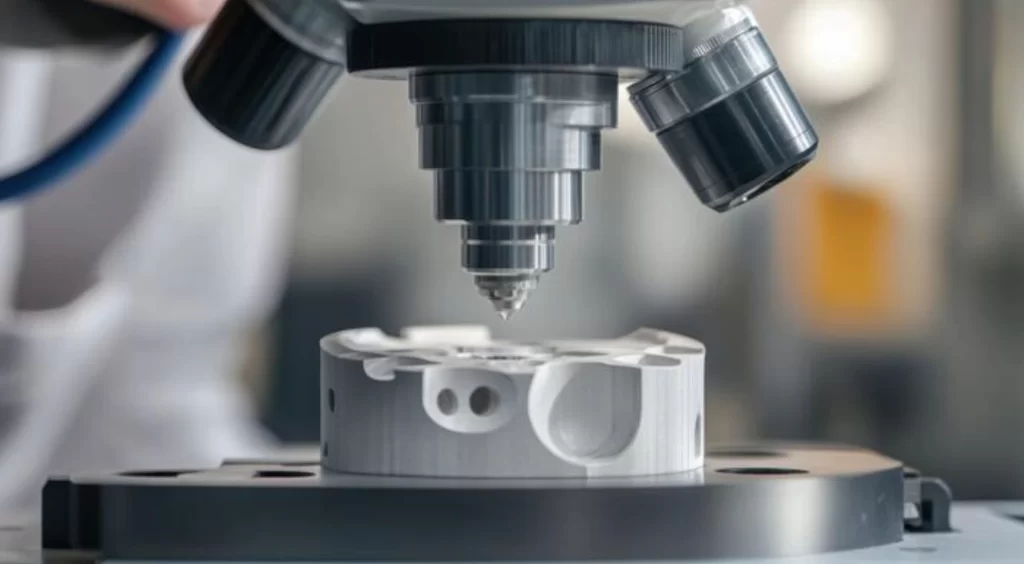
CNCフライス加工セラミック
表面研削表面研削により、セラミック部品は滑らかな表面仕上げと平坦性を実現します。その秘密は、熟練した技術で制御されたダイヤモンドホイールにあります。
レーザー切断: 非接触型の高精度切削技術です。適切な熱制御により、ひび割れや工具の摩耗を最小限に抑えます。
コアドリリングダイヤモンドコーティングドリルはセラミック材料に穴を開けます。刃先が欠けるリスクはありますが、ゆっくりと加工し、クーラントを塗布することで対応できます。
IDスライス内径スライスは、セラミックインゴットから薄いウエハーを製造する技術です。ダイヤモンド刃を備えた硬質円形刃を使用します。
ダイヤモンド研削: これは、精密な表面仕上げを実現する仕上げ技術です。ここでも、セラミックの極めて高い硬度に対応するためにダイヤモンドが使用されています。
ウェーハダイシング: セラミック基板からマイクロサイズの部品を製造するために、薄いダイヤモンドブレードを使用します。
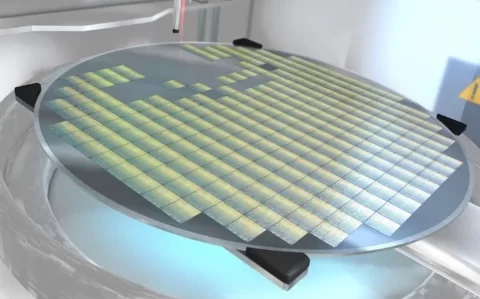
ウェーハダイシング
ホットプレスこの技術は、一軸圧力と熱を組み合わせたもので、強度と密度の高いセラミック部品を形成します。
静水圧プレスこの方法では、主な戦略は、すべての側面から均等に圧力をかけることです。
セラミック CNC 加工ではどの程度の許容誤差を実現できますか?
特殊なセラミック CNC 加工により、より高い仕様を実現できますが、材料の通常達成可能な許容範囲は ±0.001 インチから ±0.0005 インチ (±0.025 mm から ±0.013 mm) です。 正確な許容範囲は、熱安定性、加工状態、部品の複雑さ、セラミックのグレードによって異なります。
加工精度に影響を与える要因
セラミック機械加工部品の寸法精度に影響を与える主な要因は次のとおりです。
- 気孔
- 粒径
- 微細構造
- 熱の影響
- 振動制御
- セラミックツールの品質
- 機械の品質/剛性
高品質CNC加工セラミック部品の重要な考慮事項
セラミック CNC 加工の品質を決定する要因には、切削パラメータ、固定具の品質、セラミックツール技術などがあります。 これらの要素を巧みに組み合わせることで、振動が最小限に抑えられ、全体として最高レベルのセラミック部品が実現します。
部品要件
様々な種類のセラミックスにおいて、幾何学的寸法と公差を考慮することは非常に重要です。これらの材料は塑性変形できないため、垂直性と平坦性を考慮した設計が不可欠です。
垂直度は 0.01 ~ 0.05 mm の範囲である必要があり、平坦度は 0.005 ~ 0.02 mm が推奨されます。 以下のベストプラクティスに従うことも重要です。
- 壁の厚さ
- コーナーデザイン
- 特徴サイズ
- 穴/スロット/ねじの制限
- 機械加工の調整
ツールの選択
HV 2500という高硬度のセラミックスの場合、工具の選定はセラミック材料の加工において極めて重要です。高精度で高品質な加工には、PCD(多結晶ダイヤモンド)、CBN、ダイヤモンド工具が使用されます。
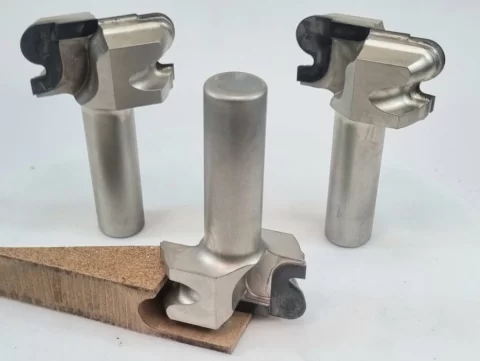
PCD CNC切削工具
PCD ツールは大量加工に最適で、ダイヤモンド ツールはジルコニアセラミックおよびアルミナセラミック加工に、CBN ツールは高温加工に適しています。
切削パラメータ
セラミックスは破損しやすいため、軽切削が推奨されます。理想的な切削パラメータは以下の範囲です。
|
切断パラメータ |
レンジ |
|
切削速度 |
300〜800 m / min |
|
切込み |
0.05〜0.3 mm |
|
供給速度 |
0.01~0.05 mm/歯 |
|
位置決め精度 |
±2~3μm |
|
高精度を実現するスピンドル速度 |
12,000~24,000rpm |
固定具と振動制御
セラミック加工は、その極めて高い硬度と脆さのため、振動の影響を大きく受けます。応力集中が生じないよう、非常に効果的な固定技術が求められます。
関連する戦略は次のとおりです。
- ソフトパッドの使用
- カンチレバー機能の回避
- 真空器具の使用
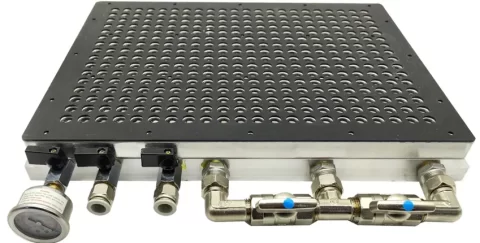
真空治具
セラミックCNC加工の利点と限界
セラミック材料の加工には、次のような利点と制限があります。
優位性
- 化学的安定性
- 極度の硬さ
- 比類のない耐熱性
製品制限
- サイクルタイムが長い
- 工具コストが高い
今すぐプロリアンをお試しください!
セラミックCNC加工部品の用途
CNC 加工セラミック部品は、航空宇宙、防衛、医療、電子機器および半導体、自動車、産業用部品などの主要分野に関連しています。
航空宇宙・防衛
セラミックCNC加工部品は、航空宇宙産業や防衛産業の過酷な環境下で有用です。2,000℃を超える高温に耐え、耐腐食性、軽量性、そして強度に優れています。 構造的および熱的用途としては、燃焼室、タービン、ノズルなどがあります。
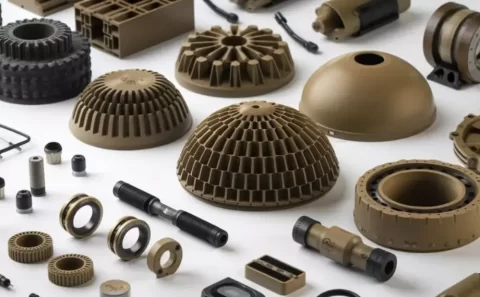
航空宇宙および防衛用セラミック部品
医療および歯科
医療・歯科分野では、CNC加工されたセラミック部品が大きな役割を果たしています。これらの部品は不活性で強度が高く、カスタマイズが可能で、耐薬品性と耐摩耗性に優れています。
主な応用分野は次のとおりです。
- 根管インプラント
- 人工股関節置換術
- 中かっこ
- 関節
- ツール
ディスプレイ・電子機器関連
電子機器メーカーは、耐腐食性、熱安定性、電気絶縁性を備えた材料を必要としています。セラミック材料は、抵抗器、サーミスタ、コンデンサ、半導体、センサーなどの重要な部品を製造します。
自動車
自動車エンジニアは、性能、安全性、効率性を高めるためにセラミック部品を広く使用しています。 自動車業界におけるセラミック加工の最も注目すべき用途は次のとおりです。
- ポンプベアリング
- モーターベアリング
- クラッチ
- 電気自動車の暖房システム
- ブレーキパッド
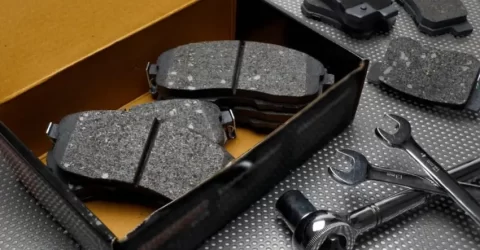
セラミックブレーキパッド
産業用コンポーネント
それでも、セラミック材料は、その熱安定性、硬度、耐薬品性、耐摩耗性から、工業用途で広く利用されています。高性能ワッシャー、ベアリング、チューブ、バルブ、シールなど、様々な部品に使用されています。
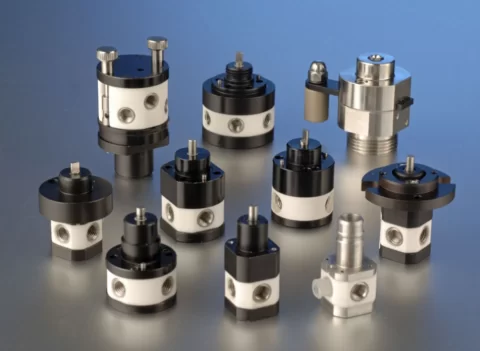
セラミックバルブ部品
まとめ
セラミック材料は、現代のCNC加工部品において重要な役割を果たしています。硬度、不活性、低導電性、耐腐食性といった特性から、多くの産業でセラミック部品が使用されています。 セラミック材料の加工には、チップの形成や破砕といった小さな欠点がありますが、ユーザーを躊躇させる必要はありません。むしろ、これらの欠点を凌駕するメリットが存在します。
ジルコニアセラミック、炭化ケイ素セラミック、コーディエライトセラミック、その他の加工可能なセラミックの高度なCNC加工能力をお探しの場合は、Bodaにお問い合わせください。 精密CNC加工 。