
「溶接は板金部品の製造において重要な役割を果たします。溶接技術と対象材料の選択を少し怠ると、接合部が弱くなり、予算に追加費用がかかる可能性があります。その結果、部品製造プロジェクトの時間が長くなり、全体的な生産性と収益性に悪影響を及ぼします。」
溶接欠陥 巨大な観覧車であろうと小さな工作物であろうと、大きさに関係なく構造物に危険を及ぼす可能性がある。 板金溶接。 これら 溶接不良 溶接不良により不連続性が発生し、溶接の品質を損なう可能性があります。すべての不連続性が必ずしも欠陥であるとは限りませんが、検査員が確認できるほど大きい場合は欠陥と見なされます。溶接工は無駄を最小限に抑え、最適な溶接を得るためにこれらの欠陥を回避するよう努めます。溶接を拒絶すべきではありません。溶接工はさまざまな欠陥を理解しなければなりません。 溶接の不連続性、 その原因と予防方法を説明します。
ブログ記事ではCNCについて明確に説明しています 加工欠陥 どのような問題があり、どのように回避できるかを説明します。
欠陥を防ぐためになぜ重要なのか?
高温溶接や低温溶接、鋳造時の溶融不足、不良溶接などの溶接欠陥は、重大な操業停止時間や部品の再加工を引き起こします。したがって、さまざまな溶接欠陥、その原因、および金属の歪みを回避するための予防策を理解することは、高品質の部品や製品の製造に役立ちます。
今すぐプロリアンをお試しください!
溶接欠陥とは何ですか?
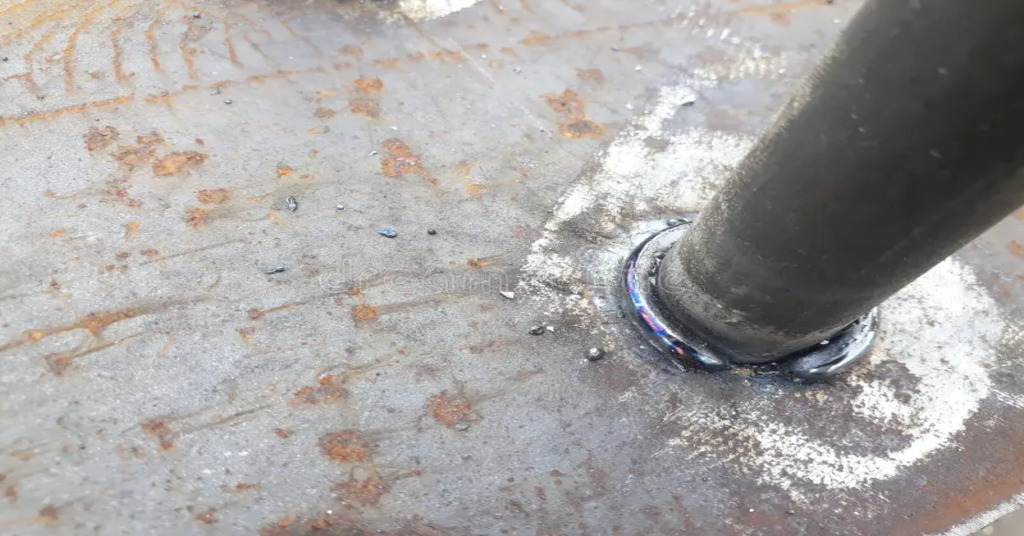
溶接欠陥を閉じる
溶接欠陥とは、溶接継手を弱める不完全または不正確な溶接であり、望ましくないものである。これらの欠陥は溶接製品の全体的な品質に影響を与えるため、溶接プロセスでは許容されない。寸法に基づいて、溶接欠陥は2つのカテゴリに分類できる。1つ目は、 深絞り欠陥溶接部が正しいサイズでない場合に発生します。2 つ目のタイプは材料の欠陥で、溶接部の材料が完全ではないことを意味します。考えられる原因としては、溶接技術の誤り、不適切な材料の選択、熟練していない溶接工、溶接速度、電流、電圧などの溶接設定の誤りなどが挙げられます。特定の溶接欠陥に対処する方法は、発生した欠陥によって異なります。すぐに修正できるものもあれば、部品を再溶接して再度プロセスを経なければならないものもあります。
溶接欠陥は、一般的に溶接部内に存在する内部欠陥と溶接部表面に存在する外部欠陥の 2 種類に分類されます。したがって、溶接継手のパフォーマンスを向上させるには、これらの分類とその原因を理解することが不可欠です。
溶接欠陥の一般的な種類
溶接欠陥は、金属内の位置に応じて、表面欠陥または表面下欠陥に分類できます。
1. 外部溶接欠陥
これらの欠陥は溶接接合部の表面に現れます。肉眼で、または磁性粒子検査 (MPI) や浸透探傷検査 (DPI) などの技術で検出できる場合が多くあります。最も頻繁に発生する外部溶接欠陥には、ひび割れ、アンダーカット、重なり、多孔性、スパッタなどがあります。
2. 内部溶接欠陥
内部欠陥は材料の表面からは見えません。むしろ、材料の内部に存在します。これらの欠陥を特定するには、超音波検査 (UT) や放射線透過検査 (RT) などの方法が使用されます。内部溶接欠陥の例には、スラグの混入、不完全な溶け込み、不完全な融合などがあります。溶接構造物の品質を保証するには、これらの欠陥を特定することが不可欠です。
まず外部溶接欠陥について議論しましょう
ここでは、溶接プロセス中に通常発生する一般的な欠陥をいくつか示します。
アンダーカット
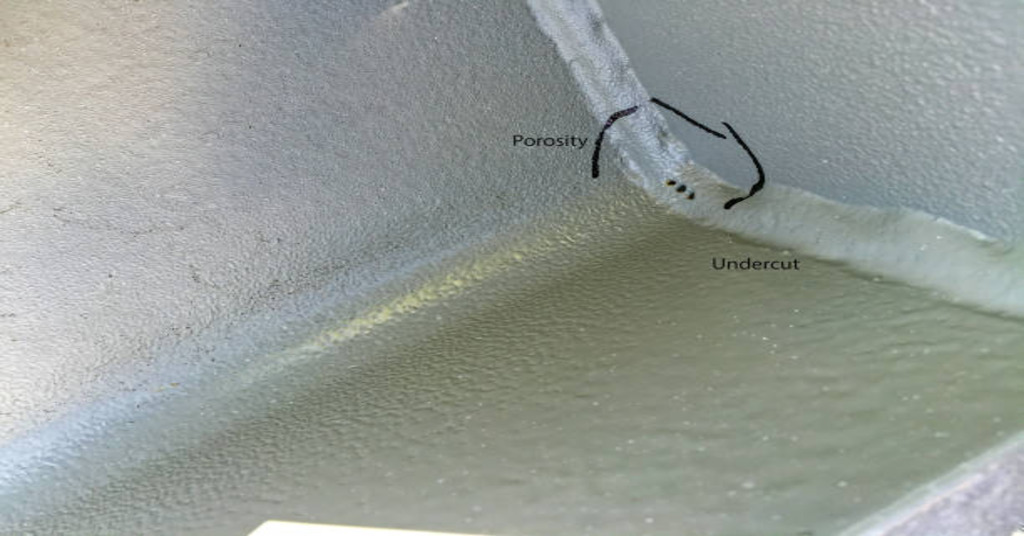
アンダーカット
アンダーカットは、主に高いアーク電圧と移動速度によって生じる、溶接エッジに沿った狭い溝です。これにより、溶接によって接合される部品の機械的強度が低下します。
安全防災
- 必要な入熱量を達成するには溶接速度を調整する必要があります。
- 充填材を適切に堆積させるために、適切なサイズの電極を使用するようにしてください。
- アークの長さと電圧設定を調整します。
- 同じ理由で、複数回のパスを行って溝の深さを浅くすることも可能です。
- 適切なビード形成を確実にするために、トーチ角度は 30 ~ 45 度に維持する必要があります。これらの予防措置により、溶接が強化され、アンダーカットのリスクが軽減され、耐久性の高い接合部が実現します。
クラック
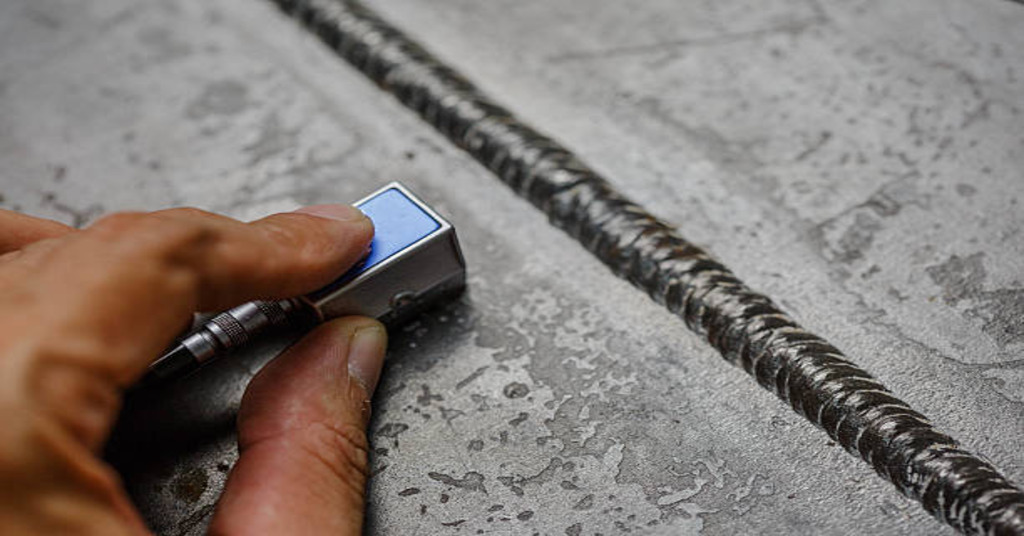
溶接割れ
溶接亀裂は、接合部の強度に影響を及ぼす重大な欠陥です。部品の表面のどこにでも発生する可能性があり、多くの場合、次の 2 つの形式に分類されます。
- ホットクラック: これらの亀裂は、温度が摂氏 10,000 度まで上昇すると発生します。通常、亀裂は目に見えず、非常に小さく肉眼では確認できないため、顕微鏡が必要です。
- コールドクラック: 高温割れは溶接中に発生しますが、低温割れは溶接後、通常は部品の凝固段階で発生します。 悪い欠陥 表示されるまでに数時間または数日かかる場合があります。
亀裂の発生を防ぐには、次の予防策を検討してください。
- 溶接部分の急激な急冷や温度上昇を避けるため、制御された冷却を使用してください。
- 熱応力を軽減するために、ジョイントを実際に必要な温度まで加熱します。
- 十分な電流レベルと移動速度を保ちながら、溶接パラメータを適切に設定し、十分に低く保ちます。
- 隆起または凹んだパターンを作成するには、 エンボス加工 最適な構造的完全性と強度を実現します。
- ジョイントを適切に設計して、溶接部全体に応力が均一に分散されるようにします。
- また、ベース金属と正確に一致するように、合金の組成が均一な適切な充填材を使用してください。
- 上記の対策により、溶接接合部に亀裂が発生する可能性を最小限に抑え、溶接の強度と耐久性を保証することができます。
スパッタ
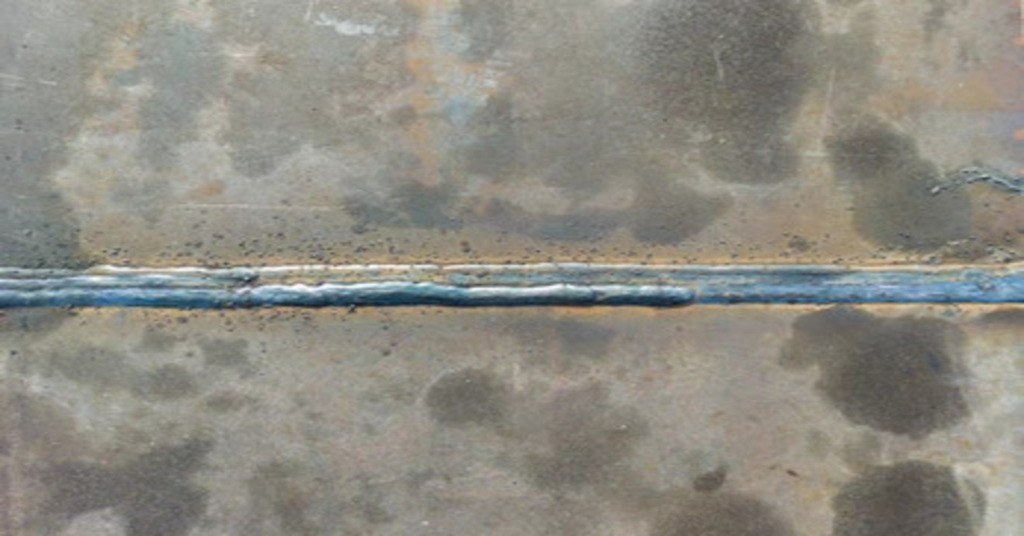
溶接スパッタ
スパッタは、通常、MIG 溶接で発生します。これは、溶融金属が近くの表面に付着することを意味し、対象部品の美観にのみ影響し、構造強度には影響しません。
飛散物の発生を防ぐには、次の注意事項を考慮してください。
- まず、溶接する前に母材を徹底的に洗浄します。
- 切断を行うには適切なガスシールドを使用してください。
- 特定の材料に合わせて溶接アンペア数または電流を調整します。
- 溶接中にアーク長を短く保ち、部品へのスパッタの発生を最小限に抑えます。
- よりスムーズな溶接のために、定期的に給電ワイヤの障害物を点検し、清掃してください。
溶接オーバーラップ
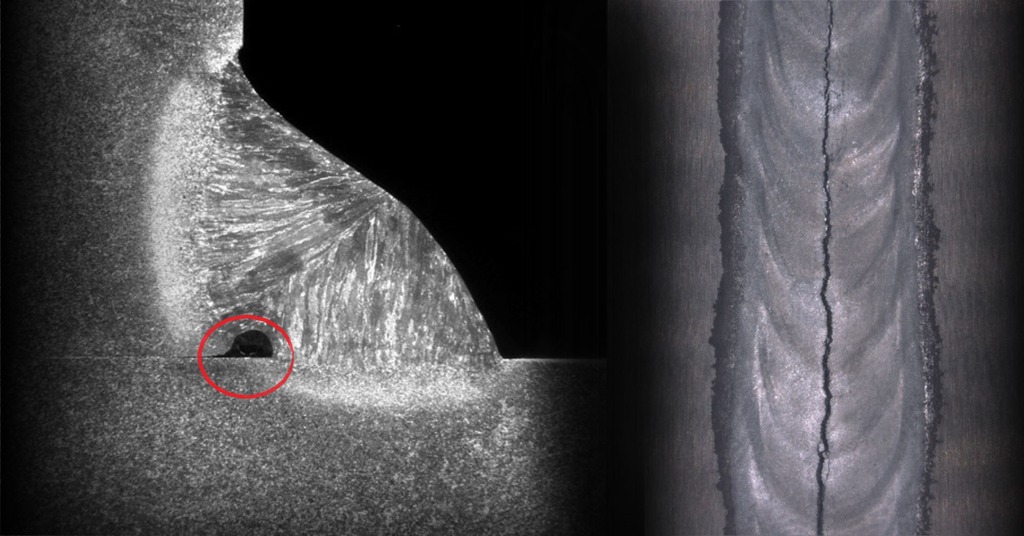
溶接オーバーラップ
溶接オーバーラップとは、溶接端のフィラー材料が金属と適切に結合せず、溶接プールが必要な領域を超えて広がる状態です。これにより、溶接金属が 90 度未満の角度で形成されます。
重複の原因
- 不適切な溶接工程
- 溶接中の電極の異なる向きと角度
- 大型電極の活用
- 高い溶接電流または過剰な熱入力
重複によるテイクアップを防ぐ
- 適切な溶接技術を選択して、アークの長さが適切に配置されるようにします。
- 溶接プロセス中は、電極が同じ角度で取り付けられていることを確認してください。
- 大きなサイズの電極は避けてください。
- 溶接工程はできるだけ平らな姿勢で行うことが重要です。
- プールの流れを制御するには、熱入力または溶接電流を減らすようにしてください。
これらの要素を利用することで、溶接の重なりの可能性を減らし、溶接の強度と耐久性を向上させることができます。
気孔溶接欠陥
溶接の気孔率 これは、溶接部にガスが溜まることで発生する一般的な問題です。これにより、溶接部の強度と品質が損なわれます。溶接金属が周囲の環境と接触し、水蒸気や水素などのガスを閉じ込めてしまうのです。
多孔質溶接を防ぐために、役立つヒントをいくつか紹介します。
- 溶接する前に、溶接面の汚れを取り除いてください。
- 溶接プロセスを高速化して、ガスをより簡単に放出できるようにします。
- 適切なシールドガスの流れが得られるように、ガス流量計が適切に設定されていることを確認します。
- 良好な接合を得るためには、母材が清潔で溶接に適した状態であることも重要です。
- 湿気による合併症を避けるために、溶接前に接合部に湿気がないことを確認することが重要です。
- 適切な保護が確実に提供されるように、シールドガスの流量を最適なレベルに調整します。
- 溶接面の多孔性を避けるため、アンペア数を高く設定しすぎないでください。
- 実行する溶接作業に最適な電極合金を選択します。
今すぐプロリアンをお試しください!
内部溶接の不連続性について議論しましょう
ここでは、溶接中に一般的に発生する一般的な内部溶接欠陥をいくつか示します。
スラグ介在物
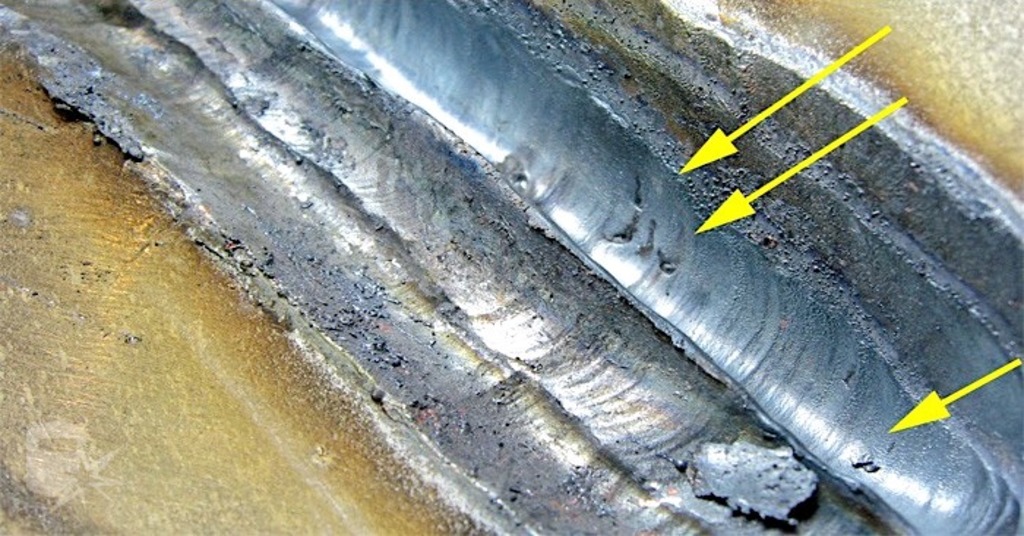
スラグ介在物
介在物はスラグのような粒子で、溶接面に閉じ込められると溶接の強度に悪影響を与える可能性があります。通常、介在物は高電流密度のためにスティック溶接やアーク溶接のプロセスで発生します。
介在物を防ぐには、以下の予防策を試してください。
- 溶接する前に母材を適切に洗浄し準備することが重要です。
- 低いアンペア数に設定しないでください。
- 材料の流れを高め、不純物が形成される可能性を最小限に抑えるために、溶接部をゆっくり冷却します。
- 溶接プロセス全体を通してトーチの角度が最適であることを確認します。
- 溶接材料にスラグが発生する可能性を減らすために、安定して適度に溶接してください。
不完全な浸透
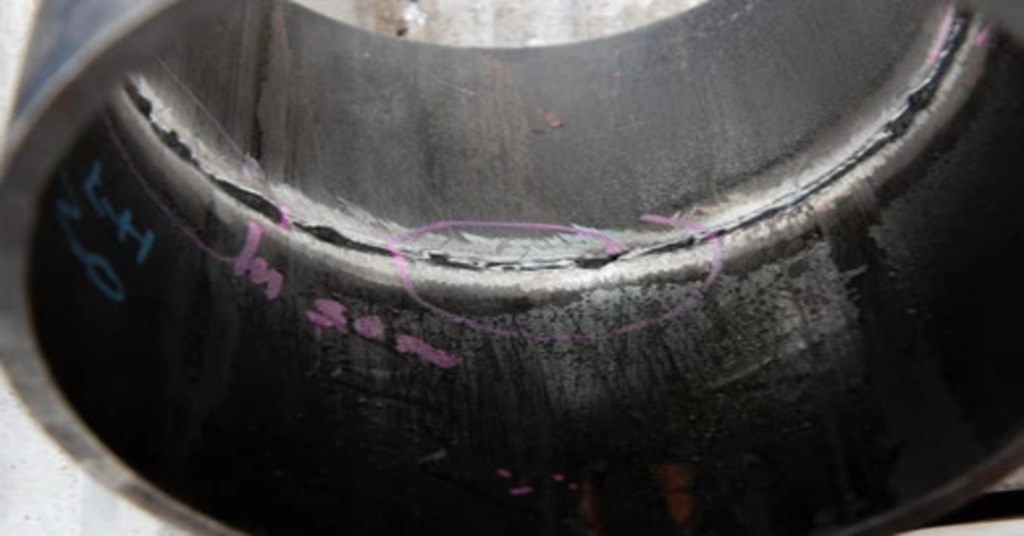
不完全な浸透
不完全な溶け込みは、突合せ接合部で溶接ビードがプレートの厚さを適切に貫通しない場合によく発生します。これらの欠陥により、金属接合部または溶接部が弱くなります。
不完全な溶け込みを防ぐには、以下の溶接のヒントを考慮してください。
- 適切なジョイント タイプを選択し、溶接する前に正しく位置合わせされていることを確認します。
- 溶接が材料のより深くまで浸透できるように、溶接移動速度を下げます。
- プロジェクトで必要な溶接ニーズに合った電極サイズを選択します。
- 適切な溶接を確実に行うために、突合せ継ぎ目の V 溝は 60 ~ 70 度の傾斜側面で作成する必要があります。
不完全融合
不完全な融合は、溶接金属と母材が適切に接合されない場合、または溶接の層が十分に結合されていない場合に発生します。これは、複数パス溶接で、下の溶接部の両側でフィラー材料が母材と結合しない場合に発生することがあります。
不完全な融合を防ぐために、以下の点に注意してください。
- また、適切に洗浄して、ベース金属に不純物が付着していないことを確認することも重要です。
- 作業に適した電極サイズを選択します。
- 電極には必ず正しい合金を使用してください。
- 溶接中は切断トーチをあまり動かしたり振り回したりしないでください。
- 一部の材料が正しく溶融されないことを避けるために、アークの長さが適切であることを確認してください。
- 金属が適切に溶融できるように溶接アンペア数を維持します。
溶接不連続性と溶接欠陥の違い
溶接の不連続性は、不適切な溶接方法や手順によって生じる溶接部の欠陥です。これらの偏差は溶接ビードのサイズ、形状、品質に影響を及ぼし、内部または外部の欠陥として現れることがあります。
溶接欠陥とは対照的に:
- 品質管理部門が溶接を完全に拒否すると、溶接は溶接不連続になります。
- 不連続性は現場テストを通過できますが、欠陥は通過できません。
- 不連続性はある程度許容されますが、欠陥は修正されるか、製品は廃棄されます。
- 不連続性は通常、製造許容限度内ですが、欠陥は許容限度外になります。
したがって、溶接プロセスでは効率的な技術を使用した検査が重要です。
今すぐプロリアンをお試しください!
最終的な考え
溶接欠陥は単なる外観上の問題ではなく、通常は品質を損ない、事故を引き起こす可能性があります。適切な 溶接サービス溶接作業においては、事故や死亡事故のリスクが非常に高い。本稿では、溶接作業者とエンドユーザーを保護するために必要な溶接手順について論じる。高度な技術と熟練した技術は、欠陥の数を減らし、製品の品質と安全性を確保するのに役立つ。
よくあるご質問
Q1. 材料を破壊しない溶接や検査の方法にはどのようなものがありますか?
目視検査は内部の溶接欠陥の検出には不十分な場合があり、非破壊検査が重要になります。磁性粒子検査 (MPI) は表面の破損や小さな欠陥の特定に使用されますが、表面下の不連続性には役立ちません。超音波検査 (UI) では、高周波音波を使用して溶接箇所の内外の欠陥を検出します。さらに、放射線検査 (RI) 欠陥検査方法では、ガンマ線または X 線を使用して不適切な溶接を迅速に検査し、特定します。
Q2. 溶接を識別する最も簡単な方法は何ですか?
溶接の欠陥をチェックするには、まず溶接の全体的な評価を行います。問題が見つかった場合は修正し、作業を可能な限り完璧にします。
Q3. 厳しい寸法の精密かつ正確な溶接にはどのような切断プロセスが考慮されますか?
CNCレーザー切断は、特に精密な切断や溶接に最適な技術と考えられています。一般的に、 レーザー切断の欠陥 意図した用途にレーザー切断機を使用する場合、問題は最小限に抑えられます。
Q4. 溶接不良を防ぐためにはどのような対策を講じるべきでしょうか?
溶接不良を防止するには、一定の速度で溶接し、溶接前にワークピースを清掃し、溶接プロセス中に極性が適切に処理されていることを確認します。
Q5. プロセス特有の溶接欠陥にはどのようなものがありますか?
溶接にはさまざまな方法があります。一般的に使用される技術には、TIG、MIG、レーザー溶接などがあります。これらの技術は比較的精度が高く、より詳細なパターンを再現するのに役立ちます。それでも欠陥は通常発生し、一般的な溶接欠陥にはウィスカーネックレスの割れなどがあります。