
「現代の板金製造においては、軽量金属部品の需要が高まっています。このようにして板金成形は効率的かつ経済的であると考えられ、現代の製造要件を満たす軽量コンポーネントを製造します。」
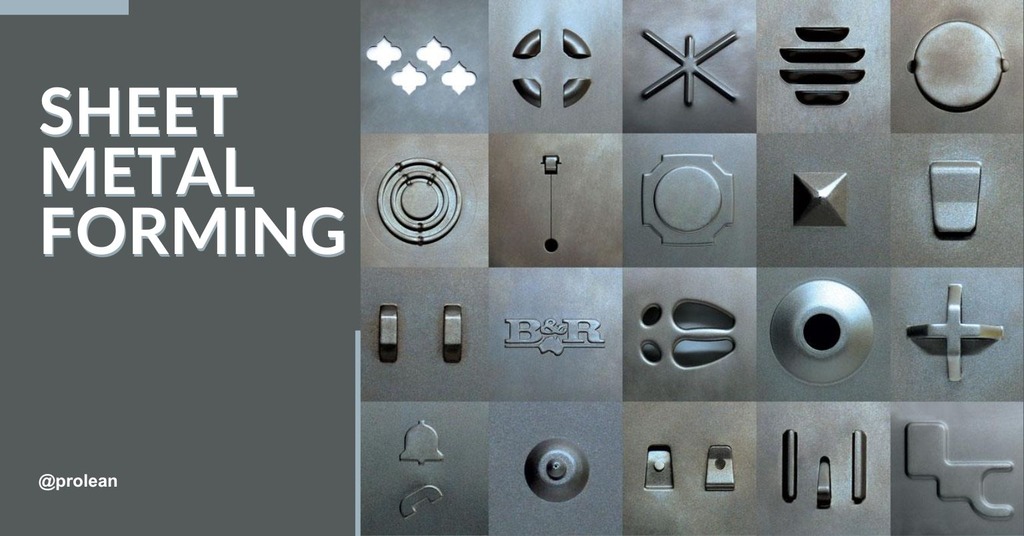
板金加工 は、薄層金属シートを目的の形状に成形する柔軟な金属変形プロセスです。このプロセスは比較的コスト効率が高く、大量の部品に最適です。曲げ、ハイドロフォーミング、ストレッチ、パンチング、深絞りなどの複数のアプローチを利用して、高精度で洗練された部品を作成します。
穴、スロット、または繰り返し開口部がある部品については、以下を参照してください。 板金パンチングサービス材質、厚さ、図面基準点、および仕上がりエッジの要件を含めて、工具と加工工程を評価できるようにしてください。
ソーダ缶から航空機部品に至るまで、板金成形は部品製造に不可欠です。さらに、さまざまな自動車、航空宇宙、電気産業向けに、軽量でありながら強力なコンポーネントを形成します。
この記事では、板金成形とそのプロセス、および産業上の応用に関する技術的考え方に焦点を当てていますので、読み続けてください。それに加えて、主要な利点、欠点なども伴います。
板金成形とは何ですか?
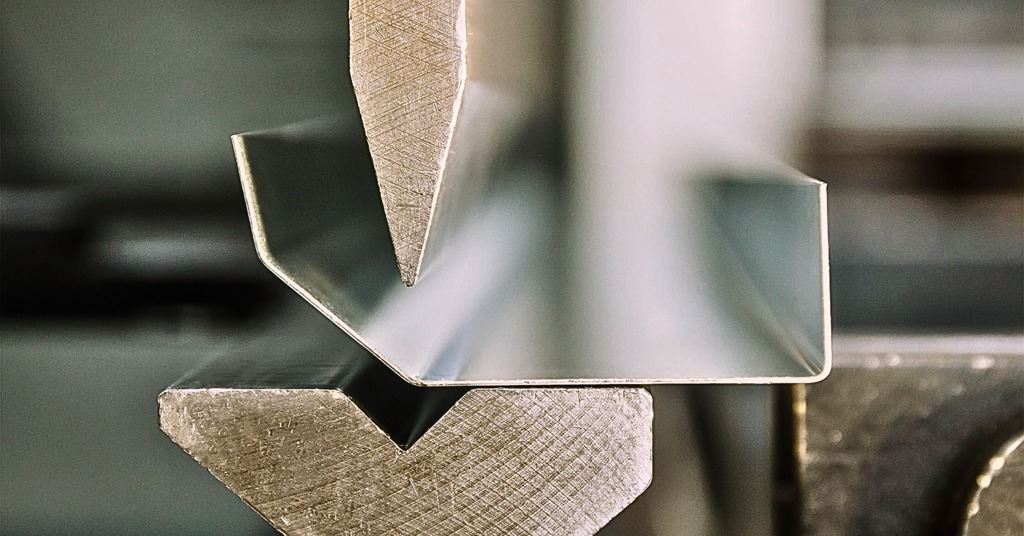
板金成形
In 板金加工、 成形とは、その名の通り、金属板やコイルを薄いシート状に加工して軽量部品を製造するプロセスです。板金成形によって得られる部品は、比較的高い強度と展延性を備えています。また、他の従来の板金加工プロセスと比較して、コスト効率に優れています。
アルミニウム、銅、真鍮、鋼鉄など、さまざまな金属を板金成形で加工できます。さらに、このプロセスでは、数百グラムから数トンまでの部品を最小限のターンアラウンドタイムで成形できます。これが理由です。また、次のような例もあります。 迅速な板金製造板金成形プロセスで使用する金属板、薄板、またはコイルの最適な厚さは、0.6 mmから6.43 mmまでです。
今すぐプロリアンをお試しください!
板金成形の仕組み
板金成形には、曲げ、スピニング、絞り、延伸、および プレスブレーキ成形ほとんどの場合、金属板は金型と工具の間に挟んでプレスすることで成形されます。以下に、板金成形プロセスの簡単な概要を示します。
- まず、個々のブランクの在庫から所望の金属シートを切り出します。このプロセスに使用される最も一般的な金属は、アルミニウム、鋼、銅、およびそれらの合金です。シートの最適な厚さは金属ごとに異なります。硬化プロセスに使用されるシートの厚さは、多くの場合最大6mmです。
- 次にセットアップです。目的の形状のブランクを成形機のツール間に配置します。
- 結局のところ、力は電子制御された CNC パンチを通じて加えられます。その結果、金属を目的の形状に成形します。
- 主な利点の 1 つは、一度に複数のブランクを成形できることです。これは、部品を大量に生産する必要がある場合、このプロセスが非常に経済的であることを意味します。
熱間金属成形と冷間金属成形の違い
これらのプロセスはどちらも、さまざまな条件とパラメーターのセットで互換的に使用されます。それらの違いをより深いレベルで理解してみましょう。
表: 熱間金属成形と冷間金属成形
| 技術パラメータ | 溶銑成形 | 冷間金属成形 |
| プロセス | このプロセスは、通常は再結晶温度 (1100 ~ 1300 ℃) を超える高温で実行されます。 ℃で). | 再結晶温度以下で実施 (600~950℃)。 |
| 成形速度 | 抵抗の減少と延性の増加により、成形速度が速くなります。 | 材料の厚さと抵抗が増加するため、成形速度が遅くなります。 |
| 機器 | 高温に耐えられる炉などの特殊な設備が必要です。 | 常温作業に適したプレス、ロール、金型などの設備を標準装備。 |
| 用途 | 鍛造、押出、熱間圧延のプロセスによく使用されます。 | 冷間圧延、冷間引抜、金属加工に使用されます。 スタンピング プロセス。 |
| 材料の厚さ | 成形力が軽減されるため、厚いセクションに適しています。 | 成形力が高いため、薄いセクションに適しています。 |
| 費用 | 高度な熱と特殊な機器の要件により、一般にコストが高くなります。 | 標準装備の活用によるコストダウン。 |
板金成形プロセスの一般的な技術
板金成形は、板を所望の形状に成形するためのさまざまな一般的なプロセスに対応します。これらは;
- カーリング
- 曲げ
- アイロン
- レーザー切断
- ハイドロフォーミング
- 打ち抜き
カーリング
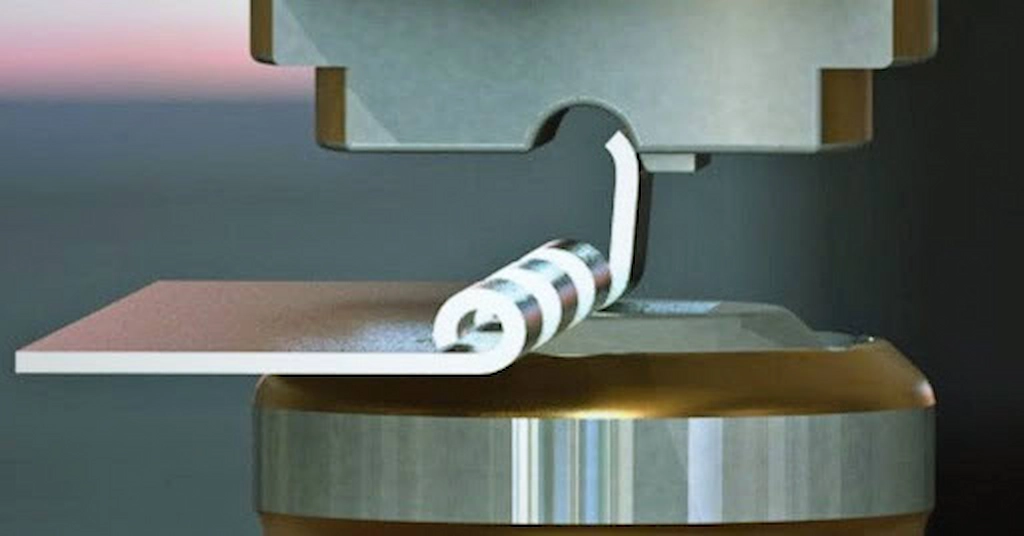
金属シートカーリング
カーリングは、その名前が示すように、板金に中空または円形のロールを追加するために使用される金属成形プロセスです。カーリングの主な目的は、金属表面にバリがなく耐久性のあるものにすることです。簡単に言えば、板金成形プロセス中に発生するエッジのバリを取るのに役立ちます。金属の適合性は、延性と成形性の特性によって決まります。このプロセスでは、金属シートを標準的な圧延機に置き、パンチを細かく適用して、薄手のシートを希望の形状に曲げます。カーリングは、パネル、トリム、またはハウジングにエッジを作成するために好まれます。カーリングは主に細かいエッジを形成するために使用され、金属部品に剛性と安全性を与えます。
曲げ
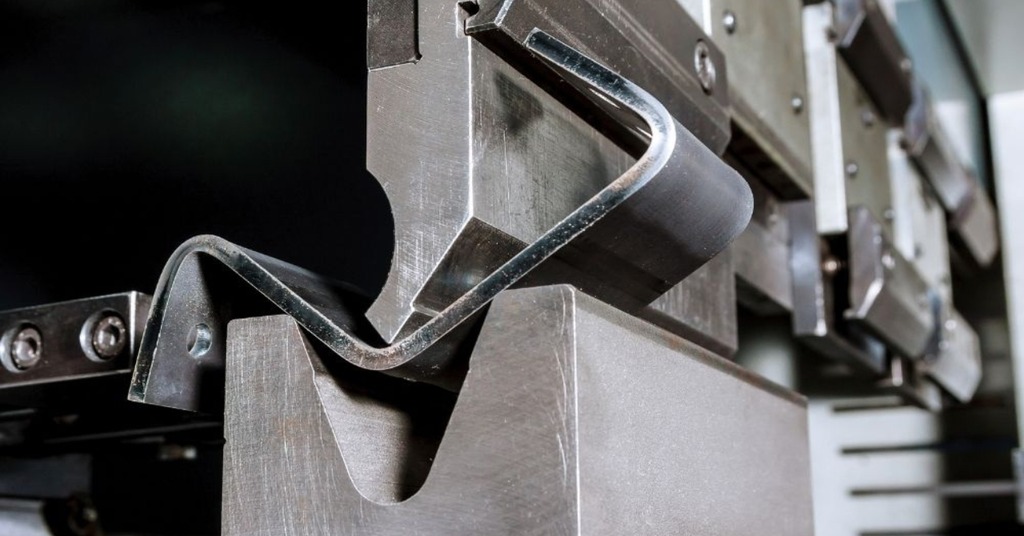
板金曲げ
曲げ加工は主に、板金の軸に沿って曲線形状を成形するために用いられます。一般的にはプレスブレーキを使用して、所望の形状や曲げ加工を行います。まず、所望の形状と角度に合わせてアセンブリを調整します。次に、ポイントプレスで板金に穴を開け、その下に置かれた金型の形状に沿って板金を成形します。
曲げ加工は、自動車部品、筐体、半導体デバイスの製造に広く用いられています。板金曲げ加工は、必要な工具が簡便であることから頻繁に利用されています。さらに、他の従来型の加工方法に比べて、比較的コスト効率が高く、効率的なプロセスです。
打ち抜き
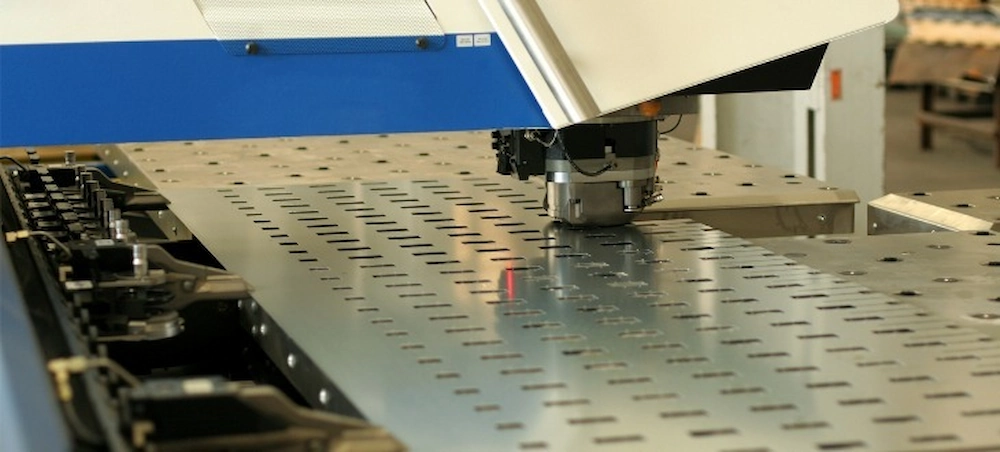
板金パンチング
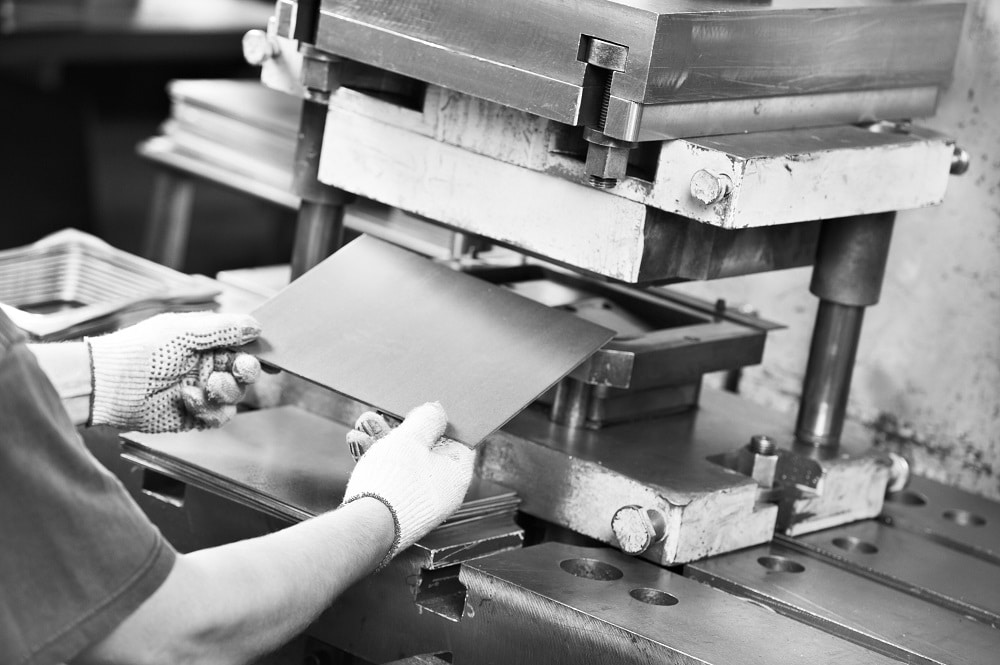
板金パンチング は、比較的簡単にシートの輪郭に合わせて切断できる信頼性の高い成形プロセスです。金属シートはダイとパンチの間に配置されます。ダイはシートの中央を保持し、パンチは軸に沿ってプレスして金属シートを所望の形状と穴に切り抜きます。ブラケット、パネル、エンクロージャーの成形に広く使用されています。高速性と再現性は、板金パンチングの優れた点です。制限的な側面とは対照的に、通常、カスタム製造部品には高度な工具が必要です。
レーザー切断
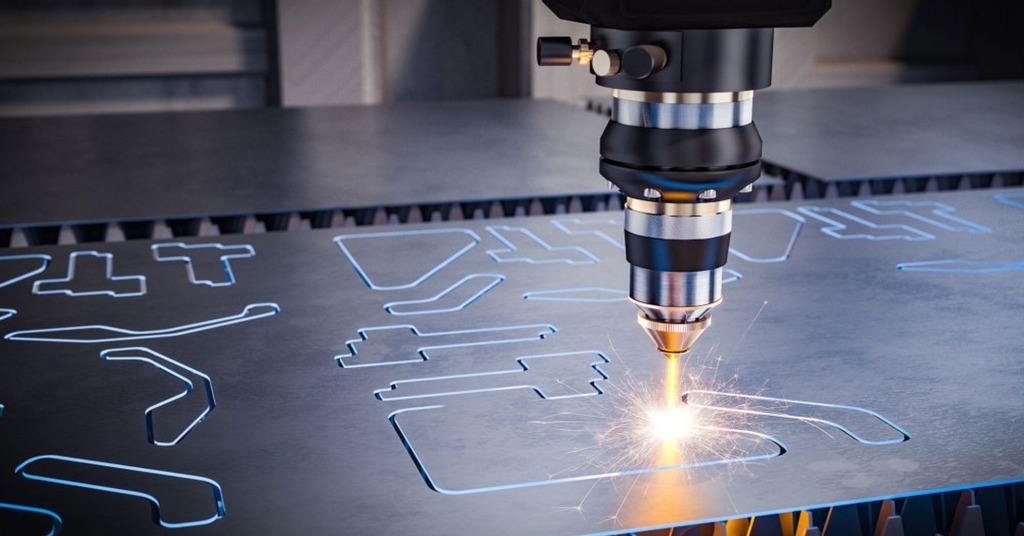
金属板のレーザー切断
板金成形プロセスのもう 1 つの汎用技術はレーザー切断です。機械加工にコンピュータによる数値制御を統合することで、より高度な制御が可能になります。レーザー切断では、高出力レーザーを使用して必要な形状に切断します。これは他の成形方法よりも比較的高速であり、著しく効率的です。ただし、コンピューター制御を使用して最適な形状の表面を形成するため、シートを曲げるにはより多くの専門知識が必要になる場合があります。主な利点の 1 つは、レーザー切断では材料の無駄が発生せず、多くの後処理が最小限で済むことです。レーザー切断の唯一の欠点は、より高い初期投資が必要なことです。
ハイドロフォーミング
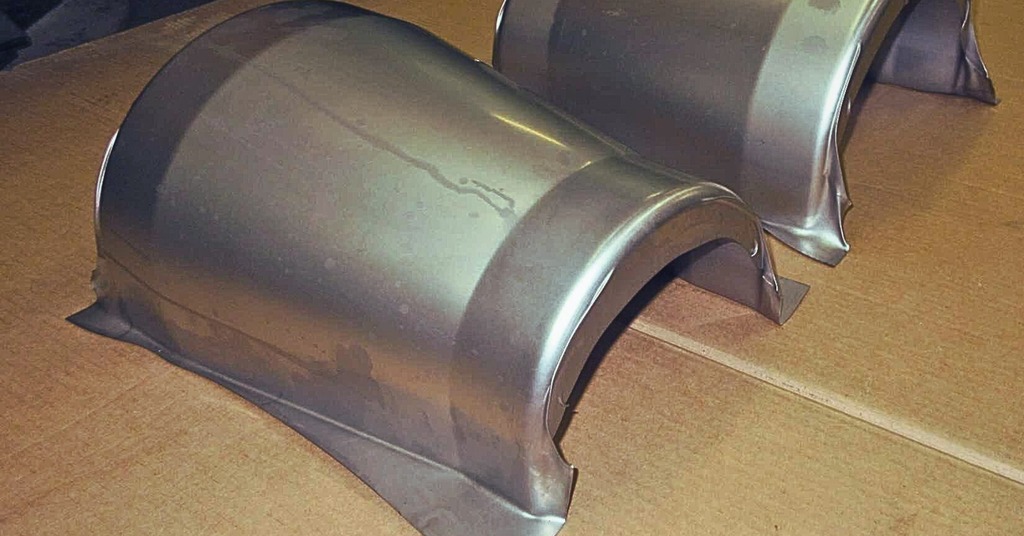
ハイドロフォーミング
ただし、前述のプロセスでは、部品を作成するために何らかの外部からの機械的な力が必要です。対照的に、ハイドロフォーミングのプロセスは、高圧を使用して複雑なデザインの部品を成形する別のプロセスです。操作時には、金属シートが目的の形状のダイの上に配置されます。次に、高圧流体を対応するシートに適用して、希望のデザインに成形します。
ハイドロフォーミングは、アルミニウム、ステンレス鋼、鉄、亜鉛メッキ鋼、銅など、幅広い金属を成形できるため、汎用性が高い。 板金ハイドロフォーミング高圧流体を用いて、薄肉で滑らかな表面を持つ複雑な形状の部品を成形する技術。このプロセスは、自動車、航空宇宙、医療業界において、内装部品や外装部品の製造に広く用いられている。
アイロン
アイロンがけは、その言葉が示すように、 板金表面仕上げ アイロンがけは、複数の金型を使用して金属板をパンチで加工し、変形や誤差なくクリアランスを減らします。例えば、飲料缶の成形にはアイロンがけが使用され、この面ではアルミニウム板が使用されます。
しごき加工によるしなりは寸法精度が高く、厚みが均一です。アルミニウム、鋼、銅は延性と成形性が高いため、しごき加工に適した金属です。どんなに精度が高くても、アイロンがけでは細かい仕上げには限界があります。代わりに、鋭い角やエッジが必要な部品に限定されます。さらに、初期の金型は他の板金成形プロセスに比べて比較的高いコストを必要とします。
深い描画
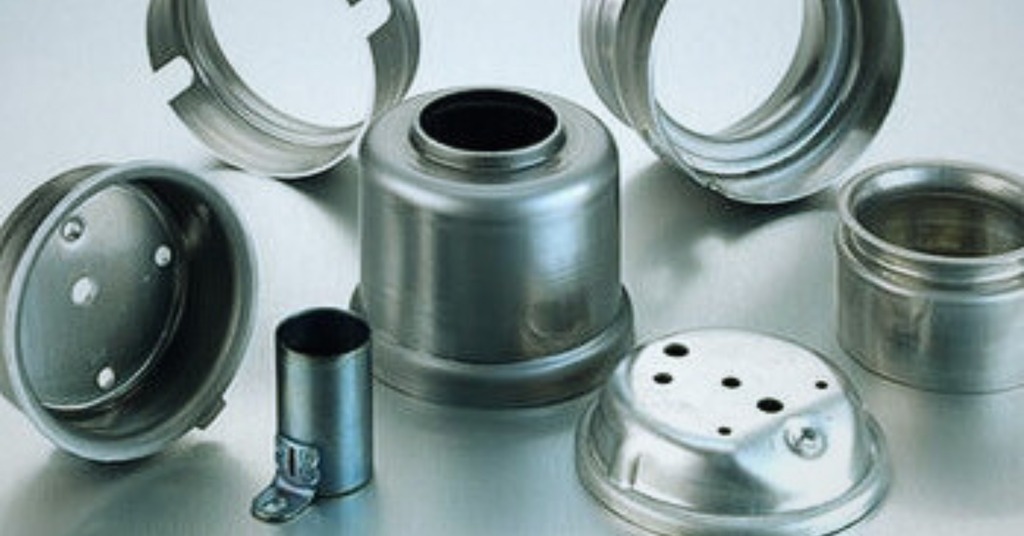
深絞りコンポーネント
中空や円筒の形状を成形する場合、深絞り加工は重要なオプションと考えられています。そのプロセスでは、アルミニウム、ステンレス鋼、真鍮などの金属が一般的に使用されます。同様に アルミ板の曲げ加工深絞り加工では、金属シートを金型の上に置き、パンチングによってシートをプレスして、目的の部品形状を成形します。プロジェクトで深絞りを使用する主な利点は、板金の厚さを減らさないことです。一般的な例には次のようなものがあります。容器、自動車部品、飲料缶、自動車部品、ハウジングなど。深絞り加工は延性が高く、成形性の高い金属に適用できます。たとえば、アルミニウム、鉄、亜鉛メッキ鋼、真鍮は、板金の深絞り加工に適合する一般的な候補です。
剪断
板金のせん断加工
専門用語では、シャーリングとは切断を意味します。シャーリングは曲線に沿って金属を切断します。シャーリングマシンには 2 つの鋭い刃があり、これらをスライドさせて目的の金属シートを引き裂きます。シートを金型の上に置き、シャーリングの上刃でシートを下に押し込み、カットの形を整えます。剪断は比較的高速であり、大規模なバッチの生産ではより経済的です。さらに、稼働中の廃棄物も最小限に抑えられます。このプロセスに関連する制限的な側面の 1 つは、厚い金属シートにバリの形成や歪みが発生する可能性があることです。
関連: 8 つの一般的な板金製造技術
今すぐプロリアンをお試しください!
板金成形のメリット
板金製造において、板金成形にはいくつかの利点があります。以下で説明する共通の利点をいくつか示します。
- 板金成形は、金属鍛造や金属加工に比べて部品の大量生産において経済的なプロセスである。 ダイカスト プロセス。
- アルミニウム、工具鋼、亜鉛メッキ鋼など、幅広い金属材料に対応可能です。
- 板金成形は迅速であり、プロセス中に発生する廃棄物は最小限に抑えられます。複雑なプロトタイプの板金製造の作成に最適です。
- 板金成形により、高強度で耐久性のある軽量の部品が製造されます。
- 板金成形では、部品の変形リスクを最小限に抑えつつ、滑らかで綺麗なエッジが得られることが多い。
- CNC ソフトウェア設計と制御の統合により、正確かつ正確な切断、曲げ、成形操作が可能になります。
- 板金成形プロセスにはさまざまな種類があります。部品の仕様に応じて、さまざまな技術から互換性のあるものを選択できます。
- 板金成形は、複雑な形状の製品を少量生産するのに最適です。 プロトタイプさらに、リードタイムは他の従来の手法に比べて比較的短い。
板金成形の欠点
このプロセスのいくつかのデメリットについて説明しましょう。
- 金型や治具は、加工工程で頻繁に使用されます。これらは板金成形の基本となるものですが、初期投資額が高額になる場合が多いです。
- もう 1 つの制限的な側面は、板金成形が非常に複雑なフィーチャー設計の作成には適さない可能性があることです。
- 板金成形では、鋭利なエッジを持つ機械加工部品が製造されることがよくあります。そのため、作業中の作業員の怪我や損傷を防ぐために、面取りや斜めカットが用いられますが、これは最終的にプロジェクトのコスト増につながります。ただし、これはオプションの工程ではありますが、安全性と品質の観点から、実施することが非常に重要です。
- 板金成形工程は、それなりに労働集約的である。
- どういうわけか、板金成形プロセスには厚さの制限も関係しています。
板金成形に適合する金属
板金成形プロセスに適した標準的な金属がいくつかあります。選択基準は通常、材料の成形性と延性に依存します。一般的な金属には次のものがあります。
- アルミ
- ステンレス鋼
- 亜鉛めっき鋼
- 銅
- 鋼鉄
アルミ成形
アルミニウムは軽量かつ高強度であるため、板金成形加工に最適な素材です。アルミニウム製の板金成形部品は、飲料缶、冷飲料缶、住宅、航空機の筐体部品、自動車部品などに幅広く使用されています。
ステンレス鋼の成形
ステンレス鋼の成形加工は、いくつかの理由から非常に好まれています。まず、極めて高い耐熱性と耐食性を備えているためです。さらに、その優れた成形性により、医療および食品業界にとって不可欠な合金となっています。
亜鉛めっき鋼
もう一つ、耐久性と耐錆性に優れた金属が亜鉛メッキ鋼です。亜鉛メッキ鋼は、空調設備、冷凍設備、冷蔵設備などで幅広く使用されています。成形性と強度に優れているため、加工が容易です。
銅の成形
銅は誰もが知っている最も一般的な金属です。非常に展延性と導電性に優れた金属であり、高い成形性を備えています。そのため、銅は板金加工に広く用いられています。送電や配管継手などの用途にも使用されています。
鋼鉄
鋼とその合金は、他の金属に比べて比較的低コストです。成形用途向けに様々なグレードが用意されています。一般的な例としては、熱間圧延鋼、冷間圧延鋼、工具鋼などがあります。これらの鋼種の中でも、熱間圧延鋼は高い強度と耐久性から広く採用されています。 被削性さらに、プロジェクトにおいてコストが常に懸念事項となる場合、大量生産にはこのグレードを優先的に使用します。一方、冷間圧延鋼は、目的の部品を製造するために、板材成形時に比較的多くの工程を必要とします。また、家庭用電化製品や航空宇宙構造部品にも使用されています。
Boda で高品質の板金サービスをご利用いただけるようお待ちしております
Bodaは、優れた手頃な価格のサービスを提供しています。 板金 切断と成形。オンデマンド製造で小規模のプロトタイプが必要な場合でも、当社にはお客様のニーズを満たす優れた施設があります。さらに、当社は幅広い材料オプションから選択できます。
お客様のご要望に合った板金加工方法を幅広く選択するのは、確かに難しいかもしれません。しかし、ご安心ください。当社のエンジニアがお客様のご要望にお応えします。当社の技術チームが、製品開発のあらゆる段階でサポートいたします。
さらに期限がある お問い合わせ 今日は必須の見積もりです!
続きを読む:
- カスタム製品の板金製造: デザインに命を吹き込む方法
- 板金パンチングの効率を最大化: 正確かつ正確な結果を得るための重要なヒント
今すぐプロリアンをお試しください!
まとめ
板金成形は、高い寸法精度と最小限の二次加工で、耐久性のある金属部品を大量生産するための実用的な方法です。適切な成形方法の選択は、材料、部品の形状、および生産要件によって異なります。
信頼できる 板金サービスBoda Techは、幅広い素材に対応したカスタム板金成形、切断、曲げ加工、溶接、仕上げ加工を提供しています。プロジェクトのご相談や見積もり依頼は、当社のエンジニアまでお気軽にお問い合わせください。
よくあるご質問
Q1.高価なプロセスですか?
いいえ、比較的、板金成形はコスト効率が高く、便利な製造プロセスです。大量の生産部品に最適です。
Q2.どちらのプロセスにコストがかかりますか?板金スタンピングですか、それとも板金加工ですか?
金属の製造は特に労働集約的であり、板金スタンピングと比較すると、通常、部品の作成により長い時間がかかります。したがって、 金属プレス費用 その理由は、オペレーターの専門知識が最小限で済み、簡単なプロセスであるためです。
Q3.板金成形プロセスの代替プロセスにはどのようなものがありますか?
一方で、 射出成形、3D プリンティング、および射出成形は、板金成形の代替手段と考えられています。
Q4.板金成形で複雑なプロトタイプを成形できますか?
はい、曲げ加工、ハイドロフォーミング、深絞り加工などの金属成形技術は、複雑な形状の試作品を作成するために使用されます。
Q5.板金成形における一般的な問題は何ですか?
製品メーカーが金属成形時に直面する最も一般的な問題には、スプリングバック、薄肉化、曲げ干渉、歪み、しわなどがあります。
事業紹介
Christopher B. Smith、Rajiv S. Mishra、(2014)、「成形性の基礎」、板金成形:ScienceDirectより取得.