
CNCミリングジュエリーツール
CNCミリングジュエリーは、コンピュータ制御の工具を用いて、正確に指定されたデザインに沿って被削材を加工する減算加工技術です。まず、CADソフトウェアでデジタルモデルを作成し、0.01mm単位の形状を定義します。
モデルはCAMソフトウェアによってツールパスに変換され、多軸フライス加工機のガイドとして使用されます。荒削りでは、通常10,000~20,000 RPM程度の高速でバルク材を削り取り、その後、微細工具で仕上げ加工を行い、滑らかな表面を実現します。
プロリーンテック CNCグラインダーを用いた後加工による高品質な機械仕上げと、研磨面および反射面の加工を提供しています。また、ジュエリーの固定・組み立てサービスも提供しており、非鉄金属の溶接にも精通しています。
後加工には、検査、研磨、または宝飾用金型を用いた鋳造が含まれます。この製造工程では、繰り返し製造、廃棄物の最小化、そして金の加工やチタンの加工が重要なポイントとなります。
ジュエリー製作におけるCNC加工の種類
CNC加工にはさまざまな種類があります。
CNCミリングジュエリー
CNCフライス盤 ジュエリー、特に マイクロミリングは、ジュエリー製作の基本的な工程であり、3軸から5軸の工作機械に固定されたロータリーカッターを用いて、ワックス、樹脂、または金属から複雑な3D形状を彫刻します。ただし、プロファイルの基本は依然として使用できます。 アンダーカットのフィリグリーデザインは 5 軸マシンを使用して製造でき、約 ±0.005 mm の許容誤差を実現します。
CNC旋盤
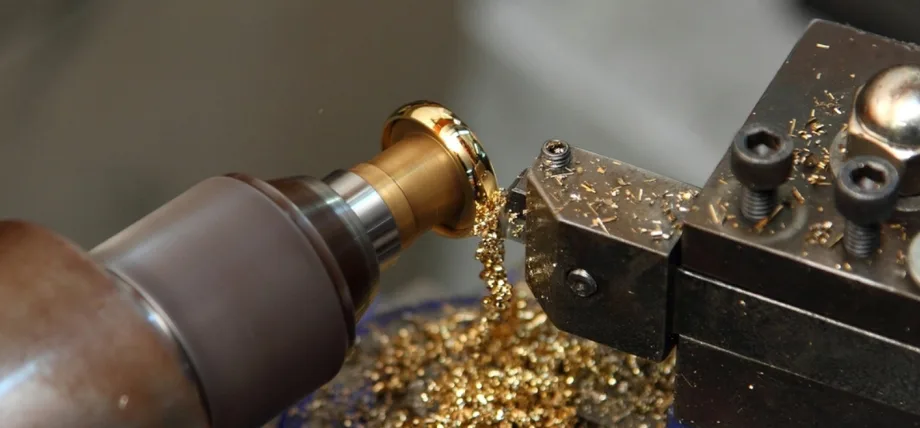
金加工工程
これは、リングやベゼルなどの対称円筒形状に最適な旋盤加工技術です。ワークピースを回転させながら工具を最大3000rpmで送り、面取り加工や溝入れ加工を行います。薄肉形状のワークピースは、制御された力によって変形することなく保持されます。
CNC彫刻
ダイヤモンド工具を備えた高速機械は、完成品の表面に 0.05 ~ 0.2 mm の深さの模様や刻印を彫刻し、歪みのない細部を保証します。
CNCレーザーとプラズマ切断
これらの熱処理法は、非鉄金属の切断や着色に用いられます。酸化による勾配形成や、皮革などの柔軟な素材と強靭な合金の取り扱いは、集束ビームによって実現されます。
放電加工(EDM)
ワイヤー放電加工またはシンカー放電加工は、誘電液中の電気火花を用いてプラチナなどの硬質材料を放電加工します。これらの加工法は、機械工具では加工が困難になる可能性のある0.1mm未満の微細形状に対しても優れた放電加工を実現します。
ミルターンハイブリッド
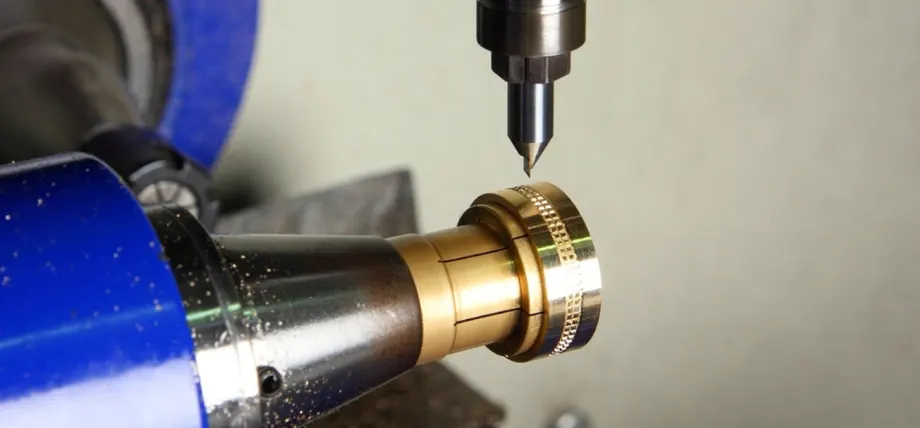
CNCジュエリーの彫刻
これらの機械は、本質的にフライス加工と旋削加工を1回のセットアップで組み合わせることで、サイクルタイムを40%短縮します。このような複合加工の良い例としては、ペンダントのような複雑な部品が挙げられます。
ジュエリー圧延工程
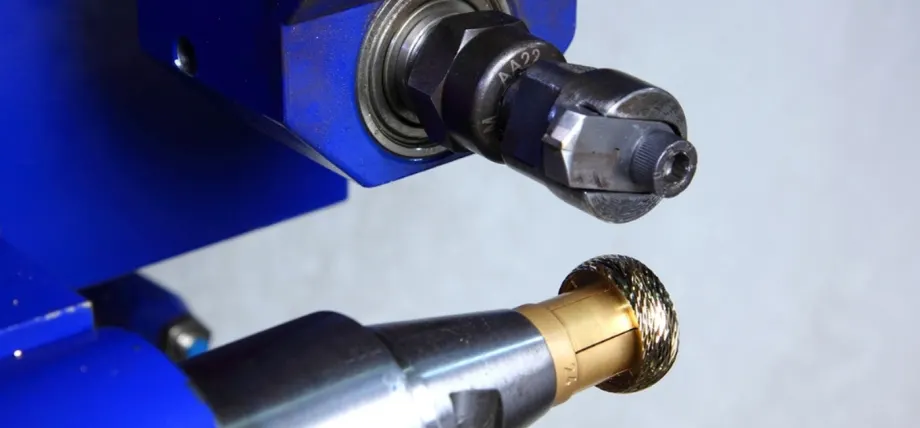
テクスチャ加工ジュエリー加工
これには、体系的な圧延プロセスを通じてワークピースを変形することが含まれます。
- 焼きなましにより粒子を軟化・再結晶化し、その後、操作中に変形しやすいように硬度を下げるには、金属を 600 ~ 800 °C の温度で加熱して、硬度と展性を低下させます。
- まず、金属ストリップの端をきれいにし、直角にし、面取りして、欠陥なく圧延工程に入るようにします。
- マイクロメーターで測定する前に、ローラーのギャップを -10 ~ -20% の厚さに設定します。
- 締め付けのないデッドパスで溝を決定し、その後はパスごとに 0.1 ~ 0.2 mm 程度減らします。
- 一方向に転がし、同じ速度(手動では 20 ~ 30 回転/分、電動では 100 mm/分)を維持して木目の流れを整えます。
- 延性を回復し、加工硬化による割れを防ぐために、3 ~ 5 パスごとに焼きなましを行います。
- テクスチャリングの場合は、半分の速度で圧力をかけながらパターンプレートを挿入し、0.05~0.3 mm のレリーフを刻印します。
- 最終厚さを ±0.01 mm にマイクロメータで測定し、その後、コイルに張力をかけ、スプリングバックと酸化を最小限に抑えます。
これらの手順に従うことで、上質で美しいジュエリー作品を作成できます。
CNC加工用ジュエリーデザイン作成のヒント
CNC 加工用のジュエリー デザインの追加手順を次に示します。
CADソフトウェアの習熟度を優先する
Rhino や Matrix などのツールを使用して詳細なデジタル モデルを作成し、ジオメトリがツールの半径を考慮し、厚さゼロの壁などの製造不可能なフィーチャを回避できるようにします。
最小許容誤差を組み込む
工具のアクセスを容易にし、加工中の振動を減らすために、壁の厚さを 0.5 mm 以上、ドラフト角度を 2 ~ 5° に設計します。
材料特性の最適化
プロトタイプ用のワックス、最終製品用の金合金などの機械加工可能な材料を選択し、硬度に基づいてリリーフの深さを調整します(例:降伏強度が 800 MPa を超えるチタンの場合は浅くします)。
ツールパスを早期にシミュレーション
CAMソフトウェアを使用してパスをプレビューし、ツール直径の40~60%のステップオーバーを設定してバランスをとる 表面仕上げ 加工時間を短縮し、削れを防止します。
在庫の固定計画
確実に固定するためにタブや余裕を持たせて設計し、取り外した後も美観を保つために表面が見えないようにする。
セクション分析による検証
断面を使用して、0.02 mm までの爪座などの位置合わせを確認し、宝石の安定性と組み立ての適合性を確保します。
スクラップ回収を活用する
貴金属の場合、廃棄物を最小限に抑え、材料を経済的に回収するために、チップ収集を考慮して設計します。 これらの手順を使用すると、お好みのジュエリーを作成できます。
ジュエリー製作におけるCNCの利点
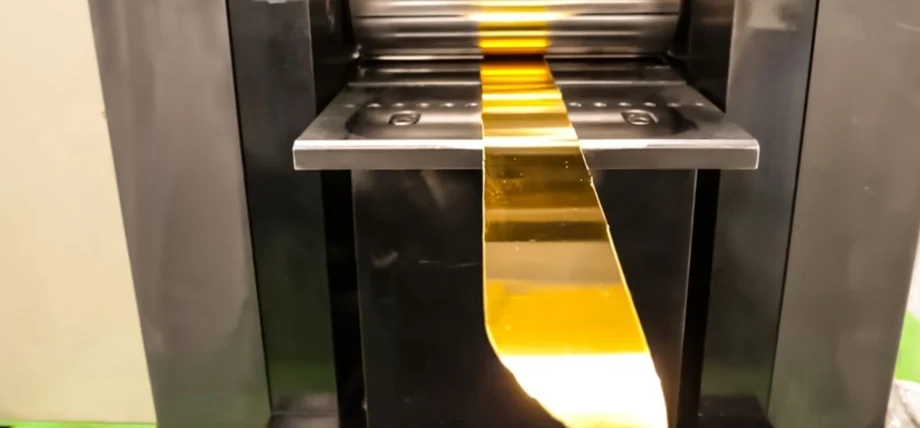
金箔を巻く
優れた精度と精度
CNC精密加工部品 ±0.005 mmの許容差を実現し、手作業や鋳造方法の能力を超えるギヨシェ模様などの複雑なディテールを可能にします。
強化されたデザインの多様性
アンダーカットからフィリグリーまで、複雑な形状やカスタマイズを、再加工や再加工なしで実現します。 カスタムCNC加工の用途 ダイカストなどの他のプロセスと比較して、柔軟性が向上します。
材料の多様性
貴金属、樹脂、複合材料など、さまざまな材料を扱いながら、最適なチップ負荷に合わせてパラメータを調整できます。
生産時間とコストの削減
プロセスを自動化することで、労力を 70%、無駄を 5~10% 削減し、数時間で迅速なプロトタイピングを完了できるようになります。
効率と拡張性の向上
99% 以上の再現性で欠陥を最小限に抑え、単純なプロトタイプから数千個に及ぶバッチ量での工業生産を可能にします。
従来の制限を回避
通常の収縮の考慮が不要になり、最終製品への直接機械加工が可能になり、機械加工時の表面仕上げも向上します。
CNCジュエリー加工における課題
- マイクロスケールの精度: 厳しい許容誤差要件を伴う複雑な設計で高精度を達成することは、大きな課題となります。
- 工具の磨耗と破損: ジュエリーの細部を加工するために使用される小型の切削工具は、急速に劣化したり故障したりする傾向があります。
- 材料: 貴金属と宝石は硬度が異なるため、機械加工の工程は困難を伴います。
- 表面仕上げ品質: 切削によって鏡面仕上げを実現するプロセスでは、過度の研磨を防ぐために特定の切削パラメータ設定が必要です。
- 複雑なプログラミング: 芸術的かつ有機的な形状のツールパスを作成するプロセスは、プログラミングの必要性から長い時間を要する。
- 振動制御: プロセス中の小さな振動により、特徴が歪み、細部の精度が低下する可能性があります。
最高のジュエリー CNC マシンは何ですか?
これらは最高のいくつかです CNCマシン あなたが使用することができます:
カーバイド 3D ノマド 3
Carbide 3D Nomad 3 は、コンパクトなフォーム ファクターで、ジュエリーの試作や部品の小ロット生産などの精密な操作に最適化されたデスクトップ ジュエリー CNC マシンを提供します。
作業領域は 215 x 215 x 70 mm で、自動ツールプローブ機能を備え、速度は最大 10,000 RPM に達し、ワックスや軟質金属の複雑な彫刻やフライス加工を 0.01 mm 未満の許容誤差内で行うことができます。 これらすべての価格は 2,800 ドル未満で、趣味人や小規模スタジオに最適な機器であり、密閉型デザインに簡単に統合できます。
シルX5
SYIL X5は、サイズと重量の面で産業用マシンであり、宝石職人のニーズに適しています。エンベロープサイズは、大型から約250 x 300 x 250 mmまで対応しています。非常に強力な24,000 RPMスピンドルと2つのリニアガイドを備えており、バックラッシュをほぼゼロにした加工を容易に行うことができます。
表面仕上げ 金や銀の加工において、通常、平均粗さ(Ra)は0.8未満を達成します。価格は約10,000ドルですが、機能、強み、そしてクーラントプログラミングに関するオプションにより、複雑な切削加工にも対応し、熟練したプロの宝石職人の作業を可能にします。
スタイルCNC ST-FC3030
STYLECNC ST-FC3030は、金属ジュエリーのカッティングに最適なジュエリーCNC精密ファイバーレーザーです。金、銀、銅の彫刻や輪郭加工が可能です。 特徴としては、300 x 300 mm のエリア、1500 ~ 2000 ワット、ミクロン単位の精度、最大 600 mm/s の高速でバリのないきれいな切断エッジなどが挙げられます。 価格は 8,000 ドル程度ですが、使いやすいソフトウェアであり、コンパクトなため、初心者や中小企業が複雑なデザインを作成するのに役立ちます。
今すぐプロリアンをお試しください!
CNCを使ったジュエリー製作のデザインヒント
- 加工性を最適化: 過度の複雑さを最小限に抑えるために、設計にはツールの寸法と機械の動作限界に一致する機能を組み込む必要があります。
- 適切な許容範囲を使用します。 CNC 機器の精度レベルと材料の動作特性に一致する許容値を設定します。
- 複雑な詳細を簡素化: 設計では、装飾要素をツールの直径と切削精度能力に一致するサイズに制限する必要があります。
- 有料アクセス設計: 設計により、ツール衝突のリスクなしにツールがすべての表面と機能にアクセスできるようにする必要があります。
- 適切な材料: 材料の選択では、効率的に加工でき、かつ優れた表面仕上げを実現できる金属や合金に重点を置く必要があります。
- 後処理: 設計には、研磨、メッキ、石のセッティングなどの後処理作業のためのスペースも含める必要があります。
- プロトタイプでテストする: 設計プロセスは、大規模な製造に進む前に、設計の実現可能性を確認するためのプロトタイプテストから始める必要があります。
ジュエリー製造用圧延機
圧延機は、宝飾品工房で均一な金属材料を製造するために不可欠な設備です。 Pepetools の 90 mm フラットおよびワイヤーバリアントなどの手動モデルは、トルクを増幅する 1.2:1 のギア比を備えた鋳鉄製フレームを備えており、20 ~ 50 回のパス シーケンス中にオペレーターの疲労を軽減します。
ローラーは 0.2 μm 仕上げのクロムメッキで、マイクロメータによるギャップ調整により 0.01 mm 単位になります。 圧延機は、ジュエリーショップにおいて均一な素材を加工するために不可欠な設備です。Pepetoolsの90mmフラット+ワイヤーなどの手動モデルは、1.2:1のギア比でトルクを増幅します。
ギア比により生産負荷が機械全体に分散されるため、20~50パスの加工で発生する可能性のある疲労を大幅に軽減できます。クロムメッキローラーは、0.01mm単位のマイクロメーター調整により、0.2マイクロメートルの精度で仕上げられています。
Durston の C130 で選択されたような電動モデルは、機械を分解せずに不適切な送りを迅速に修正できる安全インターロックと逆転システムのおかげで、100 mm/分の速度が均一になると約 1.5 kW の電力を供給します。 皿穴延長マンドレルなどのアクセサリは、ワイヤ溝を D セクション プロファイル構成に延長するのに役立ちます。
メンテナンスには、毎週 ISO VG 68 粘度オイルを使用して内部に注油し、四半期ごとにローラー調整を行って、振れが 0.05 mm 未満になるようにすることが含まれます。 フラット幅(シートの場合は80~130mm)とワイヤ容量(SWG 8~18本)が選択基準の一つであり、利用可能なスペースに合わせてユニットの組み合わせが最適化されています。99%の欠陥のない在庫ベッドにより、ピアシングなどの後工程における優位性が確保されます。
今すぐプロリアンをお試しください!
手作りジュエリー VS 大量生産向け機械加工ジュエリー
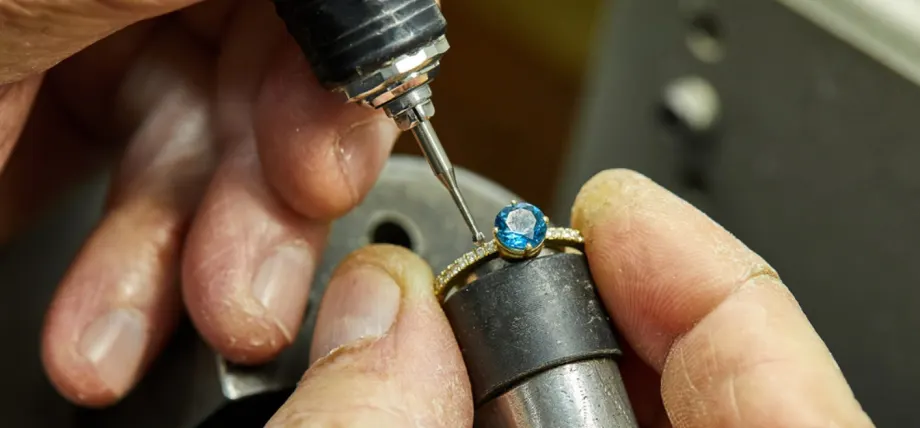
宝石を手動でセッティングする
ハンドメイドジュエリーは職人の技に頼り、ハンマー、ヤスリ、トーチを用いてオーダーメイドの形状を作ります。カスタムメイド市場で高く評価される有機的な非対称性を実現しますが、疲労とばらつき(許容差±0.5mm)のため、職人1人あたり1日5~10点に制限されています。この製法は、手作業による変形の軌跡に沿って木目が刻まれ、触感の真正性を保ちます。
CNCによるジュエリーの加工 フライス加工 プレス加工やスタンピング加工は大量生産に優れ、1時間あたり100個以上のデザインを±0.01 mmの精度で複製し、シンプルなデザインであれば材料のばらつきを1%未満に抑えます。自動化により人為的ミスによる欠陥を最小限に抑えながら、均質化によって美観が損なわれ、産地を示す微妙な欠陥がなくなります。
スケーラビリティの観点から、機械加工は1,000回以上の生産において、償却済み工具の使用により単価を60~80%削減します。一方、ハンドメイドスーツは、少量生産のニッチ市場において、人件費(1着あたり20~40時間)を2~3倍に上乗せすることで、高い付加価値を生み出します。持続可能性の観点からは、機械加工による廃棄物の10~15%削減が有利ですが、ハンドメイドは倫理的な調達を重視します。
精密ジュエリーの職人技には、ハンマー打ち、金線細工、手作業によるはんだ付け技術による製作が含まれます。 これにより、1 日に 5 ~ 10 種類程度の少量生産が可能となり、1 人の作業員で大量の生産が可能になります。これは、このような作業に特化した本物の手作りの職人であれば、疲労やばらつき (許容差 ±0.5 mm) が避けられないためです。
この方法は、宝石の変形経路を物理的に更新し、宝石の触感の真正性を維持するためのツールを提供します。 機械制御のジュエリーは、CNC 製でもスタンプ製でも大量生産に最適で、1 時間あたり 500 ~ 100 個の大量生産が可能で、0.01 mm 以内の一貫性を維持し、1 % 未満の材料許容差を実現します。
自動化により、人為的な欠陥の可能性は効果的に抑制されますが、欠陥の原因について多くのことを教えてくれる不完全さが犠牲になります。 規模に応じて、機械加工により、部品数が 1000 個を超えるとユニットのコストが 60 ~ 80% 削減され、投資として分散されます。一方、手作業による製造は、労働時間のためにコストが 2 ~ 3 倍増加するため、主に少量市場に限定されます。
環境面では、機械加工では手作業によるセットアップに比べて経済的になるまでに、約 10 ~ 15% の余分な材料が出てくる傾向があります。 機械加工されたベースと最終的な手作業による仕上げを組み合わせることで、非効率性と外観のバランスを取り、中期生産で 70% の市場シェアを獲得する準備が整いました。
カスタムミリングサービス ジュエリー作りに
Bodaでは、部品やCNCジュエリーの複雑なデザインや微細な特徴を加工するために、ターンミルとスイスミルのサービスを優先的に提供しています。CNCフライス加工は、少量生産から大量生産まで、ジュエリー製造に必要なパターン、デザイン、彫刻、ケースなど、あらゆる種類の微細な特徴を加工できます。 また、DFMサポートや素材オプションも提供しており、美しい仕上げや色彩をお選びいただけます。ぜひお気軽にお問い合わせください。 無料見積もり 数時間以内に!
結論
フライス盤 圧延工場では、ジュエリーの生産を職人技から精密工学へと変革し、欠陥を最小限に抑えた大量生産を可能にします。 生産者が設計原則と機械の選択を尊重すれば、複雑さを犠牲にすることなくプロセスを経済的にすることができます。
今後、AI ツールパスの開発が進めば、サイクルタイムのさらなる短縮が期待でき、これらの技術を業界の基幹として確立することに大きく貢献するでしょう。
よくある質問
ジュエリー用圧延機の使い方は?
金属を焼きなまし、エッジを清掃し、ギャップを 10 ~ 15% 削減し、ローラーに潤滑油を塗布し、一定の速度で段階的に (0.1 ~ 0.2 mm/パス) 転がし、3 ~ 5 パスごとに焼きなまし、厚さを測定してコイルにします。