
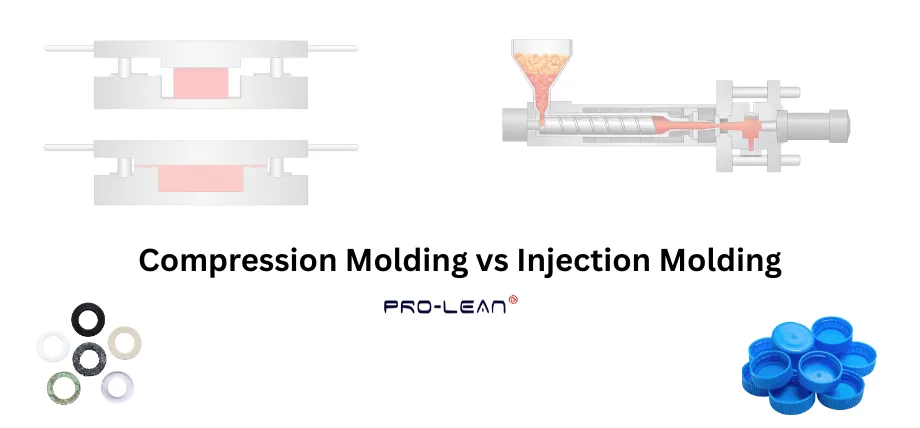
 成形工程比較図
射出成形と圧縮成形は、プラスチックや複合材部品を製造する一般的な方法ですが、その仕組みは異なります。射出成形は、プラスチックを溶融させ、圧力をかけて密閉された金型に注入します。通常、精密な部品や大量生産に用いられます。一方、圧縮成形は、加熱された金型に材料を入れ、圧力をかけて成形します。こちらは、単純な形状で厚みのある部品や、特定の複合材に適しています。
どちらを選択するかは、部品の設計、材質、数量、コストによって決まります。両者の違いを理解することで、適切な製造プロセスを選択するのに役立ちます。
圧縮成形と射出成形:主な違い
生産量と拡張性
射出成形は、複雑な部品を大量生産するために設計されています。非常に高い生産量に対応でき、最も費用対効果の高い射出成形ソリューションの一つです。射出成形では、場合によっては一度に数千個、あるいは数百万個もの部品を生産することが可能です。さらに、生産量が増えるにつれて、部品あたりのコストは低下します。
圧縮成形は、中規模生産に適した優れた選択肢です。部品の少量から中量生産に適しており、射出成形の代替手段として実用的です。主に、材料や部品設計が射出成形に適さない場合に使用されます。射出成形と圧縮成形はどちらも、大規模生産向けに設計されています。
サイクルタイムと製造速度
射出成形は、圧縮成形部品に比べてサイクルタイムが大幅に短縮されます。これは、自動供給システム、急速冷却、およびコンピュータ制御による連続運転によるものです。このサイクルタイムの短さから、大量生産に最適です。
圧縮成形は、材料の配置と硬化時間の長さが主な理由で、比較的時間がかかります。この工程は、まず金型に材料を配置し、次に圧縮し、最後に加熱するという一連のステップで構成されており、これがプロセスを遅くする要因となっています。
部品の複雑さと設計の自由度
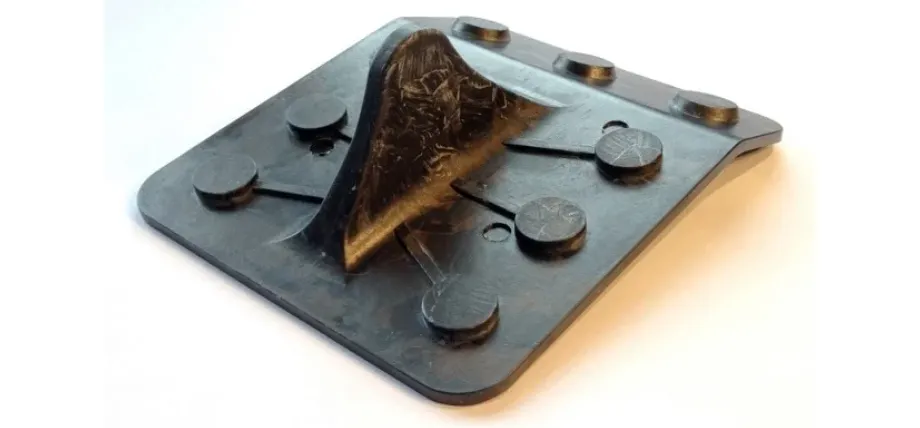
強化圧縮成形プレート
圧縮成形は、主に平面部品、薄肉部品、比較的滑らかな輪郭や単純な形状の部品の成形に用いられます。鋭利なエッジ、角張った形状、複雑なディテールを持つ部品の設計には適していません。 射出成形は、複雑な形状や特徴を持つ部品の成形に最適な方法です。高温によって材料が隙間に容易に流れ込むため、大量生産における精密加工に適しています。
設計に関しては、どちらの方法においても、厚い壁、不必要に鋭利な切り込みや角、壁厚の急激な変化は避けることをお勧めします。射出成形はより詳細な設計に対応できますが、その設計ルールはより多く、より複雑です。
寸法公差と精度
射出成形は圧縮成形よりもはるかに高精度です。射出成形部品は寸法公差が非常に厳しく、精度が高いため、後処理が不要です。射出成形に使用される金型は高品質の鋼材で作られており、最終製品の寸法精度に反映される非常に厳しい公差で加工できます。一方、圧縮成形では一般的に公差がやや緩い部品が製造されますが、多くの構造用途では許容範囲内です。圧縮成形部品には、厚みのある部品や構造支持部材などがあります。
今すぐプロリアンをお試しください!
コスト分析:金型費用対単価
初期工具とリードコストの比較
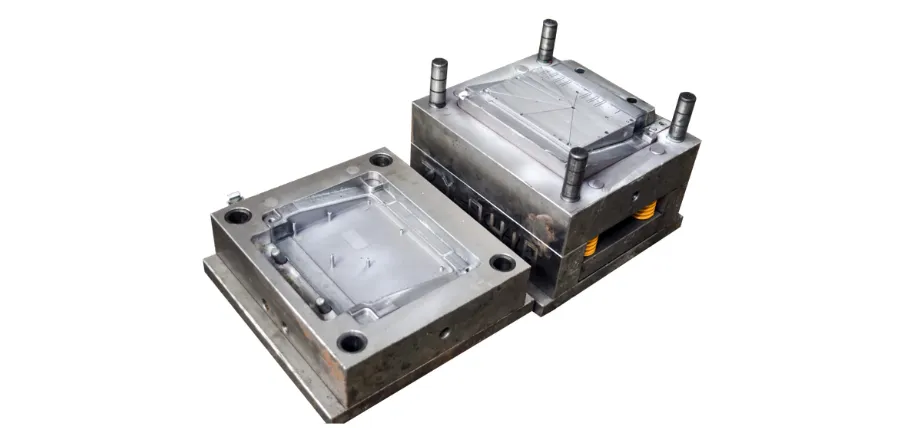 精密射出成形金型
射出成形金型は 射出成形金型は、高品質の素材を使用し、CNCフライス加工などの高度な技術で加工することで、寸法精度と公差を確保しています。金型の価格は、複雑さやその他の要件によって数万ドルから数十万ドルに及ぶ場合があります。金型費用が償却されるため、射出成形が手頃な価格で実現可能になるのは、生産量が増加した場合のみです。
それに比べて、圧縮成形金型はよりシンプルで安価です。圧縮成形金型は構造がシンプルで加工工程が少ないため、コストを抑えることができます。さらに、圧縮成形された部品は手で金型から取り外せるため、離型機構が不要な場合もあります。
労働力と資材の無駄に関する考察
射出成形は自動化されたプロセスであり、手作業のコストを削減します。ただし、ランナーの廃棄や、システム洗浄のための起動時のパージが必要となります。 射出成形の欠陥 パラメーターが最適化されていない場合、このようなショットやフラッシュが発生します。廃棄物はリサイクル可能ですが、それでも人件費とエネルギーコストの増加につながります。
圧縮成形は廃棄物が最小限に抑えられます。これは、正確に計量された材料を金型に直接投入するためです。その結果、スクラップや材料の損失が最小限に抑えられます。射出成形と圧縮成形はどちらも材料効率の良い成形方法です。 ゴム圧縮成形 これは、一定量のゴムを使用する材料を用いることで効率性を実現した素晴らしい例です。
低量取引と高量取引における総所有コスト
圧縮成形は、金型がシンプルで、セットアップの手間が少なく、初期投資も少額で済むため、小規模生産や試作においては所有コストが低く抑えられます。一方、射出成形は、初期金型費用は高くなりますが、人件費が安くサイクルタイムが短いため、大量生産においては経済的です。さらに、生産量が増えるにつれて部品単価も下がります。
材料の選択と互換性
熱硬化性樹脂と熱可塑性樹脂
射出成形では、成形や加工が容易な熱可塑性樹脂が主に用いられますが、一部の熱硬化性樹脂も射出成形に使用されます。熱可塑性樹脂は加熱すると軟化し、冷却すると硬化します。また、リサイクル可能で、複数回再加熱・再成形が可能です。これらの特性は、自動化や高速生産システムに適しています。
熱硬化性樹脂は、硬化中に不可逆的な化学反応を起こすプラスチックポリマーです。その分子構造は永久的であるため、一度硬化すると溶融・再溶融が可能です。優れた耐熱性と剛性を備えています。
材料性能と部品強度
射出成形された熱可塑性樹脂は、優れた寸法精度、表面仕上げ、および耐衝撃性を備えています。熱可塑性樹脂は高温での機械的強度が低いため、軽量で低荷重の用途に適しています。これは射出成形の欠点の1つです。
圧縮成形された熱硬化性樹脂は、より剛性が高く頑丈で、耐摩耗性にも優れています。ガラス繊維または炭素繊維で強化された熱硬化性樹脂は、非常に耐久性が高く、優れた引張強度と熱安定性を備えています。これらの特性により、自動車のボディパネル、断熱システム、および重工業システムに最適です。
各工程で使用される一般的な材料
射出成形に使用される材料には、リサイクル可能で流動性に優れたポリマーが含まれます。例えば、以下のようなものです。
- ABS(アクリロニトリルブタジエンスチレン)
- ポリプロピレン(PP)
- ポリエチレン(PE)
- ナイロン(PA)
- ポリカーボネート(PC)
- PVC
圧縮成形では、高荷重や高温環境下での使用が求められるため、主に強度と耐久性に優れたプラスチックが使用されます。圧縮成形部品の製造に使用される材料には、以下のようなものがあります。
- エポキシ樹脂
- フェノール樹脂
- ポリエステル樹脂
- シリコーンゴム
- シートモールディングコンパウンド(SMC)
- バルクモールディングコンパウンド (BMC)
今すぐプロリアンをお試しください!
各方法の利点と限界
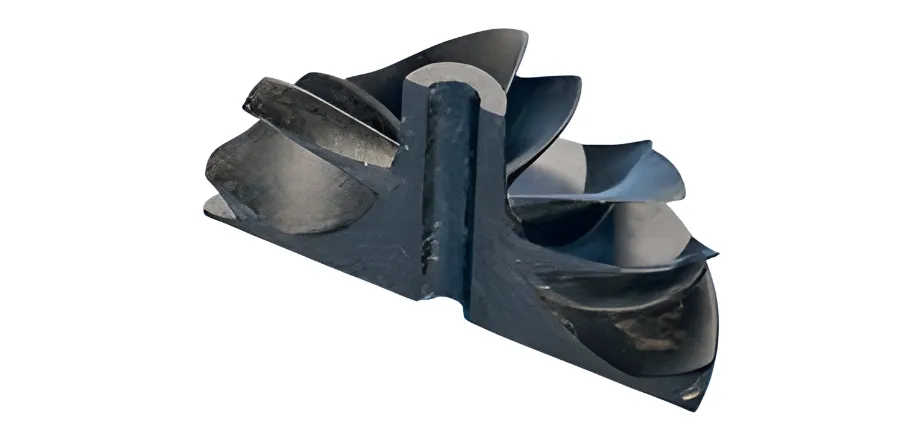
圧縮成形されたインペラ部
射出成形の長所と短所
利点
- サイクルタイムが速い: 射出成形用サポート材は非常に効率的で高速です。金型製作が工程の中で最も時間のかかる部分ですが、一度完成すれば比較的容易で、短いサイクルタイムで高い再現性を実現します。
- 寸法精度: このプロセスは、制御された射出成形により優れた寸法精度を実現し、1回の成形工程で厳しい公差を可能にします。
- 複雑な設計能力複雑な形状、薄い壁、カウンターなどは、射出成形を使えば簡単に製造できる特徴です。
- オートメーション射出成形プロセスは現在、ほぼ自動化されており、スムーズな自動化を実現するために高度なシステムがプロセスに統合され、労働力を最小限に抑え、高い効率性を確保しています。
- 表面仕上げ: 射出成形部品のほとんどは、金型から取り出した時点で優れた表面仕上げが得られるため、後処理の必要性が最小限で済みます。
デメリット
- 高価な工具: 射出成形金型の製造工程は非常に複雑で、高度な専門知識が求められる。わずか数ミリの誤差でも、金型は射出成形に使用できなくなる。
- 高額な設計変更費用: 設計を大幅に変更する場合は、金型全体を作り直す必要があり、費用がかさむ。
- 大きな部品: 射出成形は、小型から中型の部品に適しています。非常に厚みがあり、繊維含有量の多い部品は、製造が困難です。
圧縮成形の長所と短所
優位性
- 金型コストが低い:圧縮成形用の金型は比較的安価であるため、圧縮成形は小ロット生産に適しています。これにより、圧縮成形製品も低価格で製造できます。
- 材料性能:圧縮成形製品は、熱硬化性樹脂や強化複合材料を使用しているため、耐久性と耐摩耗性に優れています。
- 構造用途に最適:このプロセスは、自動車や産業用途向けの大型耐荷重構造部品の製造に最適です。
制限
- 長いサイクル時間:圧縮成形製品は、部品が金型内で硬化して冷却される必要があるため、サイクル時間が長くなります。
- 公差:薄肉部品や複雑な形状の部品を作るのは難しく、射出成形よりも精度が低い。
- 後処理:圧縮成形部品は、きれいで精密な部品にするために、トリミングとバリ取りが必要です。
表面仕上げと後処理の要件
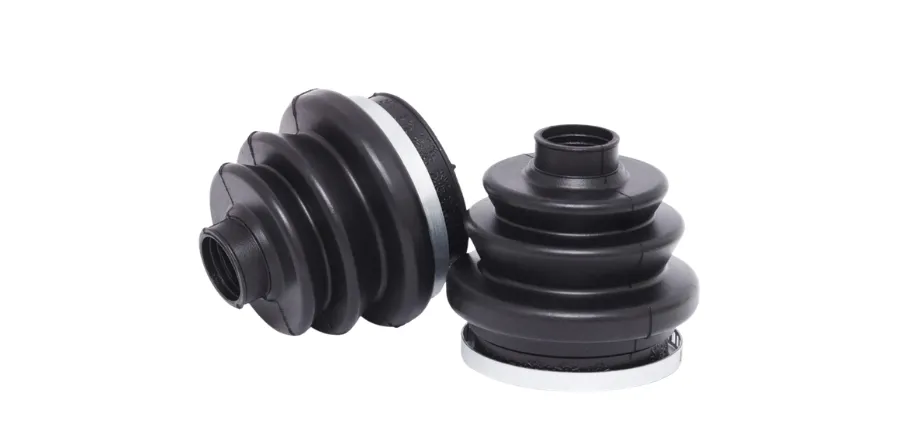
柔軟な成形アクスルベローズ
射出成形は、過剰な後処理を必要とせずに、質感、光沢、マット仕上げなど、さまざまなオプションを備えた優れた表面仕上げを実現します。どちらのプロセスも後処理は最小限で済み、主に最小限のトリムラインとランラインの除去が含まれます。
圧縮成形における後処理には、エッジのバリ除去、研磨、そして適切な質感を得るための仕上げが含まれます。オーバーラール射出成形は後処理が最小限で美観を優先するのに対し、圧縮成形は構造用途に重点を置いています。
アプリケーションに適したプロセスの選択
射出成形と圧縮成形のどちらを選ぶか迷っている場合は、以下の簡単な参考ポイントをご覧ください。
- 射出成形は、生産量が多い場合にのみ有効かつ費用対効果が高い。一般的な射出成形の生産量は、数千個から数百万個に及ぶ。コスト削減は、生産規模の拡大と、射出成形に伴う高度な自動化のメリットによってのみ実現できる。
- 射出成形は、複雑な形状、精緻なディテール、そして加工コストを増加させる可能性のある厳しい公差を必要とする場合に最適です。また、射出成形は表面がきれいであるため、後処理が不要です。
- 射出成形は主に熱可塑性樹脂に適しています。ただし、汎用性の高い熱硬化性樹脂も使用できます。
- 圧縮成形は、少量から中量生産に適しています。数百個から数千個の生産を想定してください。大型部品、厚みのある部分、シンプルな形状の成形に最適です。
- 圧縮成形を用いるもう一つの利点は、均一な圧力によって高密度な成形品が得られるため、繊維強化材料を使用できることである。
- 圧縮成形は、設計がそれほど複雑ではなく、単純な部品が必要な場合にのみ使用してください。
射出成形サービス
プロリーンテック 当社は、カスタム部品向けに高品質かつ少量から大量生産まで対応する射出成形サービスを提供しています。0.02mmというサブミリメートル単位の精度と最適化されたサイクルタイムで、お客様の部品を成形します。当社のホットランナーシステムは、高速サイクルタイムと幅広い材料選択を可能にします。Bodaは、お客様の次のプロジェクトにおいて、プロトタイプ作成から量産までを迅速にサポートいたします。
をリクエスト 無料見積もり して、高成長のクロスチャネル戦略の構築を始めましょう!
よくある質問
大型部品の製造にはどちらのプロセスが適していますか?
圧縮成形は、大型部品や厚みのある部品に適しています。
後から圧縮成形から射出成形に切り替えることはできますか?
圧縮成形から射出成形に切り替えることは可能ですが、金型、材料の変更、および工程検証が必要となるため、コストが増加します。