
近年、機械加工業界におけるイノベーションプロセスや新技術の購入と研究に対する関心が着実に高まっています。 世界的な企業は精密複合体への関心をますます高めています 高精度工作機械 部品の多軸加工が可能です。
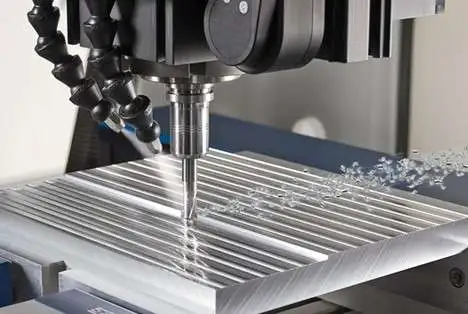
高速精密加工
このような装置での高速加工 (HSM) は、現代の生産の重要な成功要因になりつつあります。 時間自体が生産性の継続的な向上を必要とし、 CNCマシン そしてマシニングセンター。 新しい機械の大部分は、毎分 25 回転以上のスピンドル速度で動作するようにすでに設計されています。
高速精密加工にはどのようなメリットがあるのでしょうか?
HSM に切り替える利点は疑いの余地がありません。切断速度が 20 ~ 25% 向上 最終製品のコストを 15% 削減します。 しかし、高速フライス加工では、 切削速度と送りが 5 ~ 10 倍速くなります、従来の処理よりも速いため、2 ~ 20 m/min の範囲になります。
高いスピンドル速度と送り機構の高いダイナミクスにより、精度、信頼性、剛性の点で機械内の工具のクランプに非常に厳しい要求が課せられます。 これらの要件は、シュリンク スリーブなどの機械部品によって満たされます。 構成部品が全体として機能するこの焼き接合の紛れもない利点は、 ジョイントはほぼ無限に組み立てたり分解したりすることができます.
油圧クランプの需要の高まり
ワーク加工の精度に対する要求が高まっているため、工具を機械に正確に固定するための他の方法の開発が必要です。 油圧クランプ エレメントは、新世代の高精度機器の要件に完全に準拠しています。
油圧クランプ要素は、工具とスピンドル間のすべてのギャップを選択します。 ここで達成される最小の半径方向振れと工具バランスは、高精度加工と長い工具寿命の必須条件です。
特定の金属に対する最適な速度
重要な要素は工具送り速度の大きさです。 フライスおよび旋削工具の切削インサートの新しい形状により、切込み深さが 3 ~ 5 mm であるにもかかわらず、送り速度を 3 ~ 1 倍、2 回転あたり最大 XNUMX mm まで高めることができ、切りくず除去量が増加します。
高速加工および単純な高速加工の条件の XNUMX つは、良好な加工を得るには少量の除去が必要であるということです。 表面品質 ワークや工具の表面への損傷を防ぎます。
国内生産の特性上、これを確保するのはそれほど簡単ではありません。 その結果、個々のセクションにより、路面全体の速度を過小評価する必要があります。 低速でフライス加工する方が収益性が高いことがわかりますが、切込み深さが大きくなると、機械がフル稼働で使用されなくなり、部品の加工時間が増加します。
理想的なアプローチは、あらかじめ開けられた穴に下げることですが、これが常に可能で便利であるとは限りません。 このような場合、 カッター 螺旋状またはジグザグ状に下降します。 このような場所では、工具の破損を防ぐために速度を落とす必要もあります。
精密加工に最適な速度はどれですか?
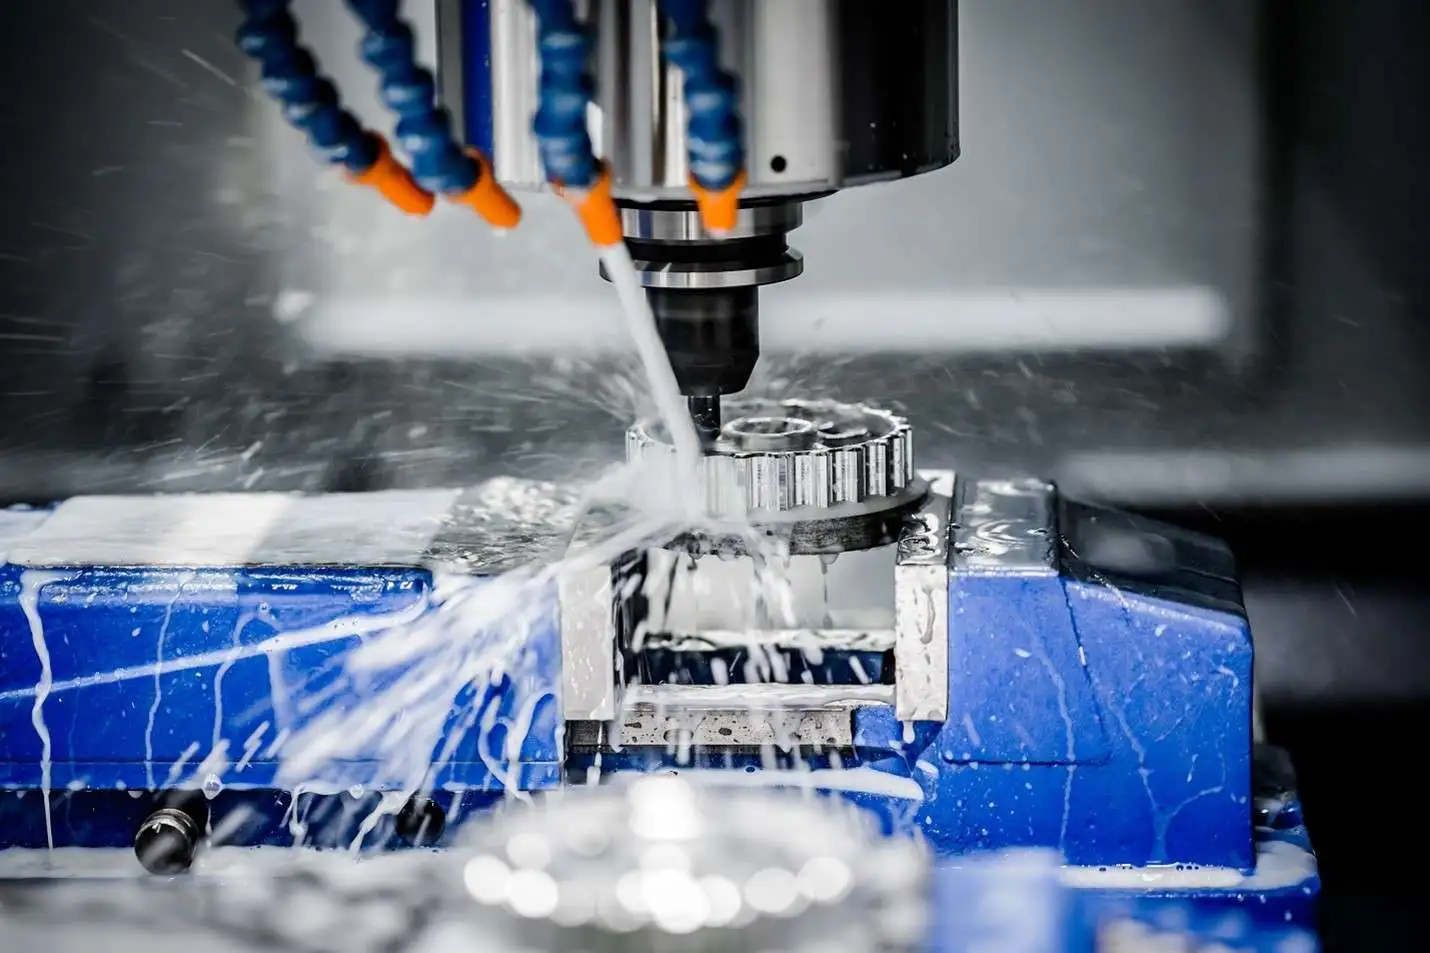
適切な主軸速度
これらの問題の解決策は、プログラム全体の高速性を維持しながら、大きな材料の除去やカッターの下降などの場所で速度を下げることです。 したがって、HSM の総合的な効果、つまり切削条件の強化による加工時間の短縮、生産プロセスの全体的な簡素化、および加工品質の向上が達成されます。
このような場合、カッターは螺旋状またはジグザグ状に下降します。 このような場所では、工具の破損を防ぐために速度を落とす必要もあります。 これらの問題の解決策は、プログラム全体の高速性を維持しながら、大きな材料の除去やカッターの下降などの場所で速度を下げることです。
したがって、HSM の総合的な効果、つまり切削条件の強化による加工時間の短縮、生産プロセスの全体的な簡素化、および加工品質の向上が達成されます。 このような場合、カッターは螺旋状またはジグザグ状に下降します。 このような場所では、工具の破損を防ぐために速度を落とす必要もあります。
しかし、後者の要件は、新しいタイプの焼き入れ鋼フライスカッターの出現により、ますます関連性が薄れてきており、メーカーは、HSM の他の要件 (特にファインピッチ) を満たしながら、通常の切込み深さを維持することを推奨しています。
高速ミーリングの特長
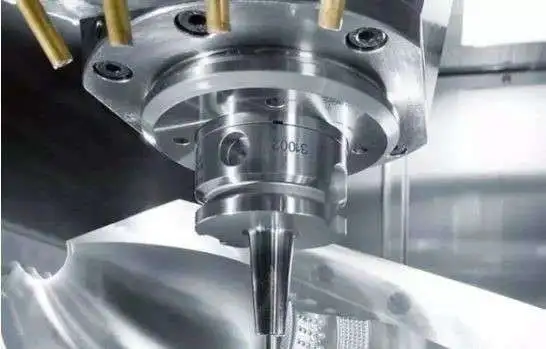
高速ミーリングのメリット
フライス加工分野における高速フライス加工の主な困難は、均一な削り取りの構成と切削パラメータの均一性に関連しています。 高速フライス加工の場合のように、送り速度を 5 ~ 10 倍に上げても、カッターの温度はわずかしか上昇しません。
これは、送り速度が被削材の熱伝導率を超えているためです。 カッターは熱の広がりを「上回り」、その主要部分はチップで除去されます。 旋回時のカッターについても同様のことが言えます。
処理速度の向上に伴い、機器の操作に使用されるツールの要件も増加します。 これはフライス加工では特に重要です。 高速加工において振れを数ミクロンまで低減することで、切削インサートの寿命が数倍に延びます。 そのため、高速処理のために、最大 100,000 rpm の速度で作業できる最新のサーマル チャック、油圧チャック、バランス チャック (クランプ) が製造されています。
通常、HSM は振動の超臨界領域で実行されます。これは、高速フライス加工で使用されるような高い回転速度では、ワーク、工具、機械コンポーネントの共振周波数が大幅に超えられるためです。
の特徴 高速フライス加工 このような高速回転速度に必要な特殊な高速工具スピンドルのみを使用する必要があるため、HSM には 15 ~ 20 mm の小径工具しか使用できません。
設備要件
HSS の適用を成功させるには、装置のすべてのコンポーネント (機械、工具、ワーク固定具、CNC コンピュータ システム、制御プログラム) が故障なくスムーズに機能する必要があります。 サービス担当者の資格にも同じ要件が適用されます。 少なくとも XNUMX つのコンポーネントが「弱点」であることが判明すると、ワークピースの損傷だけでなく、高価な装置の故障にもつながります。
システムの各コンポーネントの要件を個別に検討してください。
- 工作機械は約 12 ~ 25 rpm の速度を維持し、信頼性の高いスピンドル冷却システムを備えている必要があります。 すべての機械コンポーネントは高い剛性と、安定した熱体制を維持する能力を備えていなければなりません。
- 切削工具 – 耐久性と強度が向上している必要があります。 原則として、現代のメーカーは高速切断用の特別モデルのカッターを製造し、それらに推奨される切断条件を示しています。
- 高速での寸法のわずかな偏差は、切削抵抗に見合った振動エネルギーによるビートの原因となるため、補助ツールは厳密に公差内にある必要があります。 したがって、カッターの取り付けには、特別にバランスのとれたチャックまたは焼きばめコレットを使用する必要があります。
高速精密加工での振動を防ぐための加工条件
HSM 中の振動を回避することが重要であることを考慮すると、ワークピースと工具の組み合わせごとに、理想的な加工条件は実験的にのみ見つけることができます。 カッターを水冷からエアジェットブローシステムに置き換えたときに、最高の工具寿命が得られました。
上で述べたように、HSC では主な熱流束がチップから除去されます。 したがって、冷却システムが切削領域から切りくずを除去する能力は、切削工具の表面仕上げと耐摩耗性に大きな影響を与えます。
上で述べたことは、機械部品、つまり機械や工具に完全に当てはまります。 ただし、電子コンポーネントとソフトウェア部分は、HSM 中の製品の品質に少なからず影響を与えます。
CNC システム – コーナーやコーナーに入る前にツールの速度を遅らせるために、「先を見て」動きを事前に計算 (100 秒あたり約 200 ~ XNUMX フレームの速度で) できるなど、速度に余裕が必要です。その後、カッター パスの次の「ターン」まで再び加速します。
製品概要
精密に調整されたカッター移動アルゴリズムを「通常の」低速加工の実践に導入すると、製造される製品の品質が大幅に向上することに注意してください。 そのため、加工プロセスを強化し、最新の CNC 装置の可能性をより完全に引き出すために、機械加工の改善に常に注目が集まっています。
必要な場合 CNC加工サービスお気軽にお問い合わせください。弊社のエンジニアはこの分野で長年の経験を有しており、手頃な価格で高精度の部品を提供することができます。