
座ぐり穴と皿穴
組み立てや部品加工において、ネジ穴は非常に重要です。不適切な方法でネジを締めると、緩みが生じたり、ネジ頭が飛び出したりしてしまいます。
ざぐり 平底の円筒形の凹部を作ります。ソケットキャップスクリュー、六角ボルト、その他の突出した頭を持つねじなどの締結具の頭を、表面と面一または表面より下に配置できます。頑丈できれいな仕上がりが必要な場合に便利です。
皿穴 皿頭ネジの角度に合わせて円錐形の穴を開けます。これにより、ネジを材料の表面と面一に、または材料の表面より下に配置できます。これは通常、頭が傾斜しているネジに使用されます。すっきりとしたプロフェッショナルな外観を実現します。
それぞれの方法をいつ適用するかを知ることは非常に重要です。それは、部品のフィット感、組み立ての強度、そして仕上がりの見栄えに影響します。金属加工、木工、その他の作業でも、 CNC加工、または機械構造の場合、適切な技術を使用すると、より良い結果が得られます。
座ぐり穴または皿穴を使用する必要はありますか?
座ぐり穴や皿穴は見た目を良くしますが、その目的は見た目だけではありません。機械設計においては、これらの穴の選択が非常に重要です。
これらの凹部がないと、ネジの頭が表面から突き出てしまう可能性があります。これは、特に可動部品や狭い隙間がある箇所では、機械の動作を妨げる可能性があります。
これらの穴は、滑らかで面一な表面を作り出すことで、信頼性の高い動作を保証し、メンテナンスを容易にします。そのため、機械の適切な組み立てにおいて重要な役割を担っています。
皿穴の説明
皿穴
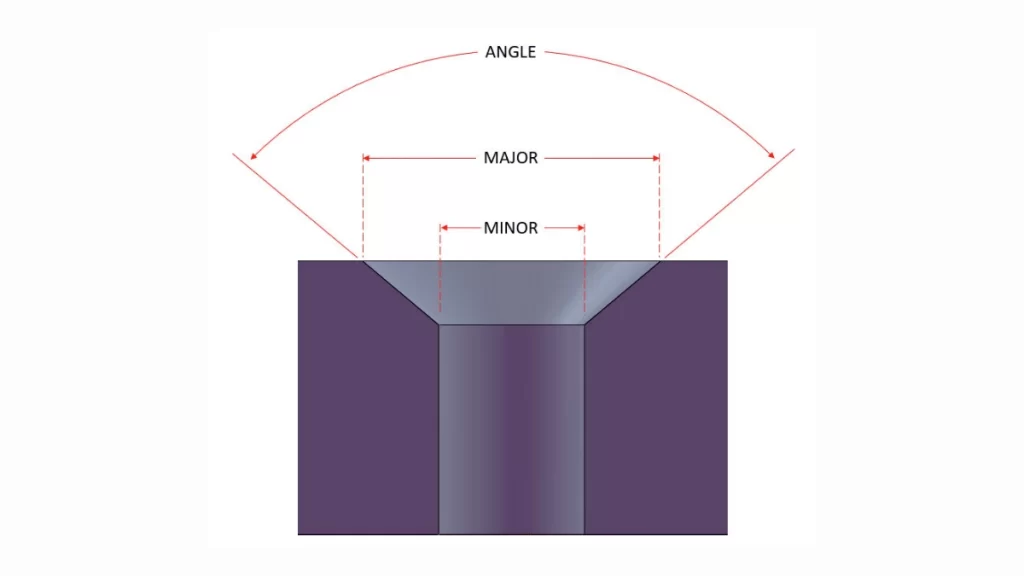
よく使うのは 皿穴 木材などの柔らかい素材を扱う際に便利です。これらの穴はネジ頭の角度に合わせて形作られています。そのため、締め付けたネジは表面と面一になります。
典型的な皿穴角度は 60°から120°、82° 米国では標準で、ISO規格では90°が一般的です。この角度はネジの固定深さを制御するのに役立ち、接合部の安全性にも影響します。
さらに、皿穴は材料の摩耗を軽減します。ねじが浅い角度で入るため、ねじ山が損傷するリスクも低くなります。 分割と剥離これらの穴は、皿穴ビット付きの標準ドリル、またはエンドミルで加工できます。重要なのは、穴のサイズと形状をネジに合わせることです。
皿穴記号: '⌵' (逆V字型または直径の下の角度)
座ぐり穴について知っておくべきこと
ザグリ穴
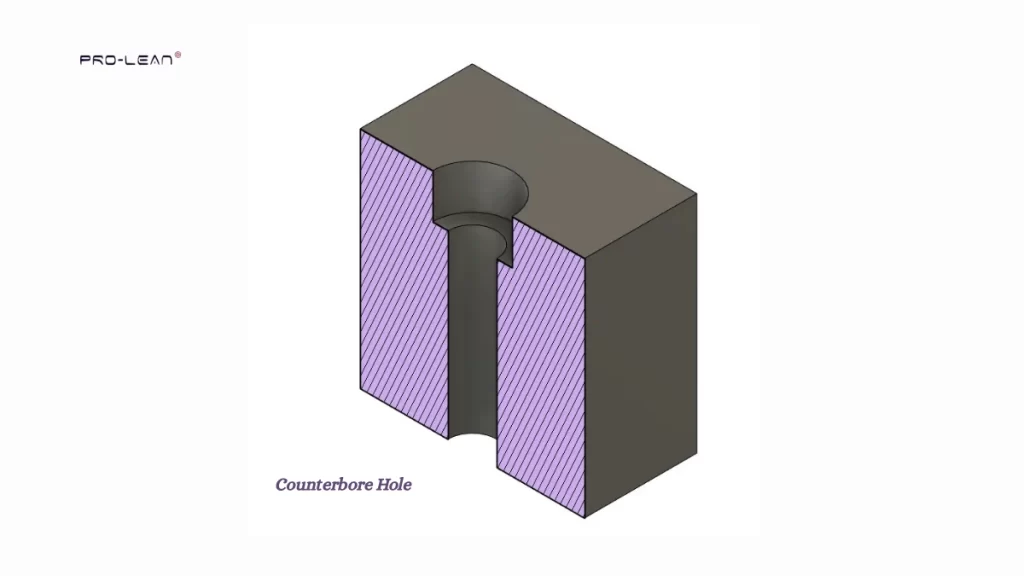
ザグリ穴は円筒形で、底が平らです。これらの穴は底が平らに開けられるため、ネジ頭が表面より平らか下に収まるスペースが確保されます。これは、 ソケットヘッドネジ または可動部品を面一に仕上げる必要がある場合など。
座ぐり側は垂直な壁を持ち、表面に対して90度の角度で切断されているため、締結具が適切に固定されます。皿穴のような斜めのテーパーはなく、すっきりとした直線状の凹部となっています。
A 小さな下穴 穴あけ加工で穴を開け、エンドミルまたはカウンターボアカッターでサイズを大きくします。必要に応じて、ワッシャー寸法の穴を開けることもできます。これにより、荷重が均一に分散され、特に高応力領域で使用する場合、保持力が向上します。
座ぐり記号: 「⌴」(四角い「U」または底が平らなボックスの記号)
ドリルプレスで座ぐり穴を作る方法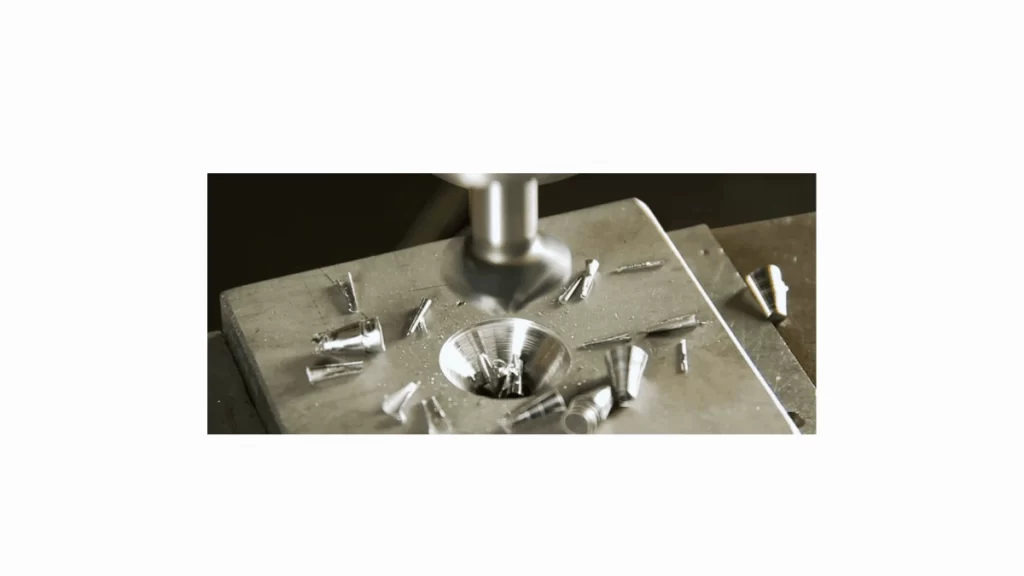
座ぐり穴の掘削
- まず、穴を開けたい場所に印を付けます。その印に、センターポンチで小さなへこみをつけます。こうすることで、ドリルビットが所定の位置に固定され、滑り落ちるのを防ぎます。
- 次に、通常のツイストビットで下穴を開けます。十分な深さがあることを確認してください。
- 下穴が完成したら、大きめのビットとカウンターボアカッターを使い、必要な深さまで慎重に穴を開けます。穴の底はネジの頭が収まるように平らで、ネジが入る深さが必要です。
- 穴の中のホコリや汚れを掃除機で吸い取って閉じてください。これにより、留め具がしっかりと固定され、清潔で安全な装着感が得られます。 (参照: 深穴掘削)
今すぐプロリアンをお試しください!
皿穴はいつ使用すべきですか?
ネジを表面と面一に、または表面よりわずかに下向きに取り付ける必要がある場合は、皿穴を使用してください。これは、テーパー状の頭を持つネジで最も効果的です。家具やキャビネットの製作、さらには乾式壁の設置など、きれいな仕上がりが必要な場合に役立ちます。
皿穴を選択する理由
- これらの穴はネジ頭の圧力を均一に分散し、材料への応力を最小限に抑えます。
- ネジを正しい軌道に保つために使用でき、ネジ山の潰れや柔らかい素材へのダメージを防ぐことができます。
- これらの隠しファスナーにより、作業がよりプロフェッショナルですっきりとした印象になります。
皿穴をドリルで開けるにはどうすればいいですか?
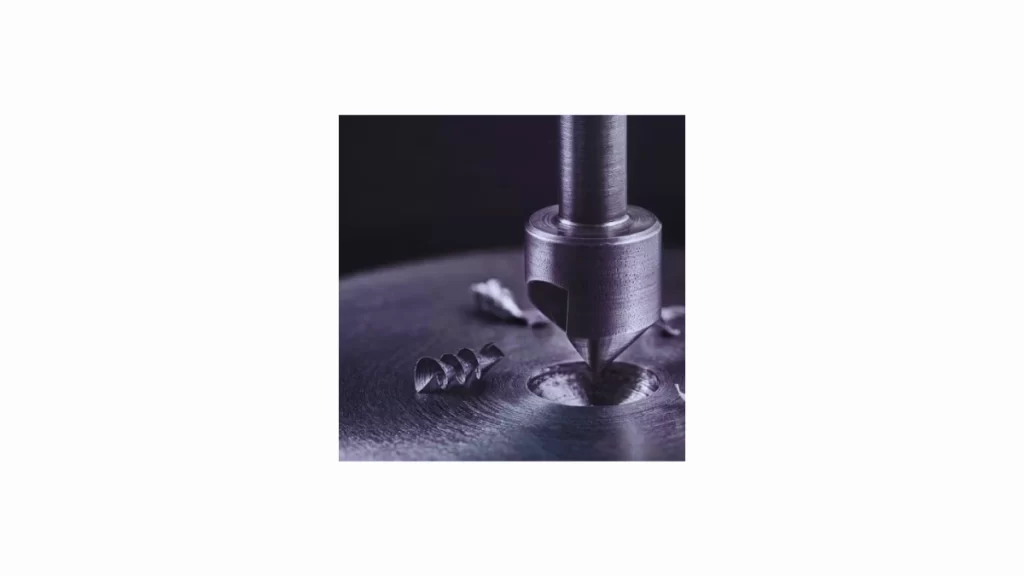
皿穴加工
- まず、穴の位置をマークし、センターポンチで小さなへこみをつけます。こうすることで、ドリルビットがずれるのを防ぎます。
- ネジのサイズに合わせて下穴を開けます。次に、皿穴ビットに交換し、下穴に慎重に合わせます。
- 皿穴を適切な深さまで開けます。ネジの頭がきちんと収まるようにします。
- ネジがスムーズにフィットするように、破片やほこりを取り除いてください。 (詳しくはこちらをご覧ください CNC穴あけ)
避けるべきよくある間違いは?
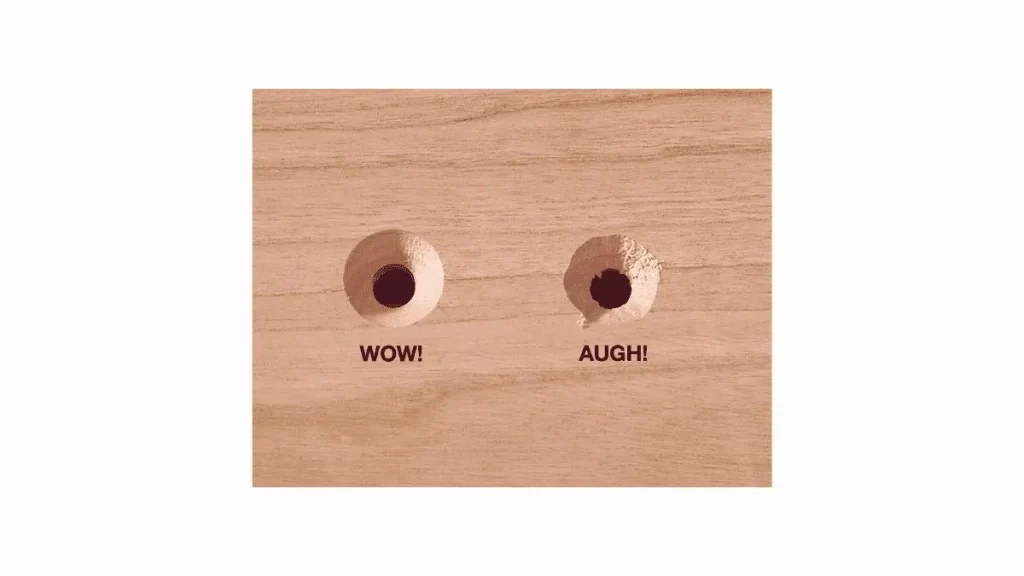
正しい皿穴と不適切な皿穴
- 座ぐり加工が必要なのに皿穴を使用する。これにより、締結具が支えられなくなり、不具合が発生する可能性があります。
- 座ぐりや皿穴をあける際に、穴を深く開けすぎると、材料が弱くなり、適切なフィットができなくなります。
- 下穴に不適切なファスナーを選択すると、不安定になり、材料損傷につながります。
今すぐプロリアンをお試しください!
座ぐりと皿穴の違い:詳細
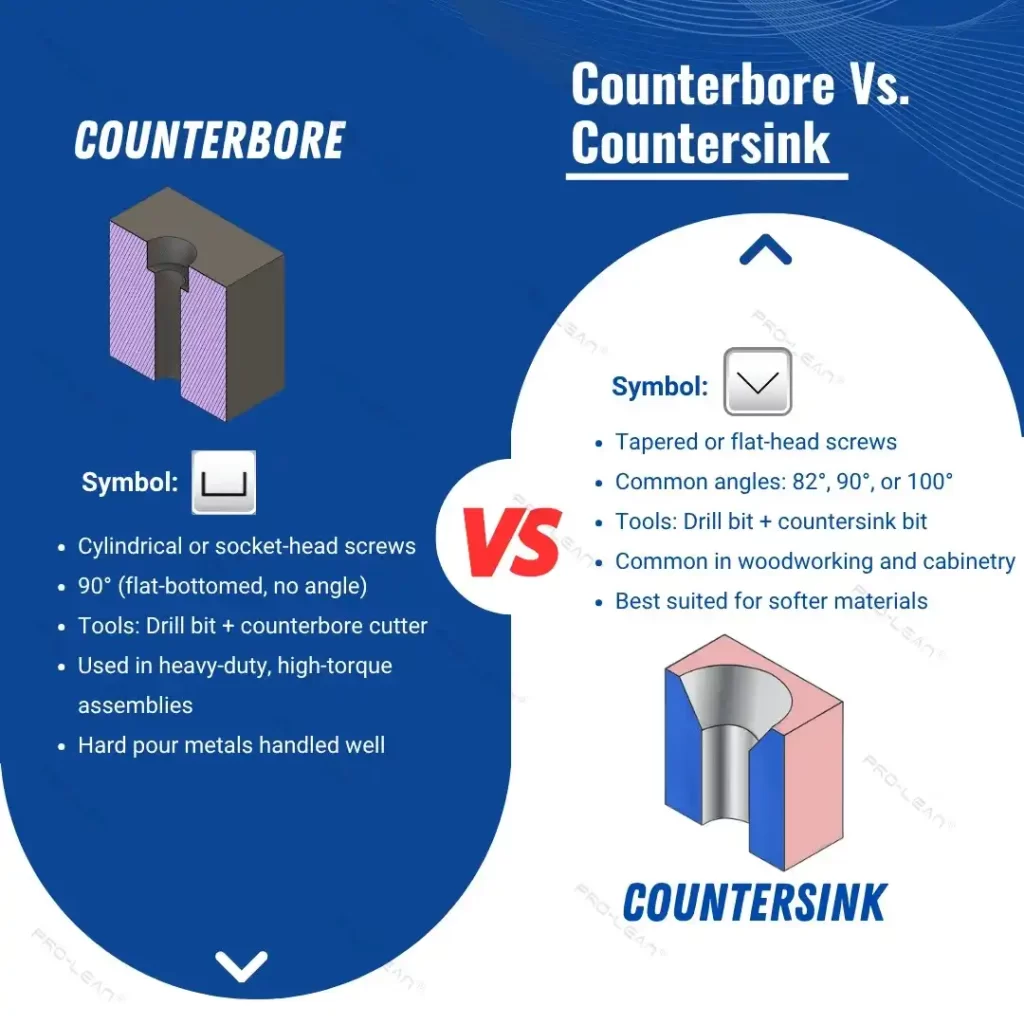
座ぐり加工と皿穴加工の比較
座ぐり穴と皿穴について詳しく見てみましょう。
座ぐりと皿穴の目的
座ぐり穴は、ソケットヘッドファスナーで穴を開けるために作られます。これにより、ネジやボルトが表面に対して平らに、または表面の下に収まります。皿穴は、 テーパー穴 テーパーネジを収容するための穴の形状は 円錐 ネジが材料にぴったりと面一になるように取り付けます。
必要な工具
座ぐり加工には、ドリルビットと座ぐりビットという工具が必要です。ネジのサイズによっては、ネジ頭に対応する斜めの穴を開けるために、ドリルビットと座ぐりビットが必要になります。
深さと角度
座ぐり穴は通常、皿穴よりも深くなります。これは、円筒形の締結具の頭の高さ全体に対応する必要があり、側面が直線になっているためです。材料の強度低下を防ぐには、深さを完璧に制御する必要があります。皿穴は通常、斜めに穴を開けます。 82 or 90ネジの頭が平らになるようにします。 (詳細はこちら: CNC穴あけ加工)
コストの検討
座ぐり加工は、タップ立てや穴あけなどの加工工程が多いため、コストがかかります。一方、皿穴加工は、より安価な工具と材料を用いて、よりシンプルで迅速に製造できるため、コストが抑えられます。
一般的なファスナー
六角穴付きボルトと六角ボルトは座面が平坦であるため、通常は座ぐり加工が施されます。皿頭ネジや楕円頭ネジなど、テーパー状の穴を必要とするネジには、皿穴加工が適用できます。
誤った使用によるリスク
座ぐり穴の代わりに皿穴を使用すると、ネジ頭が適切に保持されず、安定性が低下する可能性があります。また、皿ぐり穴の代わりに皿穴を使用すると、表面に凹凸が生じ、最終的な外観に影響を与える可能性があります。
重要な考慮事項
皿穴の底が平らなのは、硬い材料の場合、締結具の安定性が向上するため有利です。木材などの柔らかい材料の場合、皿穴を大きく開けると割れが生じるため、深さは慎重に管理する必要があります。
何が効果的で、何が効果的でないか:座ぐり加工と皿穴加工
これを実行します:
- 円筒形の頭を持つネジは、座ぐり穴を利用して締め付けます。これにより、締結具は平らになり、わずかに凹んだ状態になります。
- 皿穴加工や座ぐり加工をする際は、必ず下穴を開けてください。下穴を開けることでドリルビットが所定の位置に維持され、ズレるのを防ぎます。 (続きを見る: 穴あけ放電加工)
- 皿穴の角度はネジ頭の角度と同じにする必要があります。そうすることで、しっかりとフィットし、きれいな仕上がりになります。
避けるべきこと:
- 皿頭ネジは円筒形のネジには適していません。しっかりと固定されず、時間の経過とともに緩んでしまう可能性があるためです。
- 盲目的に掘削しないでください。 マーキングや下穴あけなどの重要な手順を省略すると、材料の損傷、位置ずれ、留め具の不良につながる可能性があります。
- 皿穴は、あまり深く穴を開けすぎないようにしてください。穴を開けすぎると、素材が弱くなり、締結具の保持力が低下します。
機械設計におけるその他の種類の穴
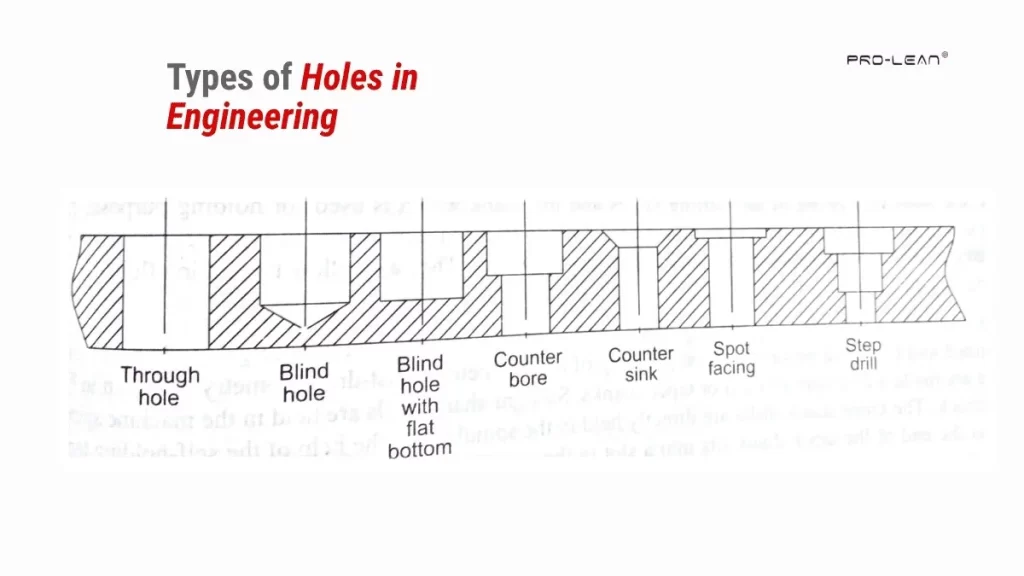
工学における穴の種類
座ぐり穴と皿穴に加えて、他の種類の エンジニアリングの穴 機械作業で定期的に使用されます。
要するに:
シンプルな穴
単純な穴は、材料を貫通する基本的な切り込みです。 スルーホール部品を完全に貫通します。 止まり穴途中で止まってしまい、反対側には出られません。
スポットフェイス
スポット面とは、穴の周囲にある浅く平らな面のことです。これにより、ファスナーの頭部とワッシャーが適切に収まる、滑らかで均一な面が確保されます。
カウンタードリル
カウンタードリルは、皿穴と同様に、特定の深さの窪みを持つ穴を特徴としています。穴の上部に空間を設け、特定の締結要件を満たすために使用できます。
テーパー穴
テーパー穴は円錐形で、端から端に向かって徐々に直径が狭くなっています。この穴は主に以下のような用途に使用されます。 保持、切断、または穴あけ工具。
ネジクリアランス穴
ねじが挿入される穴は、ねじのサイズより少し大きめに作られています。これにより、ねじ山に材料が引っかかることなく、ねじが材料を自由に通過できるようになります。
製品概要
座ぐりと皿穴はどちらもネジやボルトにとって重要な穴です。しかし、その用途は異なります。
円筒形の頭を持つネジをしっかりと固定する必要がある場合は、座ぐり加工を行ってください。座ぐり加工により、締結具を表面と面一、または表面のすぐ下にきれいに固定できるため、機械組立などの要求の厳しい用途では極めて重要です。
皿穴は、木工や家具作りなど、滑らかで仕上げられた外観が最も重要である場合のテーパーネジに最適です。
どちらを選ぶかは、使用するネジの種類と、どのような外観にしたいかを考慮してください。強度と面一な取り付けを重視する場合は、座ぐり加工を選びましょう。きれいに磨かれた表面が必要な場合は、皿穴加工の方が適しています。 Boda Techでは、座ぐり穴と皿穴の両方を高精度に加工します。当社のプロセスは、複雑な公差と高性能アプリケーションをサポートします。
重要な穴の設計でサポートが必要な場合は、Boda Techにご相談ください。 CNC加工サービス.
よくある質問
Q1: 皿穴を皿穴に代用できますか?
いいえ、皿穴はテーパー状のネジ頭用に設計されています。一方、座ぐりは円筒状のネジ頭用に設計されています。座ぐりの代わりに皿穴を使用すると、サポートが不十分になる可能性があります。
Q2: 座ぐり穴をあけるための工具はありますか?
を使用します。
- ドリルプレスと
- カウンターボアカッター
ハンドドリルも使用できますが、正確な制御が難しくなります。
Q3: 座ぐりと皿穴: 設計上の違いは何ですか?
座ぐりは、円筒形の頭を持つ締結具に合うように、平底を持つ直線状の穴を作成します。皿穴は円錐形の窪みを形成します。通常、テーパー状の頭を持つねじが面一になるように設計されます。
Q4: 金属加工の際には皿穴を使用しますか?
はい、皿穴は板金加工で広く使用されています。これにより、ネジが面一に配置され、突出を防ぐことができます。
Q5: 皿穴加工中に木材が割れるのを防ぐ最善の方法は何ですか?
皿穴加工の前に、まず下穴を開けます。木材を弱めたり割れが生じたりしないよう、深さを慎重に調整してください。