
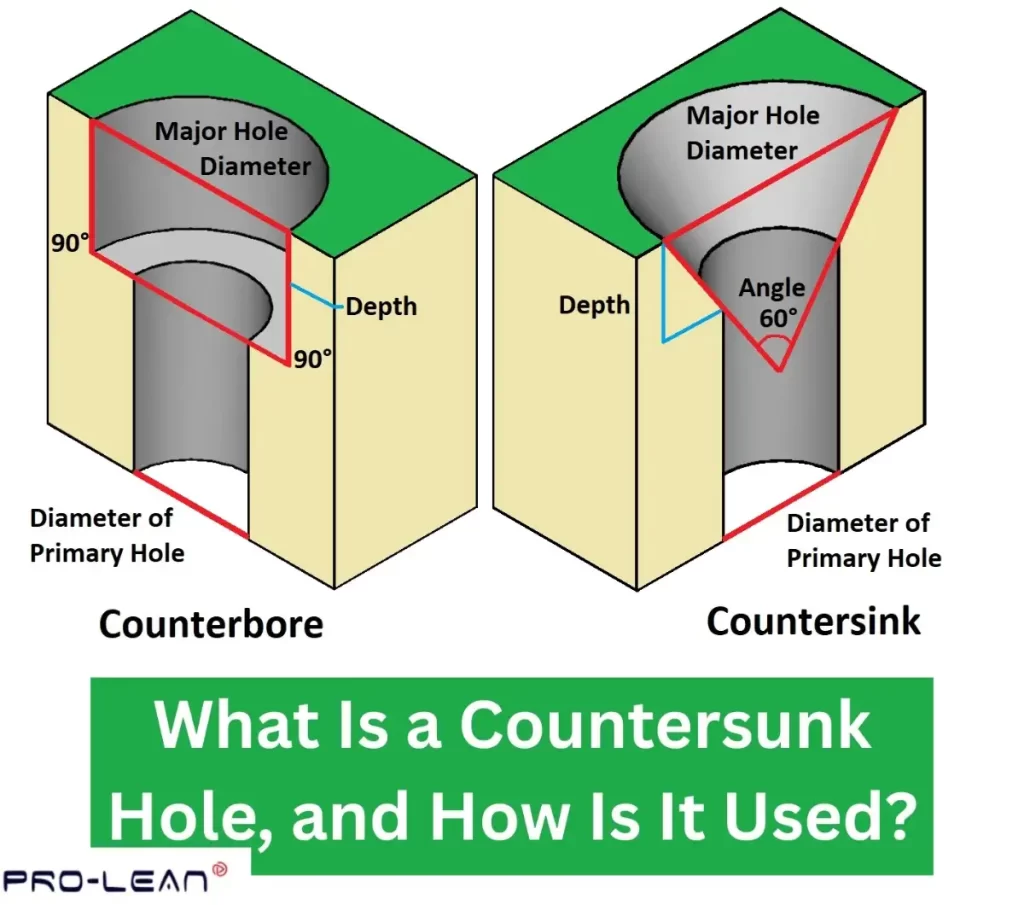
皿穴と座ぐり穴の図
製品設計において、精度、耐久性、そして洗練された美しさを追求するなら、皿穴は必須条件です。これらの特殊な穴により、締結部品が材料表面と面一に接合され、特に高性能アプリケーションにおいて、よりクリーンで安全な部品を実現できます。
しかし、すべての皿穴が同じ品質で作られるわけではありません。正しい寸法、目的、そして加工プロセスを理解することで、最終製品の品質を大幅に向上させることができます。 (NAIST) と 製造コストを削減します。
プロリアンテックでは、以下を専門としています。 CNC加工ソリューション お客様の仕様にぴったり合った完璧な皿穴加工を実現します。幅広い業界のお客様に実績のある当社のチームは、極めて複雑な穴形状であっても、厳格な公差、最適な仕上がり、そして効率的な生産を保証します。
皿穴とは何か、その寸法、用途や応用について学びましょう。それでは、本題に入りましょう。
皿穴のコールアウトを理解する
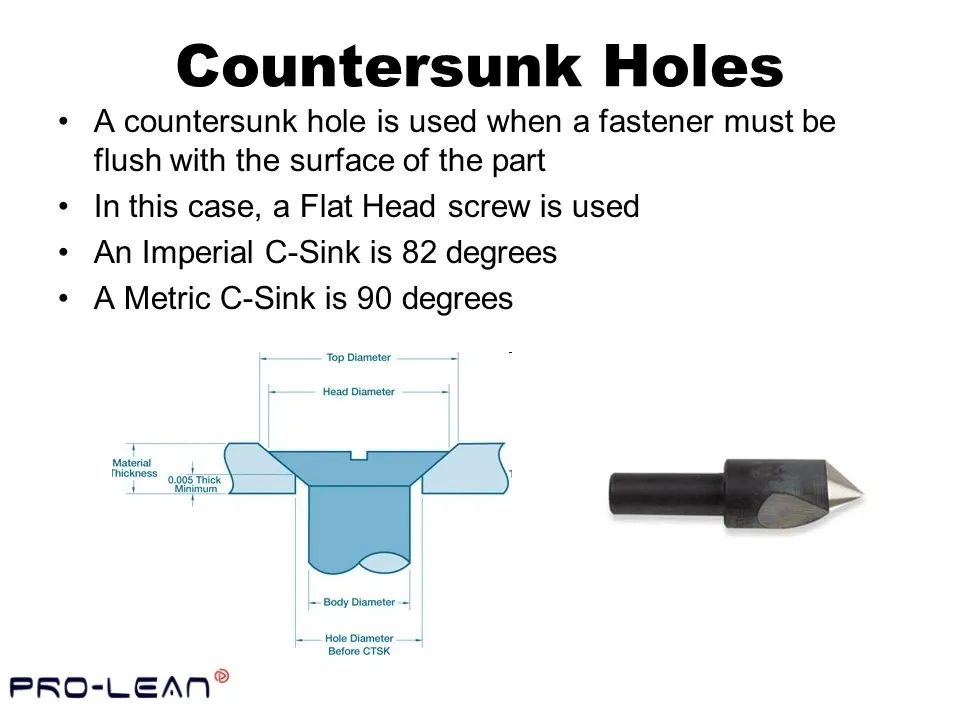
皿穴の説明と工具
異なるがあります。 工学における穴の種類それぞれに独自の用途があります。皿穴とは、材料に開けられた円錐形の穴または窪みで、通常は穴の縁に沿って開けられます。「円錐形」という特徴が、皿穴と座ぐり加工の違いです。
皿穴のISO規格の呼び番号は⌵です。皿穴は、取り付けられた締結具の頭部寸法に合わせてサイズが決定され、平面状の締結具が皿穴の表面と面一になるようにします。
したがって、皿穴の定義を構成する 3 つの要素は次のとおりです。
- 皿穴径
- 皿寸法
- 下穴径
今すぐプロリアンをお試しください!
精度のための皿穴寸法
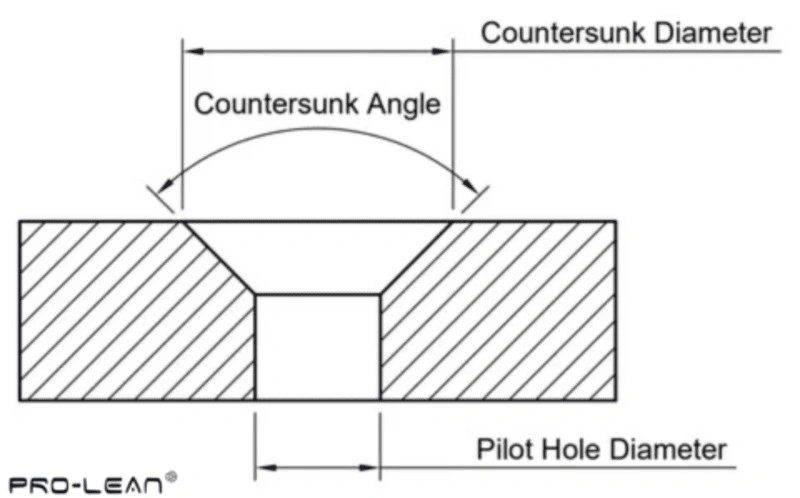
皿穴寸法図
皿穴は、ネジを滑らかな表面に固定するため、製造や機械加工において不可欠です。これにより、仕上がりが美しくなります。しかし、これらの穴の寸法を測ることは、構造の健全性を保つために不可欠です。 穴あけADM 精度を上げるために留意すべき点は以下のとおりです。
- 穴の直径は、ネジのネジ本体を収容するために開けられた中心の穴です。
- 皿穴径とは、穴の上部にある円錐状の大きな窪みのことで、ネジ頭を面一にすることができます。この窪みは、ネジ頭の直径よりもわずかに大きい必要があります。
- 皿穴角度は、円錐状の凹部の角度です。通常は60°、90°、120°です。
- 皿穴深さは、皿穴部分の深さであり、ねじが表面と同一面か、わずかに下に位置することを保証します。
皿穴とは何か、皿穴の主な寸法がわかったので、皿穴と座ぐり穴の主な違いを見つけてみましょう。
皿穴加工と座ぐり加工:主な違い
皿穴と座ぐりの主な違いは次のとおりです。
| 機能 | 皿穴 | ざぐり |
| それは何ですか | ネジを表面と面一または表面より下に配置できる円錐形の穴。 | ボルトまたはネジの頭が入るスペースを作る平底の穴。 |
| 形状 | 円錐形(角度付き) | 円筒形(平底) |
| 角度 | 通常は 82°、90°、100°、または 120° です。 | 角度がなく、底が平らなまっすぐな穴です。 |
| 目的 | ネジが突き出ないようにスムーズに固定します。 | ボルトの頭が突き出ないようにスペースを確保します。 |
| 使用される場所 | 木工、金属加工、航空宇宙、一般建設。 | 機械、自動車、産業機器などに使用されます。 |
| 掘削ツール | 皿穴ビットまたはドリル/皿穴ビットのコンボ。 | 座ぐりビットまたはエンドミルカッター。 |
| で動作します | 木材、プラスチック、軟質金属、複合材。 | 金属、プラスチック、特定の種類の木材。 |
| 見た目 | 傾斜した円錐状のくぼみ。 | 底が平らで、丸くて深い穴。 |
| これらのネジに最適 | 皿ネジ(木ネジ、小ネジ)。 | 六角ボルト、ソケットヘッドネジ、その他の大型ファスナー。 |
| 必要な精度 | ぴったりとフィットするには、角度がネジと一致している必要があります。 | 深さと直径はボルトの頭にぴったり合う必要があります。 |
| 強度効果 | 斜めに材料を除去するため、薄い材料を弱める可能性があります。 | ファスナーが素材のより深いところに位置するため、より強力な固定が実現します。 |
比較 座ぐりと座ぐり 徹底的に理解するために。
皿穴の標準サイズ
金属に穴を開けるだけでは不十分です。皿穴のサイズには、締結具の種類と用途に応じた標準があります。標準的な角度は60°、90°、120°です。皿穴の標準サイズは以下のとおりです。
| 皿穴角度(θ) | スクリューヘッドタイプ | 皿穴径(D₁) | 推奨穴径(D) | ファスナーのサイズ |
| 90° | 皿頭ネジ | 1.5 × ネジ頭直径 | スクリュー本体の直径と同じ | 一般的な機械ネジ |
| 100° | 皿頭ネジ | 1.6 × ネジ頭直径 | スクリュー本体の直径と同じ | 大きなネジ |
| 120° | 大きなボルトの場合 | 1.7 × ネジ頭直径 | スクリュー本体の直径と同じ | 頑丈なボルト |
| 60° | 特殊なファスナー用 | 1.3 × ネジ頭直径 | スクリュー本体の直径と同じ | 精密または小型ネジ |
60°バリ取り
この皿頭アングルは、主に金属部品のねじ山部分のバリや鋭利なエッジを除去するために使用されます。バリ取り後は、金属のエッジがより滑らかになります。
リベットヘッド75°
この角度は、ドライブ、フラッシュ、フリクションロック、オスカー、セルフピアス、構造用鋼、ソリッド リベットなど、ほとんどのリベット ヘッド タイプに適しています。
82°および90°の皿ねじ
皿ねじには90種類の角度があります。ただし、業界の皿ねじ規格によって、選択される正確な角度が決まります。例えば、一部の国や地域では82°の皿ねじが使用され、同じ角度が使用されていますが、米国の規格ではXNUMX°です。
120°の皿穴板金リベット
薄型リベットやブラインドリベットでは、板金同士の接合に用いられるため、皿頭角度は120°となることがよくあります。
今すぐプロリアンをお試しください!
複雑な皿穴のカスタムCNC加工
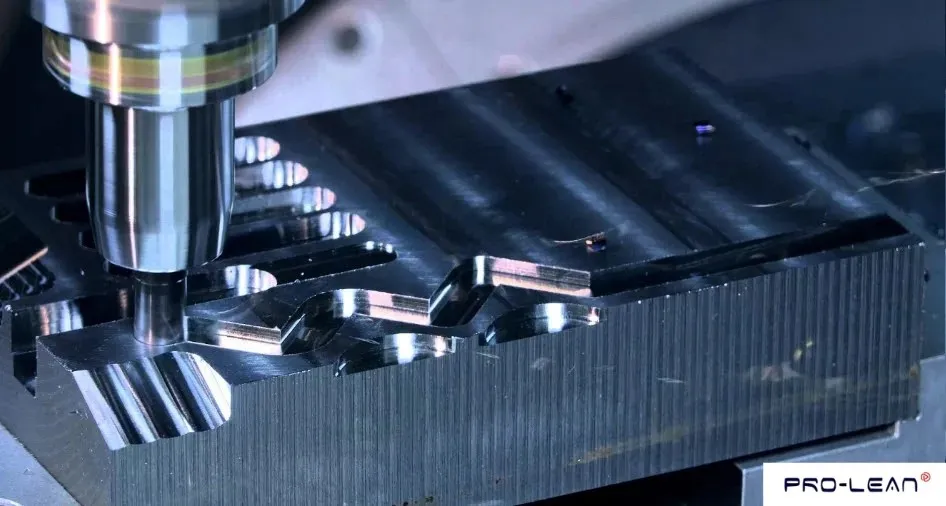
CNC精密:カスタム皿穴
一般的に、皿穴加工は穴あけ後の二次加工です。この加工には、様々な穴サイズの要件を満たすために、異なる刃先を持つ複数の工具が存在します。例えば、ドリルには大きな皿穴加工用の単一のカッターが搭載されており、均一な切削が可能です。
手動の方法とは異なり、カスタマイズされた CNC加工 複雑なデザインをシンプルにし、完璧な角度で仕上げます。皿穴用のカスタムCNC加工は正確なサイズ調整が可能で、複雑な締結部品を使用する場合に特に便利です。
さらに、CNC加工は穴のサイズ、深さ、角度に関してより柔軟性があります。CNC加工は一度の加工で済むため、複雑な皿穴加工に最適なソリューションです。設計が確定すれば、指を動かすことなくバッチ処理で穴を開けることができます。
自律的AI CNC穴あけ廃棄物はほとんど発生しないため、生産プロセス全体のコストが最小限に抑えられます。
産業用途向けカスタム金属加工ソリューション
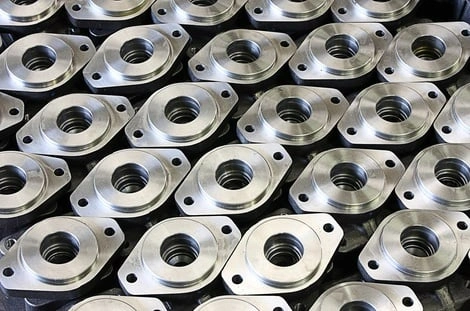
産業用精密金属加工
精密機械加工は、特に航空宇宙産業などの高性能産業において、皿穴加工において極めて重要です。課題の一つは、締結具の適切な固定と構造的完全性を確保するために、極めて厳しい公差を維持することです。例えば、チタン製の衛星用ブラケットでは、 深さ許容差0.02 mm 安全性とパフォーマンスの基準を満たすために必要です。
CNC穴あけ 重要な役割を果たします。例えば、超硬合金の皿穴加工では、 PVD(物理蒸着)コーティング 熱の蓄積を抑え、工具寿命を延ばすために使用されます。これは、チタンなどの硬質金属の加工において特に重要です。
工具に加えて、カスタム金属加工は、優れた皿穴品質を確保するためのプロセス最適化を実現します。適応型 CNCツールパス バリの発生を最小限に抑えるようにプログラムされているため、加工後の仕上げ作業が軽減されます。これにより効率が向上し、より滑らかで正確な穴形状が得られます。
金属を扱う場合、品質は妥協できない重要な要素です。 レーザースキャン技術 コストのかかるエラーの発生を防ぐために必要な深度検証に使用されます。
機械加工の革新により、 AS9100航空宇宙規格 達した 99.5%高精度皿穴加工技術の有効性を実証しました。これにより、メーカーは業界で最も厳しい要件を満たす高強度の皿穴を製造できます。
最後の言葉
精密な皿穴は、製品の表面を滑らかにし、強固な接合部を形成するために不可欠です。Bodaでは、様々な業界向けに高度なCNC工作機械を使用し、0.02mmという厳しい公差で完璧な皿穴を加工します。
航空宇宙業界のお客様は、業界基準の99.5%を当社が満たしていることを信頼しています。自動車業界のお客様は、当社のプロセスが滑らかなエッジとクリーンな穴を生み出すことに高い評価をいただいています。医療機器メーカーは、チタン部品の卓越した仕上げ品質を実現するために、当社のPVDコーティング超硬工具を採用しています。
Bodaはあらゆる種類の材料に対応し、高度なレーザースキャン技術で問題が発生する前に特定します。そのため、ミスを回避してコストを削減し、プロジェクトを迅速に完了させ、より長持ちする製品を作ることができます。
皿穴など、形状と機能の両方に影響を与える重要な特徴に妥協しないでください。今すぐお問い合わせください。 カスタムCNC機械加工 サービスは製造上の課題を解決します。
よくあるご質問
1. 皿穴とは何ですか?
皿穴とは、製造物に切り込まれた穴の上部の拡大部分、またはそのような穴を切るために使用されるカッターのことです。
2. 皿穴の目的は何ですか?
皿穴は、ネジの頭が表面より沈むように穴を開けるものです。これにより、金属表面が滑らかに仕上がります。
3. 皿穴と皿頭の違いは何ですか?
皿穴と皿頭穴は同じ意味で使われます。しかし、皿頭穴は穴を切るための工具でもあります。両者を区別するために、皿頭穴は穴そのものを指し、皿頭穴はその穴を開けるための工具を指します。
4. 設計図で皿穴を指定するにはどうすればよいですか?
皿穴の呼び出し記号は「⌵」です。皿穴は、工学分野で皿ボルトやネジが必要な場合に使用されます。
5. CNC 加工された皿穴で達成可能な最大深さ許容差はどれくらいですか?
サイズと寸法に応じて、次の式を使用して許容差を計算できます。
許容範囲(t)=上限値-下限値
6. 薄板の場合、座ぐりではなく皿穴を選択する理由は何ですか?
皿穴加工では削り取る材料が少なく、材料の強度を維持できます。一方、座ぐり加工ではより深い加工が必要となるため、薄い板材の強度が低下します。
7. 焼入れ鋼の皿穴加工時に工具の破損を防ぐにはどうすればよいでしょうか?
工具の破損を防ぐには、鋭利な工具を使用し、適切な速度と送りで切削してください。さらに、潤滑剤を使用し、損傷を防ぐため、切削深さを徐々に増やしてください。