
「射出オーバーモールディングは、小規模から大量の複雑な設計の製品を高速リードで製造するための信頼できる技術となっています。その使用は現在、自動車および消費者製品業界全体で一般的になっています。」
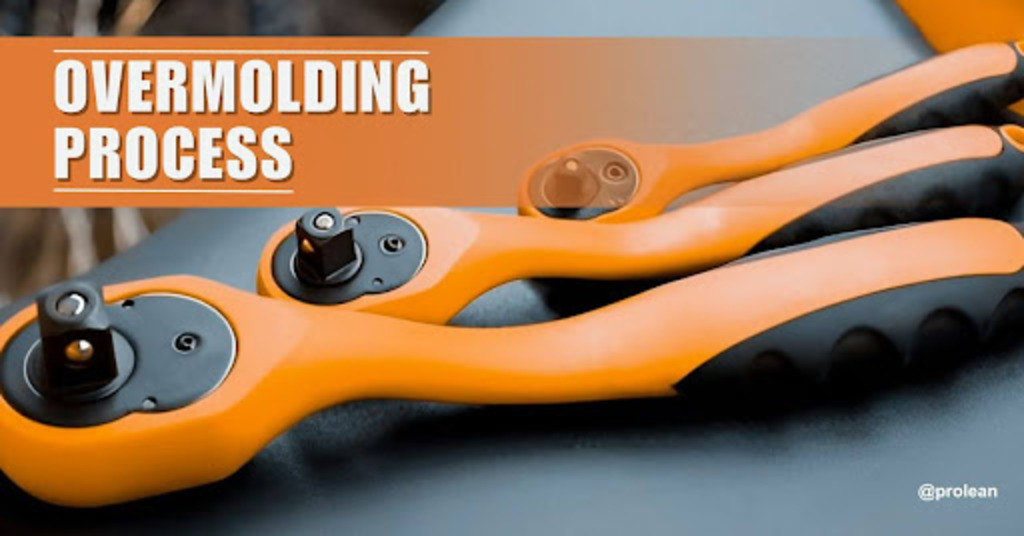
この技術は、TPU射出成形法を用いて基材上にポリマーの一層を成形する、最も迅速な多段階プロセスを指します。通常、これはポリマー分子の機械的な絡み合いを意味します。
一般的に、これは射出成形プロセスの一種です。基材(最も丈夫な部分)は通常プラスチック製で、射出成形プロセスによって成形されます。歯ブラシの製造から振動減衰、自動車や航空宇宙の重要な内部耐久性・弾力性部品まで、小型部品の成形において大きな注目を集めています。このプロセスは、化学的または物理的なインターロッキングによって行われます。
この記事では、オーバーモールディング、そのプロセス、プラスチックや 金属オーバーモールディング、およびデザインに関連するその他の重要な側面。
オーバーモールディング プロセス: ステップバイステップ ガイド
オーバーモールディングは、設計段階から最終製品に至るまで、さまざまな工程を経て行われます。ここでは、その工程を段階的に解説します。
1. 金型設計段階:
最初のステップは、対象部品の製造性を考慮した仮想的な3Dまたは2Dベクトル幾何設計(DFM)です。この設計に基づいて、製品開発のための基材に応じた金型が製作されます。
2. 基板の準備:
基材は重要な部分であり、製品の要件に応じて、通常、TPU、シリコンゴム、TPE などの丈夫な素材で作られています。 CNC 加工は通常、基板材料の形成に使用されます。通常、オーバーモールドされる部品の接着とグリップを強化するには、前処理または予熱が必要です。
3. ツーショット射出成形
ツーショット射出成形プロセスでは、基板 (主材料) を金型に挿入し、オーバーモールド材料を溶かして射出して基板上に流し込み、耐久性のあるオーバーモールド製品を形成します。
4.後処理
オーバーモールディング プロセスの最後の段階は、必要な表面仕上げを行うことです。このように、トリミング、バリ除去、陽極酸化処理、化学コーティングなどのさまざまな仕上げオプションにより、正確な製品仕様を満たすことができます。
今すぐプロリアンをお試しください!
オーバーモールドプロセスに使用される一般的な材料は何ですか?
プラスチック射出成形
様々な プラスチックオーバーモールディング 柔軟な熱可塑性プラスチックから頑丈な熱可塑性プラスチックまでのプロセスで使用される材料。最終的な使用方法は、必要な部品の強度と機能によって異なります。使用される最も一般的な材料タイプには次のようなものがあります。アクリロニトリル・ブタジエン・スチレン、ポリプロピレン、LDPE(低密度ポリエチレン)、HDPE(高密度ポリエチレン)、熱可塑性エラストマーTPE、デルリン(POM)、ポリエーテルイミド(PEI)。
中でも、ABS は、エンクロージャや機能テストのプロトタイプ アプリケーションにおける独特の機能により、非常に好まれています。これらの特徴には以下が含まれます。化学的適合性、高強度による剥離問題への対応が可能です。さらに、ポリプロピレンの強度に関しては、高い化学的安定性と過酷な環境条件に耐える能力を備えています。さらに、製造が容易であり、使い捨て医療部品、美容用ギプス、人間工学、および内部電子部品への用途に適しています。
さらに、低密度ポリエチレン材料は低コストであり、バルブ部品、食品グレードの品目、保管室、ガス管などのオーバーモールド製品の製造に適しています。また、工業用食品安全袋詰め、ジュース容器、医療用補綴物、押出成形部品などの用途にも大きく貢献しています。
加えて、TPE のようなエラストマー熱可塑性プラスチックは、高い性能と成形品への適応性を提供します。これらの材料は、熱可塑性加硫物、TPV、およびその他の関連クラスに属します。熱可塑性ポリオレフィンエラストマー、スチレンブロック共重合体化合物。用途に加えて、TPE は自動車スポーツ用品や履物用の部品の製造にも非常に価値があります。一般的な例には、エア ダクト、ガラス封入、高圧/低圧パイプ、フリッパー、スカイ ポール ハンドルなどがあります。
さらに、エンジニアリンググレードのデルリンまたはポリオキシメチレンは、表面エネルギーが最も低く、ねじ付きインサートやカップリング部品の製造などの部品の製造に適しています。もう 1 つの高性能エンジニアリング グレードの熱可塑性ポリエーテルイミド (PEI) は、エンジニアリング用途に貢献します。高温耐性、非常に厳しい公差部品に成形する能力、カスタマイズ ソリューション、および高標準の科学コンポーネントの製造は、このエンジニアリング グレードのプラスチックの特有の機能です。さらに、オーバーモールド用途で使用される場合は、通常、金属ベース部品 (基板) 上にオーバーモールドされます。
プラスチックオーバーモールディングの産業用途にはどのようなものがありますか?
プラスチックのオーバーモールディングは、その多様性と多機能性により、さまざまな業界に貢献しています。ここでは、プラスチック オーバーモールディングの用途をいくつか紹介します。
1.自動車産業
プラスチックのオーバーモールディングは、メーカーが車両コンポーネントの美観と機能性の両方を向上させることを目指している自動車分野で重要な役割を果たしています。オーバーモールド部品は、ドアハンドル、ダッシュボードパネル、ギアシフターなどのインテリアトリムに一般的に使用され、人間工学と快適性を向上させるソフトタッチの表面を提供します。
さらに、ステアリングホイールとギアノブのオーバーモールドグリップにより、コントロール性が向上し、長時間のドライブ時の疲労が軽減されます。外装用途では、オーバーモールドされたトリムピースは過酷な気象条件に耐えることができ、耐久性と寿命が向上します。
2。 家電
家庭用電化製品業界では製品デザインが重要であり、プラスチックのオーバーモールディングは美観と機能の要件を満たす多用途のソリューションを提供します。スマートフォン ケース、イヤホン ケーブル、ゲーム コントローラー ハンドルなどのオーバーモールド コンポーネントは、繊細な電子機器を衝撃や摩耗から保護しながら、快適で人間工学に基づいたグリップをユーザーに提供します。
さらに、オーバーモールディングにより、ボタン、スイッチ、センサーをデバイスのハウジングに直接統合できるため、組み立てが合理化され、ユーザー エクスペリエンスが向上します。
3.医療機器
プラスチックのオーバーモールディングは、患者の快適さ、安全性、使いやすさを優先した製品を作成するために医療機器業界で広く使用されています。手術器具や医療機器のオーバーモールドハンドルは、医療従事者に安全なグリップを提供し、処置中の手の疲労を軽減します。
さらに、人工器官や整形外科用装置では、オーバーモールドされたソフトタッチの表面によりユーザーの快適性が向上し、治療計画の順守が促進されます。さらに、オーバーモールドシールとガスケットにより医療機器の完全性が保証され、湿気、ほこり、汚染物質から保護されます。
4. 消費財
キッチン家電からスポーツ用品に至るまで、プラスチックのオーバーモールディングは、さまざまな製品カテゴリにわたる消費財の性能と美観を向上させます。キッチン用品やツールのオーバーモールドハンドルは快適なグリップとコントロールの向上を実現し、自転車やゴルフクラブなどのスポーツ用品のオーバーモールドグリップはユーザーの快適さとパフォーマンスを向上させます。
さらに、電動工具や園芸機器などの家庭用製品では、オーバーモールディングにより耐久性と耐衝撃性が向上し、製品寿命が延長され、メンテナンスコストが削減されます。
5.産業機器
産業分野では、プラスチックのオーバーモールディングは幅広い機器や機械に応用されています。ハンドヘルドツールと機械制御装置のオーバーモールドグリップにより、オペレーターの快適性と生産性が向上します。
さらに、オーバーモールドされたシールとガスケットは、電子エンクロージャや産業用コンポーネントの防水性と防塵性を確保し、敏感な機器を環境上の危険から保護します。さらに、機械コンポーネントのオーバーモールド耐摩耗性表面により、パフォーマンスが向上し、メンテナンスの必要性が軽減され、運用効率と稼働時間が向上します。
オーバーモールディングプロセスの種類
オーバーモールド成形プロセスには、インサート成形、射出成形、ツーショット成形、ウレタン キャスティングなどのいくつかの種類があります。それぞれのタイプについて簡単に詳しく説明します。
インサート成形
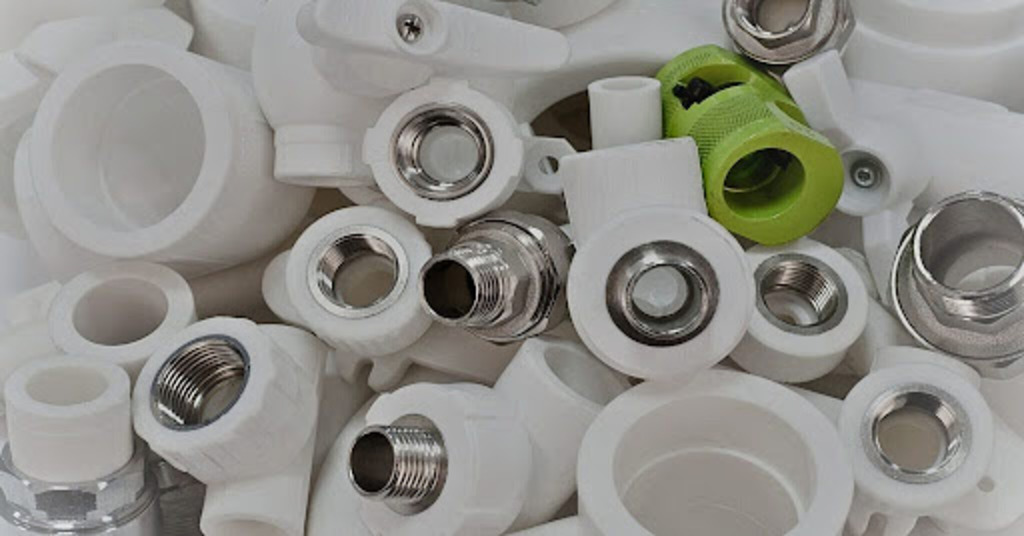
インサート成形
インサート成形は、その名前が示すとおり、射出成形される部品に金属部品を一度に挿入するだけです。したがって、シングルショットプロセスとしても知られるインサート成形は、後処理要件を効果的に排除し、大量の複合部品や製品製造に関して、迅速な生産サイクルと無制限の数の設計構成を提供します。適応性に加えて、インサート成形は通常、時間に敏感な生産に好まれます。それは、短期間で設計を実用化するための迅速なアプローチを提供するからです。
ツーショット射出成形
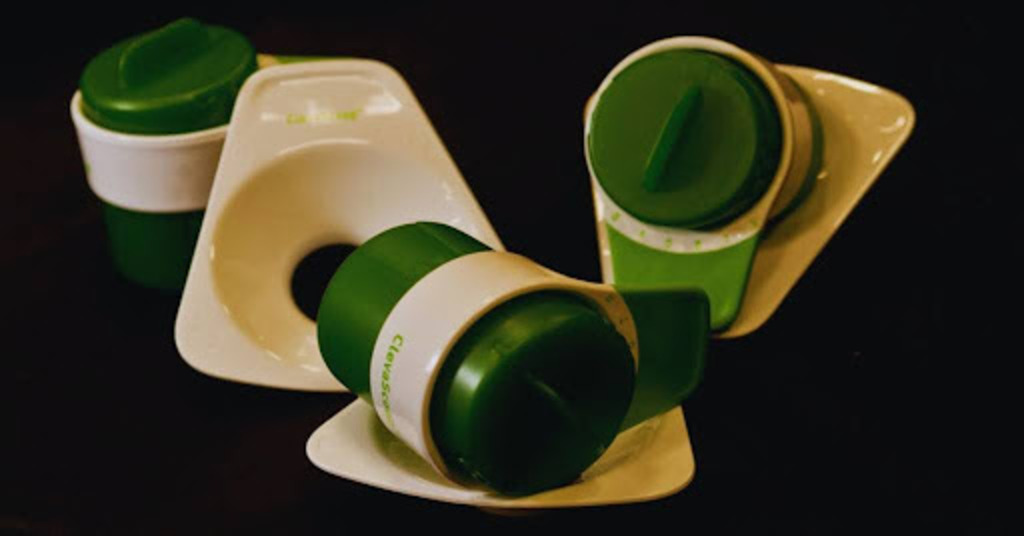
2K射出成形
射出成形は、通常、バイ、2k、またはデュアル オーバーモールディングなどの別名で知られる従来のプラスチック オーバーモールディング技術です。名前が示すように、異なる場所にある 10 つの別々の射出成形ユニットが含まれます。したがって、二層射出成形は他のオーバーモールド技術に比べて比較的複雑で高価であり、取り扱いが困難です。さらに、その稼動における金型の切り替え率は非常に高いです。この技術は通常、最大 10,000 ~ XNUMX 個の大量部品生産に役立ちます。
二段射出成形プロセスから得られる製品は、一般に 2 つの成形部品の間にラインを形成し、この技術は、異なる色の製品や、二重の強度または硬度特性を必要とする部品によく使用されます。ただし、部品製造プロジェクトを処理するには、工具や材料の選択に専門知識が必要になる傾向があります。
ウレタンモールディング
ウレタンキャスティング
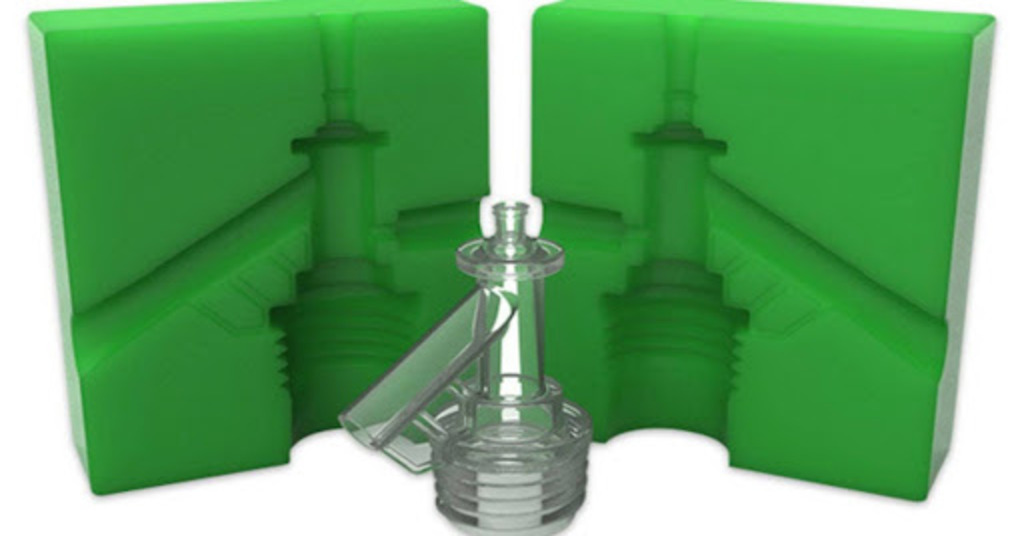
ウレタン成形品は、ウレタン注型、真空注型、ウレタン注型などの名称でも呼ばれます。 ポリウレタン注型樹脂。通常、ウレタン鋳造はシリコン製の金型を使用し、高強度の剛体、ゴム状、柔軟な部品の作製や、微細指向の製品の作製に使用されます。
前述の技術の中でも、ウレタン成形は実用的な場合が多く、メーカーにとっては小規模な製品に採用するのに経済的です。シリコン製の型に液状のウレタンを流し込む工程です。加熱および硬化反応により、目的のパーツが作成され、冷却するとわずかに型から外されます。通常、シリコンモールドは 3D プリンティングや CNC 機械加工などの技術に基づいて精選されます。限られたサイクルタイムと金型設計の複雑さにより、その使用はある程度制限されています。それにもかかわらず、ウレタン鋳造は、構造機器の製造や機能的かつラピッドプロトタイピングの開発に広く使用されています。
関連: インサート成形とオーバーモールド
今すぐプロリアンをお試しください!
2ショット射出成形とオーバーモールド成形の比較
多種材料製造では、2色成形とオーバーモールド成形が標準的な製造技術として用いられます。これらのプロセスはそれぞれ異なる操作方法を持ちますが、製造において独自の利点をもたらします。これらの違いを理解することで、プロジェクトに最適な成形戦略を特定することができます。
プロセスと装置
前述の通り、2ショット射出成形では、同じ成形サイクル内で2種類の物質を射出することができます。このプロセスは比較的高価です。一方、オーバーモールドはよりシンプルです。標準的な射出成形機でこのプロセスを実行できるため、セットアップは手頃で簡単です。
接着剤
●ツーショット成形に使用する材料は、化学結合特性を備えている必要があります。良好な接合を実現するには、両方の材料の特性が一致している必要があります。
●オーバーモールディングでは機械的接合を利用できます。このプロセスにより、より幅広い材料を選択することが可能になります。
コストと生産量:
大量生産においては、2色成形が経済的です。しかし、試作品製造など、少量から中量の生産量を扱う場合には、オーバーモールド成形を選択する必要があります。
重要な考慮事項
どちらの製造方法でも、適切な材料を選択することが重要な考慮事項となります。
2色成形に使用する材料の接合は、効果的に機能する必要があります。化学的に相溶性があり、熱的にも適合している必要がありますが、同一である必要はありません。
オーバーモールディングは、より高い柔軟性を提供します。異なる素材を使用することも可能です。この方法は、硬質プラスチックと軟質ゴムのオーバーモールド材を組み合わせる場合に最も効果的です。
生産量
2ショット成形は、大量生産に最適な成形方法です。大量の製品を製造する際に、信頼性の高い結果をもたらします。
オーバーモールディングは、小中規模の製品生産に効果的に機能します。少量生産の場合、このプロセスはより経済的になります。
ゴムオーバーモールディングの 5 つの利点
以下に挙げる 5 つの主な利点について説明します。
1. カスタムパーツの製作
の主な利点の1つは ゴム製オーバーモールディング さまざまなデザインやプラスチック製品の製造とカスタマイズを容易にするという点が挙げられます。さらに、 金属オーバーモールディング、メーカーは、高強度、寸法安定性、耐久性のある部品を得るために、金属基板にプラスチックをオーバーモールドすることができます。したがって、消費者製品は多くの場合、これらの技術を使用して製造されます。一般的な例をいくつか以下に示します。
- グリップ
- ラバーハンドル
- ボトルキャップ
- 電子ノブ
- ねじ込みインサート
- 自動車のトリム
- 調理器具
- ハードウェアツールと
- 手術器具など
2. 製品性能の向上
オーバーモールド部品は 2 つの異なる部品の特性を組み合わせたものであるため、製造される製品は他の従来の技術に比べて比較的弾力性があり、使用寿命が長くなります。通常、上で説明したように、ABS、ポリエチレン、ポリエーテルイミドなどの高性能熱可塑性プラスチックが使用されます。そのため、結果として得られる部品はグリップ、厚さ、人間工学を向上させ、最終使用部品の無条件の滑りなどの潜在的な問題を軽減します。
3. 衝撃吸収性の向上
ゴムのオーバーモールドプロセスは、プラスチック部品の保存寿命を長くすることで衝撃吸収性を向上させるためにも大きな注目を集めています。耐摩耗性、耐衝撃性、さらには衝撃吸収性などの特性を高めるために一般的に使用される樹脂。含む;シリコン、ゴム、ネオプレン。これらの主要な機能は、自動車分野全体で頻繁に使用されます。たとえば、通常は車の内装トリム、ヘッドレスト、ドア、シートが製造されます。
4. 製造コストの削減
一般に、この汎用性の高い技術により、過剰な組み立ての必要性が減り、大型部品の製造コストが削減されます。これには、単一のショット、つまり部品形成における単一のアセンブリが含まれます。したがって、OEM メーカーは、アフターマーケットのニーズに対応するために、他の射出成形技術よりも速いサイクルまたは高速でオンデマンド部品を製造することで利益を得ることができます。さらに、このプロセスでは通常、材料の無駄が最小限に抑えられるため、製造プロジェクトの費用が削減されます。
5.人間工学とユーザーエクスペリエンスの向上
このプロセスにより、工具や手持ち製品に強力なグリップ力と引張強度が与えられます。さらに、部品の人間工学が強化され、最適なパフォーマンスと高品質基準が実現されます。プラスチックのオーバーモールドにより、メーカーは複数の色を追加し、オーバーモールドされる実際の部品の芸術的な外観を高めることができます。
プラスチックのオーバーモールドプロセスに関連するいくつかの課題は何ですか?
プラスチックのオーバーモールドは現在、アフターマーケット部品製造のためにいくつかの業界で実施されています。ただし、工具コストの上昇、厳格な品質の維持、プロセスの処理など、いくつかの制限が生じます。
さらに、製造中に材料を他の材料と統合するには、専門知識と調整と位置合わせの正確な制御が必要です。さらに、オーバーモールドされた部品は、効果的な表面処理と金型設計が原因で層間剥離や接着不良を引き起こすことがよくあります。したがって、これらのオーバーモールド関連の問題を考慮するには、メーカーは材料の互換性を確認する必要があります (こちらのガイドを参照してください)。 オーバーモールディング設計ガイド) そして、プロセスパラメータを最適化します。一般的に、多段階オーバーモールディングでは、金型温度を70°F~120°Fまで上げる必要があります。
オーバーモールディングプロジェクトでBoda Techのサポートを受けましょう
プロリーンは、 オーバーモールディングサービス 世界中の企業にサービスを提供しています。当社の高度な加工技術は、お客様の設計を短納期で実用的なものにするお手伝いをします。プロリーンの専門家は、お客様のご要望に応じて、便利で包括的なサポートと高品質な製品を提供することに尽力しています。
材料の柔軟性に加え、当社はお客様に幅広い材料選択肢をご提供しています。オンデマンドの試作品開発から大規模・量産プロジェクトまで、当社の設備は高品質基準を損なうことなく、費用対効果の高い効率的な生産ソリューションを提供することで、お客様をサポートいたします。当社の熟練エンジニアが、わずか数時間で迅速かつ他社に負けないお見積もりをオンラインでご提示いたします。
今すぐプロリアンをお試しください!
まとめ
オーバーモールディング プロセスは、製品を迅速に製造できることと、さまざまな材料との互換性があるため、有用な技術となっています。厳格な品質を維持することで、ラピッドプロトタイプのパターンを大量生産部品に迅速に複製するのに役立ちます。通常、このプロセスを経て作られる部品は、二重の弾力性と強度を備えています。
さらに、OEM メーカーは部品を短期間で市場に投入することが容易になります。ただし、セットアップの複雑さや適切な材料の選択の点で、プロセスにはいくつかの制限があります。これらにもかかわらず、部品の複雑さと長期使用に耐える部品製造能力に対応する高い効率性により、このプロセスは特に価値のあるプロセスであると考えられています。
よくあるご質問
Q1.従来の成形とコインジェクション成形の大きな違いは何ですか?
まず最も大きな違いは、製品または最終用途部品の厚さにあります。従来の射出成形プロセスでは通常、およそ 6/8 mm の厚さの部品が製造されます。対照的に、共射出成形では、15 ~ 40 mm 程度の比較的厚い部品が製造されます。さらに、共射出成形では、成形プロセスを実行するために XNUMX つの別個のチャンバーが必要です。
Q2.オーバーモールド製品に関連する一般的な欠陥は何ですか?
通常、作成された部品には、フロー ライン、ショート ショット、スキン マーク、接着不良、表面剥離の問題が見られます。これらの問題は、温度、圧力、環境などのプロセスパラメータに対する品質管理が効果的でないために発生します。
Q3.オーバーモールドプロセス用の部品を設計するにはどうすればよいですか?
このプロセスにおいて最も重要なのは、金型と基材の設計です。主な変数としては、接合機構、オーバーモールド部品の厚み制御、通気孔、そして均一な製品結果を得るためのゲートなどが挙げられます。
Q4.インサート成形とオーバーモールディングの主な違いは何ですか?
どちらのプロセスも射出成形の一種ですが、主な違いは部品の製造方法にあります。インサート成形は一発成形であるのに対し、オーバーモールディングは二段階成形です。また、インサート成形は一発成形であるため、時間とコストを最小限に抑えて製品を製造できます。
詳細: オーバーモールディングとインサート成形: どちらを選択するか?
Q5.金属オーバーモールドプロセスではどの金属を使用できますか?
金属をオーバーモールドできるかどうかについて、どういうわけか人々が混乱しているため、これは複雑な表現です。一般的には、基材(基材)として金属が使用される場合が多く、金属基材上にゴムや高級ポリマーなどをオーバーモールド成形します。このプロセスはゴム オーバーモールディングと呼ばれ、部品の製造にはシリコン ゴムがよく使用されます。