
 深絞りスタンピング
深絞りプレス加工は、ハイドロフォーミングや金属スピニングと並んで、中空金属形状を製造する一般的な機械的方法の一つです。この方法では、プレス機が金属板を金型に押し込み、継ぎ目のない3次元の中空部品を製造します。缶、カップ、ガソリンタンクなどの製品を想像してみてください。 深絞りプレス加工は、大量生産におけるコスト効率の高さにおいて、他の加工方法とは一線を画しています。深絞りプレス加工は、自動化、スピード、再現性、そして材料の有効活用といった利点を兼ね備えています。
機械加工技術者は、例えばトリミングとパンチングといった工程を組み合わせて最終部品を製造することができる。 深絞り加工の製造工程の基本事項、工程手順、利点と限界、適用可能な材料、関連技術との比較などについて、以下をお読みください。
深絞りスタンピングとは何ですか?
絞り加工は、平らな金属板をパンチで押し込んで比較的空洞のある立体的な部品に成形する、一般的な金属成形方法です。標準的なプレス加工とは異なり、出来上がる部品の深さは板の直径よりもはるかに大きくなります。
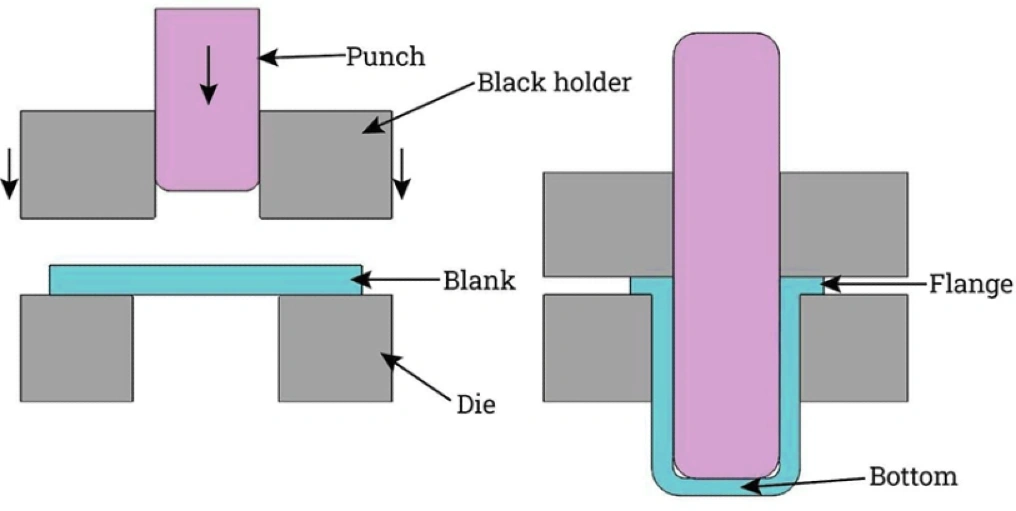
深絞り加工とは
立方体または円筒形の部品は、1つまたは複数の工程で製造され、通常は深さが増していく段階で行われます。Boda の卓越した技術は、 板金プレスサービス 幅広いデザインと素材を網羅しています。
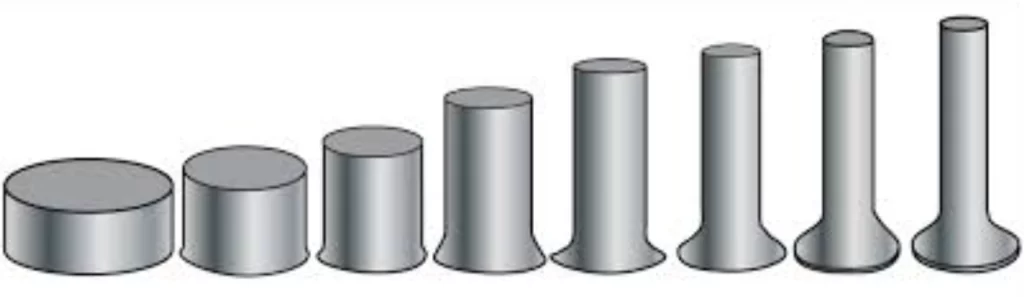 深さを増す
深絞りプレス加工は、材料の無駄が少なく、再現性の高い品質が得られるため、多くの企業に好まれており、自動車や電子機器などの業界でその利点が顕著に表れている。
深絞りスタンピング加工の工程
深絞りプレス加工工程は、材料選定、金型設計、切断、加工、後処理という5つの主要なステップによって定義されます。
これらの手順については、以下でさらに詳しく説明します。
ステップ 1: 材料の選択
まず、材料の種類とサイズを選択します。深絞り加工に用いられる一般的な金属は薄板であり、具体的な種類としては主にアルミニウム、銅、ステンレス鋼などが挙げられますが、その他にもいくつか種類があり、それらについては後のセクションで説明します。
ステップ2:金型設計
金型は、目的とする最終製品に応じて個別に設計されます。深絞り加工が標準的な形状の場合、新しい金型を設計する必要がない場合もあります。 しかしながら、 カスタム金属スタンピング 形状とサイズに関して新たな設計が必要となる。これはプロジェクトのリードタイムとコストに影響を与える可能性がある。
ステップ3:板金部品の準備
この工程は前処理とも呼ばれ、プレス加工する金属板を必要なサイズに切断するなどの作業が行われます。これらの重要な作業の例としては、以下のようなものがあります。
- アニーリング
- バリ取り
- クリーニング
- 潤滑
- 材料試験
ステップ4:深絞り
金属板をプレス機に慎重に置き、力を加えて材料を金型の形状に成形する。下の図に示すように、材料は塑性変形を起こす。
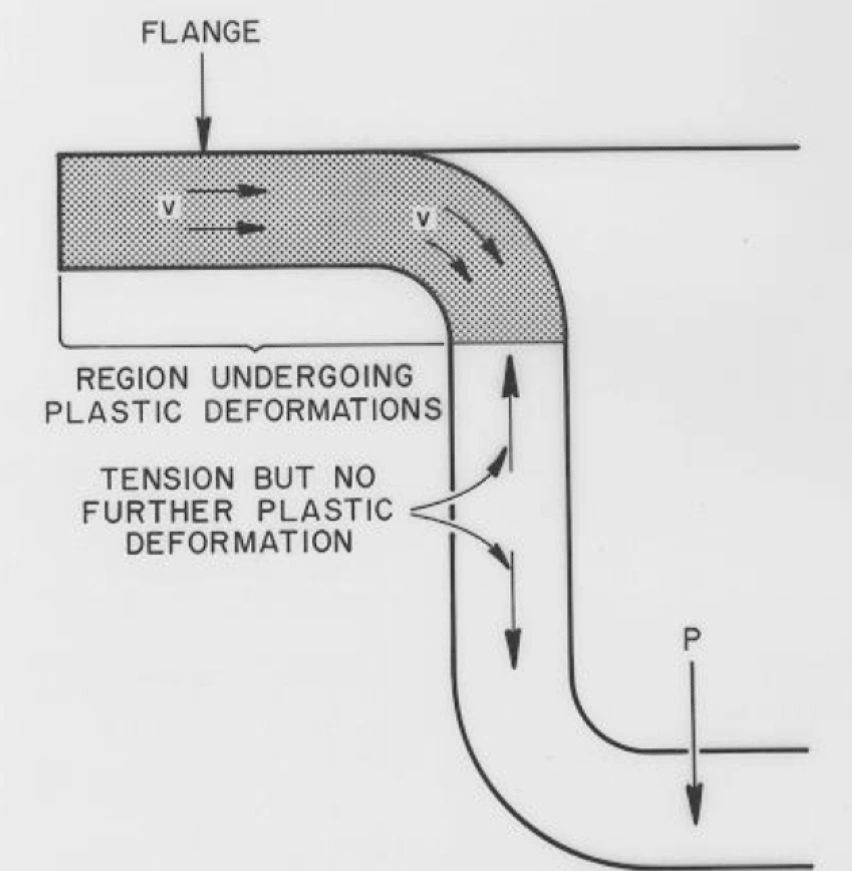 塑性変形
深絞り加工は通常、段階的に行われ、各段階で部品の深さが増していく。
ステップ5:後処理
この工程では、深絞り加工された部品がプレス機から取り出され、バリ取り、トリミング、寸法検査などの後処理が施されます。
深絞りスタンピング法の歴史
深絞りプレス加工技術は19世紀半ばに遡り、発明家オーバーリン・スミスに由来するとされている。スミスは実業家のイーライ・マンビルと共に、この技術を今日の形へと発展させた。
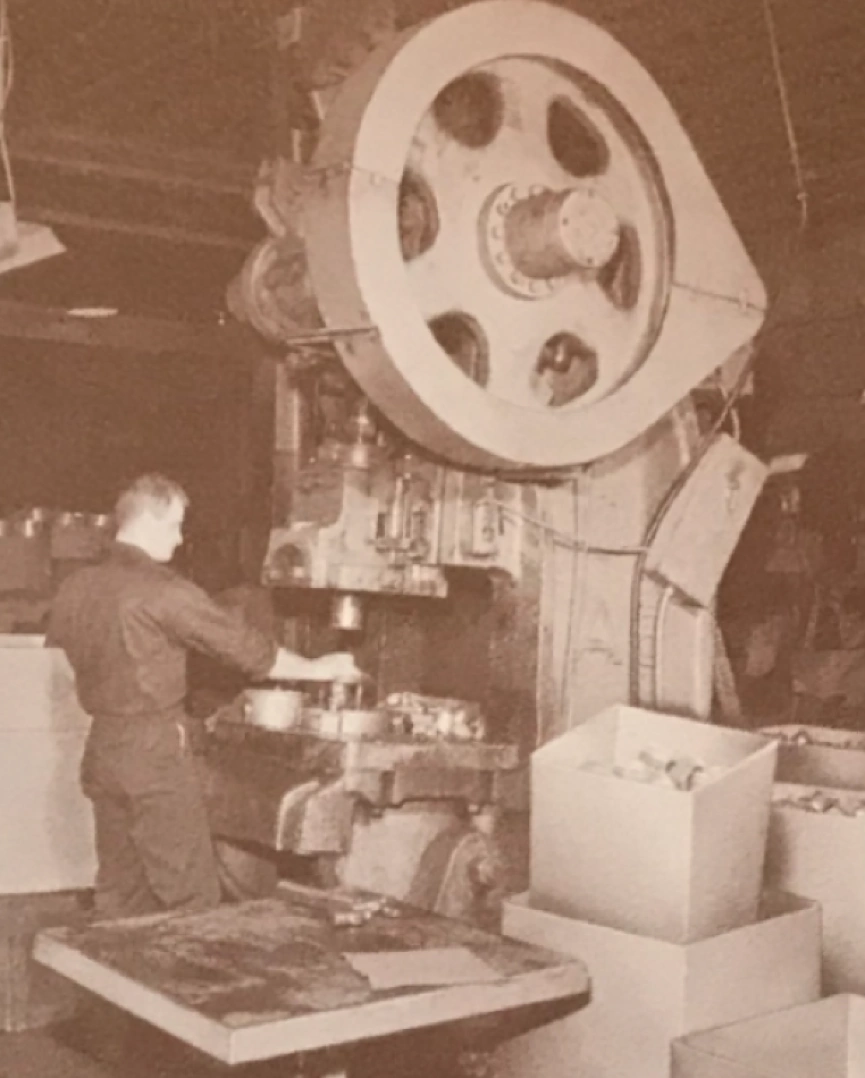 古いプレス機
深絞りスタンピングの利点
深絞りプレス加工は、高い製造効率と最小限の材料ロスで複雑な部品を製造できる、価値の高い製造プロセスです。深絞りプレス加工された部品は、比較的高い構造的完全性を備えています。部品の公差が厳しいため、二次加工の必要性は最小限に抑えられます。
以下に、これらの利点とその他の描画スタンプの利点の概要を示します。
- 図面に基づいてプレス加工された部品は、寸法ばらつきが比較的少なく、公差が大きいという特徴がある。
- 材料の無駄が最小限に抑えられるため、コスト削減につながります。
- 部品の耐久性が高い
- 二次手術は不要です
- 最終製品は通常、防水機能を備えている。
深彫りのデメリット/限界は何ですか?
他の板金成形方法と同様に、絞り加工にも欠点があります。初期投資が高額であることに加え、この加工方法には以下のような制約があります。
- 限られた複雑さ
- 素材の汎用性が限られている
- 特殊な設備や工具が必要で、それらは主に特定の工場で使用されている。
- 技術の複雑さゆえに、初期投資額が高額になる可能性がある。
今すぐプロリアンをお試しください!
深絞りプレス用材料
At プロリーンテック当社では、アルミニウム、真鍮、銅、低炭素鋼、ステンレス鋼など、幅広い材料の深絞り加工が可能です。
アルミ
アルミニウムは成形性に優れた素材で、様々な産業で広く使用されています。鋼鉄の3分の1の軽さです。また、強度と耐久性にも優れています。 アルミプレス加工金属は硬化し、さらに耐久性が増す。 深絞り加工に一般的に用いられるアルミニウム合金は、6061と6063である。
真鍮深絞り加工部品
真鍮は成形性に優れ、耐腐食性にも優れているため、深絞り加工にも適した高品質な素材です。また、耐摩耗性にも優れています。
銅深絞り加工部品
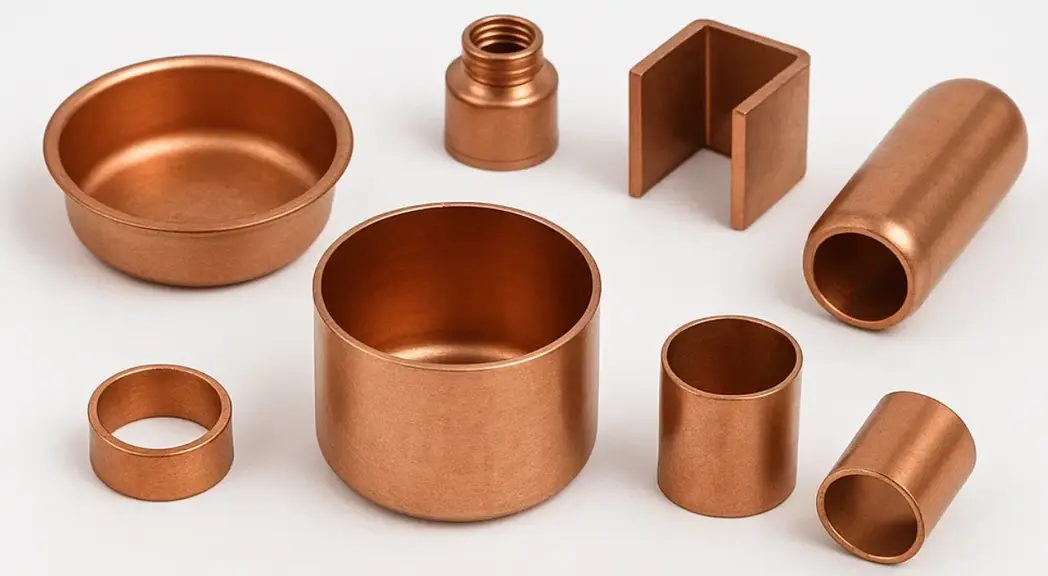 銅深絞り加工部品
銅の展延性は深絞り加工に適しており、特に耐食性が求められる用途に最適です。また、優れた熱伝導性や抗菌性など、他にも多くの利点があります。
低炭素鋼深絞り加工部品
低炭素鋼は低コストであることに加え、強度が高く成形性に優れています。製造業者は、部品単価を低く抑えながら、多くの部品に低炭素鋼を使用しています。また、耐久性にも優れているため、企業にとって非常に経済的な選択肢となります。
深絞り加工されたステンレス鋼部品
ステンレススタンピング 耐腐食性と強度に優れているため、特に人気が高い。環境が予測不可能なほど過酷な用途向けの部品は、この貴重な材料を使用して製造するのが最適です。
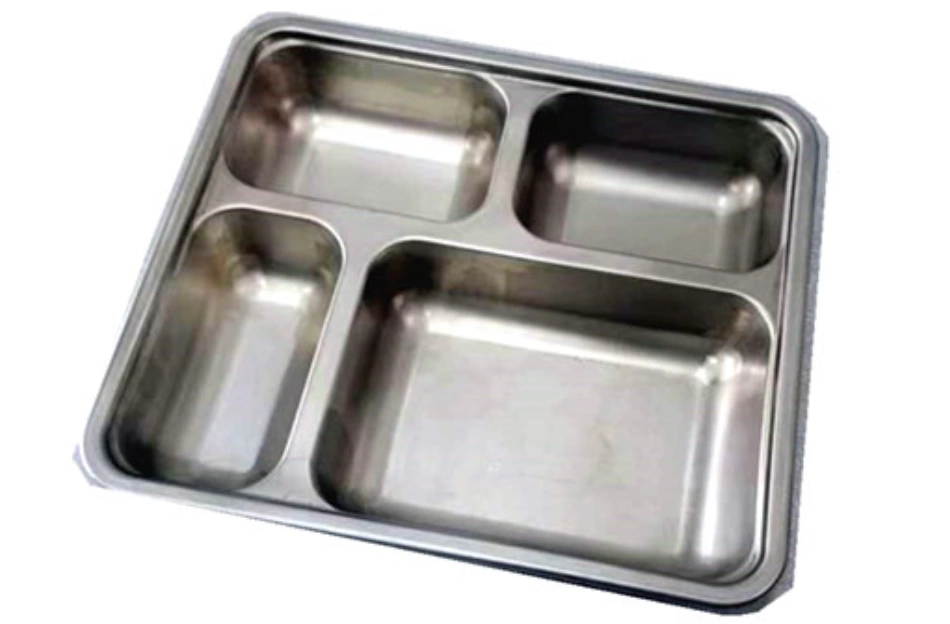 ステンレス鋼深絞り部品
深絞りプレス加工部品の用途
板金プレス加工サービスは、航空宇宙、自動車、電子機器、軍事、医療、建設などの分野で使用される、さまざまな種類の図面プレス加工部品を製造するために利用されています。 見積もりを取得 缶、カップ、容器、チューブ、リベットなどに使用されます。その他の部品の例としては、リベット、留め具、ハトメ、グロメットなどがあります。
航空宇宙用深絞り加工部品
この業界では、強度対重量比の高い部品が求められます。深絞り加工された板金部品は、加圧容器、燃料システム、エンジンケーシングなどに使用されています。
自動車 深絞り加工部品
自動車業界向けの製品としては、トランスデューサーハウジング、オイルフィルター、バッテリーケース、燃料システム部品、トランスミッションハウジングなどがあります。これらのプレス加工部品は、衝突安全基準とコスト効率の両方を満たすように設計されています。
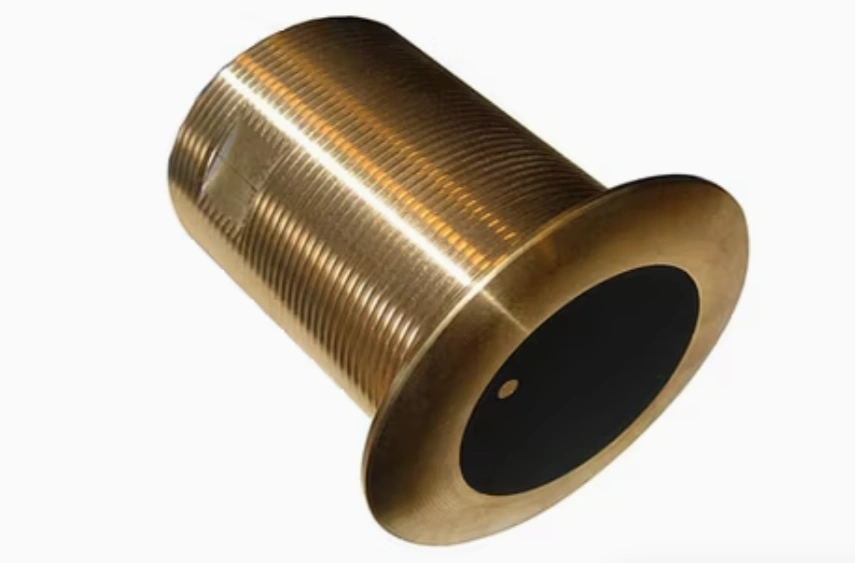 自動車用トランスデューサーハウジング
エレクトロニック 深絞り加工部品
電子機器において、最も重要な要素のいくつかは、熱管理と電磁シールドです。これらは、ヒートシンク、バッテリーケース、EMI/RFIシールドカバー、その他の部品について考慮されます。
ミリタリーコレクション 深絞り加工部品
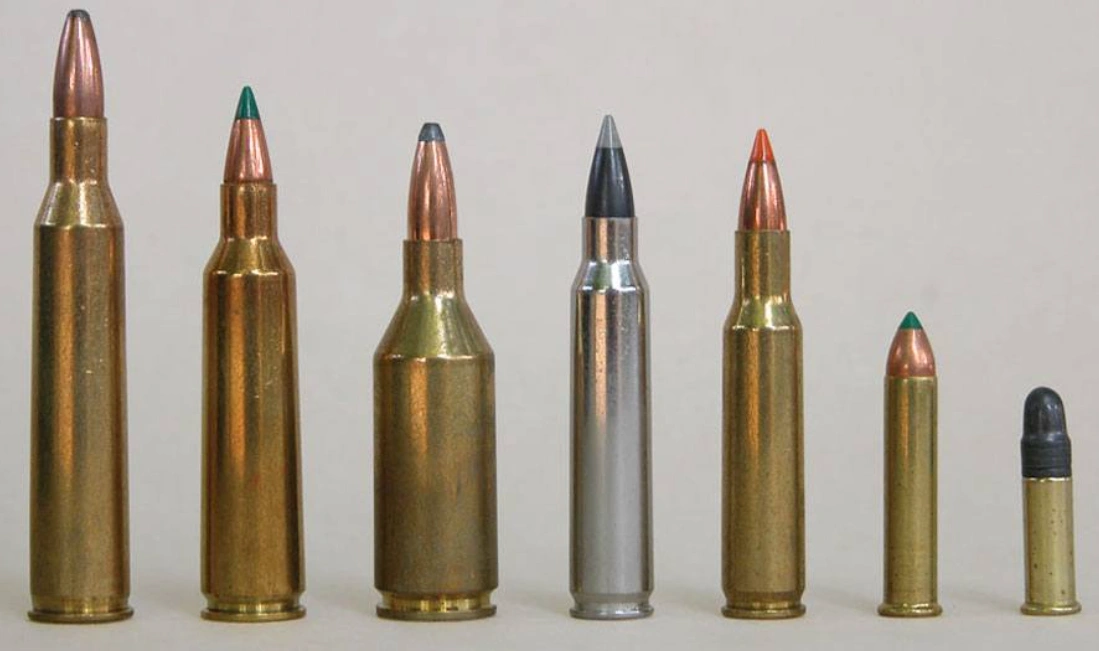 薬莢
軍事・防衛関連部品は過酷な環境に耐える必要があるため、それらの容器、弾薬ケース、機器筐体はそれぞれの要件を満たすように設計されている。
医療 深絞り加工部品
この分野でよく用いられる用途としては、滅菌トレイ、機器筐体、埋め込み型医療機器容器などが挙げられる。これらはすべて、生体適合性と滅菌性を考慮して深絞り加工によって製造される。
構築 深絞り加工部品
建設現場では、空調ダクト、配管継手、電気機器筐体など、さまざまな部品に深絞り加工された板金が必要となる。
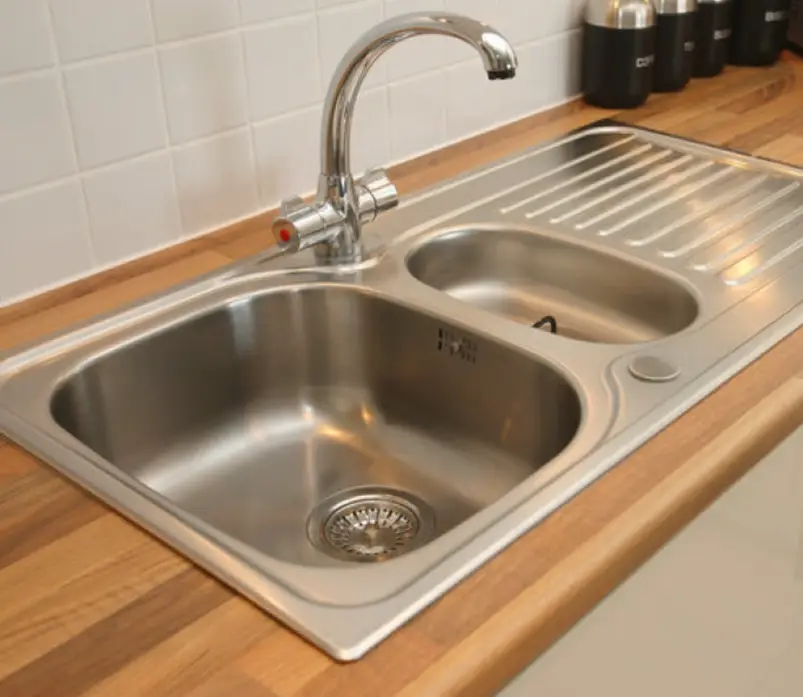 深絞り加工のキッチンセット
今すぐプロリアンをお試しください!
深絞りプレス加工材の厚さはどれくらいですか?
絞り加工で製造される部品の大部分は厚さ0.5mmから3mmです。厚さ6mmまでの材料もプレス加工可能ですが、最適な性能を確保するためには、曲げ加工性、硬度、強度を考慮することが重要です。
スタンピングとディープドローイングの違いは何ですか?
プレス加工と深絞り加工は、生産量、部品の複雑さ、材料特性、耐久性、および 金属プレス費用絞り加工によるプレス加工は、より耐久性があり、より複雑な形状で、不良品の少ない部品を製造できる。
これらの相違点については、以下で詳しく説明します。
| 比較要素 | 標準刻印 | 描画スタンプ |
| 部品の複雑さと用途 | 平らで浅い部品。例としては、ブラケット、カバー、パネルなどがある。 | 缶や筐体などの複雑な中空部品。深さはブランクの直径よりもかなり大きい。 |
| 生産量とコスト | 少量~中量生産。金型費用が低い。 | 初期費用は高いが、大量購入の場合は費用対効果が高い。 |
| 品質と耐久性 | 曲げ部分や継ぎ目は弱い場合があります。組み立てや溶接が必要になる場合があります。 | 継ぎ目や溶接箇所がない。構造的に強度が高い。 |
| 材料効率 | 材料廃棄率が高い | 材料廃棄率が約40%削減 |
| リードタイムと汎用性 | セットアップが速く、デザイン変更も容易です。 | セットアップや設計変更に時間がかかるとコストが高くなります |
深絞り加工と成形加工の違いは何ですか?
深絞り加工と成形加工の比較もよく見られます。深絞り加工は成形加工の一種です。なぜなら、成形加工とは、金属加工部品の一部を製造するために塑性変形を利用するあらゆる技術や手法を指すからです。 変化が不可逆的となるためには、加える機械的な力が金属の降伏強度を超えなければならない。 その他の金属成形プロセスには、押出成形、鍛造、プレスブレーキ加工、ロール成形などがある。
続きを読む:
パンチング vs スタンピング
効果的な深絞りプレス加工のための考慮事項
深絞り加工を成功させるには、以下のヒントとガイドラインが役立ちます。
素材の種類と厚さ
材料の選択は、耐食性、延性、強度、その他の重要な部品特性に影響を与えます。これらの特性やその他の材料要件を綿密に分析した結果、アルミニウム、ステンレス鋼、および上記に挙げたその他の材料が最も一般的に使用されるようになったのです。 材料の厚みに関しては、成形性と強度とのバランスを取ることが重要です。厚みは均一にすることで亀裂の発生を防ぐことができます。また、絞り加工の際に多少の厚み減少が生じることを考慮した設計にする必要があります。
形状の複雑さ
深絞り加工部品の耐久性は形状によって左右される。鋭角な複雑な形状は亀裂やそれに伴う破損を招きやすい。そのため、応力集中を防ぐために、製造業者はより大きな半径を用いるべきである。 複雑な形状が避けられない場合は、プログレッシブスタンピングによって応力と強度低下を最小限に抑えることができる。
工具とプレス設定を正しく行う
金型と工具の設計、そしてプレス機の設定は、望ましい深絞り加工結果を得る上で非常に重要です。高品質な部品を確保するためには、金型は最高の設計と状態を備えている必要があります。
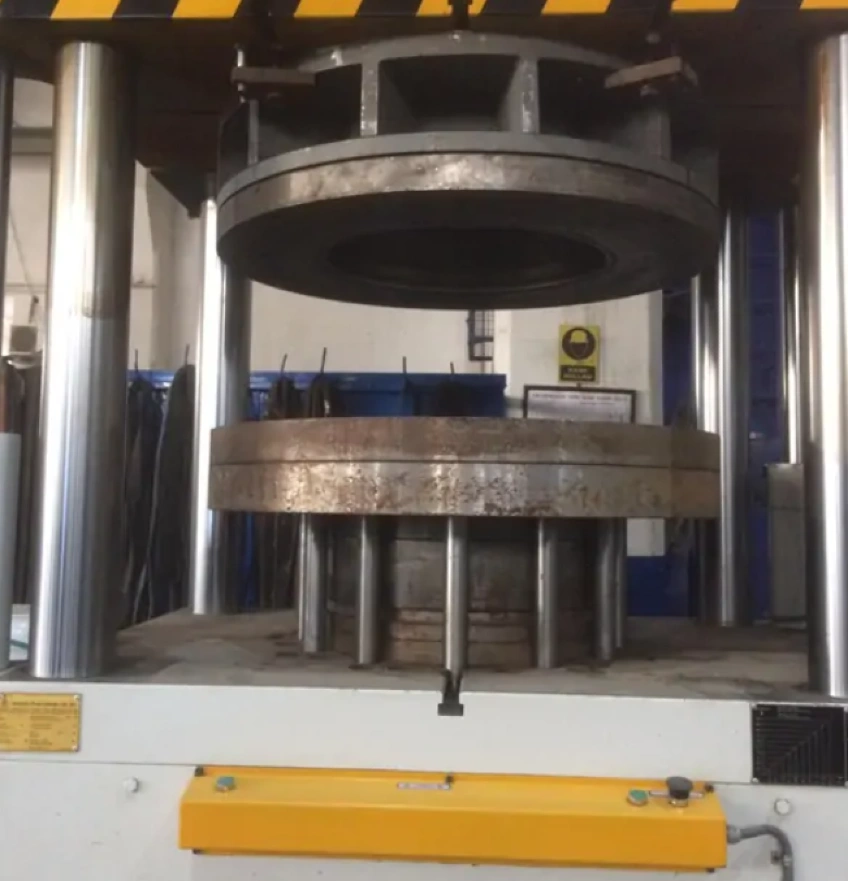 深絞りプレス
プレス設定についても同様で、ストローク長、ブランクホルダー圧力、および描画速度の調整を最適化する必要がある。
材料の回復
材料が元の形状に戻ろうとする傾向は、板金プレス加工の設計および製造においても懸念事項となるため、適切に対処する必要がある。 問題に対処し、予防するための効果的な方法 金属打ち抜き加工の欠陥 材料に応じて、段階的なプレス加工とスプリングバックの調整を行う。 上記の点を一つでも見落とすと、欠陥のある結果、あるいは悲惨な結果を招く可能性があります。
まとめ
深絞り加工は、幅広い材料から中空部品を製造するための、間違いなく信頼性の高い方法です。その利点を最大限に活かすには、評判の良い深絞り加工メーカーと協力する必要があります。 すべては設計から始まります。既存の標準工具を最大限に活用するためには、設計に柔軟性を持たせることが重要です。特注サービスも利用可能ですが、費用が高くなり、納期も長くなる場合があります。
また、ご購読はいつでも停止することが可能です お問い合わせ この素晴らしいテクノロジーを最大限に活用する方法の詳細については、こちらをご覧ください。