
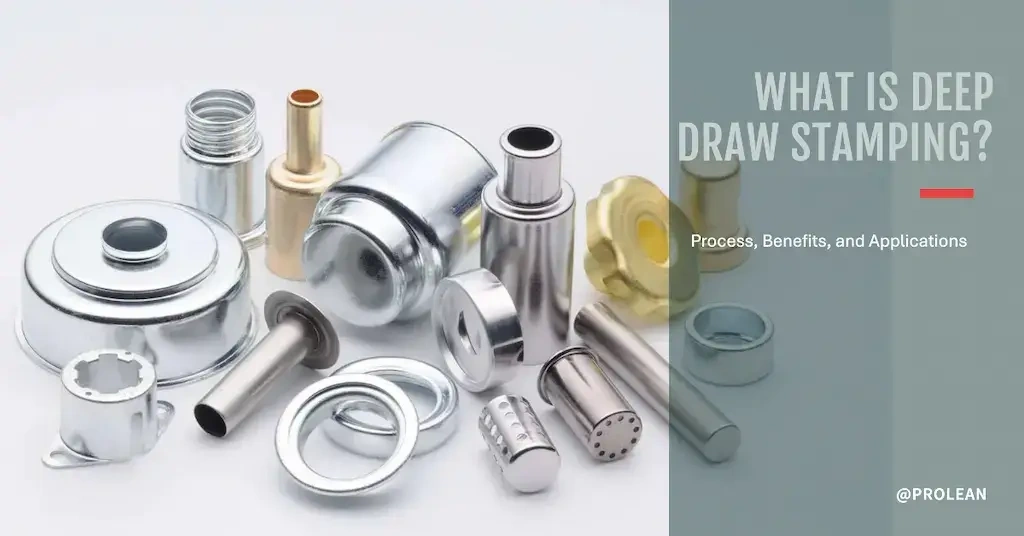
深絞りスタンピングは、制御された材料の変形によって円錐、カップ、キャビティ、円筒錐台などの形状を作成する金属成形技術です。 スタンピングプロセス深絞りにはパンチとダイのセットアップが必要です。 未加工の板金を金型に入れ、対応するパンチで板金に圧力をかけ、深い金型キャビティ形状に変形させます。
深絞り金属プレス部品は、直径と深さの比率によって定義されます。通常、深絞りの長さは直径よりも長くなります。一般的な例としては、調理器具、シンク、キャップ継手、構造用ブラケットなどがあります。
引き続き、深絞りスタンピング加工プロセス、適合材料、利点、アプリケーション例などについて詳しく説明します。
仕組みは?その仕組み
図面スタンピングプロセスでは、特殊な プレスブレーキ機 パンチに十分な下降時間と圧力を与え、板金を深く引き伸ばすことができます。特に、ダイとプレスの高さは、引き込み深さに対応できるほど十分である必要があります。一方、ダイキャビティとパンチの形状とサイズは、ワークシートの厚さに等しいクリアランスでほぼ同じです。
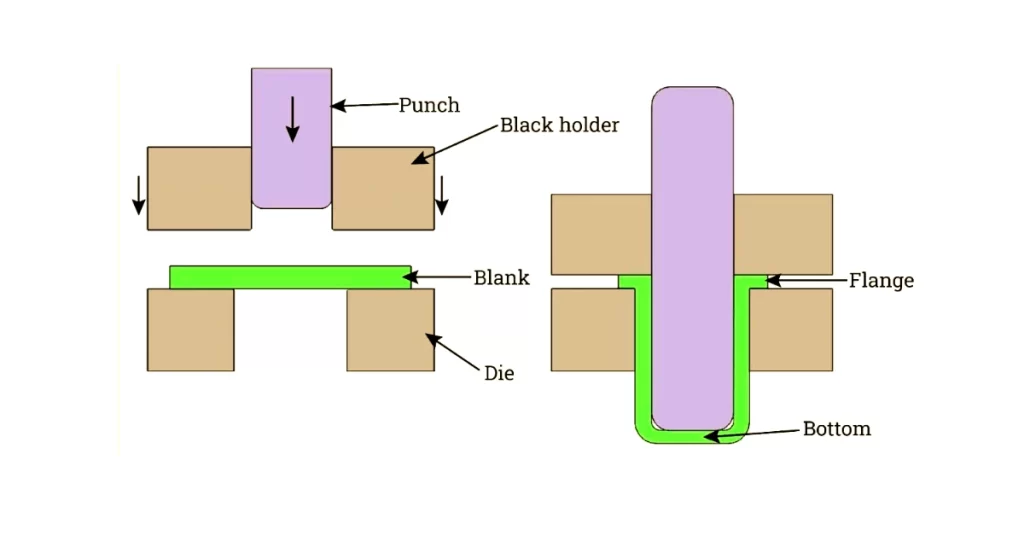
深絞りスタンピング機構
プレスブレーキまたはスタンピングマシンの機能に基づいて、シートの転送とパンチングプロセスは手動または自動で行うことができます。CNC スタンピング技術はこれらのステップを自動化し、プロセスを合理化します。
さらに、深絞り加工には、それぞれ異なる機能を備えたさまざまなプレス機や金型が存在します。
| タイプ | 詳細説明 | 用途 |
| シングルアクションプレス | 1回のパンチで1つの部品を1ステップで作成 | 浅いカップや円筒形の部品などのシンプルなデザインに適しています。 |
| ダブルアクションプレス | 2つのパンチで成形と再絞り(複数絞り)を実行 | 複雑な形状を必要とする自動車部品や機器 |
| 複合ダイ | 切断や曲げなどの複数の操作を 1 回のプレスで実行します。 | 電子機器ハウジングなどの高効率生産に使用します。 |
| 順送金型 | ブランクは、キャリアストリップを使用して複数のステーションに連続的に転送されます。 | 大量生産に使用 |
今すぐプロリアンをお試しください!
深絞りスタンピングプロセス
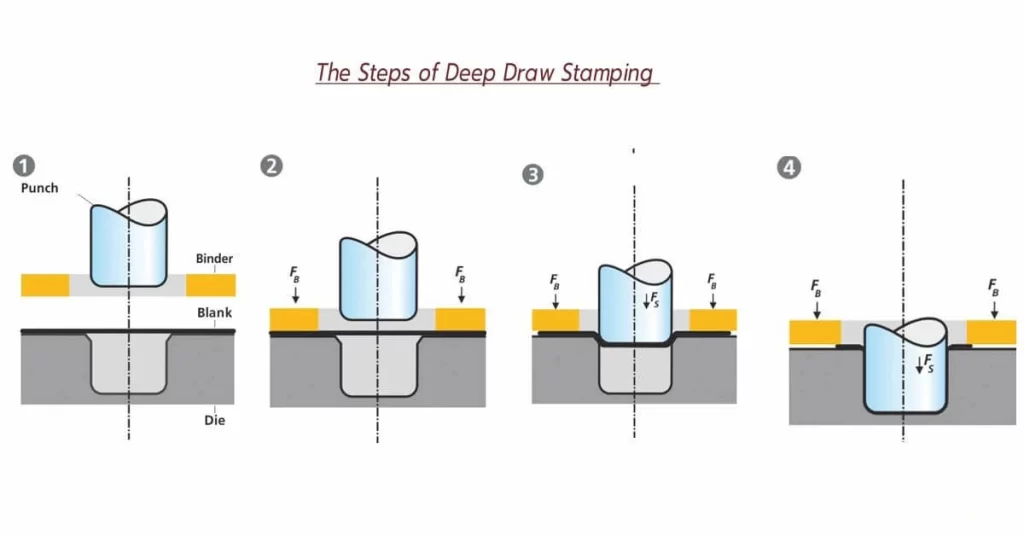
以下は、深絞りスタンピング プロセスに含まれる手順です。
深絞りスタンピング工程
- 白紙の準備
特性のニーズに合った金属または合金シートの種類を選択し、ダイに供給するブランクシートを準備します。シートをコイルから取り出し、シートを供給キャリアに揃えて、プロセスにシートを継続的に供給できるようにする必要があります。ここで、選択した厚さとスタンピング機器の能力を一致させる必要もあります。
- シートの搬送とパンチング
手動の機械では、オペレーターが材料をダイとパンチの間で手作業で移動しますが、深絞りスタンピング会社では、自動化された CNC スタンピング マシンを使用します。シートを供給した後、パンチが下降し、希望の形状になるまでシートをキャビティ内に引き伸ばし始めます。プログレッシブ ダイ システムでは、シートは異なる成形操作のために異なるステーション間を移動します。
- 部品の排出
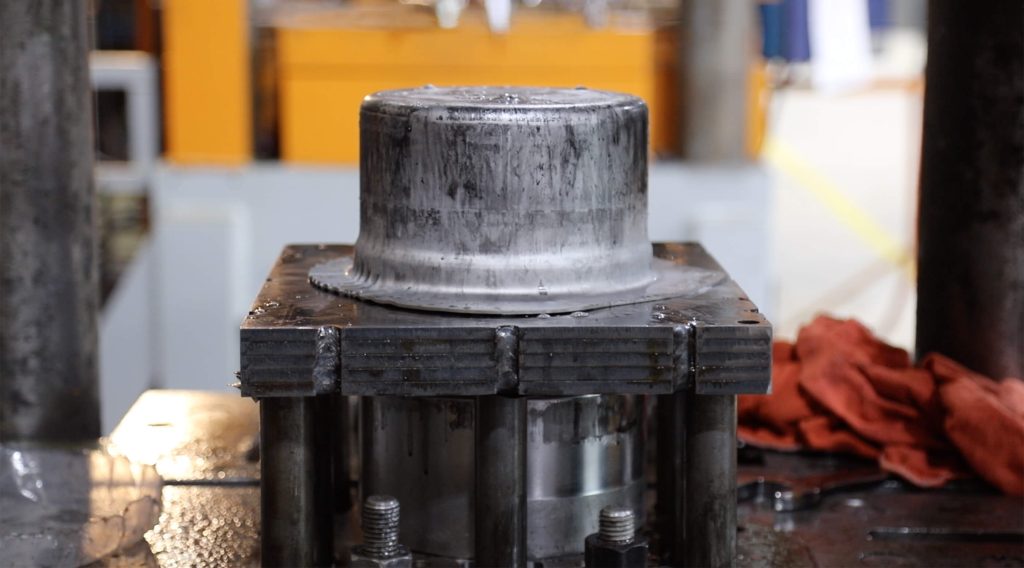
変形が完了すると、深絞り金属打ち抜き部品は、CNC マシンでは自動的に、手動マシンでは手動でセットアップから排出されます。
- 後処理操作
深絞り加工工程
深絞り加工後、部品はトリミング、ピアシング、機械加工、バリ取り、サンディングなどの後加工工程にかけられ、指定された寸法を正確に達成します。後加工のもう 1 つの側面は表面仕上げです。仕上げが性能上必要なのか、美観上必要なのかに応じて、粉体塗装、陽極酸化処理、電気メッキ、塗装などを選択できます。
深絞りスタンピング工程における変数
以下は、深絞り工程の主要な変数/パラメータです。これらの変数は結果に影響し、金型とパンチプレスを正確に設定するのに役立ちます。
- 保圧: 絞り加工中に板金ブランクを所定の位置に保持するために圧力が加えられ、しわを防ぐと同時に材料が自由に流れるようになります。
- 描画比率: ブランク径とスロート径の比
- ラジアルクリアランス: パンチとドロースタンピングダイ間のクリアランス。
- ダイプロファイル半径: ダイのエッジが湾曲しているため、ダイの半径が大きいほどパンチの負荷が軽減されます。
深絞り金属プレス加工に使用される材料
深絞り加工する材料シートには、一定レベルの延性、異方性、成形性が求められます。また、シートを割れずに変形させるには、降伏強度と引張強度の比が低いことが不可欠です。
以下は一般的な深絞り加工です スタンピング材料;
鋼鉄
低炭素鋼と軟鋼は、他の種類よりも延性と成形性に優れているため、深絞り変形に使用されます。たとえば、ASTM A1008 などです。さらに、深絞り鋼や超深絞り鋼 (DDS および EDDS) など、絞り変形用の他の市場グレードもあります。
ステンレス鋼
ステンレス鋼は普通の鋼よりも強度は高いですが、成形性は比較的低いです。通常、ステンレス鋼のクロムおよびクロムニッケル変種は深絞りに適しています。一般的なグレードには、ステンレス鋼 304、304EDD、および 3DDQ があります。
アルミ
アルミニウムは軽量で可鍛性のある金属で、優れた成形性を備えています。1100、3003、5005、5052 などのアルミニウム グレードは、図面スタンピング プロジェクトに使用されます。
銅
銅は優れた延性、電気伝導性、熱伝導性、耐腐食性で知られています。深絞り加工にはベリリウム銅、C11000(純銅)、C10200、C12200などを使用できます。また、この加工には真鍮(Cu + Zn)が一般的な銅合金です。
ニッケル
ニッケルは室温での成形性に優れているため、強度と導電性に優れた部品に深絞り加工することができます。深絞り金属スタンピングの一般的なグレードは、ニッケル 200、201、および 205 です。
さらに、深絞り用の材料を選択する際には、最終製品の特定の機械的、熱的、または環境的要件など、いくつかの要因を考慮する必要があります。たとえば、延性、降伏強度、伸び、加工硬化、成形可能温度、表面仕上げなどです。
深絞りスタンピングの利点
ドローイング スタンピングはシームレスな金属成形技術で、プロセスを自動化して最大限の再現性を実現するコンピューター制御の機械を使用して、正確で強力な部品を作成できます。さらに、材料の無駄が減り、溶接や接合が最小限で済みます。
- 効率的な大量生産: 自動化されたスタンピング セットアップでは、特にプログレッシブ ダイ ステーションを使用して、同一部品を連続的に生産できます。
- 組み立ての削減: 最終的な深絞り部品には、最小限の加工と組み立てが必要です。単一のブランク シートから複数の機能を備えた最終部品が作成されます。
- 繰り返し性: ダイ セットアップから引き出された各部品は互いに同一であり、サイクル全体で寸法が一貫しています。
- 材料オプション: 深絞りスタンピングには、鋼、ステンレス鋼、銅、真鍮、アルミニウム、ニッケル、その他さまざまな金属や合金を使用できます。
- パーツの強度: 圧力と変形により、引抜部品のブランクシートの物理的および機械的特性が向上します。
今すぐプロリアンをお試しください!
深絞りスタンピングの用途
深絞り金属部品は、家電製品から軍事機器、医療機器まで、あらゆる場所で使用されています。板金絞りの生産効率、精度、再現性により、このプロセスはさまざまな産業製造のニーズに人気があります。
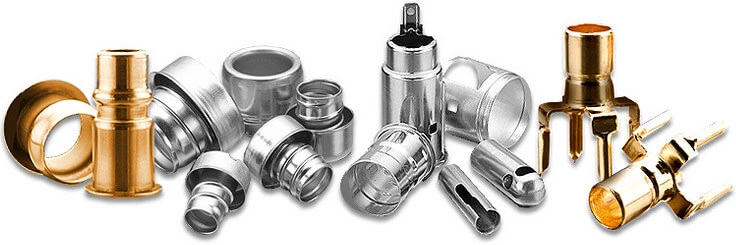
深絞り金属部品
下の表は、 板金引抜き 業界を超えて。
| 業種 | 用途例 |
| 自動車 | 燃料タンク、排気部品、エンジンハウジング、ボディパネル。 |
| 航空宇宙 | 航空機パネル、燃料システム、構造サポート。 |
| 医療機器 | 手術器具、カテーテルチューブ、注射器。 |
| 家電 | 携帯電話のケース、ノートパソコンの筐体、バッテリーハウジング。 |
| 家電 | 洗濯機のドラム、冷蔵庫のパネル、シンクの洗面台。 |
| 産業機器 | 工業用タンク、重機カバー、圧力容器 |
| ミリタリーコレクション | 軍用車両のパネルおよび防護具ハウジング。 |
深絞りによるMacProシェルの製造
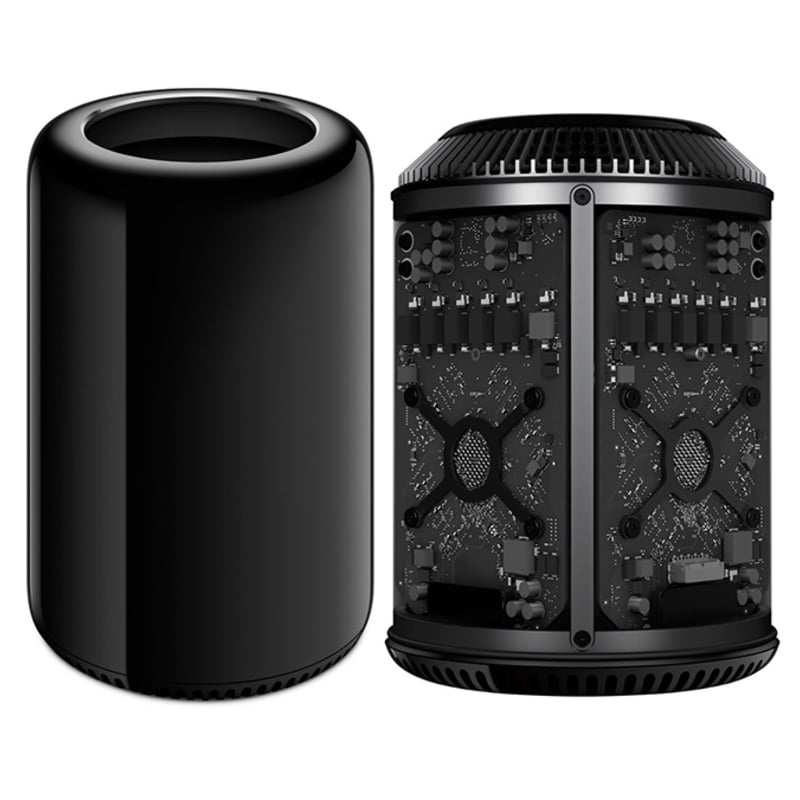
Mac Pro シェル
深絞り工程の重要な応用例の 1 つは、MacPro シェルの製造です。Apple の生産工場では、主に深絞り、フライス加工、レーザー切断を使用しています。特に、深絞り工程では、MacPro シェルの基本的な円筒形状が作られます。
このプロセスは、まずアルミパックをダイにセットすることから始まります。次に、ドロー スタンピング パンチがパンチを所定の深さまで伸ばし、精密で精密な円筒形を作ります。このプロセスにより、伸ばした部分全体に均一な厚さと構造的完全性が形成され、耐久性と軽量性に優れたシェルの製造が可能になります。
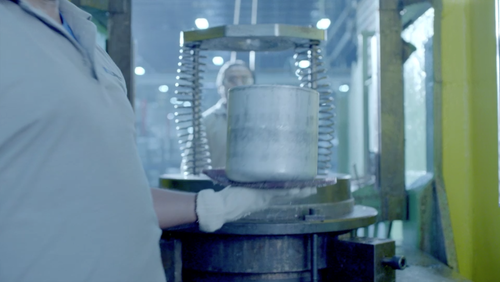
Mac Pro シェルの深絞り
さらに、寸法精度と望ましい美観を実現するために、シェルに研削、研磨、陽極酸化処理が施されます。
深絞りスタンピングは高価ですか?
標準のように 刻印費用試作や少量生産の場合、絞りスタンピングのコストは高くなります。主な理由は、金型とパンチプレスの設置コストが高いことです。さらに、複雑な形状の場合は、カスタムスタンピング金型を作成する必要があります。大量生産の場合、金型を最大 100 万サイクルまで再利用できるため、部品あたりのコストが大幅に削減されます。
さらに、プレスの種類、設計に複雑な機能が含まれているかどうか、必要な許容範囲もコストに影響します。たとえば、深絞り用の油圧プレスやサーボプレスは、従来の機械式プレスよりもコストがかかります。
今すぐプロリアンをお試しください!
Bodaで深絞り金属プレス部品を入手
お客様の要件にぴったり合うカスタム深絞り金属部品をお探しですか?もしそうなら、Bodaが最適な選択肢です。Bodaの高度なCNCスタンピング工場と熟練したエンジニアは、さまざまな業界向けに高品質の深絞り部品を提供しています。 カスタム金属スタンピング このアプローチでは、リブ、フランジ、コイニング、カール、エンボス、押し出し、穴、タブ、ノッチなどのフィーチャを作成できます。
見積もりを依頼してください スタンプサービス 私たちの専門知識をあなたのプロジェクトに活用してください!