
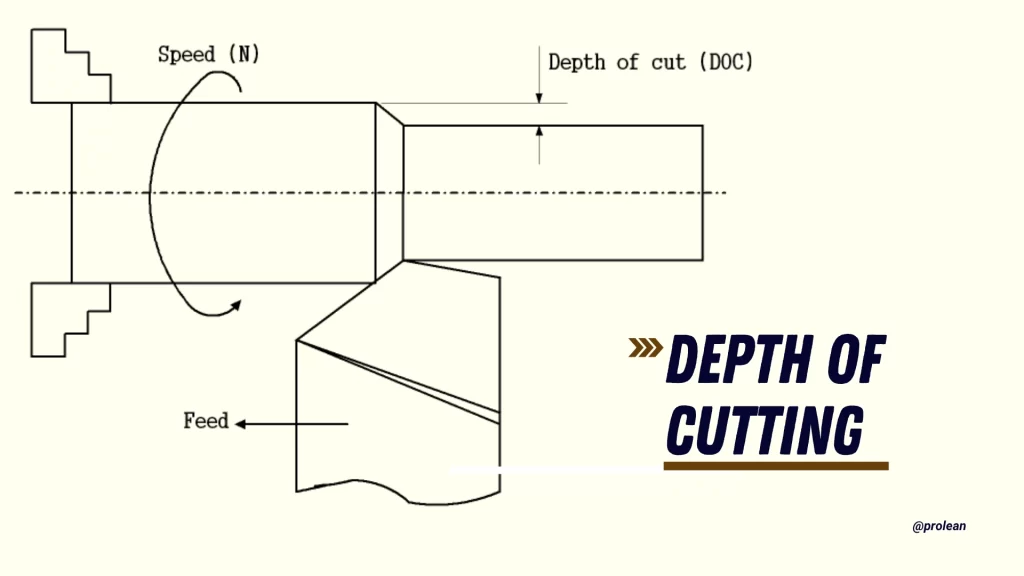
切削深さ
切削深さ CNC加工において最も重要なパラメータとされています。これは、加工の深さを決定します。 CNC切削工具 パスごとに材料に浸透します。単純な設定のように見えるかもしれませんが、機械の性能に重要な役割を果たします。
深さを正しくすることで、 表面仕上げ生産速度を向上させ、工具の早期摩耗を防ぎます。浅すぎると余分なパスが発生し、時間の無駄になります。深すぎると、工具の破損、部品の欠陥、機械の損傷につながる可能性があります。
方法を学ぶと 切削深さを調整する 正しく制御することで、切削プロセスの品質と効率を制御できます。これにより、性能と工具寿命のバランスを保ち、材料のスクラップを削減し、加工プロジェクト全体にわたって一貫性を維持できます。
機械加工における切削深さとは何ですか?
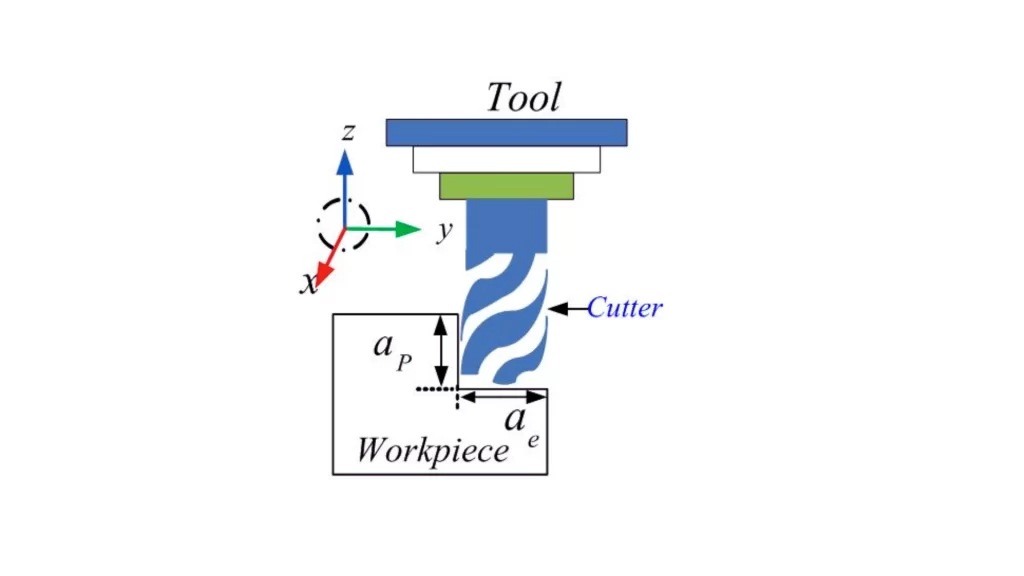
切り込みの深さ:図
切込み深さとは、工具がワークピースを通過するたびに、どれだけ深く切り込むかのことです。工具がチップになるまでに削り取る材料の量を調整します。切込み深さは通常、ミリメートルとインチで測定されます。精密加工では通常、0.1~1mmの範囲です。
切削工程中、工具は一定の深さを維持しながら表面上を移動します。この固定された深さを切込み深さと呼びます。これは、除去量と表面品質に重要な役割を果たします。正確な調整は、仕上げと工程効率を向上させます。
切削深さには主に2つの種類があります。 カスタム加工。
- 切削半径深さ: ラジアル切削深さ(フライス加工の場合)は、スピンドル軸に垂直に測定された切削幅を指します。
- 軸方向の切削深さ: 軸方向切削深さは、工具がスピンドル軸に沿って進入する深さ、すなわち工具とワークピースの垂直方向のかみ合い深さである。
切削深さの計算式
簡単な計算式で切削深さを計算できます。これにより、機械加工における適切な切削条件を設定できます。
次の式を使用します。
ap = (dw − dm) / 2
ここで、
- dw (元のワークピースの直径)
- dm (最終加工径)
上記の式は、部品の片側で除去される深さを表します。これにより、正確な加工が可能になり、工具の過負荷を防ぐことができます。
異なる加工方法ごとの計算式は以下のとおりです。
フライス加工における切込み深さの計算式
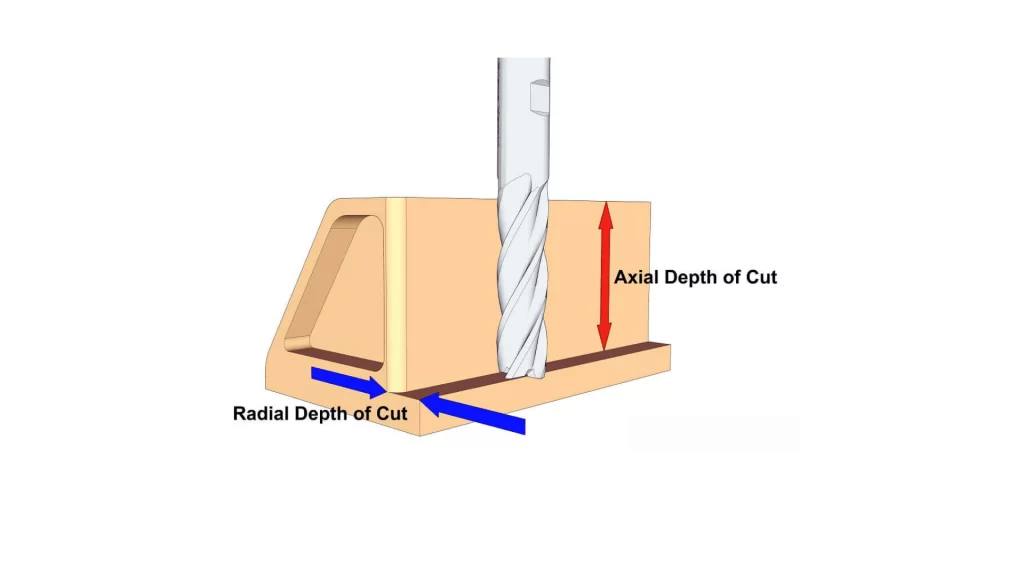
軸方向および半径方向の切削深さ
フライス加工において、切込み深さは工具が材料にどれだけ深く切り込むかとして定義されます。通常は工具の軸に沿って測定されます。
フライス加工において、軸方向の切込み深さは工具軸に沿って測定され、通常はパスごとにユーザーが定義します。これは工具径、材質、および機械の能力に基づいて決定されます。
軸方向の切込み深さは、用途に応じて工具径の0.5~1.5倍程度です。通常、切込みが深いほど切削量は多くなりますが、工具負荷も増加します。
旋削加工における切込み深さの計算式
In CNC旋盤工具はワークの直径に沿って切削します。切削深さは、片側からどれだけ削り取られるかを示します。
式:
切削深さ = (開始直径 − 仕上げ直径) ÷ 2
これにより、各パスに適切なツールパスを設定できます。
旋盤の切込み深さ
旋盤では、切込み深さは、回転するワークピースに工具がどれだけ入り込むかで測定されます。これにより、材料をどれだけ削り取るかが決まります。仕上げ加工には浅い切込みが、高速荒加工には深い切込みが推奨されます。ただし、機械の限界を超えないようにしてください。
切削深さが機械加工において重要な理由
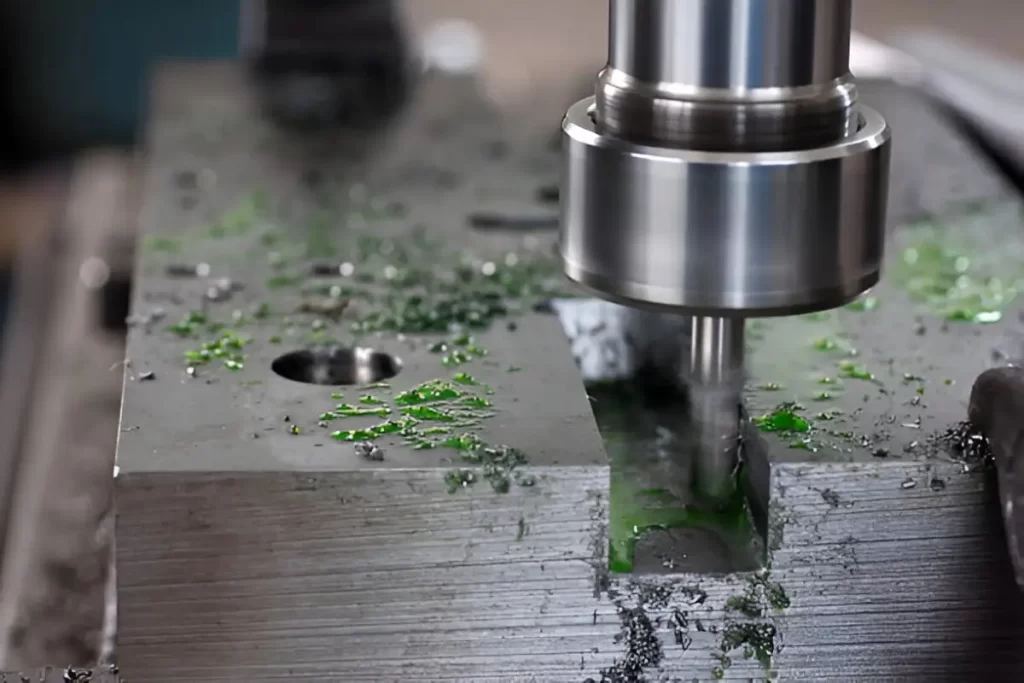
機械加工における切削深さの重要性
切込み深さは、あらゆる主要な加工結果に直接影響します。例えば、工具の摩耗、仕上げ、発熱、そして完成品の引張強度などに影響します。切込み深さを誤って設定すると、大きな損失を被り、品質の低下や工具寿命の短縮につながります。
切り込みが深すぎると、工具にかかる応力が大きくなり、刃先発熱、摩耗、表面粗さの不均一化が進む可能性があります。さらに、焼き入れ金属などの特定の材料では、構成刃先が発生する可能性が高くなります。
構成刃先は、切削片が工具の刃先に付着することで発生します。この状態が制御されない場合、部品の表面に損傷を与える可能性があります。切込み深さを慎重に管理することで、これらの問題を排除し、安定した加工結果を維持することができます。
切削深さはどうやって計算するのでしょうか?
切込み深さを計算するには、加工パラメータの関連性を考慮する必要があります。それぞれの設定は、工具の性能と最終的な仕上がりに大きな影響を与えます。深さを設定する前に、加工の種類、材料、機械の限界を考慮してください。
カットを計画する際には、次の点を確認することをお勧めします。
- その CNC加工 旋削やフライス加工などの使用中のプロセス
- マシンの安定性とパワー
- 材料の種類とワークの硬度
- 工具形状と刃先状態
- 公差と表面仕上げの要件
次の考慮事項は、各パスの安全で効率的な深さを定義するのに役立ちます。
CNC旋削における切削深さの計算
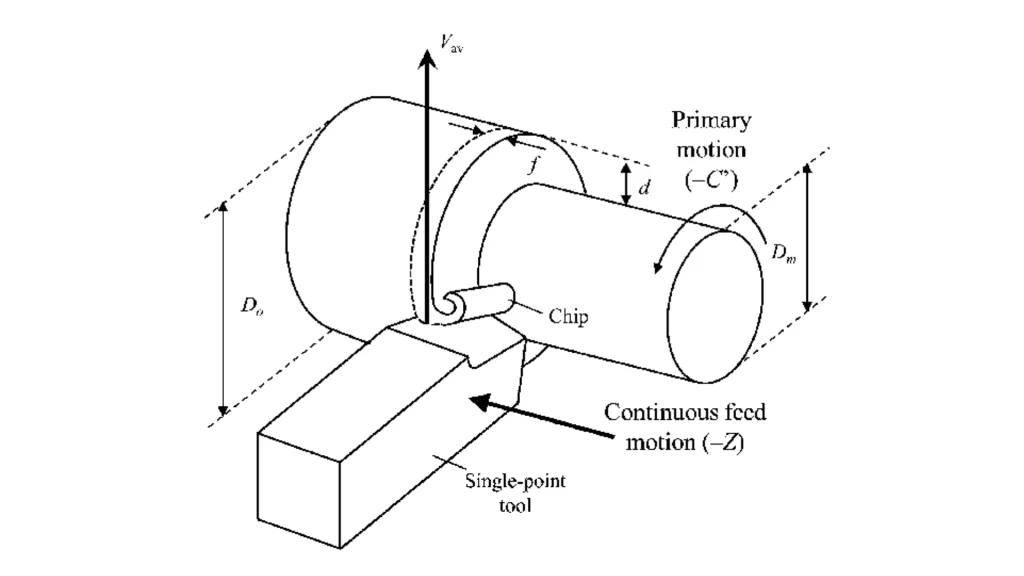
CNC旋削における切削深さの計算
CNC旋削では、ワークピースが回転すると同時に工具がワークピースの長さに沿って移動します。切込み深さとは、工具が直径にどれだけ深く切り込むかを表し、送り速度とは、工具が1回転あたりにワークピースに沿って移動する距離を表します。
CNCフライス加工における切削深さの計算
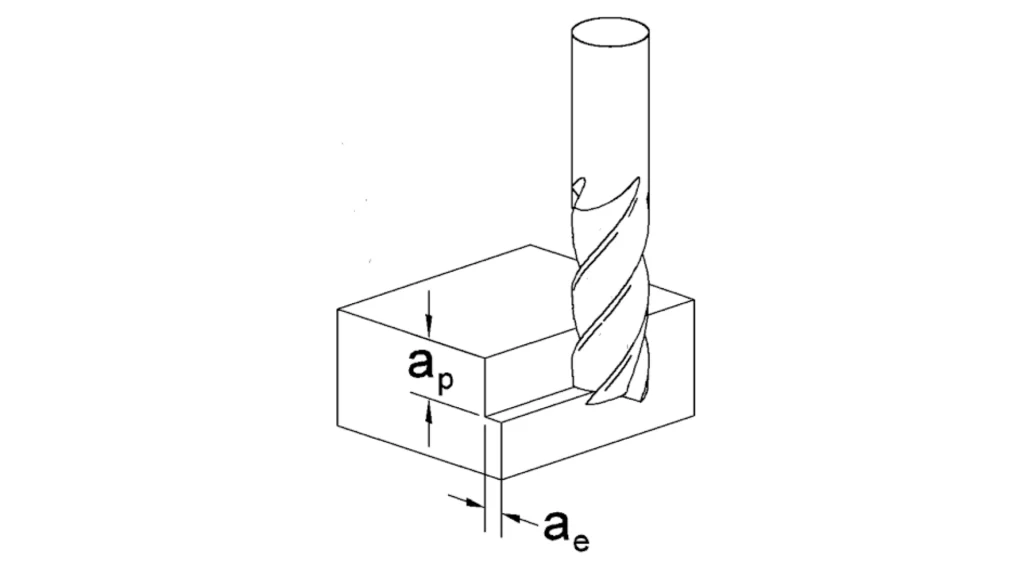
フライス加工における切削深さの計算
で CNCフライス盤 切削工具は回転し、ワークピースは固定されたままです。切込み深さは、工具が1回のパスで材料にどれだけ深く入り込むかを定義します。一般的な目安として、以下のようになります。
直径20mmを超える工具の場合、安全な軸方向深さは通常、工具直径の0.5~1.5倍です。深さが過度に深い場合(例えば4倍以上)、工具のたわみや破損につながる可能性があります。これらは目安です。材料、工具の強度、機械の安定性に応じて、必要に応じて調整してください。
今すぐプロリアンをお試しください!
切削深さが他の加工要因に与える影響
切込み深さは一見単純に思えるかもしれません。しかし、CNC加工におけるあらゆる主要設定と密接に関連しています。オペレーターは個別に調整できますが、切削中の面品質、工具負荷、熱安定性に直接影響を及ぼします。
切削深さ、すくい角、スピンドル速度
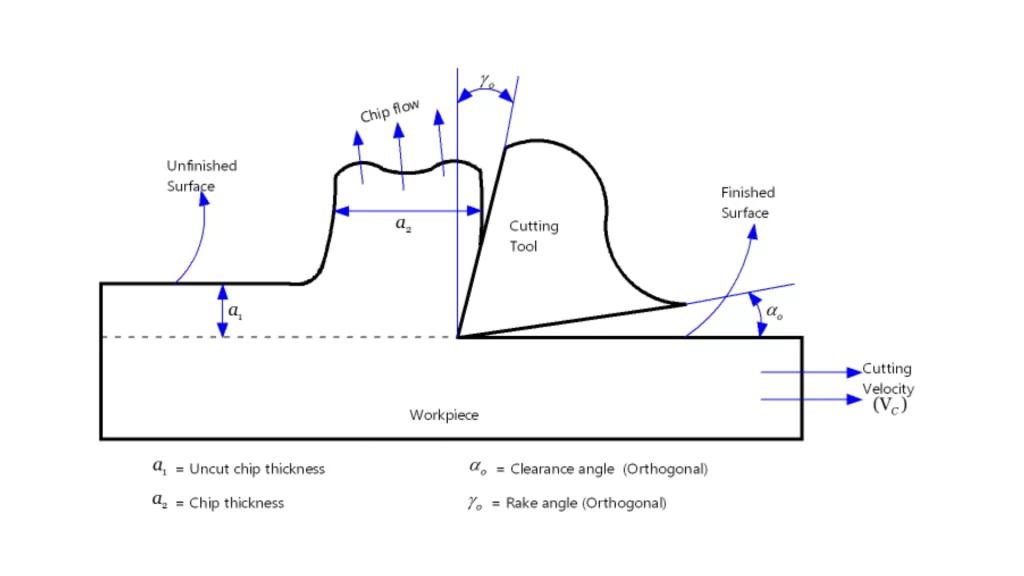
傾斜角のデモンストレーション
特に熱可塑性樹脂は、工具先端の熱に非常に敏感です。これは、弾性率と熱伝導率が低いためです。熱が急速に蓄積されると、チップのガム化や固着が発生する可能性があります。これを防ぐには、以下の3つのバランスを保つ必要があります。
- 切削深さ、
- 傾斜角、および
- 主軸速度
これらの設定は互いに影響し合います。例えば、切り込みが深くなると熱が増加します。すくい角が悪いと切り屑が溜まります。速度が速すぎると摩擦が生じます。送り速度、切削速度、切込み深さは、工具摩耗に影響を与える主要な要因です。
切削深さと冷却液
切り込み深さが浅いほど、切りくずはカール状になります。クーラントを使えばこうした問題を軽減できると思われるかもしれませんが、必ずしもそうとは限りません。クーラントは様々な状況で切りくずをカールさせます。これにより、切りくずと工具の相互作用が弱まり、熱が刃先に集中します。
この加熱により、クーラントを塗布しても工具の摩耗が進行します。このような場合は、チップブレーカーを使用する必要があります。チップブレーカーは、切りくずの形状を制御し、重要な接触部への熱の侵入を防ぎます。
切削深さとチップ厚さの違いは何ですか?
切込み深さと切削片厚さの違いを理解することは、加工性能を最適化するのに役立ちます。この2つの用語は一見関連しているように見えますが、切削プロセスの異なる側面を表しています。
切削深さとチップ厚さの関係
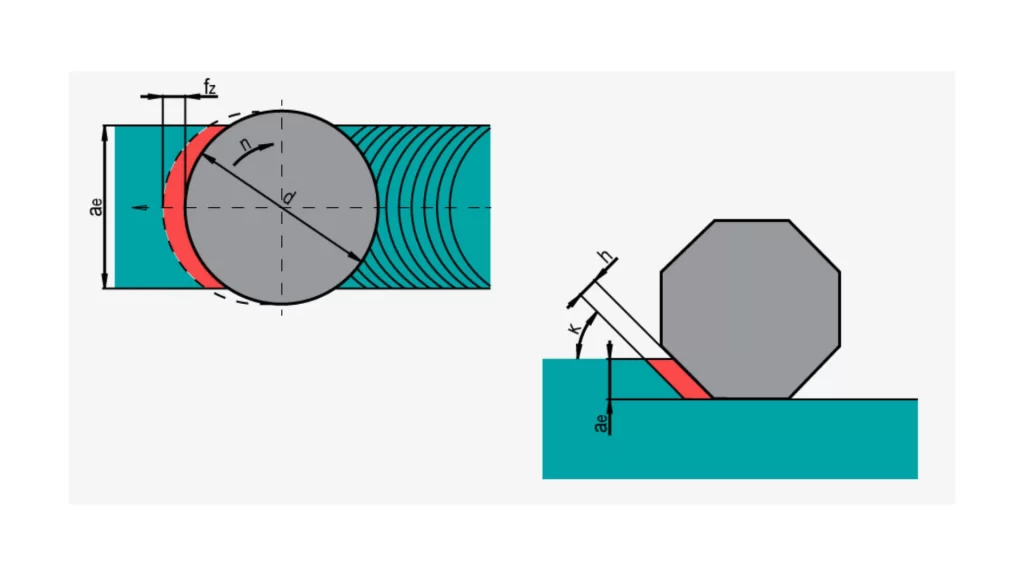
平均チップ厚さの計算
切込み深さは、工具がワークにどれだけ切り込むかを表します。切屑厚さとは、除去され、切り屑として生成される材料の層の厚さです。せん断角とすくい角の影響により、切込み深さよりも大きくなる傾向があります。
切削比とチップ圧縮比
切削深さと切削片の厚さの比は 切断比これは、切込み深さと切り屑厚さの比として計算されます。これは工具のすくい角とせん断角に依存します。切削比は、すくい角とせん断角の影響を受ける、切削されない切り屑厚さと切り屑厚さの比です。切り屑の形成には、材料の圧縮ではなく、塑性変形とせん断が関与します。
切削深さ、切削力、動力について
切削抵抗とは、工具が材料を削り取る際に発生する力です。切削深さが増すにつれて切削抵抗は増加し、表面仕上げや工具の摩耗に影響を与えます。
切削力と主軸回転速度を乗じて必要な動力が得られます。これは、切削力と摩擦力を克服するために必要な動力です。
これらの力を把握することで、適切な工具と機械設定を選択できます。これにより、工程中の効率、工具寿命、そして部品の品質を確保することができます。
機械加工における最小切削深さはどれくらいですか?
最小の切込み深さは通常 0.1ミリメートル。 主に表面を滑らかに仕上げるために使用されます。 厳しい公差この浅い切削により、工具の摩耗がなくなり、部品の品質を維持しながら工具寿命が延びます。
機械加工における最大切削深さはどれくらいですか?
最大切削深さは 10ミリメートル。私はt 工具とプロセスによって異なります。一般的には、材料を素早く除去するために荒加工に使用されます。しかし、深く切り込むと工具と機械への負担が増加し、工具寿命が短くなり、切削安定性に影響を与える可能性があります。
今すぐプロリアンをお試しください!
最適な切削深さを決定するための役立つ考慮事項
適切な切込み深さを得るには、綿密な計画が必要です。工具寿命、仕上げ、速度には複数の要因が絡み合うためです。プロセスを安定させ、効率よく進めるためには、これらの要因をバランスよく考慮する必要があります。
材料特性
切削深さは材料の選択によって決まります。硬い金属の場合は、摩耗を防ぐために浅い切削が必要です。柔らかい材料の場合は、加工時間を短縮するために深く切削できます。
脆さと熱を考慮してください。 部品は熱に弱いため変形する可能性があり、脆い部品は深い切り込みで欠けてしまう可能性があります。このような場合は、安全のため、より軽いパスを使用してください。
加工の種類
加工の種類によって切削深さの設定が異なります。より多くの材料を除去するには、荒加工で深い切削を行います。これらのパスは、速度と滑らかさのバランスをとることを目的としています。仕上げ加工では、表面のディテールを向上させるために、切削深さを浅くする必要があることがよくあります。輪郭のような複雑な形状では、切削深さを慎重に制御する必要があります。
工作機械の能力
機械のパワーと剛性によって切削深さは制限されます。剛性の高いセットアップであれば、精度を損なうことなく深いパスを加工できます。
機械の負荷が弱いと、切削が軽くなってしまうことがあります。現代のCNC工作機械は、負荷に応じて深さを自動制御することもできます。
切削工具の特性
切削深さの性能は工具の材質と形状によって左右されます。硬い工具はコーティングが施され、より硬く、より深く切削します。
ツール形状の他の変更は、 チップの流れと熱の拡散。 適切に設計されたツールを使用すると、よりきれいに切断でき、摩耗も少なくなります。
Boda: 精密機械加工の信頼できるパートナー
機械加工では重要な要素に細心の注意を払う必要があり、正確なパラメータを決定して特定の材料の機械加工性を評価することは困難です。
Bodaは信頼性の高い カスタムCNCサービス 効果的でありながら手頃な価格です。各パラメータがお客様のプロジェクト要件に適合することを保証するため、当社のエンジニアはお客様のプロジェクトニーズに合わせてカスタム加工戦略を設計します。
当社では、製品が最高品質であることを保証するために、各部品を慎重に検査します。
よくある質問
Q1: 切削深さはどのように定義しますか?
切込み深さは、工具がワークピースにどれだけ深く入り込むかを示します。これは、1回の切削でどれだけの材料を除去するかを表します。この値を調整することで、表面仕上げと工具寿命を制御できます。
Q2: ドリルの切削深さとは何ですか?
穴あけ加工において、「切込み深さ」は通常、穴の深さ、つまりドリルがワークピースに食い込む総距離を指します。これによって穴の深さが決まります。工具を保護するために、切込み深さを正しく設定する必要があります。これにより、きれいな穴と正確な深さ制御が確保されます。