
CNC旋盤 円筒形(軸対称)のアイテムを作成し、その表面にさまざまな特徴を加工するのに最適な加工プロセスです。 CNC旋削の種類 回転するワークピースから材料を除去し、設計された形状を実現する操作が使用されます。
直線旋削、ステップ旋削、面取り、溝入れ、ねじ切り、ローレット加工などの作業は、 CNC旋盤 3D モデル/デザインの機能や特性に応じて異なります。
旋盤加工のプロセスと種類を理解することは、プロジェクトに最適な旋盤を選ぶ上で不可欠です。そこで、旋盤の種類、工具、用途、そして最適な旋盤の選び方についてご説明いたします。
旋削とは何か?どのように機能するのか?
旋削加工は、軸対称形状の製品の製造に用いられる基本的な機械加工プロセスの一つです。回転するワークピースから、ワークピースの回転軸に平行または垂直に移動する工具を用いて材料を削り取ります。
これには従来の旋盤またはCNC旋盤が使用されます。従来の旋盤では手動で送り操作を行う必要がありますが、CNC旋盤ではコンピュータープログラムで送り操作を制御し、より厳密な公差を実現します。
旋削加工により、内部および外部の表面、輪郭、穴、その他の幾何学的特徴が精密かつ滑らかに仕上げられます。
CNC旋削の仕組み
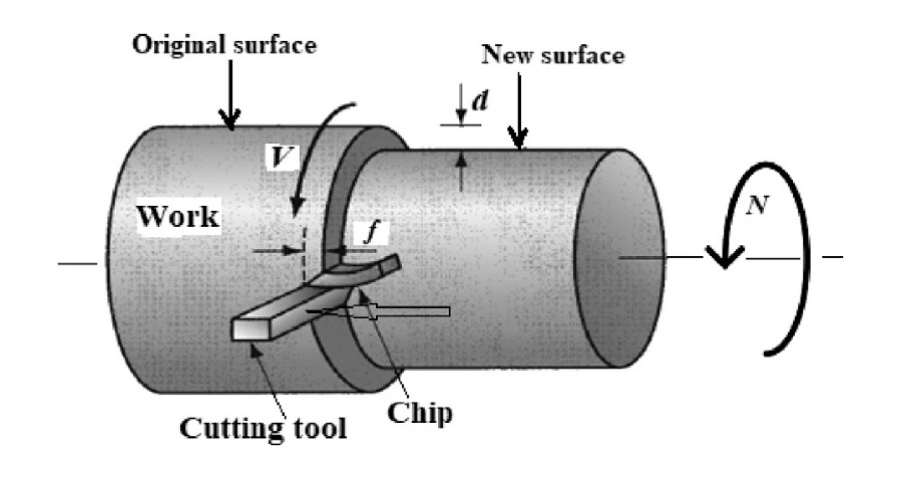
CNC旋盤の作業
- 設計と準備: 詳細設計(2Dまたは3D)を作成し、CAMソフトウェアにエクスポートします。複数の操作に対するツールパスの最適化とGコードの検証は不可欠です。
- マシンのセットアップ: ワークピースを機械のチャックに、工具を刃物台に取り付けます。ワークバーが長く、サポートが必要な場合は、テールストックを調整します。その後、送り速度、回転数、切削深さなどのパラメータを確認します。
- 切断/材料除去: 粗加工のためにバルク材を削り取る必要がある場合は、機械を起動し、重切削のCNC旋盤加工を行います。その後、プロセスを継続的に監視します。
- 突切り: 目的の形状が完成したら、完成した部品を切り離し、バリ取りと洗浄を行います。その後、ノギス、マイクロメーター、またはCMMを使用して検査を行います。
これについてもっと詳しく知りたい方は、次の記事をお読みください。CNC旋盤と旋盤比較概要を提供する「」をご覧ください。
今すぐプロリアンをお試しください!
旋削加工の10種類
適切な工具とセットアップを組み合わせれば、旋盤で実行できる旋削加工にはいくつかの種類があります。それぞれに特殊な用途があり、それぞれ異なる形状や特徴を生み出します。
一般的な加工の種類としては、直線旋削、段旋削、テーパー旋削、ローレット加工、穴あけ、面削り、溝入れ、ボーリング、突切りなどがあります。次のセクションでは、これらについて詳しく説明します。
1. 直進旋削 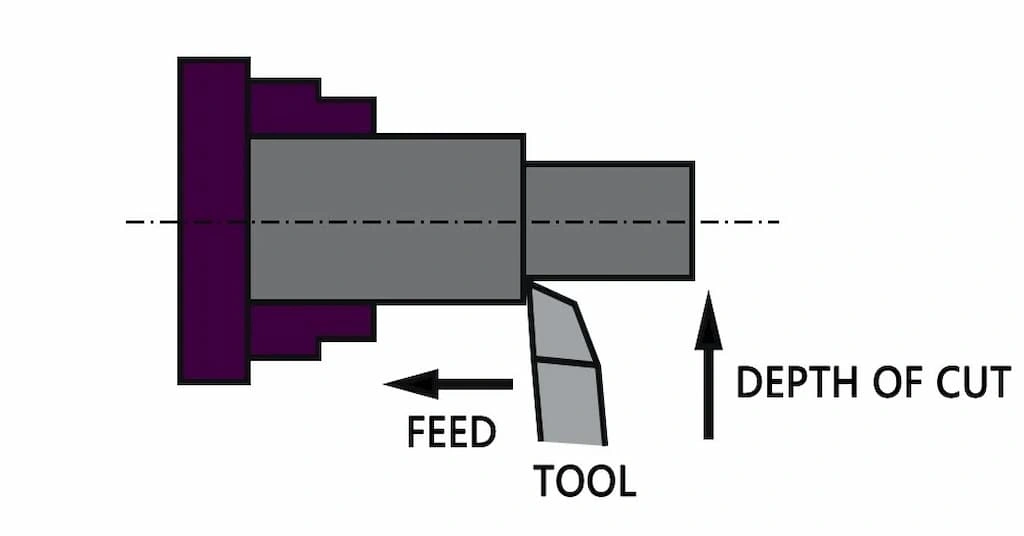
直進
工具はワークピースの長手方向に沿って移動します。工具の直径を均一に縮小し、所定の直径を持つ完全な円筒形のワークを形成します。切削工具とワークピースの回転軸は互いに平行です。正確な結果を得るには、送り速度、切込み深さ、主軸回転速度などのパラメータを考慮する必要があります。
ロッド、シャフト、ピン、その他類似の機械部品。これは、更なる旋削加工のための表面処理工程です。直線旋削加工されたワークに二次加工を施すことで、穴、ねじ、テーパーなどの形状を作成できます。
2. ステップターン
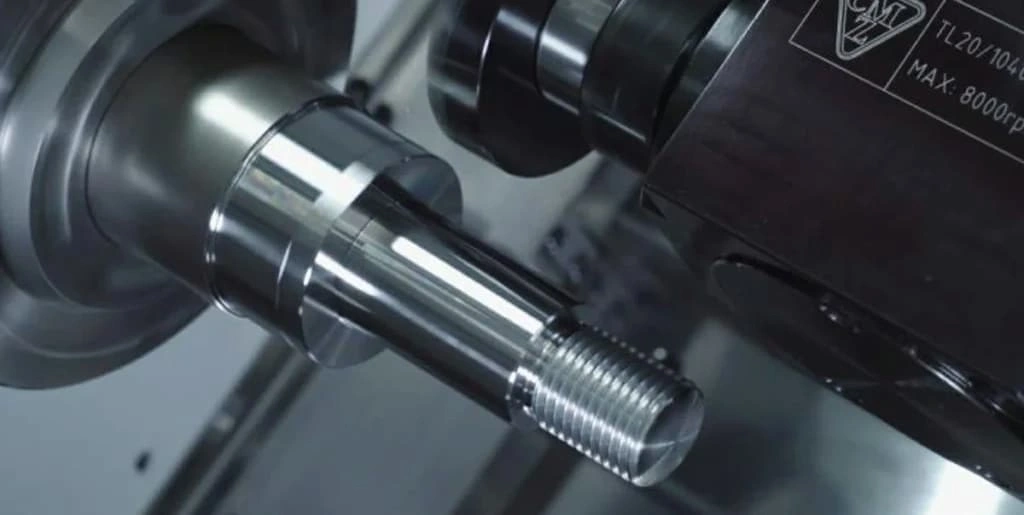
ステップターン
ステップ旋削とは、長さ全体にわたって直径が明確に変化する加工方法です。段階的に増加または減少するのではなく、2つのセクション間の直径の変化は直角です。切削工具は、必要なステップ長さと直径に応じて、材料を段階的に削り取ります。さらに、ステップ旋削されたシャフトには、直径の異なる複数のセクションが含まれます。
ステップターンシャフトは、車両のギアモーターで駆動されるシャフトのように、複数の部品を取り付け、軸方向の滑りを防ぐのに最適です。その他の用途としては、ギアボックス、ベアリング、トランスミッションアセンブリ、コンベア、ロボットアームなどがあります。
しかし、 CNCステップ旋削 材料の無駄です。様々な直径のシャフトを形成するには、シャフトから大量の材料を除去する必要があります。
3. テーパー旋削加工 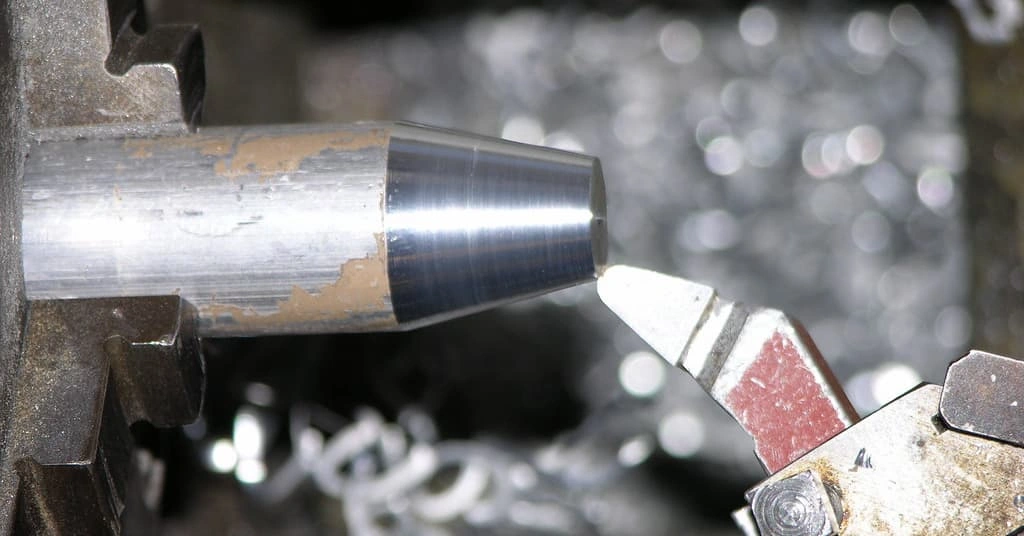
テーパー旋削
テーパー旋削 テーパー加工とは、長さに沿って直径を徐々に小さくすることで、円錐形(またはテーパー状)の形状を作る加工方法です。同様に、インサートを用いて穴にもテーパー加工を施すことができます。直径の増分または減少量は、「単位長さあたりのテーパー」または「テーパー角度」で表されます。
単位長さあたりのテーパー=(大きい方の端の直径-小さい方の端の直径)/長さ
テーパー角(tanθ) = (D−d)/2L
複合旋盤では、複合レストによって切削工具を所定の角度に固定することができ、これはテーパー旋削において重要です。角度付き工具が材料を送ると、直径は一定の速度で徐々に減少します。そのため、成形工具、テールストックセットオーバー、複合レスト、および送りの組み合わせ方法を使用して、ワークピースをテーパー旋削することができます。
テーパー形状は、クリアランス、はめあい、組み立て、そしてカスタム機能において極めて重要です。テーパー旋削加工は、自動車エンジン、航空機の着陸装置、機械のスピンドル、ギアなどの製造に不可欠です。
4.退屈
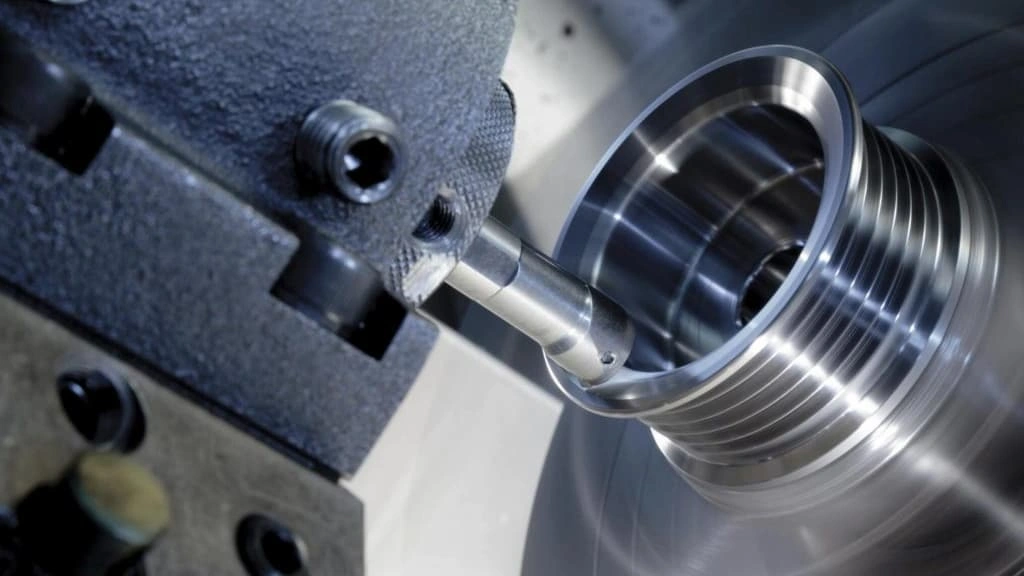
CNCボーリング
ボーリングは、シャフトの既存の穴を拡大し、相手部品との嵌合部が完璧にフィットするように旋盤で加工する工程です。この工程では、単刃インサートを回転させ、わずかな材料除去によって穴を拡大します。この旋削加工法は、穴の微細化と高精度の実現に最適です。さらに、CNCボーリング加工により、ねじ切り旋削用の滑らかな内面を準備できます。
ボーリングの応用例としては、自動車のエンジンシリンダー、ベアリングハウジング、バルブボディ、重機部品、油圧システムなどがあります。
5. ナッリング(刻み加工) 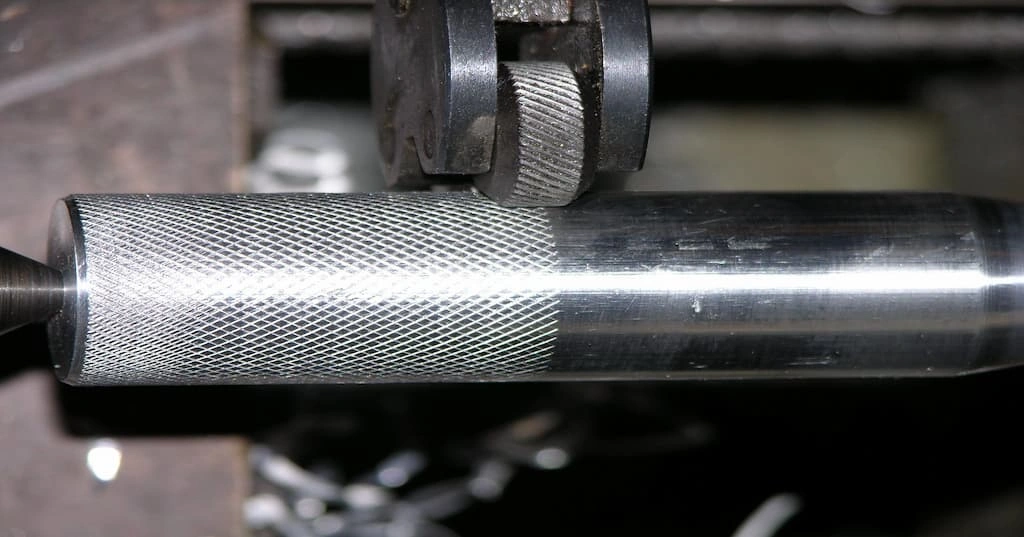
ローレット加工
ローレット加工とは、滑り止め加工を施し、グリップを安定させる表面加工です。均一な粗面を直線、斜め、または菱形のパターンで形成します。この加工を行うために、旋盤ではローレットタングまたはホイールと呼ばれる工具を使用します。これらの工具は刃物台に取り付けられ、回転するワークに押し付けられ、歯が表面を転がることでパターンが形成されます。
グリップ力の向上に加え、テクスチャパターンは美観向上、圧入性、滑り止め効果、CNC旋盤加工部品へのマーキングにも役立ちます。工具のハンドル、車のノブ、その他様々な美観向上アイテムへの応用例が見られます。
6. フェイシング
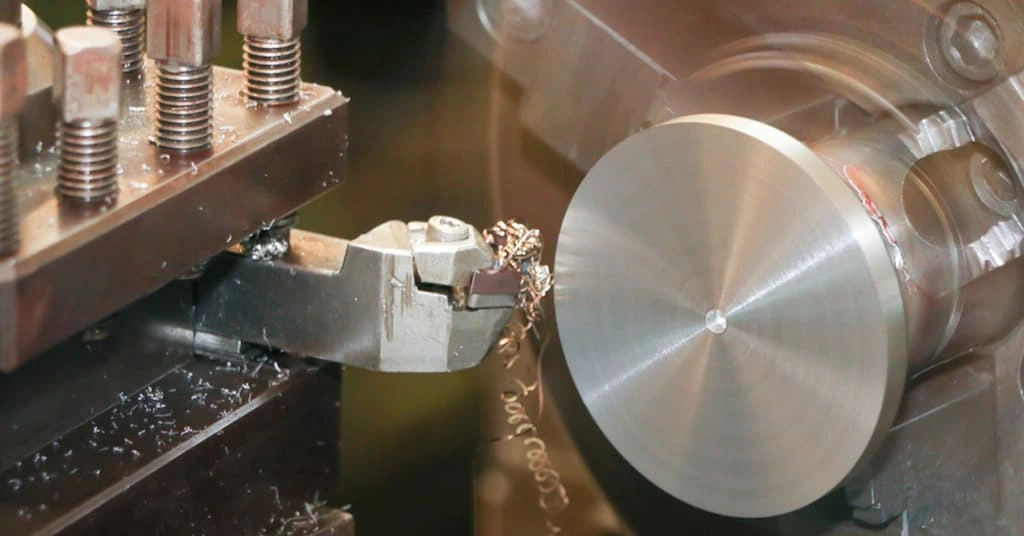
顔を向ける
面削りは、円筒状のワークピースの長さを短縮し、端面を平坦化します。これにより、穴あけや溝入れなどの加工のための端面準備が整います。この際、切削工具は回転軸に垂直な方向、つまりワーク半径に沿って移動します。
このタイプの旋削操作は、精密な組み立てを必要とするベアリング、シャフト、その他の機械部品の滑らかな合わせ面を作成するために使用されます。
7. 溝入れ加工
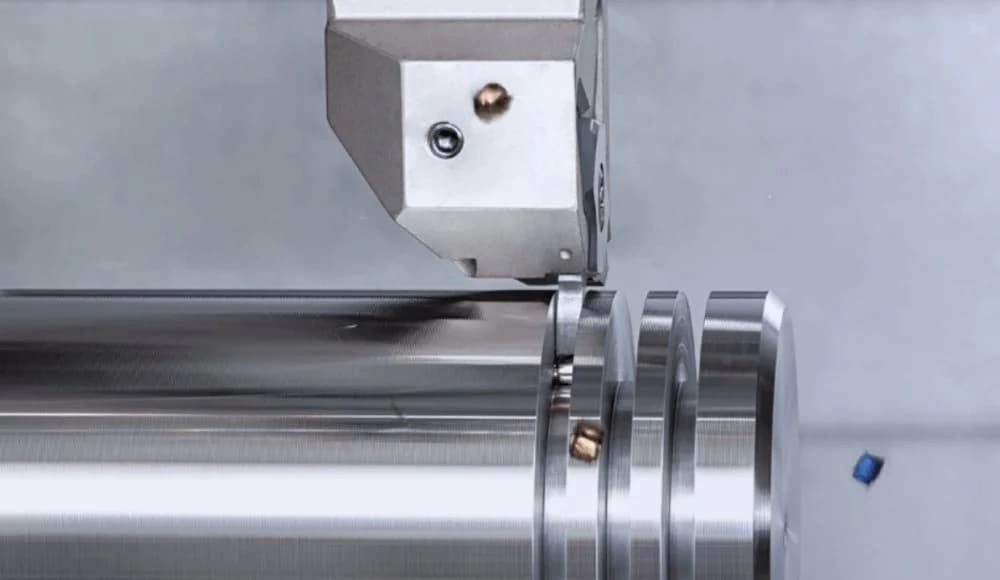
溝入れ加工
円筒状のワークピースの表面または内部に狭い切り込みを入れることを指します。シングルポイント切削工具は材料を除去し、工具幅と同じサイズの狭い切り込みを形成します。
溝は機能面と美観面の両方の目的を果たします。Oリングの溝、リングの保持機能、スナップフィット、潤滑溝、応力分散などに使用されます。一方で、溝は部品の機械的強度を損なう可能性があります。
8. 糸回し 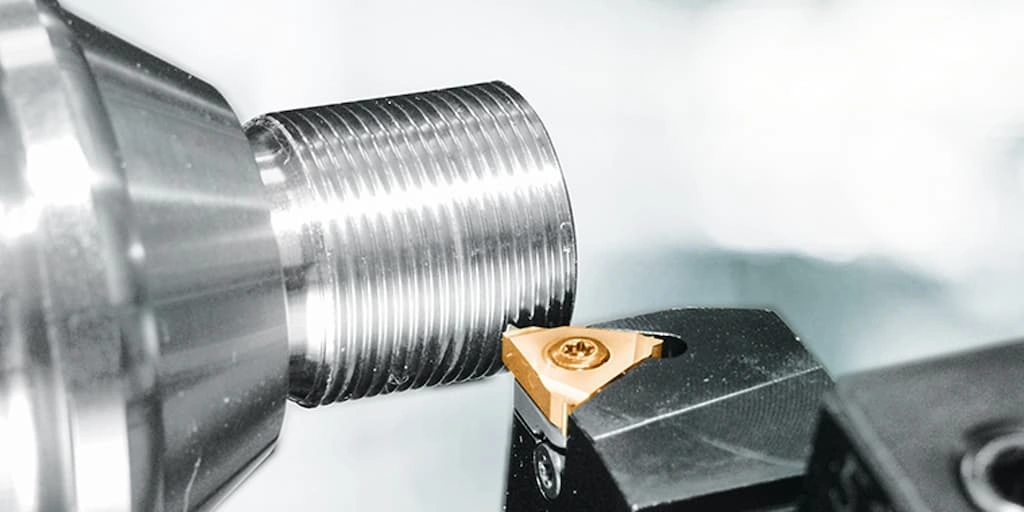
ねじ切り
ねじ切り旋削加工では、ねじ状のビットを用いて材料を送り込み、円筒形の物体の表面に所定のピッチと長さの螺旋状の溝を作成します。外ねじに適していますが、ねじ穴も使用できます。
ねじ旋削では、ねじのピッチ、深さ、およびフランク角を制御するために、工具パスを慎重に最適化する必要があります。そのため、深いねじの場合は、複数の工具パスが必要になる場合があります。
このタイプの旋削加工は、カスタムねじプロファイルや大径部品に適しています。例:自動車、建設、重機の組み立て用ネジやファスナーなど。
9.掘削 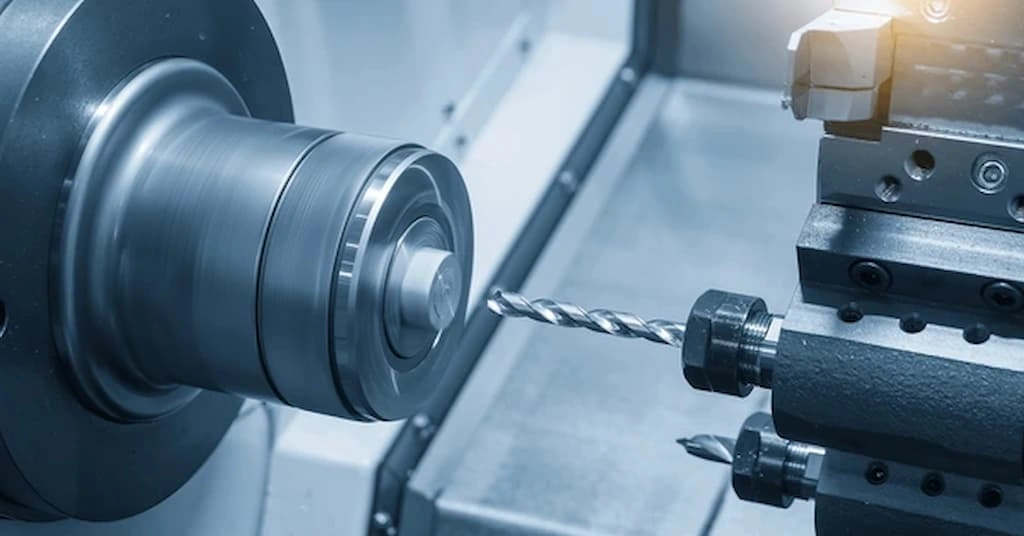
旋盤加工
旋盤による穴あけは、主にシャフトに穴を開ける際に用いられ、ボーリングやねじ切りなどの二次加工が必要になります。この加工には、必要な穴のサイズに合ったドリルビットまたは先端工具が必要です。
工具はテールストックにセットされ、ワークピースはチャックにセットされ、工具の先端が工具の正面に位置合わせされます。ワークピースが回転すると、工具は工具の長手方向に移動し、穴を形成します。この加工により、様々な産業部品において、潤滑油通路、ダボ、ピン、ねじ切り、タッピング用の穴が開けられます。
10.別れ
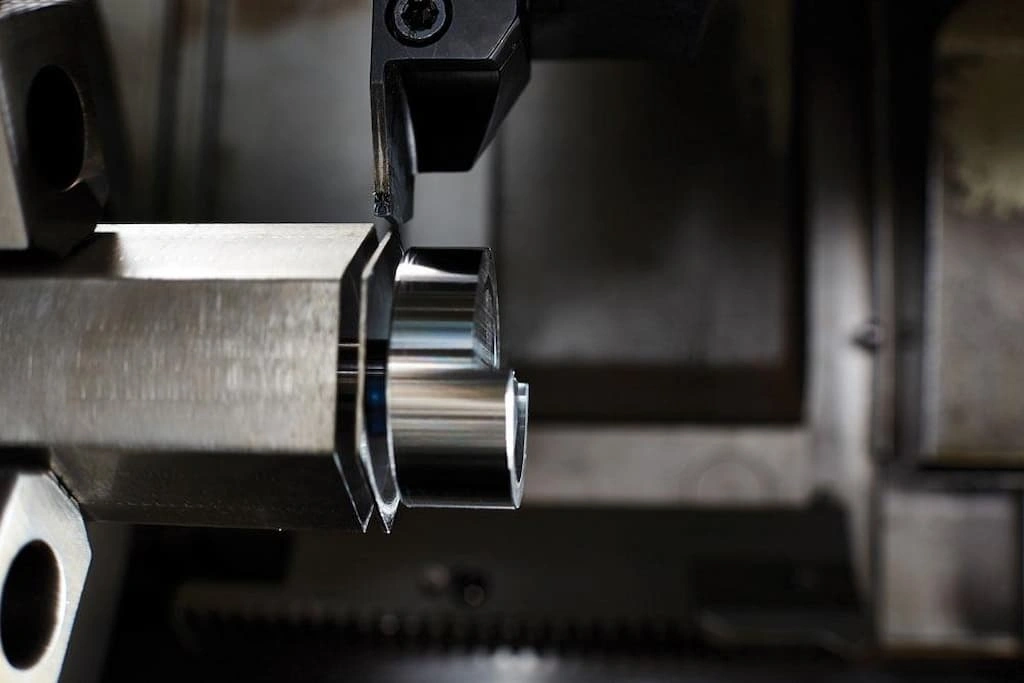
パーティング操作
細い溝が、長いワークピースからセクションを分離します。この工程は、長い円筒形の棒材から多数の同一製品を製作する場合に特に有効です。工具はセクションに設計されたすべてのフィーチャを作成し、最終製品として切り出します。したがって、所望の形状とサイズが得られれば、これはサイクルの最終ステップと言えるでしょう。
この操作はサイクルタイムの短縮と製造プロセスの合理化に役立ちます。加工サイクルの最後にパーティング操作を行うことで、複数回の段取り作業が不要になります。
今すぐプロリアンをお試しください!
適切な旋削加工を選択するにはどうすればよいでしょうか?
プロジェクトに最適な旋削加工の種類は、材料の種類、設計上の特徴、必要な精度、表面仕上げなど、さまざまな要因によって異なります。最終的な部品を1つの加工だけで作成できる場合もありますが、通常は複数の旋削加工を組み合わせて設計する必要があります。
旋削操作を選択する際には、次の要素を考慮してください。
- 資料の種類: 硬度、加工性、その他の特性を考慮してください。軟質金属は、溝入れ加工などの特定の旋削加工によって強度が低下する可能性があります。
- デザインの特徴: シンプルなシャフト、肩部、溝は、標準的な旋削加工、面取り加工、ねじ切り加工で製作できます。一方、複雑なアンダーカットや深い穴加工には、特殊な加工が必要になる場合があります。
- 必要な精度: 標準的な旋削操作では許容誤差 ± 0.1 mm を実現できますが、これよりも正確なパスを作成できるのはボーリングなどの後処理操作のみです。
- 表面仕上げ: 標準的な旋削では Ra 0.8 µm の滑らかな部品を製造できますが、0.8 µm 未満の粗さに仕上げるには、面取り、リーマ加工、後研磨が必要です。
さらに、以下の表の旋削操作の比較は、比較の概要を把握するのに役立ちます。
| 操作 | 目的 | 他社とのちがい | 一般的なアプリケーション |
| 直進旋削 | 長さに沿って直径を小さくする | 平行工具/作業軸、円筒を形成 | シャフト、ロッド、ピン、二次操作の準備 |
| ステップターニング | 段階的に異なる直径を作成する | 直角のトランジション、複数のセクション | ギアボックスシャフト、トランスミッション部品、ロボットアーム |
| テーパー旋削 | 円錐形を形成する | 直径は一定の速度で徐々に変化する | エンジン部品、スピンドル、着陸装置、ギア |
| 退屈な | 既存の穴を拡大する | シングルポイントインサートが使用され、精度も向上します | エンジンシリンダー、ベアリングハウジング、バルブボディ |
| ナーリング | テクスチャ加工されたグリップ面を作成する | 直線、斜め、またはダイヤモンドのパターン | 工具のハンドル、ノブ、装飾部品 |
| 向い | 端面を平らにする | ツールは放射状に移動し、長さを短縮し、表面を細かくします。 | ベアリングシート、シャフトエンド、穴あけ準備 |
| 溝入れ | 狭いチャネルを切断する | 内部/外部の溝を作成します | Oリングシート、潤滑経路、スナップフィット |
| ねじ切り | らせん状の溝を作る | ピッチ、深さ、側面角度を制御 | ネジ、ボルト、ファスナー、大型のねじ部品 |
| 訓練 | 最初の穴を開ける | テールストックに取り付けられたドリルビット | 潤滑穴、ダボピン、下穴 |
| 別れ | 完成したピースをバーから切り離す | 狭いスロットがセクションを切り取ります | 同一部品の大量生産 |
BodaによるカスタムCNC旋削ソリューション
あなたが探している場合 CNC旋盤サービス 設計を練り上げるには、メーカーが保有するCNC旋盤やターンミルセンターの種類、エンジニアとオペレーターの専門知識、そして業界経験など、いくつかの要素を分析する必要があります。そのため、Bodaはお客様のプロジェクトに最適な選択肢となるでしょう。
当社は高度なCNC旋盤と幅広い工具オプションを備えており、±0.01mmの公差であらゆる種類の旋削加工が可能です。さらに、機械加工業界で10年以上の経験を持つ熟練のエンジニアチームを擁しています。
当社の旋削加工サービスは、お客様のあらゆる仕様に対応し、短納期で製品を納品いたします。設計図をアップロードしてお見積りを依頼し、今すぐプロジェクトを開始しましょう。
結論
旋削加工は、複雑で精密な円筒形部品を製造するのに最適な加工プロセスです。旋盤加工のバリエーションにより、多様な形状や特徴を作り出すことができます。さらに、工具鋼や炭化タングステンなどの硬質合金も含め、様々な材料をCNC旋削加工で目的の部品や製品に加工できます。
適切な旋削加工の種類、材料の種類、工具パスの最適化、工具の選択、加工パラメータなどの要素が、最終製品の仕上がりと精度に影響します。 部品したがって、これらの考慮事項に注意深く従う必要があります。