
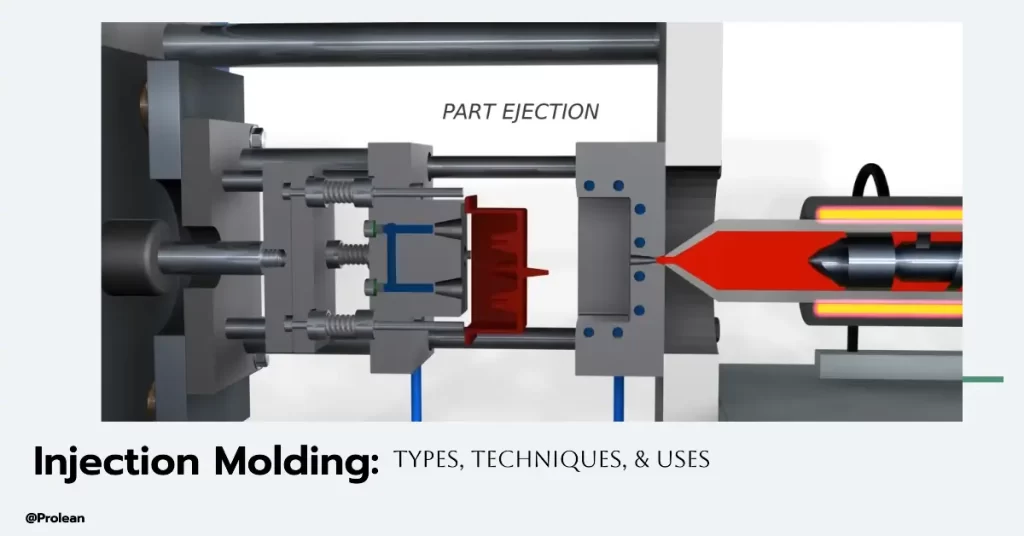
射出成形は、高品質で精密な部品を大量に製造するために不可欠です。この記事では、ガスアシスト、薄壁、液体シリコン成形などのさまざまな射出成形技術について説明し、それぞれの特徴と利点を紹介します。これらの方法を理解することで、製造ニーズに最適なアプローチを選択し、効率性と最適なプロジェクト結果を確保できます。
射出成形とは何ですか?
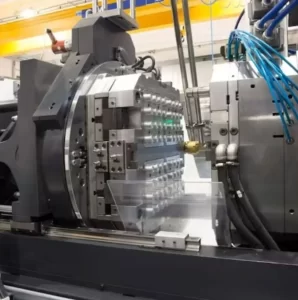
射出成形のセットアップ
射出成形は、同一部品を大量生産するために使用される製造プロセスです。このプロセスでは、溶融した材料が金型に注入され、そこで冷却されて必要な形状になります。金型は、 as 注射 成形工具射出成形は、同じ部品を一定の寸法で繰り返し製造するために設計されています。金属、ガラス、エラストマー、菓子材料なども射出成形が可能ですが、熱可塑性ポリマーと熱硬化性ポリマーが最も一般的に使用される材料です。
今すぐプロリアンをお試しください!
射出成形金型の種類
今日は、射出成形のさまざまなタイプについて説明します。一般的に見られる金型タイプには、2 色成形、オーバーモールディング、ファミリー モールドがあります。これらの金型は、独自の特性と目的に基づいて分類され、それぞれが製造プロセスで特定の利点を提供します。今日は、金型の構造に基づいて分類される射出成形手順の種類について説明します。私たちがクライアントのために作成する金型構造は、これらの基本的なカテゴリに基づいて構築されていることを認識する必要があります。
射出成形技術には、次のような種類があります。
ガスアシスト射出成形
ガスアシスト射出成形では、溶融プラスチックが固まるときに加圧された慣性ガス(通常は窒素ガス)を金型に注入して、ガスがあった場所に空間を作り、プラスチックを金型の側面から押し出します。このタイプの射出成形は、材料を大幅に削減したり、中空の製品を作成したり、さまざまな気孔デザインを作成したりするために使用できます。
このプラスチック射出成形タイプは、使用する材料が少なく、冷却時間が短いという利点があります。溶融プラスチックが金型の壁面温度の低い方に移動すると、バッグ内のガスが厚い部品で満たされ、歪みが少なくなり、冷却時間が短くなります。さらに、圧力によってヒケが発生する可能性が減り、冷却中の収縮も減ります。
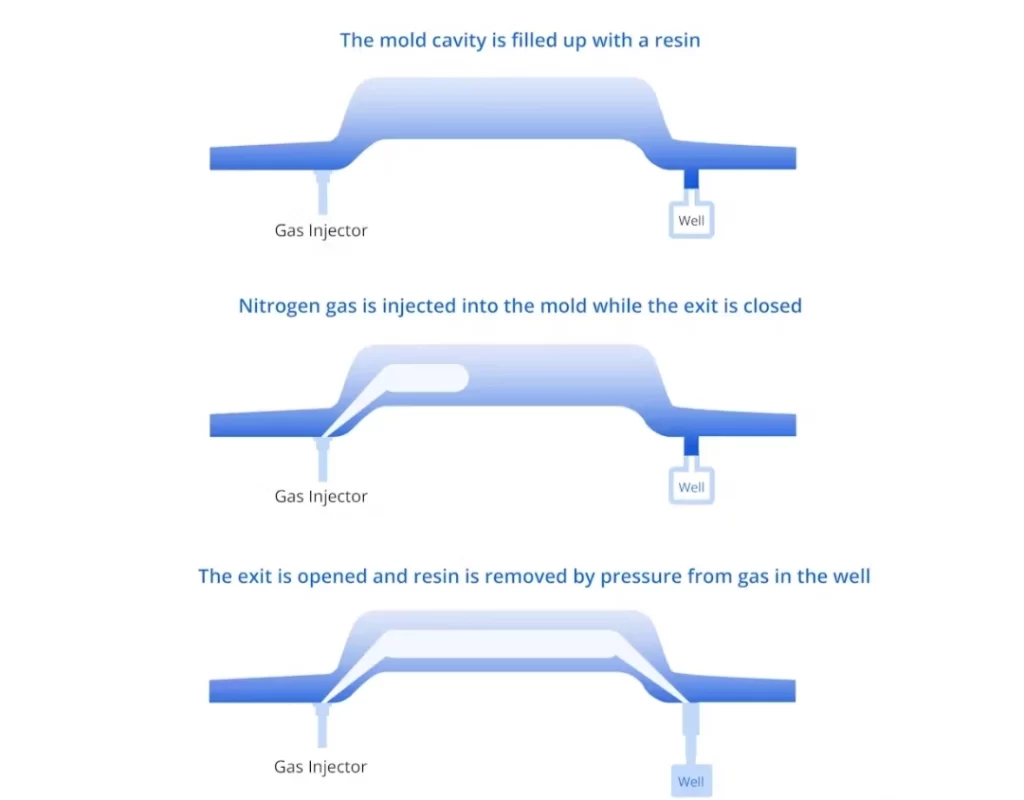
ガスアシスト射出成形
ガスアシスト射出成形の使用には制限があります。ガスアシスト射出成形は単一キャビティの金型に限定されています。他の配置ではガスの経路が複雑になりすぎ、複数のキャビティがある場合はさらに困難になるためです。透明ポリマーは特にこの影響を受けやすいため、ガスアシスト射出成形は多くの場合選択できません。
ガスアシスト射出成形の一般的なコンポーネントは次のとおりです。
- アクリロニトリルブタジエンスチレン
- Polycarbonate
- 耐衝撃性ポリスチレン
- ナイロン
- ポリブチレンテレフタレート
- ポリエチレンテレフタレート
- ポリプロピレンエーテル
- ポリプロピレン
薄肉成形
薄壁成形部品は材料を最適化し、コストを削減します。薄壁成形を使用すると、1 ~ 2 mm の厚さの壁を製造できます。これにより、サイクル時間が短縮されますが、射出圧力要件が高くなります。薄壁成形は、小型部品によく使用されます。電子部品、筐体、医療機器部品、チューブなどの小型で許容誤差の厳しい製品は、薄壁射出成形に適しています。
すでに指摘したように、薄壁射出成形には、スピードとコストの削減など、多くの利点があります。さらに、サイクル時間が大幅に短縮され、輸送中に部品が軽量化されるため、生成される汚染物質が少なくなります。リサイクル可能なポリマーを使用して薄壁射出成形を作成することもできます。薄壁部品は、重機や自動車などの燃料駆動アプリケーションで重量と汚染を軽減します。
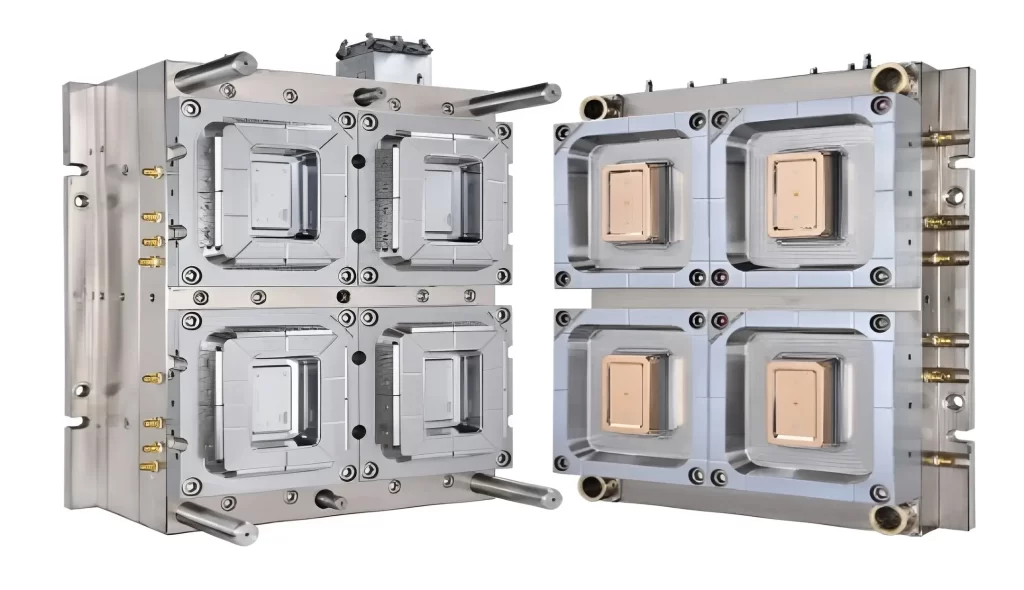
薄肉成形
このプロセスの欠点は、薄壁射出成形金型と成形装置のコストが高く、熟練した成形専門家による操作が必要になることです。また、薄壁ではより高い圧力も必要です。したがって、機械には、ストレスに耐え、多くのサイクルで正常に機能し続けることができるコンポーネントを装備する必要があります。
薄壁成形射出成形に使用される代表的な材料は次のとおりです。
- ナイロン
- ポリプロピレン(PP)
- ポリエステル
- ポリスチレン
- セルロースプラスチック
- POM、および柔軟性の高いその他のポリマー材料。
液体シリコーン射出成形
液体シリコンは、シリコンゴムで作られた射出成形の一種で、液体シリコン射出成形によって大量生産できます。他の射出成形の種類とは異なり、この方法では加硫が必要です。シリコンゴムは熱可塑性材料であるためです。加硫は、ゴムに弾力性や復元力などの有利な材料特性を与える手順です。
従来の射出成形では、溶融プラスチックを低温の金型に注入しますが、この射出成形プロセスでは、低温のシリコンゴムを温めた金型チャンバーに注入して加硫させます。この射出成形プロセスには、ミキサー、測定ユニット、精密に密閉された金型、その他の部品など、特殊なツールが必要です。シール用途、接続、ベビー用品、生体適合性医療機器、他のプラスチック製品のオーバーモールディング、ベーキング機器、絶縁製品など、さまざまな用途があります。
シリコン液を注入すると、いくつかの特別な利点があります。物質は液体の状態で保管でき、使用準備ができ、溶かす必要がありません。機械が適切に設計されていれば、シリコンは通常すぐに固まり、傷や無駄はほとんど発生しません。
材料は金型の外で加熱されることがないため、この射出成形技術では通常、射出成形が自動化され、オペレーターのミスを最小限に抑え、リスクの少ない手順を提供します。利用可能な多くの射出成形オプションの中で、シリコン製品は、化学物質、温度、電気に対する優れた耐性により際立っており、数少ない生体適合性材料の 1 つとなっています。
液体シリコーン射出成形では、以下の材料がよく使用されます。
- 標準シリコン
- 医療グレードのシリコーン
- 耐性シリコーン
- 光学シリコン
構造発泡成形
構造発泡成形では、ポリマーと有機ブラスト剤、または酸素を含まないガス(窒素など)を組み合わせた物質を使用するため、大量の塊を生産できます。材料は、液体状態で分離した後、金型内で混合されます。その後、この混合物をガス/化学ブロワーにさらすと、化学反応が変化し、急速に膨張し、剛性がほとんどない発泡物質が形成されます。
ポリマーと金型の表面接触部が圧縮されて部品の外側に高密度の保護層が形成される一方で、発泡体内部は膨張・乾燥しても多孔質構造を維持します。こうして製造される射出成形品は、丈夫で薄く、弾力性のある発泡体です。自動車のルーフ、医療施設の筐体、スキー板、車両の内外装部品、その他大型部品などが、構造発泡成形の用途例です。
構造の利点 発泡射出成形 構造用発泡体は、大きくて頑丈で軽量、かつ手頃な価格の部品を製造できる能力に根ざしています。構造用発泡体は本来多孔質ですが、少ない材料で自動車の屋根やその他の巨大な製品の大きさにまで成長させることができます。さまざまな厚さの壁を容易に処理でき、成形プロセス中の応力が少なく、反りに強く、金型や機械を破損する可能性が低いため、構造用発泡体は 発泡射出成形 使い方は簡単です。
構造発泡成形の主な欠点は、フォーム自体に関係しています。表面仕上げが悪く、壁を 1/4 インチより薄くすることができず、他の射出成形タイプよりも後処理が必要になるのが一般的です。さらに、構造発泡成形の製造速度は、他の射出成形方法よりも遅くなります。
以下の材料は構造材料としてよく使用されます 発泡射出成形:
- ポリウレタン
- Polycarbonate
- ポリフェニレンオキシド(ノリル)
- ポリブチレンテレフタレート
- アクリロニトリルブタジエンスチレン、 等々
ホットランナー射出成形金型
ホットランナー射出成形 プラスチック部品の製造に適用される非常に効率的なプロセスで、スクラップを最小限に抑え、サイクル時間を短縮するように設計されています。このようなシステムでは、プラスチック材料を金型のランナー内に溶融状態で保持するため、従来のコールドランナーシステムで使用されるランナーが不要になり、固化したランナーを廃棄する必要がなくなります。これにより、再研磨の必要がなくなり、材料の無駄が少なくなります。さらに、 ホットランナー射出成形金型 サイクルタイムが速く、仕上がりも優れているため、複雑な大量生産に最適です。自動車、電子機器、パッケージング業界では、一貫した精度を維持しながら効果的なコストで製造プロセスを最適化するためによく使用されています。
金属射出成形
MIM uses a feedstock made from fine metal powder and a binder system. Injection molding forms a green part that still contains both powder and binder; molding alone does not produce the finished metal component.
Debinding removes binder in stages. Sintering then consolidates the powder and produces controlled shrinkage. Heat treatment, machining or finishing may follow when required by the drawing.
MIM can combine several geometric features in one molded component. The complete production route still includes debinding, sintering and any necessary secondary operations.
Tooling and process development create an initial investment. MIM is generally evaluated for stable, repeat production of small, complex parts; the break-even quantity depends on the drawing and complete delivered-part cost.
Material families considered for MIM include the examples below. Confirm the exact powder grade, supplier availability and final material condition; this list is not a statement that every material is available from Boda.
- ステンレス鋼
- 炭化タングステン
- 各種合金
- コバルトクロム
- チタン
- ニッケル超合金
- モリブデン系金属
- コンポジット
For small, complex metal parts with repeat production needs, review our 金属射出成形サービス and request a feasibility assessment.
射出成形は、生産目的が多様であるため、多種多様です。その中でも、大きく比較できるのは、 圧縮成形と射出成形圧縮成形の場合、材料は熱い金型に押し込まれますが、 射出成形溶融状態で高圧で注入された材料が適用される。射出成形のすべてのタイプのうち、 ホットランナー射出成形 は、とりわけ重要です。これにより、プラスチックがランナー内に保持され、従来のコールドランナーと比較して廃棄物が減り、サイクル時間が向上します。生産効率が向上し、特に精密作業が伴い、材料が高価になりがちな大量生産で役立ちます。
今すぐプロリアンをお試しください!
Boda で高度な射出成形の可能性を解き放つ
Boda では、高度な射出成形技術を使用してアイデアを高品質の製品に変換します。当社は、ガスアシスト射出成形、薄肉射出成形、液体シリコン射出成形など、さまざまな射出成形のバリエーションに対応しています。
射出成形のニーズに Boda を選ぶ理由
- 複合材料の専門知識軽量中空部品のガスアシスト射出成形からコスト効率の高い精密部品の薄肉成形まで、さまざまなタイプの射出成形を製造しています。
- 先進技術当社の高度な設備により、最先端の技術が可能になり、強靭で柔軟な用途向けの液体シリコン射出成形も可能になります。
- カスタムソリューション: 発泡射出成形を必要とする大型軽量部品からカスタム射出成形材料まで、プロジェクト要件に合わせたカスタマイズされたソリューションを提供します。
- 顧客ソリューション: Bodaが信頼性の高い技術を活用して製造業の競争力を高める方法をご覧ください 発泡射出成形 高品質 射出成形サービス.
結論
適切な射出成形プロセスを選択するには、部品の設計、材料、生産量を考慮する必要があります。軽量部品にはガスアシスト成形、薄肉精密部品には薄肉成形、柔軟で高性能な製品には液状シリコーン成形が用いられます。 生産用ツーリングサービス また、部品の品質を一定に保ち、生産コストを管理する上でも重要な役割を果たします。
これらの選択肢を理解することで、プロジェクトの要件に合った射出成形サービスを選びやすくなります。