
 精密鋼材およびCNC加工部品用電着塗装
金属部品の現場における故障の主な原因は、表面保護の不足です。腐食は、容易にアクセス・調査できない箇所、例えば内部の穴やポケット、溶接線、ねじ穴、埋め込み継ぎ目などでも発生します。スプレー塗装ではこれらの箇所が見落とされがちです。その結果、部品の早期故障、高額な再加工、そして本来であれば完璧なはずだった部品の耐用年数の短縮につながります。
電着塗装は、問題の根本原因を解消します。金属部品を均一な膜浴に浸漬することで、導電性表面全体に均一な膜を形成します。これには、スプレー塗装では処理できない形状や、アクセスが困難な形状も含まれます。電着塗装は、精密生産部品の仕上げに最適な仕上げ方法の一つです。また、1,000時間以上の耐塩水噴霧性を持ち、膜厚をナノメートル単位で制御することも可能です。
コーティングプロセスは、高い公差が求められるアセンブリの仕上げを指定するエンジニアや、アセンブリを大量に購入する消費者にとっても重要です。Boda Techは、精密な表面仕上げの提案を含む社内カスタム機械加工を提供し、チームが部品の形状、公差、および動作条件に適した表面処理を作成できるようにします。当社はさまざまな形態の 精密機械加工サービスあらゆるプログラムに最も適したものである。
Eコーティングとは何ですか?
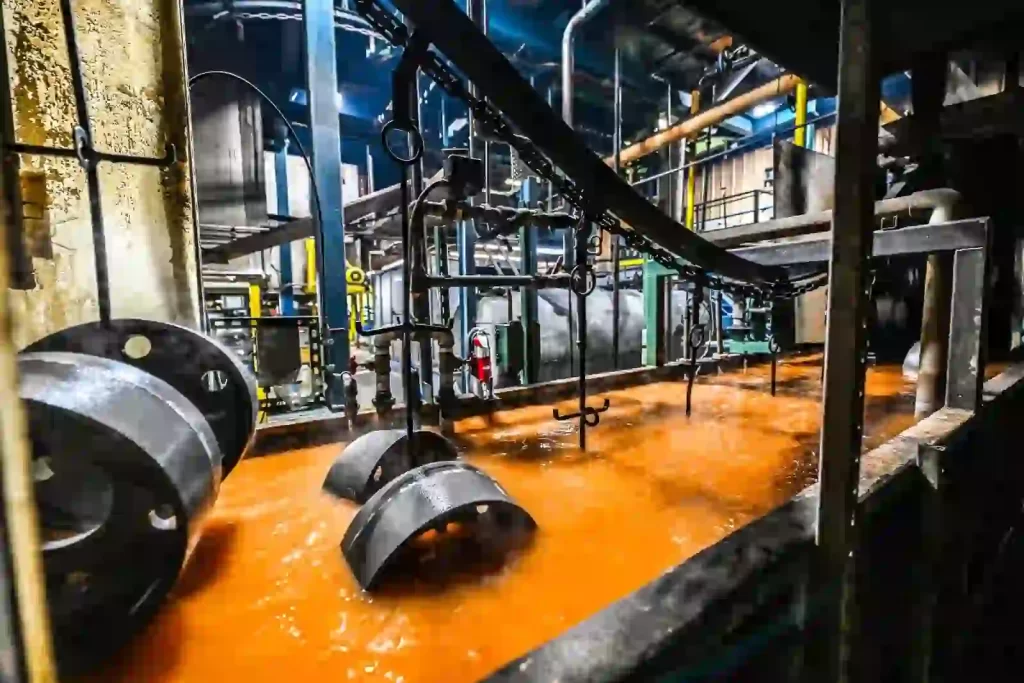
電着塗装(またはエココート)は、e-コーティングとも呼ばれます。これは、金属基材に塗料を塗布する湿式電極プロセスです。湿式コーティング技術であるe-コーティングは、完全に浸漬した状態で行われます。これは、表面にアクセスするために目視する必要があるスプレー塗装とは異なります。コーティングは、スプレー装置では常にアクセスできない内部の溝、ネジ山、空洞などを覆うことができます。
これは、CNC加工部品や精密鋼部品に特に適しています。なぜなら、形成される薄膜は、繊細な表面に大量に成長することなく、寸法を制御できるからです。ただし、ミクロン単位の部品を扱う場合には、この制御は利点とはなりません。こうした理由から、従来のコーティングではなく、電着コーティングが採用されています。
電着塗装工程のステップバイステップガイド
電着塗装工程は、原材料の金属から最終的な硬化まで、製造工程の品質を管理する多段階の反復工程です。
- 前処理 部品は、汚染物質、切削油、酸化物などを除去するために洗浄されます。その後、部品に亜鉛またはリン酸鉄のコーティングを施し、耐腐食性コーティングと密着性の向上を図ります。
- 入浴: 作品の湿った面を、脱イオン蒸留水80~90%と塗料固形分(アクリル樹脂またはエポキシ樹脂)10~20%が入ったタンクに入れる。
- 電着塗装 直流(DC)で塗装を行います。塗料の粒子は帯電し、反対に帯電した部品の表面に移動します。凹部や内部構造など、あらゆる表面に均一な層を形成します。そうしないと、塗装がしっかりと固定されません。
- すすぎ後: 未結合の余分な材料は、後すすぎ工程で除去されます。再生塗料固形分を浴の一部として使用できます。これにより、転写効率が95%以上となり、スプレー塗布と比較して廃棄物を大幅に削減できます。
- 硬化: 要素は175~200℃で少なくとも20分間加熱される。樹脂はオーブンの熱によって架橋され、耐腐食性があり、非多孔質の表面が形成される。
精密加工部品に電着塗装が適している理由
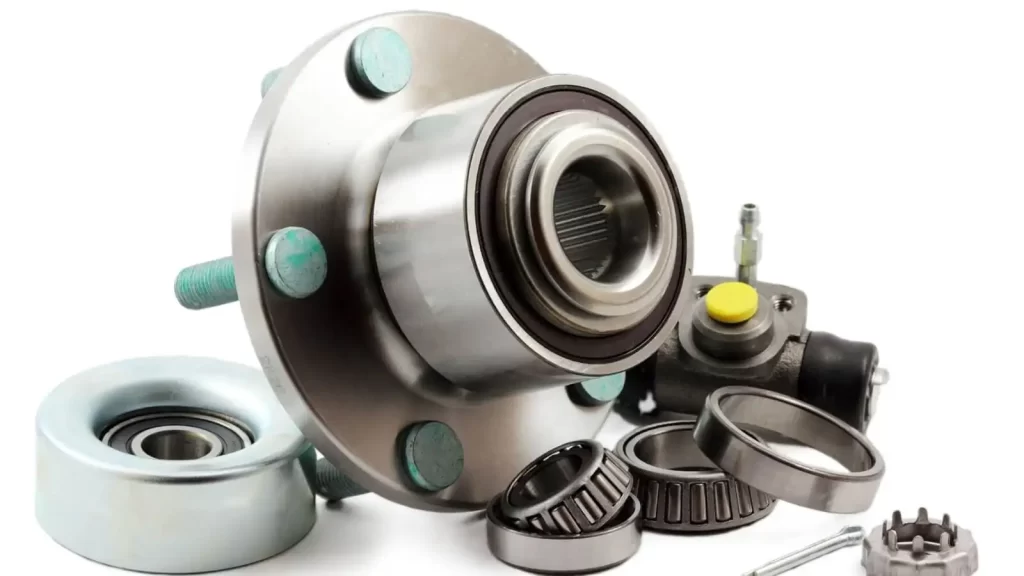
機械加工部品の電気めっき
ほとんどの仕上げ技術は、比較的単純な形状の部品を対象としています。電着塗装は、精密機械加工部品向けに開発され、絶えず改良されています。電着塗装は、3つの優れた性能特性を備えているため、特に精密部品に有効です。
複雑な特徴の非対称なカバレッジ
電着塗装の電気電荷は、塗装専門家が「噴射力」と呼ぶ現象を生み出します。これは、従来のスプレー塗装や浸漬塗装では塗布できない箇所にも塗料を塗布できる能力です。これは、ブラインドポケットや内径のあるCNC加工部品にとって大きな利点となります。これが、他のコーティングと比較した電着塗装の優位性です。
スプレー塗装ができない部品には、ギアハウジングやバッテリーケースなどがあります。電着塗装であれば、これらの部品にも塗布できます。
公差が重要な部品のための厳密な膜厚
通常の電着塗装の厚さは15~35ミクロンです。これは、最大60ミクロンにもなる粉体塗装よりもはるかに薄い層です。これは、CNC加工された部品や圧入された穴に対して、制御された成膜を実現するために必要です。さらに100ミクロンまたは80ミクロンのコーティングを追加すると、嵌合に支障をきたします。20~30ミクロンのコーティングであれば、均一に塗布されていれば、一般的に嵌合に影響はありません。 しかし、特に公差が厳密な部品や繊細な形状を持つ部品など、特定の精密部品の嵌合に影響を与える可能性は依然としてあります。
フィルムの厚さは、製造前に決定し、確認しておく必要がある。
寸法リスク料金耐食性
ASTM B117規格では、電着塗装された精密部品は1,000時間以上の塩水噴霧試験に耐えることが規定されています。非多孔質の表面は、塩分、湿気、および軽度の化学物質に対する耐性バリアを提供します。この種の保護は、自動車の車体下部、産業機器、農業機械、または屋外筐体として使用される部品に一般的に必要とされます。
Eコーティングの種類に応じて適切な化学薬品を選択してください
すべての電着塗装が同じというわけではありません。重要な2つのパラメータは、電気の極性と樹脂の種類に直接影響を与えます。
陰極電着塗装と陽極電着塗装の比較
陰極電着塗装(CED)では、被塗装物が負極となります。金属イオンは塗膜を通過することが阻止されるため、より緻密で耐食性に優れた被膜が形成されます。陰極電着塗装は、あらゆる産業用途の95%以上、そして自動車製造のほぼすべてにおいて使用されています。
このコーティングは屋内、またはそれほど高い性能が求められない場所で使用できます。ただし、処理過程で発生する金属イオンの移動が、陽極システムの性能を制限する要因となります。精密加工された部品のほとんどは、陰極処理でコーティングする必要があります。
陰極電着塗装は、自動車部品、重機、および過酷な環境下で強力な防食性能が求められるあらゆる部品に最適です。陽極電着塗装は、照明器具や内装金具など、屋内用途や耐食性がそれほど求められない部品に適しています。部品の暴露環境や性能要件に基づいてどちらのタイプを使用するかを判断することで、塗装不良や不必要なコストを回避できます。
陽極電着塗装と陰極電着塗装のどちらを行うかを決定する場合は、次の要素を考慮してください。
| 要因 | 陽極電着塗装 | カチオン電着塗装 |
| 耐食性 | 耐食性の低下 | より高い耐食性 |
| 費用 | より費用効果が高い | より高いコスト |
| コーティング厚さ | コーティング層の薄化 | より厚いコーティング層 |
| 硬化時間 | 硬化時間の短縮 | 硬化時間が長くなる |
| 適切なアプリケーション | 装飾的で軽量なアプリケーション | 過酷な用途、過酷な環境 |
| エッジカバレッジ | エッジカバレッジの効果が低い | エッジカバレッジの向上 |
エポキシ樹脂システムとアクリル樹脂システムの比較
これは、過酷な工業環境にさらされる構造部品や車体下部の部品において、好ましいプライマーとして使用されます。唯一の欠点は、紫外線安定性です。エポキシ樹脂は、長時間日光にさらされるとチョーキングを起こし、劣化します。したがって、外装面には紫外線耐性のある塗料を塗布する必要があります。 メッキ仕上げ 塗料の上に。
陰極アクリル電着塗装は、紫外線(UV)の不足を補うものです。アクリル製品は、農業機械、空調設備、家電製品の可視パネルに最適です。優れた色保持性、屋外性能、過酷な環境下での使用に耐える能力を備えています。ただし、アクリルの耐薬品性はエポキシ樹脂よりもやや劣ります。この点は、各用途の紫外線耐性要件と比較検討する必要があります。
電着塗装 vs. 粉体塗装 vs. 陽極酸化処理
表面仕上げ方法を決定する際には、被覆性、皮膜厚、耐食性、および美観といった点に注意を払う必要があります。ここでは、代表的なCNC加工部品の主な違いを比較します。
| 基準 | Eコーティング | 粉体塗装 | 陽極酸化 |
| 複雑な部品のカバー範囲 | 完全没入は素晴らしい体験です | スプレーがかからないようにするくぼみを作るのは良い考えです | 表面変換のみ |
| フィルムの厚さ | 15-35 um | 60μm以上 | 5~25単位 |
| 耐食性 | 優れた性能、1,000時間以上の塩水噴霧試験済み | グッド | 合金の品質は様々です |
| 許容度の影響 | 低く、薄く、制御されている | 建物が厚ければ厚いほど、 | 低地のみ |
| 色 | 黒人、主に | 広い範囲 | 透明または限定染色 |
| ベスト | 隠れた表面、継ぎ目、空洞 | 目に見える装飾部分 | アルミ部品 |
これら2つの層は互いに補完し合う関係にあります。電着塗装は、隠れた部分も含め、あらゆる表面の耐腐食性プライマーとして機能します。粉体塗装は、装飾的なトップコートとしてだけでなく、目に見える表面をより厚く保護する層としても機能します。この二重構造システムは、現在では自動車や重機の製造における標準となっています。
今すぐプロリアンをお試しください!
電気めっき精密CNC部品の設計ガイドライン
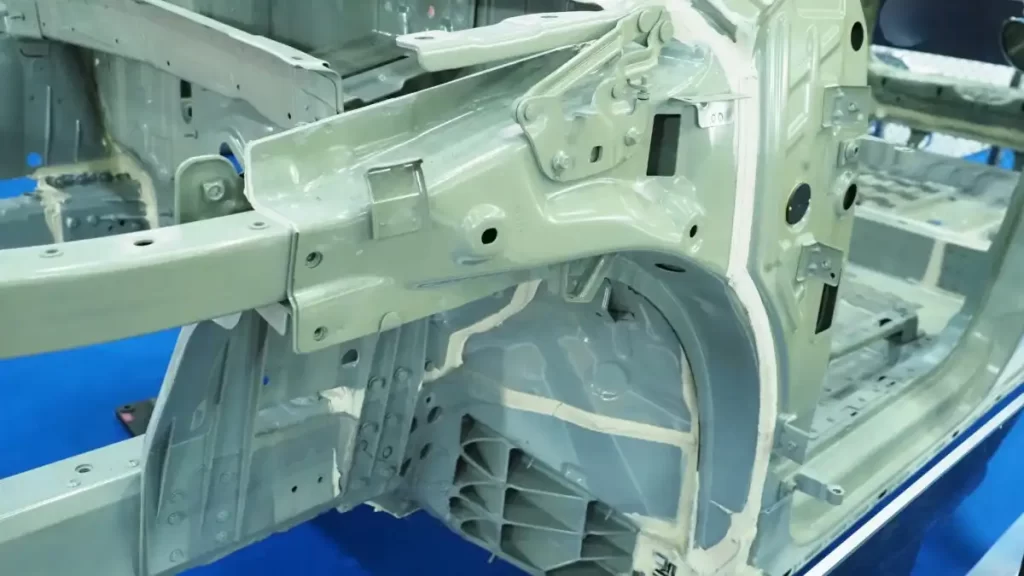
Eコーティングされた自動車ボディフレーム
電着塗装は複雑な形状に適していますが、形状の問題とは無縁ではありません。一貫性のある信頼性の高い結果が得られるかどうかは、部品の設計によって決まります。
排水穴と通気穴
排水と換気は、中空部材、箱型組立品、折り畳み式筐体にとって重要な要素です。製造前に必ず確認する必要があります。部品に十分な排水孔がない場合、前処理に使用される化学薬品、すすぎ水、コーティング材などが滞留する可能性があります。その結果、腐食、汚染、塗膜の不均一な形成につながる恐れがあります。
どの段階においても、流体は中空部分に自由に出入りできます。各中空部分の上部付近には小さな通気孔が設けられています。この安価な設計変更により、高額な品質問題の発生を防ぐことができます。
重ね合わせ部分、重ね継ぎ目、および溶接継ぎ目
板金や溶接構造物の表面には液体が溜まりやすく、前処理が均一にならない原因となります。溶接部にフラックスや酸化物が残っていると、洗浄が困難になる場合があります。折り曲げられた端部や重ね継手の間の毛細管空間には、前処理剤やすすぎ水が残留することがあります。これにより、塗装後の密着不良や膨れが生じる可能性があります。
継ぎ目の溶接は、断続的ではなく連続的であるべきです。溶接ビードの間に液体が閉じ込められる可能性があります。長期的な腐食防止が必要な箇所では、重ね継手の端部を密閉するか、最小限に抑えることが重要です。
鋭利なエッジと高電流密度領域
鋭利なエッジは、塗膜の均一な形成を妨げる可能性があります。内側の角は、平らな面よりも塗膜量が少なくなります。わずか0.1~0.2mm程度の面取りやエッジの折り返しでも、エッジ部分の塗膜のばらつきを軽減できます。
電着コーティングの用途
工場での車体への電着塗装工程
電着塗装は、精密機械加工部品を使用する業界で広く用いられている表面処理です。耐食性と寸法精度、そして優れた被覆性を兼ね備えていることから、業界標準となっています。
自動車と輸送
自動車業界が電気めっき技術を開発した理由は単純明快です。車体、サスペンション部品、ブレーキキャリパーといった複雑な形状の部品には、腐食防止対策が必要だからです。このめっき技術は、CNC加工された部品を製造期間全体にわたって腐食から保護します。プライマーの上にトップコートを塗布すると、最大1,500時間もの塩水噴霧試験に対する耐性を発揮します。
重機および機械
建設機械、鉱山機械、農業機械など、あらゆる機械のギアハウジング、油圧シリンダー、モーターマウントは、化学物質、湿気、機械的摩耗にさらされます。これらの部品には、精密な接合面に厚いコーティングを施すことで生じる寸法ばらつきを抑えつつ、必要な均一なコーティングを施すことが可能です。
電子機器および電気機器用筐体
これは、CNC加工された筐体、ヒートシンク、その他の部品に腐食防止効果を与えるために使用されるコーティングです。熱伝導率、寸法、耐食性を損なうことなく、この効果を実現します。エココーティングの非多孔質膜は、エココーティング層の上に他の導電層を配置した場合でも、EMIを遮蔽するための安定した基盤を提供します。
医療検査機器
医療機器を保管する施設では、強力な医療用洗浄剤や滅菌処理に耐え、損傷を受けないカート、支持システム、および機器部品を備えなければなりません。このような要件を満たす非多孔性で耐薬品性に優れたフィルムとして、電着塗装が挙げられます。このフィルムは厚みを精密に制御できるため、精密加工部品の公差を厳密に管理することが可能です。
電着塗装の限界:電着塗装が最適な選択肢ではない場合とは?
このコーティングが必ずしも最適とは限らない点に留意すべきである。コーティングの不具合に関する知識は、後工程における品質やコストの問題を引き起こす仕様上の誤りを排除するために活用できる。
- Eコーティング非導電性材料: 電着塗装は導電性でなければなりません。導電性プライマーなしでは、セラミック、複合材料、プラスチックには塗布できません。複数の材料を組み合わせた場合は、個別に仕上げ処理が必要になる場合があります。
- 色の柔軟性: 電着塗装のほとんどは、限られた色数で提供されています。最も実用的で人気のある色は黒です。特注色は高価になる場合があり、大規模な作品にのみ適用可能です。
- サイズ: Eコートタンクのサイズは固定されています。大型の溶接構造物はタンク容量を超える場合があり、その場合は他の方法で仕上げる必要があります。
- エポキシコートは塗布しないでください 紫外線にさらされる部分や、トップコートが施されていない部分に使用すると、紫外線に強い表面処理が施されていないため、時間の経過とともに色が劣化します。
- 電気めっきの生産量が少ない場合、生産コストは低くなります。 また、試作品の製造時にも適用されます。試作品や少量生産の場合、部品1個あたりのセットアップやラックへの保管コストが高いため、他の仕上げ方法の方が安価です。
今すぐプロリアンをお試しください!
精密部品向け電着塗装サプライヤーを選定する際に考慮すべき事項
金属製品に電気めっきを施す
電気めっきの品質にとって、その化学組成と同様に、製造工程も重要です。精密機械加工部品のサプライヤーを選定する際には、工程の安定性と品質保証に関して、適切な質問をすることが重要です。
技術能力チェックリスト
業者と契約する前に、以下の点を必ず確認してください。
- タンクの寸法、例えば処理可能な最大部品サイズ、および複雑なアセンブリのラック設計能力など。
- サプライヤーは、最適な選択をするためのガイダンスを提供できます。
- 膜厚測定装置、許容誤差、および膜厚を制御する手段。
- 重要な穴とねじ山。研磨面は塗装不可。
- リン酸塩コーティングを含む前処理工程の詳細。これにより接着性が向上する。
品質と認証
ISO 9001は、あらゆる生産プログラムの認証を取得しているべきです。自動車関連プログラムおよび自動車ティアサプライヤーは、通常、IATF 16949の認証を取得している必要があります。さらに、塩水噴霧試験、ASTM B117、および接着試験(クロスハッチングデータまたは引張試験)のデータを含む、詳細な性能情報も要求する必要があります。サプライヤーがこれらの情報を提供できない限り、そのサプライヤーは精密部品の完成に向けた適切な協力者とは言えません。
CNCおよび仕上げCNCサプライチェーン
CNC加工なしで電気めっきを購入する場合、引き渡し時にリスクが発生します(取り扱い時の寸法変動、原因特定が困難なめっき不良、複数のサプライヤーの物流によるリードタイムの長期化など)。加工と仕上げを同じサプライヤーが行うことで、透明性が高まり、管理が強化され、工程における投入材料と最終製品との距離が縮まります。
結論
電着塗装は塗装とは異なります。他の技術では防食効果が得られない箇所でも防食効果を発揮する、高精度な仕上げ技術です。複雑な形状や厳しい公差を持つ機械加工部品の問題を解決する経済的な技術として、電着塗装が挙げられます。均一な膜厚が得られるため、優れた選択肢となります。電着塗装で最良の結果を得るには、適切な樹脂の選択、排水や通気のための部品の製作、そして工程全体を通して品質検査を行えるサプライヤーの選定といった、以下の対策を検討する必要があります。
Boda Techは、CNC加工、精密表面仕上げサービス、精密めっきサービスを提供しています。正確な寸法精度と確実な防錆性能が求められる場合に最適な選択肢です。Boda Techチームは、新規プログラムに最適な電着塗装ツールの選定をサポートしたり、既存の部品に適用可能な仕上げオプションを検討したりすることも可能です。 お問い合わせ 今すぐ見積もりをゲットしましょう!
よくある質問
電着塗装されたアルミニウム製CNC部品は電着塗装できますか?
はい、密着性を高めるために、通常は電解めっき浴の前にリン酸塩または塩化物による前処理が施されます。アルミニウムの仕上げ方法として最も一般的なのは陽極酸化処理です。ただし、電気めっきの方が過酷な環境に対する耐性に優れています。
電着塗装は機械加工部品のサイズに影響しますか?
電着塗装は、従来のフィルムの厚さに0.015mm~0.035mmの厚みを加えることができます。この厚みの許容範囲は非常に重要であり、加工前、またはねじ穴、圧入穴、精密軸などの寸法を加工する際には、コーティング部分をマスキングする必要があります。
電着塗装の耐用年数はどれくらいですか?
ASTM B117試験における電着塗装部品の耐用時間は通常1,000時間以上です。実際の使用環境における耐久性には、塗装環境、選択されたコーティングの種類、およびトップコートの塗布方法など、様々な要因が影響します。カソードエポキシをプライマーとして、粉体トップコートを施した自動車のアンダーボディ部品は、10年以上もの耐腐食性を発揮する可能性があります。
他の表面仕上げの上にエコエイティングを使用することは可能ですか?
よくあるケースです。最も一般的に使用される陰極エポキシプライマーは、二層構造のシステムとして使用され、その上に粉体塗料を塗布することで、質感、色、紫外線保護効果が得られます。これらは、自動車、屋外用動力機器、重機などの製造に用いられています。