
 放電加工 EDMは、さまざまな業界で広く使用されている高精度で効率的な加工方法です。これは、一連の慎重に制御された放電によって導電性材料を制御して侵食するものです。EDMプロセスで重要な要素の1つは、 誘電体、材料の除去を促進し、加工作業の精度を確保する上で重要な役割を果たす特殊な液体です。
ワイヤー放電加工用誘電液
EDM における誘電体の役割を理解することは、最適な結果を達成するために重要です。 誘電体は、絶縁、冷却、フラッシュ、および火花浸食の制御に役立ちます。 誘電体の重要性を探ることで、誘電体が加工性能、表面仕上げ、効率にどのような影響を与えるかについて貴重な洞察を得ることができます。
この記事では、 流体の種類、性能要因、技術の進歩、環境への懸念、廃棄方法など、EDM における誘電体の重要性を探ります。
放電加工における誘電体の機能
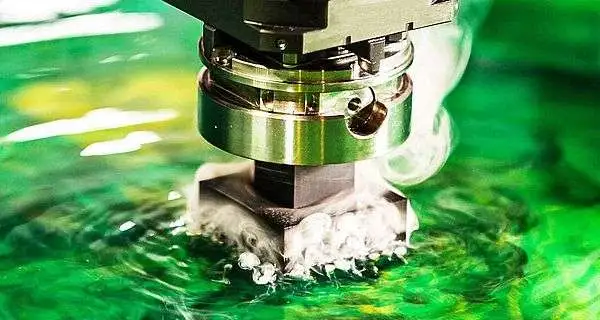
誘電性流体シンカー放電加工機
誘電体は、放電加工 (EDM) プロセスにおいて重要な役割を果たします。 これは、加工作業の全体的な効率と有効性に貢献するさまざまな機能を果たします。
EDM における誘電体の主な機能を詳しく見てみましょう。
電気絶縁
誘電性流体は電気絶縁体として機能し、電極とワークピースの間にギャップを確立および維持し、放電中の電流の流れを制御できるようにします。 誘電体はワークピースと電極を絶縁することにより、望ましい位置でのみ放電が発生するようにし、正確な材料の除去を容易にします。
冷却とフラッシング
誘電性流体は冷却剤であり、EDM プロセス中に発生する熱を放散します。加工ゾーンからの熱エネルギーを吸収して運び去り、ワークピースや電極に損傷を与える可能性のある過剰な熱の蓄積を防ぎます。誘電体の継続的な循環により、安定した温度が維持され、一貫した加工パフォーマンスが確保され、熱歪みのリスクが最小限に抑えられます。
火花侵食の制御
火花侵食は、制御された放電によってワークピースから材料が除去される EDM の基本的な現象です。誘電性流体は放電の媒体として機能し、火花が通過するためのイオン化経路を提供します。
放電の強度、持続時間、周波数を調整することで火花侵食プロセスを制御します。火花浸食を制御することにより、誘電体は材料を正確に除去し、表面の完全性を維持し、望ましい表面仕上げの達成に貢献します。
フラッシングとゴミの除去
誘電性流体はフラッシング媒体として機能し、侵食された粒子、破片、溶解した材料を加工ゾーンから運び去ります。 加工プロセスを妨げ、操作の精度を損なう可能性がある破片の蓄積を防ぐのに役立ちます。
誘電体の連続的な流れによって破片が洗い流され、放電のための障害物のない明確な経路が確保されます。
誘電体ギャップ制御
誘電体は、加工プロセス中に電極とワークピース間のギャップを制御します。一貫した最適なギャップ距離を維持し、安定した放電を確保し、アーク放電や短絡のリスクを最小限に抑えます。ギャップ距離を制御する誘電体の能力は、EDM 動作の精度、精度、再現性に貢献します。
酸化と腐食の防止
油ベースの誘電体などの特定の誘電性流体は、機械加工プロセス中のワークピース表面の酸化や腐食を防ぐ保護層を提供します。この保護層は、特に酸化や腐食しやすい材料を扱う場合に、加工材料の完全性を維持するのに役立ちます。
放電加工で使用される誘電性流体の種類
誘電性流体は、放電加工 (EDM) プロセスにおいて重要な役割を果たし、電気絶縁、冷却、破片の除去、その他の重要な機能を提供します。さまざまな誘電性流体が利用可能であり、それぞれに特性があり、さまざまな用途に適しています。
以下は、EDM で一般的に使用される誘電性流体の一部です。
炭化水素系誘電性流体
鉱物油や石油ベースのオイルなどの炭化水素ベースの誘電性流体は、EDM 用途で広く使用されています。優れた電気絶縁特性を備え、適切な冷却およびフラッシング機能を提供します。炭化水素ベースの流体は汎用 EDM 作業に適しており、さまざまなワーク材質に適しています。これらの流体はコスト効率が高く、すぐに入手できるため、多くの EDM 用途で人気があります。
合成誘電性流体
合成誘電性流体は、合成炭化水素または合成化合物を使用して配合されます。 これらは、炭化水素ベースの流体と比較して、より優れた絶縁耐力、より高い引火点、強化された熱安定性など、性能が向上しています。 合成流体は優れた冷却特性を提供し、EDM プロセス中の電極の摩耗を最小限に抑えるのに役立ちます。 多くの場合、高精度の機械加工アプリケーションや複雑な形状を扱う場合に好まれます。
脱イオン水
脱イオン水は、特に微細な表面仕上げが必要な用途や熱に弱い材料を扱う場合に、EDM で使用される一般的な誘電性流体です。 水ベースの誘電性流体は優れた熱伝導率を示し、加工ゾーンから破片を効果的に除去できます。 脱イオン水は不燃性で環境に優しいため、特定の EDM 作業にとって持続可能な選択肢となります。 ただし、腐食を防止し、水から不純物を除去するために適切な濾過を確保するために予防措置を講じる必要があります。
低粘度誘電性流体
低粘度誘電性流体は、従来の誘電性流体よりも粘度が低くなるように設計されています。これらの流体はフラッシング能力を向上させ、加工ゾーンから破片や浸食された粒子を効果的に除去できます。低粘度の流体は、放電のための障害物のない明確な経路を維持するのに役立ち、加工効率と精度を向上させます。狭いギャップや溝に効果的に到達できるため、複雑な形状や微細な形状を加工する場合に特に有益です。
誘電性流体添加剤
誘電性流体添加剤をベース流体と組み合わせて、その性能と特性を向上させることができます。防錆剤、耐摩耗剤、界面活性剤などの添加剤を使用すると、誘電性流体の潤滑性、安定性、破片除去能力を向上させることができます。これらの添加剤は、特定の用途要件やワーク材質に基づいてカスタマイズできます。
表:誘電性流体の種類の比較
| 誘電性流体の種類 | プロパティと利点 | 用途 |
|---|---|---|
| 炭化水素系 | コスト効率が高く、優れた冷却と断熱 | 汎用放電加工機 |
| 合成 | 絶縁耐力、熱安定性の向上 | 高精度加工 |
| 脱イオン水 | 不燃性で環境に優しい | 細かい表面仕上げ |
| 低粘度 | 強化されたフラッシング、破片除去 | 複雑または細かい機能 |
| 添加剤 | 潤滑性、安定性、ゴミ除去性の向上 | カスタマイズ可能なアプリケーション |
今すぐプロリアンをお試しください!
誘電性能に影響を与える要因
さまざまな要因が、放電加工 (EDM) における誘電性流体の性能に影響を与える可能性があります。これらの要因を理解することは、 EDMプロセスの最適化 希望の加工結果を達成します。 誘電体の性能に影響を与える可能性のある主な要因を詳しく見てみましょう。
1 誘電性流体の特性
| 誘電性流体の性質 | 詳細説明 |
|---|---|
| 誘電率 | 絶縁し、放電に抵抗する能力を決定します。 誘電率が高いほど絶縁性が向上し、EDM 効率が向上します。 |
| 流れとフラッシング能力に影響します。 低粘度の液体は、破片や浸食された粒子を効果的に除去できますが、高粘度の液体はフラッシングを妨げ、表面仕上げが低下する可能性があります。 | |
| 引火点 | 裸火または火花にさらされたときに液体が発火する可能性がある温度を示します。 引火点が低い流体は安全上のリスクを引き起こす可能性がありますが、引火点が高い流体は EDM プロセス中の安定性が高くなります。 |
| 酸化安定性 | 液体は、放電や高温に長時間さらされるのに耐えられる良好な酸化安定性を備えている必要があります。 安定した流体は劣化に強く、その特性を維持し、長期にわたり一貫したパフォーマンスを保証します。 |
2 汚染と濾過
金属微粒子、破片、浸食された粒子などの汚染物質が誘電性流体に蓄積し、その性能に影響を与える可能性があります。 汚染により、フラッシングの低下、絶縁耐力の低下、電極の摩耗の増加、および表面仕上げの低下が生じる可能性があります。 さらに、誘電性流体から汚染物質を除去するには、効果的な濾過システムが不可欠です。 ろ過は、流体の清浄度を維持し、耐用年数を延ばし、EDM プロセス全体を改善するのに役立ちます。 最適な誘電性能を得るには、定期的な濾過とメンテナンスの実践が不可欠です。
3温度制御
誘電性流体の温度は、EDM の性能に大きな影響を与えます。 過度の熱は流体を劣化させ、絶縁耐力を低下させ、機械加工プロセスに悪影響を与える可能性があります。
したがって、誘電性流体を最適な温度に維持するには、チラーや熱交換器などの適切な冷却システムが必要です。 冷却により、EDM プロセス中の過度の温度上昇が防止され、一貫したパフォーマンスが保証され、流体の寿命が延長されます。
4 誘電性流体の循環とメンテナンス
| システムと実践 | 詳細説明 |
|---|---|
| 適切な体液循環 | 効果的な破片の除去と特性の維持に不可欠 |
| ポンプシステム | 適切な流量を備えた適切に設計されたシステムにより、加工ゾーン全体に十分な流体循環が確保されます。 適切なノズルの配置とフラッシング戦略は、破片を除去し、流体の完全性を維持するのに役立ちます |
| 定期的なメンテナンスの実践 | 誘電性流体の性能を維持するために重要です。 主な活動には、液面の監視、定期的な分析とテストの実施、適切な濾過システムと洗浄手順の導入、最適なパフォーマンスを維持するための液の定期的な交換が含まれます。 |
これらの要因を考慮し、適切な対策を講じることにより、EDM オペレータは誘電性能を最適化し、加工効率を高め、望ましい結果を達成することができます。
5 表: 誘電性能に影響を与える主な要因
| 因子 | 詳細説明 |
|---|---|
| 誘電性流体の特性 | 誘電率、粘度、引火点、酸化安定性 |
| 汚染と濾過 | 汚染物質の存在、濾過システムの有効性 |
| 温度管理 | 最適な温度を維持する冷却システム |
| 誘電性流体の循環 | ポンプシステム、ノズルの配置、フラッシング戦略 |
誘電技術の進歩
誘電性流体は、放電加工 (EDM) プロセスにおいて重要であり、電気絶縁、冷却、および破片の除去を提供します。長年にわたる誘電技術の進歩により、性能が向上し、機能が強化された革新的な流体が開発されました。誘電体技術における重要な進歩のいくつかを見てみましょう。
| 誘電技術の進歩 | プロパティと利点 | 用途 |
|---|---|---|
| 高性能誘電性流体 | より高い絶縁耐力、強化された冷却、減少した電極摩耗、改善されたフラッシング能力 | 材料除去率の向上と表面仕上げの向上 |
| 環境に優しい誘電性流体 | 低毒性・低環境負荷、生分解性、廃棄物発生量削減、規制遵守 | 特定の EDM 作業向けの持続可能なオプション |
| 高度な濾過システム | 濾過能力の強化、流体寿命の延長、加工性能の向上、最適な絶縁耐力 | より長期間きれいな液体を使用できるため、液体の交換頻度とコストが削減されます。 |
| リアルタイム監視制御システム | プロセスの最適化、エネルギー効率、予知保全、データ駆動型の洞察 | 最適な EDM パフォーマンス |
| 高度な添加剤と配合物 | 強化された潤滑性と冷却特性、耐摩耗性と耐腐食性、延長された工具寿命、カスタマイズ可能な配合 | 特定のアプリケーション要件とワーク材質に合わせてカスタマイズ |
Boda の CNC EDM サービス
プロリアンテックでは、高品質な製品を提供します。 CNC放電加工サービス、 高度な機器と技術を活用して、正確で効率的な加工ソリューションを提供します。経験豊富なエンジニアと技術者のチームは、優れた結果を提供し、さまざまな業界のお客様の固有のニーズを満たすことに専念しています。
当社の最先端の設備と EDM プロセスの専門知識により、お客様が最適な結果を達成し、リードタイムを短縮し、生産効率を向上させることができます。 お問い合わせ 今日は、当社の CNC EDM サービスと、お客様の加工目標の達成を当社がどのように支援できるかについて詳しく学びましょう。
続きを読む:
- CNC ファスナー加工: 包括的なステップバイステップ ガイド
結論
結論として、最適な結果を達成するには、EDM における誘電体の役割と重要性を理解することが重要です。 誘電性流体は、電気絶縁、冷却、フラッシング、火花浸食の制御、破片の除去、酸化と腐食の防止など、機械加工作業の全体的な効率と有効性に貢献するさまざまな機能を提供します。
EDM オペレータは、誘電液の特性、汚染とろ過、温度制御、誘電液の循環とメンテナンス、誘電技術の進歩を考慮することで、誘電性能を最適化し、加工効率を高め、望ましい結果を達成することができます。
よくある質問
EDM で使用される誘電性流体にはどのような種類がありますか?
炭化水素ベース、合成水、脱イオン水、低粘度、流体添加剤など、さまざまな誘電性流体が利用可能です。それぞれのタイプに独自の特徴があり、被削材の材質や加工条件などに応じてさまざまな用途に適しています。
EDM で誘電体の性能を最適化するにはどうすればよいですか?
誘電性能を最適化するには、流体の特性、汚染、温度制御、流体循環、技術などの要素を考慮する必要があります。オペレータは、高性能流体を使用し、適切な濾過および冷却システムを維持し、EDM プロセスを監視および制御することにより、加工効率を高め、望ましい結果を達成することができます。
何ですか EDMの利点?
EDM は従来の加工方法と比較して多くの利点があります。 複雑な形状を機械加工し、硬くて脆い材料を加工し、高い精度と正確さを実現できます。 このプロセスは非接触で行われるため、損傷や歪みのリスクが軽減されます。 EDM は、航空宇宙、自動車、医療、エレクトロニクス、その他の業界で広く使用されています。