
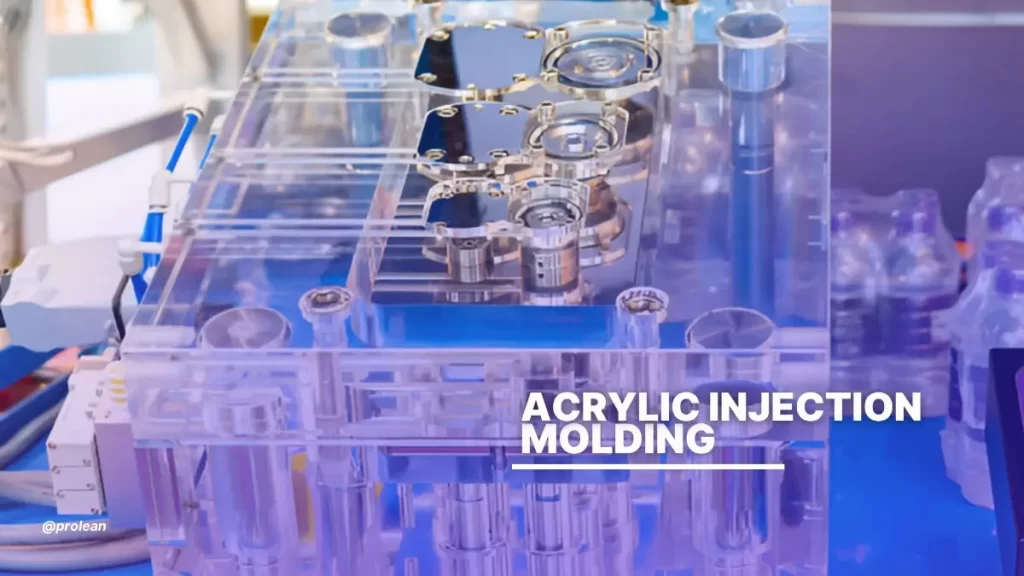
アクリル射出成形
ガラスのような性能を持つ、強くて透明なプラスチックが必要な場合は、 射出成形アクリル アクリルは耐久性とデザインの自由度に優れています。正式名称はポリメチルメタクリレート、または単にPMMAです。アクリルは、 ポリカーボネート高圧環境への耐性に優れています。ひび割れや破損のリスクなく、光学的な透明性を確保します。そのため、レンズ、ディスプレイ、カバーに最適です。
透明性に加え、強度も向上します。アクリル射出成形製品は、日光、熱、そして日常的な衝撃にも耐え、紫外線によるひび割れを防ぎます。
あなたが使用することができます アクリル 昼夜を問わず、一年中、あらゆる天候に対応します。濡れ、天候の変化、そして屋外の危険から守るのに十分な強度を備えています。そのため、天窓パネルや囲いなどによく使用されています。
アクリルは必ずしも透明ではありません。製品に合わせて簡単に塗装できます。通常は半透明または不透明のプラスチックで入手できます。
サイトの構成要素が十分に強力であれば、ブランドアイデンティティを維持できます。 ABS射出成形 or テフロン射出成形アクリル成形は透明度とデザインの柔軟性に優れていますが、一般的に強度と耐久性は劣ります。
この記事では、次のことを学びます プラスチック射出成形とは何か、主に カスタムアクリル成形、 主要な材料特性と加工技術について解説します。また、設計ルールや成形のヒントについても解説します。
アクリル(PMMA)の材質特性
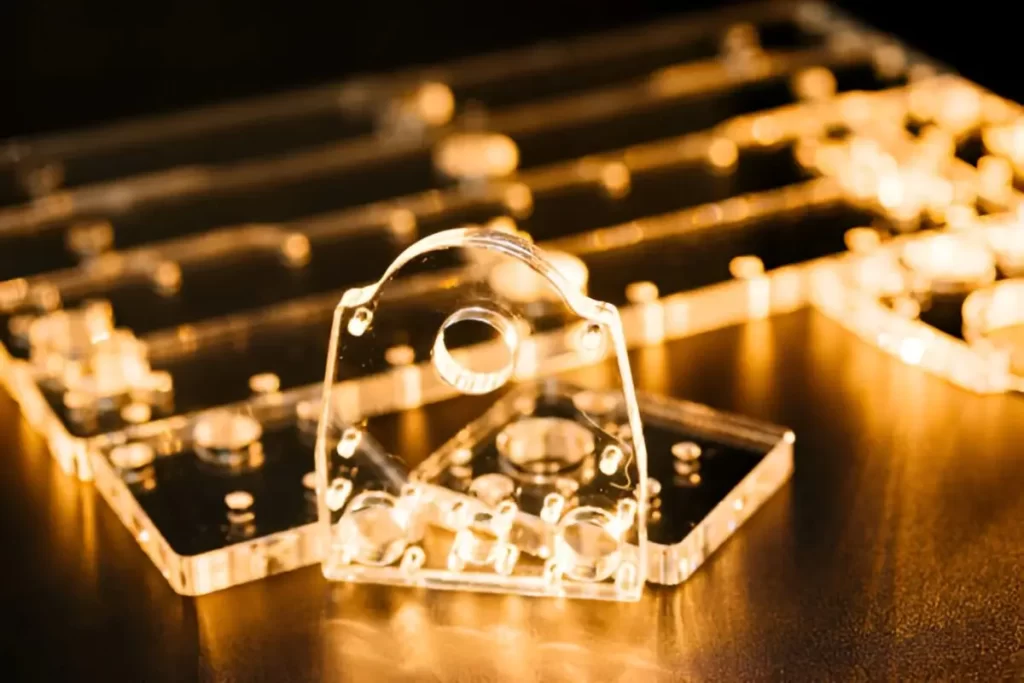
PMMA成形
表: アクリルの物理的、機械的、成形特性
| カテゴリー | プロパティ | 代表的な範囲 | ユニット |
| 物理的な | 材料密度 | 1.13 – 1.19 | g /cm³ |
| 典型的な収縮率 | 0.40 – 0.61 | % | |
| 硬度(ロックウェル硬度) | 70 – 105 | Rスケール | |
| メカニカル | 引張強さ(降伏点) | 6,400 – 10,700 | ψ |
| 破断伸び | 3 – 12 | % | |
| 曲げ弾性率 | 250,000 – 510,000 | ψ | |
| 曲げ強度 | 6,800 – 19,000 | ψ | |
| 射出成形 | 推奨乾燥温度 | 75 – 90 | ℃で |
| 推奨乾燥時間 | 3.5 – 5 | 時 | |
| 溶融処理温度 | 225 – 270 | ℃で | |
| 金型動作温度 | 60 – 80 | ℃で |
アクリル射出成形の利点
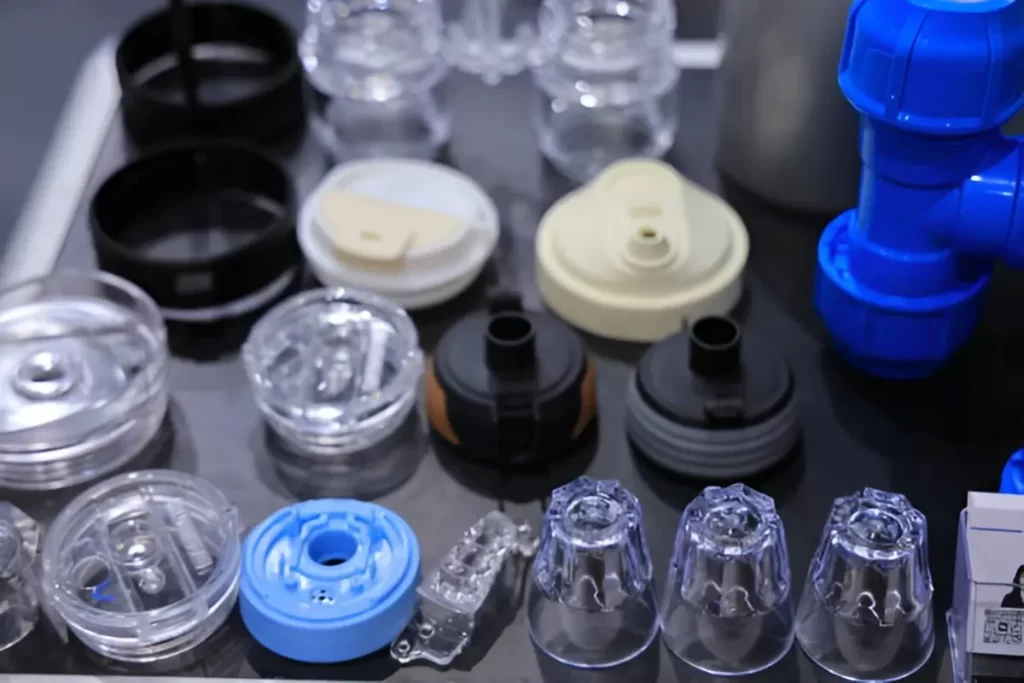
アクリル成形品
強くて透明なものを設計するには、部品の選択肢が複数必要です。アクリルは高い性能、効率、信頼性を提供します。その理由を、いくつか見ていきましょう。 射出成形材料PMMA は、他の射出成形材料の中でも非常にユニークな材料です。
成形サイクルごとにエネルギーを節約
プラスチック成形には通常、多くのエネルギーが必要です。このプロセスをスピードアップするには、 射出成形用アクリルペレット。 になると アクリル射出成形温度他のプラスチックに比べて、低温で溶けやすいのです。
熱をそれほど必要とせず、機械の稼働時間も短縮されます。そのため、生産コストを削減でき、部品の寿命も長くなります。持続可能性に取り組んでいる方にとって、これは大きなメリットとなります。
アクリルは屋外の天候にも簡単に耐えます
アクリルは日光に強く、色褪せしにくい素材です。水に触れても劣化しません。そのため、屋外でのディスプレイ、窓、看板の設置に最適です。どんな状況でも、仕上がりは変わりません。
アクリルは形状を保持します
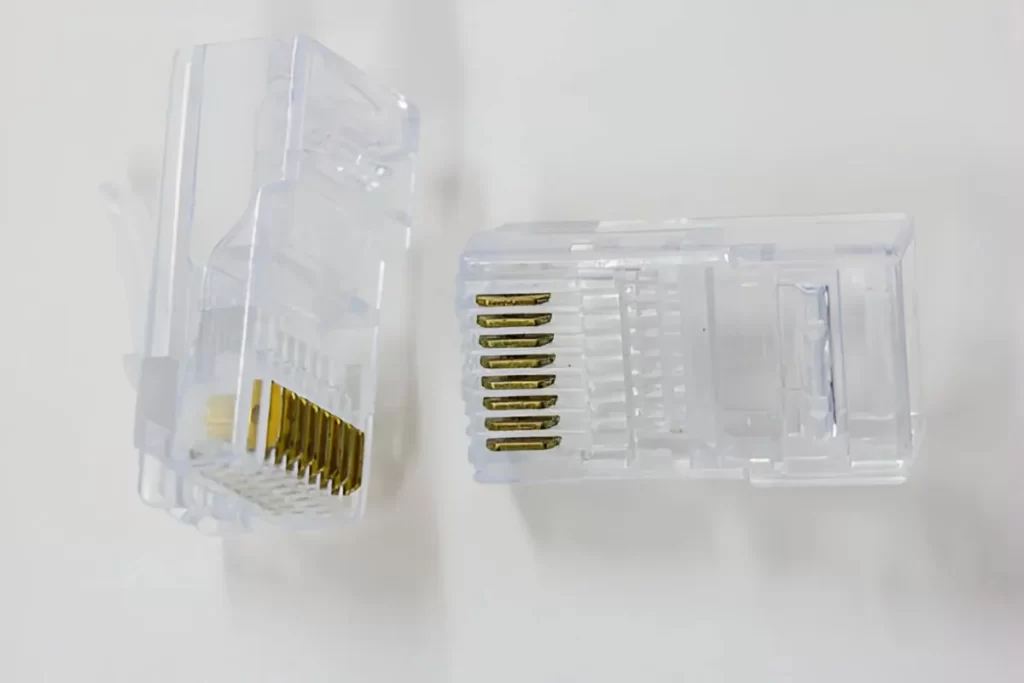
アクリル製RJ45モジュラーコネクタ
大量生産では、すべての部品を均一な品質で製造する必要があります。多くの射出成形材料の中でも、PMMAは優れた形状安定性を備えており、大量生産される多くの部品において優れた形状安定性を発揮します。各部品のサイズと形状は厳密に規制されています。
道具がどれだけ摩耗しても、周囲の温度がどれだけ上昇しても、アクリルは形状を均一に保ちます。数回洗うたびに形状を変える必要はありません。形状が安定しているため、ミスが少なくなり、全体的な製造プロセスがよりシンプルになります。
アクリルは多くの過酷な工業用化学物質に耐性があります
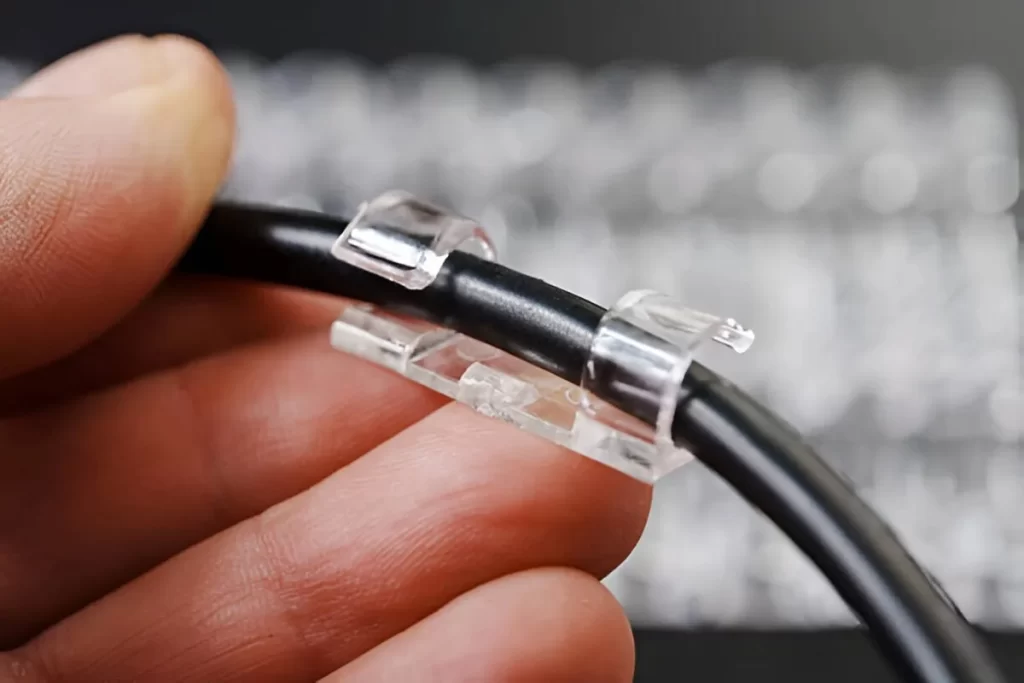
透明ワイヤーホルダーアクリルパーツ
アクリルは中程度の耐薬品性を備えていますが、強酸、有機溶剤、ディーゼルなどの炭化水素に長期間さらされると劣化する可能性があります。これが、アクリルが自動車や工場で使用されている理由の一つです。この塗料はダッシュボードや機械カバーにも使用でき、過酷な取り扱いにも耐えます。
ガラスに匹敵する光学的透明度を実現
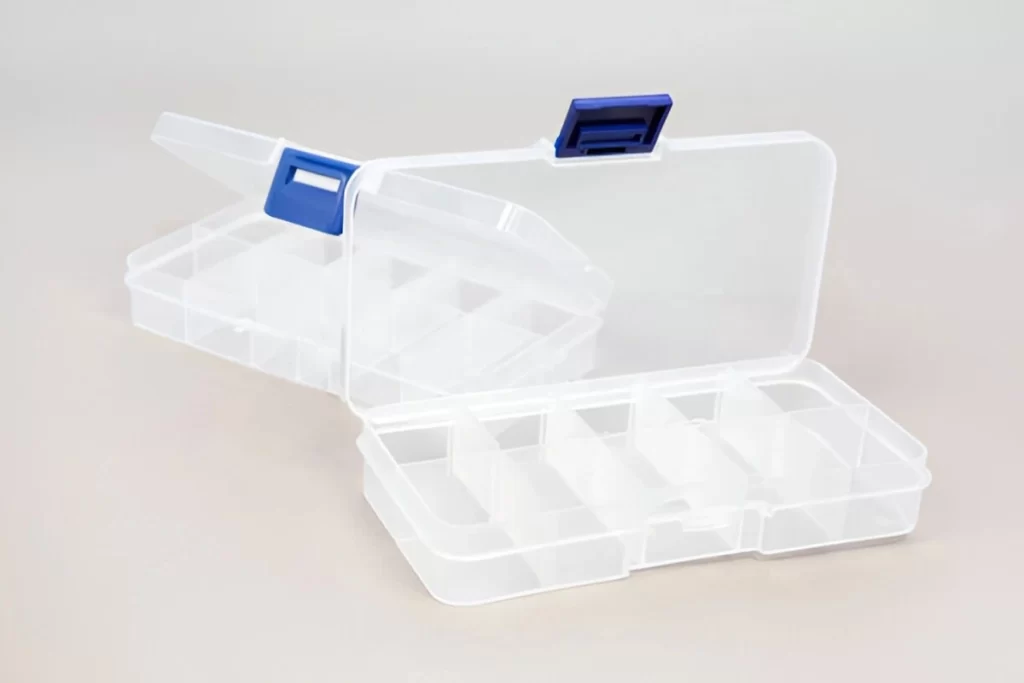
アクリル透明ボックス
になると 射出成形材料の比較アクリルを使えば、光の93%が内部まで届きます。完成したパーツにはほとんど曇りがないことに気づくでしょう。
光や視認性が気になる場合は、PMMAが最適です。照明パネル、レンズ、ビューイングステーションなどに使用できます。たった一つのパッケージで、ブランドの信頼と認知度を高めることができます。
アクリルはリサイクル可能
アクリルはリサイクル可能です。ほとんどの熱可塑性プラスチックと同様に再利用できます。ただし、繰り返し加工すると劣化する可能性があります。埋め立て地に送る代わりに、再利用することができます。
さらに、通常のガラスよりも強度が高く、割れにくいという利点もあります。アクリルを選ぶことは、常に人と環境に貢献します。つまり、アクリルは環境に優しく、また役立つ素材なのです。
今すぐプロリアンをお試しください!
射出成形用アクリル部品の設計方法
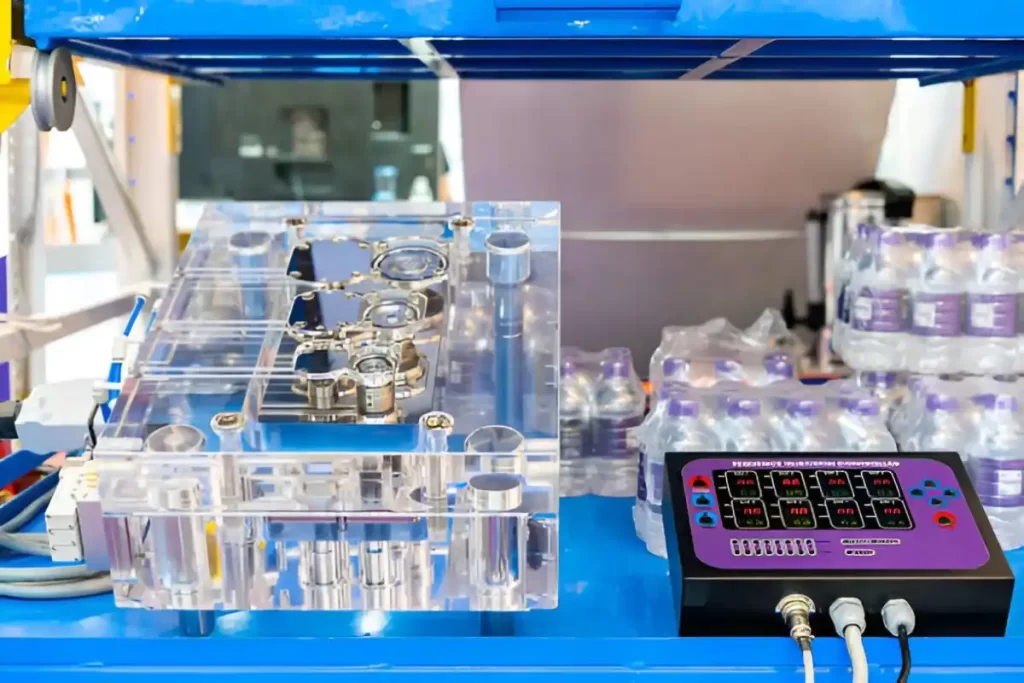
シーケンス射出コントローラボックス付きアクリルプラスチック金型
アクリル樹脂成形を使えば、効率よく、きれいに、そしてよくある成形の問題を回避して作業を進めることができます。その方法をご紹介します。
壁の厚さ
その 壁の厚さ どこでも同じであるべきです。これらの壁面は、 0.025インチと0.150インチストレスと形成 欠陥 壁の凹凸によって発生する可能性があります。したがって、応力集中や欠陥を防ぐため、設計全体にわたって壁の厚さを急激に変化させないようにしてください。
安定した厚さは、空気の流れと冷却を促進します。その結果、木材の反りが少なくなり、耐久性が向上します。
ストレスを軽減するために、鋭角な角は常に丸くする
鋭い角は見た目が良いと思うかもしれませんが、実は問題があります。アクリルは熱に耐えられず、ひび割れたり、過度の負荷がかかったりする可能性があります。
金型の流動性と空力耐久性を向上させるには、部品の半径を柔らかく均一にする必要があります。少なくとも 壁の厚さの25% 少なくとも、ストレスは一箇所に集中するのではなく、各部位に分散されます。
抜き勾配を利用して型離れを良くする
部品は損傷なく金型から取り外す必要があります。抜き勾配は 1°および2° が最適です。
部品の表面が透明な場合は、抜き勾配を強くする必要があります。これにより、プラスチックケースが排出される際に研磨部分が保護されます。
ドラフトはプロジェクトにとって保険のようなものです。型枠の擦り傷やひび割れ、その他の損傷を防ぐ役割を果たします。
許容範囲
アクリルの許容範囲は良好ですが、あまり高く設定しないでください。 標準射出成形公差 以下の部品の場合 20 mm の間にあります 0.1mmおよび0.325mm。
よりシャープな仕上がりをお求めですか?0~100mmの繊細な部品は、公差0.045mmで製造可能です。ただし、公差が狭くなるとコストも高くなりますのでご注意ください。必要な機能だけを選び、用途に合ったスタイルをお選びください。
今すぐプロリアンをお試しください!
射出成形でアクリルを加工する方法
アクリル部品の品質は、その加工方法によって決まります。他のプラスチックと同様に、アクリルにも従うべきルールがあります。すべての設定は、乾燥、水分含有量、成形サイクルのタイミングに影響します。アクリル射出成形機のセットアップ時に、品質を構成する主要な要素を見てみましょう。
まずアクリルペレットを乾燥させましょう
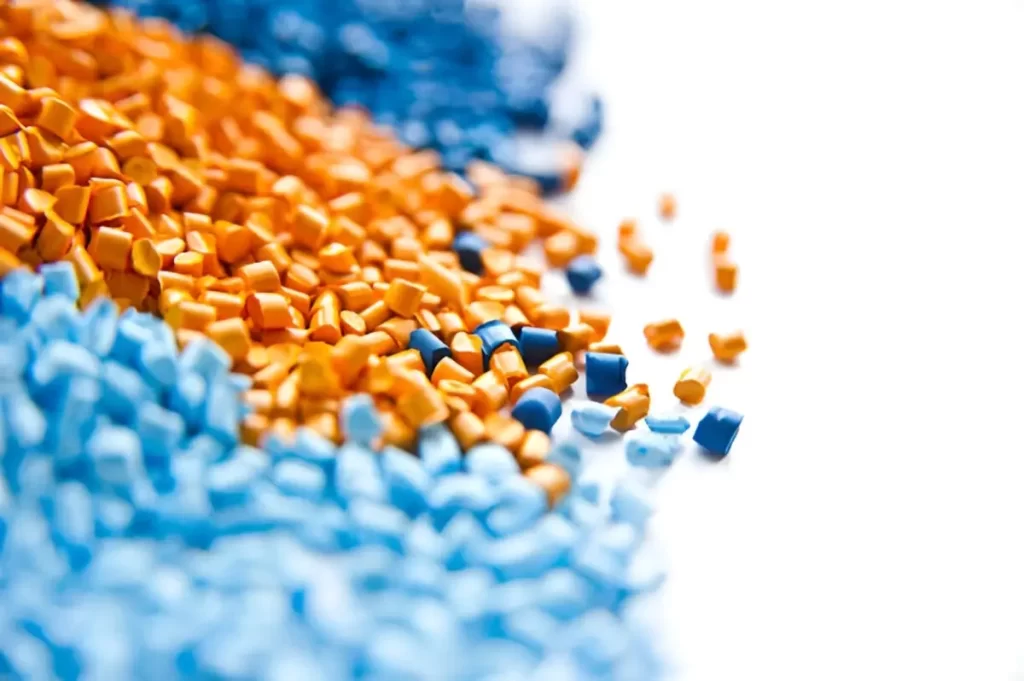
PMMA顆粒
アクリルは最終製品では耐湿性がありますが、ペレットは放置すると水分を吸収します。乾燥を怠ると、印刷物に気泡、曇り、または曇った部分が現れます。
きれいな透明なPMMA部品は、乾燥させることで 3.5時間に5材料を適切に乾燥させることで表面が滑らかになり、注入しやすくなります。
過熱に注意
アクリルは高温下での使用は安全ではありません。成形品に茶色い跡や焦げたような臭いがする場合は、通常、成形中に材料が過熱した可能性があります。
原因としては、バレルの温度が高すぎるか、スクリューが高速回転していることが考えられます。焼成中は、機械の温度を厳密に管理してください。
適切な射出圧力を使用する
溶融PMMAの粘度は比較的高いため、中程度から高圧が必要です。部品が固着すると、適切に成形できません。
圧力が低いと、充填材が剥がれ落ちる箇所が見られます。余分な応力やバリが発生しないように、穴を材料で埋めるだけで十分です。
薄い(厚い部品ではない)部品や小型部品の場合は、必要な圧力も少なくて済む場合があります。すべては部品の特性と加工の難易度によって決まります。
最適な射出速度を見つける
部品の製作速度によって品質が左右されます。あまりに早く焼きすぎると、焦げたり腐ったりする可能性があります。その結果、仕上がりにムラができたり、溶接跡が目立ってしまうことがあります。
蛇口の水の流れが遅い場合、水が完全に流れていない状態です。そのため、多くのショットが短くなったり、重要なディテールを見逃したりする可能性があります。
均一で適度な速度を維持すれば、成形技術が向上するでしょう。この設計により、材料が均等に分散され、冷却中にきれいに洗浄されます。
アクリル成形における収縮
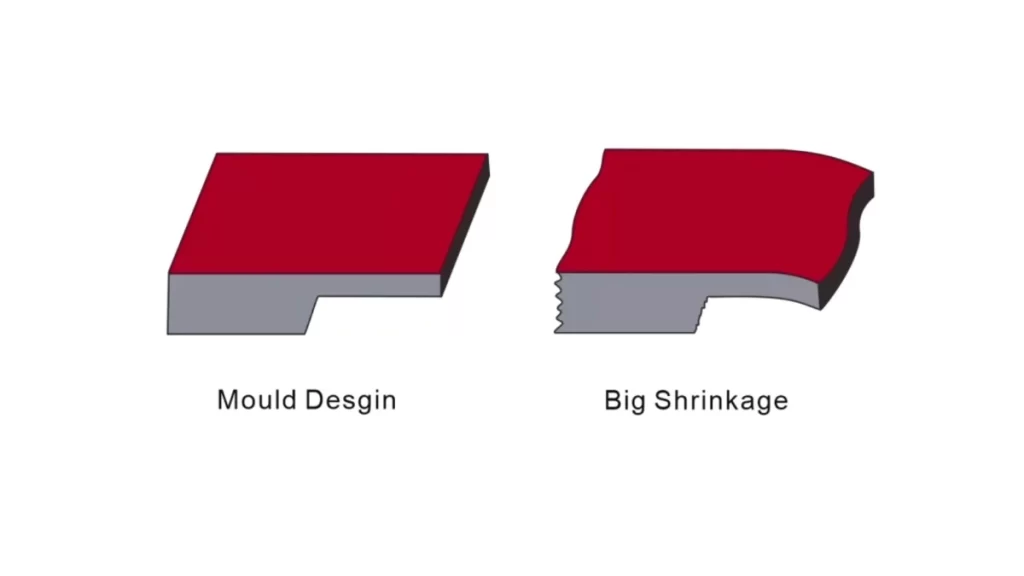
金型の収縮
アクリルを含むすべてのプラスチックは、温度が下がると硬くなります。その割合は一般的に 0.4%と0.61%、 それほど高い数値ではありませんが、注目に値します。
ほとんどの熱可塑性プラスチックと同様に、PMMAは金型内で冷却されると収縮します。その結果、収縮が発生します。収縮の大部分は金型内での冷却中に発生し、成形品取り出し後にはわずかな変化が見られます。収縮の大部分は部品が金型内にあるときに発生しますが、部品が取り出される際にも多少の収縮が発生します。
金型の設計では、圧力、温度、タイミングのすべてを考慮する必要があります。
アクリル射出成形に Boda Tech を選ぶ理由
アクリルは様々な用途で人気のプラスチックですが、高品質な部品を作るには熟練した技術と適切な工程が必要です。アクリルが適切に乾燥または加工されていない場合、問題や余分な損傷を引き起こす可能性があります。 射出成形コスト.
Boda Techは、あらゆる段階でお客様をサポートできる経験とリソースを備えています。部品の設計から最初のサンプル製作、そして完全な量産まで、私たちはお客様のアクリル部品を最高の状態でお届けすることに全力を尽くします。
今すぐBoda Techに無料見積もりをご依頼ください。迅速、正確、そして信頼性の高いサービスをご提供いたします。 射出成形サービス それはあなたのニーズを満たします。
よくある質問
Q1: アクリルは射出成形に使用できますか?
はい、アクリルは射出成形に使用できます。透明で強度が高く、精密なプラスチック部品を簡単に成形できます。レンズ、カバー、ディスプレイなどによく使用されています。
Q2: アクリル射出成形の温度は何度ですか?
アクリルは約 200-250°C 成形時にこの温度範囲にすることで、材料が金型にスムーズに流れ込みます。最良の結果を得るには、金型温度を60~90℃に保ってください。
Q3: アクリル成形の工程はどのようなものですか?
まず、アクリルペレットを完全に溶けるまで加熱します。次に、液体プラスチックを鋼鉄製の型に注入します。冷却後、成形された固体のアクリル部品を取り出します。